Prototypematrijzen vormen een cruciale schakel tussen productontwikkeling en grootschalige productie.
Ze stellen ingenieurs in staat om de productprestaties te testen voordat representatieve onderdelen worden geproduceerd, ontwerpproblemen te identificeren en de haalbaarheid van de productie te verifiëren voordat er wordt geïnvesteerd in dure productiemiddelen.
Het ontwerp van de gereedschappen die nodig zijn voor prototypegereedschappen heeft directe invloed op factoren zoals de kwaliteit van het onderdeel, de maatnauwkeurigheid en de productiekosten.
Slecht ontworpen prototypegereedschappen kunnen problemen veroorzaken zoals moeilijk ontvormen, inconsistente afmetingen en braamvorming.
Bij een goed ontworpen prototypegereedschap moet rekening worden gehouden met productievereisten zoals de geometrie van het onderdeel, het gereedschapsmateriaal, de productiehoeveelheid en de toleranties.
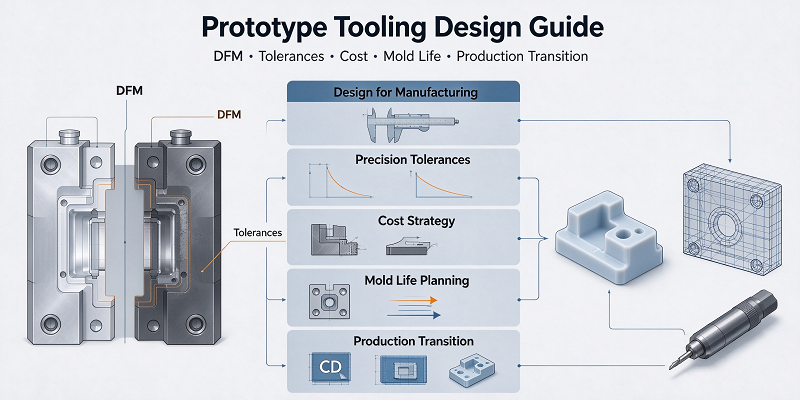
Deze handleiding beschrijft de belangrijkste aandachtspunten bij het ontwerpen van prototypematrijzen en laat zien hoe fabrikanten een balans kunnen vinden tussen kosten, snelheid, precisie, levensduur van de matrijs en schaalbaarheid van de productie.
Wat is Prototype-gereedschappen Ontwerp?
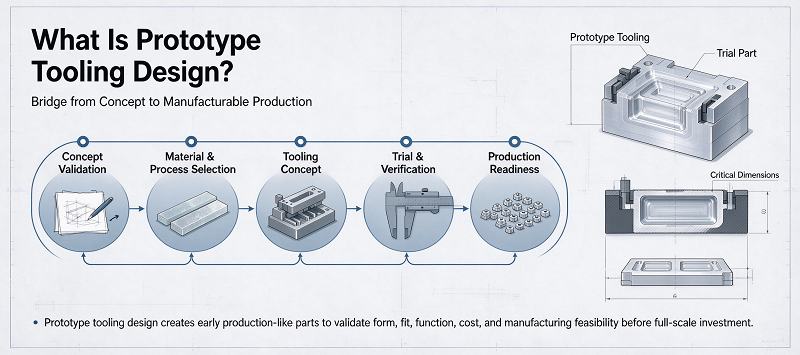
Het ontwerpen van prototypematrijzen is het technische proces van het ontwikkelen van matrijzen, stempels, inzetstukken, mallen en andere gereedschappen voor de productie van prototypes of onderdelen in kleine series.
Prototypegereedschappen zijn gericht op kortere levertijden, lagere initiële investering, eenvoudigere aanpassing en voldoende duurzaamheid voor testen of beperkte productie. Flexibiliteit staat bij prototypegereedschappen dan ook centraal.
Een prototype van een spuitgietmatrijs kan bijvoorbeeld van aluminium zijn gemaakt in plaats van gehard gereedschapsstaal.
Complexe automatische schuiflamellen kunnen worden vervangen door handmatige invoer. Het koelsysteem kan worden vereenvoudigd en de standaard matrijsbasis kan een volledig op maat gemaakte constructie vervangen. Deze methoden kunnen de kosten van matrijzen en de productietijd verlagen.
Vereenvoudigde gereedschappen moeten echter nog steeds voldoen aan de basisprincipes van de machinebouw. De tekenhoek, wanddikte, krimp, positie van de aanspuitopening, positie van de uitwerper, oppervlakte-eisen, scheidingslijn van de matrijs en maattoleranties zijn allemaal van invloed op het uiteindelijke prototype. Het juiste ontwerp hangt daarom af van het doel van het prototype.
De mal die gebruikt wordt voor het maken van 20 visuele voorbeelden en de prototypemal voor het produceren van 5,000 functionele onderdelen vereisen zeer verschillende ontwerpstrategieën.
Voordat het matrijsontwerp begint, moeten ingenieurs de verwachte productiehoeveelheid, het prototypemateriaal, de functionele eisen, de maattoleranties, de uiterlijke eisen, de verwachte levensduur van het gereedschap, de benodigde levertijd, de toekomstige productieprocessen en de verwachte ontwerpwijzigingen bepalen. Door deze eisen vroegtijdig vast te leggen, kunnen fabrikanten overdimensionering voorkomen en er tegelijkertijd voor zorgen dat de prototypes zinvolle technische resultaten opleveren.
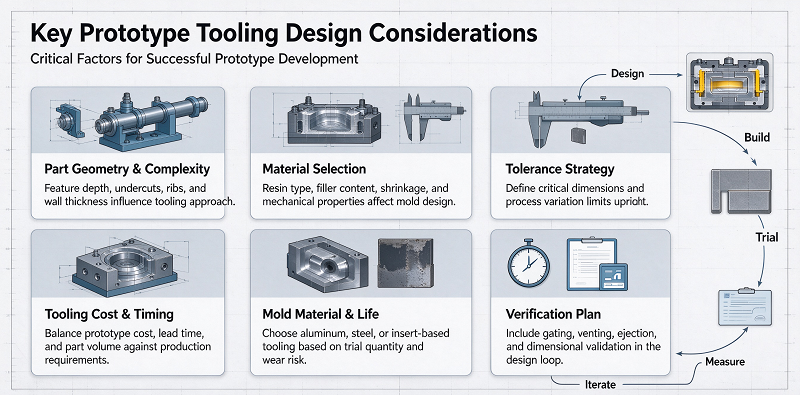
Belangrijke overwegingen bij het ontwerpen van prototypegereedschap
Het ontwerpen van een prototype matrijs omvat diverse technische beslissingen die direct van invloed zijn op de kosten, de kwaliteit en de productie-efficiëntie.
De geometrie van het onderdeel, het materiaal van de matrijs en de structuur van de matrijs zijn de drie belangrijkste factoren.
Onderdeelgeometrie en maakbaarheid
De geometrie van de onderdelen heeft een aanzienlijke invloed op de complexiteit van de prototypemal.
Eenvoudige onderdelen met een directe matrijsopening worden doorgaans sneller en tegen lagere kosten geproduceerd.
Parts with deep cavities, notches, internal threads, side holes, complex protruding ribs, thin walls, or irregular surfaces usually require more complex mold structures.
Sommige kenmerken kunnen worden vereenvoudigd zonder dat dit de functionele testen beïnvloedt. De rekhoek is met name belangrijk bij gegoten onderdelen.
Als er tijdens het spuitgietproces onvoldoende ventilatie is, kunnen de gevormde onderdelen aan de matrijs of kern blijven kleven.
Dit kan leiden tot krassen, vervormingen, maatafwijkingen of schimmelvorming. Ook de wanddikte moet in overweging worden genomen.
Grote variaties in wanddikte kunnen leiden tot ongelijkmatige afkoeling, krimp, verzakkingen, kromtrekken en interne spanningen. Ingenieurs dienen waar mogelijk een relatief uniforme wanddikte aan te houden.
Het juiste materiaal voor prototypegereedschap selecteren
Het materiaal van de prototypemal heeft invloed op de verwerkingssnelheid, de matrijskosten, de dimensionale stabiliteit, de oppervlakteafwerking, de warmteoverdracht en de levensduur van de matrijs.
Aluminium is een van de meest gebruikte materialen voor het maken van prototypevormen.
Dankzij de uitstekende bewerkbaarheid kunnen fabrikanten matrijsvormen sneller produceren dan met veel andere gereedschapsstaalsoorten.
Aluminium heeft bovendien een goede warmtegeleiding, wat de koelprestaties bij spuitgieten kan verbeteren.
Om deze redenen zijn aluminium mallen doorgaans geschikt voor: spuitgieten in kleine volumes, technische verificatie, productontwikkeling, de productie van bruggen, ontwerpverificatie en korte productiecycli.
Aluminium is echter zachter dan traditioneel matrijsstaal.
Bij de productie van slijpmaterialen zoals glasvezelversterkte kunststoffen of wanneer grootschalige productie vereist is, kan het sneller slijten.
Voorgeharde staalsoorten zoals P20 bieden een hogere slijtvastheid en duurzaamheid. Ze worden doorgaans overwogen wanneer prototypegereedschappen grotere aantallen moeten verwerken, meer materiaal vereisen, hogere vormdrukken moeten weerstaan of langere productieruns moeten doorlopen.
Vormstructuur, aanspuitingen, koeling en uitwerping
De structuur van de prototype mal moet zo eenvoudig mogelijk zijn, maar moet wel in staat zijn om betrouwbare onderdelen te produceren.
Matrijzen met één holte worden doorgaans gebruikt voor prototypematrijzen, omdat ze minder bewerking vereisen, gemakkelijker aan te passen zijn en de initiële matrijskosten verlagen.
Bij een toenemend productievolume kunnen matrijzen met meerdere caviteiten aantrekkelijk worden, maar deze vereisen meer controle over de caviteitsverdeling, het ontwerp van de aanvoerkanalen, het vulgedrag en de dimensionale consistentie.
Ook het ontwerp van de poort is een belangrijk aandachtspunt.
De positie van de aanspuitopening beïnvloedt de manier waarop gesmolten materiaal de matrijs binnenkomt en vult.
Een onjuiste positie van de poort kan leiden tot lasnaden, luchtinsluitingen, overdruk, onvolledige vulling, vloeisporen of problemen met het uiterlijk.
Het koelsysteem kan ook de kwaliteit van het prototype beïnvloeden.
Hoewel prototypevormen soms gebruikmaken van vereenvoudigde koelkanalen, kan onvoldoende koeling leiden tot inconsistente krimp, lange cyclustijden, vervorming en dimensionale veranderingen.
Ook het uitwerpsysteem moet zorgvuldig worden ontworpen.
De bovenste pen moet op een voldoende stevige ondergrond worden geplaatst om de kracht van de bovenste pen te weerstaan zonder zichtbare beschadigingen of vervormingen te veroorzaken.
Door rekening te houden met de aanspuitopening, koeling, matrijsstructuur en uitwerping kunnen fabrikanten de prototypematrijs vereenvoudigen zonder in te boeten aan de kwaliteit van de basisonderdelen.
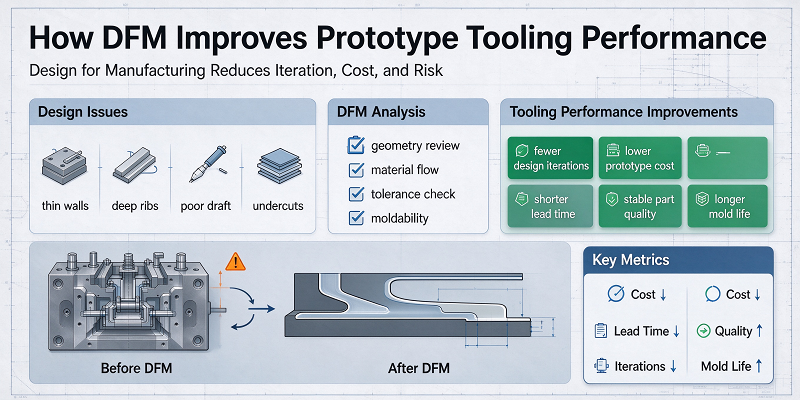
Hoe DFM de prestaties van prototypegereedschappen verbetert
Het ontwerp met het oog op maakbaarheid speelt een cruciale rol bij de ontwikkeling van prototypevormen.
DFM beoordeelt of een component effectief kan worden geproduceerd met behulp van de geselecteerde gereedschappen en productieprocessen.
Het doel is om potentiële productieproblemen te identificeren vóór de productie van de gereedschappen.
Bij prototype-spuitgieten worden tijdens DFM-beoordelingen doorgaans de volgende aspecten geëvalueerd: wanddikte, positie van de uitwerppen, materiaalkrimp, oppervlakteafwerking, matrijsvloei en kritische afmetingen. Het CAD-model lijkt misschien correct, maar het daadwerkelijke gevormde onderdeel kan moeilijk uit de matrijs te halen zijn.
Het verhogen van de juiste hoeveelheid materiaal dat tijdens de DFM-fase wordt aangebracht, kan problemen vóór de matrijsverwerking voorkomen.
Diepe holtes vereisen mogelijk langere snijgereedschappen, wat kan leiden tot meer trillingen, een lagere snijsnelheid en een langere bewerkingstijd.
Een zeer kleine binnenhoekradius vereist kleinere gereedschappen, wat ook de productietijd verlengt.
In veel gevallen kunnen kleine ontwerpwijzigingen de CNC-bewerking vereenvoudigen zonder de functionaliteit van de onderdelen aan te tasten.
Ook de tolerantie-eisen moeten tijdens DFM worden geëvalueerd. Niet elk onderdeel van een matrijs vereist dezelfde mate van precisie.
Het afdichtingsoppervlak, de montagereferentie, het optische montageoppervlak of de lagerpositie vereisen mogelijk strikte maatnauwkeurigheid. Niet-functionele buitenoppervlakken niet. Door strikte toleranties alleen op functionele onderdelen toe te passen, kunnen de verwerkings- en inspectiekosten worden verlaagd. Daarom moet DFM (Design for Manufacturing) al beginnen voordat de prototypemal wordt vervaardigd.
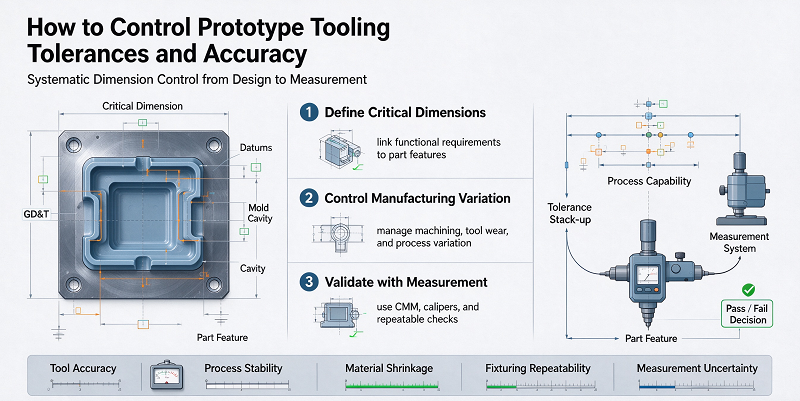
Hoe controleer je de toleranties en nauwkeurigheid van prototypegereedschap?
The prototype tool must produce components precise enough for meaningful testing.
Dimensional control starts from CAD models and engineering drawings. These may include assembly interface hole positions, sealing surfaces, bearing positions, optical interface reference surfaces, and precision installation features. Then, manufacturers can focus processing and inspection resources on areas of greatest functional importance.
Material shrinkage is another important consideration. Plastic materials shrink when cooled. The final shrinkage rate depends on several variables, including the type of polymer, part geometry, wall thickness, reinforcing material content, fiber orientation, mold temperature, injection pressure, and machining conditions.
The prototype mold cavity must compensate for this behavior. After the first part is formed, the manufacturer can inspect it and compare the actual measured values with the original CAD model. Minor modifications to the mold can be made when necessary. This is one advantage of the prototype tool.
Sommige gereedschapsmaterialen, met name aluminium en bewerkbaar staal, zijn doorgaans gemakkelijker te bewerken dan volledig geharde productiegereedschappen. Ook moet er onderscheid worden gemaakt tussen de tolerantie van het gereedschap en die van de gevormde onderdelen. Door de extra fabricagewijzigingen die tijdens het spuitgietproces worden aangebracht, vereist de matrijs meestal een hogere precisie dan het uiteindelijke gegoten onderdeel.
Temperatuurregeling heeft ook invloed op de maatnauwkeurigheid. Het matrijsmateriaal zet uit naarmate de temperatuur stijgt, en ongelijke matrijstemperaturen kunnen leiden tot inconsistente krimp in verschillende delen van het onderdeel. Stabiele vormomstandigheden en effectieve koeling dragen daarom direct bij aan maatnauwkeurigheid.
De inspectie kan de volgende apparatuur omvatten: schuifmaten, micron-drie-coördinatenmeetmachines en oppervlakteruwheidsmeters. De meetgegevens van de prototypeonderdelen kunnen vervolgens worden gebruikt om het productontwerp en toekomstige productiegereedschappen te optimaliseren.
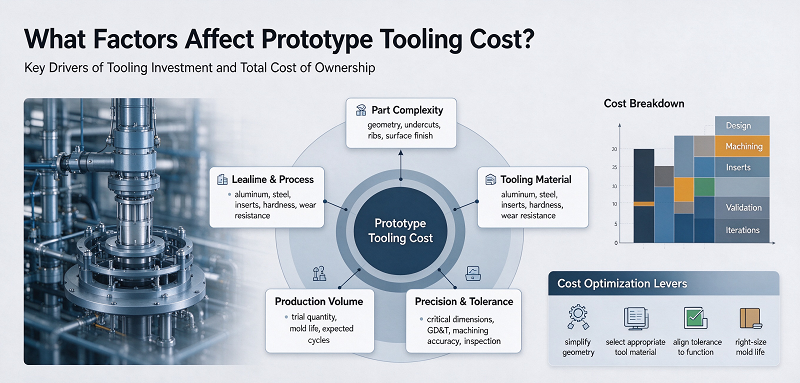
Welke factoren beïnvloeden de kosten van prototypegereedschap?
De kosten van prototypematrijzen worden beïnvloed door diverse technische en productiefactoren.
De gereedschapsgrootte is slechts een onderdeel van de berekening.
De geometrische vorm, het matrijsmateriaal, de verwerkingsmoeilijkheid, de productiehoeveelheid, de tolerantie, de matrijsstructuur en de afwerkingseisen kunnen allemaal een aanzienlijke invloed hebben op de uiteindelijke kosten.
Complexiteit van het gereedschap en bewerkingsvereisten
De complexiteit van gereedschappen is een van de grootste kostenfactoren bij de ontwikkeling van prototypegereedschappen.
A simple opening and closing mold may require basic CNC-bewerking, standard pins, and traditional mold components.
Complexere componenten vereisen mogelijk: verwisselbare inzetstukken, handmatige inzetstukken, vonkverspaning, meerdere CNC-instellingen, diepgatboren, precisieslijpen en een breed scala aan matrijsaccessoires. Elke extra functie verlengt de tijd die nodig is voor engineering, verwerking, assemblage en testen.
Diepe holtes verhogen ook de verwerkingskosten, omdat er meestal langere gereedschappen nodig zijn. Lange snijgereedschappen vereisen over het algemeen langzamere verwerkingsomstandigheden om trillingen te verminderen. Een kleinere binnenradius kan de verwerkingstijd ook verlengen, omdat een kleiner gereedschap minder materiaal per bewerking verwijdert. Het vereenvoudigen van deze functies tijdens DFM kan daarom de matrijskosten en levertijden verlagen.
Gereedschapsmateriaal en productiehoeveelheid
Het matrijsmateriaal moet overeenkomen met de vereiste productiehoeveelheid.
Door gebruik te maken van gehard gereedschapsstaal van productiekwaliteit, kunnen de kosten voor slechts enkele tientallen prototypeonderdelen onnodig hoog oplopen.
Tegelijkertijd kan het gebruik van relatief zachte vormmaterialen bij duizenden schurende onderdelen leiden tot snelle slijtage en hogere reparatiekosten.
Aluminium mallen bieden doorgaans een goede balans tussen verwerkingssnelheid en duurzaamheid en worden gebruikt voor de productie van kleine series.
Naarmate het productievolume toeneemt, kunnen stalen mallen economischer worden.
Daarom moet bij de beslissing rekening worden gehouden met de totale kosten van het project, en niet alleen met de initiële prijs van de mal.
Als een iets duurdere mal minder onderhoud vereist, de consistentie verbetert en aan alle vereiste productiehoeveelheden kan voldoen, kan deze uiteindelijk economischer zijn.
Toleranties, oppervlakteafwerking en secundaire bewerkingen
Maattoleranties hebben een aanzienlijke invloed op de kosten van prototypematrijzen. Standaard bewerkingstoleranties kunnen doorgaans effectief worden bereikt.
Extremely strict tolerances may require slower cutting speeds, precision grinding, electrical discharge machining, specialized fixtures, or additional inspections. The requirements for surface finish also cause similar cost differences.
Een functioneel technisch prototype kan wellicht volstaan met een standaard CNC-bewerkingsproces.
Secundaire werkzaamheden verhogen ook de totale projectkosten.
Dit omvat onder andere: draadinbrenging, installatie, galvaniseren, lasermarkering, assemblage, nabewerking en speciale inspectie. Een praktische strategie voor kostenbeheersing is om alleen hoogwaardige afwerkingen en strikte toleranties te gebruiken waar dit daadwerkelijk functionele of esthetische waarde oplevert.
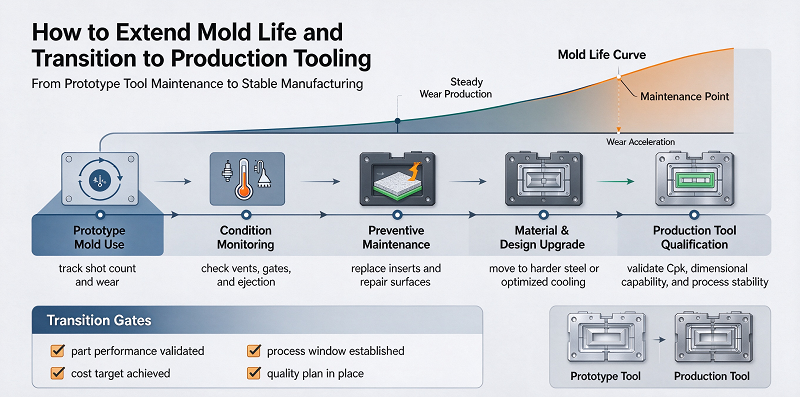
Hoe verleng je de levensduur van je matrijs en hoe ga je over op productiegereedschap?
Prototypegereedschappen zijn ontworpen voor kortere productiecycli, maar duurzaamheid blijft belangrijk.
Een mogelijke aanpak is om het gereedschapsmateriaal te selecteren op basis van de verwachte mate van slijtage.
Voor relatief kleine hoeveelheden kan aluminium voldoende duurzaamheid bieden.
Voor grotere hoeveelheden of schurende materialen is voorgehard staal wellicht geschikter.
Ook constructies met gemengde mallen kunnen effectief zijn.
De hoofdvorm kan bijvoorbeeld van aluminium zijn gemaakt, terwijl stalen inzetstukken worden aangebracht op slijtagegevoelige plekken zoals poorten, glijvlakken, schroefdraad of smalle kernen.
Deze methode kan de levensduur van het gereedschap verlengen zonder dat de gehele matrijs van staal hoeft te zijn gemaakt.
Vervangbare plug-ins zijn bijzonder waardevol in het productontwikkelingsproces.
Als ingenieurs verwachten dat een bepaalde eigenschap na het testen verandert, kan dit gedeelte worden ontworpen als een verwijderbaar inzetstuk.
Toekomstige aanpassingen kunnen worden gerealiseerd door inzetstukken te vervangen of te bewerken in plaats van de hele mal opnieuw op te bouwen.
Ook het onderhoud van het gereedschap kan de levensduur van de prototypemal beïnvloeden.
Gereedschap moet regelmatig worden gecontroleerd op slijtage, corrosie, beschadigde pinnen, verstopte ontluchtingsopeningen, vervuiling en oppervlakteschade.
Juiste opslag is met name belangrijk voor stalen mallen, omdat vocht corrosie kan veroorzaken.
Ook de vormingsparameters moeten binnen een redelijk bereik blijven.
Een te hoge injectiedruk, klemkracht of matrijstemperatuur versnellen allemaal de slijtage.
Zodra de prototypetest is afgerond, kan het engineeringteam de tijdens het prototypeproductieproces verzamelde informatie gebruiken om de productiegereedschappen te ontwerpen.
Deze overgang mag niet simpelweg inhouden dat de mal van het prototype wordt nagemaakt met behulp van sterkere materialen.
Prototyping levert doorgaans de volgende belangrijke informatie op: dimensionale stabiliteit, materiaalkrimp, buiging, indruk van de lasnaad, prestaties bij flitsontploffingen, koelgedrag en cyclustijd. Na functionele tests kan het productontwerp ook nog worden aangepast.
De wanddikte moet mogelijk worden aangepast, de montage-eigenschappen moeten mogelijk worden gewijzigd, de ribben moeten mogelijk worden versterkt of bepaalde toleranties blijken mogelijk overbodig.
Deze wijzigingen moeten zijn doorgevoerd voordat de productietools in gebruik worden genomen.
De output kan ook andere matrijsstructuren vereisen.
Een prototype matrijs kan gebruikmaken van een holte, handmatige inzetstukken, eenvoudige koeling en een simpel uitwerpsysteem.
De productie van matrijzen kan meerdere holtes, automatisch schuiven, geavanceerde koelkanalen, hot runners, sensoren, automatische uitwerping en uitharding van matrijsmaterialen vereisen.
Daarom levert de prototypefase waardevolle technische gegevens op voor de ontwikkeling van betrouwbaardere productiemiddelen.
Waarom zou u NOBLE kiezen als uw prototype tooling manufacturer
NOBLE is een Chinees-Britse joint venture die door de overheid is erkend als een "Nationale Hightech Onderneming". We hebben twee belangrijke bedrijfsactiviteiten: "Smart Manufacturing" en "Care Products". De tak "Smart Manufacturing" is gespecialiseerd in het leveren van projectondersteunende diensten aan klanten, waaronder het bewerken en produceren van onderdelen.
Meer dan 10 jaar professionele ervaring in productie en rapid prototyping. Ons efficiënte team biedt sterke ondersteuning voor uw nieuwe projecten om uw eisen volledig te realiseren; gestandaardiseerd beheer zorgt voor strikte kwaliteitscontrole van onderdelen en producten; een efficiënte workflow resulteert in lagere kosten met behoud van dezelfde kwaliteit.
Na jaren van hard werken en ontwikkeling is NOBLE geleidelijk getransformeerd van een bedrijf dat zich bezighield met de bewerking en productie van precisieonderdelen en een complete industriële keten ondersteunde, naar een servicegericht bedrijf dat klanten volledige ondersteuning biedt bij hun gehele project.
NOBLE is uw betrouwbare totaaloplossing voor maatwerkproductie, van prototypeontwerp tot fabricage. Met uitgebreide productiemiddelen, geschikte technologie, gestroomlijnde processen, deskundige begeleiding en een perfect kwaliteitscontroleproces zetten we uw ideeën om in werkelijkheid.
NOBLE beschikt over de volgende kwalificatiecertificaten:
ISO 9001:2015 – Robuust kwaliteitsmanagement voor algemene productie. Consistente processen. Gedocumenteerde controle. Traceerbare inspectie.
ISO 13485: 2016 – Strengere kwaliteitsnormen voor onderdelen van medische hulpmiddelen. Grondige procesvalidatie. Volledige traceerbaarheid. Vereist voor implanteerbare en chirurgische onderdelen.
Conclusie
Als het prototype correct is ontworpen, wordt het een belangrijk hulpmiddel voor de engineering, waarmee productontwerpen kunnen worden geverifieerd, functionele componenten kunnen worden vervaardigd, ontwikkelingskosten kunnen worden beheerst en grootschalige productie kan worden voorbereid.
Een succesvol prototype matrijsontwerp vereist zorgvuldige overweging van de onderdeelgeometrie, het matrijsmateriaal, DFM (Design for Manufacturing), toleranties, matrijsstructuur, koeling, gieten, uitwerpen, oppervlakteafwerking, productiehoeveelheid en de verwachte levensduur van de matrijs.
Door onnodige functies te vereenvoudigen, de juiste matrijsmaterialen te kiezen, toleranties alleen toe te passen waar nodig en vervangbare messen te gebruiken, kunnen de kosten worden verlaagd en tegelijkertijd een betrouwbare prototypekwaliteit worden gewaarborgd.
DFM is particularly important because it can prevent many tool problems before CNC-bewerking or mold manufacturing begins.
Ook bij de productie van prototypes kunnen waardevolle productiegegevens worden gegenereerd.
Before investing in production tools, engineers can evaluate dimensional accuracy, shrinkage rate, cooling performance, molding defects, material behavior, and functional performance.
Deze informatie kan worden gebruikt om het productontwerp te verbeteren en de uiteindelijke productiemal te optimaliseren.
For medical devices, robots, automotive parts, electronics, industrial equipment, and other precision products, an effective prototyping tool strategy can shorten the development cycle and reduce the risk of directly transitioning from CAD design to mass production.
By balancing speed, cost, precision, flexibility, and mold life, prototyping tools help transform product design into a manufacturing process that can be reliably produced.