
In de maakindustrie vertegenwoordigt 5-assige bewerking het summum van precisie en veelzijdigheid, en revolutioneert het de manier waarop complexe onderdelen in tal van industrieën worden vervaardigd. Het overwint de beperkingen van traditionele bewerkingstechnieken, waardoor gereedschappen gelijktijdig langs vijf assen kunnen bewegen. Dit resulteert in complexe geometrieën, superieure oppervlakteafwerkingen en ongeëvenaarde efficiëntie.
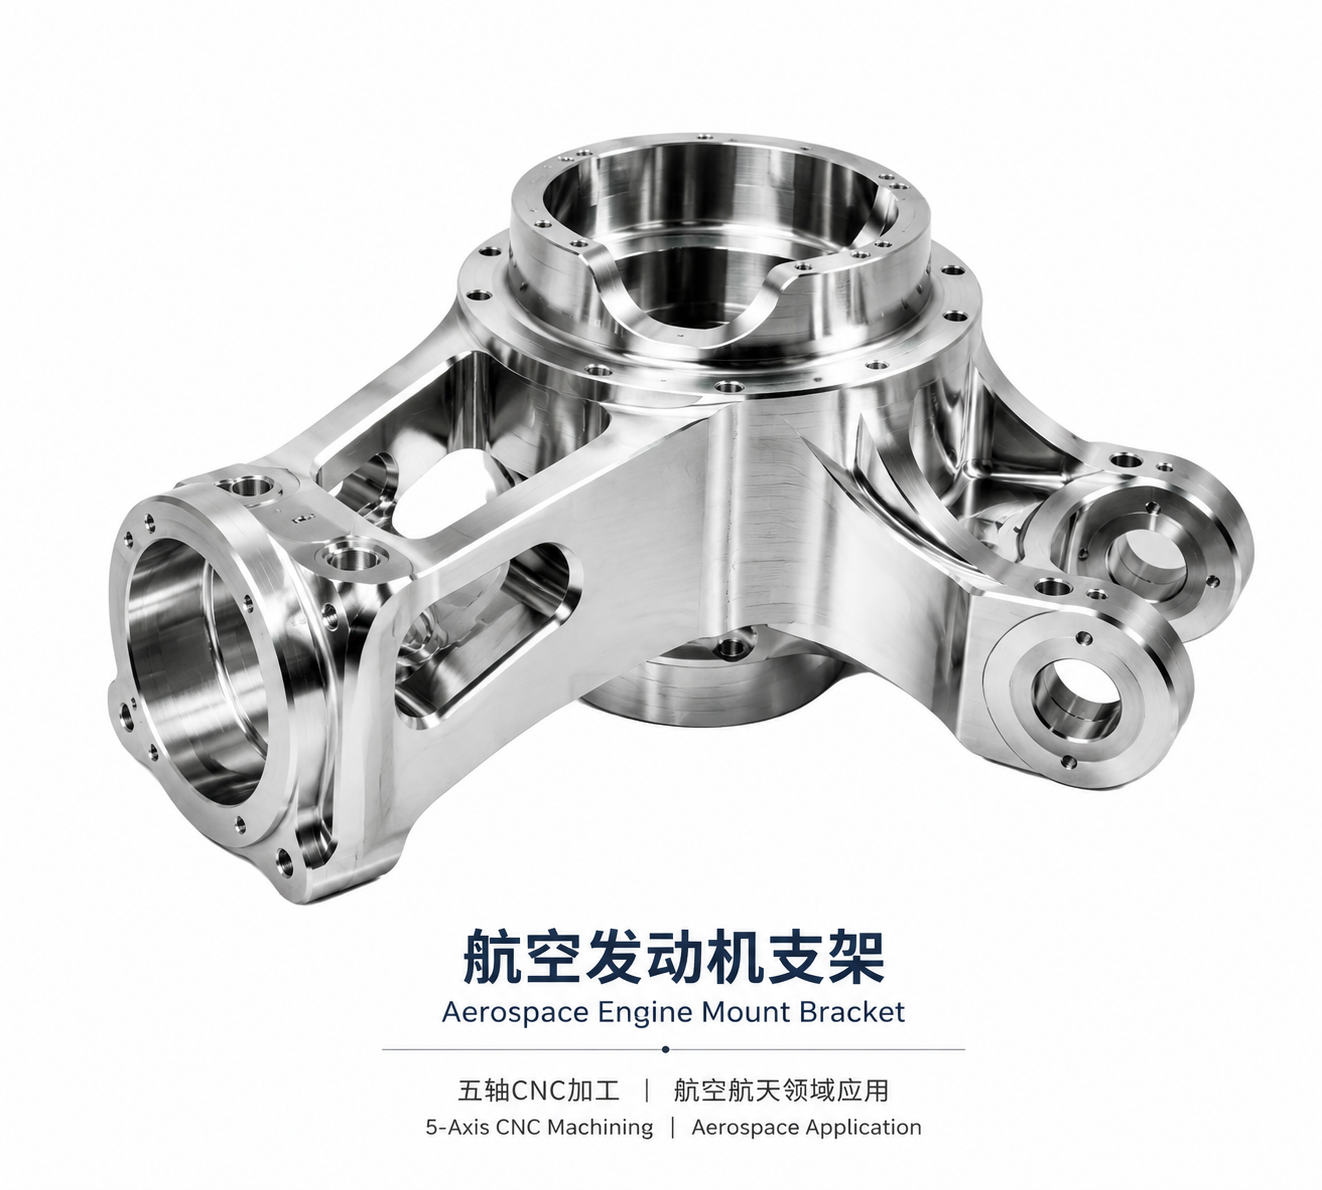
Wat is 5-assige bewerking?
Volgens ISO-normen wordt de beweging van CNC-bewerkingsmachines beschreven met behulp van een rechtshandig cartesisch coördinatensysteem. De coördinaatas parallel aan de spindel wordt gedefinieerd als de z-as, en de rotatiecoördinaten rond de x-as, y-as en z-as worden respectievelijk gedefinieerd als de A-as, B-as en C-as. Beweging langs elke coördinaatas kan worden gerealiseerd door de werktafel of het gereedschap, maar de bewegingsrichting is afhankelijk van de bewegingsrichting van het gereedschap ten opzichte van het werkstuk. Doorgaans verwijst een vijf-assige koppeling naar de lineaire interpolatiebeweging van vijf willekeurige coördinaten (x, y, z, A, B en C).
Met andere woorden, vijf-assig bewerken verwijst naar bewerken op drie bewegingsassen (x, y en z) en twee willekeurige rotatieassen. In vergelijking met het gebruikelijke drie-assige bewerken (x, y en z vrijheidsgraden) wordt vijf-assig bewerken gebruikt voor het bewerken van onderdelen met complexe geometrieën, waarbij het bewerkingsgereedschap in alle vijf vrijheidsgraden moet kunnen positioneren en bewegen.
Machinegereedschappen die gebruikt worden voor vijfassige bewerking worden over het algemeen vijfassige bewerkingsmachines of vijfassige bewerkingscentra genoemd. Vijfassige bewerking wordt veel gebruikt in de lucht- en ruimtevaartindustrie voor het bewerken van rompdelen, turbineonderdelen, waaiers en andere componenten met vrije-vormoppervlakken. Vijfassige bewerkingsmachines kunnen verschillende oppervlakken van het werkstuk bewerken zonder de positie ervan op de machine te veranderen, wat de bewerkingsefficiëntie van prismatische onderdelen aanzienlijk kan verbeteren.
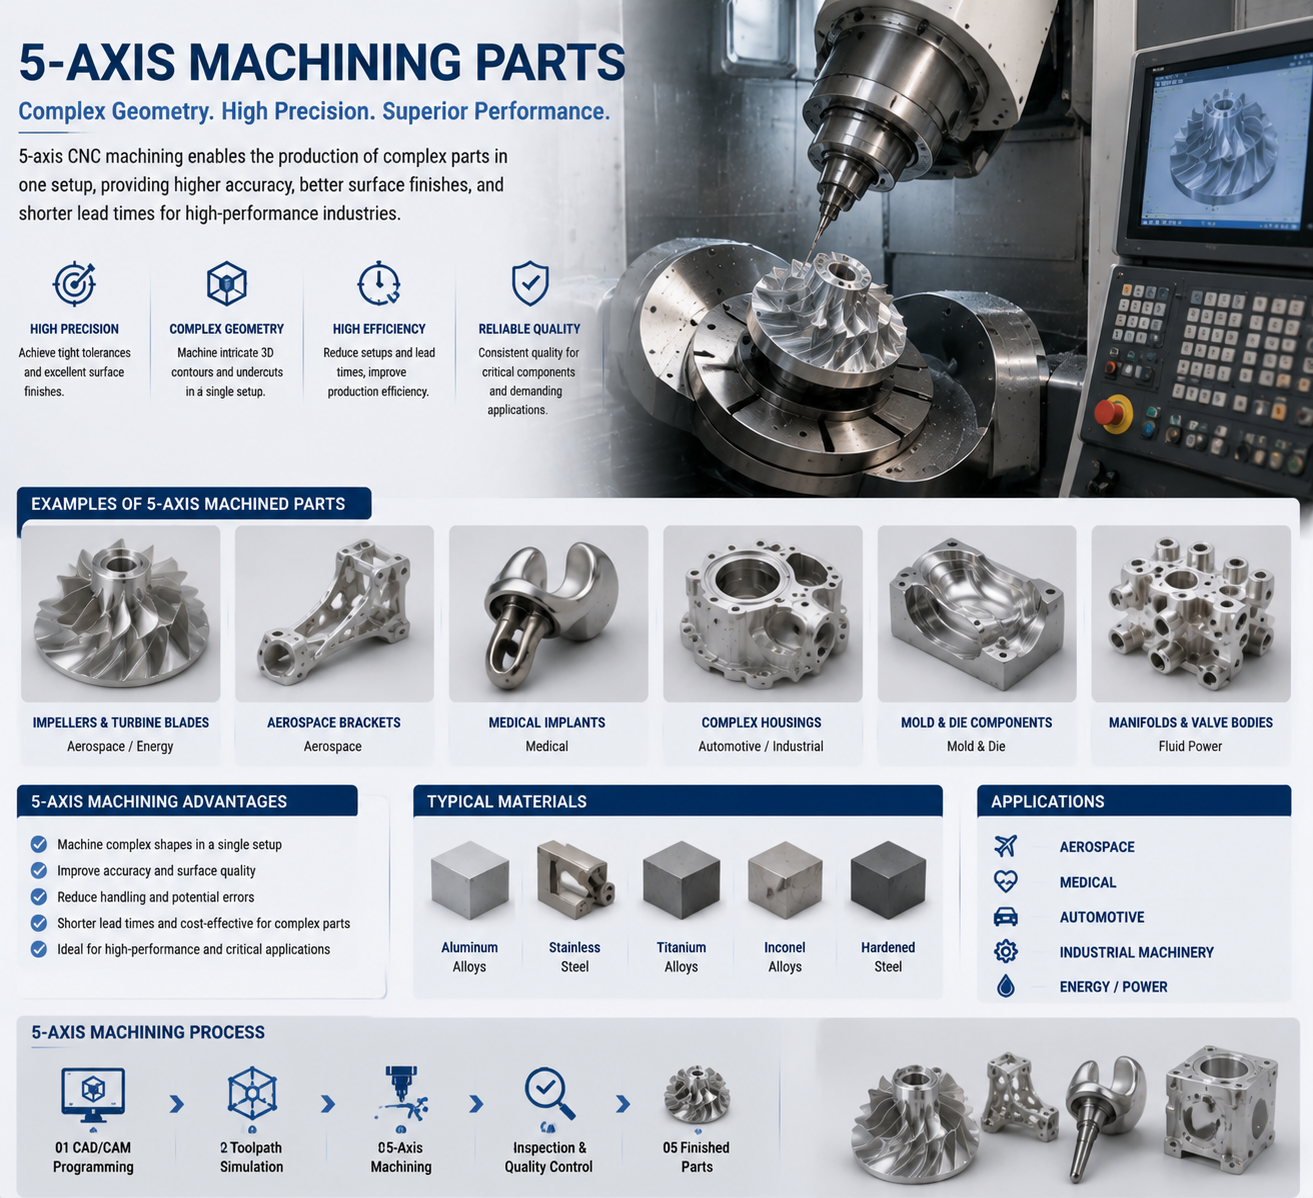
Voordelen of 5-asbewerking
Uitzonderlijke precisie en nauwkeurigheid :
De kern van vijfassige bewerking ligt in de uitzonderlijke precisie en nauwkeurigheid, waardoor het mogelijk wordt complexe details, contouren en toleranties te bewerken die voorheen onhaalbaar waren. Industrieën zoals de lucht- en ruimtevaart, de automobielindustrie en de medische apparatuur profiteren van de precieze geometrie en hoogwaardige oppervlakteafwerkingen die met vijfassige bewerking worden bereikt, waardoor de superieure prestaties en betrouwbaarheid van componenten worden gewaarborgd.
De vitaliteit van ontwerpinspiratie:
5-assige bewerking biedt ongeëvenaarde ontwerpvrijheid, waardoor de productie mogelijk is van onderdelen met complexe geometrieën, afschuiningen en gebogen oppervlakken die moeilijk te repliceren zijn met traditionele drie- of vierassige bewerkingsmachines. Ontwerpers kunnen hun creativiteit onbegrensd de vrije loop laten, de grenzen van innovatie verleggen en baanbrekende concepten tot leven brengen met ongekende precisie en detail.
-
Verkort de insteltijd en verminder het aantal keren dat gereedschap moet worden verwisseld:
De meerassige bewerkingsmogelijkheden van vijfassige werktuigmachines verminderen de noodzaak voor meerdere instellingen en gereedschapswisselingen, waardoor het productieproces wordt vereenvoudigd en de stilstandtijd wordt geminimaliseerd. Fabrikanten kunnen de efficiëntie en productiviteit verbeteren, wat resulteert in kortere doorlooptijden en geoptimaliseerde workflows.
-
Uitstekend oppervlakteafwerking:
Vijf-assige bewerking maakt omslachtige nabewerkingen zoals polijsten of slijpen overbodig, waardoor een superieure oppervlakteafwerking wordt bereikt. De perfecte oppervlaktekwaliteit die met vijf-assige bewerking wordt verkregen, verbetert niet alleen de esthetiek en functionaliteit van onderdelen, maar verhoogt ook hun algehele kwaliteit.
-
Vereenvoudiging van complexe bewerkingen:
Ondanks de geavanceerde mogelijkheden vereenvoudigt vijfassige bewerking de productie van complexe onderdelen door het aantal benodigde stappen voor de vervaardiging van ingewikkelde geometrieën te verminderen. Fabrikanten kunnen complexe vormen en kenmerken realiseren met één enkele instelling, waardoor fouten door meerdere instellingen worden voorkomen en consistentie in afmetingen en kwaliteit van de onderdelen wordt gewaarborgd.
-
Kosteneffectiviteit en afvalvermindering:
De hoge efficiëntie van 5-assige bewerking vermindert materiaalverspilling, optimaliseert snijpaden en verlengt de levensduur van gereedschap, waardoor de productiekosten dalen. Door materiaalverspilling te minimaliseren en het gebruik van grondstoffen te maximaliseren, kunnen fabrikanten hun winstgevendheid, duurzaamheid en concurrentievermogen in een snel veranderende markt verbeteren.
-
Mogelijkheid tot multitasking:
5-assige bewerkingscentra beschikken doorgaans over multitaskingmogelijkheden, waardoor ze frezen, draaien en andere bewerkingshandelingen gelijktijdig in één opspanning kunnen uitvoeren. Deze multitaskingmogelijkheid vereenvoudigt productieprocessen, verkort levertijden en verbetert de algehele operationele efficiëntie, waardoor het een ideale oplossing is voor de productie van complexe onderdelen.
-
Prototyping en snelle iteratie:
Vijfassige bewerkingstechnologie versnelt prototyping- en iteratiecycli, waardoor ontwerpers en ingenieurs concepten snel kunnen testen en verfijnen vóór de volledige productie. Dit verkort de ontwikkelingscycli, versnelt de time-to-market en verbetert de ontwerpvalidatie, wat de kosteneffectiviteit en concurrentiepositie in een snel veranderende markt ten goede komt.
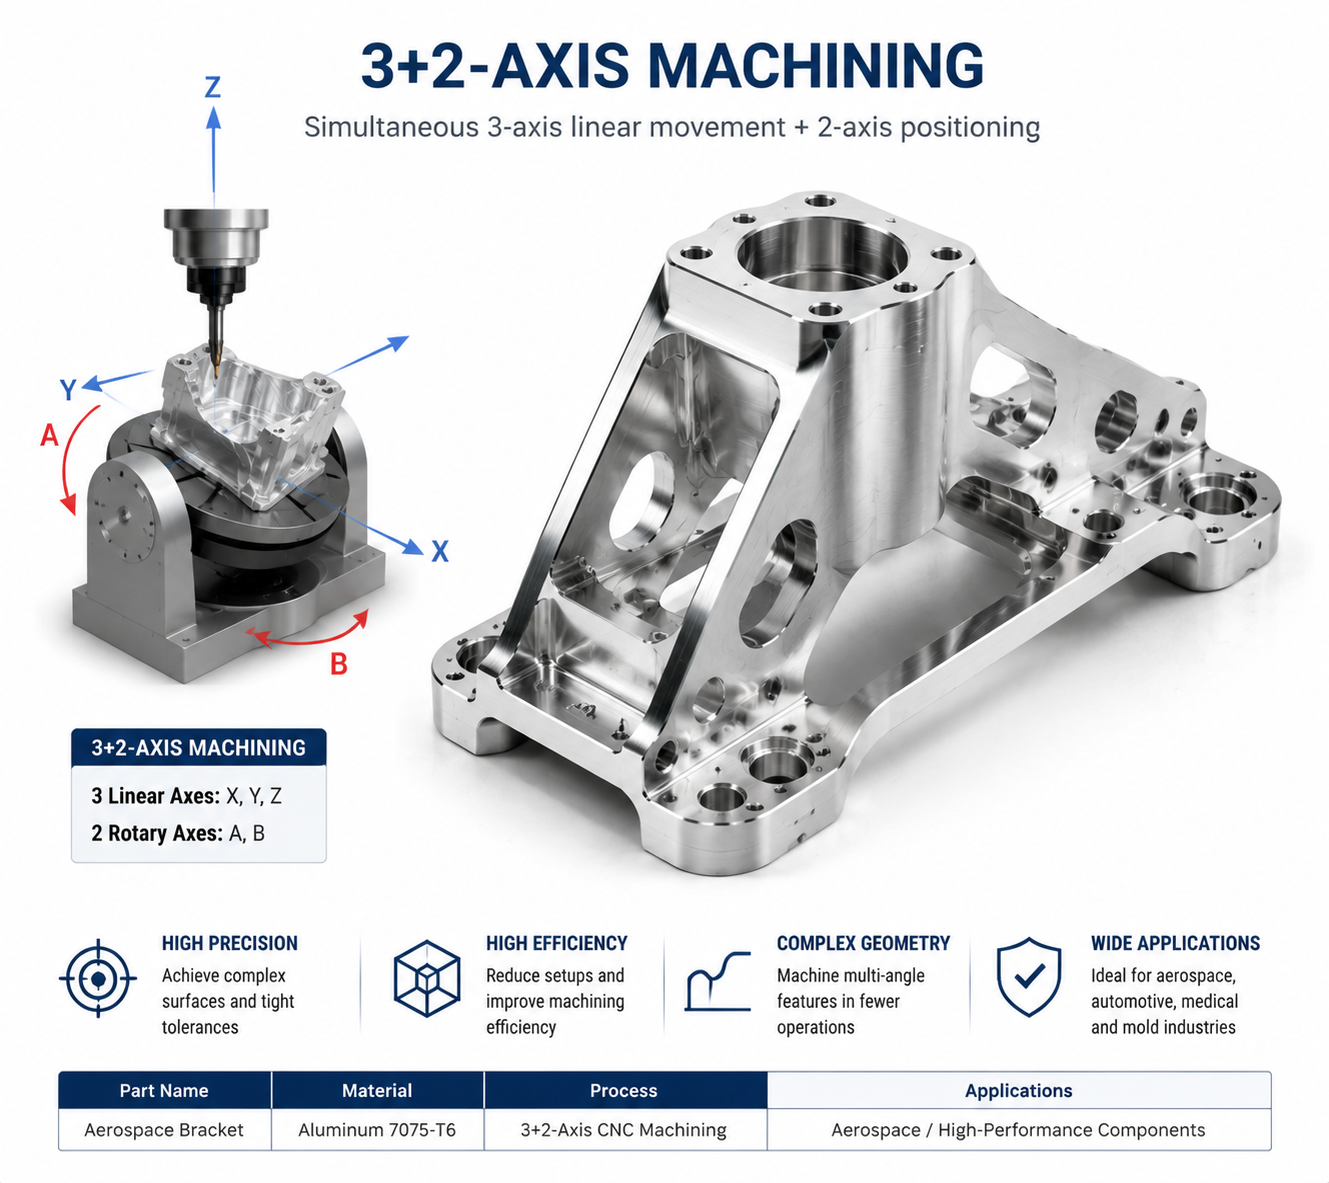
Het verschil tussen een 5-assig bewerkingscentrum en "3+2-assige" technologie.
In de moderne maakindustrie zijn zowel vijfassige bewerkingscentra als "3+2-assige" technologie belangrijke technologieën voor het verbeteren van de bewerkingsefficiëntie en -nauwkeurigheid. Hoewel beide vijfassige bewegingseigenschappen hebben, verschillen hun werkingsprincipes, toepassingsscenario's en bewerkingsmogelijkheden aanzienlijk.
Basisconceptanalyse
-
Bewerkingscentrum 5-as
Een vijfassig bewerkingscentrum, ook wel een vijfassig gekoppeld bewerkingscentrum genoemd, is een hightech, uiterst nauwkeurig bewerkingscentrum. Het beschikt over drie translatieassen (X-, Y- en Z-assen) en twee rotatieassen (A-, B- of C-assen). Deze vijf assen kunnen synchroon werken, waardoor het bewerkingsproces flexibeler wordt en zeer nauwkeurige bewerking van complexe gebogen oppervlakken mogelijk is. De kern van de vijfassige besturing is het Computer Numerical Control (CNC)-systeem, dat de gecoördineerde beweging van de vijf assen programmeert en aanstuurt om de bewerking van complexe gebogen oppervlakken en onregelmatige vormen te voltooien.
-
“3+2-assen”-technologie
De "3+2-assige" technologie is een speciale bewerkingsmethode die wordt toegepast op een vijfassige werktuigmachine. Hierbij worden drie lineaire assen (X, Y, Z) gebruikt voor gelijktijdige bewerking en twee roterende assen (A, C) om het gereedschap in een schuine positie te fixeren. Deze bewerkingsmethode dankt zijn naam aan het feit dat hij in essentie gebaseerd is op drie-assige bewerking, waarbij de bewegingsrichting van het gereedschap in de gefixeerde positie wordt bepaald door de twee roterende assen. Simpel gezegd: nadat de werktuigmachine een bepaalde hoek heeft gedraaid, blijft hij op de normale drie-assige manier bewerken.
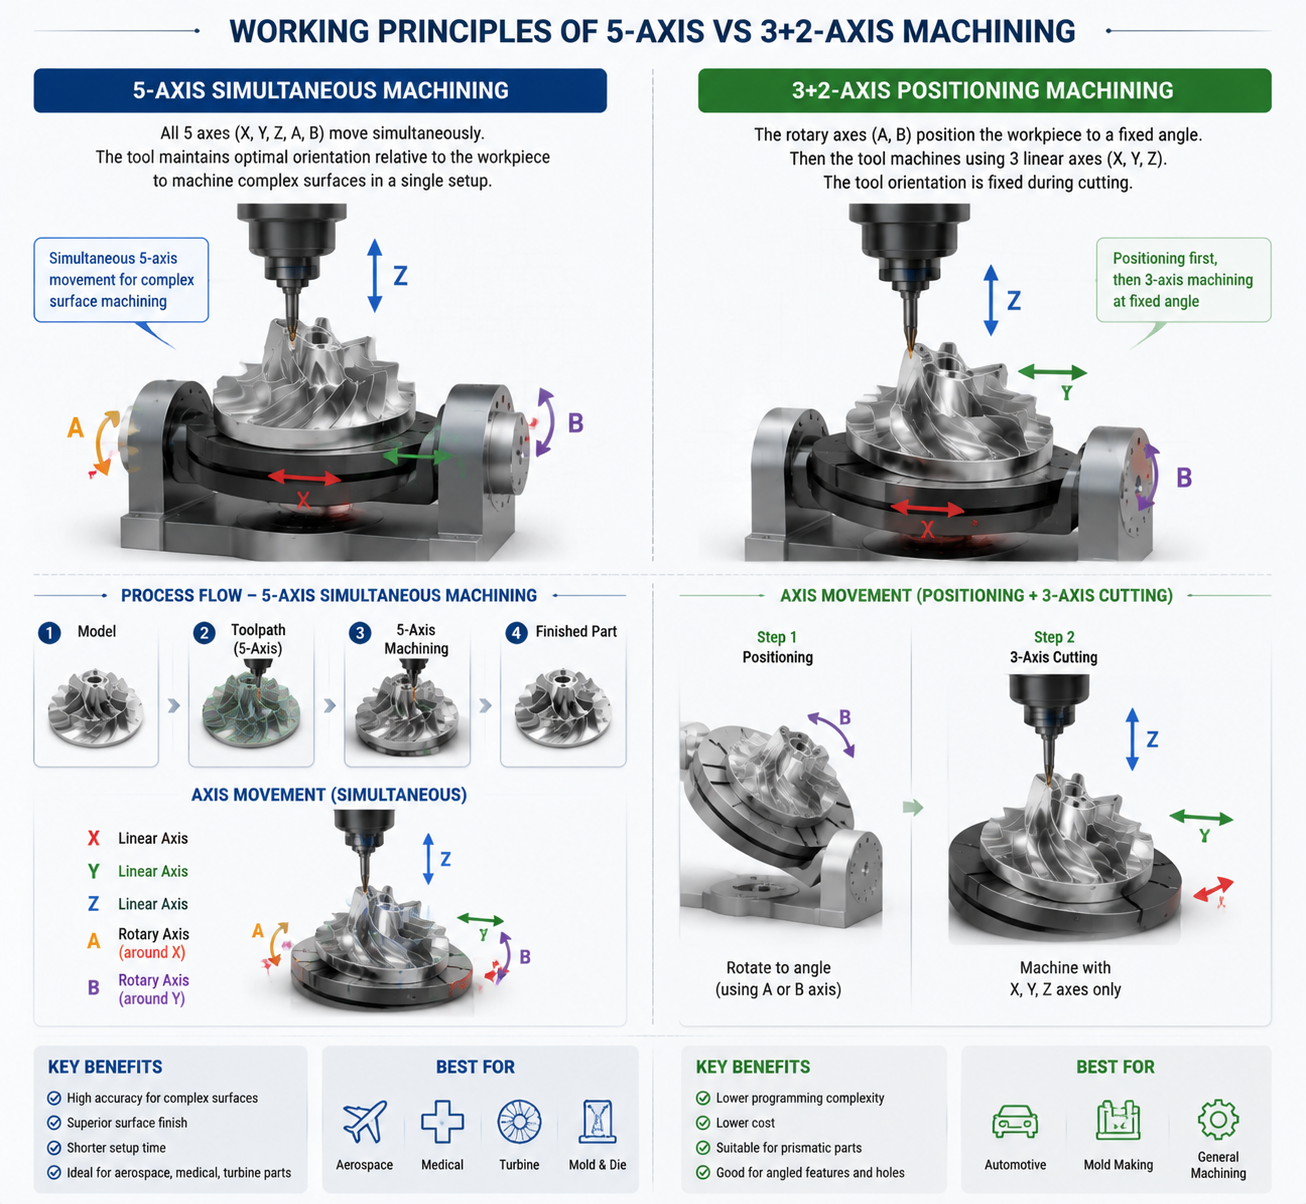
Vergelijking van werkprincipes
-
5-assige gekoppelde bewerking
De kern van vijfassig bewerken ligt in de gecoördineerde beweging van de vijf assen. Tijdens het bewerken kunnen de vijf assen onafhankelijk en continu roteren en bewegen, waardoor omnidirectionele bewerking van het werkstuk mogelijk is. Deze flexibiliteit stelt vijfassige bewerkingscentra in staat complexe geometrieën te verwerken, zoals gebogen oppervlakken, afschuiningen en groeven. Bovendien kan vijfassig bewerken het bewerkingsproces optimaliseren door de gereedschapsoriëntatie aan te passen, waardoor de levensduur van het gereedschap en de bewerkingskwaliteit verbeteren.
-
“3+2-assige” positioneringsbewerking
In tegenstelling tot vijfassig simultaan bewerken, maakt "3+2-assig" positioneringsbewerken gebruik van de positioneringsfunctie van twee roterende assen om de spindel van de machine en het werkstuk vóór de bewerking in een vaste hoek te positioneren. Vervolgens wordt, door de koppeling van drie lineaire assen, een drie-assige bewerking uitgevoerd op een specifiek gebied van het werkstuk. Deze bewerkingsmethode is eenvoudig te programmeren en kan verschillende drie-assige bewerkingsstrategieën toepassen. Omdat de twee roterende assen echter tijdens de bewerking vast staan, is "3+2-assig" positioneringsbewerken meer geschikt voor vlakke bewerkingen of onderdelen met specifieke hoekvereisten.
Verschillen in toepassingsscenario's
Toepassingsscenario's van 5-assige gekoppelde bewerking
Lucht- en ruimtevaart: Fabricage van complexe onderdelen voor vliegtuigmotoren, zoals rotorbladen, vleugels en rompdelen.
Automobielindustrie: Het produceren van auto-onderdelen, zoals motorblokken en versnellingsbakken.
Productie van medische hulpmiddelen: Verwerking van precisie-medische hulpmiddelen en implantaten.
Matrijzenproductie: Fabricage van zeer nauwkeurige kunststofmatrijzen, stempels, enz.
Productie van kunst- en decoratieve objecten: Het bereiken van verfijnd snijwerk bij de productie van hoogwaardige decoratieve objecten zoals sculpturen en sieraden.
Vijfassige bewerking is met zijn hoge precisie, hoge efficiëntie en grote flexibiliteit een onmisbaar hulpmiddel geworden in deze sectoren.
Toepassingsscenario's van “3+2-assige” positioneringsbewerking
Complexe matrijsbewerking: Dankzij de optimalisatie van het gereedschapspad kan "3+2-assige" positioneringsbewerking de gereedschapsverplaatsingsafstand verkleinen en de bewerkingsnauwkeurigheid verbeteren.
Diepholtebewerking: Dit gereedschap kan een specifieke hoek met het werkstukoppervlak vormen, waardoor de spindelkop dichter bij het werkstuk kan komen en de bewerkingsefficiëntie wordt verbeterd.
Nauwkeurig hoeksnijden: Geschikt voor toepassingen waarbij nauwkeurig hoeksnijden vereist is, zoals gaten onder speciale hoeken en oppervlaktebewerking in de lucht- en ruimtevaart.
Hoewel het toepassingsgebied van “3+2-assige” positioneringsbewerking relatief beperkt is, biedt het aanzienlijke voordelen op het gebied van bewerkingsefficiëntie en nauwkeurigheid in specifieke sectoren.
Vergelijking van technische kenmerken en voordelen
Kenmerken en voordelen van 5-assige gekoppelde bewerking
Hoge precisie: Vijfassige bewerking maakt een nauwkeurigere controle van de gereedschapspositie mogelijk en vermindert trillingen en spanningsconcentraties tijdens het bewerkingsproces.
Hoge efficiëntie: Het kan het werkstuk vanuit meerdere hoeken benaderen, waardoor interferentieproblemen worden voorkomen en de bewerking wordt versneld.
Hoge flexibiliteit: Het kan complexe geometrieën verwerken en is geschikt voor het bewerken van complexe onderdelen in diverse industrieën.
Lagere afvalpercentages: Een hogere bewerkingsnauwkeurigheid betekent minder bewerkingsfouten en een lager afvalpercentage.
Lagere arbeidskosten: Een hoge mate van automatisering vermindert de afhankelijkheid van geschoolde operators.
Kenmerken en voordelen van “3+2-assige” positioneringsbewerking
Programmeren is eenvoudig: er kunnen bewerkingsstrategieën met drie assen worden gebruikt, waardoor programmeren relatief eenvoudig is.
Gereedschapspadoptimalisatie: Verminder de gereedschapsverplaatsingsafstand en het aantal programmaregels om de bewerkingstijd te verkorten.
Verbeter de bewerkingsefficiëntie: Zorg voor een hogere bewerkingsefficiëntie in specifieke toepassingsscenario's, zoals vlakbewerking of diepe holtebewerking.
Kosten verlagen: Verminder het aantal hulpstukken en speciale gereedschappen om de verwerkingskosten te verlagen.
Conclusie
Samenvattend, hoewel zowel vijfassige bewerkingscentra als "3+2-assige" technologie de beweging van vijf assen omvatten, verschillen ze aanzienlijk in hun werkingsprincipes, toepassingsscenario's en technische kenmerken. Vijfassige simultaanbewerking, met zijn hoge precisie, hoge efficiëntie en grote flexibiliteit, is een onmisbaar hulpmiddel geworden in de moderne productie en is geschikt voor het bewerken van complexe onderdelen in diverse industrieën. "3+2-assige" positioneringsbewerking daarentegen is meer geschikt voor vlakbewerking of diepholtebewerking in specifieke toepassingsscenario's. De specifieke technologie die wordt gekozen, hangt af van de specifieke bewerkingsvereisten en de eigenschappen van het werkstuk.
Veelgestelde vragen over 5-assige bewerking
1. Wat is 5-assige bewerking?
5-assige bewerking is een geavanceerd CNC-productieproces waarbij snijgereedschappen gelijktijdig langs vijf verschillende assen (X, Y, Z, A en B) bewegen . Dit stelt fabrikanten in staat om complexe geometrieën, gebogen oppervlakken en precisieonderdelen in één enkele bewerking te vervaardigen.
2. Hoe werkt 5-assige CNC-bewerking?
Een 5-assige CNC-machine combineert:
- Drie lineaire assen:
- X-as: Beweging naar links en rechts
- Y-as: Voorwaartse en achterwaartse beweging
- Z-as: Beweging omhoog en omlaag
- Twee draaiassen:
- A-as: Rotatie rond de X-as
- B-as: Rotatie rond de Y-as
De extra draaibewegingen stellen het snijgereedschap in staat het werkstuk vanuit meerdere hoeken te benaderen, waardoor herpositionering wordt verminderd en de nauwkeurigheid wordt verbeterd.
3. Wat zijn de belangrijkste voordelen van 5-assige bewerking?
De belangrijkste voordelen zijn onder meer:
- Complexe vormen bewerken in één enkele bewerking
- Hogere maatnauwkeurigheid
- Betere oppervlaktekwaliteit
- Verminderde insteltijd
- Lager risico op positioneringsfouten
- Verbeterde productie-efficiëntie
- Vermogen om lichtgewicht constructies te produceren
4. Welke soorten onderdelen vereisen 5-assige bewerking?
5-assige bewerking is ideaal voor componenten met complexe geometrieën, waaronder:
- Structurele onderdelen voor de lucht- en ruimtevaart
- Turbinebladen
- Waaiers
- Medische implantaten
- Matrijzen en stempelcomponenten
- Auto-onderdelen voor prestaties
- Robotica componenten
5. Welke industrieën maken gebruik van 5-assige CNC-bewerking?
Veel voorkomende industrieën zijn:
LUCHT- EN RUIMTEVAART
- Vliegtuigbeugels
- Motorkomponenten
- Turbinebladen
- Structurele onderdelen
MEDISCHE
- Orthopedische implantaten
- Chirurgische instrumenten
- Prothetische componenten
Automobielsector
- Motor onderdelen
- Transmissie componenten
- Prototype onderdelen
Energie
- Turbinecomponenten
- Hoogwaardige apparatuur
Productie van matrijzen
- Complexe mallen
- Precisieholtes
- Spuitgietgereedschappen
6. Welke materialen kunnen met een 5-assige CNC-machine worden bewerkt?
5-assige machines kunnen een breed scala aan materialen verwerken, waaronder:
metalen:
- Aluminiumlegeringen
- RVS
- Titanium legeringen
- Magnesiumlegeringen
- Messing
- Koper
- Inconel
Kunststoffen:
- PEEK
- POM
- Nylon
- ABS
- PC
De materiaalkeuze hangt af van de toepassingseisen, zoals sterkte, temperatuurbestendigheid en corrosiebestendigheid.
7. Wat is het verschil tussen 5-assige bewerking en 3-assige bewerking?
| Kenmerk | 3-assige bewerking | 5-assige bewerking |
|---|---|---|
| Beweging | X, Y, Z-assen | X, Y, Z + A, B rotatie |
| Setup | Meerdere configuraties zijn vaak vereist. | Meestal één opstelling |
| Ingewikkeldheid | Geschikt voor eenvoudige onderdelen | Ideaal voor complexe geometrieën |
| Nauwkeurigheid | Goed | Hogere precisie |
| Oppervlak | Standaard | Verbeterde |
| Kosten | Lagere | Hoger |
8. Wat is het verschil tussen 5-assige bewerking en 3+2-assige bewerking?
5-assige simultane bewerking:
- Alle vijf assen bewegen tegelijk.
- Geschikt voor complexe, vrije-vormoppervlakken.
- Gebruikt voor turbinebladen, ruimtevaartonderdelen en medische implantaten.
3+2-assige bewerking:
- De draaiassen positioneren het werkstuk eerst.
- Vervolgens wordt de traditionele 3-assige bewerking uitgevoerd.
- Geschikt voor schuine gaten en veelzijdige oppervlakken.
9. Wat zijn veelvoorkomende configuraties voor 5-assige bewerkingsmachines?
De twee belangrijkste machinestructuren zijn:
Tabel-tabelconfiguratie
- De draaiassen bevinden zich op de machinetafel.
- Geschikt voor kleinere werkstukken.
Configuratie van de hoofdtafel
- Eén draaias bevindt zich op de spindelkop en één op de tafel.
- Geschikt voor grotere en zwaardere componenten.
Hoofd-hoofdconfiguratie
- Beide draaiassen bevinden zich op de spindelkop.
- Geschikt voor grote onderdelen in de lucht- en ruimtevaart.
10. Welke toleranties kan 5-assige bewerking bereiken?
Met uiterst nauwkeurige 5-assige CNC-bewerking kunnen doorgaans de volgende resultaten worden behaald:
±0.005 mm tot ±0.02 mm
De werkelijke nauwkeurigheid hangt af van:
- Machinevermogen
- Materiaalstabiliteit
- Gedeelte geometrie
- Gereedschapsselectie
- Inspectieapparatuur
11. Waarom is 5-assige bewerking duurder?
5-assige bewerking is duurder vanwege:
- Hogere investering in apparatuur
- Geavanceerde CAM-programmeervereisten
- Ervaren operators
- Complexere gereedschappen
- Hogere onderhoudseisen
Het kan echter de totale kosten verlagen door de insteltijden te minimaliseren en de productie-efficiëntie te verbeteren.
12. Welke software wordt gebruikt voor 5-assige CNC-programmering?
Veelgebruikte CAM-software omvat:
- Mastercam
- Siemens NX-CAM
- CATIA CAM
- Autodesk Fusion 360
- PowerMill
- hyperMILL
Deze systemen genereren geoptimaliseerde gereedschapspaden voor complexe bewegingen met meerdere assen.
13. Welke snijgereedschappen worden gebruikt voor 5-assige bewerking?
Veelgebruikte hulpmiddelen zijn:
- Hardmetalen frees
- Kogelneussnijders
- Gereedschap met hoogwaardige coating
- Instrumenten met een groot bereik voor diepe holtes
De gereedschapskeuze hangt af van:
- Materiaal type
- Oppervlakte eisen
- Snijomstandigheden
- Deel complexiteit
14. Hoe wordt de kwaliteit van 5-assig bewerkte onderdelen gecontroleerd?
Kwaliteitsinspectiemethoden omvatten:
- Coördinaten meetmachine (CMM)
- 3D scannen
- Optische meting
- Oppervlakte ruwheid testen
- Eerste artikelinspectie (FAI)
Deze garanderen dimensionale nauwkeurigheid en naleving van technische specificaties.
15. Kan 5-assige bewerking worden gebruikt voor prototypes?
Ja. 5-assige bewerking wordt veel gebruikt voor rapid prototyping omdat het de volgende voordelen biedt:
- Snelle productie van complexe ontwerpen
- Functionele prototype testen
- Hoge nauwkeurigheid, dicht bij de uiteindelijke productiekwaliteit.
- Kortere ontwikkeltijd
16. Wat zijn de beperkingen van 5-assige bewerking?
De belangrijkste beperkingen zijn onder meer:
- Hogere productiekosten
- Complexere programmering
- Ervaren technici zijn vereist.
- Hogere investering in apparatuur
- Niet altijd nodig voor eenvoudige onderdelen
17. Waarom kiezen voor 5-assige CNC-bewerking?
5-assige CNC-bewerking is de voorkeursoplossing voor hoogwaardige componenten die complexe geometrie, nauwe toleranties, een uitstekende oppervlakteafwerking en een kortere productietijd vereisen . Het is met name waardevol voor toepassingen in de lucht- en ruimtevaart, de medische sector, de automobielindustrie en de precisietechniek, waar traditionele bewerkingsmethoden niet aan de prestatie-eisen kunnen voldoen.







