
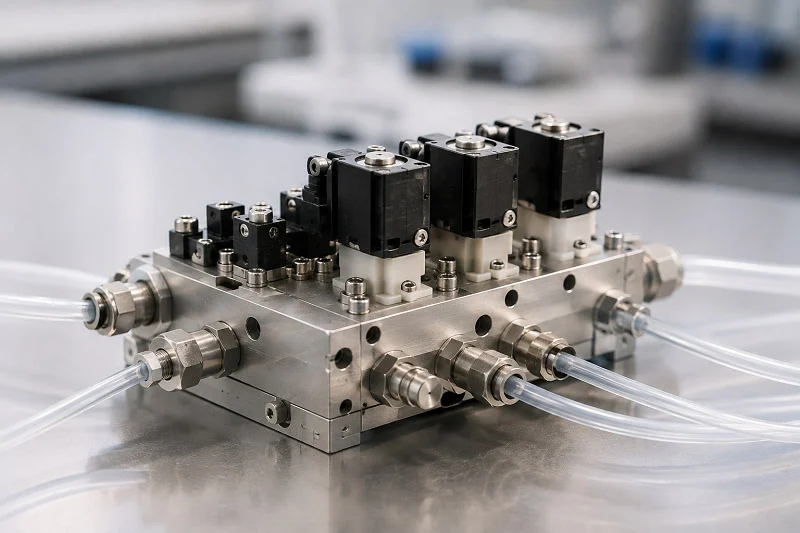
De juiste keuze voor hydraulische ventielblokken is bepalend voor het succes van uw hele systeem. Die ene keuze heeft invloed op de prestaties, de kosten en de betrouwbaarheid op lange termijn. De hydraulische markt groeit hier gestaag – rapporten schatten de wereldwijde markt voor deze onderdelen in 2024 op ongeveer 2.2 miljard dollar.
| Gerapporteerde bron | Markt omvang 2024 (USD miljoen) |
| Rapportattributentabel | 2190.4 |
| Veelgestelde vragen | 2304.3 |
Elke hydraulische toepassing vereist andere afwegingen. Sommige toepassingen richten zich op gewichtsbesparing. Andere moeten bestand zijn tegen extreme druk. De omgeving, de werkcyclus en het onderhoudsschema van uw systeem zijn allemaal van invloed op het beste ontwerp van het hydraulische ventielblok. Inzicht in de werking van hydraulische ventielblokken in de praktijk helpt u kostbare herontwerpen te voorkomen. Slimme materiaalkeuze en nauwkeurige fabricage transformeren een eenvoudig ventiel in een betrouwbaar werkpaard. Deze handleiding neemt u stap voor stap mee door deze keuzes.
Definitie van het vloeistofventielblok en de kernfunctie ervan
Stel je een hydraulisch ventielblok voor als de verkeersregelaar van je systeem. Het regelt de complexe taken van het verplaatsen van vloeistof, het beheersen van de druk en het aansturen van actuatoren, allemaal in één compact geheel. De belangrijkste taken van hydraulische ventielblokken zijn eenvoudig: ze bepalen waar de vloeistof naartoe stroomt, hoeveel druk er is en wanneer deze aankomt. Zonder deze centrale hub zou je systeem veel losse leidingen en koppelingen nodig hebben. Dat brengt extra gewicht, kosten en potentiële lekpunten met zich mee. Hydraulische ventielblokken zorgen ervoor dat deze systemen goed blijven functioneren.
De rol van een verdeelstuk in hydraulische systemen
Een verdeelstuk vormt de basis van elk modern hydraulisch systeem. Het houdt onderdelen op hun plaats en verbindt ze via interne kanalen. Dit ontwerp vermindert de hoeveelheid externe leidingen. De hele installatie blijft daardoor compacter. Hydraulische ventielblokken fungeren als de belangrijkste ondersteuning en transformeren een wirwar van slangen in een nette, georganiseerde eenheid. Het systeem profiteert van een lagere complexiteit.
Het sturen van stromingspaden en het reguleren van de druk.
De belangrijkste taak van hydraulische ventielblokken is het transporteren van vloeistof naar de juiste plek. Verschillende interne onderdelen blokkeren de vloeistofstroom of laten deze juist door. Sommige onderdelen laten de druk ontsnappen wanneer nodig. Andere voorkomen terugstroming die onderdelen zou kunnen beschadigen. Geautomatiseerde opties bieden extra controle voor complexere processen. Al deze onderdelen werken samen in het blok.
Drukregeling is net zo belangrijk. Drukregelende onderdelen houden de druk onder controle. Reducerende onderdelen zorgen voor een constant vloeistofniveau stroomafwaarts. Overdrukventielen voeren overtollige vloeistof terug naar de tank wanneer de druk te hoog wordt. Sequentiële onderdelen wachten tot een bepaalde druk is bereikt en leiden de vloeistofstroom dan ergens anders heen. Sommige systemen gebruiken pilootgestuurde systemen voor een nog geavanceerdere regeling. Dit voorkomt lekkages en gesprongen leidingen.
Componenten consolideren om lekpunten te verminderen
Een simpele waarheid over hydraulische systemen is dat elk lekpunt tot een storing kan leiden. Elke koppeling, elke verbinding, elke aansluiting kan na verloop van tijd kapotgaan. Door veel onderdelen in één blok te plaatsen, wordt het aantal externe verbindingen aanzienlijk verminderd. Dat betekent minder plekken waar vloeistof kan weglekken. Hydraulische ventielblokken bieden bovendien structurele ondersteuning dankzij hun behuizing van aluminium of gietijzer. Pijpverbindingen zorgen voor een nette aanvoer, retour en afvoer. Het resultaat is een systeem dat langer betrouwbaar blijft en minder onderhoud nodig heeft. Goede prestaties zijn afhankelijk van een slimme consolidatie.
Belangrijkste prestatie-indicatoren voor kleppenblokken
Niet alle hydraulische ventielblokken werken hetzelfde. Je moet een aantal belangrijke waarden controleren. Debiet, drukclassificatie, lektolerantie en verwachte levensduur zijn allemaal van belang. De prestaties van hydraulische systemen hangen af van het kiezen van de juiste waarden voor elke toepassing. Het bijhouden van deze waarden helpt de algehele efficiëntie te verbeteren.
Debiet, capaciteit en drukwaarden
De doorstroomsnelheid geeft aan hoeveel vloeistof het onderdeel kan verplaatsen. Voor een maximale doorstroom van 25 l/min kiest u een onderdeel met een capaciteit van 30 tot 40 l/min. Die 25 tot 50 procent extra boven de maximale capaciteit geeft u betere controle bij lage instellingen. De drukclassificatie is net zo belangrijk. Voor een systeem met een werkdruk van 40 bar kiest u onderdelen met een classificatie van minimaal 1.5 keer die druk, oftewel 60 bar. De barstdruk moet meer dan 3 keer de werkdruk bedragen. Verschillende typen onderdelen zijn geschikt voor verschillende bereiken. Onderdelen voor lage doorstroomregeling verwerken tot 50 l/min bij 64 tot 200 bar. Onderdelen voor hogedrukregeling kunnen tot 100 l/min verwerken bij 400 tot 700 bar. Onderdelen voor lage drukval verwerken tot 1000 l/min.
Lektolerantie en verwachte levensduur
De tolerantie voor lekkage hangt af van het gebruik. Het systeem dat een pers in een fabriek aandrijft, kan enige interne lekkage verdragen. Een medisch apparaat of een ruimtevaartonderdeel niet. Het ontwerp van het ventielblok, de afdichtingsmaterialen en de oppervlakteafwerking spelen allemaal een rol bij het beheersen ervan. De levensduur geeft aan hoe vaak het interne mechanisme kan openen en sluiten voordat het slijt. Hydraulische ventielblokken van hogere kwaliteit gebruiken geharde spoelen en nauwe toleranties om deze levensduur te verlengen. Verwacht duizenden tot miljoenen cycli, afhankelijk van het ontwerp en de werking. Hydraulische systemen werken het best wanneer het blok is afgestemd op de werkomgeving. Goede efficiëntie en sterke prestaties zijn afhankelijk van het correct afstemmen van deze details.
Materialen voor een vloeistofventielblok
Het kiezen van het juiste materiaal voor een vloeistofregelblok is de helft van het werk. Het materiaal bepaalt het gewicht, de sterkte, de kosten en hoe het blok de druk aankan. Verschillende hydraulische toepassingen vereisen verschillende materialen. Sommige systemen worden gebruikt in mobiele apparatuur, waar elke kilo telt. Andere systemen staan in fabrieken, waar duurzaamheid belangrijker is dan gewichtsbesparing. Inzicht in deze afwegingen helpt u het juiste blok voor de betreffende toepassing te kiezen.
Aluminiumlegeringen: de industriestandaard
Aluminium domineert de wereld van hydraulische ventielblokken, en dat is niet zonder reden. Het biedt een sterkte-gewichtsverhouding die staal simpelweg niet kan evenaren. Een typisch aluminium blok weegt ongeveer een derde van een stalen exemplaar. Die gewichtsbesparing is van enorm belang bij mobiele toepassingen zoals graafmachines, heftrucks en landbouwmachines. Minder gewicht betekent een lager brandstofverbruik en een eenvoudigere installatie.
Aluminium geleidt warmte ook goed. Hydraulische systemen genereren warmte wanneer vloeistof door nauwe leidingen stroomt. Aluminium voert die warmte af van cruciale afdichtingen en kleppen, waardoor hun levensduur wordt verlengd. Het materiaal is van nature corrosiebestendig en vormt een dunne oxidelaag die beschermt tegen vocht en veel chemicaliën.
| Eigendom | Waardebereik |
| Treksterkte | 185 – 250 MPa (27 – 36 ksi) |
| Opbrengststerkte | 125 – 185 MPa (18 – 27 ksi) |
Deze cijfers laten zien waarom aluminium met een gerust hart de meeste hydraulische toepassingen aankan. De vloeigrens geeft aan wanneer het materiaal permanent begint te vervormen. Voor een blok met een werkdruk van 250 bar biedt de vloeigrens van aluminium een comfortabele veiligheidsmarge.
Niet alle aluminiumlegeringen hebben dezelfde eigenschappen. De keuze van de legering beïnvloedt de bewerkbaarheid, sterkte en milieuvriendelijkheid.
- Legering 6042Gebruikt in pneumatische en hydraulische verdeelstukken en ventielblokken, en biedt verbeterde bewerkbaarheid en RoHS-conformiteit.
- Legering 6061: Wordt veel gebruikt voor hydraulische klephuizen, kleppen en kleponderdelen, en staat bekend om zijn goede sterkte-gewichtsverhouding en corrosiebestendigheid.
- Legering 6262Speciaal ontwikkeld voor bewerkingsdoeleinden, gebruikt in hydraulische ventielblokken, maar bevat lood en voldoet niet aan de RoHS/ELV-vereisten.
Het RoHS-keurmerk wordt elk jaar belangrijker. Regelgeving in Europa en elders beperkt gevaarlijke stoffen. Als uw product internationaal wordt verzonden, kies dan voor 6042 of 6061 om aan de regelgeving te voldoen. De bewerkbaarheid van deze legeringen heeft ook invloed op de productiekosten. Betere bewerkbaarheid betekent snellere cyclustijden en minder gereedschapslijtage.
Staal en roestvrij staal voor hogedruksystemen
Sommige hydraulische toepassingen gaan veel verder dan wat aluminium aankan. Extreme drukken, agressieve chemicaliën en schurende omgevingen vereisen staal. Koolstofstaal en gelegeerd staal bieden hiervoor een uitzonderlijke sterkte. Een blok van koolstofstaal kan drukken tot PN500 (7250 PSI) weerstaan. Bij een dergelijke druk zou aluminium snel vervormen.
Staal is ook beter bestand tegen vermoeiing dan aluminium. Herhaalde drukcycli creëren spanning in het blok. Staal doorstaat miljoenen cycli zonder te barsten. Deze duurzaamheid maakt staal de standaard voor industriële persen, mijnbouwapparatuur en offshore boorsystemen.
Roestvrij staal biedt extra corrosiebestendigheid. Zout water, chemische reinigingsmiddelen en vochtige omgevingen tasten koolstofstaal na verloop van tijd aan. Roestvrij staal bevat chroom, dat een beschermende laag tegen roest vormt. Dit maakt het ideaal voor maritieme hydrauliek, voedselverwerkingsapparatuur en farmaceutische productie.
De afweging zit hem in het gewicht en de kosten. Stalen blokken wegen aanzienlijk meer dan aluminium. Ze zijn ook duurder om te bewerken, omdat het materiaal harder is voor snijgereedschap. Voor stationaire apparatuur waar gewicht geen rol speelt, is staal een logische keuze. Voor mobiele toepassingen is het extra gewicht vaak een doorslaggevende factor.
Alternatieve materialen: messing, kunststoffen en composieten
Naast de twee belangrijkste grondstoffen zijn er nog diverse andere materialen die geschikt zijn voor specifieke hydraulische toepassingen. Messing biedt een kosteneffectieve optie voor lagedruksystemen. Het is gemakkelijk te bewerken, corrosiebestendig en bestand tegen matige drukken zonder al te hoge kosten. Veel pneumatische systemen en lagedruk hydraulische circuits maken met succes gebruik van messing blokken.
Technische kunststoffen zoals PEEK openen geheel nieuwe mogelijkheden. Deze materialen zijn bestand tegen chemicaliën die metalen blokken zouden aantasten. PEEK is bestand tegen zuren, basen, koolwaterstoffen en andere corrosieve media zonder dat beschermende coatings nodig zijn. Die chemische bestendigheid maakt secundaire afdichtingssystemen overbodig, waardoor het klepontwerp wordt vereenvoudigd en de productie complexer wordt.
Bij onderzoek naar chemische compatibiliteit blijkt dat PTFE een bredere weerstand biedt tegen agressieve media, terwijl PEEK een adequate compatibiliteit vertoont met de meeste industriële vloeistoffen en tegelijkertijd superieure mechanische prestaties levert. De afweging tussen chemische inertheid en thermomechanische stabiliteit wordt de doorslaggevende factor bij de materiaalkeuze voor toepassingen boven de 200 °C.
PEEK voldoet ook aan de UL94 V-0 brandvertragende norm. Daardoor is het geschikt voor toepassingen die zowel chemische inertheid als veiligheid vereisen. Het materiaal weegt veel minder dan metaal, wat voordelen biedt in de lucht- en ruimtevaart en bij draagbare apparatuur.
Composieten combineren vezels met polymeermatrices om eigenschappen op maat te creëren. Ze bieden een hoge sterkte bij een zeer laag gewicht. Composieten zijn echter duurder en vereisen gespecialiseerde productieprocessen. De meeste hydraulische ventielblokken zijn van aluminium of staal, tenzij een specifieke eis een andere keuze vereist.
De keuze van de grondstoffen hangt uiteindelijk af van de eisen van uw systeem. Drukclassificatie, gewichtslimiet, blootstelling aan chemicaliën en kosten spelen allemaal een rol in de beslissing. Een deskundige productiepartner helpt u bij het maken van deze keuzes. NOBLE, een toonaangevende productiepartner in China, is gespecialiseerd in materiaalselectie en -verwerking. Hun expertise omvat zowel metaal- als kunststofbewerking, waardoor klanten vol vertrouwen van prototype naar massaproductie kunnen overstappen. Ze begrijpen hoe elk materiaal zich gedraagt onder realistische hydraulische omstandigheden en kunnen de juiste optie voor uw specifieke toepassing aanbevelen.
Het gietproces heeft ook invloed op de materiaalkeuze. Sommige legeringen laten zich beter gieten dan andere. Aluminium laat zich gemakkelijk gieten, waardoor het ideaal is voor massaproductie. Staal vereist complexere gietprocedures. Door deze productiebeperkingen vroegtijdig te begrijpen, worden kostbare herontwerpen later voorkomen.
Processen geschikt voor Fabricage van vloeistofventielblokken
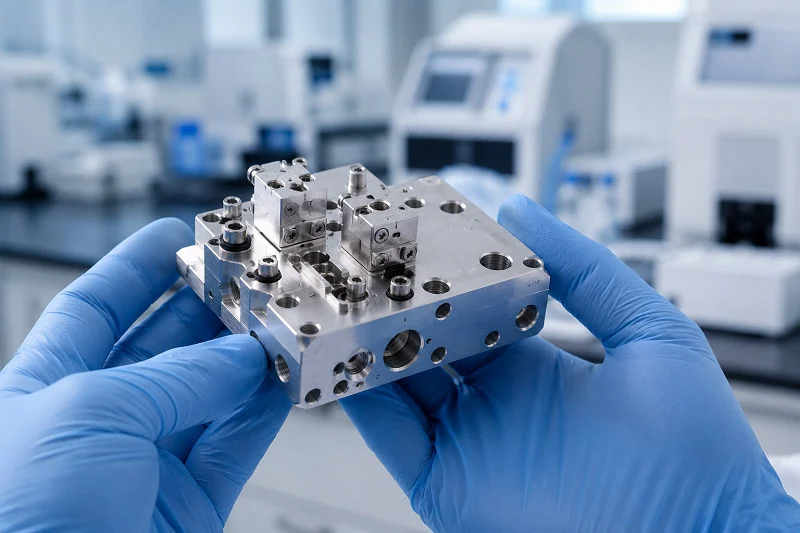
Het kiezen van het beste materiaal is niet voldoende. Je moet ook de juiste methode gebruiken om het onderdeel te maken. De manier waarop je ruw materiaal omzet in een afgewerkt blok, beïnvloedt de kosten, de nauwkeurigheid en de werking ervan. Er zijn drie belangrijke stappen: het maken van de ruwe vorm, het op de exacte maat snijden en de oppervlaktebehandeling. Elke stap bouwt voort op de vorige. Als je alle drie de stappen goed uitvoert, zal je hydraulische systeem naar behoren werken.
Gieten en smeden: het creëren van de basisvorm
Elk hydraulisch ventielblok begint als een ruw werkstuk. Een ruw werkstuk is de vorm van het uiteindelijke onderdeel. Twee belangrijke manieren om deze werkstukken te maken zijn gieten en smeden. Elke methode is geschikt voor verschillende productieaantallen en prestatie-eisen.
Spuitgieten is de beste keuze voor het snel produceren van grote aantallen onderdelen. Heet aluminium wordt onder hoge druk in een stalen mal geperst. Het resultaat is een vorm die dicht bij het uiteindelijke onderdeel ligt. Dat betekent minder nabewerking achteraf. Spuitgieten levert een gladder oppervlak en nauwkeurigere afmetingen op dan smeden. Bij kleppenblokonderdelen betekent dit dat de binnenkanalen schoner zijn. Minder vloeistof turbulentie betekent betere prestaties. De onderstaande tabel toont de belangrijkste verschillen.
| Proces | Oppervlakteafwerking (RMS) | Dimensionale tolerantie |
| Die Casting | Soepeler dan smeden | Strakker dan smeden |
| Smeden | 125 – 250 micro-inch | ± 0.020 inch |
Smeden werkt op een andere manier. Het gebruikt hitte en druk om het metaal in vorm te brengen. De korrelstructuur van het metaal past zich aan de vorm van het onderdeel aan. Daardoor wordt het blok sterker. Smeden is uitstekend geschikt voor hydraulische systemen onder hoge druk, waar sterkte belangrijker is dan een glad oppervlak. De keerzijde is duidelijk. Gesmede werkstukken vereisen meer nabewerking om dezelfde nauwkeurigheid te bereiken als gegoten werkstukken. Bovendien zijn ze duurder per stuk bij de productie van grote aantallen.
De keuze tussen deze twee methoden hangt af van het aantal onderdelen dat u nodig hebt en hoe sterk ze moeten zijn. Spuitgieten is een goede optie voor duizenden onderdelen. Smeden is geschikt voor kleinere aantallen of toepassingen onder zeer hoge druk. Veel fabrikanten gebruiken beide methoden, afhankelijk van de klus. Door deze opties te kennen, kunt u de juiste methode kiezen voor uw kleppenproductie.
CNC MachiningNauwkeurigheid bereiken
Het onbewerkte werkstuk is slechts het begin. Echte nauwkeurigheid wordt bereikt door CNC-bewerking. Dit proces transformeert een ruw gietstuk of smeedstuk in een afgewerkt hydraulisch ventielblok met exacte afmetingen. Zonder deze bewerking zouden de binnenkanalen niet goed uitgelijnd zijn. Het hele systeem zou lekken of uitvallen.
CNC-bewerkingscentra gebruiken roterende snijgereedschappen om materiaal te verwijderen. Ze frezen vlakke oppervlakken, boren gaten en maken complexe interne kanalen. Deze kanalen vormen de aderen van het hydraulische systeem. Ze transporteren vloeistof van de ene poort naar de andere met minimale weerstand. De nauwkeurigheid van deze kanalen bepaalt hoe goed het blok functioneert.
De gebruikelijke toleranties voor hydraulische ventielblokken variëren van ±0.001 tot ±0.005 inch op belangrijke onderdelen. Boringdiameters voor ventielspoelen vereisen vaak een nog nauwkeurigere controle. De oppervlakteafwerking van afdichtingsvlakken moet glad genoeg zijn om lekkage te voorkomen. Een goede CNC-machine kan deze waarden handhaven voor honderden of duizenden onderdelen.
Moderne bewerkingscentra kunnen ook complexe vormen verwerken. Ingenieurs kunnen interne kanalen ontwerpen die de drukval verlagen. Ze kunnen poorten precies plaatsen waar ze nodig zijn. De machine volgt het CAD-model nauwkeurig. Geen giswerk, geen handmatige aanpassingen.
Bij massaproductie werken meerdere bewerkingscentra tegelijk. Eén machine bewerkt het onderdeel grof. Een andere machine werkt de belangrijkste oppervlakken af. Een derde machine boort de diepe gaten voor vloeistofleidingen. Deze taakverdeling zorgt voor korte cyclustijden en een constante kwaliteit. Elke machine concentreert zich op één type bewerking. Deze aanpak verkort de omsteltijd en verhoogt de nauwkeurigheid.
Nabewerking en Oppervlakte behandeling
Bij het verspanen blijven scherpe randen en metaalbramen achter. Deze bramen moeten verwijderd worden voordat het blok in gebruik genomen kan worden. Een losse braam in een hydraulisch systeem kan afdichtingen beschadigen, kleppen verstoppen en grote storingen veroorzaken. Ontbramen is daarom geen optie, maar een cruciale stap in het productieproces.
De eerste stap is het ontbramen. Arbeiders gebruiken handgereedschap, schuurborstels of warmtebehandelingen om alle scherpe randen te verwijderen. Geautomatiseerde ontbraammachines verwerken grote hoeveelheden. Voor complexe binnenkanalen worden speciale gereedschappen gebruikt om elke hoek te bereiken. Het doel is een blok zonder scherpe randen.
Vervolgens komt de reiniging. Bewerkingsvloeistoffen, metaalspanen en vuil moeten volledig worden verwijderd. Ultrasone reinigingstanks gebruiken hoogfrequente geluidsgolven om elk oppervlak te reinigen. Hogedrukwaterstralen verwijderen hardnekkig vuil. Het doel is een perfect schoon blok, klaar voor coating of montage.
Oppervlaktebehandelingen zorgen voor de laatste beschermingslaag. Anodiseren is gebruikelijk voor aluminium blokken. Het creëert een harde, roestbestendige oxidelaag op het oppervlak. De geanodiseerde coating verbetert ook de slijtvastheid. Bij stalen blokken biedt een zink- of nikkellaag bescherming tegen roest. Passivering behandelt roestvrij staal om de natuurlijke oxidelaag te versterken.
Sommige toepassingen vereisen speciale coatings. Hard anodiseren voor extreme slijtvastheid. Chemisch vernikkelen voor chemische bestendigheid. PTFE-coating voor lage wrijving. De juiste behandeling hangt af van de werkomgeving. Een ervaren productiepartner kan u helpen bij het maken van de juiste keuze.
Kwaliteitscontrole vindt in elke stap plaats. Maatcontroles bevestigen dat het blok aan de specificaties voldoet. Druktests verifiëren dat het blok de werkdruk aankan zonder te lekken. Doorstromingstests meten de prestaties van de interne kanalen. Elk blok dat deze tests niet doorstaat, wordt afgekeurd.
NOBLE brengt al deze vaardigheden onder één dak samen. Hun expertise in de productie omvat zowel metaal- als kunststofbewerking. Ze verzorgen prototyping, kleine series en grootschalige productie. Hun team begrijpt hoe elk proces het eindproduct beïnvloedt. Ze kunnen de juiste gietmethode, bewerkingsmethode en oppervlaktebehandeling voor uw specifieke project adviseren. Zo'n samenwerking bespaart tijd en verlaagt risico's.
Precisie-eisen voor een vloeistofventielblok
Precisie is essentieel voor de betrouwbaarheid en het voorkomen van lekkage van een hydraulisch ventielblok. De interne vorm bepaalt hoe goed de afdichtingen sluiten, hoe soepel de onderdelen bewegen en hoe lang het systeem meegaat. Kleine bewerkingsfouten kunnen grote problemen veroorzaken wanneer de druk oploopt. Door de juiste afmetingen vanaf het begin te bepalen, worden problemen later voorkomen.
Kritische toleranties en geometrieën
De boringdiameter is de belangrijkste maat. De boring bevat de schuif die de hydraulische vloeistof geleidt. Als de boring te groot is, glijdt de vloeistof langs de schuif en lekt deze naar binnen. Als de boring te klein is, loopt de schuif vast en blokkeert de klep. De gebruikelijke toleranties voor de boring liggen tussen ±0.001 en ±0.005 inch, afhankelijk van de toepassing. Systemen die veel cycli doorlopen, vereisen een kleinere tolerantie.
De oppervlakteafwerking is net zo belangrijk. Ruwe oppervlakken beschadigen afdichtingen en laten vloeistof ontsnappen. Het afdichtingsvlak van een hydraulisch ventielblok moet een Ra-waarde van ≤0.8 μm hebben. Deze gladheid zorgt ervoor dat O-ringen en pakkingen goed passen. Metaal-op-metaal afdichtingsvlakken hebben dezelfde afwerking nodig om lekkage onder druk te voorkomen.
Vlakheid en parallelliteit bepalen hoe het blok aansluit op andere onderdelen. Een kromgetrokken montageoppervlak verstoort het poortpatroon en veroorzaakt interne lekkages. De tolerantie voor de vlakheid van het afdichtingsvlak moet tussen ±0.003 en 0.005 mm liggen. Deze nauwe tolerantie zorgt voor een gelijkmatig contact over het gehele oppervlak. Voor het montageoppervlak geldt een vlakheidstolerantie van 0.002 inch (0.0508 mm) over het poortpatroongebied om vervorming te voorkomen die de afdichting zou kunnen verbreken.
Paralleliteit hangt samen met vlakheid. De boven- en onderkant van het blok moeten parallel blijven. Als ze verschuiven, verdraait het blok wanneer het wordt vastgeschroefd. Die verdraaiing zet de afdichtingen onder spanning en verkort hun levensduur. Goede bewerking zorgt ervoor dat de paralleliteit binnen hetzelfde bereik blijft als de vlakheid.
De rol van metrologie in Kwaliteitscontrole
Je kunt niet beheren wat je niet kunt meten. Metrologie levert de gegevens om te bevestigen dat elk hydraulisch ventielblok aan de specificaties voldoet. Coördinatenmeetmachines (CMM's) doen het zware werk. Een CMM meet het blok op tientallen punten en vergelijkt de metingen met het CAD-model. Het controleert in één meting de boringdiameters, de positie van de gaten, de vlakheid en de paralleliteit.
CMM-gegevens sporen problemen op voordat onderdelen worden verzonden. Een boring die buiten de tolerantie valt, wordt vroegtijdig afgekeurd. Een montagevlak dat niet vlak is, wordt herwerkt of afgekeurd. Deze tests beschermen uw systeem tegen vroegtijdige defecten.
Dimensionale controles vertellen slechts een deel van het verhaal. Functionele tests bevestigen het gedrag in de praktijk. Bij druktesten wordt het blok gevuld met vloeistof en op de juiste werkdruk gehouden. Het blok moet die druk kunnen weerstaan zonder externe lekkages. Debiettesten meten hoeveel vloeistof er door elke poort stroomt en controleren op interne bypass. Samen bevestigen deze tests dat het blok werkt zoals bedoeld.
Ventielprestatietests verbinden alles met elkaar. Hierbij wordt het gemonteerde ventiel door zijn volledige bewegingsbereik geleid, terwijl de reactietijd, drukval en lekkage worden gecontroleerd. Deze tests sporen problemen op die bij dimensionale controles over het hoofd worden gezien, zoals een spoel die vastloopt bij hoge temperaturen of een afdichting die lekt bij trillingen.
Elke batch hydraulische ventielblokken moet dezelfde strenge meetprocedure doorlopen. De eerste-artikelinspectie controleert de instelling. Tussentijdse controles sporen afwijkingen vroegtijdig op. De eindinspectie bevestigt het afgewerkte onderdeel. Deze gelaagde aanpak zorgt voor een constante kwaliteit over duizenden onderdelen. Een productiepartner met sterke meetcapaciteiten verkleint uw risico en levert blokken die betrouwbaar presteren in de praktijk.
Belangrijke ontwerpoverwegingen voor een vloeistofgestuurd ventielblok
Goed ontwerp vereist planning. Ingenieurs moeten nadenken over hoe het blok wordt gemaakt, hoe warmte erdoorheen stroomt en hoe het is verbonden met de rest van het systeem. Door deze drie aspecten goed aan te pakken, blijft een hydraulisch systeem soepel werken in plaats van bij elke stap problemen te veroorzaken.
Ontwerpen voor maakbaarheid (DFM)
DFM heeft één simpel doel: een onderdeel maken dat gemakkelijk te produceren is en tegelijkertijd zijn functie vervult. Elke extra snede, krappe tolerantie en ongebruikelijke hoek verhoogt de kosten. Slim ontwerpen verlaagt die kosten.
Begin met de toleranties. Alleen oppervlakken die afdichtingen of geleidingsspoelen raken, vereisen de strakste toleranties. De rest van het blok kan minder streng zijn. Door een tolerantie van ±0.01 mm naar ±0.05 mm te verlagen op een niet-aansluitend vlak, kunnen de kosten van dat onderdeel worden gehalveerd. Dat levert een aanzienlijke kostenbesparing op voor elk onderdeel.
Denk vervolgens na over de toegang tot het gereedschap. Binnenhoeken moeten afgerond zijn. Een goede vuistregel is om die afronding minstens 1/8e van de diepte van de holte te laten zijn. Hierdoor kan de frees een korter, stijver gereedschap gebruiken. Minder trillingen betekent een betere oppervlakteafwerking en een langere levensduur van het gereedschap.
Ook de wanddikte en de verhoudingen van de kenmerken zijn belangrijk. Voor metalen blokken geldt een wanddikte van meer dan 0.8 mm. Voor kunststof blokken is een wanddikte van meer dan 1.5 mm aan te raden. De diepte van de gaten mag niet meer dan 10 keer de diameter bedragen. De hoogte van de kenmerken mag niet meer dan 4 keer de breedte zijn. Deze regels voorkomen trillingen, kromtrekken en gebroken gereedschap. Goede hydraulische ventielblokken volgen deze richtlijnen vanaf het begin. Het beste ventielontwerp houdt al vroeg rekening met de productiebeperkingen. Goede flowregeling begint met slimme toleranties.
Thermisch beheer en vloeistofdynamica
Hitte is de vijand van alle hydraulische systemen. Vloeistof wordt dunner bij hoge temperaturen. Afdichtingen slijten sneller. Het hele systeem verliest aan efficiëntie. Een goed klepontwerp zorgt ervoor dat deze hitte wordt beheerst.
De grootte en vorm van een kanaal bepalen hoe een vloeistof beweegt. Een breder kanaal zorgt voor een kleinere drukval. Maar het neemt ook meer ruimte in beslag en voegt gewicht toe. De kunst is om de juiste balans te vinden. Scherpe bochten creëren turbulentie. Turbulentie genereert warmte. Vloeiende, geleidelijke bochten zorgen voor een stabiele en koele stroming. Het juiste ontwerp helpt de temperatuur van de vloeistof te reguleren.
Het materiaal van de koelblokken speelt ook een rol. Aluminium voert warmte af van de vloeistof. Dat helpt het systeem op een stabiele temperatuur te houden. Staal houdt warmte langer vast. Bij circuits met een hoge doorstroming is het nuttig om de kanalen verder uit elkaar te plaatsen. Een groter oppervlak betekent dat er meer warmte aan de vloeistof wordt onttrokken.
Optimalisatie van de doorstroming is een essentieel onderdeel van moderne hydraulische ventielblokken. Ingenieurs gebruiken simulatiesoftware om verschillende kanaalconfiguraties te testen. Ze zoeken naar plekken waar de doorstroming te veel vertraagt of versnelt. Elke verbetering in de doorstroming betekent betere prestaties en een langere levensduur van de componenten. De hydraulische lay-out moet een balans vinden tussen efficiëntie en productiekosten. Goed ontworpen hydraulische ventielblokken reguleren de warmte beter. Goede hydraulische systemen zijn gebaseerd op slimme doorstromingspaden.
Integratie met systeemcomponenten
Een ventielblok staat niet op zichzelf. Het is verbonden met pompen, actuatoren en andere onderdelen. De aansluitingen tussen deze onderdelen moeten exact overeenkomen. Standaardisatie maakt dit mogelijk.
De meest gangbare montagenorm is ISO 4401. Deze norm wordt ook wel NFPA D03, CETOP 3 of NG6 genoemd. Al deze benamingen verwijzen naar hetzelfde principe: de norm definieert de plaatsing van poorten, de afmetingen ervan en de bevestigingspunten van de bouten. Een blok dat voldoet aan ISO 4401 is geschikt voor kleppen van diverse fabrikanten. Deze flexibiliteit bespaart tijd en geld.
De interface-indeling voor een subplaat van maat 03 volgt ISO 4401. Deze norm omvat ook CETOP 3 (NG6, D03) en CETOP 5 (NG10, D05) kleppen. Dit zijn de meest voorkomende modellen in de industrie. Door deze te gebruiken, kunt u standaardcomponenten gebruiken in uw blok.
Modulaire hydraulische ventielblokken bouwen voort op dit idee. Ze stellen je in staat om functies te stapelen zonder maatwerk. Een extra functie nodig? Voeg een extra blok toe. Deze aanpak verkort de ontwerptijd en maakt toekomstige wijzigingen eenvoudiger. Deze systemen passen zich goed aan wanneer de eisen veranderen. Geïntegreerde hydraulische ventielblokken volgen de tegenovergestelde weg. Ze combineren veel functies in één op maat gemaakt blok. Dat bespaart ruimte en gewicht, maar legt het ontwerp vast. Verschillende systemen hebben verschillende behoeften.
Beide benaderingen hebben hun nut. De kunst is om te weten welke het beste bij uw systeem past. Gestandaardiseerde poorten, afdichtingen en montagepatronen zorgen ervoor dat alles naadloos op elkaar aansluit. Zonder deze standaarden wordt elke verbinding maatwerk. Dat drijft de kosten op en vertraagt elk project. Gestandaardiseerde hydraulische ventielblokken zijn eenvoudiger aan te sluiten. Gestandaardiseerde onderdelen geven u meer controle over de uiteindelijke assemblage. Betrouwbare hydraulische systemen zijn afhankelijk van een goede integratie. Geïntegreerde hydraulische ventielblokken werken goed voor vaste ontwerpen. De hydraulische prestaties verbeteren door slimme keuzes te maken.
Werk samen met NOBLE voor uw behoeften op het gebied van vloeistofregelventielblokken.

Onze uitgebreide productiemogelijkheden
NOBLE biedt alles wat u nodig heeft voor hydraulische ventielblokken. Ze werken met zowel metalen als kunststoffen. Dat betekent dat één partner de hele klus klaart. U hoeft niet bij verschillende bedrijven te zoeken. Of u nu een eenvoudig verdeelstuk of een complex vloeistofventielblok nodig heeft, zij kunnen u helpen.
Hun productieteam weet hoe ze de juiste materialen moeten kiezen. Ze begrijpen de afwegingen die nodig zijn voor verschillende hydraulische systemen. Voor toepassingen onder hoge druk adviseren ze staal. Voor mobiele apparatuur stellen ze aluminium voor. Voor chemische bestendigheid kiezen ze voor PEEK. Dat soort kennis is van onschatbare waarde voor elk hydraulisch project.
De productieafdeling houdt zich bezig met de serieuze productie van kleppen. Ze beschikken over spuitgietlijnen voor grote volumes. Ze hebben CNC-bewerkingscentra die zeer nauwkeurige toleranties garanderen. Oppervlaktebehandelingen worden intern uitgevoerd. Anodiseren, galvaniseren en reinigen gebeurt allemaal onder één dak. Ze controleren de kwaliteit van elk motorblok.
Toewijding aan kwaliteit en certificeringen
Kwaliteit is een systeem bij NOBLE. Ze zijn ISO 9001:2015 gecertificeerd voor algemeen kwaliteitsmanagement. Deze norm omvat alles, van inkomende inspectie tot eindtesten. Daarnaast zijn ze ISO 13485:2016 gecertificeerd voor medische hulpmiddelen. Deze certificering vereist strengere controle op het productieproces. Hun kwaliteitssystemen voldoen aan alle eisen. Als uw hydraulische ventielblokken aan medische kwaliteitsnormen moeten voldoen, staat NOBLE voor u klaar.
Testen is een essentieel onderdeel van hun workflow. Elk blok wordt onderworpen aan dimensionale controles. Coördinatenmeetmachines verifiëren kritische kenmerken. Druktesten bevestigen dat het blok de aangegeven belasting aankan. Debiettesten meten de prestaties van de interne kanalen. Door het testen worden problemen vroegtijdig opgespoord. Elke test verbetert de algehele hydraulische prestaties.
De tests gaan verder. Ze voeren prestatietests uit op geassembleerde kleppen. Ze controleren de reactietijd en de levensduur. Ze meten de lektolerantie. Ze controleren hoe het blok hydraulische vloeistof onder druk verwerkt. Deze gegevens helpen u bij het valideren van uw hydraulisch ontwerp. Het geeft u vertrouwen in de onderdelen. Ze houden elke stap nauwlettend in de gaten door middel van zorgvuldige controle.
Een full-service partnerschap van concept tot assemblage.
NOBLE doet meer dan alleen onderdelen maken. Ze helpen je ook bij het ontwerpen ervan. Hun engineers beoordelen je CAD-model. Ze stellen verbeteringen voor in het ontwerpproces. Ze zoeken naar manieren om het aantal bewerkingsstappen te verminderen. Ze adviseren betere materialen. Die vroege feedback bespaart geld en verbetert de efficiëntie.
De echte meerwaarde zit hem in één partner voor het hele project. NOBLE levert complete hydraulische ventielblokken die direct in te bouwen zijn. Ze verzorgen de prototyping, het testen en de productie. Ze beheren het hele project. U hoeft niet met verschillende leveranciers te coördineren. Eén hydraulische partner vereenvoudigt alles. Dat vermindert de administratieve lasten en verbetert de systeemefficiëntie. Ze beheren alle hydraulische benodigdheden en componenten op één plek.
Ze volgen elk project nauwlettend op ten opzichte van de gestelde doelen. Prestaties, kosten en planning worden allemaal gemeten. Regelmatige updates houden u op de hoogte. Als er iets verandert, passen ze zich snel aan. Het doel is een product dat werkt zoals bedoeld. Op schema. Binnen budget. Ze hebben verstand van complexe vloeistofsystemen. Dat is wat een full-service partnerschap oplevert.
Uw hydraulisch systeem heeft hydraulische componenten nodig. Slimme hydrauliektechnici kiezen hun hydraulische materialen zorgvuldig uit. Hydraulische druk is belangrijk. Hydraulische debieten zijn dat ook. Hydraulische ventielblokken bundelen leidingen en verminderen het aantal potentiële storingen. Een goed hydraulisch ontwerp houdt rekening met thermische effecten. Hydraulische systemen werken met planning. Kies hydraulische ventielen verstandig. De positie is belangrijk voor de doorstroming. Elk ventiel heeft een specifieke lay-out nodig. Systeemintegratie vereist planning. Systemen vereisen ontwerp. Moderne hydraulische systemen maken gebruik van additive manufacturing. Marotta Controls gebruikt selectief lasersinteren. Hun ontwerpen verminderen het gewicht met 79 procent, terwijl de doorstromingsefficiëntie met 60 procent verbetert. Een vloeistofventielblok profiteert van deze innovatie. Hydraulische ventielblokken krijgen nieuwe mogelijkheden en worden lichter. Een partner zoals NOBLE begeleidt u bij deze beslissingen.
Veelgestelde vragen over de productie van vloeistofventielblokken
Welk materiaal moet ik kiezen voor mijn kleppenblok?
Aluminium is een goede keuze voor de meeste hydraulische systemen. Het is licht en voert warmte goed af. Staal is bestand tegen hogere drukken en gaat langer mee onder belasting. Kies het materiaal op basis van de werkdruk, gewichtslimieten en de omgeving. Een productiepartner kan u helpen bij het afwegen van deze factoren voor uw hydraulische ventielblok.
Wat is het verschil tussen spuitgieten en smeden?
Bij spuitgieten wordt heet aluminium in een stalen mal geperst. Hiermee kunnen snel veel onderdelen met gladde oppervlakken worden gemaakt. Bij smeden wordt verhit metaal onder druk gevormd. Dit zorgt voor een sterkere korrelstructuur, maar vereist meer nabewerking. Kies voor spuitgieten als u grote volumes wilt produceren, voor smeden als u meer sterkte nodig hebt.
Hoe nauw moeten de toleranties zijn?
De boringdiameters hebben doorgaans een tolerantie van ±0.001 tot ±0.005 inch. Afdichtingsvlakken vereisen een oppervlakteafwerking met een ruwheidsgraad Ra ≤0.8 μm. De vlakheid blijft binnen ±0.003-0.005 mm. Alleen kritische oppervlakken vereisen de strakste toleranties. Het verruimen van toleranties op niet-aansluitende vlakken brengt aanzienlijke kosten met zich mee.
Hoe voorkom ik lekkages in mijn kleppenblok?
Begin met een goede consolidatie. Minder externe verbindingen betekenen minder potentiële lekpunten. Controleer vervolgens de oppervlakteafwerking van de afdichtingsvlakken. Gebruik de juiste afdichtingsmaterialen voor uw vloeistof. Test ten slotte elk blok op druk vóór verzending. Deze stappen sporen hydraulische problemen in een vroeg stadium op.
Kan ik plastic gebruiken voor mijn kleppenblok?
Ja, voor specifieke toepassingen. PEEK is bestand tegen chemicaliën die metaal aantasten. Het voldoet ook aan de UL94 V-0 brandvertragende norm. Kunststof blokken wegen veel minder dan metalen blokken. Maar ze zijn duurder en vereisen andere productieprocessen. Gebruik ze wanneer chemische bestendigheid of gewicht het belangrijkst zijn.
Hoe lang gaat mijn kleppenblok mee?
De levensduur is afhankelijk van het ontwerp en de bedrijfsomstandigheden. Geharde spoelen en nauwe toleranties verlengen de levensduur. Reken op duizenden tot miljoenen cycli. Blokken van hogere kwaliteit met betere materialen gaan langer mee. Stem het blok af op uw gebruikscyclus voor de beste resultaten.
Welke certificeringen moet mijn fabrikant hebben?
Zoek naar ISO 9001:2015 als basis. Deze norm dekt algemeen kwaliteitsmanagement. Voor medische hulpmiddelen voegt ISO 13485:2016 strengere controles toe. Deze certificeringen tonen aan dat een fabrikant gedocumenteerde processen volgt. Ze bewijzen ook dat er in elke productiefase tests worden uitgevoerd.
Hoe kies ik de juiste productiepartner?
Zoek een bedrijf dat zowel metalen als kunststoffen verwerkt. Let op interne test- en oppervlaktebehandelingsfaciliteiten. Vraag naar hun kwaliteitscertificaten. Eén partner voor ontwerp, prototyping en productie vereenvoudigt uw toeleveringsketen. Dat vermindert de coördinatie en verlaagt het risico.







