
Elke insulinepen en auto-injector is afhankelijk van een cartridgehouder die foutloos moet functioneren. Zelfs een klein defect kan de patiëntveiligheid in gevaar brengen. Wanneer u kiest voor CNC-bewerking van de cartridgehouder , kiest u voor precisie in elke fase – van het eerste ontwerp tot de eindcontrole. Waar moet u op letten bij het CNC-bewerken van een cartridgehouder? Deze gids biedt betrouwbare antwoorden voor de productie van medische hulpmiddelen en het ontwerpen ervan.
De productie van medische apparatuur vereist nauwkeurig op maat gemaakte onderdelen en strenge kwaliteitscontroles. CNC-bewerking van cartridgehouders vereist nauwe toleranties om de glazen cartridge stevig vast te houden en het doseermechanisme uitgelijnd te houden. Medische regelgeving stelt normen vast voor kwaliteit en testen, en deze normen bepalen direct hoe CNC-bewerking van cartridgehouders wordt gevalideerd en gedocumenteerd. Artsen en verpleegkundigen vertrouwen op veilige en effectieve apparaten, dus elk bewerkt onderdeel – schroefdraad, schouders en interne boringen – moet worden gecontroleerd. Deze onderdelen moeten gemaakt zijn van medisch goedgekeurde materialen die bestand zijn tegen chemicaliën, en bij CNC-bewerking van cartridgehouders wordt vaak roestvrij staal of geavanceerde polymeren gebruikt die bestand zijn tegen herhaalde sterilisatie. Regelgeving wordt gehandhaafd door middel van audits om ervoor te zorgen dat apparaten aan de eisen voldoen. Deze audits beoordelen bewerkingsgegevens, slijtagelogboeken van gereedschap en inspectiegegevens. Toonaangevende bedrijven in de medische sector richten zich op betrouwbaarheid in hun ontwerpen en beschouwen CNC-bewerking van cartridgehouders als een kerncompetentie, niet als een bijzaak. Kennis van deze aspecten is essentieel voor de ontwikkeling van succesvolle apparaten, omdat de geometrie van de houder direct van invloed is op de injectienauwkeurigheid, het gebruikerscomfort en de duurzaamheid op lange termijn.
Rol van de patroonhouder CNC Machining op het gebied van medische hulpmiddelen
CNC-bewerking van cartridgehouders is van cruciaal belang bij de productie van medische hulpmiddelen. Bij dit proces wordt materiaal uit een massief blok verwijderd om complexe, uiterst nauwkeurige onderdelen te vervaardigen. In tegenstelling tot gieten of 3D-printen , creëert CNC-bewerking strakke vormen met nauwe toleranties, wat essentieel is voor de productie van medische apparatuur. Het resultaat is een onderdeel dat perfect past, betrouwbaar afdicht en duizenden keren op dezelfde manier functioneert.
Het definiëren van de component en zijn functies
Een cartridgehouder doet meer dan alleen een glazen cilinder op zijn plaats houden. Hij ondersteunt het hele toedieningssysteem en verbindt de cartridge met de naaldhouder en het doseermechanisme. Elk oppervlak, elke schroefdraad en elke schouder heeft een functie. CNC-bewerking geeft fabrikanten de controle die ze nodig hebben om aan deze exacte specificaties te voldoen.
Structurele ondersteuning en afstemming
De houder moet de cartridge perfect uitgelijnd houden met de naald. Zelfs een kleine afwijking kan leiden tot verbogen naalden, verkeerde doseringen of pijnlijke injecties. CNC-bewerking zorgt voor concentriciteitstoleranties die de cartridge gecentreerd in de behuizing houden. De machinaal bewerkte boring zorgt voor een nauwsluitende passing die voorkomt dat de cartridge tijdens gebruik verschuift. Deze precisie is belangrijk omdat patiënten deze apparaten vaak dagelijks gebruiken, soms jarenlang. Een goed bewerkte houder behoudt zijn stevigheid bij herhaaldelijk inbrengen en verwijderen.
De materiaaldikte heeft ook invloed op de werking. Is het materiaal te dun, dan barst de houder onder spanning. Is het te dik, dan wordt het apparaat lomp en oncomfortabel. CNC-bewerking stelt ontwerpers in staat de wanddikte nauwkeurig aan te passen, waardoor onderdelen ontstaan die sterk maar toch slank zijn. Deze balans verbetert zowel de duurzaamheid als de gebruiksvriendelijkheid.
Het waarborgen van de vloeistofintegriteit en het voorkomen van lekkage.
Lekkage is een ernstig probleem bij elk medisch toedieningssysteem. Een lekkende cartridgehouder kan leiden tot verspilling van medicatie, verkeerde doseringen of blootstelling van patiënten aan gevaarlijke geneesmiddelen. De afdichtingsoppervlakken moeten glad en vlak zijn om een goede barrière te vormen. CNC-bewerking produceert oppervlakteafwerkingen met lage ruwheidswaarden, vaak lager dan 0.4 micrometer Ra. Deze gladde oppervlakken zorgen ervoor dat O-ringen en pakkingen correct passen en een betrouwbare afdichting creëren.
Ook de schroefdraad waarmee de houder aan andere onderdelen wordt bevestigd, vereist precisie. Slecht gesneden schroefdraad kan scheeflopen of na verloop van tijd losraken. CNC-bewerking zorgt voor schroefdraad met een consistente spoed en diepte, waardoor een veilige verbinding gegarandeerd is. Deze betrouwbaarheid is essentieel voor apparaten die patiënten zonder toezicht gebruiken.
Soorten patroonhouders en hun toepassingen
Verschillende medische toepassingen vereisen verschillende houderontwerpen. CNC-bewerkingsdiensten kunnen aan deze variëteit voldoen door middel van flexibele gereedschappen en programmeerbare processen. Fabrikanten kunnen snel wisselen tussen ontwerpen, waardoor de productie van maatwerkonderdelen efficiënt verloopt, zelfs voor kleine series.
Voorgevulde spuiten en auto-injectoren
Voorgevulde spuiten en auto-injectoren gebruiken cartridgehouders die bestand moeten zijn tegen veerkracht en stootbelasting. Wanneer een patiënt op de activeringsknop drukt, duwt het mechanisme de naald naar voren en dient de medicatie toe. De houder absorbeert deze krachten zonder te buigen. CNC-bewerking maakt houders van materialen zoals roestvrij staal en PEEK die deze spanningen aankunnen. De bewerkte oppervlakken zijn bovendien bestand tegen slijtage door herhaald gebruik, waardoor de levensduur van het apparaat wordt verlengd.
Deze onderdelen hebben vaak een kleine diameter, waardoor Zwitsers draaien nodig is voor uitzonderlijke precisie. Het proces maakt functies mogelijk zoals inwendige schroefdraad, conische boringen en precieze afschuiningen die de functionaliteit verbeteren.
Diagnostische reagenspatronen
Diagnostische apparaten gebruiken cartridgehouders om reagentia en monsters in te bewaren. Deze houders moeten de vloeistofintegriteit behouden en tegelijkertijd optische sensoren in staat stellen de resultaten af te lezen. CNC-bewerking creëert nauwkeurige vensters en kanalen die perfect aansluiten op het detectiesysteem. De gladde oppervlakken voorkomen de vorming van luchtbellen, die de metingen zouden kunnen verstoren.
Veel diagnostische cartridges zijn voor eenmalig gebruik, waardoor de kosten een belangrijke factor zijn. CNC-bewerking biedt een kosteneffectieve oplossing voor middelgrote productievolumes. Het proces maakt dure mallen overbodig, waardoor het ideaal is voor producten die vaak veranderen of een kortere levenscyclus hebben. Deze flexibiliteit stimuleert innovatie in de productie van medische apparatuur, waardoor bedrijven snel nieuwe ontwerpen kunnen testen.
Processen voor CNC-bewerking van patroonhouders
Bij de productie van cartridgehouders voor medische apparatuur is de gekozen productiemethode net zo belangrijk als het ontwerp. U hebt methoden nodig die nauwe toleranties, gladde oppervlakken en consistente resultaten garanderen. CNC-bewerking stelt u in staat complexe vormen te verwerken tegen lage kosten. Of u nu samples of volledige productieseries nodig hebt, de juiste processen maken het verschil.
Hoge precisie CNC frezen en Draai
Frezen en draaien zijn de belangrijkste stappen bij het maken van patroonhouders. Bij frezen wordt een roterend gereedschap gebruikt om materiaal van een vast werkstuk te verwijderen. Bij draaien draait het werkstuk tegen een vast gereedschap. Beide technieken zijn zeer geschikt voor medische onderdelen. Vijf-assig bewerken gaat een stap verder. Hierbij beweegt het snijgereedschap gelijktijdig langs vijf assen. Hierdoor kunnen complexe vormen in één bewerking worden gefreesd. Voor patroonhouders met schuine of gebogen oppervlakken vermindert vijf-assig bewerken fouten en bespaart het tijd. Elke instellingswijziging kan leiden tot uitlijningsfouten, dus minder instellingen betekenen een betere nauwkeurigheid.
Microbewerking voor kleine details
Veel cartridgehouders hebben minuscule onderdelen die microbewerking vereisen. Denk aan kleine kanaaltjes, fijne schroefdraad en smalle poorten. Deze geleiden de vloeistofstroom of verbinden met andere onderdelen. Microbewerking maakt gebruik van speciale gereedschappen en hoge spindelsnelheden om deze onderdelen te frezen zonder dat het gereedschap breekt. De grootste uitdaging is om nauwkeurig te blijven bij zulke kleine afmetingen. Een heel klein gereedschap kan breken onder ongunstige snijomstandigheden. Machines met hoge spindelsnelheden en een sterk frame kunnen dit goed aan. Ze houden de spaanafvoer constant en voorkomen trillingen. Voor medische apparaten die een nauwkeurige vloeistofdosering vereisen, moeten deze kleine onderdelen perfect zijn. Het maken van op maat gemaakte onderdelen voor deze minuscule componenten vereist zorgvuldige planning en de juiste gereedschappen.
Zwitsers draaiproces voor complexe onderdelen met een kleine diameter
Voor lange en dunne patroonhouders is Zwitsers draaien de beste methode. In tegenstelling tot gewoon draaien, waarbij het werkstuk alleen door de spankop wordt vastgehouden, maakt Zwitsers draaien gebruik van een geleidingsbus. Deze bus ondersteunt de stang precies op het snijvlak. Deze opstelling voorkomt doorbuiging, zelfs wanneer het onderdeel veel langer dan breed is.
Hieronder een vergelijking van de twee methoden voor patroonhouders met een kleine diameter:
| Criterium | Zwitsers Draaien | Conventioneel draaien |
| Werkstuk ondersteuning | De geleidingsbus ondersteunt de stang in de snijzone. | Alleen ondersteuning voor spankop/klem |
| Maximale L/D-verhouding | Tot 100:1 zonder buigen | ~5:1–10:1 vóór het buigen |
| Tolerantie | ±0.005 mm op kleine details | ±0.01 mm standaard |
| Oppervlak | Ra 0.4 μm mogelijk | Moeilijk te vinden bij kleine diameters. |
| Buigrisico | Gestopt bij de bron | Veroorzaakt trillingen, taps toelopende vormen en een oneffen afwerking. |
De geleidingsbus maakt een groot verschil. Bij traditioneel draaien buigt het werkstuk wanneer de verhouding tussen lengte en diameter groter is dan 4:1. Het snijgereedschap drukt tegen het werkstuk en het onondersteunde uiteinde beweegt weg. Dit veroorzaakt trillingen, conische vormen en een oneffen oppervlak. Zwitsers draaien voorkomt dit probleem. Het ondersteunt het werkstuk precies op de plek waar het snijden plaatsvindt. Het resultaat is een werkstuk dat voldoet aan nauwe toleranties en een gladde oppervlakteafwerking heeft. Dit is belangrijk voor medische toepassingen, waar de houder perfect uitgelijnd moet blijven.
Geavanceerde afwerking en secundaire bewerkingen
Door middel van machinale bewerking komt het onderdeel al dicht bij zijn uiteindelijke vorm. Maar de afwerkingsstappen zorgen ervoor dat het de kwaliteitseisen van medische hulpmiddelen bereikt. Oppervlakteafwerking, randkwaliteit en roestbestendigheid zijn allemaal van belang voor cartridgehouders die in contact komen met medicatie of patiëntenweefsel.
Het bereiken van de vereiste oppervlakteruwheid (Ra)
Oppervlakteruwheid beïnvloedt hoe goed een cartridgehouder afsluit. Het heeft ook invloed op hoe gemakkelijk deze te reinigen is. Voor medische polymeren zoals PEEK hangt de mogelijke Ra-waarde af van de bewerkingsomstandigheden:
| Bewerkingsconditie | Ra-bereik (µm) | Ra-bereik (µin) |
| Na bewerking (scherpe gereedschappen, juiste instellingen) | 1.6-3.2 | 63-125 |
| Fijne afwerking (zorgvuldige afwerkingsstappen) | 0.8-1.6 | 32-63 |
| Gepolijst (nabewerking polijsten) | 0.2-0.4 | 8-16 |
Voor medische toepassingen vereisen beweegbare oppervlakken en interfaces tussen implantaat en weefsel doorgaans een ruwheidsgraad (Ra) van 0.8 µm of beter. Dit betekent dat na de bewerking vaak fijne nabewerkingen of polijsten nodig zijn. Versterkte PEEK-kwaliteiten kunnen lastiger af te werken zijn. De vezelversterking kan tijdens de bewerking loslaten, waardoor een ruwer oppervlak ontstaat. In die gevallen kan het nodig zijn om het gereedschap aan te passen of extra nabewerkingen uit te voeren om het gewenste resultaat te bereiken.
Ontbramen, polijsten en passiveren
Na de bewerking moet elke rand aandacht krijgen. Braam is een klein, opstaand randje materiaal. Deze kan tijdens gebruik afbreken en de medicatie verontreinigen. Door middel van ontbramen worden deze oneffenheden verwijderd met behulp van handgereedschap, trommelpolijstmiddelen of warmtebehandelingen. Voor medische hulpmiddelen is ontbramen geen optie, maar een absolute noodzaak.
Door te polijsten wordt de oppervlakteafwerking nog verder verbeterd. Bij metalen patroonhouders zorgt polijsten voor een glad oppervlak dat bacteriën tegengaat en gemakkelijk schoon te maken is. Bij polymere onderdelen verwijdert polijsten gereedschapssporen en zorgt het voor een uniforme uitstraling.
Passivering is een chemische behandeling die roestvrijstalen onderdelen beschermt tegen roest. Het verwijdert vrij ijzer en oppervlakkig vuil en helpt tegelijkertijd bij de vorming van een beschermende chroomoxidelaag. Hieronder volgen de meest gebruikte methoden:
- Passivering van citroenzuurEen chemische behandeling die vrij ijzer en oppervlakkig vuil verwijdert en tegelijkertijd de vorming van een beschermende chroomoxidelaag bevordert. Het is milieuvriendelijk, veiliger dan salpeterzuur en verbetert de roestbestendigheid zonder het uiterlijk of de afmetingen van het onderdeel te veranderen.
- Passivering van salpeterzuurEen traditionele behandeling die oppervlakkig vuil verwijdert en de natuurlijke beschermlaag versterkt. Het werkt goed voor bepaalde legeringen en helpt onderdelen voor te bereiden op veeleisende medische omgevingen.
- elektrolytisch polijstenEen elektrochemisch afwerkingsproces dat een dunne materiaallaag verwijdert om een gladdere, schonere en roestbestendigere afwerking te creëren. Het verwijdert kleine oneffenheden en ingesloten vuil zonder een aparte laag aan te brengen, waardoor de afmetingen van de onderdelen gelijk blijven.
Bij een juiste passivering blijven de bescherming en stabiliteit lang behouden en hebben ze geen invloed op de afmetingen van de onderdelen.
Passivering verwijdert een zeer dun laagje materiaal van het oppervlak van het werkstuk. Er blijft een oxidelaagje achter van ongeveer 0.00001 inch dik. Hierdoor zijn gepassiveerde oppervlakken vaak glad en glanzend. Het proces verandert de afmetingen van het onderdeel niet. Voor medische cartridgehouders die herhaaldelijk worden gesteriliseerd, is deze roestbescherming essentieel.
Bedrijven die betrouwbare CNC-bewerking van cartridgehouders nodig hebben, wenden zich vaak tot deskundige partners. Een toonaangevende productiepartner in China biedt een complete service, van prototyping tot massaproductie. Hun professionele kennis helpt fabrikanten van medische apparatuur bij het verwerken van complexe vormen, nauwe toleranties en strikte regels. Door samen te werken met een ervaren bedrijf verlaagt u het risico en brengt u uw product sneller op de markt.
Materialen voor CNC-bewerking van patroonhouders
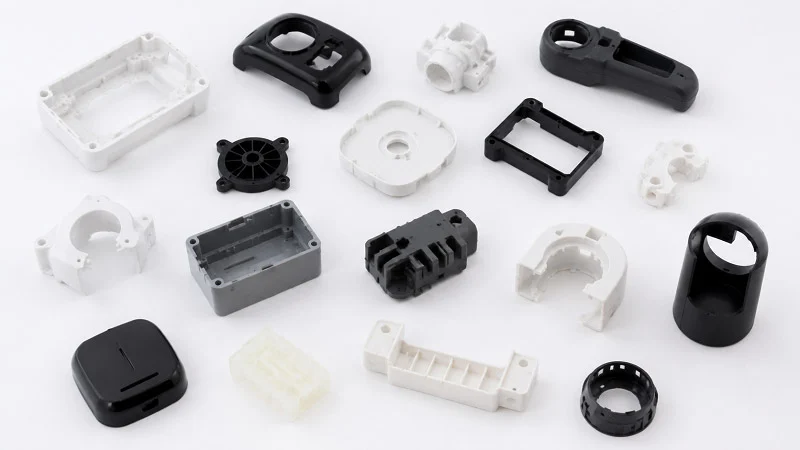
Het materiaal dat u kiest voor een houder voor medische cartridges heeft invloed op zowel de patiëntveiligheid als de productiekosten. Het moet bestand zijn tegen chemicaliën, sterilisatie doorstaan en in de loop der tijd stabiel blijven. Het moet ook voldoen aan biocompatibiliteitsnormen zoals ISO 10993-18. CNC-bewerking is mogelijk met veel verschillende materialen, waardoor u opties heeft die aansluiten bij uw specifieke toepassing.
Medische polymeren
Polymeren zijn toonaangevend op de markt voor cartridgehouders in de medische hulpmiddelenindustrie. Ze zijn licht, corrosiebestendig en kunnen in complexe vormen met gladde oppervlakken worden bewerkt.
Hoogwaardige kunststoffen (PEEK, COC)
Drie polymeren springen eruit voor medisch gebruik. PEEK biedt een hoge sterkte en hittebestendigheid. Het kan herhaaldelijk in een autoclaaf worden gesteriliseerd zonder zijn vorm te verliezen. COC heeft een lage vochtabsorptie en een goede vormvastheid.
Voor houders van insulinepenpatronen is een specifiek polymeer getest op een houdbaarheid van 2-3 jaar. Het blijft gedurende die tijd compatibel met insulinepreparaten en conserveermiddelen. Het polymeer mag na verloop van tijd niet afbreken of reageren met het geneesmiddel.
De coëfficiënt van lineaire thermische uitzetting is 5.5 × 10⁻⁵ /°C. Dit betekent dat de houder nauwe toleranties behoudt, zelfs wanneer het apparaat van een koude opslag naar een warme omgeving wordt verplaatst. Consistente afmetingen zijn van belang voor de afdichting en de nauwkeurigheid van de dosering.
Balanceren tussen chemische bestendigheid en mechanische sterkte
Een cartridgehouder wordt blootgesteld aan agressieve chemicaliën. Geneesmiddelen bevatten vaak alcohol, waterstofperoxide of andere ontsmettingsmiddelen. Het polymeer moet hiertegen bestand zijn zonder te barsten of op te zwellen.
Volgens de ASTM D543-06-test vertoonde een getest polymeer na zeven dagen onderdompeling geen zichtbare scheurtjes en een gewichtsverandering van minder dan 0.5%. De test omvatte 70% en 99% isopropylalcohol, 3-35% waterstofperoxide, benzalkoniumchloride, 2-3.4% glutaraldehyde, olijf- en minerale oliën, en waterige zuren en basen met een pH van 2-12. Dit bereik omvat de meeste ontsmettingsmiddelen en geneesmiddelen die in medische omgevingen worden gebruikt.
Uit extractie- en uitloogtesten volgens ISO 10993-18 is gebleken dat het polymeer minder dan 10 ppm totale organische koolstof toevoegt aan het extractiemedium. Dit ligt onder de veiligheidslimieten voor parenterale geneesmiddelen. Voor een biocompatibele cartridgehouder die medicatie bevat die rechtstreeks aan een patiënt wordt toegediend, is deze medische biocompatibiliteitstest essentieel.
Metalen voor toepassingen onder hoge belasting
Sommige houders voor medische cartridges vereisen de stevigheid van metaal. Dit geldt bijvoorbeeld voor auto-injectoren met een hoge veerkracht of apparaten die duizenden keren worden gebruikt.
Roestvrij staal en titaniumlegeringen
Roestvrij staal biedt goede bewerkbaarheid voor complexe medische onderdelen. Soorten met toegevoegd molybdeen bieden een betere corrosiebestendigheid, wat belangrijk is wanneer de houder in contact komt met zoutoplossing of andere chlorideoplossingen. Titaniumlegeringen bieden de hoogste sterkte-gewichtsverhouding. Ze zijn bovendien biocompatibel en bestand tegen corrosie in het lichaam.
Deze materialen maken het mogelijk om dunne wanden en fijne schroefdraad nauwkeurig te snijden. De houder blijft stevig, zelfs bij kleine afmetingen.
Oppervlaktebehandelingen voor slijtage- en corrosiebestendigheid
Houders voor medische cartridges hebben vaak een oppervlaktebehandeling nodig. Passivering verwijdert vrij ijzer en helpt bij de vorming van een beschermende chroomoxidelaag. Dit verbetert de corrosiebestendigheid zonder de afmetingen van het onderdeel te veranderen. Elektropolijsten zorgt voor een gladder oppervlak dat de ophoping van bacteriën tegengaat.
Bij titanium onderdelen kan anodiseren de slijtvastheid verhogen en kleurcodering mogelijk maken. Deze behandelingen verlengen de levensduur van de houder en behouden de biocompatibiliteit gedurende herhaald gebruik.
Fabrikanten van medische apparaten die betrouwbare, op maat gemaakte onderdelen nodig hebben, wenden zich vaak tot ervaren CNC-bewerkingspartners. De juiste materiaalkeuze, gecombineerd met de juiste methoden en afwerking, zorgt ervoor dat de cartridgehouder aan alle veiligheids- en prestatie-eisen voldoet.
Ontwerpoverwegingen voor CNC-bewerking van patroonhouders
Goed ontwerp zet een geweldig idee om in een onderdeel dat goed te bewerken is en betrouwbaar werkt. Bij medische cartridgehouders hebben ontwerpkeuzes invloed op alles, van de afdichtingsprestaties tot de productiekosten. Door deze beslissingen vroegtijdig goed te nemen, bespaart u later tijd, geld en frustratie. Elk medisch hulpmiddel begint met een ontwerp, en de cartridgehouder is daarop geen uitzondering. De manier waarop u omgaat met toleranties, geometrie en maakbaarheid bepaalt of uw medisch product slaagt of mislukt.
Precisietoleranties en GD&T
Toleranties geven de machinist aan hoeveel variatie een onderdeel mag hebben en toch correct blijven functioneren. Bij patroonhouders vereisen sommige oppervlakken een zeer nauwkeurige controle, terwijl andere een ruimere tolerantie kunnen hebben. Geometrische maattoleranties (GD&T) bieden een duidelijke taal om deze eisen op uw tekeningen te communiceren. Medische toepassingen vereisen dit niveau van duidelijkheid, omdat er veel op het spel staat.
Het hanteren van nauwe toleranties voor afdichtingsoppervlakken
Afdichtingsoppervlakken vereisen uiterste precisie. Als het oppervlak waarop de O-ring rust niet vlak is, faalt de afdichting. Medicijnlekkage, onnauwkeurige doseringen en patiënten lijden hieronder. GD&T-symbolen zoals vlakheid specificeren precies hoeveel een oppervlak mag afwijken van een perfect vlak. Dit is een cruciaal concept in de medische wereld.
Vlakheid draagt bij aan betrouwbare afdichtingsoppervlakken op gesmede flenzen. Vlakheid geeft aan in hoeverre een oppervlak mag afwijken van een perfect vlak. Het wordt veelvuldig gebruikt op afdichtingsoppervlakken, gesmede flenzen en montagevlakken om goed contact te garanderen en lekkage of ongelijkmatige belasting te voorkomen.
Diezelfde logica geldt voor cartridgehouders. Een aanduiding van de vlakheid op het afdichtingsvlak vertelt de machinebewerker welk kwaliteitsniveau vereist is. Zonder die aanduiding is er ruimte voor interpretatie. Verschillende machinebewerkers kunnen verschillende resultaten produceren, en sommige van die resultaten kunnen lekken. Medische regelgeving vereist dat u deze variabelen beheerst.
Oppervlakteafwerking en vlakheid gaan hand in hand. Een oppervlak kan perfect vlak zijn, maar toch ruw. Ruwe oppervlakken creëren kleine kanaaltjes waardoor vloeistof kan ontsnappen. Uw tekening moet zowel de vlakheid als de oppervlakteruwheid van de afdichtingsgebieden specificeren. Samen zorgen deze eisen voor een goede barrière. Deze dubbele specificatie is standaardpraktijk in medisch ontwerp.
Tolerantie-stapelingsanalyse voor assemblage
Individuele onderdelen gaan zelden op zichzelf kapot. Problemen ontstaan wanneer onderdelen samengevoegd worden. Tolerantie-stapelingsanalyse onderzoekt hoe toleranties zich ophopen over meerdere componenten in een assemblage. Medische apparaten hebben vaak veel onderling verbonden onderdelen, waardoor deze analyse essentieel is.
Neem bijvoorbeeld een cartridgehouder die verbonden is met een naaldhouder en een doseermechanisme. Elk onderdeel heeft zijn eigen toleranties. De boring van de houder kan bijvoorbeeld +0.02 mm zijn. De diameter van de cartridge kan -0.01 mm zijn. De schroefdraad van de naaldhouder kan ook variaties vertonen. Wanneer je deze bij elkaar optelt, kan de totale variatie de ontwerplimieten overschrijden. Dit scenario komt vaak voor bij de ontwikkeling van medische producten.
Stack-up-analyse helpt u deze problemen vóór de productie op te sporen. U berekent het worstcasescenario: alle onderdelen in hun maximale materiaaltoestand. Als het worstcasescenario nog steeds werkt, is uw ontwerp veilig. Zo niet, dan moet u de toleranties aanscherpen of de interface herontwerpen. Deze methode is rechtstreeks afkomstig uit gevestigde medische technologiepraktijken.
Deze analyse is van groot belang voor medische hulpmiddelen, omdat defecten onacceptabel zijn. Een apparaat dat 99% van de tijd werkt, faalt nog steeds in 1% van de gevallen. Voor een product dat dagelijks door miljoenen patiënten wordt gebruikt, betekent dit duizenden defecten. Stack-up-analyse vermindert dit risico door ervoor te zorgen dat componenten functioneren binnen het volledige verwachte variatiebereik. Fabrikanten van medische hulpmiddelen vertrouwen op deze techniek om patiënten te beschermen.
Ontwerp voor maakbaarheid (DFM)
Ontwerpen voor maakbaarheid (Design for Manufacturability, DFM) betekent het creëren van onderdelen die gemakkelijk te produceren zijn zonder in te leveren op kwaliteit. Goede DFM verlaagt de productiekosten, verkort de doorlooptijden en verbetert de consistentie. Voor cartridgehouders helpen DFM-principes om veelvoorkomende bewerkingsfouten te vermijden. Medische fabrikanten profiteren enorm van DFM omdat het risico's vermindert.
Optimalisatie van wanddikte en geometrie van kenmerken
De wanddikte beïnvloedt zowel de sterkte als de maakbaarheid. Bij een te dunne wand buigt of breekt het onderdeel. Bij een te dikke wand ontstaan er problemen tijdens de productie. De onderstaande tabel toont aanbevolen waarden en hun impact. Deze richtlijnen zijn van toepassing op veel medische componenten.
| Ontwerpprincipe: | Aanbevolen waarde | Invloed op de sterkte van het onderdeel | Invloed op de compatibiliteit van spuitgietmatrijzen |
| Uniforme wanddikte | Variatie ≤ ±15% (ideaal ≤ ±10%) | Voorkomt ongelijke krimp, wat interne spanning en kromtrekking veroorzaakt, en zorgt zo voor een constante sterkte. | Zorgt voor gelijkmatige koeling en vulling, waardoor het risico op krimp en interne holtes wordt verminderd. |
| Geleidelijke wandovergangen | Overgangslengte ≥ 3× het dikteverschil | Vermijdt abrupte veranderingen in de dwarsdoorsnede, die spanningsconcentratiepunten vormen en onder belasting tot scheurvorming kunnen leiden. | Voorkomt stroombelemmeringen en turbulentie, zorgt voor een soepele smeltstroom en vermindert het risico op ondersmelting. |
| Vermijd overmatige dikte. | Gebruik de minimale dikte die aan de sterkte-eisen voldoet. | Dikkere wanden verlengen de afkoeltijd en verhogen de interne spanning, wat de algehele sterkte van het onderdeel kan verminderen en het risico op krimpverschijnselen kan vergroten. | Dikkere wanden leiden tot langere cyclustijden, hogere materiaalkosten en een groter risico op krimp en vervorming. |
| Vermijd overmatige magerheid. | Gebruik de minimale dikte die voldoet aan de eisen voor materiaaldoorstroming. | Dunne wanden bieden mogelijk onvoldoende structurele stevigheid voor een patroonhouder, wat kan leiden tot doorbuiging of breuk. | Dunne wanden vereisen een hogere injectiedruk en -snelheid, waardoor het risico op onvolledige injecties en snellere slijtage van de matrijs toeneemt. |
| Dikte van de ribben (voor extra stijfheid) | ≤ 50% – 70% van de wanddikte | De ribben verhogen de stijfheid zonder de nominale wanddikte te vergroten, waardoor krimpverschijnselen worden voorkomen en de sterkte behouden blijft. | Te dikke ribben zorgen voor dikke gedeelten aan de onderkant, waardoor er inzinkingen ontstaan en het afkoelen langer duurt. |
Deze principes gelden ongeacht of u het onderdeel machinaal bewerkt of spuitgiet. Bij CNC-bewerking betekenen uniforme wanden minder materiaal dat verwijderd hoeft te worden en minder spanningspunten. Bij spuitgietonderdelen voorkomen ze kromtrekking en krimp. In beide gevallen levert het volgen van deze richtlijnen sterkere en betrouwbaardere cartridgehouders op. Kwaliteitsnormen in de medische sector vereisen deze mate van aandacht.
Ontwerpen voor inwendige schroefdraad en ondersnijdingen
Inwendige schroefdraad en ondersnijdingen maken elk onderdeel complexer. Ze vereisen speciaal gereedschap en zorgvuldige planning. Bij cartridgehouders verbindt schroefdraad vaak de houder met de naaldassemblage of het doseermechanisme. Deze schroefdraad moet nauwkeurig zijn om een veilige verbinding te garanderen. Medische assemblageprocessen zijn afhankelijk van deze precisie.
Bij het ontwerpen van inwendige schroefdraad is het belangrijk rekening te houden met de schroefdraaddiepte en spoed. Diepe schroefdraad vereist langere gereedschappen, die tijdens het snijden kunnen doorbuigen. Deze doorbuiging veroorzaakt conische vormen en een slechte schroefdraadkwaliteit. Door ondiepe schroefdraad te gebruiken en standaard spoedmaten toe te passen, kan de machinist consistente resultaten behalen. Deze aanpak is standaard in de medische industrie.
Ondersnijdingen zijn onderdelen die niet met standaard snijgereedschap bewerkt kunnen worden. Hiervoor zijn speciale gereedschappen nodig, zoals lollysnijders of vormgereedschappen. Elke ondersnijding brengt extra insteltijd en gereedschapskosten met zich mee. Vraag jezelf daarom af of een ondersnijding echt nodig is voordat je er een aanbrengt. Soms bereikt een eenvoudige afschuining of radius dezelfde functie. Ontwerpers van medische hulpmiddelen leren een balans te vinden tussen functionaliteit en produceerbaarheid.
Vijfassige CNC-bewerking helpt bij complexe geometrieën. Het stelt het gereedschap in staat het werkstuk vanuit meerdere hoeken te benaderen. Deze mogelijkheid maakt het mogelijk om ondersnijdingen en schuine vormen in één enkele bewerking te frezen. Minder bewerkingen betekenen minder kans op uitlijnfouten en een betere algehele precisie. Deze technologie wordt veel gebruikt in de medische industrie.
Voor fabrikanten van medische hulpmiddelen maakt de samenwerking met ervaren CNC-bewerkingsbedrijven een wezenlijk verschil. Een partner die DFM (Design for Manufacturing) begrijpt, kan uw ontwerp beoordelen en verbeteringen voorstellen. Ze kunnen potentiële bewerkingsproblemen signaleren voordat u overgaat tot productie. Deze samenwerking tijdens het ontwerp- en ontwikkelingsproces voorkomt kostbare herzieningen achteraf. Ontwerp- en ontwikkelingsteams die de productie vroegtijdig betrekken, behalen betere resultaten.
De productie van op maat gemaakte onderdelen voor medische toepassingen vereist aandacht voor detail in elke fase. De ontwerpfase legt de basis voor alles wat volgt. Door GD&T correct toe te passen en DFM-principes te volgen, creëert u succesvolle CNC-bewerkingsprojecten voor cartridgehouders. Uw onderdelen zullen goed afdichten, betrouwbaar te monteren zijn en consistent presteren voor patiënten die ervan afhankelijk zijn. Medische innovatie is afhankelijk van het goed beheersen van deze fundamentele aspecten.
Kwaliteitscontrole bij CNC-bewerking van patroonhouders
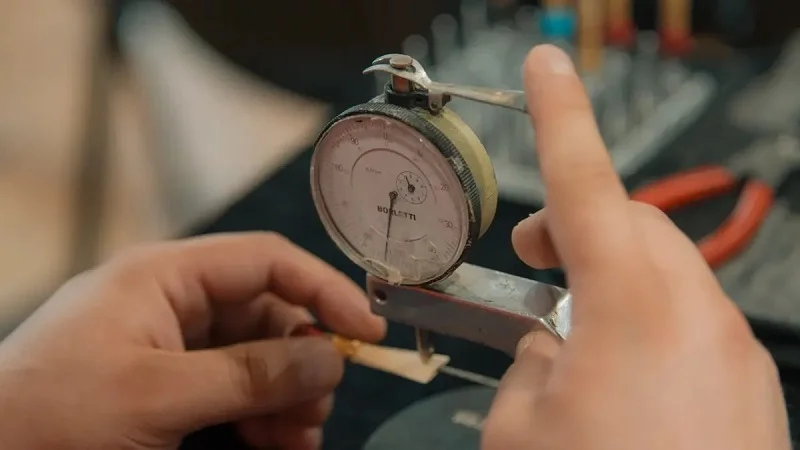
Kwaliteitscontrole zorgt ervoor dat elke cartridgehouder veilig en betrouwbaar is. Nauwkeurige inspectie garandeert dat elk onderdeel voldoet aan strenge toleranties en eisen ten aanzien van de oppervlakteafwerking. Zonder kwaliteitscontrole kunnen defecten door de mazen van het net glippen en patiënten bereiken. Fabrikanten van medische hulpmiddelen kunnen dat risico niet nemen. De risico's zijn simpelweg te groot.
Inspectiemethoden en metrologie
De inspectie begint met het opmeten van het onderdeel aan de hand van het ontwerp. Metrologie is de wetenschap van het meten. Het vertelt je of een bewerkt onderdeel overeenkomt met de tekening. Voor patroonhouders is elke afmeting belangrijk. Een boring die een paar micron te groot is, kan lekkage veroorzaken. Een schroefdraad die iets afwijkt, kan tijdens de montage tot problemen leiden.
CMM- en optische meetsystemen
Coördinatenmeetmachines, ofwel CMM's, zijn onmisbaar in kwaliteitscontrolelaboratoria. Een CMM gebruikt een meetsonde om specifieke punten op het werkstuk aan te raken. Het apparaat registreert de exacte positie van elk punt en vergelijkt deze met het CAD-model. Dit proces verifieert kritische afmetingen zoals boringdiameter, schroefdraadspoed en concentriciteit. CMM's leveren nauwkeurige resultaten voor complexe geometrieën.
Optische meetsystemen werken anders. Ze gebruiken camera's en licht om het profiel van het onderdeel vast te leggen zonder het aan te raken. Deze methode werkt goed voor kleine, delicate details die een meetsonde zou kunnen beschadigen. Optische systemen meten ook sneller dan CMM's, waardoor ze handig zijn om snel meerdere onderdelen te controleren. Veel bedrijven gebruiken beide methoden in combinatie. De CMM meet diepe interne details, terwijl het optische systeem oppervlaktedetails en randprofielen controleert.
Statistische procescontrole (SPC) voor consistentie
SPC gaat verder dan alleen inspectie; in plaats van onderdelen na de productie te controleren, bewaakt SPC het proces tijdens de uitvoering. Deze aanpak spoort problemen vroegtijdig op. Zo werkt het:
- SPC gebruikt statistische hulpmiddelen om de prestaties van productieprocessen in realtime te observeren.
- Het systeem detecteert significante variaties, zowel algemene als bijzondere oorzaken, voordat deze leiden tot producten van ondermaatse kwaliteit.
- Wanneer toewijsbare bronnen van variatie zijn geïdentificeerd, kunnen deze worden verwijderd, waardoor het proces wordt gestabiliseerd.
- Continue monitoring via controlegrafieken zorgt ervoor dat eventuele toekomstige significante veranderingen in het gemiddelde of de variatie vroegtijdig worden opgemerkt.
- Deze aanpak, gericht op vroegtijdige detectie en preventie, verkleint de kans op de productie van defecte cartridgehouders en verlaagt het defectpercentage in vergelijking met inspectie na de productie.
Een voordeel van SPC ten opzichte van andere kwaliteitscontrolemethoden, zoals inspectie, is dat het de nadruk legt op het vroegtijdig opsporen en voorkomen van problemen, in plaats van het corrigeren van problemen nadat ze zich hebben voorgedaan. Dit verlaagt direct het aantal defecten bij massaproductie, doordat er in de eerste plaats geen defecte cartridgehouders worden geproduceerd.
Denk bijvoorbeeld aan een verpakkingslijn voor ontbijtgranen. Wanneer de machines slijten, verandert de output van een willekeurige variatie naar een niet-willekeurig patroon. Als de fabrikant deze verandering tijdig detecteert, kan hij de oorzaak corrigeren voordat er producten buiten de specificaties worden geproduceerd. Dezelfde logica geldt voor CNC-bewerking van cartridgehouders. Operators bewaken continu de dimensionale variaties. Ze passen het proces aan voordat er defecte houders worden geproduceerd. Dit houdt het aantal defecten laag, zelfs bij grote volumes.
Traceerbaarheid en partijcontrole
Traceerbaarheid koppelt elk onderdeel terug aan de grondstof, de machine en de operator. Deze informatie is cruciaal tijdens wettelijke audits en terugroepacties. Als er een probleem optreedt, moet u kunnen vaststellen welke onderdelen zijn getroffen. Traceerbaarheid maakt dat mogelijk.
Lasermarkering voor traceerbaarheid
Lasermarkering brengt een permanente code direct op het onderdeel aan voor traceerbaarheid. Deze code zorgt ervoor dat elk onderdeel kan worden herleid tot de productiebatch. Lasermarkering beschadigt het onderdeel niet. Het creëert een schone, leesbare code die sterilisatie overleeft.
Het bijhouden van gedetailleerde batchgegevens
Batchrecords leggen alles vast over een productierun. Ze bevatten materiaalcertificaten, machine-instellingen, inspectieresultaten en namen van operators. Deze records bewijzen dat elk onderdeel aan de specificaties voldeed. Ze helpen ook om problemen snel te onderzoeken. Als een patiënt een probleem meldt, kunt u het batchrecord raadplegen en precies zien wat er tijdens de productie is gebeurd. Dit detailniveau ondersteunt de naleving van medische kwaliteitsnormen. De productie van op maat gemaakte onderdelen voor medische hulpmiddelen is afhankelijk van deze documentatie. Zonder deze documentatie kunt u niet bewijzen dat uw onderdelen veilig zijn. Met de juiste documentatie bouwt u vertrouwen op bij zowel toezichthouders als patiënten. Nauwkeurigheid in de documentatie is net zo belangrijk als nauwkeurigheid in de bewerking.
Wettelijke naleving voor CNC-bewerking van patroonhouders
In de medische wereld is het naleven van de regels een absolute noodzaak. Je kunt er niet omheen. Elke cartridgehouder die een patiënt bereikt, moet voldoen aan strenge normen die zijn vastgesteld door instanties zoals de FDA en andere internationale organisaties. Als je deze stappen negeert, kan de lancering van je product vertraging oplopen. Erger nog, patiënten kunnen in gevaar komen. Weten wat de regelgevende instanties verwachten, helpt je bij de planning en voorkomt kostbare verrassingen.
Het voldoen aan de eisen van de FDA en ISO 13485
De FDA en andere regelgevende instanties stellen de regels vast voor de productie van medische hulpmiddelen. Deze normen omvatten alles, van ontwerp tot levering. Een CNC-bewerkingspartner met de juiste certificeringen kan uw weg naar de markt vergemakkelijken. Zij weten immers al welke documentatie de regelgevende instanties verwachten.
Procesvalidatie en risicomanagement
Procesvalidatie bewijst dat uw productiestappen elke keer op dezelfde manier werken. Dit gebeurt in een reeks kwalificatiestadia. Installatiekwalificatie controleert of de apparatuur correct is ingesteld. Operationele kwalificatie verifieert dat de machine tijdens normaal gebruik onderdelen produceert binnen de vastgestelde toleranties. Prestatiekwalificatie toont aan dat het proces betrouwbaar werkt gedurende een bepaalde periode onder reële productieomstandigheden.
Risicomanagementnormen vereisen dat u mogelijke storingen opspoort en beheerst. Voor patroonhouders omvatten de risico's lekkage, verkeerde uitlijning en materiaalverontreiniging. Voor elk risico is een plan nodig om het te verminderen. Door deze stappen op te schrijven, laat u toezichthouders zien dat u over de gevaren hebt nagedacht.
Uw kwaliteitssysteem moet een volledige documentatieketen bijhouden, inclusief alle gegevens met betrekking tot ontwerp, productie en testen. Deze gegevens bewijzen dat elk onderdeel aan de specificaties voldoet. Zonder deze gegevens kunt u niet aantonen dat u de regels naleeft.
Het belang van een gevalideerde toeleveringsketen
De kwaliteit van uw productiepartner is van invloed op uw naleving van de regelgeving. Een gevalideerde toeleveringsketen betekent dat elke leverancier aan dezelfde normen voldoet als u. Controleer bij de keuze van een CNC-bewerkingspartner hun certificeringen. Vraag naar hun kwaliteitsmanagementsysteem. Zorg ervoor dat ze goede productiepraktijken volgen.
Een betrouwbare partner garandeert volledige traceerbaarheid in de gehele documentatieketen. Zij bewaren materiaalcertificaten en conformiteitscertificaten voor elke batch. Op verzoek leveren zij dimensionale inspectierapporten en CMM-inspectierapporten. Deze documentatie beschermt u tijdens audits en terugroepacties.
Materiaalcertificeringen en biocompatibiliteitstesten
De materialen die in cartridgehouders worden gebruikt, moeten veilig zijn voor contact met de patiënt. Biocompatibiliteitstesten bevestigen deze veiligheid. Regelgevende instanties verwachten bewijs dat uw materialen geen schade toebrengen aan patiënten, zelfs niet na sterilisatie en langdurige opslag.
ISO 10993-18-naleving
ISO 10993-18 is een norm voor biocompatibiliteitstesten. Deze testen controleren hoe materialen reageren op levend weefsel.
Voor polymeren zoals PEEK voeren fabrikanten tests uit op extracteerbare en uitloogbare stoffen. Dit bevestigt dat er geen schadelijke chemicaliën in het geneesmiddel terechtkomen. Bij metalen zoals roestvrij staal zorgt passivering ervoor dat het oppervlak corrosiebestendig en biocompatibel blijft. Uw materiaalleverancier dient certificaten te overleggen waaruit blijkt dat deze tests zijn geslaagd.
Beheer van materiaalwijzigingsmeldingen
Materialen veranderen in de loop der tijd. Leveranciers kunnen formuleringen of verwerkingsmethoden wijzigen. Deze veranderingen kunnen de biocompatibiliteit en prestaties beïnvloeden. Een systeem voor het melden van materiaalwijzigingen registreert deze updates. Wanneer een leverancier een wijziging aankondigt, evalueert u de impact ervan. Als de wijziging de veiligheid of prestaties beïnvloedt, moet u het materiaal mogelijk opnieuw valideren.
Dit proces waarborgt uw naleving van de regelgeving. Het zorgt ervoor dat uw cartridgehouder aan de normen blijft voldoen, zelfs wanneer de toeleveringsketens veranderen. De productie van op maat gemaakte onderdelen voor medische apparaten vereist deze alertheid. Een kleine verandering in de polymeersamenstelling kan de afdichting of chemische bestendigheid beïnvloeden. Door alert te blijven, zorgt u ervoor dat uw product veilig en conform de regelgeving blijft.
Samenwerken met een partner die deze eisen begrijpt, maakt echt een verschil. Zij helpen u bij het doorlopen van de papierwinkel en zorgen ervoor dat uw medisch hulpmiddel de vereiste precisie behoudt. De juiste partner maakt van naleving van de regelgeving geen last, maar een concurrentievoordeel.
Samenwerking met NOBLE voor CNC-bewerking van patroonhouders.

De juiste productiepartner kiezen is cruciaal voor uw project in de medische hulpmiddelenindustrie. NOBLE brengt bewerking, afwerking en assemblage samen op één plek. Deze aanpak vereenvoudigt het beheer van meerdere leveranciers. U krijgt één team, één contactpersoon en één kwaliteitsstandaard. Voor CNC-bewerking van cartridgehouders betekent die eenvoud snellere doorlooptijden en minder problemen.
Complete dienstverlening, van ontwerp tot Montage
Een echte one-stop-shop is de oplossing, in plaats van uw onderdelen naar drie verschillende locaties te sturen; alles gebeurt bij NOBLE. Deze opzet elimineert de risico's die gefragmenteerde toeleveringsketens vaak met zich meebrengen. Doordat NOBLE de bewerking, oppervlaktebehandeling en assemblage voor zijn rekening neemt, garanderen wij de perfecte pasvorm. Tolerantieverschillen tussen onderdelen komen simpelweg niet voor.
De voordelen van dit model met één leverancier zijn duidelijk:
- Elimineert interface-risico's: Eén fabrikant beheert het hele proces, waardoor tolerantieverschillen tussen onderdelen worden voorkomen.
- Vermindert de logistieke complexiteitCentrale productie vermindert het beheer van grensoverschrijdende leveranciers en de hoeveelheid zwevende voorraden.
- Verbetert de pasvorm van de componentenDe bewerking wordt aangepast aan de dikte van de coating, waardoor een soepele montage gegarandeerd is.
- Garandeert volledige verantwoordelijkheidDe leverancier beheert alles, van grondstoffen tot functionele testen, waardoor er een duidelijke verantwoordingsketen is.
Technische ondersteuning en feedback over DFM
Goed ontwerp en ontwikkeling vereisen vroege input van de productieafdeling. De engineers van NOBLE sluiten zich aan bij uw project tijdens de alfa-fase, voordat u het ontwerp definitief vastlegt. Hun DFM-feedback signaleert productieproblemen in een stadium waarin aanpassingen nog goedkoop zijn. Deze vroege samenwerking verbetert de produceerbaarheid direct.
Het proces volgt een duidelijk pad:
- Alfa-faseContractmakers leveren input op het gebied van DFM/DFA vóór de definitieve ontwerpfase, waardoor problemen vroegtijdig worden opgespoord.
- BètafaseGrote aantallen bètaversies brengen gevoelige functies aan het licht die speciale aandacht vereisen in de uiteindelijke productieomgeving.
- Algemeen voordeelDeze integratie in meerdere fasen vermindert onverwachte vertragingen tijdens de overgang naar productie.
Deze aanpak zorgt voor minder verrassingen. Het ontwerp van uw patroonhouder wordt geoptimaliseerd voor de daadwerkelijke bewerking in de praktijk, niet alleen voor theoretische prestaties.
Geïntegreerde assemblage- en verpakkingsdiensten
NOBLE gaat verder dan alleen de bewerking. Ons team verzorgt de assemblage, verpakking en functionele testen. Deze integratie zorgt ervoor dat elk onderdeel perfect in elkaar past voordat het wordt verzonden. U ontvangt een complete subassemblage, geen doos met losse onderdelen. Dat bespaart u tijd en vermindert uw eigen assemblagewerk.
Certificeringen en kwaliteitsborging
Certificeringen zijn belangrijk in de medische wereld. Ze bewijzen dat uw partner zich aan de regels houdt. NOBLE beschikt over relevante certificeringen die een serieuze toewijding aan kwaliteit en naleving van de regelgeving aantonen.
Gecertificeerde faciliteit
Certificeringen in de productie van medische hulpmiddelen tonen de toewijding aan productkwaliteit en naleving van de regelgeving aan. Deze certificering biedt cruciale ondersteuning aan klanten die te maken hebben met de eisen van de FDA, de Europese MDR en de Braziliaanse ANVISA. Het versterkt bovendien hun reputatie als een betrouwbare partner in de productie van medische apparatuur.
Startups worstelen vaak met de benodigde middelen. Een betrouwbare partner benut dit schaalvoordeel om u te ondersteunen bij het doorlopen van de regelgeving en het voldoen aan validatievereisten.
Een streven naar precisie, kwaliteit en naleving van de regels.
Elke cartridgehouder die NOBLE verlaat, voldoet aan strenge normen. Ons kwaliteitsmanagementsysteem garandeert een constante precisie bij elke batch. We houden gedetailleerde gegevens bij voor traceerbaarheid en audits. Onze materialen voldoen aan biocompatibiliteitsnormen en onze processen volgen gevalideerde protocollen.
Voor de productie van maatwerkonderdelen in de medische sector is dit niveau van betrokkenheid niet onderhandelbaar. U hebt een partner nodig die begrijpt dat naleving van de regelgeving geen optie is. NOBLE levert dat begrip bij elk project. Ons engineeringteam behandelt uw apparaat alsof hun eigen reputatie ervan afhangt, omdat dat ook zo is.
Succesvolle CNC-bewerking van cartridgehouders combineert materiaalkunde, ontwerptechniek en strenge kwaliteitscontrole. Elk medisch hulpmiddel is afhankelijk van deze precisie. Naleving van wet- en regelgeving is geen optie, maar essentieel voor de patiëntveiligheid. Medische normen vormen de leidraad bij elke stap. Medische teams hebben partners nodig die deze eisen begrijpen. Medische projecten slagen wanneer expertise op het gebied van productie vroegtijdig beschikbaar is. Terugroepacties van medische hulpmiddelen vinden plaats wanneer de kwaliteit achteruitgaat. Medische innovatie vereist betrouwbare leveranciers. Medische regelgeving vereist gedocumenteerde processen. Patiënten verdienen betrouwbare hulpmiddelen.
Let bij het kiezen van een partner op:
- Gecontroleerde gegevensverwerking
- Actuele kwaliteitscertificeringen
- Ervaring met eerste-artikelinspectie
- Ondersteuning bij klantaudits
- Duidelijke procedures voor technische wijzigingen
De juiste partner verkleint de risico's van uw project. De productie van op maat gemaakte onderdelen verloopt soepeler. Neem contact op met de experts van NOBLE om uw specifieke toepassing te bespreken. Een gecertificeerde faciliteit levert de kwaliteit die uw medisch hulpmiddel vereist.
Veelgestelde vragen over CNC-bewerking van cartridgehouders
Welke toleranties kunnen CNC-bewerkingen hanteren voor patroonhouders?
CNC-bewerking maakt toleranties van ongeveer ±0.005 mm mogelijk voor kritische onderdelen. Afdichtingsoppervlakken vereisen de strakste controle. Standaardbewerking haalt gemakkelijk een tolerantie van ±0.01 mm. Uw tekening moet specificeren welke oppervlakken een strakkere controle vereisen. Deze precisie zorgt ervoor dat de cartridge goed uitgelijnd blijft en voorkomt lekkage in medische apparaten.
Welke materialen zijn het meest geschikt voor CNC-bewerking van patroonhouders?
PEEK en andere hoogwaardige polymeren zijn geschikt voor de meeste toepassingen. Roestvrij staal en titanium zijn ideaal voor constructies die aan hoge eisen worden blootgesteld. Uw keuze hangt af van de sterilisatiemethoden en de blootstelling aan chemicaliën. Elk materiaal moet voldoen aan de ISO 10993-18-norm voor medisch gebruik.
Welke invloed heeft de oppervlakteafwerking op de prestaties van de patroonhouder?
Gladde oppervlakken zorgen voor betrouwbare afdichtingen. Een ruwheid van minder dan 0.4 micrometer Ra zorgt ervoor dat O-ringen goed aansluiten. Ruwe oppervlakken creëren kleine kanaaltjes waardoor vloeistof kan ontsnappen. Polijsten en fijn afwerken zorgen voor de vereiste gladheid. Dit is van belang voor elk medisch hulpmiddel dat medicijnen bevat.
Wat is de gemiddelde doorlooptijd voor prototypes van patroonhouders?
De doorlooptijden voor prototypes variëren afhankelijk van de complexiteit. Complexe geometrieën met nauwe toleranties duren langer. De werkdruk van uw partner heeft ook invloed op de timing. Vraag daarom om een specifieke planning voordat u begint. Vroege feedback over DFM (Design for Manufacturing) voorkomt vertragingen tijdens de productiefase.
Hoe valideer ik mijn CNC-bewerkingsproces voor wettelijke goedkeuring?
Volg een procesvalidatieprocedure. Installatiekwalificatie controleert de installatie van de apparatuur. Operationele kwalificatie verifieert de prestaties van de machine. Prestatiekwalificatie bewijst de consistentie in de loop van de tijd. Documenteer alles nauwkeurig. Toezichthouders verwachten volledige documentatie waaruit blijkt dat uw proces onder controle blijft voor de productie van medische producten.
Kan CNC-bewerking kleine series op een kosteneffectieve manier produceren?
Ja. CNC-bewerking vermijdt dure mallen, waardoor het ideaal is voor kleine tot middelgrote volumes. Ontwerpen kunnen tussen batches worden aangepast zonder gereedschapskosten. Deze flexibiliteit ondersteunt klinische proeven en productverbeteringen. De productie van op maat gemaakte onderdelen wordt zelfs voor kleine series haalbaar.
Welke documentatie moet ik opvragen bij mijn bewerkingspartner?
Vraag materiaalcertificaten, dimensionale inspectierapporten en CMM-gegevens op. Vraag om batchrecords met machine-instellingen en namen van operators. Lasermarkering biedt traceerbaarheidscodes. Volledige documentatie beschermt u tijdens audits en ondersteunt uw wettelijke indieningen voor medische hulpmiddelen.
Hoe maak ik de keuze tussen Zwitsers draaien en conventioneel draaien?
Zwitsers draaien is geschikt voor lange, dunne onderdelen met een hoge lengte-diameterverhouding. De geleidingsbus voorkomt buigen tijdens het bewerken. Conventioneel draaien werkt voor kortere, robuustere onderdelen. Houd eerst rekening met de geometrie van uw onderdeel. Uw bewerkingspartner kan u adviseren over de beste aanpak voor uw specifieke ontwerp.







