
Introductie
Botte snijgereedschappen breken sneller. Als je gereedschap gebroken is, heb je alleen maar afval over. Dat betekent uren verloren tijd. En dat is precies wat er gebeurde.
Schade aan CNC-gereedschap kondigt zich niet aan. Het ontwikkelt zich langzaam. Je ziet kleine inkepingen op de snijkant, spanenophoping op de flank en microscheurtjes veroorzaakt door thermische cycli. Daarna verslechtert de snijprestatie, wordt het oppervlak ruwer en zijn de afmetingen niet meer zo nauwkeurig.
Het is essentieel om te begrijpen hoe CNC-snijgereedschappen beschadigd raken, zodat u de beste prijs-kwaliteitverhouding krijgt. Elke storing betekent productiviteitsverlies door machinestilstand, gereedschapsvervanging en afgekeurde onderdelen. Dit artikel gaat in op de oorzaken van storingen en de gevolgen daarvan, evenals manieren waarop operators storingen kunnen voorkomen.
Waardoor raken snijgereedschappen onbruikbaar?
Een snijgereedschap begeeft het. De oorzaak is niet altijd duidelijk. Dit is wat er precies aan de snijkant gebeurt.
Schurende slijtage
Harde deeltjes kunnen wrijving veroorzaken met het snijgereedschap. Het te bewerken materiaal kan carbiden of oxiden bevatten, of het werkstukoppervlak kan een harde oxidelaag hebben. Deze deeltjes werken als schuurpapier. Hierdoor slijt de snijkant van de CNC-machine – verlaag daarom de snijsnelheid. Het gereedschap snijdt dan niet meer zuiver. Dit is een belangrijke oorzaak van schade aan CNC-snijgereedschappen bij het bewerken van gietijzer en aluminium met een hoog siliciumgehalte.
Lijmslijtage (opgehoopte rand)
Het werkstukmateriaal hecht zich aan de punt van het gereedschap. Door druk en hitte wordt het daar vastgelast. De ophoping groeit. Het verandert de geometrie van het gereedschap. Uiteindelijk breekt het af, waarbij een stukje van het gereedschap wordt meegenomen. Dit gebeurt met kleverige materialen zoals koolstofarm staal en aluminium. De snijkant ziet er dan beschadigd uit. Klassieke schade aan CNC-gereedschappen door hechting.
Diffusie slijtage
Hoge temperaturen veroorzaken dit. Het gereedschapsmateriaal en het werkstukmateriaal mengen zich chemisch op atomair niveau. Atomen migreren vanuit het gereedschap naar de spanen. Het gereedschap verliest zijn hardheid aan het oppervlak. De snijkant slijt snel af. Geen mechanische wrijving, alleen hitte.
Thermisch kraken
Het snijgereedschap wordt steeds opnieuw verwarmd en afgekoeld. Hierdoor zet het oppervlak herhaaldelijk uit en krimpt het. Deze cycli leiden tot de vorming van scheuren. Aanvankelijk zijn de scheuren klein, maar ze worden geleidelijk groter. Naarmate de scheuren zich naar de snijkant verspreiden, verergert de koelvloeistof het probleem. Tegelijkertijd verhoogt de thermische schok de spanning nog verder.
Mechanische afbrokkeling en breuk
Er is altijd wel iets dat het begeeft: overmatige kracht, het gereedschap dat een hard punt raakt, een te grote snijdiepte, een te hoge aanvoersnelheid, een afgebroken snijkant of een volledige breuk van de snijkant. Dit is plotselinge schade aan een CNC-gereedschap.
Plastic vervorming
De snijkant was oorspronkelijk erg hard, maar door de hitte is het gereedschapsmateriaal zachter geworden. De snijdruk zorgde ervoor dat de verzachte snijkant plat en gekruld raakte. Het gereedschap is wel gebruikt, maar de snijkant is nog in goede staat. De snijgeometrie is iets afwijkend. Dit is gebruikelijk bij het snijden van harde materialen met hoge snelheden.
Afbrokkeling van de randen door trillingen (ratelen)
Tijdens het gebruik van een CNC-draaibank trillen zowel het snijgereedschap als het werkstuk. De snijkant raakt het werkstuk duizenden keren per seconde. Elke impact is als een lichte hamerslag. Na verloop van tijd begint de snijkant af te brokkelen. Tegen de tijd dat de operator een geluid hoort, is de schade aan het CNC-snijgereedschap al begonnen.
Het gereedschapsmateriaal is niet compatibel met het werkstuk of met de koelvloeistof. De zwavel in het werkstuk reageert met het kobalt in het hardmetalen gereedschap, waardoor het bindmiddel oplost, de sterkte van het gereedschap afneemt en de snijkant afbrokkelt. Dit is geen slijtage, maar corrosie.
Onjuiste behandeling of beschadiging van de coating
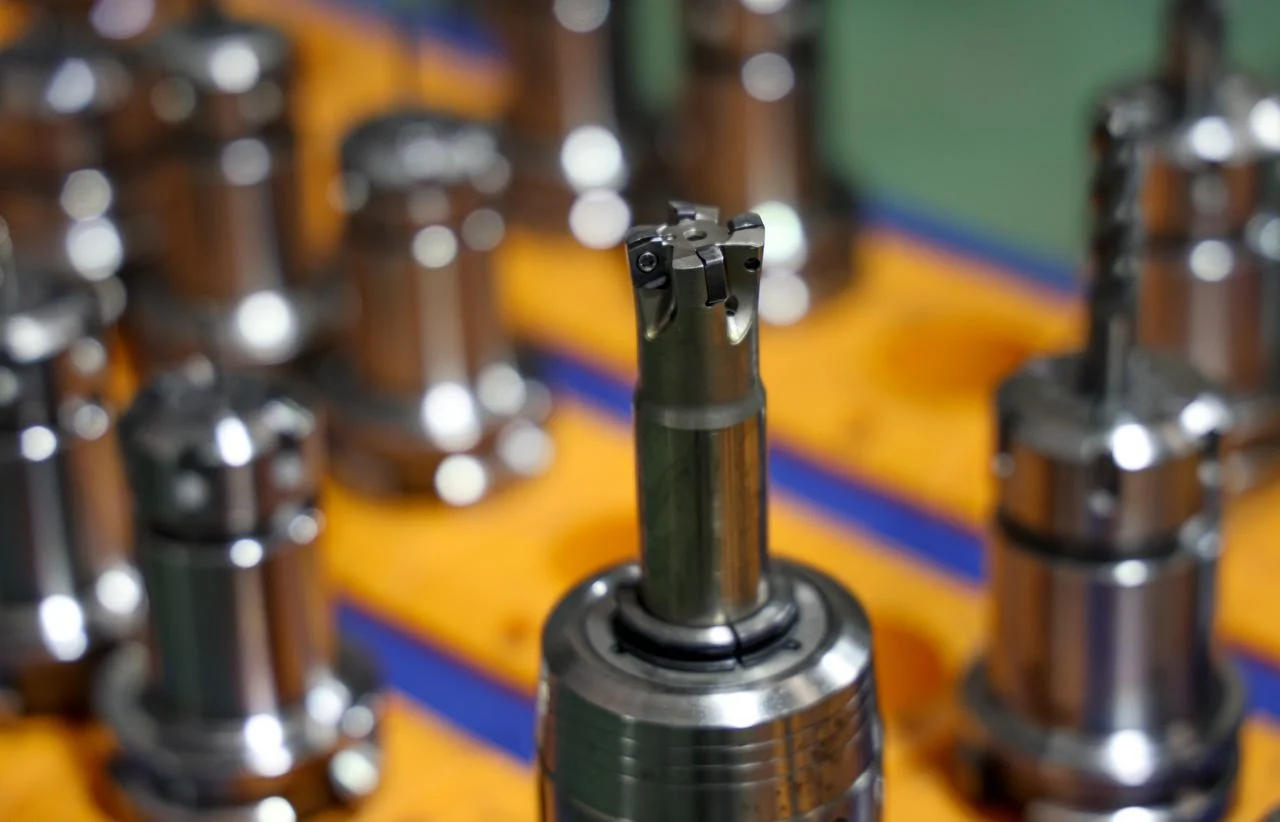
Soms treedt schade op nog voordat het gereedschap het werkstuk raakt. Het kan op de grond vallen, tegen een gereedschapshouder stoten of los in een lade worden opgeborgen. Een gebarsten coating of een afgebroken rand door hantering kan leiden tot voortijdige breuk tijdens het snijden. Al deze factoren kunnen ervoor zorgen dat het gereedschap te vroeg breekt tijdens het bewerkingsproces. Sommige operators denken dat dit aan het bewerkingsproces zelf ligt. Dit is echter te voorkomen schade aan CNC-gereedschappen.
Raakt het onderdeel beschadigd als een CNC-gereedschap afbrokkelt of breekt?
Ja – Veelvoorkomende soorten schade aan onderdelen
- Het gebroken gereedschap sleept over het werkstuk. Het graaft zich erin. Het oppervlak raakt bekrast.
- De afmetingen wijken af. Er ontbreekt een hoekpunt in het gereedschap. Het geprogrammeerde pad komt niet overeen met de werkelijkheid. Het onderdeel is te klein of niet rond.
- Door de wrijving van de beschadigde rand ontstaat er warmte. Heel veel warmte. Het oppervlak verbrandt. Daarna volgt werkverharding. Nu kan het volgende gereedschap het ook niet meer aan.
- Braamvorming wordt erger. De afgebroken rand scheurt het materiaal in plaats van het te snijden. Het onderdeel ziet er ruw uit. De randkwaliteit voldoet niet aan de inspectie-eisen.
Wat is het ergste scenario? Het onderdeel is volledig onbruikbaar. Herstellen is niet mogelijk. Dit zijn de werkelijke kosten van schade aan een CNC-machine.
Ondergrondse schade
De zichtbare krassen vertellen niet het hele verhaal. Broze materialen zoals keramiek, gehard staal en bepaalde composietmaterialen kunnen microbarsten onder het oppervlak ontwikkelen. Deze barsten zijn met het blote oog niet zichtbaar. Zodra het onderdeel in gebruik wordt genomen en aan spanning wordt blootgesteld, zullen de barsten zich voortplanten en uiteindelijk leiden tot defecten. Het is voor operators moeilijk te weten dat schade aan CNC-snijgereedschappen de oorzaak is van de keten van defecten.
Wanneer kan een onderdeel een defect aan een CNC-machine overleven?
Voorbewerken biedt wat speling. Er is nog materiaal over. Een afgebroken gereedschap kan nog voldoende materiaal overlaten voor het nabewerkingsgereedschap. De operator merkt het snel op. De machine stopt. Het onderdeel is gered.
Bij de afwerking is er geen ruimte voor fouten. De snede bepaalt de uiteindelijke afmeting. Een gebroken gereedschap verpest het oppervlak. Er is geen materiaal meer over om het te repareren.
De reactietijd van de operator is cruciaal. Als de machine binnen enkele seconden wordt gestopt, kan de schade beperkt blijven. Laat de machine nog een keer draaien, en het onderdeel is verloren.
Daarom is het cruciaal om schade aan CNC-gereedschappen tijdens de nabewerking te voorkomen. Het verlies door een gebroken frees is klein, terwijl het verlies door een afgekeurd titanium medisch onderdeel enorm is. Begrijp het verschil. Plan dienovereenkomstig.
Checklist voor CNC-machineoperators om gereedschapsschade te minimaliseren
Hier is een lijst met zaken die CNC-draaibankoperators moeten controleren, samengesteld door NOBLE-ingenieurs. Door deze richtlijnen te volgen, kunt u het risico op schade aan CNC-snijgereedschap en werkstukken aanzienlijk verkleinen.
Beheers de installatie
De stabiliteit van de machine hangt af van de zwakste klem. Controleer de werkstukbevestiging. Geen beweging. Geen trillingen. Controleer de slingering van de gereedschapshouder. Een paar micron speling kan snijkanten snel beschadigen. Houd de uitsteeklengte van het gereedschap kort. Elke extra millimeter zorgt voor extra hefboomwerking. Hefboomwerking kan gereedschap breken. Een goede afstelling voorkomt schade aan CNC-gereedschap voordat de spindel draait.
Luister naar het fragment.
De machine praat. Luister.
Een piepend geluid betekent wrijving, geen snijden. Verander de snelheid of de aanvoer. Trillen is een laagfrequente vibratie. Het gereedschap stuitert. De snijkant splintert. Knalgeluiden betekenen dat het gereedschap te hard aangrijpt. Verminder de snelheid. Het negeren van deze geluiden beschadigt gegarandeerd CNC-snijgereedschappen.
Let op de chips
De kleur van de chips geeft de temperatuur aan. Zilverkleurige chips zijn koel. Strogele chips zijn warm. Blauwe of paarse chips zijn te heet. Het apparaat wordt warm.
De vorm van de spanen geeft de belasting aan. Lange, draadachtige spanen wikkelen zich om het gereedschap. Ze snijden opnieuw in. Ze beschadigen de randen. Kleine, gebroken spanen zijn het doel. C-vormige spanen zijn ideaal. Poedervormige spanen betekenen dat het gereedschap bot is.
De spaandikte geeft informatie over de voeding. Dunne spanen betekenen te weinig belasting. Het gereedschap schuurt. Dikke spanen betekenen te veel belasting. Het gereedschap breekt.
Proactief chipbeheer
Spanen moeten uit de snijzone worden verwijderd. Koelvloeistof spoelt ze weg en luchtstroom blaast ze uit. Recirculatie van spanen is de belangrijkste oorzaak van schade aan CNC-snijgereedschappen. Wanneer een gereedschap dezelfde spaan twee keer snijdt, versnelt elke snede de slijtage van de snijkant.
De heen-en-weergaande beweging is zeer effectief bij het bewerken van diepe gaten of diepe sleuven. Tijdens het terugtrekken van het gereedschap worden spanen afgevoerd en kan koelvloeistof de bodem bereiken. Dit voorkomt nabewerking en warmteontwikkeling, waardoor gereedschapsbreuk wordt vermeden.
Volg de checklist. Doe dit elke keer bij het instellen van de machine, voor elke klus. Dit vermindert het aantal breuken in CNC-gereedschappen, verlengt de levensduur van het gereedschap en garandeert de kwaliteit van de onderdelen.
Weet wanneer je moet ingrijpen
De machine weet niet dat het gereedschap aan het einde van zijn levensduur is. De operator wel.
Luister naar toonveranderingen. Een goede snede heeft een constante toonhoogte. Stijgt de toonhoogte? Dan is het gereedschap bot. Daalt de toonhoogte? Dan is het gereedschap beschadigd. Kijk naar de oppervlakteafwerking. Het was glad. Nu is het ruw. Er is iets veranderd. Houd de levensduur van het gereedschap bij. Tel het aantal onderdelen per snijkant. Als het gemiddelde vijftig onderdelen is en dit gereedschap de achtenveertig bereikt, vervang het dan vroegtijdig. Wachten tot het gereedschap het begeeft, garandeert schade aan het CNC-gereedschap en een afgekeurd onderdeel.
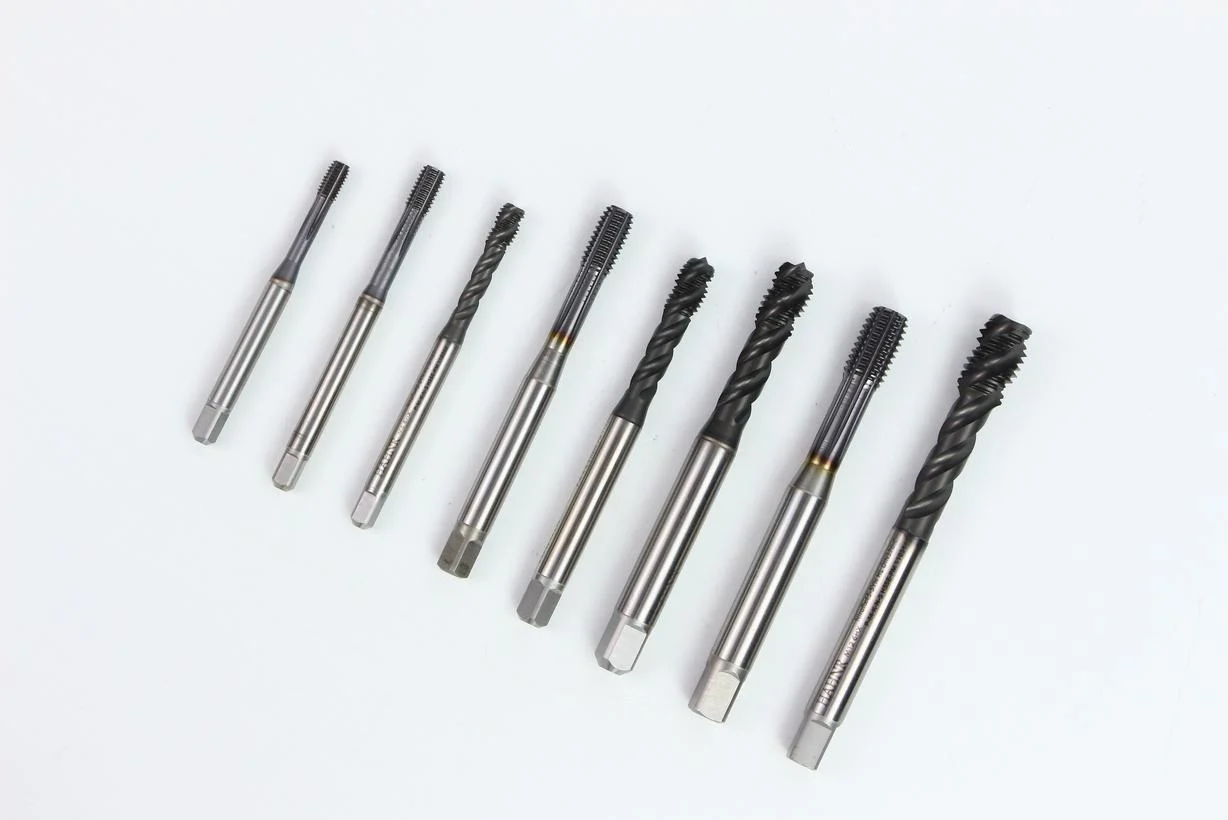
Discipline voor koelvloeistof en smering
De richting van de koelvloeistofstroom is cruciaal. Deze moet gericht zijn op het snijvlak, niet op de gereedschapsschacht. De snijkant moet gekoeld worden, maar de schacht niet.
De koelvloeistofstroom is cruciaal. Bij een te lage stroomsnelheid blijven spanen in de snijzone achter, waar ze herhaaldelijk opnieuw worden bewerkt, wat gereedschapsslijtage veroorzaakt. Hoewel een hoge stroomsnelheid spanen kan wegspoelen, verhoogt dit het risico op thermische schokken. Contact tussen een heet gereedschap en koude koelvloeistof kan scheuren veroorzaken, wat een verborgen oorzaak is van schade aan CNC-snijgereedschappen. Gebruik de koelvloeistof daarom correct. Voor materialen die niet bestand zijn tegen thermische cycli (zoals hardmetaal op hard staal) wordt aanbevolen over te schakelen op luchtkoeling.
Essentiële valkuilen voor operators
Negeer nooit een problematisch werkstuk. Een werkstuk met een ruw oppervlak is een waarschuwingssignaal. Het volgende werkstuk zal nog erger zijn. Het gereedschap zal breken.
Verander nooit willekeurig de voedingssnelheid en snijsnelheid. Als u de voedingssnelheid verhoogt naar 150% alleen omdat de deadline krap is, zal het gereedschap daar de prijs voor betalen. Het zal breken en de spindel zal stoppen. De deadline zal nóg krapper worden.
Laat een gebroken gereedschap nooit in de gereedschapshouder zitten. Verwijder het onmiddellijk, inspecteer de houder en reinig deze. Dit voorkomt dat gebroken gereedschapsfragmenten het montageoppervlak van het volgende gereedschap beschadigen. Dit zou radiale slingering veroorzaken. Radiale slingering leidt tot verdere schade aan CNC-gereedschappen. Zo ontstaat een vicieuze cirkel.
De regel van de zachte aanraking
Snijgereedschap is geen koevoet; forceer het nooit in de gereedschapshouder door erop te slaan en laat het nooit op de werkbank vallen.
Behandel elk snijgereedschap alsof de snijkant vlijmscherp is – want dat is hij ook. Beschadigingen aan de snijkant door onjuist gebruik maken het gereedschap direct onbruikbaar tijdens het snijden. Dit is volledig te voorkomen.
Gebruik een momentsleutel om de spantangmoer vast te draaien tot het aangegeven koppel. Te strak aandraaien kan de spantang vervormen, waardoor het gereedschap scheef komt te zitten; te los aandraaien kan ervoor zorgen dat het gereedschap eruit valt. Beide situaties kunnen leiden tot breuk van het mes.
Ga voorzichtig om met gereedschap. Houd uw handen, de schacht van het gereedschap en het gereedschap zelf schoon. Dat is professionaliteit. Zo voorkomt u schade aan CNC-gereedschap voordat de machine start.
NOBLE: Uw partner in Precisie-fabricage
Wij zijn een gespecialiseerde fabrikant in CNC-bewerking en plaatbewerking. We zien de werkelijke kosten van versleten randen, gebroken freesgereedschappen en afgekeurde onderdelen. Deze handleiding is gebaseerd op die ervaring.
Onze productiemogelijkheden
Wij bieden een complete end-to-end productieoplossing, waarmee we de kloof tussen ontwerp en levering overbruggen:
- CNC-bewerking: 3-assig, 4-assig en 5-assig frezen. CNC draaien. Frees-draai samengestelde bewerking.
- Sheet Metal Fabrication: Lasersnijden, ponsen, buigen, lassen, afwerken.
- Volledige dienstverlening: Ontwerpbegeleiding. Prototypes. Productieruns. Oppervlaktebehandeling. Eindmontage.
Gecertificeerde kwaliteit waarop u kunt vertrouwen
Onze toewijding aan precisie en betrouwbaarheid wordt ondersteund door internationaal erkende certificeringen:
- ISO 9001:2015 – Consistente processen. Gedocumenteerde controles. Herhaalbare kwaliteit.
- ISO 13485:2016 – Standaard voor medische hulpmiddelen. Strikte procescontrole. Cruciaal voor onderdelen waarbij schade door CNC-snijgereedschap niet is toegestaan.
Waarom samenwerken met NOBLE?
Een totaaloplossing : van schets tot eindproduct. Eén leverancier. Geen constante opvolging nodig.
Technische ondersteuning : DFM-beoordelingen. We identificeren slijtagerisico's nog voordat het gereedschap de machine raakt. We verminderen gereedschapsbreuk op CNC-machines door ontwerpen te optimaliseren – niet alleen door programma's uit te voeren.
Transparante communicatie : Duidelijke levertijden. Eerlijke feedback. Continue verbetering. Geen verrassingen.
FAQ
Hoe kan ik zien of een gereedschap op het punt staat te breken voordat het daadwerkelijk kapotgaat?
Luister naar een toonverlaging of een nieuw piepend geluid. Let op kleurveranderingen van de spanen of verslechtering van de oppervlakteafwerking. Onze operators gebruiken realtime belastingbewaking en geplande gereedschapscontroles om schade aan CNC-gereedschappen te voorkomen voordat dit tot ongeplande stilstand leidt.
Kan een beschadigd of licht versleten gereedschap opnieuw geslepen en hergebruikt worden?
Ja, voor HSS- en sommige hardmetalen gereedschappen, maar naslijpen verandert de geometrie en verwijdert de coating. Voor precisiewerk is vervanging veiliger, daarom houden we de levensduur van gereedschappen nauwlettend in de gaten om te voorkomen dat we voor kritische onderdelen afhankelijk zijn van nageslepen gereedschappen.
Wat is het verschil tussen plaatbewerking en CNC-bewerking wat betreft gereedschapslijtage?
Bij het bewerken van plaatmetaal worden ponsen, matrijzen en lasers gebruikt – geen roterende snijgereedschappen. Slijtage van de ponsen veroorzaakt echter bramen en schade aan de laserstraalmondstukken beïnvloedt de snijkwaliteit.
Kan NOBLE zowel prototypes als massaproductie aan?
Ja, van 1-10 stuks voor snelle prototyping tot productieruns van meer dan 10,000 stuks, met een constante kwaliteit in beide gevallen. We hanteren dezelfde processen en inspectienormen, ongeacht de hoeveelheid.
Welke ontwerpformaten accepteert u voor offertes?
STEP, IGES, SolidWorks, AutoCAD DWG/DXF en PDF. Voor plaatmetaal heeft een vlak patroon in DXF de voorkeur. Onze engineers kunnen ook adviseren over DFM-aanpassingen om schade aan CNC-snijgereedschappen te verminderen en de kosten te verlagen.
Hoe waarborg je de kwaliteit van onderdelen als een gereedschap halverwege de productie slijtage vertoont?
Inspecties tijdens het productieproces, systemen voor het bewaken van gereedschapslijtage en onmiddellijke herkwalificatie van het eerste product na een gereedschapswissel. ISO 13485 vereist deze discipline – wij verzenden niet op basis van giswerk.
Biedt u naast het bewerken van onderdelen ook montagediensten aan?
Ja, inclusief het plaatsen van hardware, lassen, mechanische assemblage en verpakking. Wij leveren gebruiksklare producten, geen losse onderdelen.







