
De maakindustrie is aan het veranderen. Dat merken mensen in de sector. Er duiken steeds nieuwe methoden op. Oude methoden worden steeds beter. De vraag die veel werkplaatseigenaren zich stellen is simpel: is laserlassen klaar om de markt over te nemen? Of blijft traditioneel booglassen de meest gebruikte methode?
Dit is het probleem waar mensen steeds tegenaan lopen. Het kiezen van het verkeerde proces schaadt de winstmarges. Herwerk stapelt zich op. De snelheid blijft laag. Vervorming maakt onderdelen onbruikbaar. Een las die er in eerste instantie goed uitziet, kan later falen. Of het duurt twee keer zo lang als zou moeten. Of het vervormt de constructie tot buiten de tolerantie.
Deze gids beschrijft zeven cruciale verschillen. Het doel is simpel: mensen helpen de juiste technologie te kiezen voor hun specifieke taak. Geen marketingpraatjes. Geen algemene beweringen dat één methode altijd beter is. Gewoon een praktische vergelijking gebaseerd op wat er echt toe doet op de werkvloer.
Kort antwoord: Het spiekbriefje (doelwit voor uitgelichte fragmenten)
Mensen willen snel antwoord. Winkels moeten snel beslissingen kunnen nemen. Hier volgt een zo beknopt mogelijke samenvatting.
Kies voor laserlassen wanneer een hoge snelheid vereist is. Snelheden boven de 50 inch per minuut zijn routine. Warmtevervorming moet minimaal blijven. De materialen zijn dun. Denk aan de aansluitingen van accu's voor elektrische voertuigen. Denk aan behuizingen van medische apparaten. Denk aan precisieassemblages waarbij kromtrekking onaanvaardbaar is.
Kies traditioneel lassen voor reparatiewerkzaamheden. Kapotte apparatuur. Gebarsten frames. Reparaties ter plaatse. De passing van de verbindingen kan slecht zijn. Er zijn kieren. De oppervlakken zijn vuil. Traditionele methoden pakken deze problemen beter aan.
Kies voor traditioneel lassen als je een beperkt budget hebt. Een basis MIG- of elektrodelasapparaat kost minder dan vijfduizend dollar. Een laserlassysteem kost vele malen meer. Werkplaatsen met beperkt kapitaal kunnen de investering in een lasersysteem niet rechtvaardigen.
Kies voor traditioneel lassen wanneer draagbaarheid belangrijk is. Een elektrodelasapparaat kan gemakkelijk een ladder op of een veld in worden gedragen. Laserapparatuur is zwaar en gevoelig. Geen optie voor reparaties op afgelegen locaties.
Het spiekbriefje is simpel. Snelheid en precisie gaan naar de laser. Kosten en veelzijdigheid gaan naar de traditionele methoden. Er is geen pasklare oplossing voor elke klus.
Het kernverschil: hoe ze warmte genereren
Het echte verschil zit hem niet in de snelheid of de kosten. Het begint met de vraag waar de warmte vandaan komt. Hoe geconcentreerd is die warmte? Wat doet dat met het metaal?
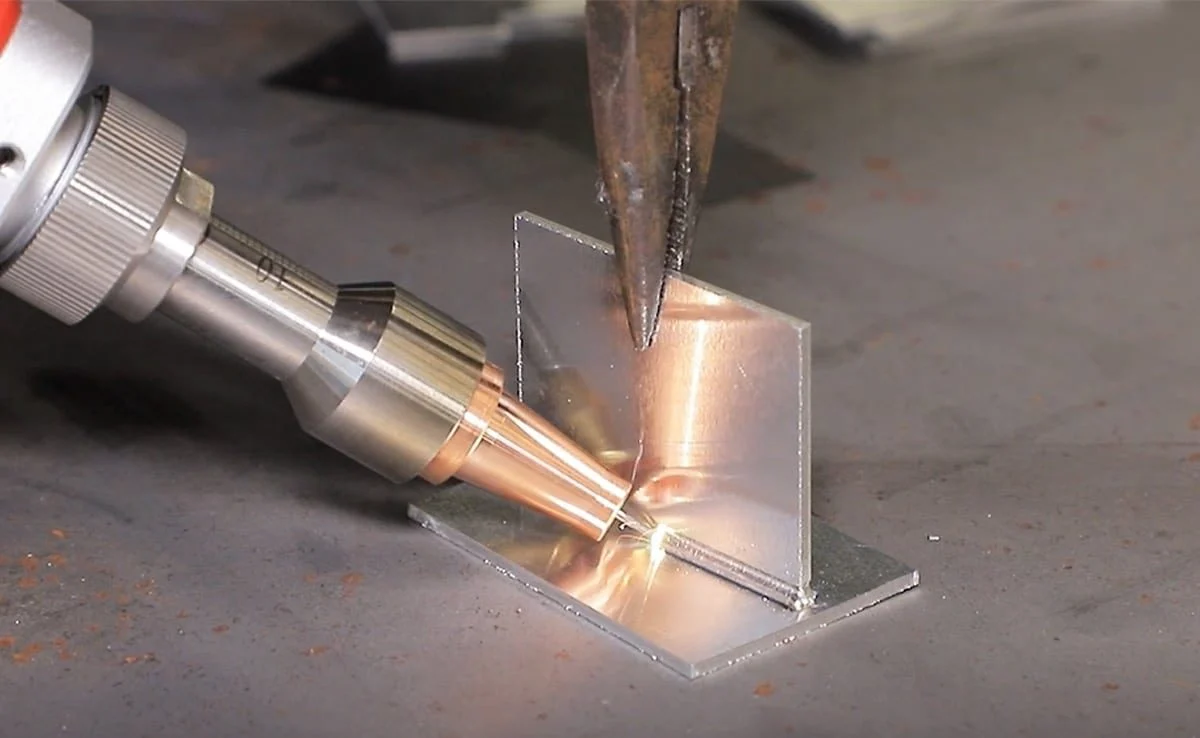
Laserlassen maakt gebruik van fotonen.
Hoogenergetisch licht. De lichtbundel wordt gefocust tot een minuscule punt. We hebben het over 0.2 millimeter of minder. Al die energie is geconcentreerd in een zeer klein gebied. De energiedichtheid is extreem hoog.
Dit creëert wat men een sleutelgat noemt. De laser verdampt metaal onmiddellijk. Er vormt zich een smalle, diepe holte. De laserstraal dringt die holte binnen. De wanden van het sleutelgat smelten en versmelten terwijl de straal zich voortbeweegt. Diepe penetratie vanuit een zeer smalle warmtebron. Dat is het voordeel van de laser.
Bij traditioneel lassen wordt gebruik gemaakt van een elektrische boog of een vlam.
De energiedichtheid is veel lager. De warmte verspreidt zich. De boogdiameter kan 2 tot 10 millimeter bedragen. Dat is tien tot vijftig keer breder dan een laserstraal.
Hier ontstaat geen sleutelgat. In plaats daarvan werkt men met een smeltbad. De boog smelt het oppervlak. Het smeltbad groeit. Meer warmte stroomt naar het omringende basismetaal. Die extra warmte is het probleem. Het veroorzaakt vervorming. Het vergroot de door warmte beïnvloede zone. Het verandert de materiaaleigenschappen.
Denk aan het visuele verschil. Een laserstraal is als een speld. Een boog is als een penseel. De ene concentreert alle energie in één punt. De andere verspreidt de energie over een groter oppervlak. Beide kunnen metaal verbinden. Ze doen dat op een heel verschillende manier.
Winkels die tussen deze opties moeten kiezen, moeten dit allereerst goed begrijpen. De warmtebron bepaalt alles. Snelheid. Vervorming. Indringdiepte. Apparatuurkosten. Alles hangt af van hoe de warmte wordt overgebracht.
Directe vergelijking (de 7 belangrijkste factoren)
Mensen moeten de cijfers zien. Hieronder een overzicht van hoe deze 7 methoden scoren op de factoren die er echt toe doen op de werkvloer.
1. Snelheid en doorvoer (Laser wint)
Laserlassen gaat snel. De typische snelheden variëren van 50 tot 200 inch per minuut. Dat is geen typfout. Met de juiste opspanning is 200 inch per minuut mogelijk bij dunne materialen.
Traditioneel MIG-lassen gaat veel langzamer. Tien tot dertig inch per minuut is een realistische snelheid. Een ervaren lasser kan bij eenvoudige verbindingen een hogere snelheid bereiken, maar het verschil blijft groot.
De conclusie is duidelijk. Een laser is vijf tot tien keer sneller bij grote productieaantallen. Bedrijven die duizenden identieke onderdelen produceren, zien een enorme tijdsbesparing.
2. Warmte-input en vervorming (laser wint)
Laserlassen brengt warmte in een zeer kleine zone. De warmtebeïnvloede zone, of HAZ, blijft daardoor minuscuul. Men meet deze zone in tienden van een millimeter. Het omringende metaal wordt nauwelijks warm. Vervorming is geen groot probleem.
Traditioneel lassen verspreidt de warmte over een groot oppervlak. De warmtebeïnvloede zone (HAZ) kan zich vele millimeters vanaf de las uitstrekken. Bij dunne platen veroorzaakt die warmte vervorming. Onderdelen verdraaien. Flenzen krullen op. Samengestelde onderdelen passen niet meer.
De conclusie is duidelijk. Laserbewerking is superieur voor dun metaal, alles onder de drie millimeter. Traditionele methoden ondervinden problemen met vervorming bij deze diktes.
3. Passende verbindingen en spelingtolerantie (traditionele methode wint)
Laserlassen vereist precisie. De afstand tussen de onderdelen moet kleiner zijn dan 0.1 millimeter. Bij een grotere afstand brandt de laserstraal erdoorheen of mislukt de fusie. De onderdelen moeten nauwkeurig worden gesneden. De mallen moeten stevig vastzitten.
Traditioneel lassen is beter geschikt voor de praktijk. Met een MIG- of TIG-toorts kunnen openingen van één tot drie millimeter worden overbrugd. De operator voegt toevoegmateriaal toe en de boog vult de opening. Daarom gebruiken mensen nog steeds elektrodelasapparaten voor reparatiewerkzaamheden. De onderdelen zijn immers nooit perfect.
De conclusie is duidelijk. Traditionele methoden zijn het meest geschikt voor vuile, slecht passende of reparatiewerkzaamheden in het veld. Lasertechnologie vereist een schone, nauwkeurige en gecontroleerde omgeving.
4. Apparatuurkosten (Traditionele aanpak wint)
Traditioneel lassen is een goedkope manier om te beginnen. Een basis MIG- of elektrodelasinstallatie kost tussen de duizend en twintigduizend dollar. De veiligheidsuitrusting is minimaal: lashelm, handschoenen, leren jas en ventilatie. Een kleine werkplaats kan al beginnen voor de prijs van een tweedehands auto.
Laserlassen valt in een andere financiële categorie. Instapmodellen kosten ongeveer honderdduizend dollar. Industriële productiesystemen zijn veel duurder en kosten vaak meer dan een miljoen dollar. Veiligheidsbehuizingen zijn verplicht. Laserstralen kunnen mensen direct verblinden. Reflecterende materialen kunnen ervoor zorgen dat de stralen door de ruimte weerkaatsen. Alleen al de behuizing brengt hoge kosten met zich mee.
De conclusie is simpel. Laserbewerking vereist een hoog volume om de investering terug te verdienen. Een bedrijf dat vijf onderdelen per week produceert, kan de kosten niet rechtvaardigen. Een bedrijf dat vijfduizend onderdelen per week produceert, ziet de berekening anders.
5. Materiaalcompatibiliteit (Trekken/Vastbinden)
Dit is een gelijkspel. Elke methode heeft zijn eigen sterke punten.
Laserlassen is zeer geschikt voor reflecterende metalen, zoals koper, messing en aluminium. Deze materialen weerkaatsen de boogenergie, waardoor laserenergie anders wordt geabsorbeerd. Bovendien kan laserlassen verschillende metalen met elkaar verbinden, zoals staal en aluminium of staal en koper. Traditionele methoden hebben moeite met deze combinaties vanwege de verschillende smeltpunten en de broze tussenlagen.
Traditioneel lassen is uitermate geschikt voor staal en roestvrij staal. Koolstofstaal, gelegeerd staal, roestvrij staal. De processen zijn volwassen. Lasvulmaterialen zijn ruim voorhanden. De procedures zijn goed gedocumenteerd. De problemen ontstaan echter bij reflecterende metalen zoals koper en messing. De lasboog heeft de neiging te zwerven. De warmte-inbreng is moeilijk te controleren. De laskwaliteit lijdt eronder.
De conclusie is afhankelijk van de toepassing. Een werkplaats die voornamelijk staal last, heeft geen voordeel van laserlassen. Een werkplaats die koperen stroomrails of aluminium accubakken last, heeft daarentegen wel duidelijk voordeel van laserlassen.
6. Vaardigheidsniveau van de operator (Laser is gemakkelijker te bedienen, maar moeilijker in te stellen)
Laserlassen verdeelt de vaardigheden in twee categorieën.
Het bedienen van de laser vereist weinig handvaardigheid. De operator plaatst de onderdelen, drukt op een knop en houdt de machine in de gaten. De laserstraal volgt een geprogrammeerd pad. Hand-oogcoördinatie is niet nodig.
Het instellen van de laser vereist veel technische kennis. Straaluitlijning, focuspositie, lasparameters, ontwerp van de mal. Dit werk gebeurt offline. Het vereist training en ervaring.
Traditioneel lassen draait het model om. Handvaardigheid is van groot belang. De operator observeert het smeltbad, beweegt de lastoorts met de hand en past de snelheid en hoek in realtime aan. Het duurt jaren om dit onder de knie te krijgen. De voorbereiding is daarentegen minimaal. Gas aanzetten, stroomsterkte instellen en beginnen met lassen.
Het gaat erom wie het werk doet. Laserlassen verschuift de vaardigheid van de operator naar de engineer. Bij traditioneel lassen blijft de vaardigheid in handen van de lasser.
7. Automatiseringspotentieel (Laser wint)
Laserlassen is eenvoudig te integreren met robotica. De laserstraal wordt via glasvezelkabels geleid. Geen zware lastoortskabels meer die meegesleept hoeven te worden. Galvo-scanners maken een extreem snelle positionering van de laserstraal mogelijk. Honderden lassen per minuut op kleine onderdelen.
Traditioneel lassen kan ook geautomatiseerd worden. Er bestaan robotgestuurde MIG-lascellen. Maar de apparatuur is omvangrijker. De lastoortspunten slijten en moeten regelmatig vervangen worden. De draadaanvoer kan vastlopen. De lassnelheden liggen lager.
De conclusie is dat lasertechnologie de voorkeur verdient bij geautomatiseerde productie op grote schaal. Traditionele robotcellen werken wel, maar kunnen de snelheid en levensduur van lasertechnologie niet evenaren. Bij automatisering van kleine volumes of gemengde producten is het verschil minder groot.
Kostenoverzicht: ROI-berekening
Mensen moeten de cijfers zien voordat ze een investeringsbeslissing nemen. Zo werkt de berekening.
Initiële investering
Een traditionele lasopstelling kost tussen de duizend en twintigduizend dollar. Daarvoor koop je een kwalitatief goede MIG- of TIG-lasmachine, basisveiligheidsuitrusting en wat verbruiksmaterialen. Veel bedrijven beginnen hiermee.
Een laserlassysteem kost tussen de honderdduizend en meer dan een miljoen dollar. Veiligheidsbehuizingen brengen aanzienlijke extra kosten met zich mee. De laserstraal kan iemand direct verblinden. Reflecterende materialen kunnen de straal laten weerkaatsen. De behuizing is daarom niet optioneel.
Verbruiksmaterialen
Lasersystemen verbruiken veel elektriciteit. Lenzen moeten periodiek worden vervangen. Beschermgas is vaak nodig. In de meeste gevallen geen vuldraad. Geen contactpunten die kunnen slijten.
Bij traditioneel lassen wordt continu lasdraad verbruikt. De beschermgastoevoer is constant. De contactpunten slijten na een paar uur lastijd. Er hoopt zich lasspat op in de nozzles. Nozzlegel helpt wel, maar brengt extra kosten met zich mee. De kosten per onderdeel voor de verbruiksmaterialen lopen bij grote volumes flink op.
Voorbeeld uit de echte wereld
Denk bijvoorbeeld aan het lassen van tienduizend accubusbars. Dit zijn dunne koperen of aluminium onderdelen voor accupakketten van elektrische voertuigen.
Met een laserlassysteem is de klus in ongeveer een uur geklaard. De laserstraal beweegt snel. Geen toevoegdraad nodig. Geen nabewerking na het lassen.
Een traditionele MIG- of TIG-lassessie duurt ongeveer acht uur. Het lasapparaat beweegt langzamer. Er wordt lasdraad verbruikt. Lasspatten moeten worden opgeruimd. De laspunten slijten en moeten tijdens het lassen worden vervangen.
Het verschil in arbeidskosten alleen al is enorm. Bedrijven die grote volumes verwerken, zien een snel rendement op hun investering. Bedrijven die kleine series verwerken, verdienen de meerprijs voor lasertechnologie nooit terug.
Kies voor laserlassen wanneer:
Mensen hebben behoefte aan snelheid en precisie. Het gaat om onderdelen voor elektrische autobatterijen, stroomrails en aansluitingen. Dit zijn toepassingen met een hoge productievolume en hoge betrouwbaarheid.
Hermetische afdichting is essentieel. Medische apparaten. Sensoren. Implanteerbare elektronica. Elk lek is een defect. Laserlassen zorgt voor consistente, afgedichte verbindingen.
De onderdelen zijn gemaakt van dun metaal, minder dan drie millimeter dik. Vervorming is niet acceptabel. Traditionele methoden veroorzaken kromtrekking van deze onderdelen.
Een perfecte afwerking is een vereiste. Geen spatten. Geen nabewerking na het lassen. De las moet er direct na het lassen schoon uitzien.
De productieomvang is hoog. Duizenden identieke onderdelen per dag. De investeringskosten worden verdeeld over veel eenheden.
De verbindingen sluiten perfect aan. De onderdelen zijn vervaardigd met CNC-machines of precisiepersen. De speling blijft onder de 0.1 millimeter.
Kies voor traditioneel lassen (MIG/TIG/elektrodelassen) wanneer:
Mensen zijn bezig met reparatiewerkzaamheden. Zwaar materieel. Landbouwmachines. Graafmachines. De onderdelen zijn vuil. De passing is slecht. Een laser kan deze omstandigheden niet aan.
De onderdelen sluiten slecht op elkaar aan. De spelingen zijn groter dan 0.5 millimeter. De oppervlakken zijn roestig of vuil. Traditionele methoden overbruggen deze spelingen.
Dikke platen moeten gelast worden. Platen dikker dan twaalf millimeter of een halve inch moeten in één keer gelast worden. Laserpenetratie is beperkt zonder extreem hoog vermogen.
Werkzaamheden vinden buiten of in winderige omstandigheden plaats. Beschermgas waait weg. Booglassen met beklede elektroden of gevulde draad werkt prima bij wind.
Het budget is beperkt. Minder dan twintigduizend dollar voor apparatuur. Een laser is geen optie.
Veldlassen is vereist. Pijpleidingen. Bouwplaatsen. Scheepsreparatie. Iemand neemt een elektrodelasapparaat mee naar de werkplek. Laserapparatuur blijft in de fabriek.
Wanneer beide processen kunnen werken
Sommige applicaties werken met beide methoden. Mensen maken een keuze op basis van specifieke prioriteiten.
Carrosserie in ruwe staat. Traditioneel puntlassen wordt gebruikt voor structurele verbindingen. Lasersolderen zorgt voor strakke daknaden. Beide technieken hebben hun plaats in hetzelfde voertuig.
Plaatbewerking van staal van twee tot vijf millimeter dik. Laserlassen biedt snelheid en automatisering voor grote series. MIG-lassen biedt flexibiliteit en lagere investeringskosten voor kleine werkplaatsen.
Roestvrijstalen buizen. TIG-lassen creëert hygiënische, voedselveilige lassen met gecontroleerde warmte-inbreng. Laserlassen vindt op hoge snelheid plaats op buizenwalserijen voor continue productie.
Er bestaat geen pasklare oplossing voor elke klus. Bedrijven moeten inzicht hebben in hun volumes, materialen en kwaliteitseisen. Dan wordt de keuze duidelijk.

Over NOBLE – Uw partner voor precisieproductie
Wie Wij Zijn
NOBLE is een ISO-gecertificeerde CNC-bewerkingsfabriek. Klanten kiezen voor ons vanwege onze uiterst nauwkeurige bewerkingen en geavanceerde verbindingstechnologieën. De kernactiviteit is altijd al subtractieve productie geweest: CNC-frezen, -draaien en -slijpen. Maar we hebben daar laserlassen aan toegevoegd. Ons doel is om klanten een complete end-to-end productie te bieden. Geen uitbesteding. Geen onderdelen die naar een andere werkplaats worden verzonden. Eén fabriek verzorgt het gehele productieproces.
Onze kerncapaciteiten
Wij overbruggen de kloof tussen traditionele fabricage en moderne laserprecisie. Twee werelden. Eén werkplaats.
CNC-bewerking vormt de basis. Frezen, draaien, vijfassig bewerken en EDM voor complexe metalen en kunststof componenten. Nauwe toleranties. Complexe geometrieën. De vertrouwde NOBLE-standaard.
Laserlassen is geschikt voor precisie- en sleutelgattoepassingen. Het is ideaal voor dunne metalen platen, hermetische afdichtingen, assemblages met minimale vervorming en toepassingen waarbij traditioneel MIG- of TIG-lassen kromtrekking of overmatige warmte-inbreng zou veroorzaken.
Traditioneel lassen blijft een vast onderdeel van ons gereedschapskist. TIG- en MIG-lassen gebruiken we voor dikkere secties, reparaties en toepassingen waarbij een perfecte passing van de verbinding vereist is. Niet elke klus vereist een laser. Wij kennen het verschil.
Onze certificeringen (vertrouwen en kwaliteit)
Wij werken volgens strikte kwaliteitsmanagementsystemen. De sectoren die wij bedienen vereisen dit. Medische apparatuur. Lucht- en ruimtevaart. Automotive. Industriële apparatuur.
ISO 9001:2015 is een uitgebreid kwaliteitsmanagementsysteem. Het omvat onze CNC-bewerkings- en lasprocessen. Consistente kwaliteit. Herhaalbaarheid. Traceerbaarheid. Industriële klanten verwachten dit als basisniveau.
ISO 13485:2016 is de gouden standaard voor de productie van medische hulpmiddelen. Niet elk bedrijf beschikt over deze certificering. Wij wel. Het toont aan dat we in staat zijn om precisiecomponenten en gelaste assemblages te leveren voor chirurgische instrumenten, implantaten en diagnostische apparatuur. Gereguleerde projecten vereisen dit niveau van documentatie. Wij leveren het.
Waarom met ons samenwerken?
'One-stop shop' is geen marketingtruc. Klanten bewerken onderdelen op onze CNC-machines. Vervolgens lassen wij ze in eigen huis. Geen verzending naar een externe lasser. Geen logistieke vertragingen. Geen problemen met de kwaliteitscontrole.
Procesexpertise is essentieel. We weten wanneer we laserlassen moeten aanbevelen. Hoge snelheid. Kleine warmtebeïnvloede zone. We weten wanneer we TIG-lassen moeten aanbevelen. Dikkere secties. Tolerantie voor spleten. We dringen niet één technologie op. We kiezen de juiste technologie voor de tekening.
Kwaliteit staat voorop. Elke lasnaad wordt gedocumenteerd. Elk bewerkt onderdeel wordt getraceerd. Onze ISO-systemen vereisen dit. Klanten ontvangen de benodigde documentatie voor hun eigen audits en wettelijke indieningen. Geen gedoe meer met certificaten. Geen ontbrekende batchgegevens. Het systeem werkt.
FAQ
Kan laserlassen MIG-lassen volledig vervangen?
Nee. Niet voor dikke reparaties. Laserlassen is uitstekend geschikt voor dunne materialen, hoge snelheden en minimale vervorming. Maar iemand die een gebarsten graafarm of een dikke stalen plaat wil repareren, zal nog steeds een MIG- of elektrodelasapparaat gebruiken. De twee methoden dienen verschillende doelen. De ene sluit de andere niet uit.
Is laserlassen moeilijk te leren?
Het hangt ervan af wat mensen bedoelen met 'leren'. Het bedienen van de machine is, zodra deze is ingesteld, eenvoudig. Onderdelen plaatsen. Op een knop drukken. De cyclus in de gaten houden. Dat deel is makkelijk.
Het programmeren van het systeem is lastiger. Straaluitlijning. Focuspositie. Ontwikkeling van lasparameters. Ontwerp van de mal. Dit werk vereist training en ervaring. Werkplaatsen hebben een ingenieur of een ervaren technicus nodig voor de installatie. De operator op de werkvloer hoeft geen jarenlange laservaring te hebben.
Is beschermgas nodig bij laserlassen?
Ja, in de meeste gevallen wel. Argon of helium is gebruikelijk. Het gas voorkomt plasma-interferentie. Zonder gas kan de laserstraal verstrooien, waardoor de laskwaliteit afneemt. Sommige toepassingen met een zeer laag vermogen of gepulseerde lasprocessen werken zonder gas, maar dat zijn uitzonderingen. Bij de meeste productielassen wordt, net als bij MIG- en TIG-lassen, beschermgas gebruikt.
Wat is de dikste metaallaag die met een laser gelast kan worden?
Met krachtige fiberlasers kunnen staalplaten tot een dikte van één inch, oftewel ongeveer vijfentwintig millimeter, worden gelast. De apparatuur bestaat. De lassen zijn mogelijk.
Maar hier zit de crux. Traditionele methoden zijn veel goedkoper voor die dikte. Een laser die krachtig genoeg is om een plaat van 2,5 cm te lassen, kost een fortuin. Het energieverbruik is hoog. Het rendement op de investering is laag. Mensen die regelmatig dik materiaal lassen, kunnen het beste MIG-, TIG- of onderpoederlassen gebruiken. Laserlassen is alleen zinvol voor dikke secties in zeer specifieke, hoogwaardige toepassingen waar andere beperkingen traditionele methoden uitsluiten.






