
кіріспе
Өңсіз кескіш құралдардың сынуы ықтимал. Егер сізде сынған құрал болса, сізде сынық бар. Бұл сағаттар бойы уақытты босқа өткізуді білдіреді. Міне, солай болды.
CNC құралының зақымдануы өзін-өзі көрсетпейді. Ол баяу түзіледі. Кесу жиегінде ұсақ ойықтарды, бүйірінде пайда болған сынықтарды және термиялық циклден туындаған микрожарықтарды көресіз. Осыдан кейін кесу өнімділігі нашарлайды, беті кедір-бұдыр болады және өлшемдері дәл болмайды.
CNC кескіш құралдарының қалай зақымданатынын түсіну өте маңызды, сонда сіз өз ақшаңызға ең жақсы нәтижеге қол жеткізе аласыз. Әрбір ақаулық машинаның тоқтап қалуына, құралды ауыстыруға және бөлшектердің сынуына байланысты өнімділіктің төмендеуін білдіреді. Бұл мақалада ақаулықтың себептері және оның салдары, сондай-ақ операторлардың одан қалай аулақ бола алатыны қарастырылады.
Кесу құралдарының жарамсыз болып қалуына не себеп болады?
Кескіш құрал істен шығады. Себебі әрқашан айқын бола бермейді. Міне, жиекте не болатыны.
Абразивті тозу
Қатты бөлшектер кескіш құралмен үйкеліс тудыруы мүмкін. Өңделетін материалда карбидтер немесе оксидтер болуы мүмкін немесе дайындаманың бетінде қатты оксид қабыршағы болуы мүмкін. Бұл бөлшектер зімпара қағазы сияқты әрекет етеді. Нәтижесінде CNC кескіш жиегі тозып кетеді, сондықтан кесу жылдамдығын азайтыңыз. Содан кейін құрал таза кесуді тоқтатады. Бұл шойындар мен жоғары кремнийлі алюминийдегі CNC кескіш құралдарының зақымдануының негізгі түрі.
Жабысқақ тозу (жиектердің жиналуы)
Дайындама материалы құралдың ұшына жабысады. Қысым мен жылу оны сол жерде дәнекерлейді. Жиналу өседі. Ол құралдың геометриясын өзгертеді. Содан кейін ол үзіліп, құралдың бір бөлігін алып кетеді. Бұл төмен көміртекті болат және алюминий сияқты жабысқақ материалдармен болады. Жиегі сынған болып шығады. Жабысудан классикалық CNC құралының зақымдануы.
Диффузиялық тозу
Жоғары температура мұны істейді. Құрал материалы мен дайындама материалы атом деңгейінде химиялық түрде араласады. Атомдар құралдан чипке ауысады. Құрал бетінде қаттылығын жоғалтады. Жиегі тез тозады. Механикалық үйкеліс жоқ - тек жылу.
Термиялық крекинг
Кескіш құрал қыздырылады, содан кейін қайта-қайта салқындатылады. Бұл беттің бірнеше рет кеңеюіне және жиырылуына әкеледі. Бұл циклдар жарықтардың пайда болуына әкеледі. Алдымен жарықтар кішкентай болады, бірақ олар біртіндеп үлкейеді. Жарықтар кесу жиегіне таралған сайын, салқындатқыш сұйықтық мәселені ушықтырады. Сонымен қатар, термиялық соққы кернеуді одан әрі арттырады.
Механикалық сынықтар және сынықтар
Әрқашан бір нәрсе кедергі келтіреді — шамадан тыс күш, құралдың қатты нүктеге тиюі, шамадан тыс кесу тереңдігі, беру жылдамдығының тым жоғары болуы, кесу жиегінің сынуы немесе құрал жиегінің толық сынуы. Бұл CNC құралының кенеттен зақымдануы.
Пластикалық деформация
Кесу жиегі бастапқыда өте қатты болды, бірақ ыстық құрал материалын жұмсартты. Кесу қысымы жұмсартылған кесу жиегін тегіс және бұйра етті. Құрал біраз қолданылған, бірақ кесу жиегі әлі де жақсы күйде. Кесу геометриясы сәл қате. Әдетте қатты материалдарды жоғары жылдамдықпен кескенде осылай болады.
Дірілден (шатыр) жиектердің сынуы
CNC токарлық станогында жұмыс істеген кезде кескіш құрал да, дайындама да дірілдейді. Кескіш жиек дайындамаға секундына мыңдаған рет соғылады. Әрбір соққы балғаның жеңіл соққысы сияқты. Уақыт өте келе кескіш жиек сынықтай бастайды. Оператор дыбыс естіген кезде, CNC кескіш құралдарының зақымдануы басталған болады.
Құрал материалы дайындамамен немесе салқындатқыш сұйықтықпен үйлеспейді. Дайындамадағы күкірт карбидті құралдағы кобальтпен әрекеттеседі, бұл байланыстырғыштың еруіне, құралдың беріктігін төмендетуге және кесу жиегінің сынуына әкеледі. Бұл тозу емес; бұл коррозия.
Дұрыс пайдаланбау немесе жабынның зақымдануы
Кейде құрал дайындамаға тигенге дейін де зақым келеді. Еденге құлап кетеді. Құрал ұстағышына соғылады. Жәшікке салынып бос сақталады. Жарылған жабын немесе ұстаудан сынған жиек кесудің мерзімінен бұрын бұзылуына әкеледі. Мұның бәрі кесу процесінде құралдың тым ерте сынуына әкелуі мүмкін. Кейбір операторлар мұны өңдеу процесіне байланысты деп санайды. Бұл CNC құралының алдын алуға болатын зақымдануы.
CNC құралы сынып немесе сынып қалғанда, бөлшек зақымдала ма?
Иә – Бөлшектердің зақымдануының жиі кездесетін түрлері
- Сынған құрал дайындаманы сүйреп апарады. Ол ішіне қазылып кетеді. Беті сызылып кетеді.
- Өлшемдері өзгеріп жатыр. Құралдың бұрышы жоқ. Бағдарламаланған жол шындыққа сәйкес келмейді. Бөлшек кішірек немесе дөңгелек емес болып шығады.
- Зақымдалған жиектен үйкеліс жылу шығарады. Көп жылу. Беті күйіп кетеді. Содан кейін жұмыс қатаяды. Енді келесі құрал оны да кесе алмайды.
- Қытырлақтар күшейе түседі. Сынған жиек материалды қырқудың орнына жыртып тастайды. Бөлік кедір-бұдыр көрінеді. Шеткі сапасы тексеруден өтпейді.
Ең нашар жағдайда? Бөлшек толығымен ескірген. Қайта өңдеу мүмкін емес. Бұл CNC құралының зақымдануының нақты құны.
Жер қойнауының зақымдануы
Көрінетін сызаттар бүкіл оқиға емес. Керамика, шыңдалған болат және кейбір композиттік материалдар сияқты сынғыш материалдардың бетінің астында микрожарықтар пайда болуы мүмкін. Бұл жарықтар көзге көрінбейді. Бөлшек пайдалануға беріліп, кернеуге ұшырағаннан кейін, жарықтар таралып, ақырында бөлшектің істен шығуына әкеледі. Операторларға CNC кескіш құралдарының зақымдануы істен шығу тізбегін бастағанын білу қиын.
CNC құралының істен шығуынан бөлшек қашан аман қала алады?
Кесінді өткелдерде қозғалыс кеңістігі бар. Қоймада қор қалды. Сынған құрал әрлеу құралын тазалауға жеткілікті материал қалдыруы мүмкін. Оператор оны тез ұстап алады. Машина тоқтайды. Бөлшек сақталады.
Аяқтау пастарында ешқандай кедергі жоқ. Кесу - соңғы өлшем. Сынған құрал сол бетті бұзады. Оны жөндеуге ешқандай запас қалмайды.
Оператордың жауап беру уақыты маңызды. Машинаны бірнеше секунд ішінде тоқтатыңыз, сонда зақым аз болуы мүмкін. Оны тағы бір рет іске қоссаңыз, бөлшек жоғалып кетеді.
Сондықтан әрлеу кезінде CNC құралының зақымдалуын болдырмау өте маңызды. Сынған ұштық фрезадан келтірілген шығын аз, ал титаннан жасалған медициналық компоненттің қалдықтарынан келтірілген шығын өте үлкен. Айырмашылықты түсініңіз. Соған сәйкес жоспарлаңыз.
Құралдың зақымдануын азайту үшін CNC станок операторының тексеру тізімі
Міне, CNC токарлық станок операторлары тексеруі керек нәрселердің тізімі, оны NOBLE инженерлері құрастырған. Егер сіз осы нұсқауларды ұстанатын болсаңыз, CNC кесу құралдары мен дайындамаларының зақымдану қаупін шынымен азайта аласыз.
Орнатуды меңгеріңіз
Машина ең әлсіз қысқыш сияқты қатты. Жұмыс ұстағышын тексеріңіз. Қозғалыс жоқ. Діріл жоқ. Құрал ұстағышындағы тесікті тексеріңіз. Бірнеше микрон тербеліс шеттерін тез жояды. Құралды қысқа етіп шығарыңыз. Әрбір қосымша миллиметр тежегішті арттырады. Тежегіш құралдарды сындырады. Жақсы орнату шпиндель айналмас бұрын CNC құралының зақымдалуына жол бермейді.
Кесімді тыңдаңыз
Машина сөйлейді. Тыңдаңыз.
Шырылдау кесуді емес, үйкелісті білдіреді. Жылдамдықты немесе берілісті өзгертіңіз. Шырылдау - төмен жиілікті діріл. Құрал секіреді. Жиек сынады. Жарылған дыбыстар құралдың тым қатты жұмыс істеп тұрғанын білдіреді. Артқа шегініңіз. Бұл дыбыстарды елемеу CNC кесу құралдарының зақымдалуына кепілдік береді.
Чипсыларды бақылаңыз
Жаңқаның түсі температураны көрсетеді. Күміс жаңқалар суық. Сабан түсі жылы. Көк немесе күлгін жаңқалар тым ыстық. Құрал пісіріп жатыр.
Жаңқа пішіні жүктемені көрсетеді. Ұзын, жіп тәрізді жаңқалар құралды орап алады. Олар қайта кеседі. Шеттерін сындырады. Кішкентай сынған жаңқалар мақсат болып табылады. С-тәрізді жаңқалар өте қолайлы. Ұнтақ жаңқалар құралдың күңгірт екенін білдіреді.
Жоңқа өлшемі берілісті көрсетеді. Жұқа жоңқалар жүктеменің жеткіліксіз екенін білдіреді. Құрал үйкеледі. Қалың жоңқалар тым көп жүктемені білдіреді. Құрал сынып қалады.
Проактивті чипті басқару
Кесу аймағынан жоңқаларды алып тастау керек. Салқындатқыш сұйықтық оларды шайып кетеді, ал ауа ағыны оларды үрлеп шығарады. Жоңқалардың қайта айналымы CNC кесу құралдарының зақымдануының негізгі себебі болып табылады. Құрал бір жоңқаны екі рет кескенде, әрбір кесу жиектердің тозуын тездетеді.
Шұқу циклі терең тесіктерді немесе терең ойықтарды өңдеу кезінде өте тиімді. Құрал жиналған кезде, жаңқалар алынып тасталады және салқындатқыш сұйықтық түбіне жете алады. Бұл екінші рет кесу мен қызудың жиналуына жол бермейді, осылайша құралдың сынуына жол бермейді.
Тексеру тізімін орындаңыз. Машинаны орнатқан сайын, әрбір жұмыс үшін. Бұл CNC құралының сыну деңгейін төмендетеді, құралдың қызмет ету мерзімін ұзартады және бөлшектердің сапасын қамтамасыз етеді.
Қашан араласу керектігін біліңіз
Құрылғы құралдың істен шығып жатқанын білмейді, оператор біледі.
Тонның өзгеруін тыңдаңыз. Сау кесілген кезде дыбыс деңгейі тұрақты болады. Дыбыс деңгейі көтеріле ме? Құрал күңгірт. Ол төмендейді ме? Құрал сынған. Беткі қабатына қараңыз. Тегіс болған. Енді кедір-бұдыр. Бірдеңе өзгерді. Құралдың қызмет ету мерзімін бақылаңыз. Әр жиектегі бөлшектерді санаңыз. Орташа есеппен елу бөлікке жеткенде және бұл құрал қырық сегіз бөлікке жеткенде, оны ертерек ауыстырыңыз. Істен шығуын күту CNC құралының зақымдалуына және сынған бөлшекке кепілдік береді.
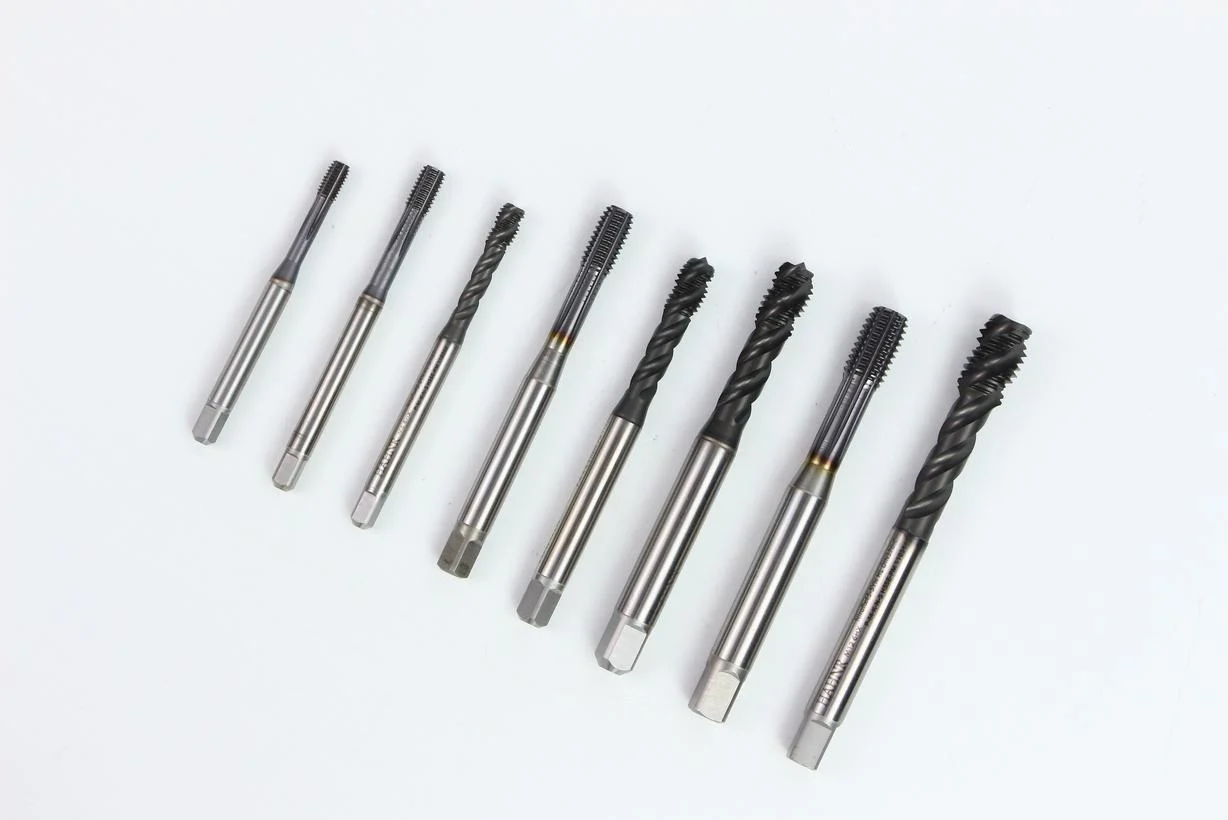
Салқындатқыш және майлау саласы
Салқындатқыш сұйықтық ағынының бағыты өте маңызды. Ол құралдың сабына емес, кесу бетіне бағытталуы керек. Кесу жиегін салқындату қажет, бірақ сабын салқындатпайды.
Салқындатқыш сұйықтық ағынының жылдамдығы өте маңызды. Егер ағын жылдамдығы тым төмен болса, жоңқалар кесу аймағында қалады, онда олар бірнеше рет қайта кесіледі, бұл құралдың тозуына әкеледі. Жоғары ағын жылдамдығы жоңқаларды шайып кетуі мүмкін болса да, термиялық соққы қаупін арттырады. Ыстық құрал мен суық салқындатқыш сұйықтықтың жанасуы жарылуға әкелуі мүмкін, бұл CNC кесу құралдарының зақымдануының жасырын себебі болып табылады. Салқындатқыш сұйықтықты дұрыс пайдаланыңыз. Термиялық циклге төзімді емес материалдар үшін (мысалы, қатты болаттағы карбид) ауа үрлеу арқылы салқындатуға ауысу ұсынылады.
Операторлар үшін маңызды болмайтын нәрселер
Ешқашан ақаулы дайындаманы елемеңіз. Беті кедір-бұдыр дайындама - ескерту белгісі. Келесі дайындама одан да нашар болады. Құрал сынып қалады.
Ешқашан беру жылдамдығы мен кесу жылдамдығын өз бетінше реттемеңіз. Егер сіз мерзімі тығыз болғандықтан беру жылдамдығын 150%-ға дейін арттырсаңыз, құрал бағасын төлейді. Ол сынады, ал шпиндель тоқтайды. Мерзімі одан да қысқарады.
Сынған құралды ешқашан құрал ұстағышында қалдырмаңыз. Оны дереу алып тастаңыз, ұстағышты тексеріп, тазалаңыз. Бұл сынған құрал сынықтарының келесі құралдың бекіту бетін зақымдауына жол бермейді. Бұл радиалды ағып кетуге әкелуі мүмкін. Радиалды ағып кету CNC құралдарының одан әрі зақымдалуына әкеледі. Осы жерден қатал шеңбер басталады.
Жұмсақ жанасу ережесі
Кескіш құралдар крекер емес; оларды ешқашан құрал ұстағышына соғып немесе жұмыс үстеліне түсіріп күштеп салмаңыз.
Кез келген кескіш құралды пайдаланған кезде, оны кескіш жиегі өте өткір сияқты ұстаңыз - себебі ол өте өткір. Дұрыс пайдаланбау салдарынан кескіш жиекте пайда болған ойықтар құралды кесу кезінде бірден жарамсыз етеді. Мұның алдын алуға болады.
Ценгаль гайкасын қатайту үшін момент кілтін пайдаланыңыз және оны көрсетілген моментке дейін қатайтыңыз. Шамадан тыс қатайту ценгальдің деформациялануына, құралдың дұрыс орналаспауына әкелуі мүмкін; жеткіліксіз қатайту құралдың құлап кетуіне әкелуі мүмкін. Екі жағдай да пышақтың сынуына әкелуі мүмкін.
Құралдарды абайлап ұстаңыз. Қолдарыңызды, құралдың сабын және құралды таза ұстаңыз. Бұл кәсібилік. CNC құралының зақымдануы машина іске қосылмас бұрын осылай тоқтатылады.
NOBLE: Сіздің серіктесіңіз Дәлдік өндіріс
Біз CNC өңдеу және металл парақтарын жасау саласындағы мамандандырылған өндірушіміз . Біз тозған жиектердің, сынған ұштық фрезерлердің және қалдық бөлшектердің нақты құнын көреміз. Бұл нұсқаулық сол тәжірибеден алынған.
Біздің өндірістік мүмкіндіктеріміз
Біз жобалау мен жеткізу арасындағы алшақтықты жоятын кешенді өндірістік шешім ұсынамыз:
- CNC өңдеу: 3-ось, 4-ось және 5 осьті фрезерлеу. CNC бұрауДиірмен айналымымен қосылыс өңдеу.
- Табақ металды дайындау: Лазерлік кесу, тесу, иілу, дәнекерлеу, әрлеу.
- Толық қызмет көрсету аясы: Дизайнға көмек. Прототиптеу. Өндіріс процестері. Беткі өңдеу. Соңғы құрастыру.
Сіз сенуге болатын сертификатталған сапа
Біздің дәлдік пен сенімділікке деген міндеттемеміз халықаралық деңгейде танылған сертификаттармен расталады:
- ISO 9001: 2015 – Тұрақты процестер. Құжатталған басқару элементтері. Қайталанатын сапа.
- ISO 13485: 2016 – Медициналық құрылғылар стандарты. Қатаң процесті бақылау. CNC кескіш құралдарының зақымдануына жол берілмейтін компоненттер үшін өте маңызды.
Неліктен NOBLE-мен жұмыс істеу керек?
Бір терезеден шешім : Эскизден дайын өнімге дейін. Бір жеткізуші. Үнемі бақылаудың қажеті жоқ.
Инженерлік қолдау : DFM шолулары. Біз құрал станокқа тигенге дейін тозу қаупін анықтаймыз. Біз CNC станоктарындағы құралдың сынуын тек бағдарламаларды іске қосу арқылы ғана емес, сонымен қатар дизайнды оңтайландыру арқылы азайтамыз.
Ашық коммуникация : Анық жеткізу мерзімдері. Адал кері байланыс. Үздіксіз жетілдіру. Тосынсыйлар жоқ.
FAQ
Құрал істен шықпас бұрын, оның істен шығатынын қалай білуге болады?
Дыбыстың төмендеуін немесе жаңа сықырды тыңдаңыз. Чип түсінің өзгеруін немесе бетінің өңделуінің нашарлауын бақылаңыз. Біздің операторлар CNC құралының жоспарланбаған тоқтап қалуына әкелмес бұрын зақымдалуын болдырмау үшін нақты уақыт режимінде жүктемені бақылауды және жоспарланған құрал тексерулерін пайдаланады.
Сынған немесе аздап тозған құралды қайрап, қайта пайдалануға бола ма?
Иә, HSS және кейбір карбидті құралдар үшін, бірақ қайта қайрау геометрияны өзгертеді және жабындарды жояды. Дәл жұмыс үшін ауыстыру қауіпсіз, сондықтан маңызды ерекшеліктер үшін қайта қайралған құралдарға сүйенбеу үшін құралдың қызмет ету мерзімін мұқият бақылаймыз.
Құралдардың тозуы тұрғысынан қаңылтыр металл бұйымдарын жасау CNC өңдеуден қалай ерекшеленеді?
Металл қаңылтырын өңдеуде перфораторлар, қалыптар және лазерлер қолданылады — айналмалы кескіш құралдар жоқ. Дегенмен, перфоратордың тозуы сызаттардың пайда болуына әкеледі, ал лазерлік саптаманың зақымдануы кесу сапасына әсер етеді.
NOBLE прототиптеуді де, жоғары көлемді өндірісті де басқара ала ма?
Иә, жылдам прототиптеуге арналған 1-10 данадан бастап 10 000-нан астам өндірістік серияларға дейін, екі жағынан да бірдей сапамен. Біз санына қарамастан бірдей процестер мен тексеру стандарттарын қолданамыз.
Баға белгілеу үшін қандай дизайн форматтарын қабылдайсыз?
STEP, IGES, SolidWorks, AutoCAD DWG/DXF және PDF. Металл қаңылтыр үшін жалпақ өрнек DXF артықшылық болып табылады. Біздің инженерлеріміз CNC кесу құралдарының зақымдануын азайту және құнын төмендету үшін DFM өзгерістері бойынша да кеңес бере алады.
Егер құрал серияның ортасында тозу белгілерін көрсетсе, бөлшектің сапасын қалай қамтамасыз етесіз?
Жұмыс барысындағы тексерулер, құралдың тозуын бақылау жүйелері және құралды ауыстырғаннан кейін бірінші бөлшекті дереу қайта біліктіліктен өткізу. ISO 13485 осы тәртіпті талап етеді — біз болжам жасамаймыз.
Сіз бөлшектерді өңдеуден басқа құрастыру қызметтерін ұсынасыз ба?
Иә, жабдықты енгізу, дәнекерлеу, механикалық жинау және қаптауды қоса алғанда. Біз тек бос бөлшектерді ғана емес, пайдалануға дайын өнімдерді де жеткіземіз.







