
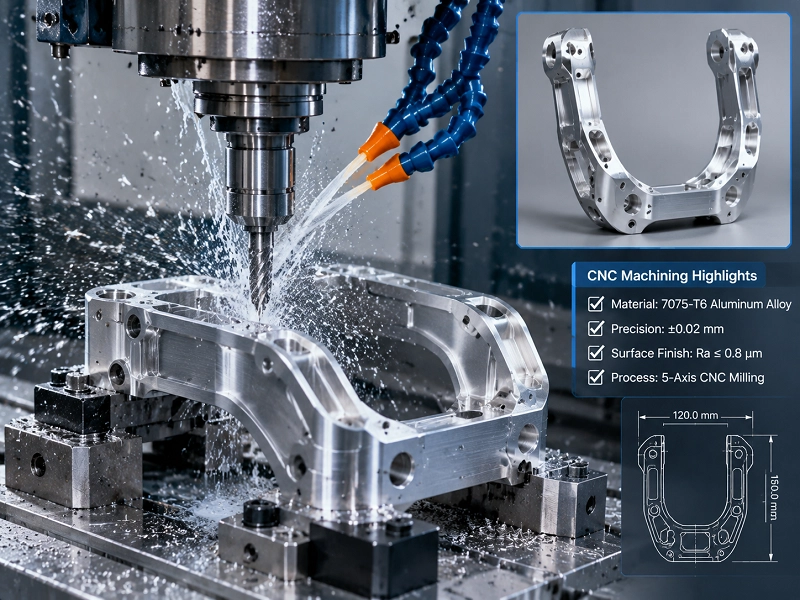
1. Гуманоидты робот аяғының U-тәрізді жақтау өнімінің бөлшектері
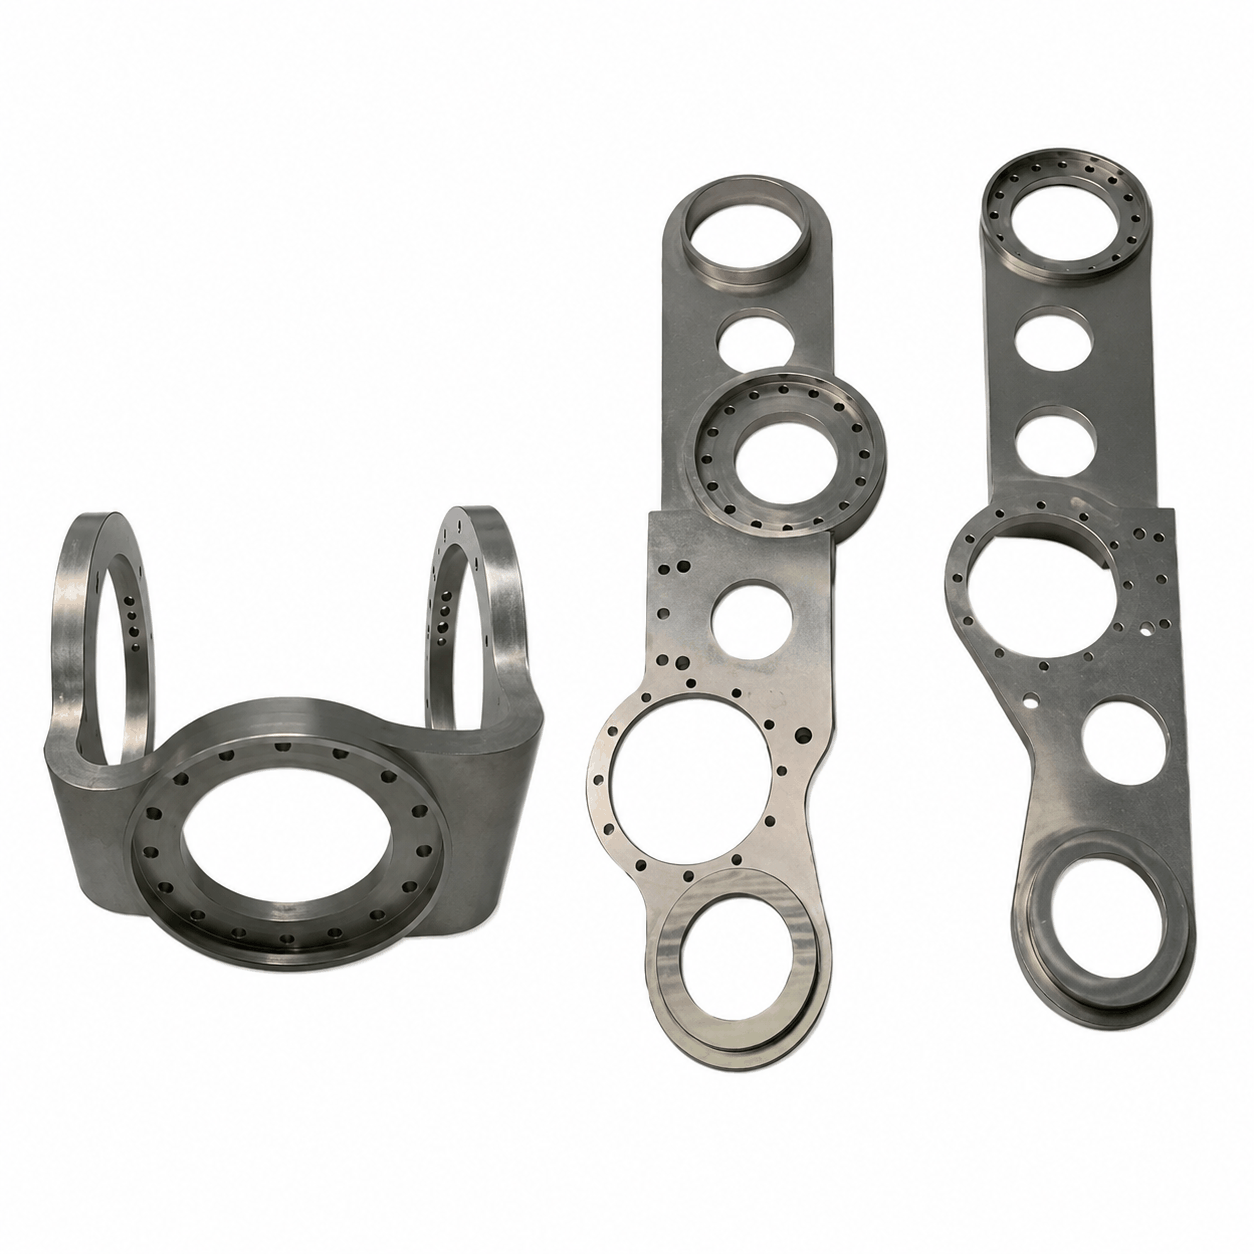
SU-type frames for humanoid robot legs are commonly used at the hip, knee, and other load-bearing lower-limb connection points. The components typically must simultaneously balance lightweight design, rigidity, hole location accuracy, and assembly clearance. Before machining, it is recommended to verify the joint axes, mating part dimensions, primary datum surfaces, and critical dimension protection requirements after surface treatment.
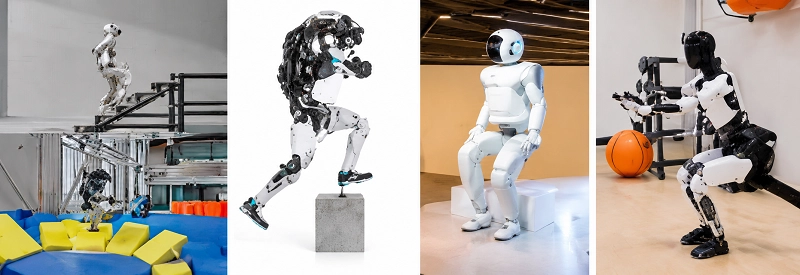
2. CNC өңдеу in common applications for humanoid robots
2.1 Гуманоидты роботтың жамбас буынына арналған U-тәрізді кронштейн
Жамбас буынының U-тәрізді рамасы - денені санға жалғайтын негізгі жүк көтергіш компонент, ол жүру кезінде дененің жоғарғы бөлігінің салмағы мен соққы жүктемелерін бір уақытта көтереді. Оның U-тәрізді саңылауы жамбас қозғалтқышы мен беріліс қорабын орналастырады, ал бүйірлік құлақшалардағы мойынтірек тесіктері коаксиалды болуы керек; әйтпесе, робот қадам басқан кезде байланысты немесе біркелкі емес тозуды сезінеді. CNC өңдеудің кілті - коаксиалдылықты қамтамасыз ету үшін бүйірлік мойынтірек орындықтарын да, қозғалтқышты бекіту бетін де бір орнатуда аяқтау. Материалдар әдетте салмақты азайтуды құрылымдық беріктікпен теңестіретін 7075 алюминий қорытпасын немесе TC4 титан қорытпасын қамтиды.
2.2 Тізе буынының тіреуіш рамасы
The knee joint support frame bears bending and impact loads, making it a structural component close to the ground where inertial effects are significant. It must provide a rigid mounting reference for the knee motor, gearbox, and limit switches, while reducing weight through topology-optimized thin walls and weight-reduction slots. The CNC machining challenge is that thin-walled parts tend to deform during clamping, so segmented machining combined with vacuum suction-cup support is often used. For example, an aluminum alloy knee joint bracket is first roughly milled on the exterior… Shape, then finely machine the bearing housing and mounting surface to ensure interchangeability of the left and right leg components and smooth motion.
2.3 Аяқ-қолдарға арналған жүк көтергіш қосқыштар
Төменгі аяқтың жүк көтергіш қосқышы сан мен иық сегменттерін бірлескен жетекпен бір күш беру тізбегіне байланыстырады, бұл ретте момент беру кезінде қосымша бүйірлік күштер пайда болмауы керек. Егер түйреуіш тесік пен мойынтірек орындығы дұрыс орналаспаса, үйкеліс көмекші немесе қозғалыс моментін сіңіреді, бұл роботтың қозғалысының секіруіне әкеледі. CNC өңдеу әдетте түйреуіш тесіктер мен мойынтірек орындықтарын ±0.01 мм шегінде басқарады және бір қондырғыда бірнеше тесік үлгілерін аяқтауға тырысады. Материалдарға 7075 алюминий қорытпасы немесе титан қорытпасы кіруі мүмкін, тот баспайтын болат втулкалары жергілікті тозуға төзімді аймақтарға басылады.
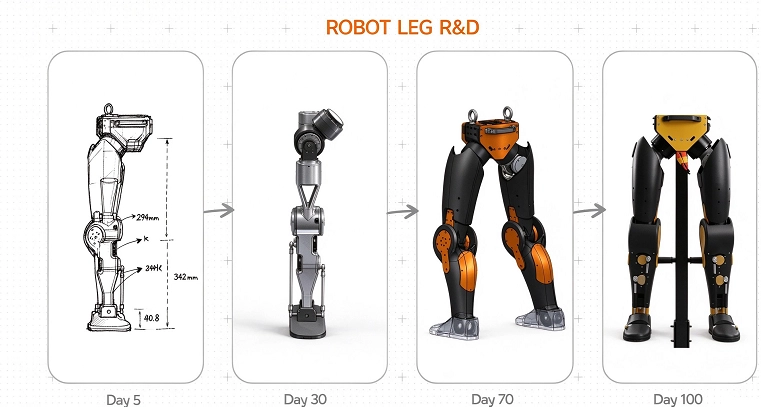
2.4 Аяқ буынының құрылымдық компоненті
Leg joint structural components include the joint housing, end caps, limit blocks, and cable routing brackets, which must both protect the internal motor and gearbox and provide channels for sensors and cables. These parts feature multiple surfaces, numerous holes, narrow slots, and countersinks; the more times they are flipped and clamped, the greater the accumulated error. A 5-axis CNC machine can complete machining of the joint mounting surfaces, bearing bores, countersinks, and cable channels in a single setup. For example, M4 tapped holes and countersinks on the joint housing can be machined in the same operation, ensuring bolts fit smoothly during assembly and enabling smoother joint operation.
2.5 Мойынтірек корпусының тіреуіш кронштейні
Мойынтірек корпусының тіреуіш кронштейні мойынтіректің «іргетасы» қызметін атқарады. Оның жазықтығы, перпендикулярлығы және тесіктердің арақашықтығы мойынтіректің қызмет ету мерзімі мен қосылыс шуын тікелей анықтайды. Егер кронштейн жеткілікті қаттылыққа ие болмаса немесе оның бекіту беті тегіс болмаса, мойынтірек біркелкі емес жүктемеге ұшырайды, бұл қалыптан тыс шу мен мерзімінен бұрын тозуға әкеледі. CNC өңдеу. Алдымен түйісетін беттің жазықтығына көз жеткізіңіз, содан кейін мойынтірек тесіктерін дәл бұрғылаңыз; қажет болған жағдайда беттің кедір-бұдырлығын Ra 0.8 мкм дейін азайту үшін тегістеуді қолданыңыз. Жалпы материалдар - 6061 немесе 7075 алюминий қорытпасы, ал құрылымда болттың алдын ала жүктелуі кезінде жұқа қабырғалардың құлауына жол бермеу үшін арматуралық қабырғалар болуы керек.
2.6 Роботтарға арналған жеңіл құрылым
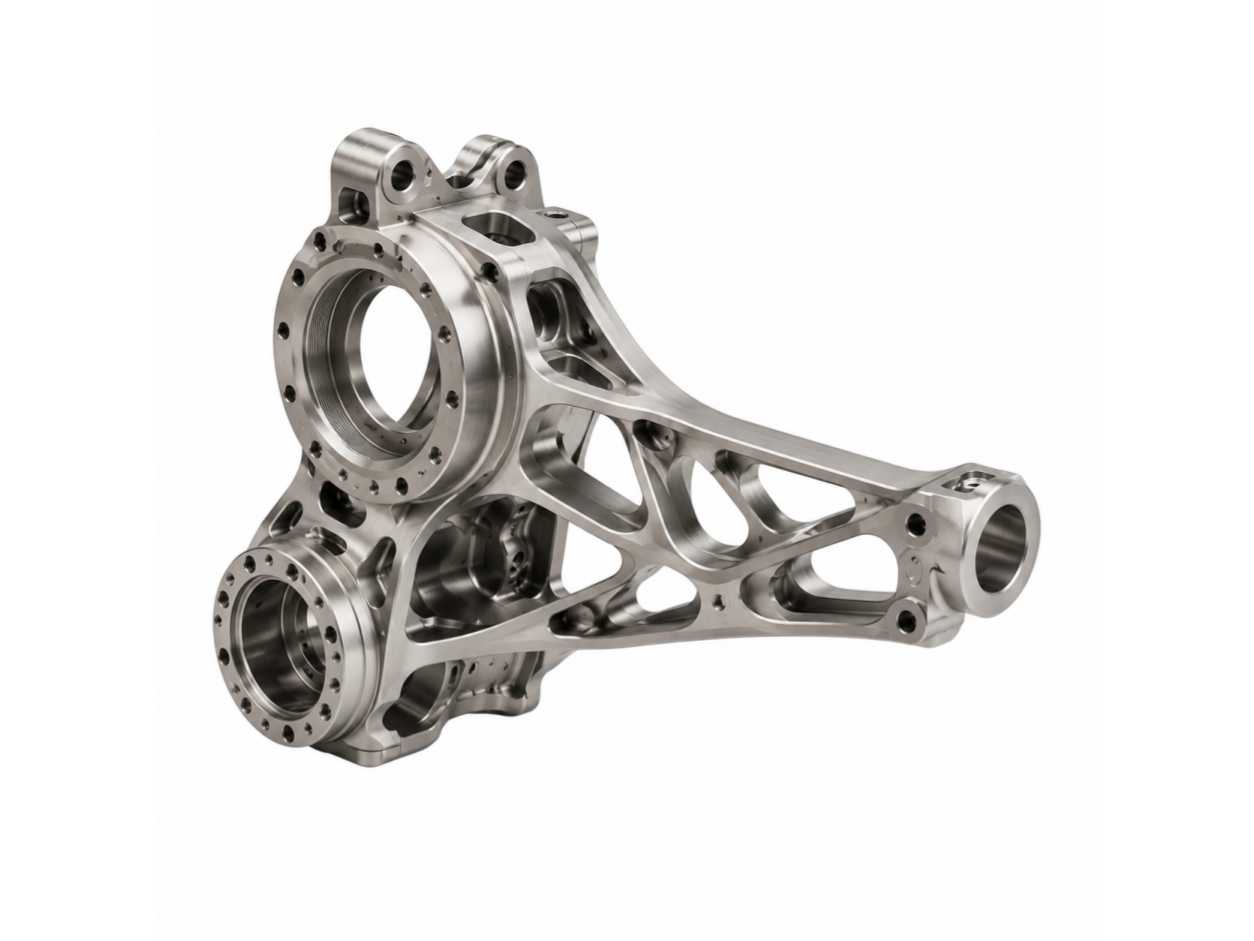
The lightweight frame serves as the “skeleton” of the robot’s torso and limbs, comprising 66 components. It must minimize weight while ensuring sufficient stiffness to reduce joint loads and energy consumption. Typically constructed from aluminum alloy profiles or solid CNC-machined parts, it features numerous weight-saving cavities, cable management channels, and mounting holes. Conventional 3-axis machining is inefficient, whereas 5 осьті CNC өңдеу can complete complex curved surfaces and angled hole systems in a single setup. For example, the pelvic frame is milled as a single piece from 7075 aluminum alloy, replacing multiple separate parts joined by bolts; this eliminates assembly tolerances and achieves overall weight reduction.
3. Гуманоидты роботтарға арналған CNC өңдеуде қандай материалдар жиі қолданылады?
Бұралу қаттылығын төмендетпей, беріктік пен салмақтың жоғары қатынасын және динамикалық жауап беруді қамтамасыз ету үшін материалды таңдау мен геометриялық дизайнды тығыз біріктіру қажет:
3.1 Дистальды/соңғы эффекторлық сегменттер (мысалы, білек, тобық)
Кинематикалық тізбектің инерция моментін азайту үшін өте жеңіл салмаққа (7075 алюминийін, көміртекті талшықты композиттерді және инженерлік пластмассаларды пайдалану) басымдық беріңіз.
3.2 Проксимальды/жоғары кернеулі базалық аймақтар (мысалы, жамбас, иық түйіндері)
Жоғары механикалық жүктемелер кезінде серпімді немесе пластикалық деформацияны болдырмау үшін максималды қаттылық пен шаршауға төзімділікке (Ti-6Al-4V титан қорытпасы және 17-4PH тот баспайтын болат) басымдық беріңіз.
3.3 Ауыр жүктемелі қуыстарды өңдеудегі деформацияны бақылау
Жұқа қабырғалы құрылымдық қаңқаларда материалды шамадан тыс алып тастау ішкі қалдық кернеулерді босатып, бөлшектердің майысуына немесе майысуына әкелуі мүмкін. Тәжірибелі CNC өңдеу шеберханалары тесіктердің орналасуын және бекіту беттерінің тегістігін мықтап бақылау үшін дайындаманың қарама-қарсы жақтарында кедір-бұдыр өңдеу және әрлеу жұмыстарын жүргізіп, теңдестірілген материалды алып тастау стратегияларын қолданады.
3.4 Неліктен 6061 алюминий қорытпасы гуманоидты роботтарға арналған CNC бөлшектері саласында басым?
If there is one material that defines the humanoid robot supply chain, it is 6061 aluminum alloy. Lightweight: with a density of only 2.7 g/cm³ — this is crucial when each joint houses a stack of motors, gearboxes, and sensors. High strength and easy to machine: It offers an excellent strength-to-weight ratio, machines cleanly on CNC фрезерлеу machines, and achieves a high surface finish. Excellent anodizing results: Black hard-anodized treatment offers wear resistance and electromagnetic interference shielding, while delivering the uniform matte finish commonly seen on industrial robots. Cost-effective: Widely used worldwide and much cheaper than titanium or carbon fiber used for structural supports. Compliant with RoHS standards: critical for electronics-intensive equipment and global market access.
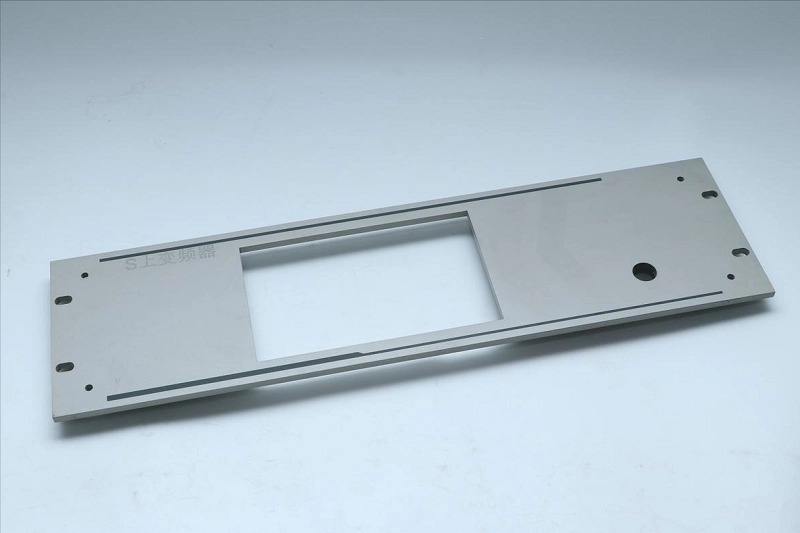
4. Гуманоидты робот аяқтарына арналған U-тәрізді жақтауды өңдеу технологиясы
4.1. Металл 3D басып шығару (қосымша өндіріс)
Негіз ретінде титан қорытпасы қолданылады. Күрделі ішкі торлар мен қуыс құрылымдар бір процесте құрастырылды. Құрылымдық тұтастықты сақтай отырып, салмақты айтарлықтай азайтуға қол жеткізілді.
4.2. CNC дәлдігі (Subtractive Finishing)
Басып шығарғаннан кейін маңызды элементтердің беттерінде дәл өңдеу жүргізілді. Мойынтірек корпусы, бекіту интерфейстері және қосылу аймақтары жоғары дәлдікпен өңделеді. Маңызды құрастыру элементтеріне төзімділік ±0.01 мм-ге жетеді.
4.3. Кейінгі өңдеу және беттік өңдеу
Беттік өңдеу жалпы бет сапасын жақсартады; кернеуді жеңілдету ұзақ мерзімді өлшемдік тұрақтылықты арттырады; ал соңғы беттік өңдеу роботтық қолданбалар үшін беріктік пен тұрақтылықты қамтамасыз етеді. Соңғы аяқталған бөлім:
Толығымен CNC өңделген бөлшектермен салыстырғанда салмақ айтарлықтай азаяды. Гуманоидты робот локомотив жүйелеріне жарамды жоғары құрылымдық беріктік. ±0.01 мм шегіндегі рұқсат етілген дәл құрастыру. Жүктемені бөлуді жақсарту үшін ішкі топологияны оңтайландырыңыз.
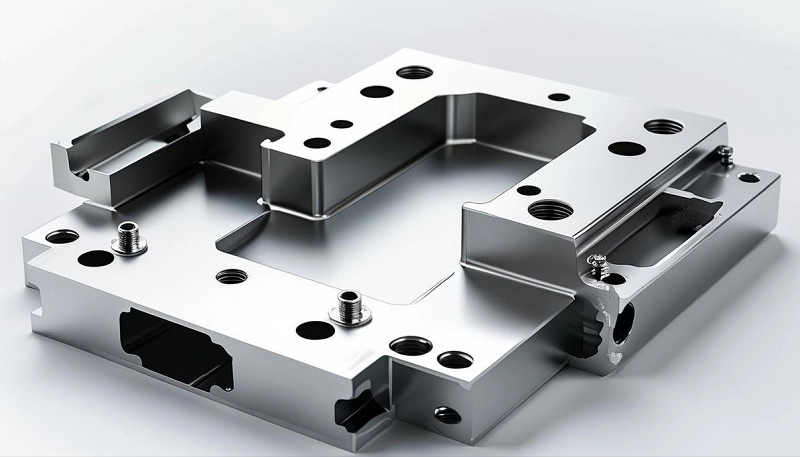
5. Механикалық өңдеудегі фокус аймақтары
Аяқтың U-тәрізді кронштейнінің екі жағындағы қабырға қалыңдығы, саңылаудың ені және мойынтіректер мен орналастыру тесіктерінің барлығы қосылыс құрастырмасының коаксиалдылығына әсер етеді. Баға белгілеу кезеңінде бастапқы деректерді, қосылыс осін, түйісетін компоненттердің өлшемдерін және қандай тесіктердің орналасуын мұқият тексеруді қажет ететінін нақты көрсету ұсынылады. U-тәрізді құрылымдар қысу реттілігі мен материалдық кернеулерге сезімтал; жұқа қабырғалы аймақтар, терең қуыс орналасуы және анодтау қабықшасының қалыңдығы сынақ құрастыруына әсер етуі мүмкін. Егер мойынтіректер тесіктері немесе түйісетін беттер қабықша қалыңдығына әсер етпеуі керек болса, қорғаныс шараларын немесе қайталама өңдеуді алдын ала растау қажет.
6. Гуманоидты робот аяқтарына арналған U-тәрізді жақтаудың материалдары мен процестері бойынша ұсыныстар
7075 aluminum alloy is suitable for lightweight load-bearing U brackets, 6061 aluminum alloy is suitable for standard validation prototypes, TC4 titanium alloy is suitable for high-strength, lightweight applications, and stainless steel and 40Cr are suitable for high-rigidity or wear-resistant connection areas. Multifaceted features and complex cutout structures should preferably be evaluated using 5 осьті CNC өңдеу.

7. Гуманоидты робот аяқтарының U-тәрізді жақтауы үшін беткі өңдеулер қандай?
7.1 Құммен өңдеу/ұнтақтау Алдын ала өңдеу, стандартталған беттік текстура
CNC өңдеуден кейін U-тәрізді кронштейннің бетінде құрал іздері, қадам іздері және ұсақ сызаттар қалады, бұл құммен тазалау, тегістеу, қаңылтырды кетіру немесе жылтырату арқылы алдын ала өңдеуді қажет етеді. Құммен тазалау ашық беттерде біркелкі күңгірт жабын жасауға мүмкіндік береді, сонымен қатар кейінгі жабындардың адгезиясын жақсартады; көрінетін беттер үшін сызаттардың дәрежесі мен түс консистенциясы үшін нақты сипаттамалары бар шамамен 120-180 торлы құм өлшемі ұсынылады. Құрастыру мәселелерін немесе беттің ағаруын тудыруы мүмкін қалдық құмның алдын алу үшін соқыр тесіктерден, бұрандалы тесіктерден және мойынтірек орындықтарының жанындағы жерлерден құмды кетіруге ерекше назар аудару керек.
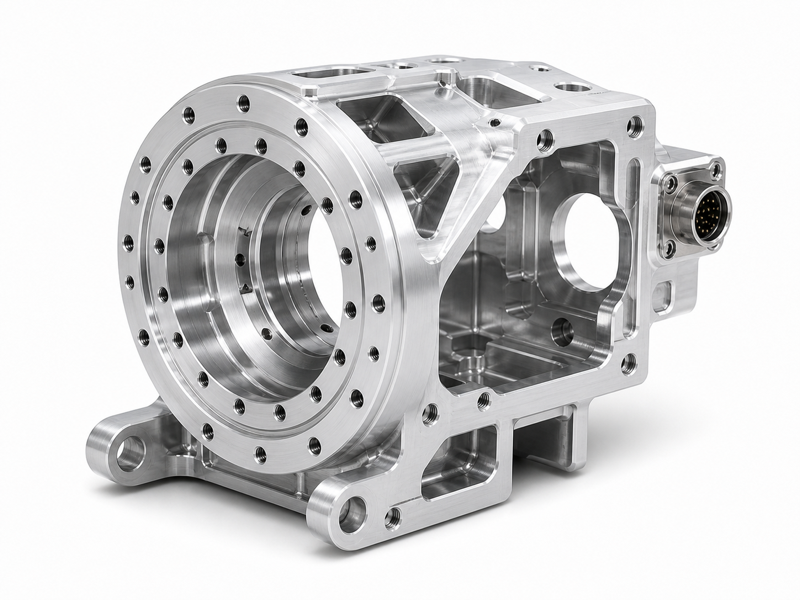
7.2 Тозуға және коррозияға төзімділікті арттыру үшін қатты анодтау немесе химиялық никельмен қаптау
Алюминий қорытпасынан жасалған U-тәрізді кронштейндер әдетте анодталады, әсіресе қатты анодтау бетінің қаттылығын, тозуға төзімділігін және коррозияға төзімділігін айтарлықтай жақсартады, бұл оны ұзақ мерзімді өзара қозғалысқа ұшырайтын аяқ жүктемесін көтеретін компоненттерге жарамды етеді. Егер бөлшек жақсы электр өткізгіштігін, экрандауды немесе күрделі ішкі қуыстарды біркелкі жабуды қажет етсе, электролитсіз никельмен қаптауды бағалауға болады. Жабын қалыңдығын, маскаланған аймақтарды және қайта тексеру критерийлерін қоса алғанда, бетті өңдеу талаптары жабын қалыңдығының артуынан туындаған мойынтірек тесіктерінде, түйреуіш тесіктерінде және түйісетін беттердегі құрастыру тығыздығы мәселелерін болдырмау үшін алдын ала расталуы керек.
7.3 Өлшемдік компенсация және маңызды сәйкестік орындарын өңдеу, содан кейін қайта тексеру
Беттік өңдеу соңғы, кейіннен жасалатын қадам болмауы керек; керісінше, оны DFM және процесті валидациялауға біріктіру керек. Мойынтірек тесіктері, тесіктерді анықтау, бұрандалы тесіктер, тығыздағыш беттер және өткізгіш жерге қосу беттері үшін олардың маскамен жабылуы немесе жабылмауы керектігі және өтемақы төлемдері қарастырылатындығы нақты көрсетілуі керек. Қабылдау өлшемдері өңдеуге дейінгі және өңдеуден кейінгі жағдайлар үшін бөлек белгіленуі керек. Жеткізу алдында, партиядан партияға дейінгі консистенцияның толық машиналық құрастыру талаптарына сәйкес келетініне көз жеткізу үшін маңызды ерекшеліктерді CMM қайта тексеруден өткізу, сонымен қатар түс айырмашылықтарын, ақ оюды, құмның жоғалуын, ойықтарды және жабынның біркелкілігін тексеру ұсынылады.

8. Гуманоидты робот аяқтарына арналған U-тәрізді раманың негізгі өлшемдері қандай??
Робот компоненттерін өндірудегі төзімділік, беткі өңдеу және сапаны бақылау. Гуманоидты робототехника саласында «жеткілікті жақсы» ұғымы мүлдем жоқ. Ондаған буындарда ұсақ қателіктер жиналып, роботтың ыңғайсыз немесе тұрақсыз қозғалыстарына әкелуі мүмкін.
8.1 Геометриялық төзімділіктер
Мойынтірек тесіктері, тісті доңғалақ біліктері және түйісу беттері сияқты маңызды ерекшеліктерге арналған өлшемдік төзімділік әдетте ±0.0125 мм-ден ±0.025 мм-ге дейін (±0.0005 дюймнен ±0.001 дюймге дейін) болады. Өте дәлдіктегі тісті доңғалақ интерфейстері немесе сенсорды бекіту орындықтары үшін төзімділік микроннан төмен деңгейге жетуі мүмкін. Геометриялық төзімділіктер - мысалы, жазықтық, перпендикулярлық, концентрлік және шынайы позиция - бірдей маңызды, тіпті одан да маңызды. Мойынтірек корпустары тек өлшемдік талаптарға ғана емес, сонымен қатар ... дұрыс орнатылуы керек және оның осі бекіту бетіне мінсіз перпендикуляр болуы керек, бұл байланыстыру мен мерзімінен бұрын тозуды болдырмайды.

8.2 Беткі өңдеу талаптары
Микродюйммен (µin) немесе микро Ra өлшемдерімен көрсетілген беттік өңдеу мойынтіректердің жұмысына тікелей әсер етеді. Кедір-бұдыр мойынтірек беттері үйкелістің артуына, жылудың пайда болуына және тез тозуға әкеледі. Ағып кетудің алдын алу үшін тығыздағыш беттер тегіс болуы керек. Берілістерді оңтайлы майлау және тыныш жұмыс істеу үшін арнайы беттік өңдеу қажет. Әдеттегі беттік өңдеу талаптары кең ауқымды қамтиды: сыни емес беттер үшін (жақсы өңделген өңдеу) 32 µin Ra, ал мойынтірек журналдары мен тығыздағыш беттері үшін 8-16 µin Ra немесе одан да жақсы (айнаға жақын өңдеу). Бұған қол жеткізу дәл өңдеу параметрлерін, құралды таңдауды және көбінесе хонингтеу немесе жылтырату сияқты қосымша операцияларды қажет етеді.
8.3 Толық сапаны бақылау
Сапаны бақылау бүкіл өндіріс процесінде жүзеге асырылады. Координаталық өлшеу машинасын (КӨӨ) пайдаланып бірінші бұйымды тексеру міндетті. КӨӨ бөлшектің геометриясын сандық түрде картаға түсіру үшін сенсорлық зондты пайдаланады және оны түпнұсқа CAD моделімен тікелей салыстырады, осылайша әрбір өлшем мен төзімділікті тексереді. Жоғары көлемді өндірістегі маңызды ерекшеліктер үшін нақты уақыт режимінде реттеуге мүмкіндік беру үшін CNC машиналарында машинада өлшеу жүргізуге болады. Беткі өңдеу профилометрді пайдаланып тексеріледі. Сонымен қатар, функционалдық сынақтар - мысалы, құрастыру қосылыстарының домалау моментін немесе беріліс доңғалақтарындағы кері серпілісті тексеру - өңделген бөлшектердің интеграцияланған жүйе ретіндегі жұмысының соңғы растауын қамтамасыз етеді.
9. Білікті гуманоидты робот аяқ U-тәрізді процессор қандай тексеру және жеткізу мүмкіндіктеріне ие болуы керек??
Негізгі тексеру элементтеріне мойынтірек тесігінің диаметрі, коаксиалдылық, бөлінген ені, тесіктердің орналасуы, бекіту тесіктерінің арақашықтығы, түйісетін беттердің тегістігі, бұранданың қозғалмайтын/шығарылмайтын өлшемдері және жиектердің қылшықтары жатады. Стандартты шағын партиялы жобалар шамамен 5-10 күн ішінде жеткізіледі; қатты анодтау, сынақ есептері немесе сынақ жинақтары үшін растау нақты сызбаларға негізделген.
10. What are the relevant machining capabilities that a qualified humanoid robot leg U-frame processor should possess?
Гуманоидты робот аяқтарына арналған U-тәрізді кронштейнді бөлек бағалауға болмайды; оның орнына оны аяқ тірек рамасымен, аяқтың құрамдас бөліктерімен, жамбас буынының бөліктерімен, аяқтың құрылымдық элементтерімен және редукторды бекіту компоненттерімен бірге бір өндіріс процесінде кешенді түрде қарастыру керек. Бұл тәсілдің негізгі мақсаты - буын осьтерін, құрастыру деректерін және тексеру талаптарын стандарттау. Біріншіден, U-тәрізді кронштейндегі мойынтірек тесіктері мен түйреуіш тесіктері жамбас және тізе буынының компоненттерімен айқын осьтік туралау қатынасына ие. Егер әрбір бөлік өз сызбасына сәйкес тәуелсіз өңделсе, құрастыру кезінде жинақталған төзімділіктер айқын көрінуі мүмкін, бұл буынның бекітілуіне, біркелкі емес тозуға немесе қалыптан тыс шуылдарға әкеледі. Байланысты бөлшектерді бірге бағалау арқылы CAM сатысында бірыңғай деректер орнатуға болады, бұл маңызды тесіктер жүйелерін бір қысқыш немесе деректер жүйесі астында мүмкіндігінше аяқтауға мүмкіндік береді, осылайша бірнеше орнатудан туындаған осьтің тураланбауын азайтады. Екіншіден, аяқ тірек рамасы, аяқтың құрылымдық компоненттері, редукторды тірек компоненттері және U-тәрізді рама арасында түйіспелі беттер, түйреуіш тесіктері және болттармен бекітілген қосылыстар бар. Бірыңғай құрастыру деректерін орнатқаннан кейін, қай беттер жүк көтеретін беттер және қай тесіктер локаторлар екенін алдын ала анықтауға болады. Тесіктердің орналасуы және қай аймақтар «бір бөлшек тексеруден өтеді, бірақ толық өнімге жинала алмайды» жағдайын болдырмау үшін беттік өңдеу пленкасының қалыңдығын өтеуді қажет етеді.
Соңында, тексеру талаптары да стандартталған және бірізді болуы керек: буын осьтерінің коаксиалдылығы, тесіктер аралығы, түйісетін беттердің жазықтығы, мойынтірек орындықтарының төзімділігі және адам денесіне тиетін шеттердің қиғаштары аяқ буынының бүкіл тізбегі бойынша біркелкі көрсетіліп, қайта тексерілуі керек. Бұл тәсіл прототиптеу циклін қысқартып қана қоймай, сонымен қатар құрастыру кезінде қайта өңдеу қаупін азайтады, бұл U-тәрізді кронштейннің «дәл компоненттен» аяқ буын жүйесіне тегіс біріктірілуі мүмкін сенімді бөлікке ауысуына мүмкіндік береді.
11. Баға ұсынысы үшін қажетті ақпарат
STEP/STP модельдері, PDF сызбалары, біріктірілетін мойынтіректердің немесе қозғалтқыштардың өлшемдері, материалдың сорттары, мөлшері, рұқсат етілген мәндері, беттік өңдеулер, тексеру және жеткізу талаптары
12. CAD/CAM және модельдеудің өңдеу жұмыс процесіндегі рөлі
CAD/CAM және модельдеу гуманоидты робот бөлшектерін жобалауды өндіріспен байланыстыратын сандық магистралды құрайды. CAD моделі өлшемдер, төзімділік, беткі өңдеу және материалдар сияқты PMI-ді қамтитын шындықтың жалғыз көзі ретінде қызмет етеді. CAM мұны G-кодқа айналдырады, виртуалды соқтығысуды анықтау және геометриялық валидацияны орындау кезінде күрделі 5 осьті құралдар жолын жасайды. FEA өңдеу алдында кернеуді талдайды және құрылымды оңтайландырады. Бұл біртұтас тұйықталған циклді жұмыс процесі прототиптеу циклдарын қысқартады, материал қалдықтарын азайтады және өндірілген бөлшектердің модельденген өнімділік сипаттамаларына сәйкес келуін қамтамасыз етеді.
13. Неліктен жеткізуші ретінде Noble компаниясын таңдау керек?
Noble тек бір U-тәрізді раманы ғана өңдемейді. Ол аяқтың тіреуіш рамасын, жамбас буынының бөлшектерін және редуктордың сәйкес келетін бөлшектерін бірге бағалайды. Бұл буын осі мен тексеру деректерін біріктіруге көмектеседі. Бес осьті бір орнатулы өңдеу осьтің жылжуына жол бермейді. Сегменттелген жұқа қабырғалы өңдеу деформацияны бақылайды. Мойынтіректер орындықтары ±0.01 мм дейін өңделеді. Беттік өңдеу қажет жерде қорғайды және қажет жерде тозуға төзімділікті арттырады. Noble таңдау дегеніміз - бүкіл аяқтың қалай жиналатынын түсінетін серіктесті таңдау.






