
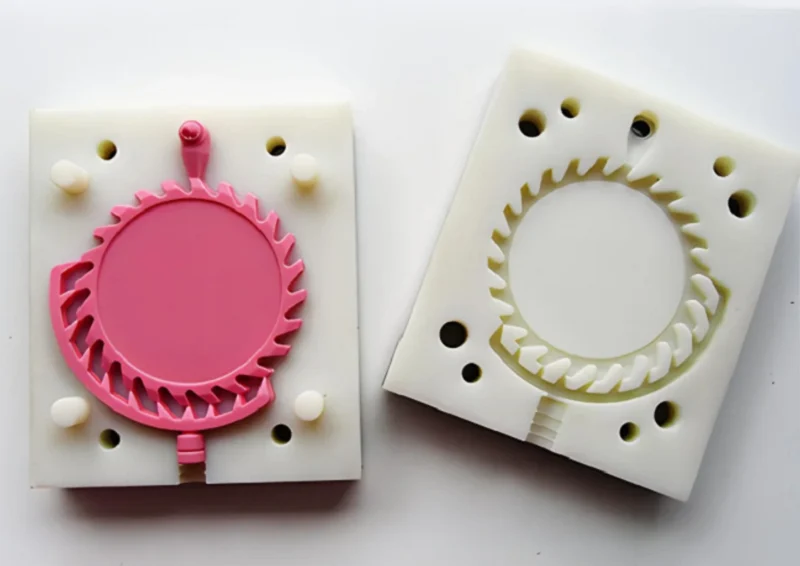
יציקת סיליקון בוואקום היא שיטה לייצור קבוצות קטנות של חלקי פלסטיק. תבנית אב נמצאת בקופסה. סיליקון נוזלי נשפך עליה. הסיליקון מתקשה לתבנית גמישה. האב יוצא. שרף נכנס פנימה. ואקום מושך את האוויר החוצה. החלק מתקשה. אתם מקבלים עותק.
תהליך זה נמצא בשימוש נרחב באב טיפוס ובייצור בכמויות קטנות. למה? זה מהיר - ניתן לייצר תבניות תוך מספר ימים בלבד. זה זול - תבניות אלו עולות פחות מתבניות פלדה. והאיכות גבוהה - המראה והתחושה של המוצר הסופי אינם ניתנים להבחנה מחלקים המיוצרים בהזרקה המונית.
מדריך זה מכסה את כל התהליך. תלמדו מתי להשתמש ביציקת סיליקון בוואקום ומתי לבחור בשיטות אחרות.
הגדרת יציקת ואקום סיליקון
יציקת סיליקון בוואקום משתמשת בתבנית סיליקון גמישה לייצור חלקי פלסטיק. תבנית אב - בדרך כלל מודפסת בתלת מימד או מעובדת במכונה - מושעית במיכל. סיליקון נוזלי נשפך סביבה. הסיליקון מתקשה. תבנית האב מוסרת. החלל שנוצר הוא נגטיב מושלם של המקור.
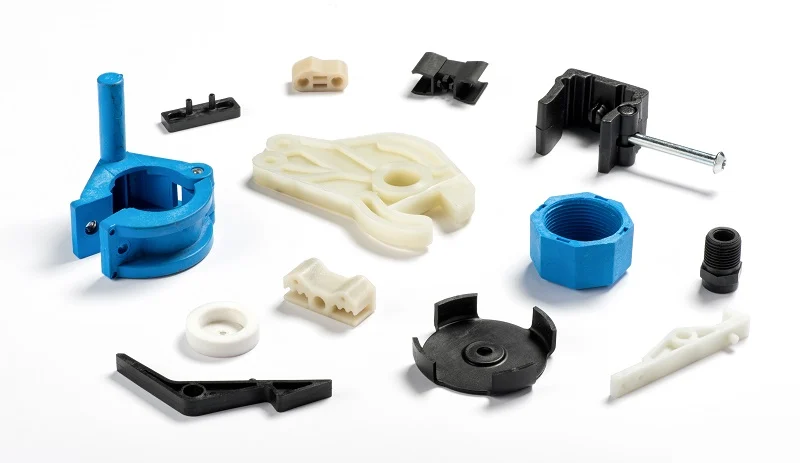
חומר היציקה שונה. שרף - פוליאוריטן, אפוקסי או דומה - יוצק לתבנית הסיליקון. ואקום מושך את האוויר החוצה. השרף מתקשה. החלק יוצא. הסיליקון מתכופף. חיתוכים מתחת לתבנית משתחררים ללא נזק.
ההבדל הוא קריטי. התבנית עשויה מסיליקון. גמישה. רכה. היא מאפשרת את היציקה. חומר היציקה הוא פלסטיק קשיח. קשיח. עמיד. שני חומרים שונים. שתי פונקציות שונות. תהליך אחד מחבר ביניהם.
זוהי ליבת יציקת סיליקון בוואקום. תבנית גמישה לחלקים קשיחים. כמות מוגבלת. דיוק גבוה. אספקה מהירה.
תהליך יציקת סיליקון בוואקום שלב אחר שלב
שלב 1: יצירת מודל האב
המאסטר הוא נקודת ההתחלה. כל חלק ביציקה מעתיק אותו. פגמים במאסטר מופיעים בכל עותק. שריטות, משטחים מחוספסים, שגיאות ממדיות - כולם מועברים ישירות.
המאסטר בדרך כלל מודפס בתלת-ממד או מעובד במכונה CNC. הדפסת SLA מעניקה משטח חלק. עיבוד שבבי CNC נותן סבולות צפופות. הבחירה תלויה בדרישות החלק. המאסטר חייב לשרוד את יציקת הסיליקון. הוא יושב בנוזל. הוא מוסר. אסור לו להתעוות.
שלב 2: ייצור תבנית הסיליקון
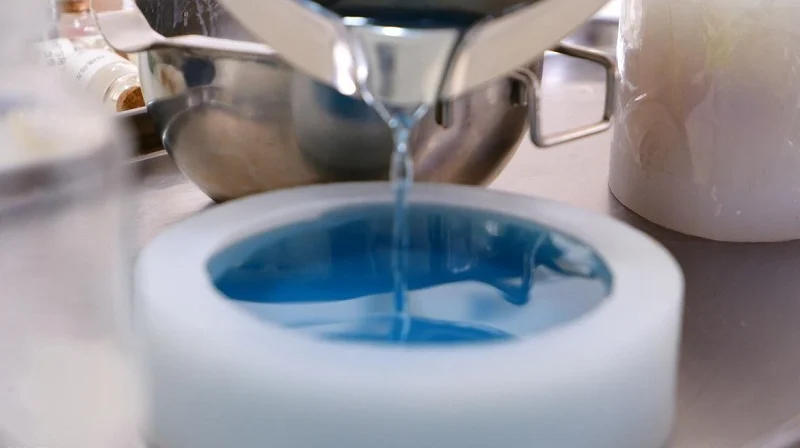
סיליקון נוזלי נשפך סביב המאסטר. הוא ממלא כל חיתוך. הוא משכפל כל פרט על פני השטח. לאחר הייבוש, המאסטר נשלף החוצה. החלל הוא נגטיב של המקור.
חומר התבנית חשוב. קשיות ה-Shore קובעת את הגמישות. תבנית רכה יותר משחררת בקלות חיתוכים מורכבים. תבנית קשה יותר מחזיקה בסבולות צפופות יותר. הסיליקון חייב לעמוד בפני שרף היציקה. אסור לו להתנפח או להתכלות לאחר יציקות חוזרות ונשנות.
שלב 3: סילוק גזים בוואקום ויציקת שרף
השרף מתערבב. בועות אוויר נלכדות בנוזל. תא הוואקום מושך אותן החוצה. השרף הופך צפוף וצלול.
לאחר מכן, השרף נשפך לתוך תבנית הסיליקון. התא נסגר. הוואקום מושך שוב. השרף זורם לכל חלל. אין אוויר לכוד. אין חללים. יציקת סיליקון בוואקום תלויה בשלב זה לקבלת תוצאות עקביות.
שלב 4: ריפוי והסרת התבנית
השרף מתקשה בטמפרטורת החדר או בתנור בטמפרטורה נמוכה. זמן הייבוש תלוי במערכת השרף. ייבוש מהיר יותר מייצר חום. ייבוש איטי יותר מפחית הצטמקות.
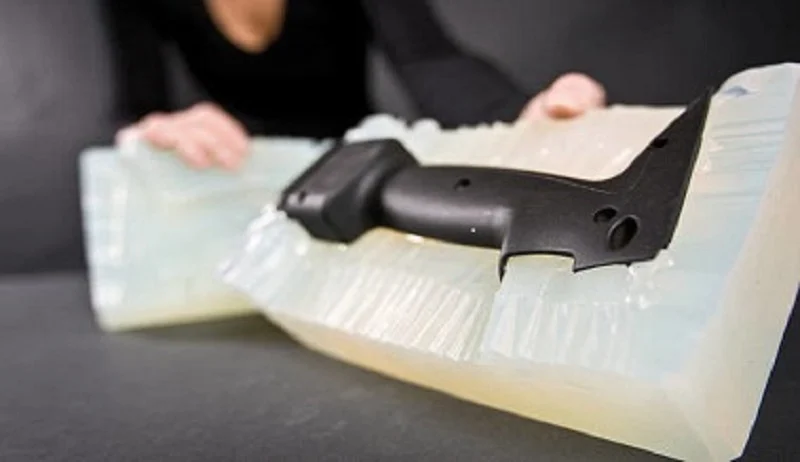
פירוק התבנית הוא עבודה זהירה. הסיליקון מתכופף. החלק משתחרר. אין כוח. אין חיטוט. התבנית נשארת שלמה. ניתן להשתמש בה שוב. פירוק נכון של התבנית מאריך את חייה. תבנית קרועה אינה ניתנת לתיקון.
שלב 5: עיבוד לאחר מכן ו משטח גמר
החלק היצוק אינו החלק הסופי. יש להסיר עודפי חומר בפתח היציקה. יש לשייף או ללטש פגמים על פני השטח. יש למרוח צבע ומרקמים.
חלקים מסוימים דורשים פעולות משניות. הברגת חורים. הדבקת מוספים. צביעת משטחים. שלב העיבוד שלאחר העיבוד משפר את צורתו ותפקודו הסופיים.
חמשת השלבים הללו מגדירים את תהליך העבודה של יציקת סיליקון בוואקום. כל שלב משפיע על הבא אחריו. התבנית קובעת את החלק. התבנית קובעת את הפרטים. הוואקום קובע את הצפיפות. עיבוד לאחר העיבוד קובע את הגימור. יש לבצע את כל החמישה בצורה נכונה.
חומרים המשמשים ביציקת ואקום סיליקון
גומי סיליקון עבור ייצור עובש
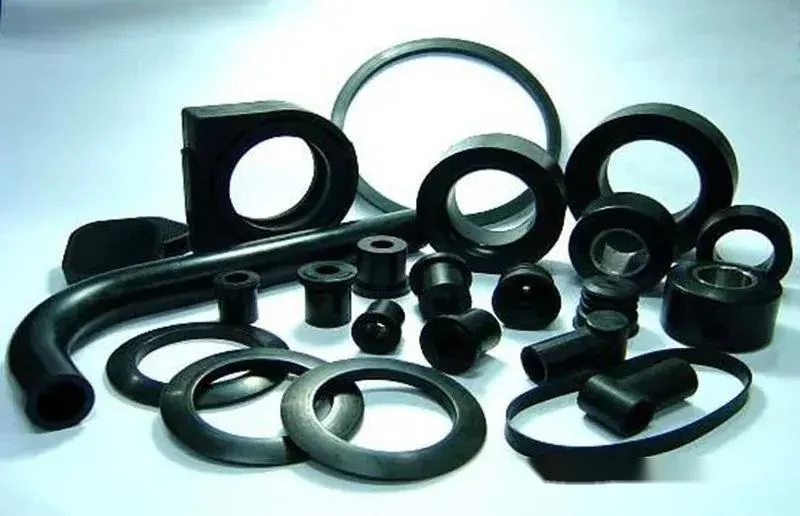
חומר התבנית הוא סיליקון. הוא גמיש. הוא עמיד. הוא לוכד פרטים עדינים על פני השטח. הוא משחרר חיתוכים מתחת ללא נזק.
לא כל גומיות הסיליקון זהות. קשיות Shore נעה בין רכות (A20) לקשיות (A60). תבנית רכה יותר מטפלת בחיתוכים מורכבים. תבנית מוצקה יותר מחזיקה במידות צמודות יותר. הבחירה תלויה בגיאומטריית החלק. הסיליקון חייב גם לעמוד בפני שרף היציקה. שרפים מסוימים תוקפים את התבנית. סיליקון לא נכון מתכלה לאחר מספר יציקות.
שרפי יציקה מפוליאוריתן
שרף היציקה הוא פוליאוריטן. זוהי מערכת דו-רכיבית. ערבבו אותה. שפכו אותה. היא מתקשה. התכונות המכניות נובעות מהניסוח.
שרפים דמויי ABS מחקים ABS יצוק בהזרקה. נוקשה. עמיד. עמידות טובה בפני פגיעות.
שרפים דמויי PP מדמים פוליפרופילן. גמיש למחצה. עמיד בפני כימיקלים. טוב לצירים חיים.
שרפים דמויי PC מחקים פוליקרבונט. חוזק גבוה. יכולת הסטת חום גבוהה. טוב לחלקים מבניים.
שרפים דמויי גומי הם רכים. גמישים. הם מדמים TPE או סיליקון. אטמים, ידיות ואטימות.
שרפים שקופים הם שקופים. הבהירות האופטית משתנה. חלקם צלולים. לאחרים יש גוון צהוב קל. הם משמשים לעדשות ומוליכי אור.
חומרים מעכבי בעירה עומדים בדרישות UL 94 V-0. משמשים ביישומים חשמליים ורכב.
השרף קובע את ביצועי החלק. בחרו את המתאים לפרויקט יציקת הסיליקון בוואקום שלכם.
אפשרויות צביעה ומרקם פני השטח
הוסיפו את חומר הצבע לשרף לפני היציקה. הצבע אחיד בכל החלק, מה שמבטל את הצורך בצביעה.
מרקם פני השטח נגזר מהאב טיפוס. סיליקון יכול לשכפל במדויק את המרקם הזה. גימורים מט, משטחים מבריקים ודוגמאות מרקם ברמת הנדסה - כולם ניתנים להעברה מלאה לחלק היצוק. החלק נראה ממש כמו רכיב המיוצר בייצור המוני. זהו הערך האמיתי של יציקת ואקום של סיליקון. זה לא רק אב טיפוס, אלא דוגמית טרום-ייצור. המראה והתחושה שלו אינם ניתנים להבחנה מהמוצר הסופי.
יתרונות יציקת ואקום סיליקון
עלות כלי עבודה נמוכה
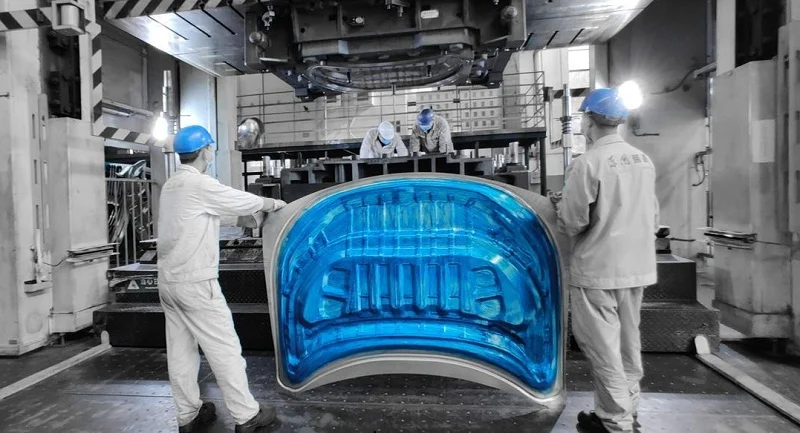
התבניות עשויות מסיליקון. בניגוד לתבניות פלדה ואלומיניום, חומר זה זול ומהיר לייצור, ועלות התבנית היא רק חלק קטן מזו של הזרקה. עבור ייצור אב טיפוס וייצור בכמויות קטנות, שיטה זו היא חסכונית ואינה דורשת השקעה הונית משמעותית.
זמן אספקה מהיר
ניתן להשלים את ייצור תבניות הסיליקון תוך מספר ימים. לאחר גמירת תבנית האב ויציקת הסיליקון, לאחר התייבשות למשך הלילה, ניתן להתחיל בייצור כבר למחרת. זה מקצר את זמן היציאה לשוק ומאיץ את קצב איטרציות העיצוב.
גימור משטח מעולה
הסיליקון משכפל את המאסטר בדיוק. כל שריטה. כל מרקם. כל ליטוש. החלק היצוק תואם את פני השטח של המאסטר. משטחים חלקים וקוסמטיים הם סטנדרטיים.
שכפול בפירוט גבוה
פרטים עדינים משוחזרים בצורה אמינה. צלעות, טקסט, חריצים זעירים... סיליקון ממלא כל שקע. שרף ממלא כל פרט, וכתוצאה מכך נוצר מוצר מוגמר התואם באופן מקרוב את המקור.
עיצוב תבניות גמיש לגיאומטריות מורכבות
סיליקון גמיש, ומאפשר להוציא חלקים מהתבנית ללא נזק בפאנלים. כאשר התבנית נפתחת, החלקים נפלטים ללא צורך בכלים נלווים כגון מחוונים או פיני פליטה. בהשוואה לתבניות קשיחות, יציקת סיליקון בוואקום מקלה על ייצור חלקים בעלי צורות מורכבות.
אידיאלי הפקה בווליום נמוך
עבור הדפסה תלת-ממדית, הזמנות עם נפחי ייצור גבוהים מדי יכולות לקחת שבועות להדפסה, והעלות ליחידה גבוהה מדי; עבור הזרקה, נפחי הייצור נמוכים מדי כדי להחזיר את עלות התבנית. יציקת סיליקון בוואקום נופלת בדיוק בין לבין, וממלאת את הפער הזה. זה היתרון שלה: היא מציעה מחיר מתון ומהירות מתונה, מה שהופך אותה למתאימה בדיוק לנפח הייצור המתאים.
מגבלות של יציקת ואקום סיליקון
חיי עובש מוגבלים
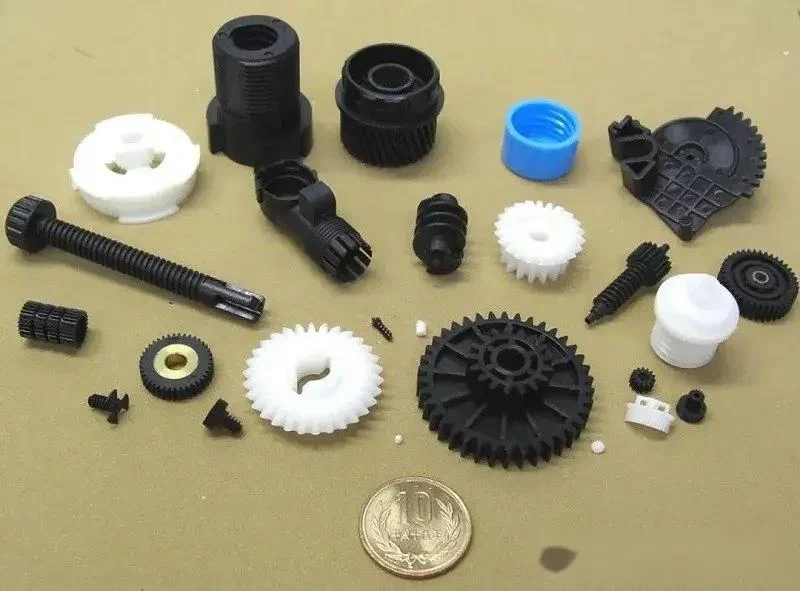
תבניות סיליקון יכולות בדרך כלל לייצר רק 20 עד 30 חלקים. אם הגיאומטריה פשוטה ותכונות השרף מתונות, מספר זה יכול לפעמים להגיע ל-50. לאחר מכן, התבנית מתחילה להתיישן. פני השטח הופכים מחוספסים, הפרטים מטושטשים והממדים משתנים. תבניות סיליקון הן חומרים מתכלים המשמשים ביציקת ואקום סיליקון; הן אינן כלי ייצור.
יציבות ממדית נמוכה יותר מאשר כלי עבודה מתכתיים
סיליקון הוא גמיש. הוא מתכופף תחת לחץ. כיפוף זה גורם לשינויים ממדיים. כתוצאה מכך, חלקים המוצאים מהתבנית יהיו שונים במקצת מהאב טיפוס. ככל שהתבנית מתיישנת, פער זה גדל בהדרגה. תבניות מתכת אינן מתכופפות ושומרות על יציבות ממדית. יציקת ואקום של סיליקון היא תהליך שמקריב יציבות לטווח ארוך בתמורה ליתרונות מהירות ועלויות.
ביצועי חומר בהשוואה לפלסטיק יצוק בהזרקה
שרפים אלה מחקים את המאפיינים של פלסטיק ברמה ייצורית אך אינם יכולים להתאים להם במלואם. יש להם חוזק פגיעות נמוך יותר, טמפרטורות הסטת חום נמוכות יותר ואורך חיים קצר יותר של עייפות. בעוד שביצועיהן של מערכות שרף מסוימות מתקרבים לאלה של ABS או פוליפרופילן, הם אינם יכולים להחליף אותם במלואם. חלקים אלה מיועדים לאב טיפוס, לא לייצור המוני.
אילוצי נפח ייצור
נפח הייצור הוא גורם מכריע. יציקת סיליקון בוואקום מתאימה לכמויות של 10 עד 50 חלקים. ברגע שהייצור עולה על 100 חלקים, התהליך הופך לבלתי כדאי מבחינה כלכלית. התבניות נשחקות, והחלפתן מעלה את העלויות, מה שמוביל לעלויות יחידה גבוהות יותר. עבור כמויות מעל סף מסוים, יציקה בהזרקה היא חסכונית יותר; עבור כמויות מתחת לסף זה, הדפסה תלת-ממדית מהירה יותר.
ליציקת ואקום מסיליקון יש טווח פעולה מוגדר בבירור. אנא השתמשו בו בטווח זה. אם אתם חורגים מטווח זה, אנא בחרו שיטה חלופית. זו אינה כשל, אלא מגבלה של התהליך.
יציקת ואקום סיליקון לעומת הזרקה
השוואת עלות
תבניות סיליקון הן זולות, ועולות רק כמה אלפי דולרים. תבניות הזרקה, לעומת זאת, הן יקרות, ועולות עשרות אלפי דולרים ולפעמים אפילו מאות אלפי דולרים. עלויות היחידה מציירות תמונה שונה: עלות היחידה של יציקת הזרקה נמוכה יותר, בעוד שעלות יציקת סיליקון בוואקום גבוהה יותר. נקודת האיזון של העלות הכוללת תלויה בנפח הייצור. אם מייצרים 50 יחידות, יציקת ואקום זולה יותר; אם מייצרים 10,000 יחידות, יציקה בהזרקה מציעה יתרון עלויות גדול יותר.
מהירות ייצור
ניתן לייצר תבניות סיליקון תוך מספר ימים בלבד. את אצוות החלקים הראשונה ניתן לייצר תוך שבוע. תבניות הזרקה, לעומת זאת, אורכות מספר חודשים - בדרך כלל שמונה עד שש עשרה שבועות. לאחר מכן מגיעה יצירת אב טיפוס, לאחר מכן התאמות ולבסוף ייצור המוני. כאן בדיוק טמון ההבדל בזמן היציאה לשוק. יציקת סיליקון בוואקום מאיצה את תהליך הפיתוח, בעוד שיציקה בהזרקה מאטה אותו.
איכות חלק
גם יציקת סיליקון בוואקום וגם יציקת הזרקה יכולות לייצר חלקים באיכות גבוהה. מדדי האיכות שלהם שונים. יציקת סיליקון בוואקום משיגה גימור פני שטח מעולה ויכולה לשחזר פרטים עדינים, בעוד שיציקה בהזרקה מציעה יציבות ממדית טובה יותר, תוך שמירה על סבילות הדוקות גם לאחר מיליוני מחזורים. גם תכונות החומר של שני התהליכים שונות: יציקת הזרקה משתמשת בפלסטיק תרמופלסטי ברמה תעשייתית, בעוד שיציקה בוואקום משתמשת בשרף פוליאוריטן. למרות ששני השרפים הללו דומים, הם אינם זהים.
נפחי הייצור הטובים ביותר
נפח הייצור קובע את בחירת תהליך הייצור. יציקת סיליקון בוואקום: 10 עד 100 יחידות. יציקה בהזרקה: 1,000 יחידות או יותר. הבחירה בין שני אלה פחות ברורה. הבחירה הספציפית תלויה במורכבות החלק, בדרישות החומר ובתקציב.
איזה תהליך כדאי לבחור?
הבחירה תלויה בשלב הפיתוח. האם אתם בשלב הפיתוח המוקדם? יציקת סיליקון בוואקום מציעה מהירות וגמישות. זקוקים לחלקים פונקציונליים לשלב האימות? יציקת ואקום יכולה לענות על צרכים אלה. ייצור המוני? יציקה בהזרקה היא המטרה הסופית.
תהליך ההערכה פשוט. קבעו את נפח הייצור. קבעו את לוח הזמנים. זהו את דרישות החומר. בחירת התהליך תבוא באופן טבעי. יציקת ואקום היא גשר. יציקה בהזרקה היא היעד הסופי.
אודות NOBLE: שותף הייצור המהימן שלך
NOBLE היא חברת ייצור. עיבוד מתכת ופלסטיק מדויק הוא בליבת עסקיה. בסיס הלקוחות שלה משתרע על פני תעשיות רבות, כולל מכשור רפואי, ציוד תעשייתי ומוצרי צריכה. שירותיה נעים בין ייצור מהיר של אבות טיפוס ועד לייצור בקנה מידה גדול. מטרתנו היא לספק פתרונות ייצור אמינים שהופכים רעיונות למוצרים באיכות גבוהה.
יכולות ייצור מקיפות
השירותים שלנו מכסים את כל הספקטרום. יציקת סיליקון בוואקום משמשת לבניית אבות טיפוס וייצור פיילוט; עיבוד שבבי CNC עומד בדרישות סבילות מחמירות; הזרקת פלסטיק מתאימה לחלקים בנפח גבוה; ייצור יריעות מתכת משמש למארזים ומסגרות; עיבוד מתכת מדויק משמש לרכיבים מבניים; בניית אבות טיפוס מהירה משמשת לאימות עיצוב; וייצור חלקים בהתאמה אישית עונה על צרכים מיוחדים.
אינטגרציה היא הכוח שלנו. תהליכי ייצור מרובים מאוחדים תחת קורת גג אחת. אין צורך במיקור חוץ, אין צורך בהעברת עבודות. אנו מתאימים פתרונות יעילים וחסכוניים לכל פרויקט.
ניהול איכות מוסמך
האיכות ניתנת לאימות. תקן ISO 9001:2015 מכסה ניהול איכות כללי, בעוד שתקן ISO 13485:2016 ספציפי לייצור מכשור רפואי. מערכות אלו עומדות בדרישות המחמירות של מגזרי המכשור הרפואי, הציוד התעשייתי ומוצרי הצריכה.
שאלות נפוצות
מהי יציקת סיליקון בוואקום?
תבנית סיליקון גמישה מיוצרת מתבנית אב, ושרף יוצק לתוך התבנית תחת ואקום. לאחר שהחלק התייבש, הוא מוסר מהתבנית. תהליך זה יכול לשמש לייצור קבוצות קטנות של חלקי פלסטיק מדויקים.
אילו חומרים ניתן להשתמש ביציקת סיליקון בוואקום?
שרפי פוליאוריטן הם חומרים סטנדרטיים. הם יכולים לחקות ABS, פוליפרופילן, פוליקרבונט וחומרים דמויי גומי. בנוסף, קיימים סוגים שקופים ומעכבי בעירה. בחירת השרף קובעת את התכונות המכניות של החלק.
כמה חלקים אפשר לייצר בתבנית סיליקון אחת?
בדרך כלל, ישנם 20 עד 30 חלקים. כאשר הגיאומטריה פשוטה ותכונות השרף מתונות, מספר זה עשוי להגיע ל-50. חיתוכים מורכבים או שרפים בעלי תכונות אגרסיביות יקצרו את חיי התבנית.
האם יציקת סיליקון בוואקום מתאימה לייצור?
זה נכון לייצור בכמויות קטנות - 10 עד 100 יחידות. עם זאת, זה לא המקרה לייצור בקנה מידה גדול. התבניות נשחקות, והעלות ליחידה עולה. ברגע שהייצור עולה על כמות מסוימת, עלות ההזרקה למעשה יורדת.
מה ההבדל בין יציקת סיליקון בוואקום לבין הזרקת סיליקון?
יציקת סיליקון בוואקום משתמשת בתבניות סיליקון זולות ובעלות זמני אספקה קצרים, מה שהופך אותה למתאימה לייצור בכמויות קטנות. לעומת זאת, יציקת הזרקה משתמשת בתבניות פלדה יקרות ובעלות זמני אספקה ארוכים, מה שהופך אותה למתאימה לייצור בנפח גבוה.
כמה מדויקת יציקת סיליקון בוואקום?
הדיוק תלוי באב טיפוס. סיליקון יכול לשכפל את האב טיפוס מקרוב. סבולות המידות יכולות להגיע ל-±0.1 מילימטרים. גמישות התבנית עשויה לגרום לסטיה מסוימת. היציבות לטווח ארוך נמוכה מזו של תבניות מתכת. רמת דיוק זו מספיקה לאב טיפוס ולייצור בכמויות קטנות. לייצור בדיוק גבוה, אנא בחרו הזרקה או עיבוד שבבי.







