
מבוא
נוצרת דוגמת שעווה. תרחיף קרמי מצפה אותה. השעווה נמסה. מתכת מותכת נשפכת פנימה. הקרמיקה נשברת. חלק גמור נשאר. זהו תהליך של יציקת השקעה - המכונה גם יציקת שעווה אבודה.
ליציקת השקעה יש היסטוריה ארוכה. יצרני תכשיטים השתמשו בה לפני אלפי שנים. כיום זוהי שיטת ייצור מדויקת המייצרת חלקים בעלי סבולות צפופות ומשטחים חלקים. אין צורך בעיבוד שבבי משני ברוב המאפיינים.
מדוע יציקת השקעה נמצאת בשימוש כה נרחב? תהליך זה יכול להתמודד עם גיאומטריות מורכבות שלא ניתן להשיג באמצעות עיבוד שבבי, מתאים לחומרים שקשה לעצב או לרתך, וגימור פני השטח שלו מפחית את הצורך בפעולות עיבוד שבבי נוספות.
מגוון רחב של תעשיות מסתמכות על יציקת השקעה. תעשיית התעופה והחלל משתמשת בה עבור להבי טורבינה ורכיבים מבניים; התחום הרפואי משתמש בה עבור שתלים ומכשירים כירורגיים. תעשיית הרכב משתמשת בה עבור אימפלרים של מגדשי טורבו ורכיבי מערכת דלק. במגזר התעשייתי, היא משמשת עבור שסתומים, משאבות ותבניות.
מה זה יציקת השקעות?
הגדרת יציקת השקעות
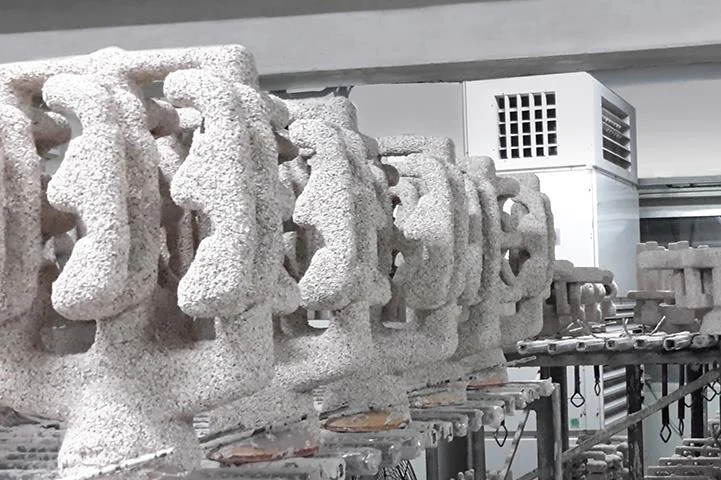
יציקת השקעה היא תהליך של שעווה אבודה. נוצרת תבנית שעווה. תבנית קרמית נבנית סביבה. השעווה נמסה. מתכת נשפכת פנימה. הקרמיקה נשברת. החלק נשאר.
ההיסטוריה מתחילה במצרים ובסין העתיקות. תכשיטנים השתמשו בו לקישוטי זהב וברונזה. הייצור התעשייתי החל במאה ה-20. השם "השקעה" אינו פירושו כסף. הוא מגיע מהמילה הצרפתית העתיקה investir - לכסות או להקיף. קליפת הקרמיקה עוטפת את דוגמת השעווה. המונח נדבק.
כיצד פועל תהליך יציקת השקעות
-
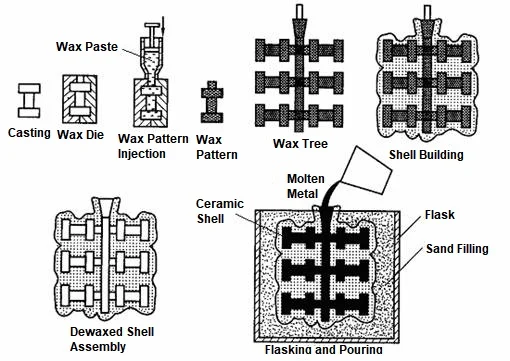
צור דוגמת שעווה
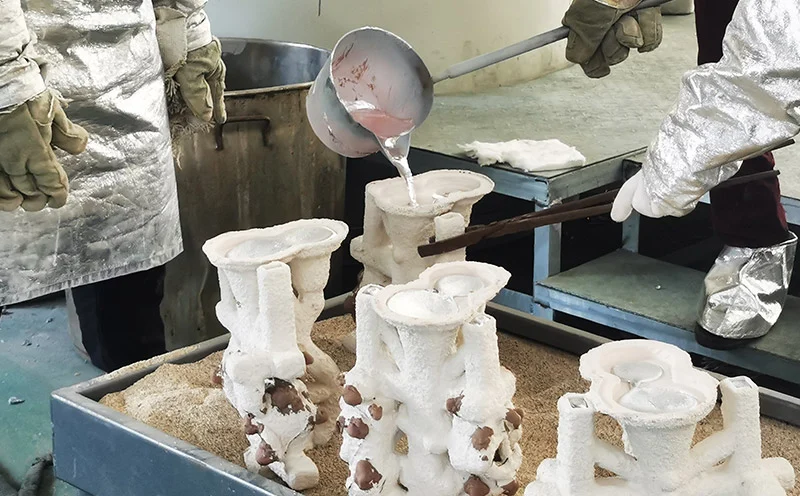
לאחר עיבוד תבנית המתכת, יוצקים לתוכה שעווה. זה יוצר את דוגמת השעווה. דוגמאות שעווה מרובות מחוברות לקשת שעווה מרכזית. המכלול כולו דומה לעץ. "עץ" זה קובע כמה חלקים ניתן לייצר בכל יציקה.
-
בנה קליפה מקרמיקה
טבלו את תבנית השעווה בתוך תרחיף הקרמיקה. מרחו שכבה של חול דק - כלומר, גבס. חזרו על תהליך זה לאחר שכל שכבה תתייבש. לאחר שש עד שמונה שכבות, תיווצר קליפה קרמית חזקה סביב תבנית השעווה.
-
הסר את השעווה
המעטפת מונחת בתנור. השעווה נמסה ומתאדה, ומשאירה חלל ריק. חלל זה תואם בדיוק את צורת החלק.
-
יוצקים מתכת מותכת
מתכת מותכת יוצקת לתבנית קרמית מחוממת. מגוון רחב של חומרים זמינים, כולל נירוסטה, פלדת פחמן, סגסוגות אלומיניום, סגסוגות טיטניום, סגסוגות-על מבוססות ניקל, סגסוגות קובלט, ברונזה ופליז. לכל חומר פרמטרי יציקה ספציפיים משלו.
-
מצננים ושוברים את הקליפה
המתכת מתמצקת. המעטפת הקרמית נשברת. פטישים פנאומטיים או ציוד ויברציוני עושים את העבודה. העץ נחתך. יציקות בודדות נפרדות.
-
סיים את החלק
הסירו את השער והקפיץ. ייתכן טיפול בחום. בצעו עיבוד שבבי של החלק כדי ליצור תכונות שלא ניתן להשיג באמצעות יציקה בלבד. ליטוש משפר את גימור פני השטח. בדקו את החלק כדי לוודא מידות ושלמות. בשלב זה, יציקת ההשקעה הושלמה ומוכנה לעבור לשלב הבא.
יתרונות עיקריים של יציקת השקעות
יציקת השקעה נבחרת עבור רכיבים בעלי ערך גבוה משום שהיא מציעה רמת דיוק שתהליכים אחרים אינם יכולים להשתוות אליה. יתרונותיה רחבי היקף, וכל אחד מהם משפיע על העלות, האיכות או זמן האספקה.
1. דיוק ממדי מעולה
ייצור בצורת כמעט-סופית פירושו שחלקים מיוצרים במידות קרובות למידותיהם הסופיות. זה מפחית את הצורך בעיבוד שבבי, משפר את עקביות המוצר ומביא להרכבות הדוקות יותר. זה מציע יתרונות ישירים עבור חלקים הדורשים סבולות מחמירות - כגון להבי טורבינה ומכשירים כירורגיים.
2. סופיריור גימור משטח
לתבניות קרמיקה ושעווה יש משטחים חלקים, וכתוצאה מכך משטח חלק על החלק המתכתי הסופי. ליטוש וליטוש מצטמצמים למינימום, מה שמעניק מראה טוב יותר. יתר על כן, מכיוון שפגמי פני השטח ממוזערים, ביצועי העייפות משתפרים.
3. יכולת לייצר גיאומטריות מורכבות
יציקת השקעה יכולה לייצר צורות שלא ניתן להשיג באמצעות עיבוד שבבי. עובי דופן יכול להיות דק עד מילימטר אחד. ניתן ליצור תעלות קירור פנימיות. ניתן להשיג עקומות מורכבות שאחרת היו דורשות עיבוד שבבי של חמישה צירים. ניתן לטפל בתכונות חתוכות שאחרת היו דורשות כלי חיתוך מיוחדים.
עיצובים מורכבים יכולים להפחית את עלויות הייצור מכיוון שתהליכים מרובים מאוחדים לשלב אחד. חלקים שבעבר היו דורשים ריתוך, עיבוד שבבי והרכבה ניתנים כעת ליציקה כיחידה אחת.
4. מגוון רחב של מתכות ליציקה
| מתכות ברזליות | פלדת פחמן, נירוסטה, פלדת כלים |
| לא ברזליות | אלומיניום, פליז, ברונזה |
| סגסוגות בעלות ביצועים גבוהים | טיטניום, סגסוגות-על ניקל, סגסוגות קובלט |
התהליך עובד כמעט עם כל סגסוגת הניתנת ליציקה. גמישות זו נדירה בייצור מדויק.
5. חזרתיות מעולה
דפוסי השעווה עקביים. תהליך המעטפת הקרמית מבוקר. בדיקת האיכות קפדנית. סדרות ייצור של אלפי או מיליוני חלקים שומרות על אותם מידות. ייצור המוני עם סבולות צפופות אפשרי.
6. דרישות עיבוד שבבי מופחתות
מכיוון שיציקות הן כמעט בצורתן הסופית, עלויות העיבוד מופחתות. מהירויות הייצור מוגברות מכיוון שצריך להסיר פחות חומר. שחיקת הכלים מופחתת. עלויות העבודה מופחתות. מקובל שחלקים דורשים רק פעולות גימור - כגון גלגלי שיניים, גופי שסתומים, אביזרים מבניים.
7. ניצול טוב יותר של חומרים
ייצור כמעט-סופי פירושו פחות גרוטאות. עיבוד שבבי ממוטות מסיר 80% מהחומר, בעוד שיציקת השקעה דורשת רק הסרת השער והקפיץ. עבור סגסוגות יקרות - כגון טיטניום וסגסוגות-על מבוססות ניקל - החיסכון בעלויות משמעותי. עם פחות פסולת מתכת, גם הקיימות משופרת.
8. גמישות עיצובית רבה יותר
תכנוני הנדסה מורכבים יושמו בהצלחה. הפחתת משקל הושגה על ידי שימוש בחומרים רק במידת הצורך. שילוב החלקים ביטל את הצורך במכלולים מרותכים. מכיוון שהחלקים יצוקים כיחידה אחת ולא מורכבים ממספר רכיבים, ביצועי המוצר שופרו. חופש התכנון שמציעה יציקת השקעות הוא היתרון הגדול ביותר שלה.
מגבלות של יציקת השקעות
כל תהליך ייצור כרוך בפשרות. יציקת השקעה אינה יוצאת דופן. יתרונותיה אמיתיים, אך גם מגבלותיה. התעלמות ממגבלות אלו עלולה להוביל לתכנון חלקים לקוי ולעלויות בלתי צפויות.
1. עלויות כלי עבודה גבוהות יותר
תבניות הזרקת שעווה יקרות לעיבוד. ייצור כלים דורש דיוק וזמן. ההשקעה הראשונית משמעותית. החזר עלויות דורש נפח ייצור מספיק. עבור חלקים בנפח נמוך, עלות ייצור הכלים לכל חלק עשויה להיות גבוהה מדי.
2. מחזור ייצור ארוך יותר
כל שלב מוסיף זמן לתהליך. ייצור התבניות אורך מספר ימים; יש לאפשר לשכבות להתייבש בין יישומים; הסרת שעווה אורכת מספר שעות; ושריפת התבנית דורשת עקומת חימום מדויקת. לאחר מכן מתבצעת יציקה וגימור. יציקת השקעה יכולה לייצר חלקים תוך שניות. יציקת שעווה אבודה, לעומת זאת, אורכת ימים או שבועות. זמן ההכנה ארוך בהרבה.
3. מגבלות גודל
דוגמאות שעווה הן שבירות. דוגמאות גדולות מתעוותות תחת משקלן. קליפות קרמיות הופכות כבדות וקשות לטיפול. יציקות גדולות אינן מעשיות. מגבלת הגודל המעשית היא כ-300 מ"מ בקוטר. חלקים גדולים יותר דורשים יציקת חול או תהליכים אחרים.
4. שבירות של דוגמאות שעווה
שעווה מתכופפת. שעווה נשברת. שעווה מתעוותת תחת שינויי טמפרטורה. אחסון דורש תנאים מבוקרים. הובלה דורשת אריזה זהירה. אמצעי זהירות הם חובה. תבנית שעווה פגומה מייצרת יציקה פגומה.
5. רגישות למעטפת הקרמית
סדקים במעטפת מתרחשים במהלך חימום או קירור. לחות משפיעה על הקשר הקרמי. הלם תרמי גורם להתפרקות. איכות התבנית תלויה במיומנות המפעיל ובשליטה סביבתית. פגמים במעטפת עוברים ישירות לחלק המתכתי.
6. עלות גבוהה יותר עבור חלקים פשוטים
עבור גיאומטריות פשוטות, יציקת השקעה היא מוגזמת. יציקת חול זולה יותר. עיבוד שבבי ממוטות מהיר יותר. חישול מייצר חלקים חזקים יותר. הטבעה חסכונית יותר בנפח גבוה. יציקת השקעה אינה חסכונית עבור חלקים שניתן לייצר בשיטות פשוטות יותר.
7. קצב ייצור איטי יותר
נדרשים שלבים מרובים. פעולות ידניות כרוכות בכך. בניית מעטפת אינה אוטומטית לחלוטין. תזמון הייצור מורכב. יציקת גז מייצרת אלפי חלקים ביום. יציקת השקעה מייצרת מאות במקרה הטוב. דרישות הנפח חייבות להיות ריאליות.
8. פגמים אפשריים ביציקה
נקבוביות גז נוצרת כאשר גזים מומסים יוצאים במהלך התמצקות. התכווצות יוצרת חללים בקטעים עבים. סגירות קרות מתרחשות כאשר זרמי מתכת אינם מתמזגים. זרימות שגויות נובעות מזרימה לא מספקת של מתכת. תכלילים קרמיים מגיעים משברי קליפה. קרעים חמים נוצרים במהלך התכווצות התמצקות.
לכל פגם יש סיבה. לכל סיבה יש מניעה. בקרת תהליך נכונה מפחיתה פגמים. אבל יציקת השקעות אינה נטולת פגמים. התהליך דורש מיומנות, משמעת ובקרת איכות בכל שלב.
ליהוק השקעות לעומת תהליכי יציקה אחרים
יציקת השקעות לעומת חול יציקה
| גורם | ליהוק השקעות | חול יציקה |
| דיוק | הדוק (±0.1 מ"מ טיפוסי) | רופף (±1.0 מ"מ טיפוסי) |
| לסיים את פני השטח | חלק (3.2 מיקרומטר Ra) | מחוספס (12.5 מיקרומטר Ra) |
| עלות | גבוה יותר לחלק בנפח נמוך; נמוך יותר בנפח גבוה | נמוך יותר לחלק; טוב יותר עבור חלקים גדולים |
| גודל חלק | מוגבל (מקסימום ~300 מ"מ) | ללא הגבלה (חלקים בקנה מידה מטר) |
| מוּרכָּבוּת | גבוה (קירות דקים, מעברים פנימיים) | נמוך עד בינוני |
יציקת השקעות מנצחת בדיוק ובגימור. יציקת חול מנצחת בגודל ובעלות הראשונית. הבחירה תלויה בדרישות החלק.
יציקת השקעות לעומת למות יציקה
| גורם | ליהוק השקעות | למות יציקה |
| מהירות הייצור | איטי (ימים לכל אצווה) | מהיר (שניות לכל ירייה) |
| נוסע | שבלונות שעווה, קליפות קרמיות | מתים מפלדה קשה |
| חומרים | מגוון רחב (סגסוגות ברזליות, אל ברזליות, סגסוגות עמידות בטמפרטורה גבוהה) | מוגבל לחומרים לא ברזליים (אלומיניום, אבץ, מגנזיום) |
| דיוק | גבוה מאוד | גָבוֹהַ |
| יישומים | רכיבים קריטיים, נפח נמוך-בינוני | חלקי חילוף לצרכן בנפח גבוה |
יציקת חותך היא מהירה יותר. יציקת השקעה מטפלת ביותר חומרים וגיאומטריות מורכבות יותר. נקודת המעבר תלויה בנפח הייצור ובדרישות החומר.
יציקת השקעה לעומת עיבוד שבבי
| גורם | ליהוק השקעות | עיבוד שבבי |
| פסולת חומרים | נמוך (צורה כמעט נטו) | גבוה (יצירת שבבים) |
| מוּרכָּבוּת | גבוה (תכונות פנימיות משולבות) | מוגבל (אילוצי גישה לכלי) |
| עלות | נמוך יותר בווליום גבוה | נמוך יותר בווליום נמוך |
| דיוק | טוב, אך ייתכן שיהיה צורך בעיבוד גימור | מְעוּלֶה |
| נפח ייצור | מתאים לרצפי ייצור | מתאים לאבות טיפוס ולמנות קטנות |
יציקת השקעה משתמשת בחומר ביעילות. עיבוד שבבי מסיר חומר שכבר שולם עליו. עבור סגסוגות יקרות, יציקה חוסכת בעלויות משמעותיות. עבור חלקים פשוטים עם סבילות צמודות, עיבוד שבבי נותר הבחירה הטובה יותר. שני התהליכים משלימים זה את זה, לא מתחרים. יציקות השקעה רבות עוברות עיבוד גימור כדי להשיג מידות קריטיות. השילוב מציע את הטוב משתי הגישות.
תעשיות שנהנות מיציקת השקעות
יציקת השקעות משרתת תעשיות עם דרישות מחמירות לדיוק, שלמות חומרים וגיאומטריות מורכבות. לכל תעשייה סיבות משלה לבחירת תהליך זה.
אווירי
להבי מגדש טורבו, רכיבי מבנה גוף המטוס ורכיבי מערכת הדלק. רכיבים אלה חייבים לעמוד בטמפרטורות קיצוניות ובעומסים מחזוריים. יציקת השקעה מאפשרת ייצור של תעלות קירור פנימיות ומבנים בעלי דופן דקה שלא ניתן להשיג באמצעות עיבוד שבבי. סגסוגות-על מבוססות ניקל וטיטניום הן החומרים הסטנדרטיים. כשל אינו נסבל בשום אופן.
כלי רכב
גלגלי מגדש טורבו. סעפות פליטה. רכיבי הזרקת דלק. הפחתת משקל ועמידות בחום מניעים את הבחירה. יציקת השקעה מספקת צורות כמעט סופיות הדורשות עיבוד מינימלי. נפחי הייצור בינוניים עד גבוהים. התהליך מתחרה בחישול ויציקה למות עבור יישומים ספציפיים.
רפואה
מכשירים כירורגיים. שתלים אורתופדיים. תותבות שיניים. ביולוגיות ועמידות בפני קורוזיה הן חובה. פלדות אל חלד, סגסוגות קובלט-כרום וטיטניום יצוקים בסבולות צר. גימור פני השטח חייב להיות חלק כדי למנוע הידבקות חיידקית. יציקת השקעה עומדת בדרישות אלו ללא עיבוד מוגזם לאחר מכן.
נפט וגז
גופי שסתומים. בתי משאבה. רכיבי כלי עבודה בקידוח. חלקים אלה נתקלים בלחץ גבוה, נוזלים קורוזיביים וסביבות שוחקות. בחירת החומרים היא קריטית. פלדות אל-חלד דופלקס וסגסוגות ניקל נפוצות. יציקת השקעה מייצרת את מעברי הזרימה הפנימיים המורכבים שרכיבים אלה דורשים.

ציוד תעשייתי
חלקי גלגלי שיניים. זרועות מנוף. מכלולי תושבות. ציוד חקלאי. ציוד בנייה. איחוד חלקים הוא יתרון משמעותי. רכיבים מרובים יצוקים כיחידה אחת. ההרכבה פשוטה יותר. המשקל מופחת. האמינות משתפרת.
חיל ים
מדחפים. אימפלרים של משאבות. רכיבי מערכת מי ים. עמידות בפני קורוזיה במי מלח היא חיונית. ברונזה, ברונזה אלומיניום ופלדות אל-חלד דופלקס יצוקות לפי צורה. יציקת השקעה מספקת גימור משטח חלק שמפחית גרר ומשפר את היעילות.
עיבוד מזון
שסתומים. אביזרים. רכיבי משאבה. תכנון סניטרי דורש משטחים חלקים ועמידות בפני קורוזיה. נירוסטה היא החומר המועדף. יציקת השקעה מייצרת חלקים ללא חריצים או פינות חדות בהן חיידקים יכולים להסתתר. גימור פני השטח עומד בדרישות ה-FDA ללא ליטוש נוסף.
גופי בטחון
רכיבי כלי נשק. חלקי חלל. רכיבי רכב. מפרטים צבאיים דורשים אמינות גבוהה. שלמות החומר היא קריטית. יציקת השקעות מספקת את חזרתיות ובקרת האיכות הנדרשות לתוכניות הגנה.
ייצור חשמל
להבי טורבינה. רכיבי טורבינות גז. חלקי טורבינות קיטור. נדרשות סגסוגות עמידות בטמפרטורה גבוהה. יציקת השקעה מייצרת את צורות הכנף ואת גיאומטריות הקירור הפנימיות המאפשרות שיפורי יעילות. התהליך הכרחי לייצור חשמל מודרני.
הסיבות העיקריות לבחירת יציקת השקעה משתנות בין תעשיות שונות. מגזר התעופה והחלל דורש תעלות קירור מורכבות; התחום הרפואי דורש ביו-תאימות וגימור פני שטח; תעשיית הרכב דורשת הפחתת משקל; ומגזר הנפט והגז דורש עמידות בפני קורוזיה. המשותף לתעשיות אלו הוא שהביצועים שמציע תהליך זה אינם ניתנים לתחרות בתהליכים אחרים.
מתי כדאי לבחור ביציקת השקעות?
האם להשתמש ביציקת השקעה תלויה במידה רבה במספר שיקולים מעשיים. אם התשובה לרוב השאלות הללו היא כן, אז תהליך זה כנראה מתאים מאוד.
גיאומטריות מורכבות
האם צורת החלק קשה או בלתי אפשרית להשגה באמצעות עיבוד שבבי? האם יש לו מעברים פנימיים, דפנות דקות או עקומות מורכבות? בהשוואה לכל שיטת יציקה אחרת, יציקת השקעה מתאימה יותר להתמודדות עם מאפיינים אלה.
דרישות דיוק
האם החלק דורש בקרת מידות קפדנית? האם גימור פני השטח קריטי לתפקוד או למראה? תהליך זה מייצר יציקות בעלות צורה כמעט סופית, ובכך מפחית או מבטל עיבוד משני.
חומרים יקרים
האם החלק עשוי מטיטניום, סגסוגות-על מבוססות ניקל, או סגסוגות יקרות אחרות? יציקת השקעות ממזערת בזבוז חומרים. לא מיוצרים שבבים, וכתוצאה מכך מופחתת גרוטאות. החיסכון בעלויות המתקבל מספיק כדי לקזז את עלות התבנית.
נפחי ייצור בינוניים עד גבוהים
האם אתם מייצרים מאות או אלפי חלקים בשנה? עלויות התבנית מתפרשות על פני כל סדרת הייצור. ככל שהעלות לחלק יורדת, תהליך זה הופך לחסכוני.
צעדי הרכבה מופחתים
האם ניתן לשלב מספר רכיבים ביציקה אחת? יציקת השקעה מבטלת את הצורך במכלולים מרותכים ומבטלת את הצורך במחברים, ובכך מקצרת את זמן ההרכבה ומשפרת את האמינות.
גימור משטח באיכות גבוהה
האם החלק דורש משטח חלק כדי לתפקד כראוי או לעמוד בתקנים הרגולטוריים? מארזים קרמיים יכולים לכלול פרטים עדינים ומשטח נקי, מה שממזער את הצורך בליטוש והשחזה.
מתי יציקת השקעות אינה הבחירה הטובה ביותר?
תהליך זה אינו מתאים לכל המצבים. במקרים מסוימים נדרשת גישה שונה.
חלקים גדולים במיוחד
חלקים בקוטר או אורך העולים על 300 מילימטרים אינם מתאימים לתהליך זה. דוגמת השעווה תתעוות, והמעטפת הקרמית תהפוך למגושמת ושבירה. יציקת חול יכולה להתמודד עם חלקים גדולים בעלות נמוכה יותר.
מנות קטנות וחלקים פשוטים
סוגריים פשוטים או לוחות שטוחים אינם דורשים יציקת השקעה. עיבוד שבבי ממוטות מהיר יותר, ויציקת חול זולה יותר. חישול יכול לספק תכונות מכניות טובות יותר. בייצור בכמויות קטנות, לא ניתן להחזיר את עלויות התבנית הכרוכות ביציקת השקעה.
ייצור בקנה מידה גדול מאוד
יציקת חותם (Die Stamp) יכולה לייצר חלקים תוך שניות, בעוד שיציקת השקעה אורכת דקות או שעות. עבור נפחי ייצור שנתיים העולים על 100,000 יחידות, יציקת חותם או הטבעה הן חסכוניות יותר. ההבדל בזמן המחזור הוא הגורם המכריע.
רכיבים המתאימים יותר לעיבוד שבבי או חישול
רכיבים מבניים בעלי חוזק גבוה מיוצרים בדרך כלל באמצעות חישול. הם מציעים מבנה גרגירים מעולה ועמידות גבוהה יותר בפני עייפות. חלקים גליליים או פריזמטיים פשוטים חסכוניים יותר לייצור באמצעות עיבוד שבבי. יציקת שעווה אבודה אינה התהליך האידיאלי עבור כל היישומים.
תהליך זה הוא מיוחד ומצטיין בתחומים ספציפיים. כאשר יישומים נופלים מחוץ לתחום זה, שיטות אחרות מתאימות יותר. יש לבחור את התהליך על סמך מאפייני החלק, ולא להיפך.
למה לבחור NOBLE ליציקת השקעות ייצור דיוק?
התהליך הנכון חשוב. השותף הנכון חשוב לא פחות. NOBLE מספקת יותר מאשר ייצור. אנו מספקים פתרונות הנדסיים וייצור משלב הרעיון ועד למוצר המוגמר.
שירותי ייצור מקיפים
NOBLE מטפלת בעיבוד מתכת ופלסטיק. יכולות רחבות. תעשיות מגוונות. ייצור אב טיפוס בודד או ייצור בנפח גבוה - צוותי ההנדסה והייצור עובדים בשיתוף פעולה הדוק עם הלקוחות בכל שלב בפרויקט.
מתכנון ועד להרכבה
ייצור הוא רק חלק מהסיפור. NOBLE מספקת פתרונות מקצה לקצה. אנו משתפים פעולה משלב התכנון המוקדם ביותר. המלצות טכניות משפרות את יכולת הייצור, מפחיתות את עלויות הייצור ומשפרות את ביצועי המוצר.
תהליך העבודה המשולב שלנו מכסה:
- תמיכה בעיצוב מוצר
- סקירה הנדסית
- בחירת חומר
- ייצור אב טיפוס
- ייצור המוני
- טיפול שטח
- עצרת
- בדיקה סופית
- אריזה ואספקה
גישה זו, המתמקדת בפתרון בעיות, מייעלת את הפיתוח. איכות עקבית נשמרת לאורך כל התהליך. אין פערים במסירה. אין אצבעות אשימיות.
איכות שאפשר לסמוך עליה
איכות היא הבסיס לכל פרויקט. NOBLE פועלת תחת מערכות ניהול איכות מוכרות בינלאומיות.
האישורים שלנו כוללים:
- ISO 9001: 2015 - מערכת ניהול איכות
- ISO 13485: 2016 מערכת ניהול איכות למכשור רפואי
הסמכות אלו מדגימות את מחויבותנו לאיכות, בקרת תהליכים, עקיבות ושביעות רצון לקוחות במגוון רחב של תעשיות.
שאלות נפוצות
מהם היתרונות העיקריים של יציקת השקעה?
דיוק מימדי גבוה, גימור משטח מעולה, יכולת לייצר גיאומטריות מורכבות, מבחר חומרים רחב ובזבוז חומרים מינימלי.
מהם החסרונות של יציקת השקעות?
עלות ייצור גבוהה, זמני אספקה ארוכים יותר, מגבלות גודל וקצב ייצור איטי יותר בהשוואה ליציקת חותכות.
למה יציקת השקעה יקרה יותר?
כלי ייצור תבנית השעווה ובניית קליפת הקרמיקה הם עתירי עבודה וגוזלים זמן. התהליך דורש שלבים מרובים ומפעילים מיומנים, מה שמגביר את העלות לחלק בנפחים נמוכים.
אילו מתכות ניתן להשתמש ביציקת השקעה?
פלדות פחמן, פלדות אל-חלד, פלדות כלים, סגסוגות אלומיניום, פליז, ברונזה, סגסוגות טיטניום, סגסוגות-על מבוססות ניקל וסגסוגות מבוססות קובלט.
האם יציקת השקעה מתאימה לייצור המוני?
כן, עבור כמויות בינוניות עד גבוהות שבהן עלות הייצור מופחתת על פני סדרות ייצור גדולות. עבור כמויות גדולות במיוחד, יציקת גז עשויה להיות מהירה וזולה יותר.
עד כמה מדויקת יציקת השקעות?
סבילות אופייניות הן ±0.1 מ"מ עד ±0.2 מ"מ, בהתאם לגודל החלק ולגיאומטריה. מאפיינים מסוימים יכולים לעמוד בסבילות צפופות יותר בעזרת בקרת תהליך.
אילו תעשיות משתמשות בדרך כלל ביציקת השקעה?
תעופה וחלל, רכב, רפואה, נפט וגז, ציוד תעשייתי, ימי, עיבוד מזון, ביטחון וייצור חשמל.
מה ההבדל בין יציקת השקעה ליציקת חול?
יציקת השקעה מציעה סבילות צפופות יותר, גימור משטח חלק יותר ויכולת לייצר מאפיינים פנימיים מורכבים. יציקת חול מטפלת בחלקים גדולים יותר ובעלת עלות ייצור נמוכה יותר, אך מייצרת משטחים מחוספסים יותר וסבילות רופפות יותר.
האם יציקת השקעה יכולה לייצר חלקים בעלי דופן דקה?
כן. עובי דופן עד 1 מ"מ אפשרי. תהליך המעטפת הקרמית ודוגמת השעווה מאפשר חתכים דקים ללא עיוות.







