
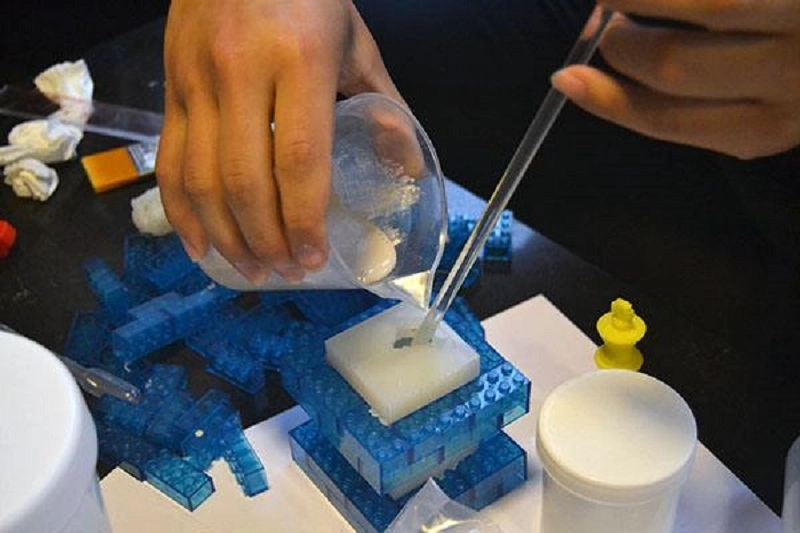
יציקת סיליקון בוואקום היא תהליך מודרני נפוץ המתאים לייצור מהיר של אבות טיפוס ולייצור בכמויות קטנות. החלקים מפורקים במהירות, עם גימור פני שטח מעולה, ותכונות החומר עולות בקנה אחד עם אלו של סיליקון בדרגת ייצור המוני.
עם זאת, פגמים הם בלתי נמנעים - כגון בועות אוויר, מילוי לא שלם, פגמים במשטח ועיוות. תהליך זה רגיש יחסית; אפילו שינויים קלים בחומרים, בתבניות או ברמות הוואקום עלולים לגרום לבעיות חמורות.
פגמים נפוצים ב יציקת ואקום סיליקון
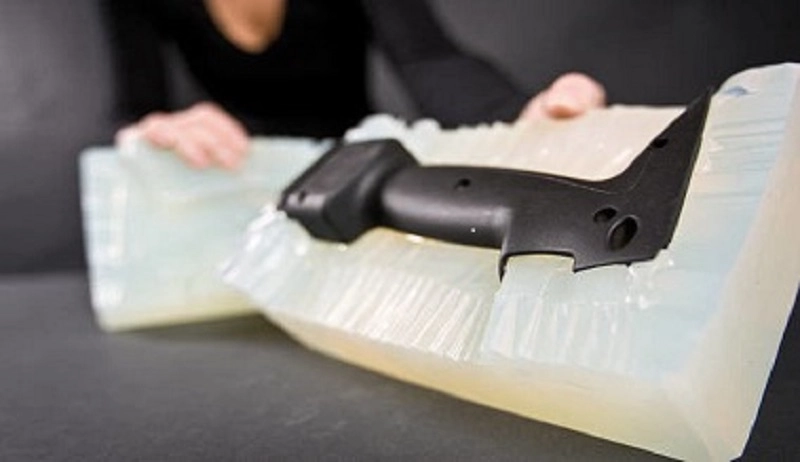
האם נתקלתם אי פעם בפגמים ביציקת סיליקון בוואקום? דוגמאות לכך כוללות בועות, חספוס פני השטח והבזק. כל אחד מהפגמים הללו יכול להשפיע על המראה, המידות, התכונות המכניות או יעילות הייצור. הבנת הפגמים הללו היא הצעד הראשון לקראת סילוקם.
בועות אוויר (חללים)
אוויר לכוד יוצר חללים. נקבוביות פנימיות מחלישות את חוזק החלק, בעוד חורים קטנים במשטח פוגעים בגימור המשטח. ישנן מספר סיבות - סילוק גזים לא מספק, זמן החזקה לא מספק בוואקום ותכנון לא תקין של תעלת אוורור התבנית.
אמצעי מניעה כוללים סילוק גזים נאות. יש לאפשר לשרף לנוח למשך זמן מספק תחת ואקום. התבנית חייבת להיות מצוידת בתעלות אוורור כדי לאפשר לאוויר לצאת במהלך תהליך מילוי השרף. רמת הוואקום חייבת לעמוד בדרישות החומר.
שוטים קצרים
כשפותחים את התבנית, מגלים שהיא לא מולאה, החלק לא שלם, ושחזור הפרטים לקוי. הסיבה פשוטה. ייתכן שזה נובע מצמיגות שרף מוגזמת או הזרקת חומר לא מספקת. לחלופין, ייתכן שהתערובת החלה להתקשות לפני שהחלל התמלא במלואו.
פתרון מילוי לא שלם דורש התאמות בתהליך. הגדלת נפח החומר. הפחתת צמיגות השרף באמצעות חימום מוקדם. קיצרת מרווח הזמן בין ערבוב להזרקה.
פלאש
שכבה דקה של שרף נוזלת לאורך קו הפרידה. קצוות החלק אינם אחידים, עם עודף התזה. בלאי עובש עלול לגרום לדליפה. חוסר יישור עלול להוביל לגלישה של השרף. לחץ הזרקה מוגזם עלול לאלץ את השרף לגלוש.
הבזק הוא סימפטום - התבנית שלך זקוקה לתחזוקה. יש לבדוק את היישור. לחץ ההזרקה חייב להיות מותאם לחומר ולגיאומטריה.
עיוות
חלקים מעוותים לאחר פירוק התבנית. חלקים גדולים ודקים הם הפגיעים ביותר. רכיבים שטוחים מתעקלים. חלקים ארוכים מתעקמים. הסיבה לכך היא עומסי ריפוי או קירור שונים. חלק אחד מתקשה מהר יותר מאחר. מאמץ פנימי מושך את החלק מצורתו.
מניעה מתמקדת בייבוש אחיד. יש להתאים את טמפרטורת התנור. יש להבטיח פיזור חום אחיד. יש לשנות את גיאומטריית החלק כדי להפחית מעברים מעבה לדק.
פגמים פני השטח
שריטות. בורות. כתמים מחוספסים. המשטח אינו חלק. ייתכן שתבנית האב מכילה פגמים. ייתכן שפני התבנית פגומים. השרף עצמו עלול ליצור משטח מחוספס.
הפתרון הוא בקרת איכות בכל שלב. בדיקת תבנית האב. הגנת פני השטח של התבנית. בקרת תנאי השרף.
אי דיוק ממדי
החלקים חורגים מהסבילות. החורים אינם מיושרים. הממשקים אינם מתחברים. שלושה גורמים גורמים לבעיה. הצטמקות תבנית הסיליקון. הצטמקות השרף. שינויי טמפרטורה במהלך ההתקשות.
פיצוי דורש נתונים אמפיריים. מדוד את הצטמקות התבנית והשרף. התאם את מידות תבנית האב בהתאם. שלוט בטמפרטורת הייבוש.
ריפוי לא שלם
חלקים נשארים רכים. הם דביקים. חסר להם חוזק מכני. הסיבה פשוטה: השרף לא נקשר בצורה מלאה. יחס ערבוב שגוי. ערבוב לא מספק. תנאי ריפוי גרועים. זיהום מחומרי שחרור עובש.
הפתרון הוא משמעת בתהליך. יש לוודא את יחס השרף. להאריך את זמן הערבוב. לשמור על טמפרטורת התנור. לנקות את התבנית בין מחזורים.
מבחר צבעים
חלקים מאותה אצווה נראים שונים. אחד בהיר. אחד כהה. ערבוב הפיגמנטים אינו עקבי. אצוות השרף משתנות. תנאי הייבוש משנים את הצבע.
סטנדרטיזציה עובדת. השתמשו בחבילות פיגמנט שקולות מראש. כיילו את ציוד הערבוב. שלטו במחזור הייבוש.
שמונה פגמים אלה מכסים את רוב הבעיות ביציקת סיליקון בוואקום. לכל אחד מהם יש סיבה. לכל אחד מהם יש תיקון. הסעיף הבא מראה כיצד ליישם את התיקונים הללו.
גורמים לפגמים ביציקת ואקום
פגמים הם רק תסמינים; הסיבות האמיתיות נמצאות ברמה עמוקה יותר. אם מטפלים רק בבעיות השטחיות, הבעיה תחזור לצוץ; רק על ידי זיהוי שורש הבעיה ניתן לפתור אותה לחלוטין. חמש הקטגוריות הבאות מכסות את רוב הגורמים לכשל ביציקת סיליקון בוואקום.
בעיות מהותיות
שרף הוא המפתח לכל התהליך. שרף באיכות ירודה יוביל לחלקים באיכות ירודה.
שרף שפג תוקפו איבד את תגובתו, מה שמוביל להתקשות חלקית ומשאיר את החלקים רכים.
יחסי ערבוב שגויים עלולים לגרום לחוסר איזון סטוכיומטרי. יותר מדי בסיס יגרום לחלקים להיות דביקים; יותר מדי חומר ריפוי יגרום להם להיות שבירים.
זיהום לחות נובע מסביבת אחסון לחה. מים מגיבים עם השרף ויוצרים בועות שפוגעות בתכונות המכניות.
תנאי אחסון גרועים - טמפרטורות גבוהות, חשיפה לאור ואוויר - עלולים לפגוע בתכונות החומר עוד לפני שהוא נכנס לתבנית.
אי התאמה בין חומרים עלולה להוביל להתפרקות או לכשל הדבקה בין שכבות או תוספות.
הצעד הראשון הוא לבדוק את החומר. אם השרף באיכות ירודה, שום דבר אחר לא יעזור.
בעיות עיצוב עובש
התבנית קובעת את צורת החלק. תכנון לא נכון יביא בהכרח לאיכות ירודה של החלק.
מיקום השער קובע את זרימת החומר המותך. מיקום שער לא נכון עלול לגרום למערבולות. מערבולת לוכדת אוויר, מה שמוביל להיווצרות כיסי אוויר.
אוורור לא מספק מונע דליפת אוויר. אוויר דחוס שאינו יכול לצאת גורם לפתחי נשימה בחלק.
תכנון לא תקין של קו הפרידה עלול לגרום להתלקחות או לקריעה של החלק במהלך פירוק התבנית.
תכנון תבנית לקוי יכול למנוע מהשרף לזרום באופן אחיד, מה שמוביל למילוי לא מספק וכתוצאה מכך לעיוות החלק.
תבנית היא כלי ייצור, ועיצובה חייב לעמוד בדרישות התהליך.
שגיאות פרמטרים של תהליך
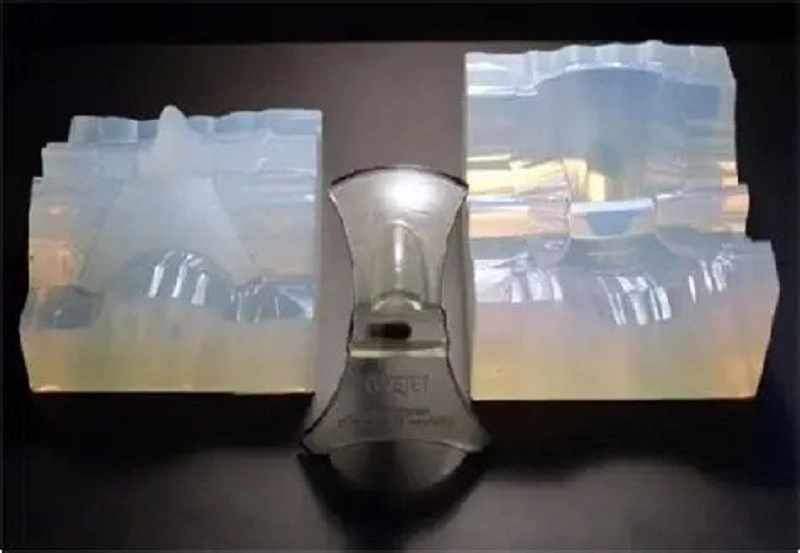
המכונה פועלת אך ורק לפי ההוראות; הגדרות שגויות יובילו לתוצאות שגויות.
האם הוואקום נמוך מדי? אוויר הכלוא בשרף ייצור בועות.
האם מהירות המזיגה מהירה מדי? טורבולנציה לוכדת אוויר. מהירות המזיגה איטית מדי. השרף מתקשה לפני מילוי התבנית.
אם טמפרטורת הייבוש נמוכה מדי, התגובה לא תהיה שלמה; אם גבוהה מדי, היא תגרום לחלק להישרף.
אם זמן הייבוש קצר מדי, החלק לא יתקשה כראוי; אם הוא ארוך מדי, התבנית תתקלקל.
אם החלק מפורק מוקדם מדי, הוא ייקרע; אם מוציאים אותו מאוחר מדי, הוא יידבק לתבנית.
לכל פרמטר יש טווח אופטימלי. כל עוד הוא נשאר בטווח זה, איכות החלק תהיה משביעת רצון; ברגע שהוא חורג מטווח זה, יתרחשו פגמים.
שגיאות מפעיל
תהליך יציקת הוואקום של הסיליקון יכול להיות אוטומטי, אך המפעיל עדיין חשוב מאוד.
אם הפעולות הידניות אינן עקביות, המכונה מתחילה ממצב שונה בכל פעם. כתוצאה מכך, החלקים הסופיים לא יהיו עקביים.
אם השרף לא נמדד במדויק, יחס הערבוב יהיה שגוי, ותוצאת הריפוי לא תהיה כצפוי.
אם השרף לא מעורבב כראוי, חלק מהשרף הלא מעורבב יישאר בתחתית המיכל. השרף הלא מעורבב יזרום לאחר מכן לתוך התבנית, והחלק לא יתקשה כראוי.
טעויות נפוצות בטיפול כוללות זיהום משומני עור, שימוש בכמות גדולה מדי של חומר לשחרור עובש והפלת כלים בשוגג.
הדרך הטובה ביותר להימנע מבעיות אלו היא באמצעות הכשרה מתאימה, נהלי הפעלה סטנדרטיים ופיקוח קפדני.
בלאי עובש
תבניות סיליקון הן מתכלות. כל מחזור יציקה גורם לבלאי מסוים.
הסימן הראשון הוא הבזק. קו הפרידה מתחיל להישחק, והשרף מתחיל לדלוף מהתבנית. לאחר מכן מופיעים שינויים ממדיים. התבנית מתרככת ומתחילה להימתח. מידות קריטיות מתחילות להשתנות.
ככל שפני התבנית נשחקים, פני החלק הופכים מחוספסים יותר, ופרטים עדינים הולכים לאיבוד בהדרגה. גם עקביות החלק יורדת. החלקים הראשונים בדרך כלל טובים, אך האחרונים עלולים להפוך לגרוטאות.
כדי להימנע מבעיות אלו, יש לעקוב אחר חיי התבנית ולהחליף אותה בזמן הנכון. אין להשתמש בה מעבר לחיי השירות שלה.
חמש קטגוריות אלו מכסות את הגורמים העיקריים לפגמים ביציקת סיליקון בוואקום. על ידי מציאת בעיות אלו ופתרוןן באופן שיטתי, ניתן להפחית את שיעורי הפגמים, לשפר את התפוקה ולהתנהל בצורה חלקה יותר.
כיצד למנוע פגמים ביציקת ואקום סיליקון
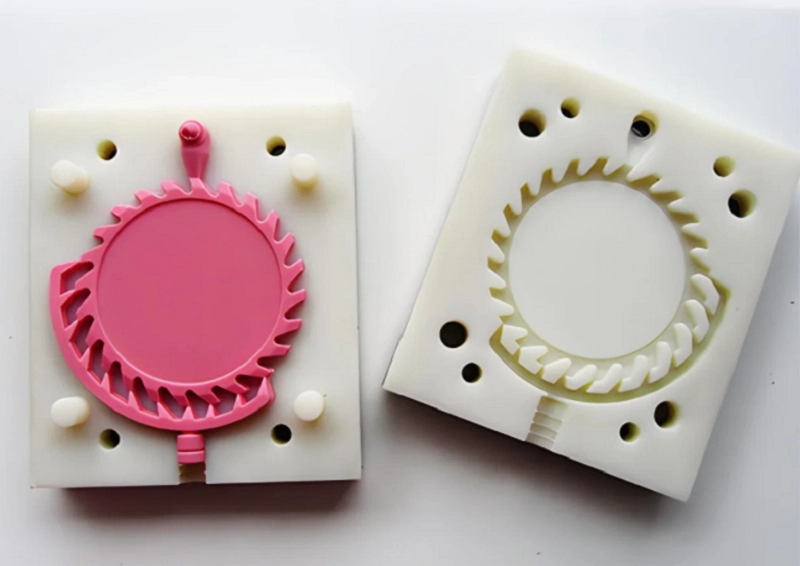
מניעה עולה הרבה פחות מעבודה חוזרת. על ידי פתרון שורש הגורמים לפגמים בצורה שיטתית, ניתן לשפר את התפוקה. תשעת התחומים הבאים מכסים שיטות מעשיות שהוכחו כיעילות ביציקת ואקום סיליקון.
שיפור איכות תבנית האב
תבנית האב מגדירה הכל. גימור פני השטח שלה הופך לגימור פני השטח של החלק הסופי, ודיוק המימדים שלה קובע את הסבולות הסופיות. תבנית אב גרועה תמיד תוביל לחלקים גרועים.
סיים את תבנית האב בזהירות. שייף וליטש את המשטח כדי להסיר את כל השריטות.
נקו היטב את תבנית האב. אבק וטביעות אצבעות יכולים לעבור לתבנית הסיליקון, והתבנית תעביר פגמים אלה לכל חלק יצוק.
בדקו את דיוק המימדים. מדדו מאפיינים קריטיים וודאו שתבנית האב תואמת את דרישות התכנון. זוהי נקודת הביקורת הראשונה לאיכות בתהליך הייצור. אל תתעלמו ממנה.
מטב עיצוב תבנית
התבנית היא הבסיס של התהליך כולו. תבנית מעוצבת היטב הופכת את הייצור לחלק יותר, בעוד שתכנון לקוי יוביל לפגמים חוזרים ונשנים.
מקמו שערים במקומות הנכונים כך שהשרף יזרום בצורה חלקה וימנעו מערבולת שעלולה ליצור בועות.
הוסיפו מספיק פתחי אוורור. האוויר חייב לצאת בצורה חלקה כאשר השרף ממלא את התבנית. אוורור לקוי או פתחי אוורור חסומים ילכדו אוויר, ויגרום לחללים ובועות אוויר.
תכננו את קו הפרידה בקפידה. מיקום לקוי של קו הפרידה עלול לגרום להתלקחות ולהקשות על פירוק התבנית.
עיצוב תבנית טוב עוקב אחר הזרימה הטבעית של השרף במקום לאלץ אותו נגד הזרימה.
הכינו את השרף בצורה נכונה
הכנת שרף היא השלב המרכזי להבטחת תוצאות ייצור עקביות.
השתמשו במשקל למדידה מדויקת. יש להקפיד על יחס הערבוב הנכון.
ערבבו היטב. גרדו את דפנות ותחתית המיכל כדי לוודא שכל החומרים מעורבבים באופן שווה. ערבוב לקוי עלול לגרום לחלק מהאזורים להישאר ללא התייבשות.
בצעו ניקוי גזים בוואקום. שמרו את השרף תחת ואקום מספיק זמן כדי להסיר את האוויר המומס. הסרת בועות פני השטח אינה מספיקה. יש גם להסיר בועות אוויר בתוך השרף.
יש לטפל בחומרים בזהירות. זיהום משמן, לחות או שרף ישן עלול לפגוע בכל האצווה.
תנאי ואקום בקרה
ואקום משמש לא רק להסרת גזים אלא גם כדי לעזור לשרף למלא את התבנית.
הגדירו את רמת הוואקום הנכונה. אם הוואקום נמוך מדי, האוויר יישאר לכוד. אם הוא גבוה מדי, השרף עלול לרתוח וליצור פגמים חדשים.
שלטו בזמן הוואקום. השרף צריך להישאר תחת ואקום הן במהלך הסרת הגזים והן במהלך היציקה. יש לפנות את התבנית לחלוטין לפני כניסת השרף.
שמור על תנאי ריפוי נאותים
תהליך הריפוי הופך שרף נוזלי לחלקים מוצקים. אם התנאים אינם נשלטים כראוי, החלקים עלולים לא להתקשות לחלוטין או להתעוות.
שלטו בטמפרטורת התנור. הפרש טמפרטורה של כמה מעלות בלבד יכול לשנות את מהירות הייבוש. טמפרטורה לא אחידה בתוך התנור עלולה לגרום לביצועים לא עקביים של החלק.
הגדירו את זמן ההתקשות הנכון. חלקים שלא התקשחו מספיק יהיו רכים וחלשים, בעוד שחלקים שהתקשחו יתר על המידה עלולים להפוך שבירים.
יש לעקוב אחר תנאי הסביבה. לחות וזרימת אוויר יכולים להשפיע על תוצאת הייבוש.
טפלו בתבניות סיליקון בזהירות
תבניות סיליקון הן יחסית שבירות. שימוש לא נכון יאיץ את שחיקתן.
הוציאו את החלק מהתבנית בעדינות. אל תכריחו אותו לצאת. השתמשו בלחץ אוויר או קלפו בזהירות את החלק מהתבנית.
הימנעו משימוש בכלים שוחקים לניקוי התבנית. שיטות ניקוי קשות עלולות לפגוע בפני חלל התבנית.
יש לאחסן תבניות שטוחות ונקיות. יש להגן עליהן מפני אור, טמפרטורות גבוהות ולחץ.
בדקו תבניות באופן קבוע. בדקו אם יש קרעים, קווי פרידה שחוקים והתיישנות פני השטח. החליפו את התבנית לפני שהיא מתחילה לייצר חלקים פגומים.
עיצוב חלקים לייצור
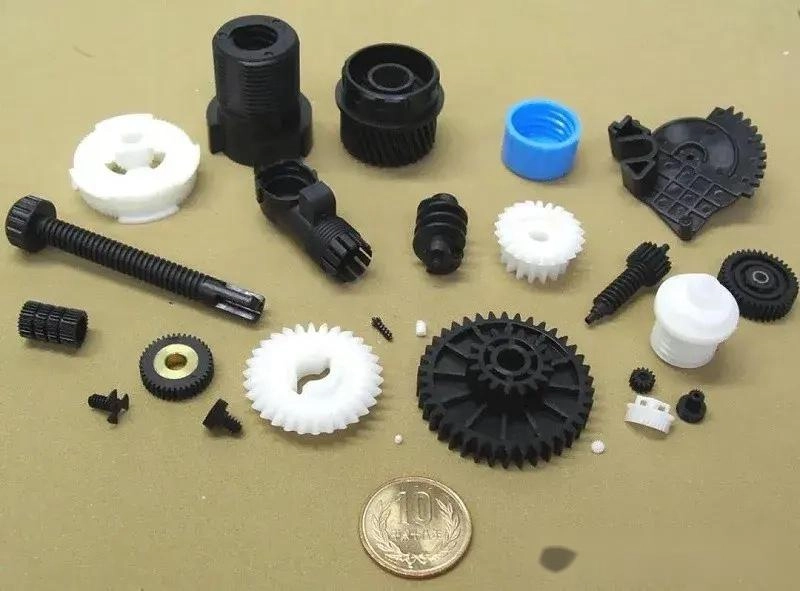
יש לשמור על עובי דופן אחיד. חלקים עבים עלולים להתכווץ בצורה לא אחידה, בעוד שחלקים דקים עלולים לא להתמלא כראוי.
צמצמו חיתוכים מתחת לתבנית. חיתוכים מתחת לתבנית עמוקים מגבירים את הלחץ על התבנית במהלך פירוק התבנית ועלולים לגרום נזק.
הוסיפו פינות מעוגלות. פינות חדות יוצרות נקודות לחץ ויכולות ללכוד אוויר.
שפר את נתיבי הזרימה. השרף חייב להגיע לכל אזור מפורט בחלל. התכנון לא צריך לחסום את זרימת השרף.
סטנדרטיזציה של נהלי תפעול
תעד כל שלב, כולל הכנת השרף, סילוק גזים, יציקה, ריפוי, פירוק התבנית ובדיקה.
מפעילי רכבות. כולם חייבים לפעול לפי אותם נהלי תפעול. הבדלים בשיטות התפעול עלולים לגרום לשינויים באיכות החלקים.
השתמש בבקרת תהליכים. קבע פרמטרי תהליך, ניטורם רציף, ובצע התאמות כאשר הם חורגים.
ביצוע בדיקות איכות שגרתיות
בדיקה מסייעת באיתור בעיות מוקדם. ככל שבעיה מתגלה מוקדם יותר, כך קל יותר לתקן אותה.
| בדיקה ויזואלית | בדרך כלל ניתן לראות פגמים פני השטח ישירות, כולל סדקים, בורות, הבזקים והבדלי צבע. |
| מדידה ממדית | מידות קריטיות חייבות להישאר במסגרת הסבילות. |
| השוואת משקל | חלקים עם חללים פנימיים שוקלים פחות מחלקים מוצקים. |
| בדיקת הרכבה | החלקים חייבים להתאים זה לזה בצורה נכונה. אם לא, זה עשוי להצביע על שינוי בתהליך. |
| בדיקה פונקציונלית | החלקים חייבים לעמוד בדרישות השימוש בפועל ולהיבדק בתנאים הצפויים. |
תשע שיטות מניעה אלו מכסות את כל תהליך יציקת הסיליקון בוואקום. יש ליישם אותן באופן שיטתי כדי להפחית את שיעורי הפגמים, לשפר את התפוקה ולהפוך את הייצור ליציב וצפוי יותר.
שותפות עם NOBLE לפתרונות יציקת סיליקון בוואקום
NOBLE מתמחה בעיבוד מתכת ופלסטיק. עבודתנו אינה רק ייצור חלקים. זוהי מתן פתרונות מלאים. לקוחות הזקוקים לרכיבים ומכלולים אמינים ואיכותיים בוחרים לעבוד איתנו.
אנו תומכים בפרויקטים משלבים מוקדמים, כולל תמיכה בתכנון, בניית אב טיפוס, ייצור, גימור והרכבה. ניתן להשלים את כל התהליכים תחת קורת גג אחת.
המומחיות ההנדסית שלנו, יכולות העיבוד המתקדמות וניהול האיכות הקפדני שלנו פועלים יחד כדי לשמור על תהליך מחובר כולו. NOBLE עוזרת ללקוחות להפוך רעיונות למוצרים מוכנים לייצור ביעילות.
יכולות ייצור מקיפות משלב התכנון ועד להרכבה
ספק יחיד יכול לטפל בשרשרת הייצור כולה, ובכך לבטל את הצורך לתאם בין שותפי ייצור מרובים.
תמיכה בתכנון וסיוע הנדסי מסייעים בייעול עיצובי מוצרים, בשיפור יכולת הייצור ובמתן הנחיות לבחירת חומרים, ובכך מגבירים את יעילות הייצור.
פיתוח אב טיפוס תומך באימות מהיר. לפני המעבר לייצור בקנה מידה מלא, ניתן להשתמש בפתרונות ייצור בנפח נמוך כדי לבדוק ולשפר את העיצוב.
עיבוד מתכת כולל עיבוד שבבי CNC , ייצור יריעות מתכת וגימור משטחים. יכולות אלו תומכות במבנים מורכבים ובטולרנסים צפופים.
עיבוד פלסטיק מכסה טכנולוגיות ייצור מרובות, כולל יציקת סיליקון בוואקום ויציקה בהזרקה . שיטת ייצור הפלסטיק הנכונה נבחרת בהתבסס על יישום המוצר.
גימור פני השטח ועיבוד משני משפרים עוד יותר את מראה המוצר וביצועיו, כולל ציפויים, מרקמים ופעולות עיבוד נוספות לאחר מכן.
הרכבה ושילוב מוצר סופי מספקים אספקה מלאה. לא רק חלקים בודדים, אלא מכלולים גמורים ומוכנים לשימוש.
ניהול איכות מוסמך לפי תקנים בינלאומיים
תקן ISO 9001:2015 מדגים מערכת ניהול איכות עקבית, הכוללת בקרת תהליכים, שיפור מתמיד וניהול שביעות רצון לקוחות.
תקן ISO 13485:2016 תומך בייצור מכשור רפואי באמצעות תהליכים מבוקרים, תיעוד, עקיבות ודרישות איכות מחמירות.
הסמכות אלו מגדירות את תקני התפעול היומיומיים של NOBLE. לקוחות בתעשיות תובעניות סומכים על מערכות אלו לצורך אבטחת איכות אמינה.
שאלות נפוצות
כמה חלקים ניתן לייצר בדרך כלל מתבנית סיליקון?
תבנית סיליקון מייצרת בדרך כלל 20 עד 30 חלקים. חלקים פשוטים עשויים להגיע לכ-40 חלקים. עיצובים מורכבים או חלקים שגורמים לבלאי רב יותר במהלך פירוק התבנית יקצרו את חיי התבנית מהר יותר.
אורך חיי התבנית תלוי גם בטמפרטורת השרף, בתנאי הייבוש ובשיטות הטיפול. יש לעקוב אחר ביצועי התבנית ולהחליף אותה לפני שפגמים הופכים תכופים.
מה גורם לבועות ביציקת ואקום?
בועות נובעות בדרך כלל מהסרת גזים לא מספקת. השרף חייב להישאר תחת ואקום מספיק זמן כדי לשחרר אוויר מומס.
אוויר לכוד בתוך התבנית הוא סיבה נפוצה נוספת. אוורור לקוי מונע דליפת אוויר. שיטות יציקה שגויות עלולות גם הן להכניס אוויר במהלך העברת השרף.
האם ניתן לתקן חלקים מעוותים ביציקת ואקום?
ניתן לתקן חלקים מעוותים. ניתן לתקן עיוות קל באמצעות חימום מבוקר וקיבועים מתאימים.
עם זאת, חלקים בעלי עקומות מורכבות או עיוות חמור בדרך כלל לא ניתנים לתיקון. מניעה עדיפה על תיקון. יש לשלוט בטמפרטורת ההתקשות ולהימנע ממעברים פתאומיים בין חלקים עבים לדקים.
כמה מדויקת יציקת סיליקון בוואקום?
סבילות מידות אופייניות הן בין ±0.10 מ"מ ל-±0.30 מ"מ. איכות תבנית האב קובעת את הדיוק המרבי שניתן להשיג. הצטמקות השרף גורמת לשינויים ממדיים, ובלאי התבנית מגדיל את הסבילות לאורך זמן.
למה תבניות סיליקון נשחקות?
תבניות סיליקון מתכלות בהדרגה עקב גורמים רבים.
מחזורי יציקה חוזרים ונשנים גורמים לעייפות מכנית. לחץ במהלך פירוק התבנית עלול לפגוע בפני השטח של חלל התבנית. כימיקלים בשרף יכולים להשפיע בהדרגה על ביצועי הסיליקון, וטמפרטורות גבוהות עלולות להאיץ את הזדקנות התבנית.







