
מבוא
אילו תהליכי ייצור עולים בראש כשמדובר בבניית אב טיפוס מהירה וייצור בנפח נמוך? במציאות, ניתן להשתמש בכל תהליך - הכל מסתכם בעלות ובזמן: איזו אפשרות מציעה תמורה טובה יותר לכסף ומהירה יותר?
במאמר זה, אחקור יחד אתכם את שני התהליכים - יציקת ואקום והדפסה תלת-ממדית - המתאימים ביותר לייצור מהיר של אבות טיפוס ולייצור בנפח נמוך.
פירוט זה ילמד צוותי תכנון את הדברים הבאים: מבני העלויות עבור כל שיטה. מהירות בעולם האמיתי ולא טענות תיאורטיות. – אפשרויות חומרים ומגבלותיהן. הם ילמדו גם על חופש גיאומטרי לעומת נאמנות שכפול. וחשוב מכל, הם ילמדו את סף הנפח שבו תהליך אחד עולה בבירור על השני. בלי שטויות שיווקיות. רק הדרכה מעשית לאנשים שצריכים לשלוח מוצרים.
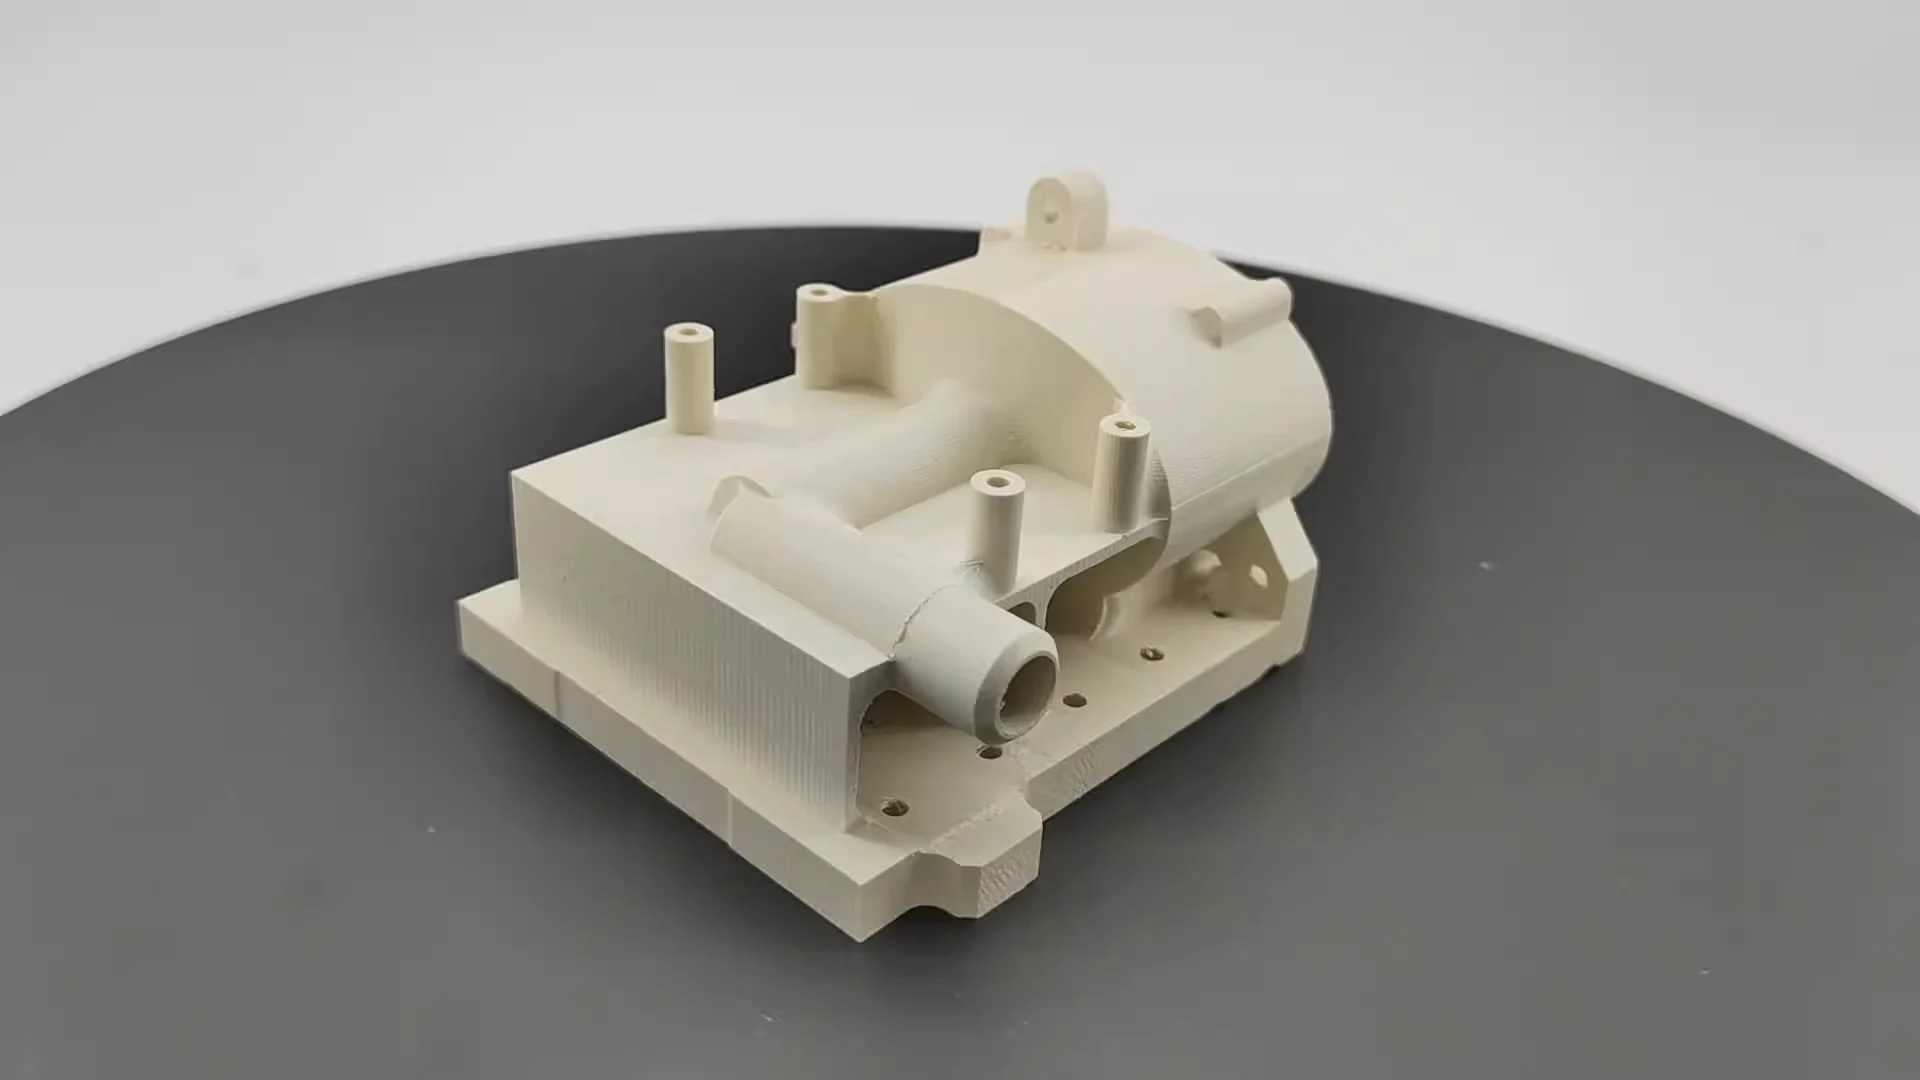
מה זה יציקת ואקום?
מבט מהיר על יציקת ואקום. לתהליך שלושה שלבים עיקריים.
ראשית, המהנדס יוצר תבנית אב, בדרך כלל באמצעות הדפסה תלת-ממדית או עיבוד שבבי של מתכת (אסקור תהליך זה במאמר נפרד). לאחר מכן, תבנית זו מושעית בתוך מיכל, וגומי סיליקון נוזלי נשפך סביבה. לאחר מכן, נעשה שימוש בתא ואקום כדי להסיר את כל בועות האוויר.
לאחר שהסיליקון התייבש, גוש הסיליקון נחתך, והתבנית הראשית מוסרת. מה שנותר הוא חלל גמיש עם פרטים מרהיבים התואמים את צורת החלק.
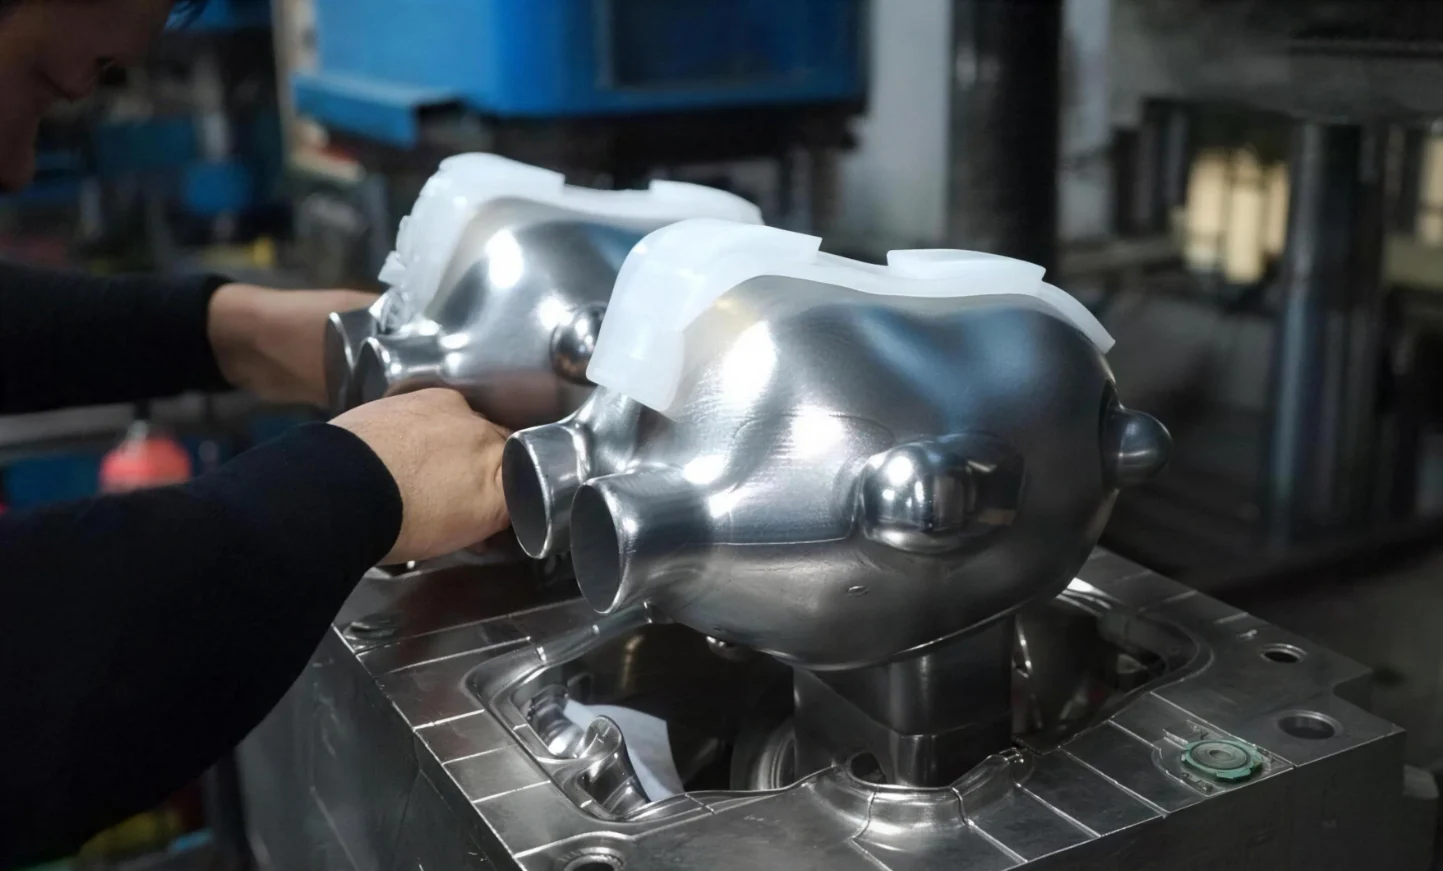
לאחר מכן, מתחילה היציקה עצמה. המפעיל מערבב את שרף הפוליאוריטן ושופך אותו לתבנית הסיליקון. לאחר מכן מופעלת מערכת הוואקום שוב. מכיוון שאין אוויר שיורי, לא נוצרים חללים או חורים על פני השטח. השרף מתקשה בטמפרטורה נמוכה. לאחר 30 דקות עד שעתיים, התבנית מוסרת. כעת הושלם חלק פלסטיק חזק.
שרפים שונים יכולים לדמות את התכונות של חומרים שונים:
- שרפים דמויי ABS משמשים להשגת קשיחות גבוהה ועמידות בפני פגיעות.
- שרפים דמויי פוליפרופילן מציעים עמידות כימית וגמישות.
- שרפים דמויי ניילון משלבים עמידות בפני שחיקה וקשיחות.
- שרפים דמויי גומי, בינתיים, מתאימים לייצור ידיות רכות למגע או לאיטום אטמים.
מה זה הדפסת תלת מימד?
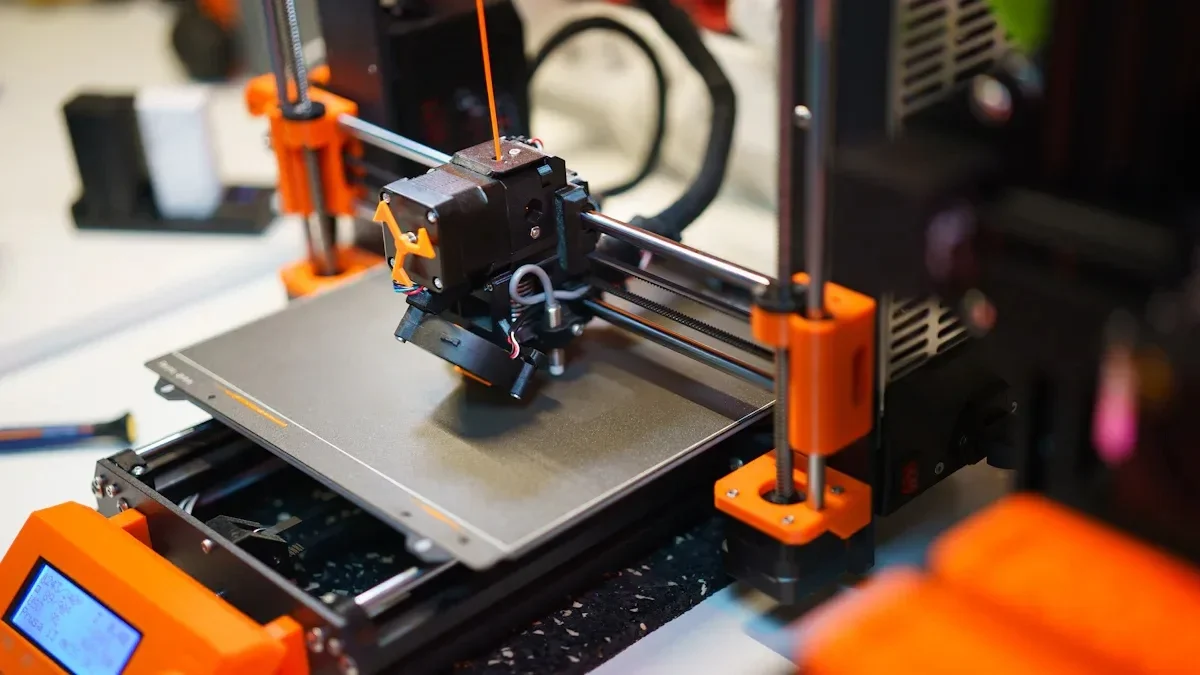
עכשיו, תסתכלו על הדפסה תלת-ממדית. המונח הרשמי לכך הוא "ייצור תוספי". חומר נוסף שכבה אחר שכבה עד שהחלק מושלם. אין צורך בתבנית. אין צורך בכלים. אתם רק צריכים קובץ דיגיטלי ומכונה.
בעיות שונות דורשות מדפסות שונות. שלוש טכנולוגיות נפוצות שולטות ברצפת הייצור.
- SLA הוא ראשי תיבות של סטריאוליוגרפיה. לייזר מרפא שרף נוזלי ליצירת פלסטיק מוצק. גימור פני השטח חלק. הפרטים חדים. הוא משמש לאבות טיפוס חזותיים ולבדיקות התאמה. למרות שמבחר החומרים מצומצם יותר מאשר בשיטות אחרות, האיכות גבוהה.
- SLS משתמש באבקת ניילון. תהליך סינטור בלייזר מתיך את החלקיקים מבלי להמיס אותם לחלוטין. אין צורך במבני תמיכה. החלקים המתקבלים חזקים ועמידים. מהנדסים משתמשים ב-SLS לבדיקות פונקציונליות וליצירת מכלולים. למרות שלפני השטח יש מרקם מעט גרגירי, התכונות המכניות מוצקות.
- FDM היא השיטה הנפוצה ביותר. פילמנט תרמופלסטי נמס ונוצר דרך זרבובית. לאחר מכן המכונה מושכת כל שכבת פלסטיק. פשוט. זה גם זול. עם זאת, זה איטי עבור חלקים מורכבים. אנשים משתמשים ב-FDM עבור מודלים קונספט מוקדמים וצורות גדולות ופשוטות. קווי השכבה גלויים. החוזק הוא אניזוטרופי - חלש יותר לאורך כיוון ההדפסה.
השוואה ראש בראש: יציקת ואקום לעומת הדפסה תלת מימדית
עכשיו, בואו נשווה את שתי השיטות הללו. ההבדלים ביניהם הם בולטים. האנשים הם אלה שצריכים להתאים את התהליך למשימה, ולא להיפך.
| גורם | יציקת ואקום | הדפסת 3D |
| עוצמת הקול הטובה ביותר | 10–100 חלקים זהים | 1–20 חלקים ייחודיים |
| עלות לחלק (נפח נמוך) | נמוך (לאחר עובש) | גבוה (ללא יתרונות גודל) |
| זמן עופרת | 1-2 שבועות | 1-3 ימים |
| לסיים את פני השטח | מעולה (שני הצדדים חלקים) | משתנה (SLA טוב, FDM קשה) |
| אפשרויות חומר | מדמה ABS, PP, PC, ניילון, גומי (שורה A אמיתית) | שרפים קנייניים או תרמופלסטיים |
| אפשרויות צבע | ללא הגבלה (התאמת פנטון) | מוגבל לצבעי סליל/שרף |
| גיאומטריה פנימית | מוגבל (יש להימנע מחיתוכים מתחת לקרקע) | מצוין (סריגים, תעלות) |
| סובלנות | ±0.1–0.3 מ"מ | ±0.05–0.2 מ"מ |
| עלות כלי עבודה | 500–2,000 דולר (תבנית סיליקון) | $0 |
הטבלה מראה חלוקה ברורה. יציקת ואקום היא המנצחת הברורה מבחינת עלות לחלק, גימור פני השטח , ריאליזם החומר ואפשרויות הצבע בנפחים מתונים. לעומת זאת, להדפסה תלת-ממדית יש יתרון בכל הנוגע לזמן אספקה לחלקים בודדים, חופש גיאומטרי והיעדר עלויות כלים ראשוניות. אלו שמבינים את שניהם יכולים לקבל החלטה מושכלת. אלו שמכירים רק שיטה אחת עלולים לבזבז כסף.
השוואה מפורטת לפי קריטריוני בחירה
1. נפח ועלות
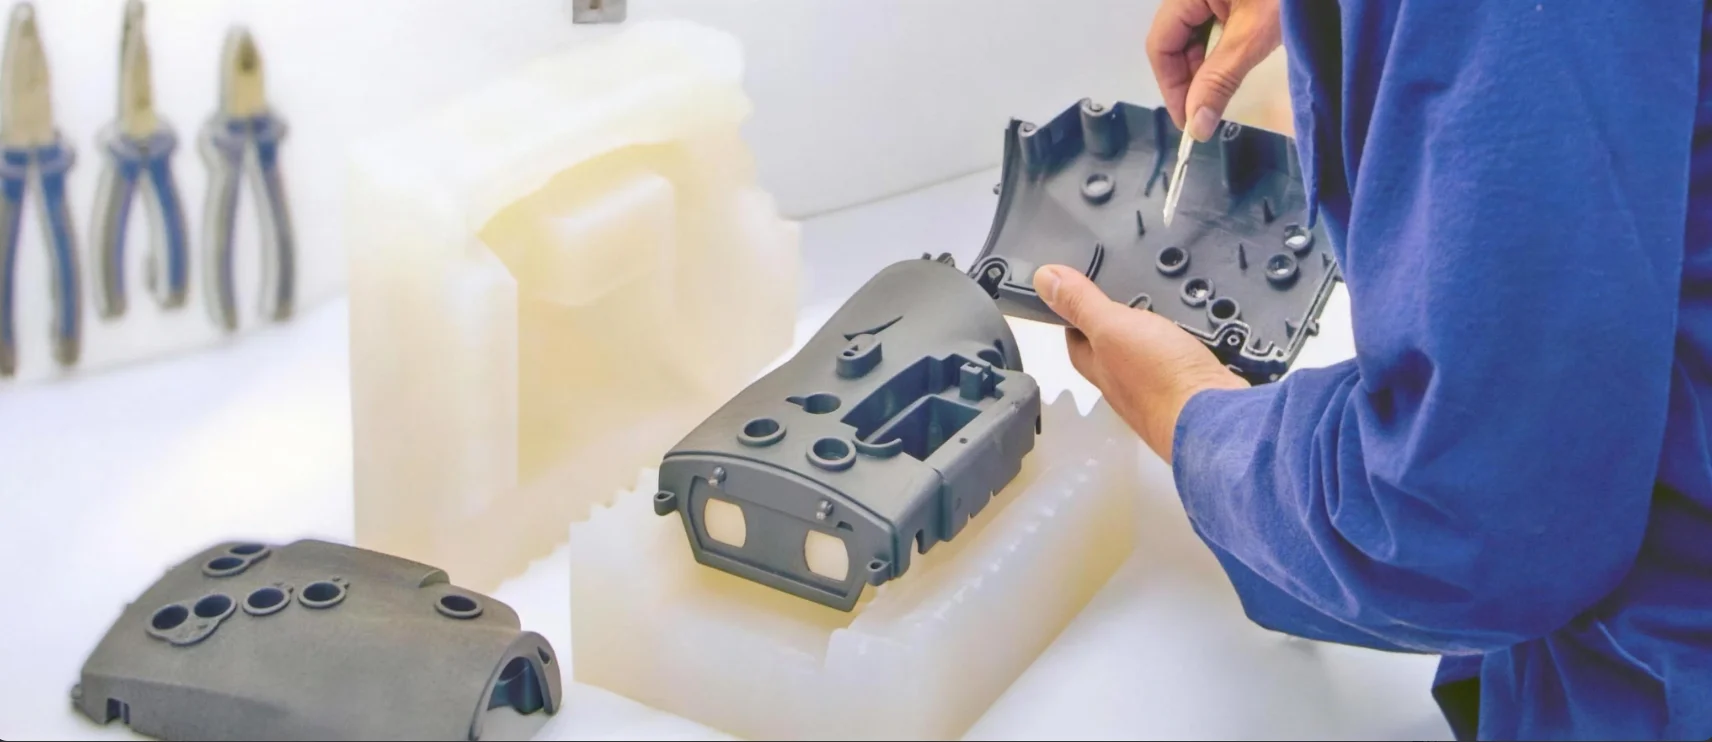
עבור חלק ייחודי אחד עד עשרה חלקים, הדפסה תלת-ממדית היא הבחירה המתבקשת. עלויות ההתקנה הן אפס. אנשים מקבלים את החלקים שלהם תוך ימים, לא שבועות.
עבור עשרים עד מאה חלקים זהים, יציקת ואקום היא האפשרות הטובה יותר. עלות התבנית מופחתת על פני חלקים רבים. העלות לחלק יורדת מתחת לזו של הדפסה תלת-ממדית. נקודת האיזון משתנה בהתאם לגודל החלק ומורכבותו, אך הדפוס נשאר בעינו. מנות קטנות מעדיפות הדפסה. מנות גדולות יותר מעדיפות יציקה.
2. מהירות (זמן אספקה לעומת זמן ייצור)
אנשים מבלבלים בין שתי מהירויות שונות. זמן ההכנה לחלק הראשון. השני הוא הזמן הכולל שלוקח לסיים אצווה.
הדפסה תלת-ממדית מנצחת את המירוץ הראשון. חלק בודד יכול להיות מוכן תוך עשרים וארבע עד שבעים ושתיים שעות. אין צורך בכלים. אין צורך בהתקנה. פשוט לחצו על הדפסה!
יציקת ואקום מנצחת את המירוץ השני. ייצור תבנית הסיליקון אורכת שלושה ימים. לאחר מכן, כל יציקה אורכת כשעה. עבור חמישים חלקים, הזמן הכולל הוא כשלושה ימים לתבנית, ועוד חמישים שעות יציקה. זה בערך חמישה ימים. הדפסה תלת מימדית של חמישים חלקים אורכת פי חמישים מזמן ההדפסה. הדפסה של שעתיים תארך מאה שעות. זה לוקח יותר מארבעה ימים של ריצה רצופה.
3. תכונות חומרים וסימולציה
פער זה משמעותי.
יציקת ואקום משתמשת בשרפי פוליאוריטן המחקים פלסטיק הנדסי אמיתי. שרפים דמויי ABS משמשים לנוקשות ועמידות בפני פגיעות. ישנם גם שרפים דמויי פוליפרופילן לצירים חיים ועמידות כימית. ישנם גם שרפים דמויי גומי עם קשיות Shore A אמיתית לאחיזה ואטמים. החלקים מתנהגים כמו רכיבי ייצור.
הדפסה תלת-ממדית לוקה בחסר כאן. פוטופולימרים מסוג SLA הם שבירים. הם מצהיבים תחת אור UV במשך שבועות או חודשים. הם אינם מתאימים לבדיקות פונקציונליות של מוצרים עמידים. אבקות ניילון SLS חזקות אך בעלות משטחים מחוספסים. זה משפיע על החיכוך והבלאי. תרמופלסטים מסוג FDM עשויים מחומרים אמיתיים כמו ABS, PLA ו-PETG, אך הידבקות השכבות יוצרת נקודות תורפה. חלקים נוטים להיכשל לאורך קווי ההדפסה ולא דרך החומר בתפזורת.
כאשר סימולציית חומרים חשובה, מהנדסים בוחרים ביציקת ואקום. צירים חיים דורשים גמישות אמיתית. התאמות נצמדות דורשות סטייה עקבית. מבחני נפילה דורשים עמידות בפני פגיעות. חלקים מודפסים בתלת-ממד יכולים להניב תוצאות מטעות.
4. גימור פני השטח ואסתטיקה
יציקת ואקום מייצרת תוצאות חלקות משני הצדדים. תבנית הסיליקון משכפלת בצורה מושלמת את תבנית האב. אין קווי שכבה. אין סימני תמיכה. ניתן לצבוע את החלקים, ליצור מרקם או להשאיר אותם שקופים. יציקות שקופות הן שקופות, לא עכורות.
תוצאות הדפסה תלת-ממדית משתנות. להדפסות שרף SLA יש משטחים חלקים על הפאות הנתמכות. בצד התחתון יש סימני תמיכה. להדפסות FDM יש קווי שכבה גלויים מכל הצדדים. עיבוד לאחר ההדפסה יכול לתקן חלק מהבעיות הללו. שיוף: מילוי. צבע יסוד. צביעה. כל שלב מוסיף עבודה וזמן.
עבור הדגמות משקיעים ואבות טיפוס מוכנים לקמעונאות, יציקת ואקום היא נוהג סטנדרטי. אי אפשר פשוט למסור חלק גס ומצופה בשכבות לקונה פוטנציאלי ולבקש מימון. החלק צריך להידמות למוצר מוגמר.
5. מורכבות גיאומטרית וחיתוכים
הדפסה תלת-ממדית מנצחת בקטגוריה זו ללא ספק. יצירת תעלות פנימיות היא פשוטה. מבני סריג הם סטנדרטיים. במערכות מבוססות אבקה, ניתן להדפיס חלקים נעים במקום - לדוגמה, גלגל שיניים בתוך בית. היעדר תבנית פירושו שאין אילוצי שחרור.
ליציקת ואקום יש מגבלות. יש להוציא את החלק מתבנית סיליקון בת שני חלקים. חיתוכים מתחת לקרקע קשים. חורים עמוקים דורשים משיכות צדדיות או ליבות מסיסות.
זהו כלל אצבע מהמפעל. אם לעיצוב יש מאפיינים פנימיים מורכבים הדורשים ליבה מתקפלת או מספר פעולות צדדיות בתבנית פלדה, הדפסה תלת-ממדית היא הבחירה הטובה יותר. עם זאת, אם העיצוב ניתן לעיצוב, יציקת ואקום היא מהירה וזולה יותר בקנה מידה גדול.
6. גמישות (חומרים מרובים בחלק אחד)
יציקת ואקום מאפשרת יציקת יתר. תבנית אחת יכולה להכיל שני שרפים שונים. ראשית, נוצקים ליבה מפלסטיק קשיח. לאחר מכן, נוצקים ידית גומי רכה סביב ליבה זו. התהליך כולו מתרחש באותו כלי סיליקון. החיבור הוא גם כימי וגם מכני. אין צורך בהרכבה.
הדפסה תלת-ממדית מתקשה כאן. חלקים מרובי חומרים דורשים מכונות ייעודיות עם ראשי הדפסה מרובים. אחרת, המדפסת צריכה לעצור כדי להחליף את הפילמנט. ההידבקות בין שכבות שונות של חומר חלשה. כתוצאה מכך, הדפסה תלת-ממדית מרובת חומרים משמשת לעתים רחוקות עבור חלקים פונקציונליים.
זרימת עבודה היברידית: הטוב משני העולמות
אין כלל שאומר שאדם חייב לבחור שיטה אחת ולהתמיד בה. אנשי מקצוע חכמים משתמשים בשתיהן. הם משלבים את החוזקות. הם נמנעים מהחולשות. התוצאה טובה יותר מכל תהליך בנפרד.
אין כלל שאומר שאדם חייב לבחור שיטה אחת ולהתמיד בה. אנשי מקצוע חכמים משתמשים בשתיהן. הם משלבים את נקודות החוזק שלהם. הם נמנעים מהחולשות. התוצאה טובה יותר מכל תהליך בנפרד.
כך פועלת בפועל זרימת העבודה ההיברידית ברצפת הייצור.
- הדפסת תלת-ממד של תבנית אב. SLA היא הבחירה הנפוצה ביותר לשלב זה. רזולוציה גבוהה. המשטח חלק מיד לאחר ההדפסה מהמכונה. תבנית האב חייבת להיות ללא רבב, מכיוון שכל פגם יועבר לתבנית ולאחר מכן לכל חלק יצוק.
- סיים את תבנית האב. הדפסה לבדה אינה מספיקה. אנשים משייפים את המשטח. הם שמים עליו יסוד. הם צובעים אותו. המטרה היא להשיג משטח Class A, שהוא דרגת צבע לרכב. לא צריכים להיות קווי שכבה גלויים. לא חורים. לא שריטות. האב המוגמר הזה הופך לתבנית לתבנית.
- צרו תבנית סיליקון מהמאסטר. המאסטר המוגמר תלוי במיכל. סיליקון נוזלי יוצק סביבו. ואקום שואב החוצה בועות אוויר. לאחר הייבוש, התבנית נחתכת, והמאסטר מוציאים. מה שנותר הוא חלל שלילי מושלם.
- יצוקו חמישים חלקים זהים או יותר. שרף פוליאוריטן יוצק לתבנית הסיליקון תחת ואקום. החלק מתקשה. תהליך הוצאת התבנית אורך שניות. התבנית מייצרת חלק אחר חלק, כל חלק זהה לקודמו. אין צורך בגימור נוסף מכיוון שהאב כבר היה מושלם.
מהנדסים מקבלים את החופש הגיאומטרי של הדפסה תלת-ממדית עבור המודל הראשי. צורות מורכבות. חיתוכים תחתונים. עקומות אורגניות. אין אילוצי תבנית בשלב התכנון. לאחר מכן הם נהנים מאיכות החומר ומהירות הייצור של יציקת ואקום עבור החלקים הסופיים. שרפים הנדסיים ריאליסטיים.

בחר אצילי: עיבוד CNC דיוק לייצור
ב-NOBLE, אנו מפעל ייצור המספק שירות מלא המתמחה בעיבוד שבבי וייצור CNC. נדריך אתכם בבחירת התהליך המתאים ביותר לפרויקט שלכם, בין אם מדובר בהדפסה תלת-ממדית לייצור מהיר של אב טיפוס, יציקת ואקום לייצור בנפח נמוך, או עיבוד שבבי CNC בדיוק גבוה לייצור חלקי מתכת ופלסטיק עם סבולות צפופות.
יכולות הליבה שלנו
אנו משלבים ייצור חוצרי מסורתי עם עיבוד פלסטיק מתקדם כדי להציע פתרון מקיף באמת:
| יכולת | חומרים | נפח אופייני | הכי טוב |
| עיבוד שבבי CNC | מתכות (אלומיניום, פלדה, טיטניום, פליז) ופלסטיקה הנדסית (ABS, POM, PEEK, ניילון) | 1–1,000+ חלקים | חלקים פונקציונליים בעלי סבילות גבוהה, ייצור לשימוש סופי, ג'יגים ומתקנים |
| יציקת ואקום | שרפי פוליאוריטן (דמויי ABS, דמויי PP, דמויי גומי, שקופים) | 10-100 חלקים | ייצור גשרים, אבות טיפוס מוכנים לשוק, יציקת יתר רכה למגע |
| הדפסת 3D | שרפי SLA, ניילון SLS, תרמופלסטיקים FDM | 1-20 חלקים | גיאומטריה מורכבת, אימות עיצוב, חלקים מותאמים אישית חד-פעמיים |
אישורי איכות שתוכלו לסמוך עליהם
בייצור, הסמכות הן יותר מסתם תגים - הן מייצגות מחויבות לתהליכים חוזרים ונשנים ומבוקרים. אנו גאים לשמור על ההסמכות הבאות:
ISO 9001:2015 (מערכות ניהול איכות)
מוסמך לכל תהליך העבודה של הייצור שלנו, כולל: עיבוד שבבי CNC, יציקת ואקום והדפסה תלת-ממדית. זה מבטיח איכות חלקים עקבית, מעקב מתועד ושיפור מתמיד בכל הזמנה.
ISO 13485:2016 (ניהול איכות של מכשור רפואי)
הסמכה זו חיונית ליישומים רפואיים, דנטליים וכירורגיים. היא מדגימה את יכולתנו לייצר רכיבים העומדים בדרישות הרגולטוריות המחמירות ביותר לבטיחות, ניהול סיכונים וניקיון. אנו מספקים תמיכה מלאה בתיעוד לחברות מכשור רפואי, יצרני ציוד אבחון ומפתחי כלים כירורגיים.
שאלות נפוצות
האם יציקת ואקום זולה יותר מהדפסה תלת מימדית?
העלות תלויה לחלוטין בכמות. עבור חלק אחד עד חמישה חלקים, הדפסה תלת מימדית היא האפשרות הזולה יותר. אין עלות תבנית. אין דמי הקמה. פשוט לחצו על הדפסה! עבור עשרים חלקים זהים או יותר, יציקת ואקום כרוכה בעלות נמוכה יותר ליחידה. למרות שתבנית הסיליקון כרוכה בעלות ראשונית, היא מתפרשת על פני חלקים רבים. נקודת האיזון בדרך כלל נמצאת איפשהו בין עשר לעשרים יחידות. מתחת לזה, הדפסה תלת מימדית. מעל לזה, יציקת ואקום.
האם יציקת ואקום יכולה להחליף הדפסה תלת מימדית?
לא, אנשים ששואלים את השאלה הזו לא הבינו נכון את שני התהליכים. הם כלים משלימים, לא חלופות מתחרות. הדפסה תלת-ממדית אידיאלית לטיפול באיטרציות וגיאומטריה פנימית מורכבת שתבניות אינן יכולות לייצר. יציקת ואקום משמשת לייצור בנפח נמוך עם חומרים ברמה הנדסית. תהליך אחד מזין את השני. אף תהליך לא מחליף את השני.
איזה עדיף עבור prototypingיציקת ואקום או הדפסה תלת מימדית?
עבור אבות טיפוס של צורה והתאמה, הכוללים בדיקת מידות, הרכבה וארגונומיה, הדפסה תלת-ממדית מהירה וזולה יותר. ניתן להחזיק חלק מודפס במשך שעות ולא ימים.
עבור אבות טיפוס פונקציונליים ומוכנים לשוק הדורשים תכונות חומר אמיתיות, יציקת ואקום עדיפה.
כמה חלקים אפשר לייצר ביציקת ואקום?
תבנית סיליקון אחת יכולה בדרך כלל לייצר בין עשרים לחמישים חלקים טובים. גימור פני השטח מתבלבל. לאחר ייצור חמישים חלקים, הסיכון לפגמים עולה משמעותית. אלו הזקוקים לכמויות גדולות יותר מייצרים תבניות מרובות.
אילו חומרים ניתן להשתמש ביציקת ואקום שלא ניתן להשתמש בהם בהדפסה תלת מימדית?
הרשימה ארוכה. היא כוללת גומיות True Shore A בדרגות החל מ-20A (רכות מאוד) ועד 90A (יציקות כמו צמיג). ישנם גם שרפים דמויי ABS שמתנהגים כמו ABS יצוק בהזרקה מבחינת פגיעות וקשיחות. ישנם שרפים דמויי פוליפרופילן לצירים חיים ועמידות בפני כימיקלים. ישנם גם שרפים דמויי פוליקרבונט לשקיפות ועמידות בחום. ישנם גם דרגות מעכבי בעירה העומדות בתקן UL94 V-0. אף אחד מהחומרים הללו אינו זמין במערכות הדפסה תלת-ממדיות סטנדרטיות. פוטופולימרים SLA הם שבירים. ניילון SLS בעל מרקם מחוספס. לתרמופלסטים FDM יש הידבקות חלשה בשכבות. בכל הנוגע לתכונות חומרים המיועדות לייצור, יציקת ואקום היא ללא תחרות עבור כמויות נמוכות.







