
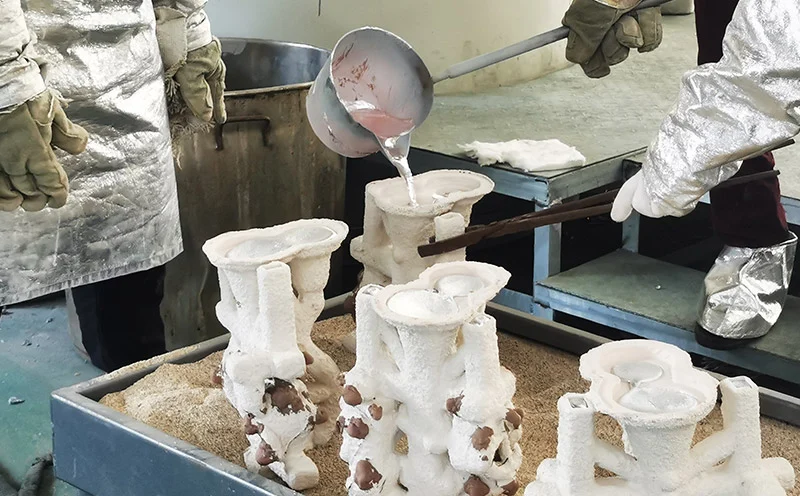
יציקת שעווה אבודה בוואקום אינה תהליך חדש. תהליך השעווה האבודה קיים אלפי שנים אחורה. אבל החלק של הוואקום הוא מודרני. מתרחש חמצון, נוצרות נקבוביות, ובסופו של דבר, הרכיבים כושלים במהלך השימוש.
טכנולוגיית ואקום מסירה אוויר, ושומרת על טהרת החומר המותך. התבנית הקרמית גם אינה משחררת גזים. החלקים המתקבלים צפופים וחופשיים מפגמים. מסיבה זו, תעשיות התעופה והחלל, הרפואה וייצור החשמל מסתמכות על יציקת שעווה אבודה בוואקום לייצור רכיבים קריטיים.
מהי יציקת שעווה אבודה בוואקום?
הַגדָרָה
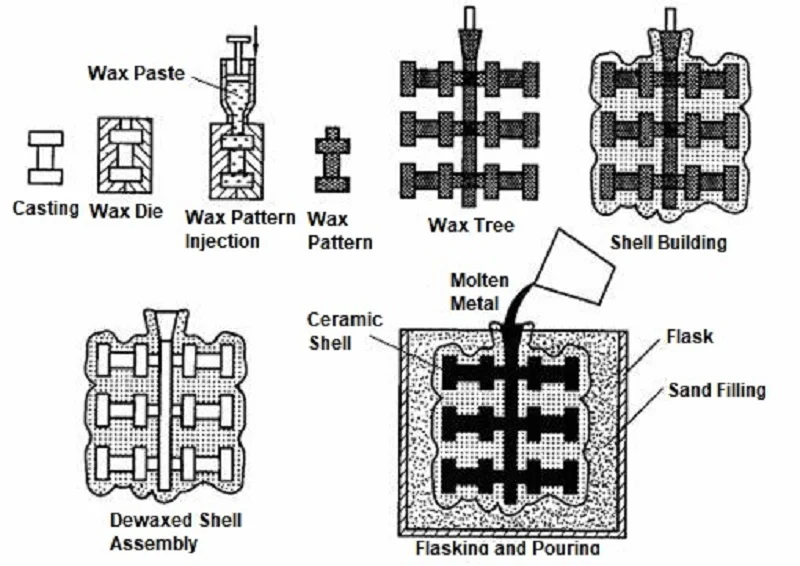
חלקים מתחילים עם דוגמת שעווה. מצפים אותה בקרמיקה. ממיסים את השעווה. יש תבנית. יוצקים פנימה מתכת. זוהי יציקת השקעה.
יציקת שעווה אבודה בוואקום היא באותו רצף. אבל היציקה מתרחשת בתוך תא ואקום. התבנית מפונה. המתכת מותכת תחת ואקום. היציקה מתרחשת ללא מגע עם אוויר. ההבדל הפשוט הזה משנה הכל.
מדוע משתמשים בוואקום
ארבע סיבות מובילות לשימוש בוואקום.
הפחתת חמצון. מתכות ריאקטיביות יוצרות תחמוצות באופן מיידי כאשר הן נחשפות לאוויר. טיטניום, זירקוניום וסופר-סגסוגות נוטות במיוחד לחמצון. סביבת ואקום מבטלת את מקור החמצן ושומרת על ניקיון המתכת.
מניעת ספיגת גזים. מימן וחנקן יכולים להתמוסס במתכת מותכת ולבלוט במהלך התמצקות, וליצור נקבוביות. תהליך הוואקום מסיר גזים אלה לפני שהם עלולים לגרום לבעיות.
שיפור ניקיון המתכת. תחמוצות ותכלילים נוצרים במהלך התכה באוויר פתוח; חומרים אלה נלכדים ביציקה ומשמשים כאתרי התחלת סדקים. התכה בוואקום מבטלת את מקורות הזיהום הללו.
לייצר יציקות צפופות. ללא נקבוביות, היציקות צפופות לחלוטין. התכונות המכניות משופרות, חיי העייפות מתארכים, והרכיבים יכולים לעמוד בתלאות של יישומים קריטיים.
שיפור תכונות מכניות. צפיפות גבוהה יותר פירושה חוזק רב יותר. מתכת נקייה יותר פירושה משיכות טובה יותר. השילוב של שני גורמים אלה מספק ביצועים שחלקים יצוקים באוויר אינם יכולים להשתוות אליהם.
יציקת שעווה אבודה בוואקום מציעה את כל חמשת היתרונות הללו. מסיבה זו, היא הפכה לתהליך הסטנדרטי עבור להבי טורבינה, שתלים רפואיים ורכיבים מבניים לתעופה וחלל. ואקום אינו מאפיין אופציונלי - הוא בליבת התהליך.
תהליך יציקת שעווה אבודה בוואקום שלב אחר שלב
שלב 1 - יצירת דוגמת השעווה
שעווה מותכת נשפכת לתבנית מתכת. תבנית זו עברה עיבוד מדויק. השעווה המותכת ממלאת כל פרט, ומבטיחה שתבנית השעווה המתקבלת תתאים לתבנית בצורה מושלמת. הדיוק המושג בשלב זה קובע את דיוק היציקה הסופית.
מודלים מרובים מורכבים על גבי קשת מרכזית. מבנה דמוי עץ זה תומך בכל החלקים. הכיוון והמרווח בין החלקים הם קריטיים. עיצוב הקשת קובע כיצד המתכת זורמת לתוך כל חלל. עיצוב עץ לא תקין יכול לגרום למערבולת נוזלים. מערבולת לוכדת גז, וכתוצאה מכך נוצרים חלקי גרוטאות.
שלב 2 - בניית המעטפת הקרמית
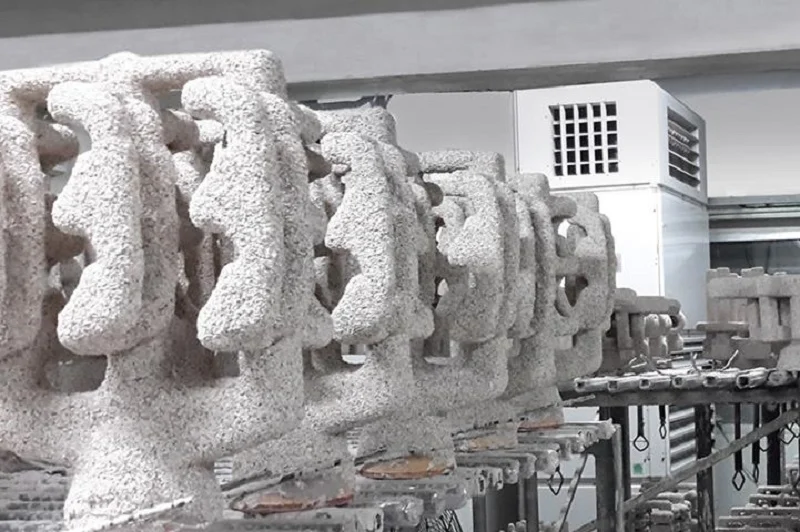
טבלו את דוגמת השעווה בתמיסת הקרמיקה. לאחר מכן, מרחו אבקת טיח על המשטח הרטוב. חזרו על מחזור ההטבילה ויישום הטיח. מרחו את השכבה הבאה רק לאחר שהקודמת התייבשה. התהליך הסטנדרטי כולל שש עד שמונה שכבות. קליפות עבות יותר יכולות לעמוד בתנאי יציקה קשים יותר.
חומרים קרמיים נבחרים על סמך הסגסוגת.
סיליקה היא החומר העיקרי. היא זולה ומתאימה למגוון רחב של סגסוגות.
זירקון יכול לעמוד בטמפרטורות גבוהות יותר ועמיד בפני הלם תרמי.
אלומינה יציבה מבחינה כימית ואינה מגיבה עם רוב המתכות.
מוליט משיג איזון בין חוזק ליציבות תרמית.
איטריה מיועדת לטיטניום. היא אינה מגיבה עם טיטניום מותך. זה קריטי מכיוון שטיטניום ממיס את רוב החומרים הקרמיים האחרים.
שלב 3 – הסרת שעווה וירי פגזים
השעווה חייבת לצאת מהקליפה לפני המזיגה. אוטוקלאב מבצע את השלב הראשון. קיטור בלחץ גבוה ממיס את השעווה. היא זורמת החוצה דרך הפתח. הקליפה נשארת שלמה.
לאחר מכן, הקליפה עוברת לתנור. מחזור השריפה פועל בטמפרטורה של 800 מעלות צלזיוס עד 1000 מעלות צלזיוס. שאריות השעווה נשרפות לחלוטין. הקרמיקה מתחזקת ומתחזקת. הקליפה הופכת קשיחה מספיק כדי לעמוד בפני היציקה.
השלב האחרון הוא חימום מוקדם של התבנית. המעטפת מחוממת לטמפרטורת יציקה לפני שהיא נכנסת לתא הוואקום. מתכת חמה שפוגעת במעטפת קרה יוצרת הלם תרמי. המעטפת נסדקת. המתכת דולפת החוצה. חימום מוקדם מונע זאת.
שלושת השלבים הללו מכינים את המעטפת ליציקת שעווה אבודה בוואקום. השלב הבא - התכה ויציקה - מתרחש בתוך תא הוואקום. כאן התהליך שונה באמת מיציקת השקעה קונבנציונלית.
שלב 4 - התכה ויציקה בוואקום
הקליפה שחומה מראש מונחת בתא הוואקום. התא נאטם והאוויר פונה. הלחץ מופחת ל-10⁻² עד 10⁻⁴ מיליבר - מצב כמעט ואקום.
התכת אינדוקציה בוואקום מתרחשת בתוך אותו תא ואקום. סליל אינדוקציה מקיף את כור ההיתוך, וממיס את המתכת. מכיוון שהמתכת המותכת אינה נחשפת לחמצן או חנקן, היא נשארת טהורה.
יציקה בוואקום כרוכה בהטיית תא הוואקום ומכבש היתוך כך שהמתכת המותכת תזרום לתוך התבנית. התהליך כולו מתבצע בתנאי ואקום, תוך מניעת חמצון וספיגת גז, ומבטיחה שהמתכת תמלא את התבנית.
שלב זה הוא מרכזי ביציקת שעווה אבודה בוואקום. לוואקום שני תפקידים קריטיים: הוא מסיר גזים מומסים מהמתכת המותכת ומונע חדירת גזים חדשים. התוצאה היא יציקה צפופה וללא פגמים.
שלב 5 - קירור והתמצקות
הקירור מתחיל לאחר המזיגה. הקצב חשוב.
קירור מהיר מביא ליצירת גרגירים דקים - גרגירים דקים פירושם חוזק גבוה יותר. עם זאת, מאמץ תרמי עלול לגרום לסדיקה במקטעים בעלי דופן דקה.
קירור איטי מביא לגרגירים גסים יותר - גרגירים גסים יותר פירושם עמידות טובה יותר לזחילה בטמפרטורות גבוהות. להבי טורבינה דורשים תכונה זו.
התמצקות כיוונית שולטת בכיוון הגרגירים. כאשר התבנית נשלפת מהתנור, חום מוסר מקצה אחד. הגרגירים גדלים במקביל לכיוון החילוץ. בכך חוזק הזחילה משופר.
יציקות גבישיות יחיד מייצגות את האולטימטיביות בהקשר זה. עם גרגר יחיד בלבד וללא גבולות גרגרים, החלקה של גבולות הגרגרים אינה מתרחשת בטמפרטורות גבוהות. תהליך זה משמש לייצור להבי טורבינה עם הדרישות התובעניות ביותר. יציקת שעווה אבודה בוואקום היא השיטה היחידה לייצור להבים כאלה.
שלב 6 - הסרת המעטפת וגימור
המעטפת הקרמית מוסרת. הגוף הראשי נשבר לגזרים על ידי פגיעה מכנית. סילון מים מסיר את השכבות הנותרות. בשלב זה, החלק נחשף.
החלק נחתך מהקשת; מפעילים משתמשים בדרך כלל בגלגל השחזה או במסור סרט כדי לבצע פעולה זו. בשלב זה, פני השטח של אזור הקשת מחוספסים, ולכן המפעיל מסיר חומר עודף באמצעות עיבוד שבבי.
לאחר מכן מתבצע טיפול בחום. חימום וקירור משמשים להקנת התכונות המכניות הנכונות לחלק: חוזק, גמישות וקשיחות. פרמטרים ספציפיים תלויים בסוג הסגסוגת.
עיבוד שבבי מביא משטחים קריטיים למידותיהם הסופיות. סבולות שהיציקה אינה יכולה לעמוד בהן מושגות באמצעות חיתוך. אזורים הדורשים משטחים חלקים מושחזים.
הבדיקה היא השלב הסופי. היא כוללת בדיקות מימד, בדיקת רנטגן לאיתור פגמים פנימיים, בדיקת חדירה לסדקים על פני השטח ובדיקת אולטרסאונד לאיתור נקבוביות תת-קרקעית. נשלחים רק חלקים שעוברים את כל הבדיקות.
ששת השלבים הללו מגדירים במלואם את כל תהליך יציקת השעווה האבודה בוואקום מתחילתו ועד סופו. כל שלב הוא הכרחי, וכל אחד מהם משפיע על התהליכים הבאים. טכנולוגיית הוואקום אינה פרט של מה בכך; היא בדיוק מה שמאפשר את יישום מוצלח של תהליך זה על סגסוגות קריטיות.
סגסוגות מתכת נפוצות המשמשות ביציקת שעווה אבודה בוואקום
פלדת אל - חלד
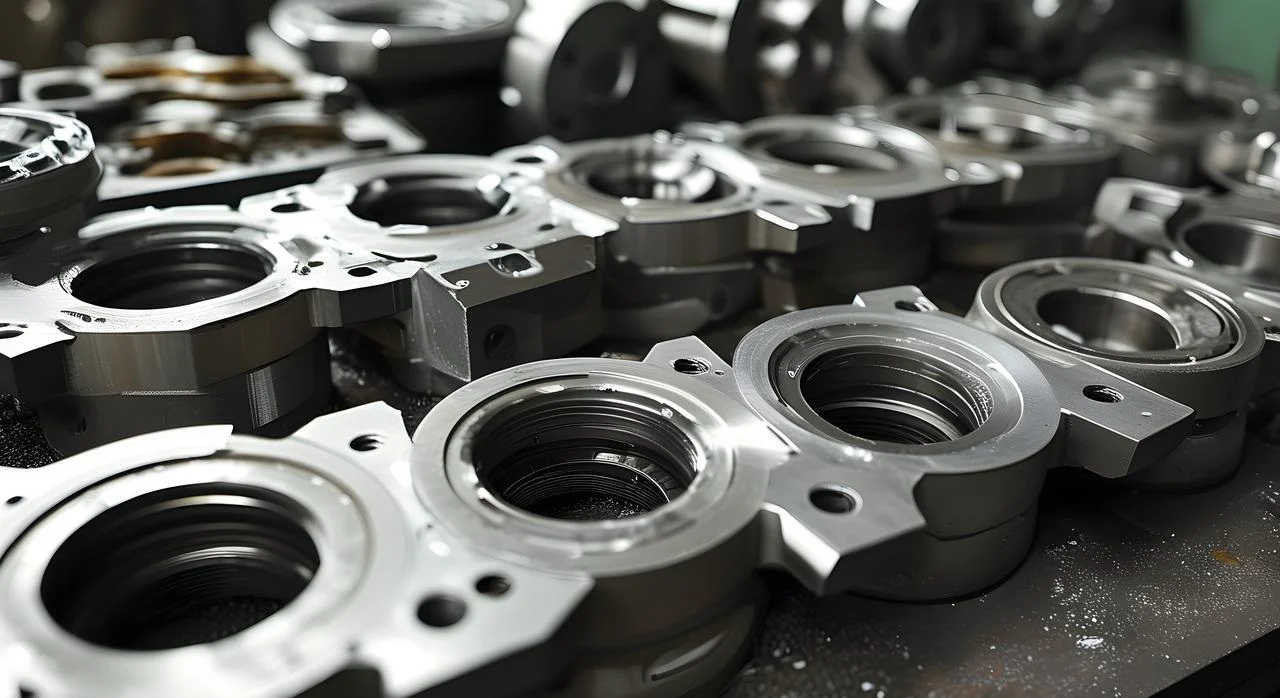
פלדת אל-חלד היא החומר העיקרי. עבור חלקים הדורשים עמידות בפני קורוזיה וחוזק בינוני, נעשה בדרך כלל שימוש בתהליך יציקת ואקום. בתי משאבה, גופי שסתומים וחומרה ימית הן דוגמאות אופייניות.
יתרונה טמון באיכות עקבית. סביבת הוואקום מסירה מימן. בפלדת אל-חלד יצוקה בלחץ אטמוספרי, מימן יכול לגרום לחורים ונקבוביות. חלקים המיוצרים ביציקת ואקום הם באיכות אמינה.
החסרונות? לפלדת אל-חלד אין דרישות מחמירות לתהליכי ואקום כמו לטיטניום. עבור חלקים בעלי גיאומטריה פשוטה, יציקת ואקום עשויה לא להיות חסכונית.
כלי מתכת
פלדות כלים משמשות לכלי חיתוך, תבניות ורכיבי שחיקה. תכולת הפחמן והסגסוגות הגבוהה שלהן מקנות להן קשיות. טיפול בחום משמש להשגת תכונותיה הסופיות. תהליך יציקת הוואקום מייצר מיקרו-מבנה טהור, נטול תחמוצות ותכלילים, ומציג תגובה עקבית לטיפול בחום.
עמידות בפני שחיקה היא התכונה העיקרית שלו. המיקרו-מבנה הטהור מבטיח פיזור אחיד של קרביד, ובכך מאריך את חיי השירות של הרכיבים. הדרישה ליציקת ואקום נובעת מרגישותה של סגסוגת זו לחמצן.
סגסוגות על מבוססות ניקל
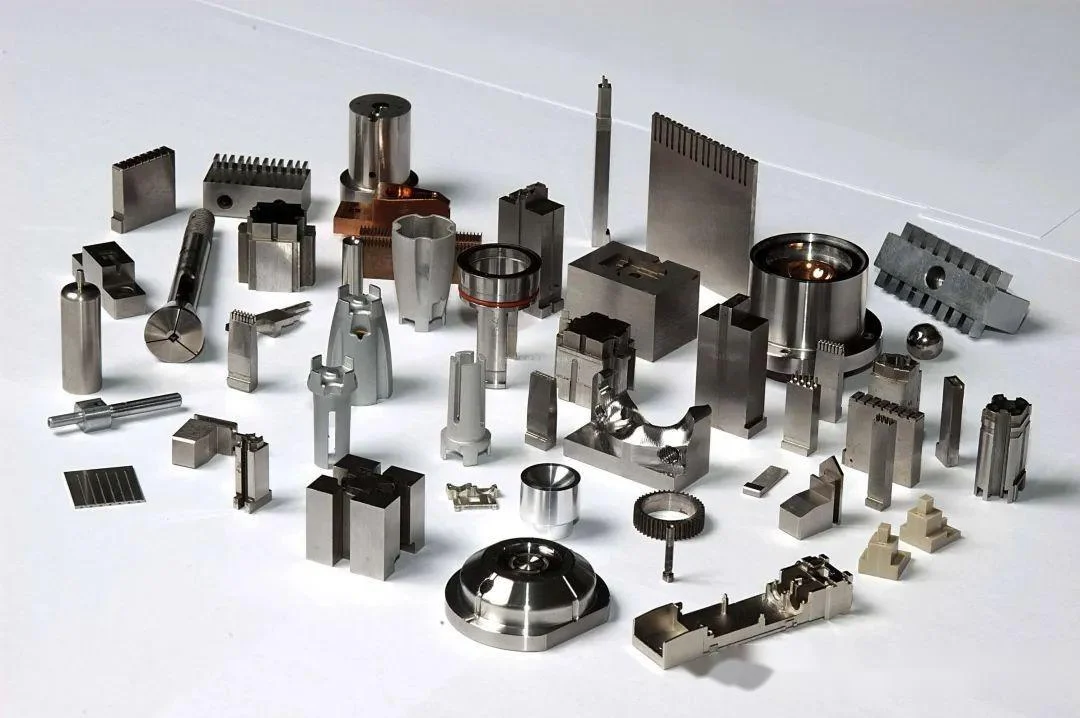
סגסוגות אינקונל 718, וואספלוי ורנה. אלו חומרים עמידים בטמפרטורה גבוהה ששומרים על חוזקם בטמפרטורות הנעות בין 700°C ל-1000°C. הם משמשים בלהבי טורבינה, תאי בעירה ופיה של פליטה.
הביצועים שלהם יוצאי דופן: עמידות לזחילה, עמידות לחמצון וחוזק עייפות. מהן המגבלות? הם יקרים, קשים לעיבוד ודורשים יציקת ואקום.
יציקת שעווה אבודה בוואקום היא שיטת היציקה הסטנדרטית עבור סגסוגות אלו. יציקה קונבנציונלית עלולה לפגוע בסגסוגות אלו, ולכן תהליכי ואקום חיוניים.
סגסוגות מבוססות קובלט
סגסוגות קובלט מציעות עמידות בפני שחיקה וחוזק בטמפרטורה גבוהה. סטליט הוא הנפוץ ביותר. מושבי שסתומים, תותבים ומכשירים כירורגיים.
התכונות נובעות מהיווצרות קרביד. קרבידי כרום מעניקים קשיות. הסגסוגות עמידות בפני התגרות וקורוזיה. יישומים תעשייתיים כוללים אימפלרים למשאבות, תבניות שיחול וכנפיים של טורבינה.
סגסוגות טיטניום
טיטניום הוא האפשרות בעלת הביצועים הגבוהים. Ti-6Al-4V הוא הסטנדרט. יחס החוזק-משקל שלו מצוין. התאימות הביולוגית הופכת אותו לאידיאלי עבור שתלים.
הדרישה ליציקת שעווה אבודה בוואקום היא מוחלטת. טיטניום סופג חמצן וחנקן מהאוויר. השבירות הנובעת מכך הורסת את הגמישות. הוואקום מגן על הגז. החלק שומר על תכונותיו.
סגסוגות אלומיניום
אלומיניום פחות נפוץ ביציקת ואקום. שכבת התחמוצת היא מגן. אך נקבוביות מימן היא בעיה. A356 ו-AlSi10Mg מרוויחים מניקוי גזים בוואקום.
היישומים הם קריטיים מבחינת משקל. תושבות לחלל ורכב ורכיבי מתלים. הוואקום משפר את התכונות. אבל העלות לרוב קשה להצדיק. יציקת אוויר בדרך כלל מספיקה לאלומיניום.
למה לבחור ב-NOBLE ליציקת שעווה אבודה בוואקום וייצור מדויק?
NOBLE מתמחה בייצור מתכת ופלסטיק מדויק. העבודה מגיעה ללקוחות במגוון תעשיות - רפואה, תעופה וחלל, רכב ותעשייה. רכיבים מותאמים אישית באיכות גבוהה הם התוצר הסטנדרטי.
שירותי ייצור מקצה לקצה
התהליך מתחיל לפני הייצור. תמיכה בתכנון המוצר מזהה בעיות מוקדם. סקירות של תכנון לייצור (DFM) ממטבות את החלק לתהליך. הנחיות לבחירת חומרים מבטיחות את הסגסוגת המתאימה ליישום.
יצירת אב טיפוס מהירה מאמתת את העיצוב לפני ייצור הכלים. לאחר מכן מתחילה הייצור. יציקת שעווה אבודה בוואקום יוצרת חלקי מתכת מורכבים וללא פגמים. עיבוד שבבי CNC מביא משטחים קריטיים לסבולות סופיות. יציקת הזרקת פלסטיק מטפלת ברכיבי פולימר בנפח גבוה. גימור פני השטח מוסיף עמידות בפני קורוזיה ואסתטיקה.
בדיקת איכות מתבצעת לאורך כל התהליך. הרכבה בונה תת-מערכות. אריזה ולוגיסטיקה שולחים את המוצר המוגמר.
ספק אחד מטפל בכל זה. מהקונספט ועד לחלק המוגמר. אין מסירות. אין פערים. נקודת קשר אחת.
איכות שאפשר לסמוך עליה
מערכת האיכות מאושרת ומתועדת.
תקן ISO 9001:2015 מכסה ניהול איכות כללי. תהליכים עקביים. בדיקה מתועדת. רישומים ניתנים למעקב.
תקן ISO 13485:2016 מוסיף את הקפדנות הנדרשת לייצור מכשור רפואי. עקיבות מחמירה יותר. אימות תהליכים הדוק יותר. ללא סטיות.
שותפות עם NOBLE
צוות ההנדסה זמין לסייע. בחירת חומרים. אופטימיזציה של ייצור. בניית אב טיפוס. ייצור בקנה מידה מלא. צרו קשר עם NOBLE עם דרישות ספציפיות. הצוות יספק את הפתרון המתאים ליישום.
שאלות נפוצות
מהי יציקת שעווה אבודה בוואקום?
תהליך שבו מתכת מותכת יוצקת לתוך מעטפת קרמית תחת ואקום. דוגמת השעווה נמסה תחילה. הוואקום מבטל חמצון ונקבוביות גז.
מדוע משתמשים בוואקום ביציקת השקעה?
כדי למנוע חמצון וספיגת גז במתכות ריאקטיביות ובסגסוגות-על. הוואקום גם מסיר גזים מומסים מהמותך לפני התמצקות.
אילו חומרים ניתן ליצוק באמצעות יציקת שעווה אבודה בוואקום?
פלדות אל-חלד, פלדות כלים, סגסוגות-על מבוססות ניקל, סגסוגות מבוססות קובלט, סגסוגות טיטניום וכמה סוגי אלומיניום. התהליך קריטי לחומרים המגיבים עם אוויר.
מהו חומר המעטפת הקרמי הטוב ביותר?
זה תלוי בסגסוגת. סיליקה וזירקון מתאימים לרוב הפלדות. איטריה משמשת לטיטניום מכיוון שהיא אינה מגיבה עם המתכת המותכת.
האם ניתן ליצוק טיטניום בוואקום?
כן. יש ליצוק טיטניום תחת ואקום או גז אינרטי. כל איסוף חמצן גורם לשבירות החומר והורס את הגמישות.
מה ההבדל בין יציקת השקעה ליציקת ואקום - יציקת השקעות?
יציקת השקעה היא התהליך הכללי. יציקת שעווה אבודה בוואקום היא גרסה ספציפית שבה התכה ויציקה מתרחשות תחת ואקום עבור סגסוגות ריאקטיביות ובעלות ביצועים גבוהים.
האם יציקת שעווה אבודה בוואקום יקרה?
כן. הציוד, הכלים ובקרת התהליך יקרים. עבור חלקים יקרים וקריטיים, העלות מוצדקת על ידי התוצאות ללא פגמים.
אילו תעשיות משתמשות ביציקת השקעה בוואקום?
תעופה וחלל, מכשור רפואי, ייצור חשמל, רכב וביטחון. כל תעשייה שבה כשל חלקים אינו מקובל.







