
Hvernig gengur lífið dag frá degi? Er það í jafnvægi og allt eins og það á að vera? Er jafnvægi hvort sem litið er á veraldlega stöðu eða andlega? Lífið er eins og það er. Það er ekki alltaf sólskyn. Það koma reglulega lægðir með rok og rigningu. Við vitum að í heildar samhenginu er lægð hluti af vistkerfi að leita að jafnvægi. Stundum erum við stödd í miðju lægðarinnar. Þar er logn og gott veður, sama hvað gengur á þar sem stormurinn er mestur. Sama lögmál gildir varðandi þitt eigið líf. Ef þú ert í þinn miðju, þínum sannleik þá heldur þú alltaf jafnvægi átakalaust. Sama hvað gustar mikið frá þér þegar þú lætur til þín taka. Huldufólk hefur gefið okkur hugleiðslu sem hjálpar okkur að finna þessa miðju, finna kjarna okkar og sannleikann sem í honum býr. Þegar þú veist hver þú ert og hvers vegna þú ert hér, mun líf þitt vera í flæðandi jafnvægi. Hugleiðslan virkjar þekkinguna sem er í vitund jarðar og færir hana með lífsorkunni inn í líkama okkar. Þar skoðar hún hugsana og hegðunar munstrið og athugar hvort það myndar átakalausu flæðandi jafnvægi. Hinn möguleikinn er falskt jafnvægi sem hafa þarf fyrir að viðhalda með tilheyrandi striti, áhyggjum og ótta. Síðan leiðbeinir þessi þekking okkur að því jafnvægi sem er okkur eðlilegt. Við blómstrum átakalaust, líkt og planta sem vex átakalaut frá fræi í fullþroska plöntu sem ber ávöxt.
Sljóleg skurðarverkfæri eru líklegri til að brotna. Ef þú ert með brotið verkfæri, þá ertu með brot. Þetta þýðir klukkustundir af tímasóun. Þetta er það sem gerðist.
Skemmdir á CNC-verkfærum gera ekki vart við sig. Þær myndast hægt og rólega. Þú munt sjá litlar hakar á skurðbrúninni, flísar sem safnast upp á hliðinni og örsprungur af völdum hitabreytinga. Eftir það versnar skurðargetan, yfirborðið verður hrjúfara og víddir eru ekki lengur eins nákvæmar.
Það er mjög mikilvægt að skilja hvernig CNC skurðarverkfæri skemmast svo þú getir tryggt að þú fáir sem mest fyrir peningana þína. Sérhver bilun þýðir framleiðnitap vegna niðurtíma véla, verkfæraskipta og úrgangshluta. Þessi grein fjallar um hvað veldur bilunum og hverjar afleiðingarnar eru, sem og leiðir sem rekstraraðilar geta forðast þær.
Hvað veldur því að skurðarverkfæri verða ónothæf?
Skurðarverkfæri bilar. Ástæðan er ekki alltaf augljós. Hér er það sem gerist í raun og veru við brúnina.
Slípiefni
Harðar agnir geta valdið núningi við skurðarverkfærið. Efnið sem verið er að vinna úr getur innihaldið karbíð eða oxíð, eða yfirborð vinnustykkisins getur haft harða oxíðhúð. Þessar agnir virka eins og sandpappír. Fyrir vikið slitnar skurðbrún CNC-sniðsins - svo vinsamlegast minnkið skurðhraðann. Þá hættir verkfærið að skera hreint. Þetta er ein helsta tegund skemmda á CNC-skurðarverkfærum í steypujárni og áli með háu kísilinnihaldi.
Límslit (uppbyggður brún)
Efni úr vinnustykkinu festist við verkfærisoddinn. Þrýstingur og hiti suða það þar. Uppsöfnunin eykst. Það breytir lögun verkfærisins. Síðan brotnar það af og tekur með sér stykki af verkfærinu. Þetta gerist með klístruðum efnum eins og lágkolefnisstáli og áli. Brúnin lítur út fyrir að vera flísótt. Hefðbundin skemmd á CNC verkfæri vegna viðloðunar.
Dreifingarklæðnaður
Hár hiti veldur þessu. Efnið í verkfærinu og vinnustykkinu blandast efnafræðilega á frumeindastigi. Frumeindir flytjast frá verkfærinu inn í flísina. Verkfærið missir hörku sína á yfirborðinu. Eggurinn slitnar hratt. Engin vélræn núningur - bara hiti.
Hitasprunga
Skurðtækið er hitað og síðan kælt — aftur og aftur. Þetta veldur því að yfirborðið þenst út og dregst saman ítrekað. Þessar lotur leiða til sprungumyndunar. Í fyrstu eru sprungurnar litlar en þær stækka smám saman. Þegar sprungurnar breiðast út að skurðbrúninni eykur kælivökvinn vandamálið. Á sama tíma eykur hitaáfall álagið enn frekar.
Vélræn flísun og brot
Það er alltaf eitthvað sem gefur eftir — of mikill kraftur, verkfærið lendir í hörðum blettum, of mikil skurðardýpt, of hraður fóðrunarhraði, brotinn skurðbrún eða algjört brot á brún verkfærisins. Þetta eru skyndileg skemmdir á CNC verkfæri.
Plast aflögun
Skurðkanturinn var upphaflega mjög harður, en hitinn gerði efnið í verkfærinu mýkra. Skurðþrýstingurinn olli því að mýkti skurðkanturinn varð flatur og krullaður. Verkfærið hefur verið notað nokkuð, en skurðkanturinn er enn í góðu ástandi. Skurðlögunin er svolítið röng. Þetta er venjulega það sem gerist þegar verið er að skera hart efni á miklum hraða.
Brúnaflögun vegna titrings (hristingur)
Við notkun á CNC rennibekk titra bæði skurðarverkfærið og vinnustykkið. Skurðbrúnin lendir á vinnustykkinu þúsund sinnum á sekúndu. Hvert högg er eins og létt hamarshögg. Með tímanum byrjar skurðbrúnin að flagna. Þegar notandinn heyrir hljóð eru skemmdir á CNC skurðarverkfærunum þegar byrjaðar.
Efni verkfærisins er ósamrýmanlegt vinnustykkinu eða kælivökvanum. Brennisteinninn í vinnustykkinu hvarfast við kóbaltið í karbítverkfærinu — sem veldur því að bindiefnið leysist upp, dregur úr styrk verkfærisins og leiðir til flísunar á skurðbrúninni. Þetta er ekki slit heldur tæring.
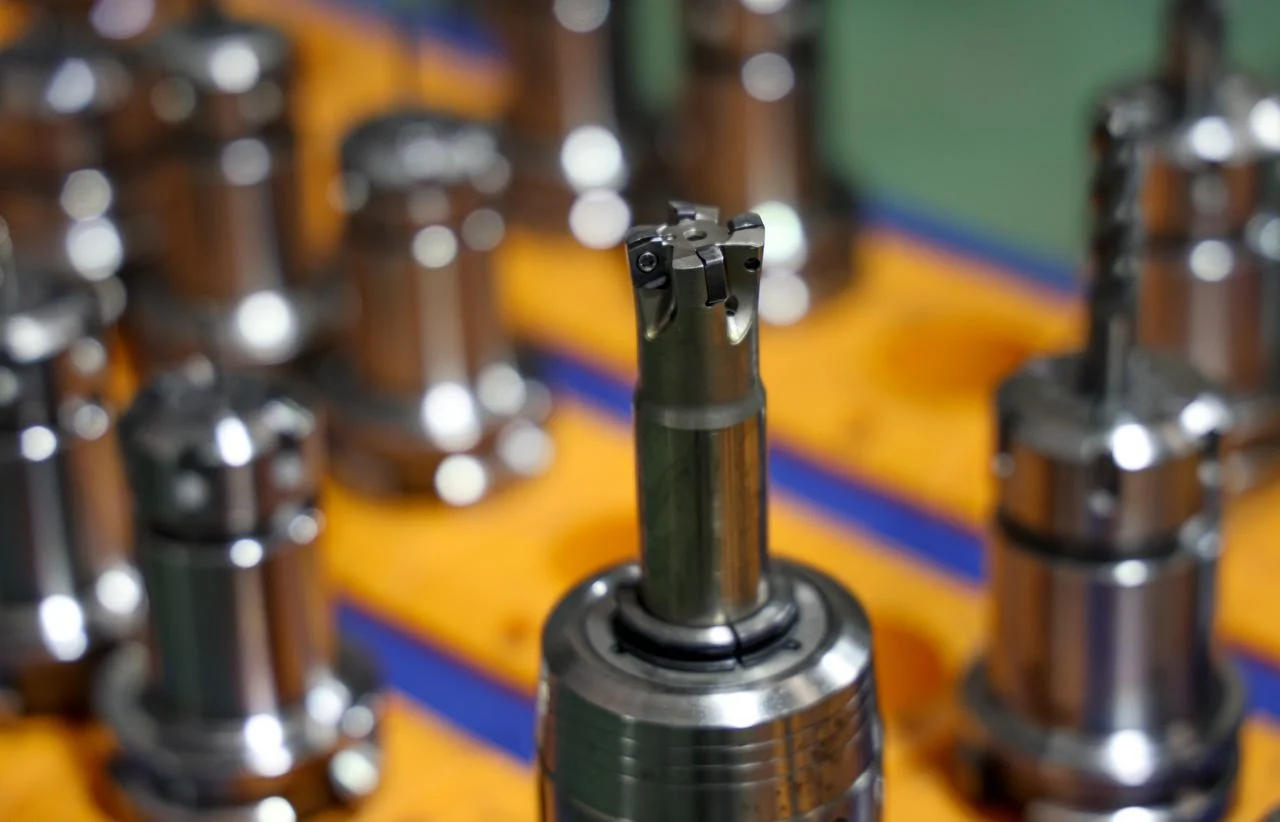
Óviðeigandi meðhöndlun eða skemmdir á húðun
Stundum verða skemmdir jafnvel áður en verkfærið snertir vinnustykkið. Það hefur dottið á gólfið. Það hefur lent í verkfærahaldara. Það hefur verið geymt laust í skúffu. Sprungin húð eða brotinn brún við meðhöndlun leiðir til ótímabærra bilana í skurðinum. Allt þetta getur leitt til þess að verkfærið brotni of snemma í skurðarferlinu. Sumir notendur telja að þetta sé vegna vinnsluferlisins. Þetta eru fyrirbyggjanlegar skemmdir á CNC-verkfærum.
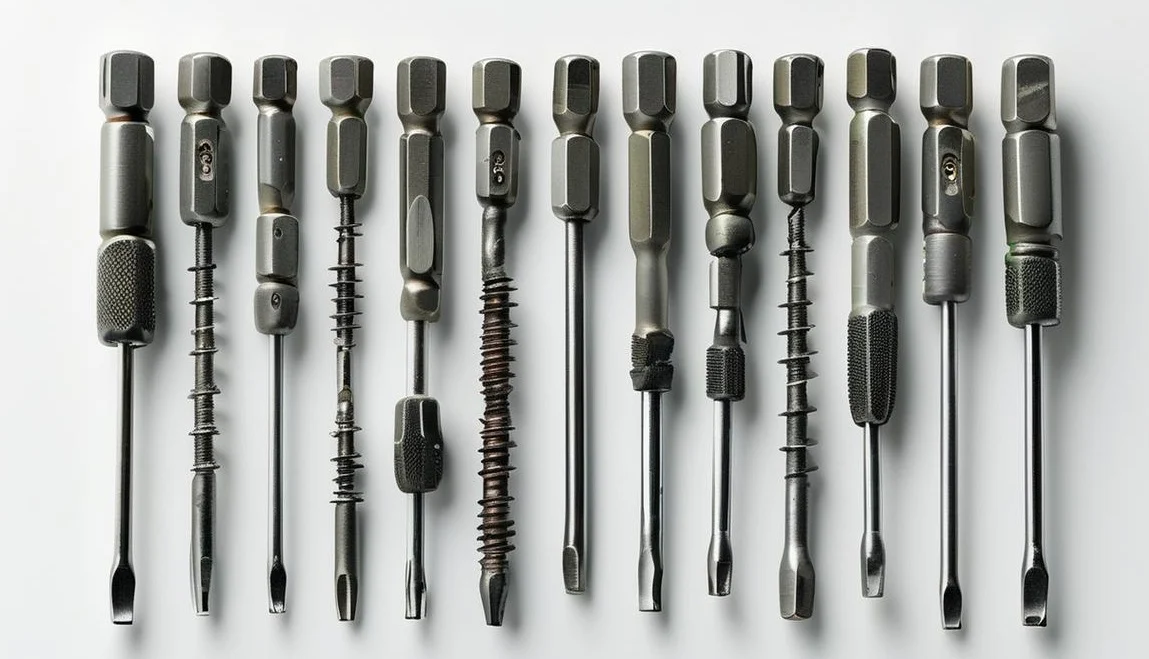
Mun hlutinn skemmast þegar CNC verkfæri flísar eða brotnar?
Já - Algengar tegundir hlutaskemmda
- Brotna verkfærið dregur sig yfir vinnustykkið. Það grefur sig inn. Yfirborðið rispast.
- Víddarbreyting. Tólið vantar horn. Forritaða leiðin passar ekki við raunveruleikann. Hlutinn kemur út of lítill eða ekki kringlótt.
- Núningur frá skemmda brúninni myndar hita. Mikinn hita. Yfirborðið brennur. Eftir það verður harðnun. Nú getur næsta tól ekki heldur skorið það.
- Brúnirnar versna. Brotna brúnin rífur efnið í stað þess að skera það. Hluturinn lítur grófur út. Gæði brúnarinnar falla ekki í skoðun.
Í versta falli? Hluturinn er algjört brot. Ekki er hægt að endurvinna hann. Þetta er raunverulegur kostnaður vegna skemmda á CNC verkfærum.
Skemmdir undir yfirborði
Sjáanlegar rispur segja ekki alla söguna. Brothætt efni eins og keramik, hert stál og ákveðin samsett efni geta myndað örsprungur undir yfirborðinu. Þessar sprungur eru ósýnilegar berum augum. Þegar hluturinn er tekinn í notkun og verður fyrir álagi munu sprungurnar breiða út og að lokum leiða til bilunar. Það er erfitt fyrir notendur að vita að skemmdir á CNC skurðarverkfærum hafa hafið bilunarkeðjuna.
Hvenær getur hlutur lifað af bilun í CNC tóli?
Gróffræsingarferlar hafa svigrúm. Það er efni eftir. Flögnuð verkfæri gætu enn skilið eftir nægilegt efni fyrir frágangsverkfærið til að hreinsa upp. Rekstraraðili grípur það hratt. Vélin stoppar. Hluturinn er vistaður.
Frágangsferlar hafa ekkert svigrúm. Skurðurinn er lokavíddin. Brotið verkfæri eyðileggur yfirborðið. Ekkert efni er eftir til að laga það.
Viðbragðstími rekstraraðila skiptir máli. Stöðvið vélina innan nokkurra sekúndna og skemmdirnar gætu verið litlar. Látið hana ganga í aðra umferð og hlutinn er horfinn.
Þess vegna er mikilvægt að koma í veg fyrir skemmdir á CNC verkfærum við frágang. Tapið af völdum bilaðrar fræsingar er lítið, en tapið af úrgangi af títaníum lækningatækjum er gríðarlegt. Skiljið muninn. Skipuleggið í samræmi við það.
Gátlisti fyrir stjórnanda CNC-vélarinnar til að lágmarka skemmdir á verkfærum
Hér er listi yfir atriði sem CNC rennibekkir ættu að athuga, settur saman af verkfræðingum NOBLE. Ef þú fylgir þessum leiðbeiningum geturðu verulega dregið úr hættu á skemmdum á CNC skurðarverkfærum og vinnustykkjum.
Náðu tökum á uppsetningunni
Vélin er aðeins eins stíf og veikasta klemman. Athugið vinnustykkið. Engin hreyfing. Enginn titringur. Athugið hlaup við verkfærahaldarann. Nokkrir míkron af vaggi drepur brúnir hratt. Haldið útstæð verkfærisins stuttum. Sérhver auka millimetri bætir við vog. Vog brýtur verkfæri. Góð uppsetning kemur í veg fyrir skemmdir á CNC verkfærum áður en spindillinn snýst.
Hlustaðu á klippinguna
Vélin talar. Hlustaðu.
Ískur þýðir núning, ekki skurður. Breyttu hraða eða fóðrun. Skjálfti er lágtíðni titringur. Verkfærið skoppar. Brúnin flísar. Popphljóð þýða að verkfærið er að snerta of fast. Bakkaðu. Að hunsa þessi hljóð er ástæða til að valda skemmdum á CNC skurðarverkfærum.
Horfðu á franskar
Litur flísanna segir til um hitastig. Silfurflísar eru kaldar. Strálitur er hlýr. Bláir eða fjólubláir flísar eru of heitar. Tækið er að eldast.
Lögun flísarinnar segir til um álagið. Langir, þráðlaga flísar vefjast utan um verkfærið. Þær skera sig aftur. Þær brjóta brúnir. Markmiðið er að nota litlar, brotnar flísar. C-laga flísar eru tilvaldar. Duftflísar þýða að verkfærið er slöt.
Stærð flísanna segir til um matarhraða. Þunnar flísar þýða ekki nægilegt álag. Verkfærið nuddar. Þykkar flísar þýða of mikið álag. Verkfærið mun brotna.
Fyrirbyggjandi flísstjórnun
Fjarlægja þarf flísar úr skurðarsvæðinu. Kælivökvi skolar þær burt og loftstreymi blæs þeim út. Endurhringrás flísanna er aðalástæða skemmda á CNC skurðarverkfærum. Þegar verkfæri sker sömu flísina tvisvar, flýtir hver skurður fyrir sliti á brúnum.
Djúpskurðarferlið er mjög áhrifaríkt þegar unnið er djúpar holur eða djúpar raufar. Þegar verkfærið dregur til baka losna flísar og kælivökvi getur náð til botns. Þetta kemur í veg fyrir aukaskurð og hitauppsöfnun og kemur þannig í veg fyrir að verkfærið brotni.
Fylgdu gátlistanum. Í hvert skipti sem þú setur upp vélina, fyrir hvert verk. Þetta dregur úr brottíðni CNC verkfæra, lengir líftíma verkfæra og tryggir gæði hluta.
Vita hvenær á að grípa inn í
Vélin veit ekki að verkfærið er að deyja. Rekstraraðili gerir það.
Hlustið eftir tónbreytingum. Heilbrigð skurður hefur stöðuga skurðarhæð. Hækkar skurðarhæðin? Er verkfærið sljótt. Dettur það? Er verkfærið brotið. Skoðið yfirborðsáferðina. Hún var slétt. Nú er hún hrjúf. Eitthvað hefur breyst. Fylgist með endingartíma verkfærisins. Teljið hluta á hverja brún. Þegar meðaltalið er fimmtíu hlutar og þetta verkfæri nær fjörutíu og átta hlutum, skiptið um það snemma. Að bíða eftir bilun tryggir skemmdir á CNC verkfærinu og rifna hluta.
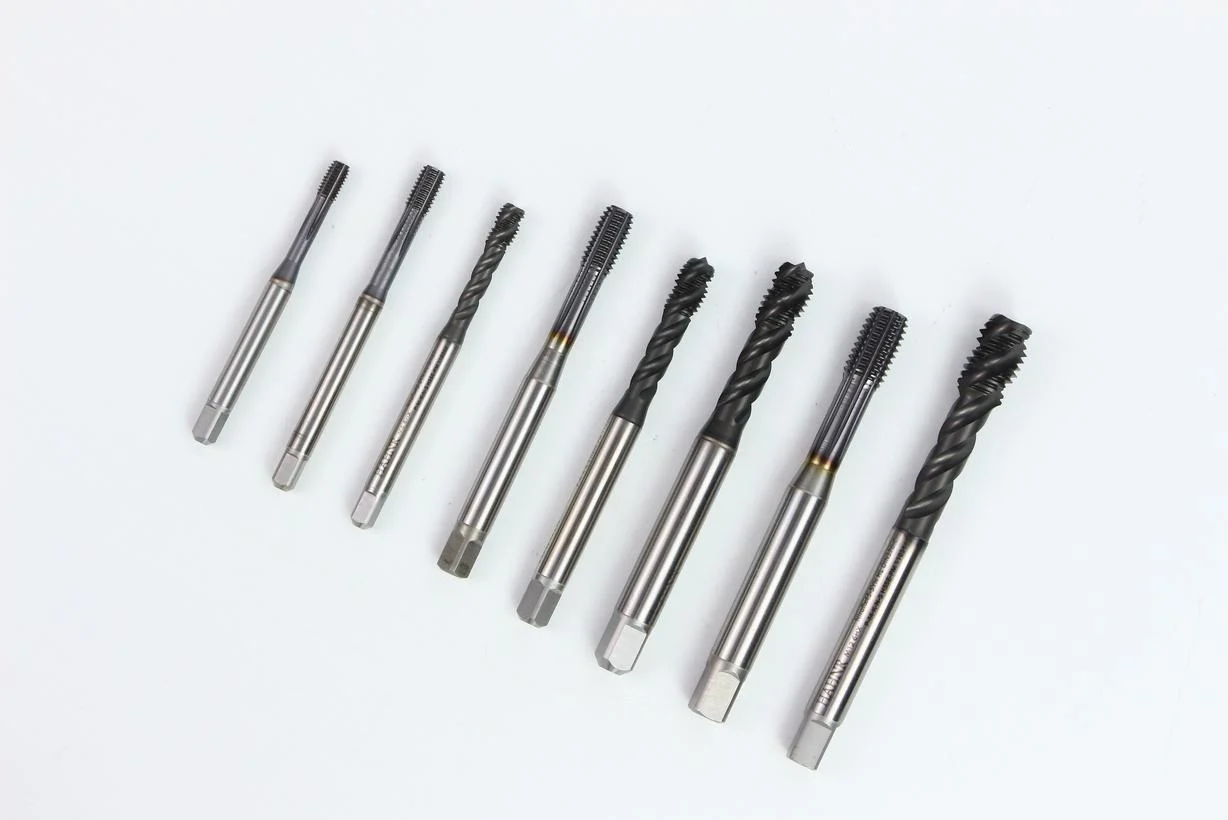
Kælivökva- og smurningarfræði
Stefna kælivökvans er mikilvæg. Hún ætti að beina að skurðfletinum, ekki að skaftinu. Skurðbrúnin þarf kælingu en skaftið ekki.
Kælivökvaflæði er afar mikilvægt. Ef flæðishraðinn er of lágur munu flísar verða eftir í skurðarsvæðinu þar sem þær verða skornar aftur og aftur og valda sliti á verkfærum. Þó að mikill flæðishraði geti skolað burt flísar eykur það hættuna á hitaáfalli. Snerting milli heits verkfæris og kalds kælivökva getur valdið sprungum, sem er falin orsök skemmda á CNC skurðarverkfærum. Vinsamlegast notið kælivökva rétt. Fyrir efni sem eru ekki þol gegn hitabreytingum (eins og karbít á hörðu stáli) er mælt með því að skipta yfir í loftkælingu.
Mikilvæg atriði sem rekstraraðilar mega ekki gera
Hunsið aldrei vandræðalegt vinnustykki. Vinnustykki með hrjúfu yfirborði er viðvörunarmerki. Næsta vinnustykki verður enn verra. Verkfærið mun brotna.
Aldrei skal stilla fóðrunarhraða og skurðhraða handahófskennt. Ef þú hækkar fóðrunarhraðann í 150% bara vegna þess að fresturinn er naumur, þá mun verkfærið gjalda þess. Það mun brotna og spindillinn mun stöðvast. Fresturinn mun verða enn naumari.
Skiljið aldrei brotið verkfæri eftir í verkfærahaldaranum. Fjarlægið það strax, skoðið haldarann og hreinsið hann. Þetta kemur í veg fyrir að brotnir verkfærabrot skemmi festingarflöt næsta verkfæris. Þetta myndi valda geislahlaupi. Geislahlaup leiðir til frekari skemmda á CNC verkfærum. Vítahringur hefst hér.
Reglan um mjúka snertingu
Skurðverkfæri eru ekki prjónar; þvingið þau aldrei inn í verkfærahaldarann með því að slá þau eða láta þau falla á vinnuborðið.
Þegar þú notar skurðarverkfæri skaltu meðhöndla það eins og skurðbrúnin sé mjög hvöss — því það er hún. Niðurskurður í skurðbrúninni sem stafar af óviðeigandi meðhöndlun mun gera verkfærið strax óvirkt við skurð. Þetta er alveg hægt að koma í veg fyrir.
Notið momentlykil til að herða spennhylkið og herðið það með tilgreindu togi. Of hert getur afmyndað spennhylkið og valdið því að verkfærið misstillist; of lítið hert getur valdið því að verkfærið detti út. Báðar aðstæður geta leitt til þess að blað brotni.
Farið varlega með verkfæri. Haldið höndunum, verkfæraskaftinu og verkfærinu hreinu. Þetta er fagmennska. Þannig er komið í veg fyrir skemmdir á CNC verkfærum áður en vélin fer í gang.
NOBLE: Þinn samstarfsaðili í Nákvæmni framleiðsla
Við sérhæfum okkur í CNC vinnslu og plötusmíði. Við sjáum raunverulegan kostnað við slitnar brúnir, brotnar fræsingar og úrgangshluta. Þessi handbók byggir á þeirri reynslu.
Framleiðslugeta okkar
Við bjóðum upp á heildarlausn í framleiðslu og brúum bilið á milli hönnunar og afhendingar:
- CNC vinnsla: 3-ása, 4-ása og 5 ása fræsing. CNC beygjaSamsett vinnsla með fræsivél og beygju.
- Sheet Metal tilbúningur: Laserskurður, gata, beygja, suða, frágangur.
- Fullt þjónustusvið: Hönnunaraðstoð. Frumgerðasmíði. Framleiðslulotur. Yfirborðsmeðhöndlun. Lokasamsetning.
Vottuð gæði sem þú getur treyst
Skuldbinding okkar við nákvæmni og áreiðanleika er studd af alþjóðlega viðurkenndum vottorðum:
- ISO 9001: 2015 – Samræmd ferli. Skjalfest eftirlit. Endurtakanleg gæði.
- ISO 13485: 2016 – Staðall fyrir lækningatækja. Strangt ferliseftirlit. Mikilvægt fyrir íhluti þar sem ekki er hægt að þola skemmdir á CNC skurðarverkfærum.
Af hverju að vinna með NOBLE?
Heildarlausn : Frá skissu til fullunninnar vöru. Einn birgir. Engin þörf á stöðugri eftirfylgni.
Verkfræðiaðstoð : DFM endurskoðanir. Við greinum slithættu áður en verkfærið snertir vélina. Við drögum úr verkfærabrotum á CNC vélum með því að fínstilla hönnun - ekki bara með því að keyra forrit.
Gagnsæ samskipti : Skýr afhendingartími. Heiðarleg endurgjöf. Stöðugar umbætur. Engar óvæntar uppákomur.
FAQ
Hvernig get ég vitað hvort verkfæri sé að fara að bila áður en það bilar í raun?
Hlustið eftir tónfalli eða nýju ískrandi hljóði. Fylgist með litabreytingum á flísum eða rýrnun á yfirborðsáferð. Starfsmenn okkar nota rauntíma álagseftirlit og áætlaðar verkfæraskoðanir til að koma í veg fyrir skemmdir á CNC verkfærum áður en þær valda ófyrirséðum niðurtíma.
Er hægt að brýna og endurnýta brotið eða örlítið slitið verkfæri?
Já, fyrir HSS og sum karbítverkfæri, en endurbrýnsla breytir rúmfræðinni og fjarlægir húðun. Fyrir nákvæmnisvinnu er öruggara að skipta um verkfæri, þannig að við fylgjumst nákvæmlega með endingartíma verkfæra til að forðast að reiða okkur á endurbrýn verkfæri vegna mikilvægra eiginleika.
Hvernig er plötusmíði frábrugðin CNC-vinnslu hvað varðar slit á verkfærum?
Málmplötur nota gata, deyja og leysigeisla — engin snúningsverkfæri. Hins vegar veldur slit gata skurði og skemmdir á leysigeislastútum hafa áhrif á skurðgæði.
Getur NOBLE séð um bæði frumgerðasmíði og framleiðslu í miklu magni?
Já, frá 1–10 stykkjum fyrir hraðfrumgerð upp í 10,000+ framleiðslulotur, með stöðugum gæðum á báðum sviðum. Við notum sömu ferla og skoðunarstaðla óháð magni.
Hvaða hönnunarform samþykkir þú fyrir tilboð?
STEP, IGES, SolidWorks, AutoCAD DWG/DXF og PDF. Fyrir málmplötur er æskilegra að nota flatt DXF snið. Verkfræðingar okkar geta einnig ráðlagt um breytingar á DFM sniði til að draga úr skemmdum á CNC skurðarverkfærum og lækka kostnað.
Hvernig tryggir þú gæði hluta ef verkfæri sýnir merki um slit í miðjum framleiðslulotu?
Skoðanir á meðan á vinnslu stendur, eftirlitskerfi með sliti á verkfærum og tafarlaus endurmat á fyrsta hluta eftir verkfæraskipti. ISO 13485 krefst þessarar aga - við sendum ekki ágiskanir.
Bjóðið þið upp á samsetningarþjónustu umfram bara vélræna vinnslu á hlutum?
Já, þar á meðal ísetning vélbúnaðar, suðu, vélræn samsetning og pökkun. Við afhendum tilbúnar vörur, ekki bara lausa íhluti.







