
Framleiðsla er að breytast. Fólk í greininni finnur fyrir því. Nýjar aðferðir halda áfram að koma fram. Gamlar aðferðir halda áfram að batna. Spurningin sem margir verslunareigendur spyrja er einföld. Er leysisveigjan tilbúin til að taka við? Eða heldur hefðbundin bogasveining enn krúnunni?
Þetta er vandamálið sem fólk heldur áfram að lenda í. Að velja ranga aðferð drepur hagnaðarframlegð. Endurvinnsla hrannast upp. Hraði helst hægur. Aflögun eyðileggur hluti. Suða sem lítur vel út í fyrstu getur bilað síðar. Eða hún tekur tvöfalt lengri tíma en hún ætti að gera. Eða hún afmyndar samsetninguna umfram þol.
Þessi handbók brýtur niður sjö mikilvæga mun. Markmiðið er einfalt. Að hjálpa fólki að velja réttu tæknina fyrir sitt tiltekna verkefni. Engin markaðssetning. Engin yfirlýsing um að ein aðferð vinni alltaf. Bara hagnýt samanburður byggður á því sem skiptir máli í verksmiðjunni.
Fljótlegt svar: „Svindlblaðið“ (markmið fyrir valið brot)
Fólk vill skjót svör. Verslanir þurfa skjótar ákvarðanir. Hér er stysta mögulega sundurliðun.
Veldu leysissuðu þegar verkið krefst mikils hraða. Hraði yfir 50 tommur á mínútu er venja. Hitabreytingar verða að vera í lágmarki. Efnin eru þunn. Hugsaðu um flipa á rafhlöðum rafknúinna ökutækja. Hugsaðu um hlífar lækningatækja. Hugsaðu um nákvæmar samsetningar þar sem aflögun er ekki ásættanleg.
Veldu hefðbundna suðu fyrir viðgerðarvinnu. Bilaður búnaður. Sprungnir rammar. Viðgerðir á vettvangi. Samskeytin gætu verið léleg. Bil eru til staðar. Yfirborð eru óhrein. Hefðbundnar aðferðir takast betur á við þetta drasl.
Veldu hefðbundna suðu með þröngum fjárhagsáætlun. Einföld MIG- eða stafasuða kostar undir fimm þúsund dollurum. Leysisuðukerfi kostar margfalt meira. Verkstæði með takmarkað fjármagn réttlæta ekki fjárfestingu í leysigeisla.
Veldu hefðbundna suðu þegar flytjanleiki skiptir máli. Maður getur borið stafasuða upp stiga eða út á akur. Leysibúnaður er þungur og viðkvæmur. Ekki valkostur fyrir fjarviðgerðir.
Svindlblaðið er einfalt. Hraði og nákvæmni eru í höndum leysigeislans. Kostnaður og fjölhæfni eru í höndum hefðbundins búnaðar. Ekkert eitt svar hentar öllum verkefnum.
Kjarnamunurinn: Hvernig þeir mynda hita
Raunverulegur munur snýst ekki um hraða eða kostnað. Hann byrjar á spurningunni um hvaðan hitinn kemur. Hversu einbeittur hann er. Hvað gerir það við málminn?
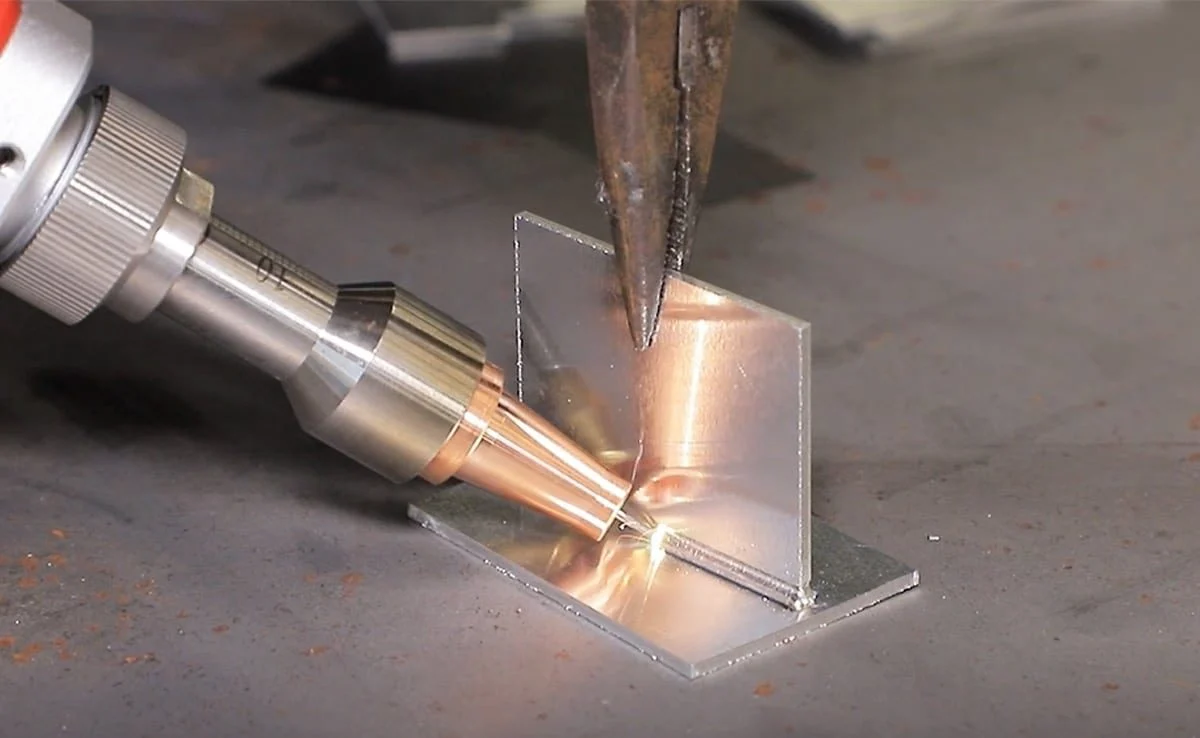
Lasersuðu notar ljóseindir.
Orkuríkt ljós. Geislinn einbeitir sér niður á lítinn blett. Við erum að tala um 0.2 millimetra eða minna. Öll þessi orka er pakkað inn á mjög lítið svæði. Orkuþéttleikinn fer í gegnum þakið.
Þetta býr til það sem fólk kallar lykilgat. Leysirinn gufar upp málm samstundis. Þröngt, djúpt hola myndast. Geislinn fer inn í það hola. Veggir lykilgatsins bráðna og renna saman þegar geislinn færist áfram. Djúp íkoma frá mjög þröngum hitagjafa. Það er kosturinn við leysirinn.
Hefðbundin suðu notar rafboga eða loga.
Orkuþéttleikinn er mun lægri. Hitinn dreifist. Þvermál bogans gæti verið 2 til 10 millimetrar. Það er tíu til fimmtíu sinnum breiðara en leysigeislablettur.
Ekkert lykilgat myndast hér. Í staðinn vinna menn með bráðinn poll. Boginn bræðir yfirborðið. Pollinn stækkar. Meiri hiti streymir inn í nærliggjandi grunnmálm. Þessi aukahiti er vandamálið. Hann veldur aflögun. Hann víkkar út hitaáhrifasvæðið. Hann breytir efniseiginleikum.
Hugsaðu um sjónrænan mun. Leysigeisli er eins og nál. Bogi er eins og bursti. Annar þeirra einbeitir öllu í einn punkt. Hinn dreifir orkunni yfir stærra svæði. Báðir geta sameinað málm. Þeir gera það mjög ólíkt.
Verkstæði sem velja á milli þeirra þurfa að skilja þetta fyrst. Hitagjafinn ræður öllu öðru. Hraði. Bjögun. Dýpt í gegndreypingar. Kostnaður búnaðar. Allt stafar af því hvernig hitinn er afhentur.
Samanburður (7 lykilþættir)
Fólk þarf að sjá tölurnar. Svona standa þessar 7 aðferðir saman miðað við þá þætti sem skipta raunverulega máli í verksmiðjunni.
1. Hraði og afköst (leysigeisli vinnur)
Lasersuðun er hröð. Algengur hraði er á bilinu 50 til 200 tommur á mínútu. Þetta er ekki prentvilla. Tvö hundruð tommur á mínútu eru möguleg á þunnum efnum með réttri festingu.
Hefðbundin MIG-suðu gengur mun hægar. Tíu til þrjátíu tommur á mínútu er raunhæft bil. Reyndur suðumaður getur ýtt hærra á einföldum samskeytum, en bilið helst stórt.
Niðurstaðan er augljós. Leysir er fimm til tíu sinnum hraðari fyrir framleiðslu í miklu magni. Verkstæði sem nota þúsundir eins hluta spara verulegan tíma.
2. Hitainntak og röskun (leysigeislun vinnur)
Leysisveinun setur hita á mjög lítinn blett. Hitaáhrifasvæðið, eða HAZ, helst lítið. Fólk mælir það í tíunduhluta úr millimetra. Málmurinn í kring hitnar varla. Aflögun er ekki stórt áhyggjuefni.
Hefðbundin suðuaðferð dreifir hita yfir stórt svæði. Hitaleiðarinn getur náð út marga millimetra frá suðunni. Á þunnum plötum veldur sá hiti aflögun. Hlutir snúast. Flansar krullast. Samsetningar passa ekki lengur.
Niðurstaðan er einföld. Leysigeisli virkar fyrir þunnmálma, allt undir þremur millimetrum. Hefðbundnar aðferðir eiga erfitt með aflögun við þessa þykkt.
3. Samskeyti og bilþol (hefðbundnir sigrar)
Leysisveining krefst nákvæmni. Bilið á milli hluta verður að vera undir 0.1 millimetra. Ef það er stærra blæs geislinn í gegn eða bráðnar ekki saman. Hlutirnir verða að vera skornir nákvæmlega. Festingar verða að halda þeim þéttum.
Hefðbundin suðu tekst betur á við raunverulegar aðstæður. MIG- eða TIG-brennari getur brúað bil upp á einn til þrjá millimetra. Suðumaðurinn bætir við fylliefni. Boginn fyllir í skarðið. Þess vegna nota menn enn stafa-suðuvélar til viðgerða. Hlutirnir eru aldrei fullkomnir.
Niðurstaðan er skýr. Hefðbundnir sigrar fyrir óhreina, illa uppsetta eða viðgerðarvinnu á vettvangi. Leysirinn krefst hreins, nákvæms og stýrðs umhverfis.
4. Kostnaður við búnað (hefðbundnir sigrar)
Það er ódýrt að byrja í hefðbundinni suðu. Einföld uppsetning á MIG eða stöngsuðu kostar á milli eitt þúsund og tuttugu þúsund dollara. Öryggisbúnaður er í lágmarki. Suðuhjálmur. Hanskar. Leðurjakki. Loftræsting. Lítil verkstæði getur byrjað á verði notaðs bíls.
Leysisveining er annar fjárhagslegur flokkur. Grunnkerfi byrja í kringum hundrað þúsund dollara. Iðnaðarframleiðslukerfi kosta mun meira. Mörg fara yfir eina milljón dollara. Öryggisgirðingar eru skyldubundnar. Leysigeislar geta blindað fólk samstundis. Endurskinsefni geta sent geisla sem rifna um herbergi. Gistingin ein og sér bætir við miklum kostnaði.
Niðurstaðan er einföld. Laservinnslu þarfnast mikils magns til að skila arði af fjárfestingu. Verkstæði sem framleiðir fimm hluta á viku getur ekki réttlætt kostnaðinn. Verkstæði sem framleiðir fimm þúsund hluta á viku reiknar þetta öðruvísi.
5. Samrýmanleiki efnis (jafntefli/samrýmanleiki)
Þessi er ókostur. Hver aðferð hefur sína kosti.
Leysisveining tekst vel á við endurskinsmálma. Kopar, messing, ál. Þessi efni endurkasta rafbogaorku. Leysisveining gleypir orku á mismunandi hátt. Einnig getur leysir tengt saman ólíka málma. Stál við ál. Stál við kopar. Hefðbundnar aðferðir eiga erfitt með þessar samsetningar vegna mismunandi bræðslumarka og brothættra millimálmalaga.
Hefðbundin suðuvinnsla er framúrskarandi í stáli og ryðfríu stáli. Kolefnisstál, álfelguð stál, ryðfrítt stál. Ferlarnir eru vel þroskaðir. Fyllingarmálmar eru víða fáanlegir. Aðferðirnar eru vel skjalfestar. Vandamálmarnir fylgja endurskinsmálmum eins og kopar og messingi. Boginn hefur tilhneigingu til að reika. Erfitt er að stjórna hitainnstreymi. Gæði suðu þjást.
Niðurstaðan er háð notkun. Verkstæði sem suðu aðallega stál sér engan kost með leysigeisla. Verkstæði sem suðu koparstraumleiðara eða ál rafhlöðubakka sér greinilegan kost með leysigeisla.
6. Hæfnistig stjórnanda (leysirinn er auðveldari í notkun, erfiðari í uppsetningu)
Lasersuðu skiptir færni í tvo flokka.
Að keyra leysigeislann krefst lítillar handfærni. Rekstraraðili hleður inn hlutum. Ýtir á takka. Fylgist með vélinni. Geislinn fylgir forritaðri leið. Samhæfing handa og augna er ekki nauðsynleg.
Uppsetning leysigeislans krefst mikillar verkfræðikunnáttu. Geislastilling. Fókusstaða. Suðubreytur. Hönnun festinga. Þetta verk fer fram án nettengingar. Það krefst þjálfunar og reynslu.
Hefðbundin suðuaðferð snýr líkaninu við. Handvirk færni er mikil. Rekstraraðili fylgist með pollinum. Færir brennarann handvirkt. Stillir hraða og horn í rauntíma. Þetta tekur ár að ná tökum á. Uppsetningarfærni er lítil. Kveiktu á gasinu. Stilltu straumstyrkinn. Byrjaðu að suða.
Niðurstaðan snýst um hver vinnur verkið. Leysigeisli færir færnina frá rekstraraðilanum til verkfræðingsins. Hefðbundin tækni heldur færninni í höndum suðumannsins.
7. Möguleiki á sjálfvirkni (leysigeislun)
Lasersuðu samþættist auðveldlega við vélmenni. Geislinn ferðast um ljósleiðara. Engar þungar brennaravírar sem þarf að draga með sér. Galvo skannar leyfa afar hraða staðsetningu geislans. Hundruð suðu á mínútu á litlum hlutum.
Hefðbundin suðu er einnig hægt að gera sjálfvirkan. Sjálfvirkar MIG-suðufrumur eru til. En búnaðurinn er fyrirferðarmeiri. Brennaraoddar slitna og þarfnast tíðra skipta. Vírfóðrun getur fest sig. Hraðinn er hægari.
Niðurstaðan er sú að leysigeislar eru í hag fyrir sjálfvirka framleiðslu í miklu magni. Hefðbundnar vélmennafrumur virka en geta ekki keppt við hraða leysigeislans eða endingartíma rekstrarvara. Fyrir sjálfvirka framleiðslu í litlu magni eða með blönduðum vörum er munurinn minni.
Kostnaðarsundurliðun: Útreikningur á arðsemi fjárfestingar
Fólk þarf að sjá tölurnar áður en það tekur ákvörðun um fjárfestingarbúnað. Svona virkar stærðfræðin.
Upphafleg fjárfesting
Hefðbundin suðuuppsetning kostar á bilinu eitt þúsund til tuttugu þúsund dollara. Það kostar gæða MIG- eða TIG-vél, grunnöryggisbúnað og einhverjar rekstrarvörur. Margar verkstæði byrja á þessu.
Leysisuðukerfi kostar á bilinu hundrað þúsund til yfir eina milljón dollara. Öryggisílát auka verulegan kostnað. Geislinn getur blindað einhvern samstundis. Endurskinsefni geta látið geislann rifna. Ílátið er ekki valfrjálst.
Consumables
Leysikerfi nota mikið af rafmagni. Linsur þurfa reglulega að skipta um. Oft er þörf á hlífðargasi. Enginn fyllivír í flestum tilfellum. Engir snertipunktar sem slitna.
Hefðbundin suðu notar stöðugt fylliefni. Skjöldgas streymir stöðugt. Snertiþræðir slitna eftir nokkrar klukkustundir af bogatíma. Stútar fá skvettur. Stútgel hjálpar en eykur kostnað. Kostnaðurinn á hvern hluta bætist við mikið magn.
Raunverulegt dæmi
Íhugaðu að suða tíu þúsund rafhlöðustraumsleiðara. Þetta eru þunnir kopar- eða álhlutar fyrir rafhlöðupakka fyrir rafbíla.
Leysisuðukerfi lýkur verkinu á um klukkustund. Geislinn hreyfist hratt. Enginn fylliefni þarf. Engin hreinsun eftir suðu.
Hefðbundin MIG- eða TIG-uppsetning tekur um það bil átta klukkustundir. Suðutækið gengur hægar. Fyllingarvírinn klárast. Slettur þarf að þrífa. Oddarnir slitna og þarf að skipta um þá á meðan á suðu stendur.
Munurinn á vinnuafli einum og sér er gríðarlegur. Verkstæði sem nota mikið magn skila hraða ávöxtun fjárfestingarinnar. Verkstæði sem nota lítið magn endurheimta aldrei leysigeislaaukninguna.
Veldu leysissuðu þegar:
Fólk þarfnast hraða og nákvæmni. Hlutirnir eru rafhlöðuíhlutir fyrir rafknúin ökutæki. Strætislínur. Tengingar milli flipa og tengiklemma. Þetta eru forrit sem krefjast mikillar áreiðanleika.
Loftþétt þétting skiptir máli. Lækningatæki. Skynjarar. Ígræðanleg rafeindatækni. Allur leki er bilun. Leysisveinun tryggir samræmdar, þéttar samskeyti.
Hlutirnir eru úr þunnu málmi undir þremur millimetrum. Aflögun er ekki ásættanleg. Hefðbundnar aðferðir afmynda þessa hluti.
Snyrtileg áferð er skilyrði. Engin skvetta. Engin þrif eftir suðu. Suðan lítur hrein út strax eftir að vélin er sett á.
Framleiðslumagnið er mikið. Þúsundir eins hluta á dag. Fjárfestingarkostnaðurinn dreifist yfir margar einingar.
Samskeytin eru þétt. Hlutirnir eru annaðhvort með CNC-vél eða nákvæmnisstimplun. Bil er undir 0.1 millimetrum.
Veldu hefðbundna suðu (MIG/TIG/stöngsuðu) þegar:
Fólk er að gera viðgerðir. Þungavinnuvélar. Landbúnaðarvélar. Gröfur. Hlutirnir eru óhreinir. Uppsetningin er léleg. Leysir ræður ekki við þessar aðstæður.
Hlutirnir passa illa saman. Bil eru meiri en 0.5 millimetrar. Yfirborð eru ryðguð eða óhrein. Hefðbundnar aðferðir brúa þessi bil.
Þykkar plötur þarfnast suðu. Yfir tólf millimetra eða hálfan tommu í einni umferð. Leysigeislun er takmörkuð án mjög mikils afls.
Vinna fer fram utandyra eða í vindi. Skjaldgas blæs burt. Stafsuðu eða flúxkjarnabogasuðu virkar vel í vindi.
Fjárhagsáætlunin er takmörkuð. Undir tuttugu þúsund dollurum fyrir búnað. Leysigeisli er ekki möguleiki.
Nauðsynlegt er að suða á vettvangi. Leiðslur. Byggingarsvæði. Viðgerðir á skipum. Maður ber stafasuða í vinnuna. Leysibúnaður er áfram í verksmiðjunni.
Þegar báðar aðferðirnar geta virkað
Sum forrit virka með hvorri aðferð sem er. Fólk velur út frá ákveðnum forgangsröðunum.
Hvítt yfirbygging bíla. Hefðbundin punktsuðumeðferð sér um samskeyti í burðarvirki. Leysilóðun skapar hreinar þaksamskeyti. Báðar eiga heima í sama bíl.
Smíði plötumálma úr tveggja til fimm millimetra stáli. Leysigeisli býður upp á hraða og sjálfvirkni fyrir stórar framleiðslur. MIG veitir sveigjanleika og lægri fjárfestingarkostnað fyrir verkstæði.
Ryðfrítt stálrör. TIG-suðun býr til hreinlætislegar, matvælavænar suðusamsetningar með stýrðum hitainnstreymi. Lasersuðun fer fram á miklum hraða á rörverksmiðjum fyrir samfellda framleiðslu.
Ekkert eitt svar hentar öllum verkefnum. Verkstæði þurfa að skilja kröfur um magn, efni og gæði. Þá verður valið ljóst.
Um NOBLE – Samstarfsaðili þinn í nákvæmniframleiðslu
Hver við erum
NOBLE er ISO-vottað CNC vinnsluverksmiðja. Viðskiptavinir koma til okkar fyrir nákvæma vinnslu og háþróaða samskeytatækni. Kjarnastarfsemin hefur alltaf verið frádráttarframleiðsla. CNC fræsing, beygja og slípun. En við höfum bætt við leysissuðumöguleikum. Markmiðið er sönn heildarframleiðsla fyrir viðskiptavini. Engin útvistun. Engin sending hluta í aðra verkstæði. Ein aðstaða sér um allt vinnuflæðið.
Kjarnageta okkar
Við brúum bilið á milli hefðbundinnar framleiðslu og nútíma nákvæmni í leysigeislum. Tveir heimar. Ein verkstæði.
CNC-vinnsla er grunnurinn. Fræsing, beygja, fimmása vinna og EDM fyrir flókna málm- og plastíhluti. Þröng vikmörk. Flókin rúmfræði. Venjulegur NOBLE staðall.
Lasersuðun hentar fyrir nákvæmni og lykilgöt. Þunnmálmar. Loftþéttar þéttingar. Samsetningar með litlum aflögun. Verkefni þar sem hefðbundin MIG eða TIG myndu valda aflögun eða of miklum hita.
Hefðbundin suðuaðferð er enn í verkfærakistunni. TIG og MIG fyrir þykkari hluta. Fyrir viðgerðarvinnu. Fyrir verkefni þar sem samskeytin eru ekki fullkomin. Ekki þarf leysigeisla í öllum verkefnum. Við þekkjum muninn.
Vottanir okkar (Traust og gæði)
Við störfum undir ströngum gæðastjórnunarkerfum. Iðnaðurinn sem við þjónustum krefst þess. Lækningatæki. Flug- og geimferðir. Bílaiðnaður. Iðnaðarbúnaður.
ISO 9001:2015 er alhliða gæðastjórnunarkerfi. Það nær yfir CNC vinnslu- og suðuferla okkar. Stöðug gæði. Endurtekningarhæfni. Rekjanleiki. Iðnaðarviðskiptavinir búast við þessari grunnlínu.
ISO 13485:2016 er gullstaðallinn fyrir framleiðslu lækningatækja. Ekki eru allar verkstæði með þessa vottun. Við höfum hana. Hún sýnir fram á getu okkar til að afhenda nákvæma íhluti og suðusamsetningar fyrir skurðtæki, ígræðslur og greiningarbúnað. Eftirlitsskyld verkefni þurfa þessa tegund af skjölun. Við útvegum hana.
Af hverju í samstarfi við okkur?
Allur þjónustan er ekki markaðssetning. Viðskiptavinir framleiða hluti í CNC vélarnar okkar. Síðan suðum við þá á staðnum. Engin sending til sérstaks suðuaðila. Engar tafir á flutningum. Engin vandamál með gæðaafhendingu.
Sérþekking á ferlinu skiptir máli. Við vitum hvenær á að mæla með lasersuðu. Háhraði. Svæði með lágum hita. Við vitum hvenær á að mæla með TIG-suðu. Þykkari hlutar. Umburðarlyndi bila. Við ýtum ekki á eina tækni. Við völdum þá réttu fyrir prentunina.
Gæði eru í fyrsta sæti. Sérhver suða er skjalfest. Sérhver vélrænn eiginleiki er rakinn. ISO kerfin okkar krefjast þess. Viðskiptavinir fá þau skjöl sem þeir þurfa fyrir sínar eigin endurskoðanir og reglugerðarumsóknir. Engin þörf á að elta uppi vottorð. Engar týndar lotuskrár. Kerfið virkar.
FAQ
Getur leysissuðu komið alveg í stað MIG?
Nei. Ekki fyrir þykkar viðgerðir. Leysigeisli er frábær í þunnum efnum, með miklum hraða og litla aflögun. En sá sem reynir að laga sprunginn gröfuarm eða þykka stálplötu mun samt grípa til MIG- eða stöngsuðutækis. Þessar tvær aðferðir þjóna mismunandi tilgangi. Önnur útilokar ekki hina.
Er erfitt að læra lasersuðu?
Það fer eftir því hvað fólk á við með því að læra. Það er einfalt að keyra vélina þegar hún er sett upp. Hleðdu hlutum inn. Ýttu á takka. Fylgstu með hringrásinni. Sá hluti er auðveldur.
Forritun kerfisins er erfiðari. Geislajöfnun. Fókusstaðsetning. Þróun suðubreyta. Hönnun festinga. Þetta verk krefst þjálfunar og reynslu. Verkstæði þurfa verkfræðing eða hæfan tæknimann til að sjá um uppsetningu. Rekstraraðili á gólfinu þarf ekki ára reynslu af suðu.
Þarfnast leysissuðu hlífðargass?
Já, í flestum tilfellum. Argon eða helíum eru dæmigerð. Gasið kemur í veg fyrir truflanir á plasma. Án þess getur leysigeislinn dreifst. Suðugæðin verða fyrir áhrifum. Sum forrit sem nota mjög lítið afl eða eru púlsuð eru keyrð án gass, en það eru sérhæfð tilfelli. Flest framleiðslusuðu notar hlífðargas, rétt eins og MIG og TIG.
Hvaða málm er þykkasti sem hægt er að suðu með leysi?
Öflugir trefjalasar geta soðið allt að einum tommu, eða um tuttugu og fimm millimetra, í stáli. Búnaðurinn er til staðar. Suðurnar eru mögulegar.
En hér er gallinn. Hefðbundnar aðferðir eru miklu ódýrari fyrir þá þykkt. Leysir sem er nógu öflugur til að suða einn tommu plötu kostar heilmikið. Orkunotkunin er mikil. Arðsemi fjárfestingarinnar er léleg. Fólk sem suðar reglulega þykkt efni ætti að halda sig við MIG, TIG eða kafi-bogasuðu. Leysir er aðeins skynsamlegur fyrir þykka hluta í mjög sérstökum, verðmætum forritum þar sem aðrar takmarkanir útiloka hefðbundnar aðferðir.







