
Suðu er nauðsynleg. Hins vegar er það líka þar sem hlutirnir geta farið úrskeiðis.
Þetta vandamál versnar ef efni er þunnt. Hugleiddu þykkt á bilinu 1.5 mm til 0.5 mm. Málmurinn er óstífur. Hiti dreifist fljótt. Eitt lítið mistök getur brennt gat. Annað mistök getur afmyndað alla spjaldið. Sumir gallar eru enn faldir inni í samskeytinu.
Hér að neðan er hagnýtur listi yfir „hvað ber ekki að gera“ byggður á raunverulegri reynslu af verkstæði. Þar eru útskýrðar vandræðalegustu starfshættirnir og hvers vegna þeir valda vandræðum — svo þú getir forðast þá frá upphafi.
Í seinni hluta greinarinnar hafa verkfræðingar NOBLE tekið saman nokkur gagnleg ráð fyrir suðu á þunnum plötum. Þessi ráð munu gera suðuverkefni þín á plötum auðveldari. Hér eru þau — við vonum að þau komi þér að gagni!
Léleg hitastjórnun: Fyrsta orsök þynningar Málmsuðu Distortion
Fyrir málmplötur er hiti tvíeggjað sverð. Ef hann er ekki nægur, þá bilar suðan. Ef hann er of mikill, þá skekkist hlutinn.
1. Of mikill straumur, of hægur ferðahraði
Þetta er langalgengasta mistökin. Margir suðumenn auka strauminn til að vinna hraðar eða til að tryggja að þeir „brenni í gegn“, en á þunnum málmi veldur þessi ofurhiti því að suðusvæðið þenst hratt út. Þegar það kólnar togar samdrátturinn málminn úr lögun - sem leiðir til bylgjuðra brúna, hornréttrar aflögunar eða snúnings.
Hvað gerist í raunveruleikanum:
1.5 mm plata endar með upphleyptum ójöfnum eða sokknum blettum á bakhliðinni og allur stykkið verður afmyndað og rangstillt.
Betri aðferð:
Notið lægsta mögulega straum sem gefur samt góða hitaleiðni og verið fljót að vinna. Fyrir þunnar málmplötur eru TIG (GTAW) eða MIG-sveigjan með heilþráði (GMAW) með litlum vírþvermál góður kostur — bæði halda hitanum einbeittri og auðveldari í stjórnun.
2. Langar, samfelldar suðusaumar
„Ein löng, slétt perla“ getur verið hörmung á plötum. Hiti safnast upp hraðar en hann getur sloppið út, hitaáhrifasvæðið (HAZ) stækkar og fastar álagsspennur toga vinnustykkið í alls kyns óæskileg form.
Betri aðferð:
Notið slitróttar suðu — til dæmis fyrst með því að festa og síðan nota skipsuðu eða saumasuðu til að láta málminn kólna á milli perlanna. Fyrir efni undir 0.8 mm skal forðast samfellda suðu alveg; notið frekar röð punktsuðu til að koma í veg fyrir að málmurinn brunni í gegn.
3. Handahófskennd suðuöð
Suða í handahófskenndri röð gerir það að verkum að spenna hrannast upp og togast hvert á móti öðru án þess að það hafi nokkurn möguleika á að jafna sig.
Betri aðferð:
Notið jafnvæga röð og baksuðu þegar mögulegt er. Ef lögun hlutarins leyfir það, skiptist á að suða á gagnstæðum hliðum miðlínunnar — samdrátturinn öðru megin getur hjálpað til við að jafna út samdráttinn hinum megin.
Með baksveiflusveiningu (færsla frá vinstri til hægri í heildina, en suðu á hverjum stuttum hluta frá hægri til vinstri) er einnig hægt að vinna gegn útþenslu sem hefur tilhneigingu til að ýta plötunum í sundur.
Léleg hönnun og undirbúningur ferla: Tap áður en þú byrjar
Mikil röskun er þegar bökuð inn áður en fyrsti ljósboginn jafnvel skellur á — það snýst allt um festingu og hönnun.
4. Of mikil samskeytabil eða nauðungaríhlutun
Þegar stór bil myndast í plötum áður en þær eru festar saman reyna suðumenn oft að bæta upp fyrir það með því að bæta við meira fylliefni eða auka strauminn. Það eykur rýrnun verulega við kælingu — og þar með aflögun.
Hvað gerist í raunveruleikanum:
Suðan dregst saman meira en hún ætti að gera og dregur úr lögun málmsins í kring. Því stærra sem bilið er, því meiri verður aflögunin.
Betri aðferð:
Hafðu stjórn á samskeytinu. Fyrir nákvæma plötusuðu skaltu miða við samskeytabil undir 0.2–0.3 mm. Með þéttri samskeyti er jafnvel hægt að bræða samskeytin saman án fyllingarmálms (sjálfsuðu). Það gefur lágmarks aflögun, hreint útlit og enga hreinsun á umframperlum eftir suðu. Í þunnum plötusuðu er þétt samskeyti ekki valfrjálst. Það er grunnurinn.
5. Engin stíf festing — eða röng tegund
Margir byrjendur halda að þeir geti haldið hlut á sínum stað með höndunum eða sett á hann eina klemmu og sagt að það sé í lagi. En um leið og þeir sleppa takinu fjaðrir hlutinn aftur – aflagaður.
Hvað gerist í raunveruleikanum:
Án trausts hömlunar hreyfist málmurinn nákvæmlega þangað sem hitinn segir honum að gera það - sem er sjaldan þar sem þú vilt hafa hann.
Betri aðferð:
Klemmið það rétt niður. Notið festingar með góðri varmadreifingu — koparstöngur eru frábær kostur fyrir þunnar málmplötur því þær draga hita fljótt í burtu og koma í veg fyrir að þær brenni í gegn.
Ef þú ert að framleiða mikið magn skaltu fjárfesta í sérstökum verkfærum sem koma í veg fyrir aflögun. Enn betra: byggðu inn mótbjögun (forfjaðrun eða ofbeygju hlutans örlítið í gagnstæða átt miðað við væntanlega rýrnun). Þegar þú sleppir honum eftir suðu slakar hann aftur á flatt lag. Þannig vinnur þú áður en boginn byrjar.
Tækni og ytri þættir: Smáatriði ráða úrslitum um suðuna
Jafnvel með réttum stillingum og góðri uppsetningu geta lítil mistök í því hvernig þú færir brennarann — eða það sem þú gleymir áður en þú suðar — eyðilagt hlut.
6. Óeðlilegur brennarahorn eða útstæð staða
Að halda brennaranum hornrétt á plötuna eða draga hann of langt frá sér safnar hitanum saman á einum stað og getur auðveldlega brunnið í gegnum þunnt málm. Að fara of nálægt, hins vegar, skyggir á útsýnið að pollinum.
Hvað gerist í raunveruleikanum:
Þú endar með undirskurði (raufar bræðast inn í grunnmálminn meðfram suðutánni, sem veikir samskeytin), skort á samruna eða jafnvel suðumálm sem lekur yfir í klump (skörun).
Betri aðferð:
Haltu þrýstingshorni upp á um 10–15°. Og viðhöldum jöfnum útstæðum — góð þumalputtaregla er um það bil 10 sinnum þvermál vírsins. Til dæmis, með 0.9 mm vír, virkar útstæðum vír upp á um 9 mm vel. Í þunnum plötusuðu eru brennarahornið og útstæðum vír ekki smáatriði. Þau ráða því hvort suðan helst eða bilar.
7. Að sleppa yfirborðshreinsun
Að suða beint yfir olíu, ryð, málningu eða skurðleifar.
Hvað gerist í raunveruleikanum:
Óhreinindi brotna niður undir boganum og losa lofttegundir sem festast í suðunni — sem skapar gegndræpi (örlítil göt) eða, enn verra, sprungur af völdum vetnis. Hvort tveggja getur breytt suðunni sem virðist sterkri í falinn bilunarpunkt.
Betri aðferð:
Hreinsið alltaf grunnmálminn áður en bogi er kveiktur. Notið sérstakt affituhreinsiefni og slípið síðan létt eða burstaðu með vírbursta. Hreinsið að minnsta kosti 20–25 mm báðum megin við samskeytin. Fyrir þunna plötusuðu er hreint yfirborð ekki valfrjálst. Það er munurinn á heilbrigðri suðu og falinni sprungu.
8. Hraðkæling eftir suðu
Að dýfa suðuna í vatn. Að blása þrýstilofti á hana. Að gera hvort tveggja bara til að meðhöndla hlutinn hraðar.
Hvað gerist í raunveruleikanum:
Þetta er afar hættulegt fyrir suðuheilleika. Hröð kólnun skapar mikla slökkvunarspennu — í raun hitaáfall — sem getur valdið því að suðan eða hitunarsvæðið springur strax eða stuttu eftir kælingu.
Betri aðferð:
Látið hlutinn kólna náttúrulega í kyrrstöðu. Fyrir mikilvæga íhluti eða þykkari samskeyti skal hylja suðuna með þurrum sandi eða einangrandi teppi til að hægja enn frekar á kælingarhraðanum. Hæg kæling gerir það að verkum að spennan slakar smám saman á frekar en að málmurinn brotni.
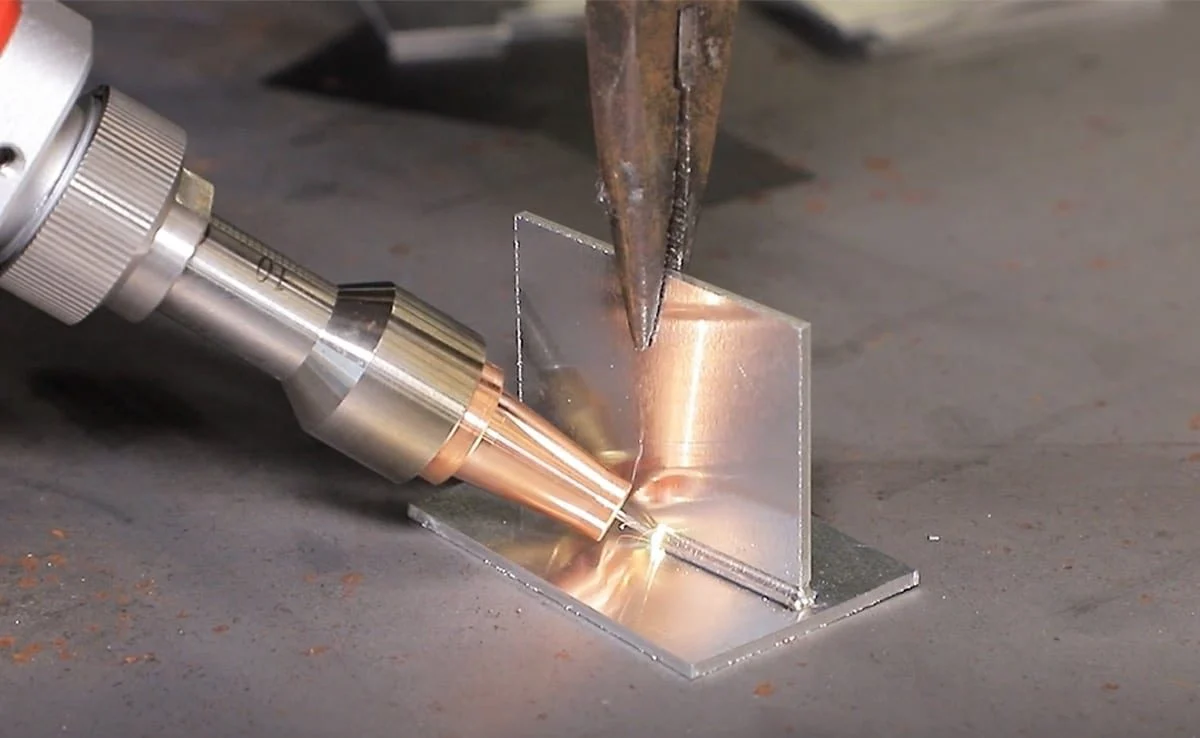
8 ráð til að suða þunna málmplötur
Það er erfitt að suða þunnar plötur. Algengustu vandamálin — aflögun, bruni og skortur á samsuðu — geta pirrað jafnvel reynda suðumenn. En með réttri nálgun er hægt að fá hreinar og sterkar suður án þess að eyðileggja hlutinn. Hér eru átta ráð til að hjálpa þér að ná því markmiði.
1. Veldu rétta ferlið
Ekki eru allar suðuaðferðir eins þegar kemur að þunnu efni. Veldu aðferð sem gefur frá sér eins lítinn hita og mögulegt er og lágmarkar aflögun.
- TIG (GTAW)Gefur þéttan boga og nákvæma stjórn á pollum. Tilvalið fyrir þunna plötu. Viðnámssuðu er hröð. Næstum engin aflögun. Frábært þar sem það virkar.
- Viðnámspunktur suðu is afar hraður og veldur nánast engri röskun, sem gerir hann að öðrum frábærum valkosti þar sem það á við.
Forðist háhitaferli. Stöngsuðu. MIG-úðasuðu. Hvort tveggja er rangt fyrir þunnar málmtegundir.
2. Haltu straumnum lágum
Notið minnsta straum sem gefur samt góða samruna. Of mikill straumur brennur í gegnum grunnmálminn. Of lítill straumur og þið fáið skort á samruna eða kalda, reipkennda perlu sem smýgur ekki í gegn.
Finndu rétta punktinn. Byrjaðu lágt ef þú ert í vafa. Vinnðu þig upp í litlum skrefum. Í suðu á þunnum plötum skiptir straumstýring öllu máli.
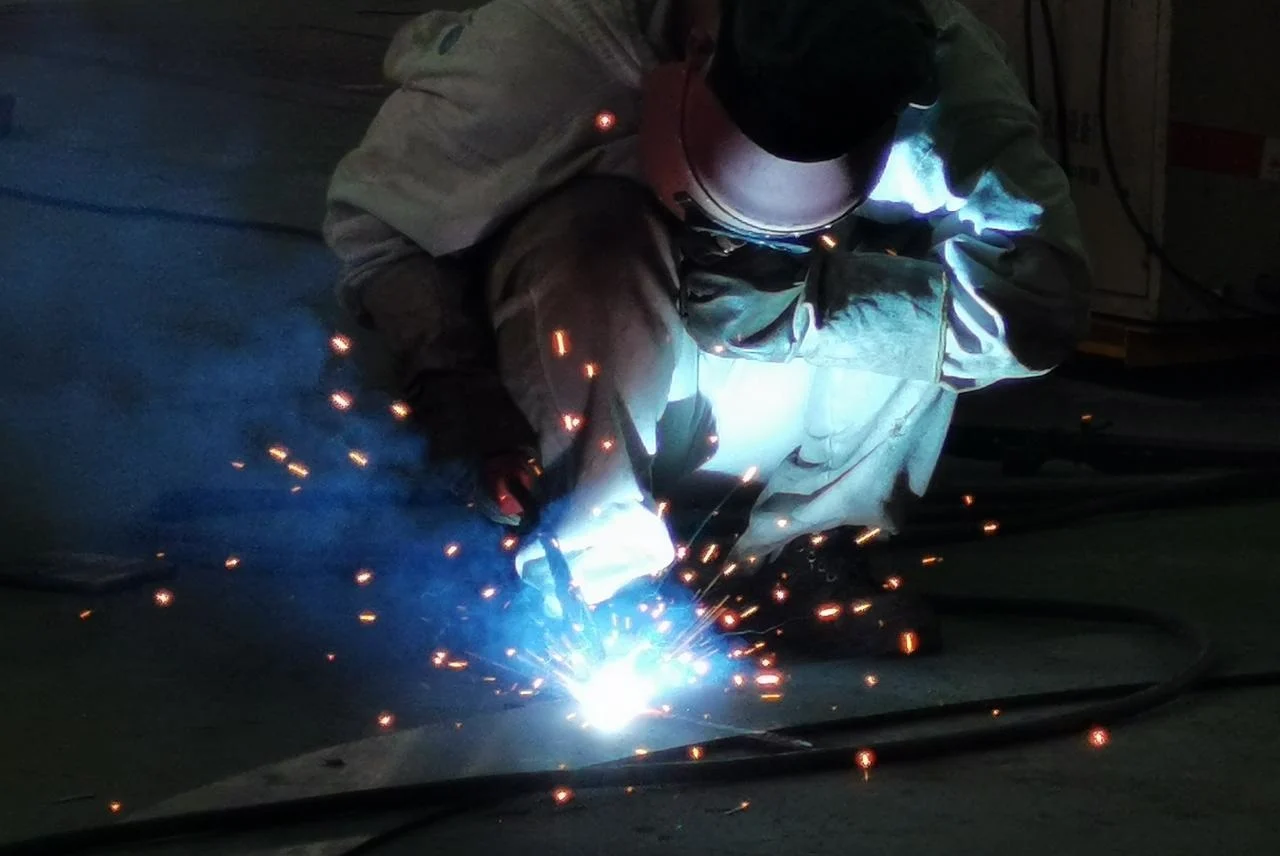
3. Hreyfðu þig á jöfnum og hröðum hraða
Því lengur sem ljósboginn helst á einum stað, því meiri hiti smýgur inn í nærliggjandi málm — og því meiri aflögun verður. Færðu þig hratt og jafnt til að draga úr hitaútsetningu og halda hitaáhrifasvæðinu (HAZ) litlu.
Lykilatriði: Ekki tefja. Ekki sveiflast eða vefjast nema nauðsyn krefur. Stöðugur hraði sigrar.
4. Notaðu stutta bogalengd
Sama hvaða aðferð þú notar, haltu boganum stuttum. Eins stuttum og mögulegt er án þess að stinga rafskautinu í pollinn.
Stutt bogi:
- Heldur stöðugum og einbeittum sér
- Setur hita nákvæmlega þar sem hans er þörf
- Minnkar hitatap út í nærliggjandi loft
- Minnkar hættuna á bruna á þunnum plötum
Fyrir TIG þýðir þetta að halda wolframinu nálægt vinnustykkinu. Fyrir MIG skal halda fjarlægðinni milli snertiodds og vinnustykkis jöfnu og tiltölulega stuttu.
5. Notaðu bakhliðarstöng (bakhliðarrönd)
Setjið bakstöng — kopar er bestur. Ryðfrítt stál virkar líka. Kopar virkar sérstaklega vel því hann leiðir hita fljótt burt.
Af hverju það hjálpar:
- Dregur umframhita úr vinnustykkinu og dregur þannig úr hættu á bruna
- Styður bráðna pollinn og kemur í veg fyrir að þunna plötunni springi út
- Bætir útlit bakperlanna og gefur þér hreina og jafna rótarsnið
Til að ná sem bestum árangri skal klemma bakstöngina fast við plötuna til að koma í veg fyrir bil. Að suða þunna málmplötu án bakstöng er fjárhættuspil.
6. Notið samhverfa suðuröð
Fyrir stærri samsetningar — spjöld, kassahluta — skal vinna út á við frá miðjunni. Ekki suða frá öðrum endanum til hins.
Hvernig á að gera það:
Byrjið með suðu nálægt miðju hlutarins og gerið síðan samsvarandi suðu á gagnstæðri hlið. Haldið áfram til skiptis frá miðjunni og út á við.
Af hverju það virkar:
Samhverf suðu jafnar samdráttarkrafta. Önnur suðan togar í aðra áttina; hin togar til baka í hina áttina. Þetta dreifir afgangsspennu jafnt og lágmarkar beygju eða snúning yfir allan hlutinn.
7. Ekki spara í prjónunum
Heftsuða heldur öllu á sínum stað áður en þú leggur niður síðustu perlurnar. Að sleppa heftsuðu – eða nota of fáa – veldur því að hlutar færast til undan hita, spillir röðun og gerir aflögun enn verri.
Bestu aðferðir við að festa þunna plötur:
- Bil á milli festinga: 50–100 mm (minna á mjög þunnum eða flóknum hlutum)
- Lengd nagla: 5–10 mm á nagla
- Straumur: Aðeins hærri en suðustraumurinn þinn, bara til að tryggja góða samsuðu og traust hald
Þegar búið er að festa vírinn skal athuga hvort hann sé réttur áður en lokasuðun fer fram. Nokkrar aukasekúndur spara mikla vinnu síðar.
8. Réttu úr eftir suðu — varlega
Jafnvel með góðri tækni getur smávægileg aflögun samt komið fram. Ekki skafa hlutinn. Gerðu hann við.
Tvær áreiðanlegar aðferðir:
- Vélræn rétting: Notið klemmur, pressu eða rúllujafnara. Ýtið eða dragið hlutinn aftur í rétta lögun. Vinnið hægt. Forðist hörðnun eða sprungur.
- Logaleiðrétting með punkthitun: Beitið staðbundnum hita á kúptu hlið uppistöðunnar. Haldið hitastiginu á bilinu 600–800°C. Nægilega heitu til að draga úr spennu. Ekki svo heitu að efniseiginleikar skemmist eða yfirborðið bræðist. Látið það kólna náttúrulega. Athugið hvort það sé flatt. Endurtakið ef þörf krefur.
Varúð: Á galvaniseruðum eða húðuðum plötum getur eldsnöggunarmeðferð skemmt húðunina. Vélrænar aðferðir eru yfirleitt öruggari í slíkum tilfellum.
Þunnplötusuðu frá NOBLE
NOBLE er nákvæmnisframleiðsluaðstaða sem sérhæfir sig í CNC-vinnslu og plötusmíði . Við styðjum viðskiptavini í fjölbreyttum atvinnugreinum - allt frá iðnaðarbúnaði og sjálfvirkni til lækningatækja og rafeindatækni.
Kjarnageta okkar
- CNC vinnsla:3-ása, 4-ása og 5-ása fræsun, CNC beygjaog flókin hlutavinnsla með þröngum vikmörkum.
- Málmsmíði: Laser klippa, kýla, beygja, suðu (þar með talið þunnsuðu og nákvæmnissuðu) og yfirborðsfrágangur.
- Þing & Virðisaukandi þjónusta: Hlutahreinsun, afgrautun, ísetning vélbúnaðar og undirsamsetning — tilbúið til samþættingar við framleiðslulínuna þína.
Vottanir
Við störfum samkvæmt tveimur alþjóðlega viðurkenndum gæðastjórnunarkerfum :
- ISO 9001: 2015– að tryggja stöðuga gæði, ferlastýringu og stöðugar umbætur í öllum starfsemi.
- ISO 13485: 2016– sérstaklega fyrir framleiðslu lækningatækja, sem sýnir fram á getu okkar til að uppfylla strangar reglugerðir og kröfur um áhættustjórnun.
Hvort sem þú þarft hraðvirkar frumgerðir, nákvæmnishluta í litlu magni eða framleiðslulotur, þá sameinar NOBLE tæknilega þekkingu og vottuð gæðakerfi til að skila áreiðanlegum niðurstöðum.
FAQ
-
Hver er stærsta áskorunin í suðu á þunnum plötum?
Hitastýring. Efnið hefur lítinn massa til að taka upp orku, þannig að of mikill hiti veldur bruna og aflögun, en of lítill hiti veldur lélegri samruna. Þess vegna krefst suðu á þunnum plötum stuttra boga, mikils hraða og óreglulegrar staðsetningar perlna.
-
Hver er besta suðuferlið fyrir þunna málmplötur?
TIG og viðnámspunktsuðu eru vinsælustu valkostir fyrir efni undir 2 mm. TIG veitir nákvæma hitastýringu og einbeittan boga, en skammhlaups-MIG með 0.6–0.8 mm vír virkar einnig vel.
-
Hvernig get ég komið í veg fyrir að málmur brenni í gegn þegar ég suðu þunnt málm?
Notið lágan straum, hraðan flutningshraða og koparstöng til að draga umframhita í burtu. Suða í stuttum hlutum í stað langra samfelldra perla stöðvar einnig bruna áður en hann byrjar.
-
Geturðu suðað þunna málmplötu án þess að valda aflögun?
Já, með nákvæmri aðferð. Klemmið hlutinn fast, suðið frá miðjunni út á við og notið slitróttar eða slepptsuðu til að leyfa hita að dreifast á milli suðuferla.
-
Hvaða þykkt telst „þunn plötumálmur“ til suðu?
Efni undir 3 mm er almennt kallað þunnt. Raunveruleg vandamál — bruni, aflögun, hitastjórnun — verða mjög áberandi undir 2 mm og afar krefjandi undir 1 mm.
-
Þarf ég að þrífa þunna málmplötu áður en ég suða?
Algjörlega. Olía, ryð, málning og skurðleifar valda gegndræpi og sprungum. Hreinsið að minnsta kosti 20–25 mm hvoru megin við samskeytin með fituhreinsiefni og slípið síðan létt með bursta úr ryðfríu stáli.
-
Hvaða vottanir ætti ég að leita að hjá samstarfsaðila í suðu á þunnum plötum?
Leitið að ISO 9001:2015 fyrir almenna gæðastjórnun og ISO 13485:2016 fyrir vinnu með lækningatækja. Þetta tryggir samræmda ferla, rekjanleika og stranga gæðaeftirlit - sem er mikilvægt þegar verið er að suða þunnar málmplötur fyrir viðkvæmar aðstæður.
-
Bjóðar NOBLE upp á suðuþjónustu á þunnum plötum?
Já. NOBLE býður upp á nákvæma CNC vinnslu og plötusmíði, þar á meðal þunnsuðu fyrir iðnaðar- og læknisfræðilega notkun. Við erum vottuð samkvæmt ISO 9001:2015 og ISO 13485:2016 og notum TIG, bakstöng, samhverfa röðun og aflögunarvörn frá frumgerðum til framleiðslulota.







