
Hvernig gengur lífið dag frá degi? Er það í jafnvægi og allt eins og það á að vera? Er jafnvægi hvort sem litið er á veraldlega stöðu eða andlega? Lífið er eins og það er. Það er ekki alltaf sólskyn. Það koma reglulega lægðir með rok og rigningu. Við vitum að í heildar samhenginu er lægð hluti af vistkerfi að leita að jafnvægi. Stundum erum við stödd í miðju lægðarinnar. Þar er logn og gott veður, sama hvað gengur á þar sem stormurinn er mestur. Sama lögmál gildir varðandi þitt eigið líf. Ef þú ert í þinn miðju, þínum sannleik þá heldur þú alltaf jafnvægi átakalaust. Sama hvað gustar mikið frá þér þegar þú lætur til þín taka. Huldufólk hefur gefið okkur hugleiðslu sem hjálpar okkur að finna þessa miðju, finna kjarna okkar og sannleikann sem í honum býr. Þegar þú veist hver þú ert og hvers vegna þú ert hér, mun líf þitt vera í flæðandi jafnvægi. Hugleiðslan virkjar þekkinguna sem er í vitund jarðar og færir hana með lífsorkunni inn í líkama okkar. Þar skoðar hún hugsana og hegðunar munstrið og athugar hvort það myndar átakalausu flæðandi jafnvægi. Hinn möguleikinn er falskt jafnvægi sem hafa þarf fyrir að viðhalda með tilheyrandi striti, áhyggjum og ótta. Síðan leiðbeinir þessi þekking okkur að því jafnvægi sem er okkur eðlilegt. Við blómstrum átakalaust, líkt og planta sem vex átakalaut frá fræi í fullþroska plöntu sem ber ávöxt.
Hefur þú einhvern tíma lent í þessu: Forritið gengur vel, verkfæraleiðin er rétt og mælingarnar sem gerðar eru á vélinni uppfylla forskriftir. Hins vegar, þegar hlutinn er fjarlægður úr vélinni, beygist eitt hornið og miðhlutinn beygist. Vinnustykkið þarf að farga.
Þessi handbók mun greina rót vandans: hvaða form eru viðkvæmust, hvaða efni eru líklegast til að valda vandamálum og, síðast en ekki síst, hvaða lausnir eru raunverulega árangursríkar í raunverulegum starfsemi á verksmiðjugólfinu.
5 rótarástæður fyrir aflögun í CNC Machining
Af hverju beygjast CNC hlutar? Fimm ástæður. Við skulum fara yfir þær.
1. Leifarspenna frá efnisframleiðslu
Efnið fylgir með leyndum farangri. Valsun, smíði, útpressun — þessi ferli læsa innri spennu í málminn eða plastið. Kraftarnir jafna hver annan inni í blokkinni. Hluturinn liggur flatur.
Þegar CNC-vinnsla hefst og efni er fjarlægt raskast þetta jafnvægi. Leifarspenna losnar. Hluturinn byrjar að hreyfast. Hann mun afmyndast og beygja sig.
CNC-vinnsla virkar eins og spennulosun. Hluturinn bregst einfaldlega við því sem var þegar til staðar.
2. Hitaframkallað útþensla (varmaáhrif)
Skurður myndar hita. Þessi hiti dreifist ójafnt og er erfitt að spá fyrir um hann.
Tólið nuddar. Flísin ber hita í burtu — eða gerir það ekki.
Mismunandi hlutar íhlutar hitna misjafnlega hratt. Efni þenjast út við hátt hitastig en ekki við lágt hitastig. Þessi munur á þenslu veldur innri spennu.
Ástandið er enn verra í þunnveggjum. Þessi svæði innihalda minna efni og geta ekki tekið í sig og dreift hita á áhrifaríkan hátt. Þar af leiðandi hitna þau hraðar, þenjast út meira og verða fyrir meiri aflögun.
3. Klemmu-/vinnuhlutakraftar
Hluturinn var settur flatt í skrúfstykkið og klemmdur vel. Allt leit eðlilegt út við CNC-vinnslu.
Eftir að vinnslunni var lokið voru klemmurnar slepptar. Vinnustykkið spratt aftur í sína náttúrulegu lögun. Á þessum tímapunkti var lögunin ekki lengur flöt.
Þetta er teygjanleg aflögun. Við skurðarferlið veldur klemmukrafturinn því að vinnustykkið beygist. CNC-vélin vinnur úr þessari beygðu lögun. Þegar klemmukrafturinn er fjarlægður snýr vinnustykkið aftur í upprunalegt, ekki flatt ástand. Ofklemming á þunnum hring er klassískt dæmi. Hann er hringlaga þegar hann er tekinn úr vélinni en fjaðrar strax aftur í sporöskjulaga lögun.
4. Lágt stífleiki vinnustykkisins
Sumir hlutar eru bara linir. Langir þunnir veggir. Stór, flat gólf án stuðnings. Skurðtækið ýtir niður. Efnið ýtir til baka, en ekki nógu fast. Það sveigist.
Verkfærið sker út þessa afmynduðu lögun. Síðan heldur verkfærið áfram að hreyfast. Efnið fjaðrir aftur á sinn stað. Á þessum tímapunkti er botninn ekki lengur flatur og hliðarveggirnir eru ekki lengur beinir.
Lykilatriðið liggur í þessu hlutfalli: stífleiki deilt með skurðkrafti. Ef þetta gildi er lágt er aflögun nánast óhjákvæmileg í CNC vinnslu.
5. Óviðeigandi verkfæraslóð og skurðaraðferð
Óviðeigandi forritun getur valdið aflögun vinnustykkisins; CNC vél er jú ekki manneskja - hún fylgir einfaldlega leiðbeiningum.
Of mikil skurðardýpt eykur skurðkraftinn. Uppskurður á móti niðurskurði - rangt val getur aukið álag. Skortur á stuðpúðaskurðum þýðir að vinnustykkið á engan möguleika á að ná stöðugleika. Gróffræsaða yfirborðið er ójafnt. Frágangur fjarlægir efni aðeins frá annarri hliðinni. Spennuójafnvægi verður strax augljóst.
Þessar fimm orsakir virka ekki einar og sér heldur blanda hver annarri saman. Þegar efni sem er undir álagi er unnið við hátt hitastig, klemmt of fast og vinnustykkið sjálft er viðkvæmt fyrir aflögun – allt saman gert af lélegri leiðarskipulagningu? Slíkt vinnustykki er dæmt til að mistakast. Þess vegna
8 form sem eru viðkvæm fyrir aflögun
Sum form eru sérstaklega viðkvæm fyrir aflögun við CNC vinnslu. Hönnuðir ættu því að forðast þessi form strax í upphafi.
| Móta | Aðalbilunarhamur | Quick Fix |
| Þunnir veggir og rifbein | Beygja, titringsmerki | Stuðningsflipar, minnkuð radíalvirkni |
| Þunn gólf og vasabotnar | Kúpun, spring-up | Skildu eftir birgðir, kláraðu í skrefum |
| Langir og mjóir hlutar (hátt L/D hlutfall) | Snúningur, bananalaga | Snúið hluta við, streitulosandi hringrásir |
| Stórar, flatar, þunnar plötur | Kúpling, brúnlyfting | Lofttæmisfesting, aðeins klifurfræsun |
| Ósamhverfar C-laga eða U-laga hlutar | Fætur að breiða út eða lokast | Klemma eftir gróffræsingu, hvíldarferlar |
| Þunnir flansar og yfirhengi | Slaka, spjalla | Bakkið upp með mjúkum kjálkum, minnkið útstæð |
| Þunnveggja rör og sívalningar | Sporöskjulaga, keilulaga veggir | Stuðningur við dorn, jafnvægisskurðir |
| Hlutir með djúpum vösum | Gólfbeygja, veggjahalli | Spirallaga rampa, hvíldarfrágangur |
Við skulum nú skoða hvert form nánar. Að skilja hvaða CNC form eru viðkvæm fyrir aflögun hjálpar til við að greina vandamál áður en forritun hefst.
Þunnir veggir og rifbein
Slíkar byggingar eru algengar í geimferðahúsum og rafeindabúnaði — háir veggir með tiltölulega þunnum veggjum. Skurðkraftar ýta þeim til hliðar, sem veldur titringi og beygju.
Þunn gólf og vasabotnar
Þegar verkfæri sker gróp er botninn þunnur og hefur engan stuðning undir sér annan en loft. Skurkraftarnir virka niður á við og valda því að botninn beygist. Eftir að verkfærið fer í gegnum hann fjaðrir botninn aftur í upprunalega stöðu. Þetta veldur því að botninn er ekki lengur flatur.
Langir og mjóir hlutar (hátt L/D hlutfall)
Ímyndaðu þér langan skaft eða mjóan bjálka. Við vinnslu beygist hlutinn undan eigin þyngd. Hann sveigist frá verkfærinu. Efnisfjarlægingin er minni í miðjunni en á endunum. Fullunninn hlutur lítur út eins og banani.
Stórar, flatar, þunnar plötur
Stór, flat plata kann að virðast einföld, en er það ekki. Leifar af spennu í hráu plötunni eða hráefninu losna ójafnt. Brúnirnar geta krullað sig upp, miðjan getur bungið út og að lokum getur allt vinnustykkið afmyndast.
Ósamhverfar C-laga eða U-laga hlutar
Þessi form eru opin öðru megin. „Fæturnir“ tveir eru ekki tengdir saman í opna endanum. Klemmkrafturinn ýtir „fæturna“ báða inn á við til að ljúka skurðinum. Þegar klemmkrafturinn losnar fæturnir aftur og breyta víddinni við opnunina.
Þunnir flansar og yfirhengi
Þessi eiginleiki stendur út og er aðeins studdur á annarri hliðinni. Skurðkraftar beita niðurþrýstingi á frjálsa endann, sem veldur því að flansinn sígur, sem leiðir til nöturs og afar lélegrar yfirborðsáferðar.
Þunnveggja rör og sívalningar
Þunnveggir hringlaga hlutar eru blekkjandi. Eftir að ytra yfirborðið er unnið losnar spenna sem veldur því að hringurinn teygist og afmyndast í sporbaug, eða vegna þess að hlutinn beygist frá verkfærinu verður veggþykktin ójöfn.
Hlutir með djúpum vösum
Djúp holrúm valda löngum yfirhengi á verkfærinu. Þótt verkfærisoddurinn geti beygst, þá liggur raunverulega vandamálið í botninum og hliðarfletinum sem eftir er. Ójöfn skurður veldur ójafnvægi, sem leiðir til aflögunar botnsins og halla á hliðarveggjunum.
Að þekkja þessi form snemma er fyrsta vörnin gegn aflögun CNC-vinnslu. Hver og ein krefst mismunandi aðferða. Fljótlegar lausnir í töflunni byrja.
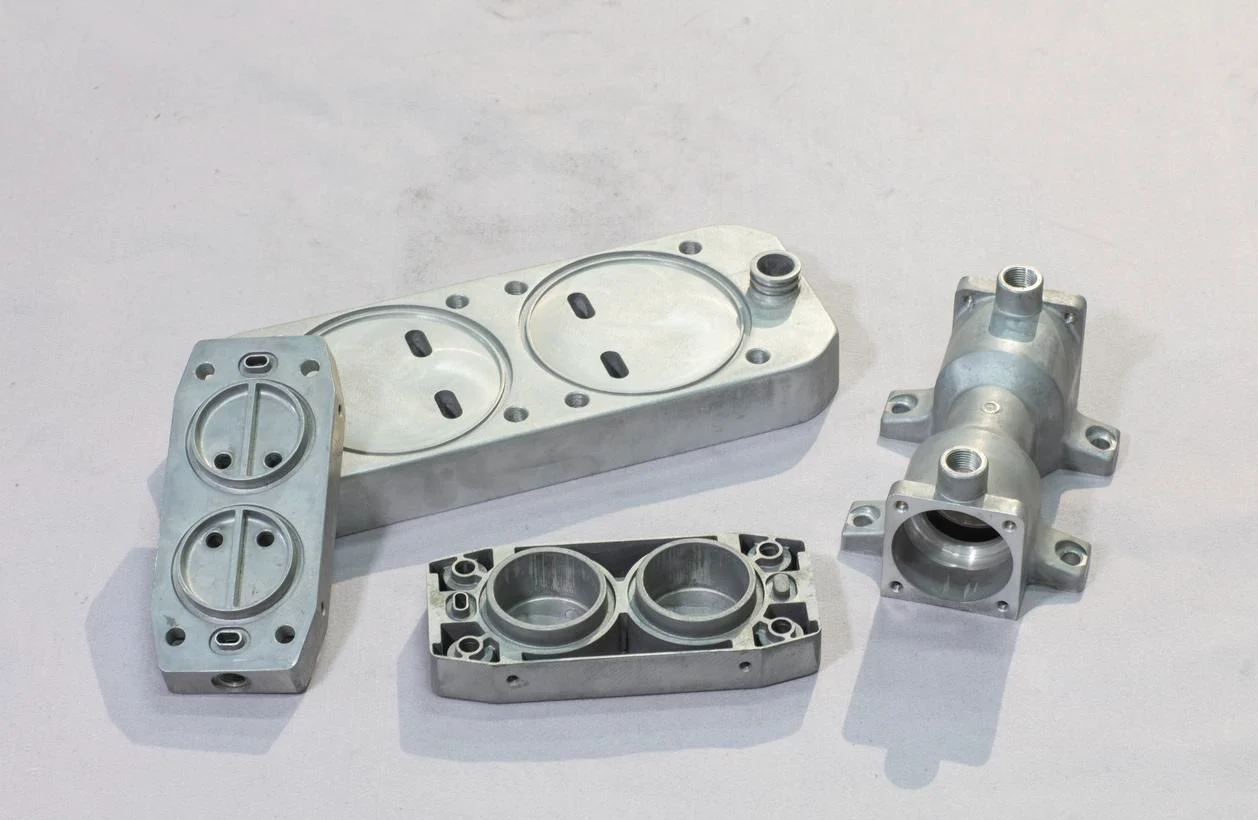
Efni sem krefjast sérstakrar athygli
Sum eru stöðug. Sum ekki. Að vita hvaða efni aflagast í CNC vinnslu sparar mikið af úrgangi.
Ál (6061-T6, 7075-T6) – veltingarálag
Valsunarferlið veldur innri spennu í áli. Þegar álplatan er kreist á milli rúllanna verður yfirborðið fyrir togspennu, en kjarninn er undir þrýstispennu. Á þessum tímapunkti er vinnustykkið flatt. Í kjölfarið fjarlægir vélræn vinna efni af annarri hlið vinnustykkisins. Jafnvægið rofnar. Hluturinn aflagast samstundis.
Ryðfrítt stálplötur (304, 316) – Herðing við vinnu
Þetta efni harðnar þegar það er skorið. Yfirborðslagið stífnar. Kjarninn gerir það ekki. Þessi mismunandi hörku skapar mismunandi spennu. Þunnir hlutar úr ryðfríu stáli eru alræmdir fyrir að snúast af vélinni.
Títan (5. flokkur) – Lítil stífleiki + Fjaðrir
Títan hefur lágan teygjanleikastuðul. Það er fín leið til að segja að það beygist auðveldlega og fjaðrar fast til baka. Skurðþrýstingur sveigir hlutinn. Verkfærið sker afveggjaða lögunina. Þá fjaðrar hlutinn aftur í nýja, ranga lögun. CNC-vinnsla með títan er dagleg barátta.
Hert verkfærastál – hitaframkallað fasabreyting
Hiti frá skurði getur breytt örbyggingu málmsins. Yfirborðið umbreytist. Rúmmálið breytist lítillega. Þessi litla breyting skapar mikið álag. Hluturinn togar. Hann snýst. Hert stál gefur ekki til kynna þetta vandamál. Það birtist bara sem afmyndaður blokk eftir frágang.
Messing og frískurðarkopar – útpressunarspenna
Þessi efni eru oft pressuð. Útpressunarferlið læsist í kornaátt og innri spennu. Vinnsla rofnar í þeirri spennu ójafnt. Hluturinn hreyfist. Stundum hreyfist hann mikið.
Plast (Nylon, Acetal, UHMW) – Hiti og skrið
Plast er verra en málmar. Það leiðir hita illa. Skurðarsvæðið hitnar. Efnið í kring helst kalt. Þessi hitamunur skapar spennu. Síðan skríður hlutinn með tímanum. Hann liggur á skoðunarborðinu. Hann mælist fínt. Klukkutíma síðar er hann afmyndaður. Þess vegna afmyndast CNC-hlutar oftar í plasti en rekstraraðilar búast við.
Kolefnisþráðasamsetningar - Anisotropic stress
Trefjarnar fara í eina átt. Fylkið heldur þeim. Spennan í hlutanum er ekki sú sama í allar áttir. Vélvinnsla sker í gegnum trefjar. Eftirstandandi uppbygging endurskipuleggur spennuna sína. Þunnir samsettir hlutar snúast á ófyrirsjáanlegan hátt.
Magnesíumsteypur – Ójafn kælingarálag
Steypan kólnar. Ytra byrði storknar fyrst. Innra byrðið storknar síðast. Kjarninn togar að húðinni. Þessi læsta spenna bíður eftir vinnslu. Fjarlægið nægilegt efni og jafnvægið hallar. Steypan aflagast.
Óstöðugt verkfæri krefst spennulosunar, mismunandi verkfæraleiða eða beggja. Ef efniseiginleikum er ekki tekið með í reikninginn verður aflögun við CNC-vinnslu óhjákvæmileg.
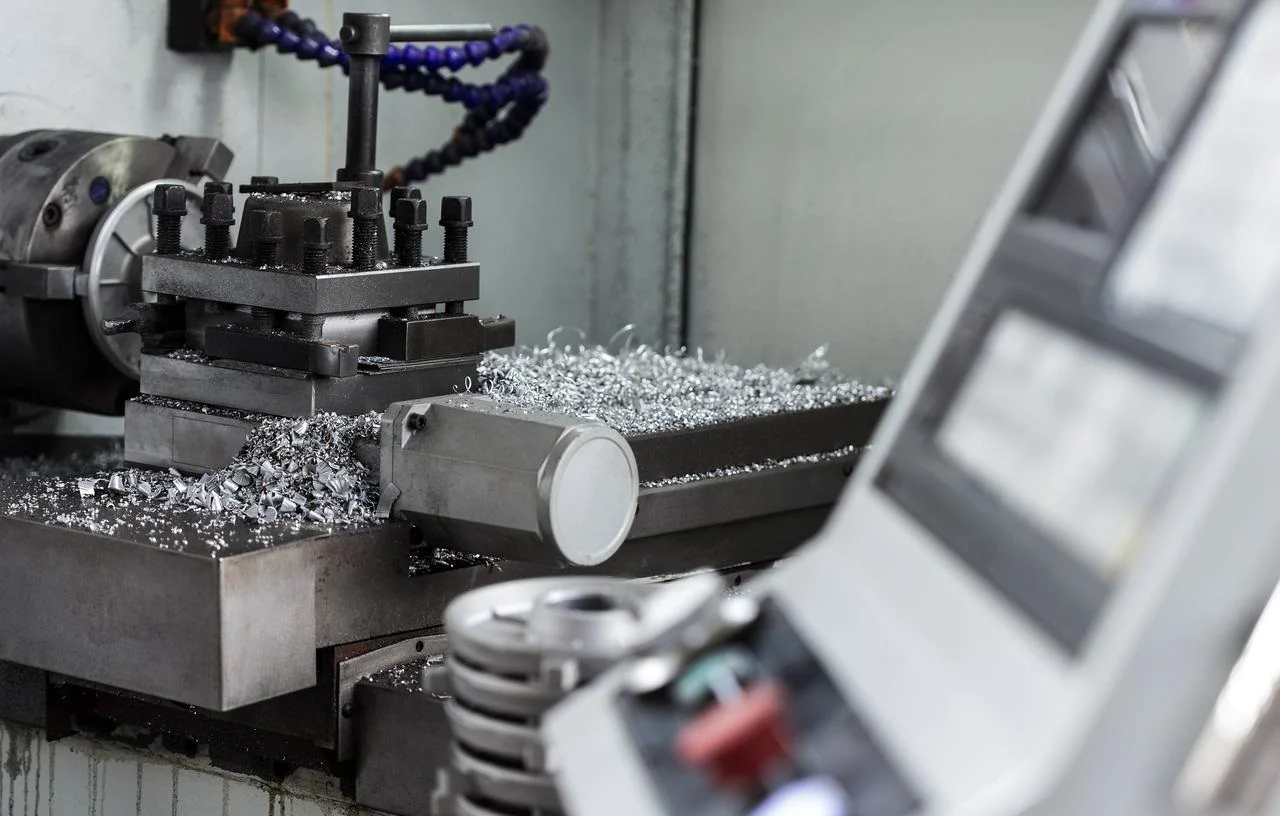
Hvernig á að koma í veg fyrir aflögun – Hagnýtar aðferðir
Viðgerðir á aflögunum hlutum eru ekki aðeins erfiðar, heldur einnig kostnaðarsamar. Að grípa til aðgerða til að koma í veg fyrir vandamál áður en þau koma upp getur hjálpað okkur að spara tíma og fyrirhöfn. Hér er hvernig á að stöðva aflögun CNC á hverju stigi verksins.
Fyrir vinnslu: Undirbúningur efnis
Efni koma yfirleitt með eftirstandandi spennu. Þessum spennu verður að létta áður en skorið er.
Aðferðin við að draga úr hitaspennu felur í sér að setja vinnustykkið í ofn. Það er hitað, haldið við stöðugt hitastig og síðan kælt hægt. Þetta gerir kleift að losa um innri spennu. Aðferðin við að draga úr titringi felur í sér að láta vinnustykkið verða fyrir titringi. Sveigjusviðið er lítið, rétt nóg til að leyfa atómunum að endurraða sér. Krýógenísk meðferð notar afar lágt hitastig. Efnið dregst jafnt saman og jafnar þannig leifarspennuna.
Að stjórna grófvinnsluvíddum hráefnisins hjálpar einnig til við að draga úr álagi. Stórt hráefni er gróffræst niður í nærri endanlegar víddir, látið hvíla um tíma til að verða fyrir náttúrulegri aflögun og síðan fullunnið. Þessi aflögun á sér stað á meðan hráefnið hvílir, frekar en við vinnslu fullunninnar vöru.
Vinnuhluti og festingar
Klemmkrafturinn er tvíeggjað sverð. Ef klemmkrafturinn er of lágur færist vinnustykkið til við vinnslu; ef hann er of mikill verður vinnustykkið fyrir teygjanlegri aflögun. Þegar klemmkrafturinn losnar mun vinnustykkið fjaðra aftur og afmyndast.
Lágþrýstingsklemming er lausnin. Beittu aðeins nægilegu afli til að festa vinnustykkið - aldrei meira en nauðsyn krefur.
Lofttæmisbollar henta vel fyrir flata vinnustykki. Þeir veita jafna sogkraft án þess að mynda staðbundna þrýstipunkta. Mjúku sogvörparnir aðlagast lögun vinnustykkisins og dreifa kraftinum yfir stærra svæði. Innfelld vax hentar vel fyrir nákvæm eða óreglulega löguð vinnustykki. Vinnustykkið er fellt inn í vaxið og haldið á sínum stað af því, sem útilokar þörfina fyrir klemmukraft.
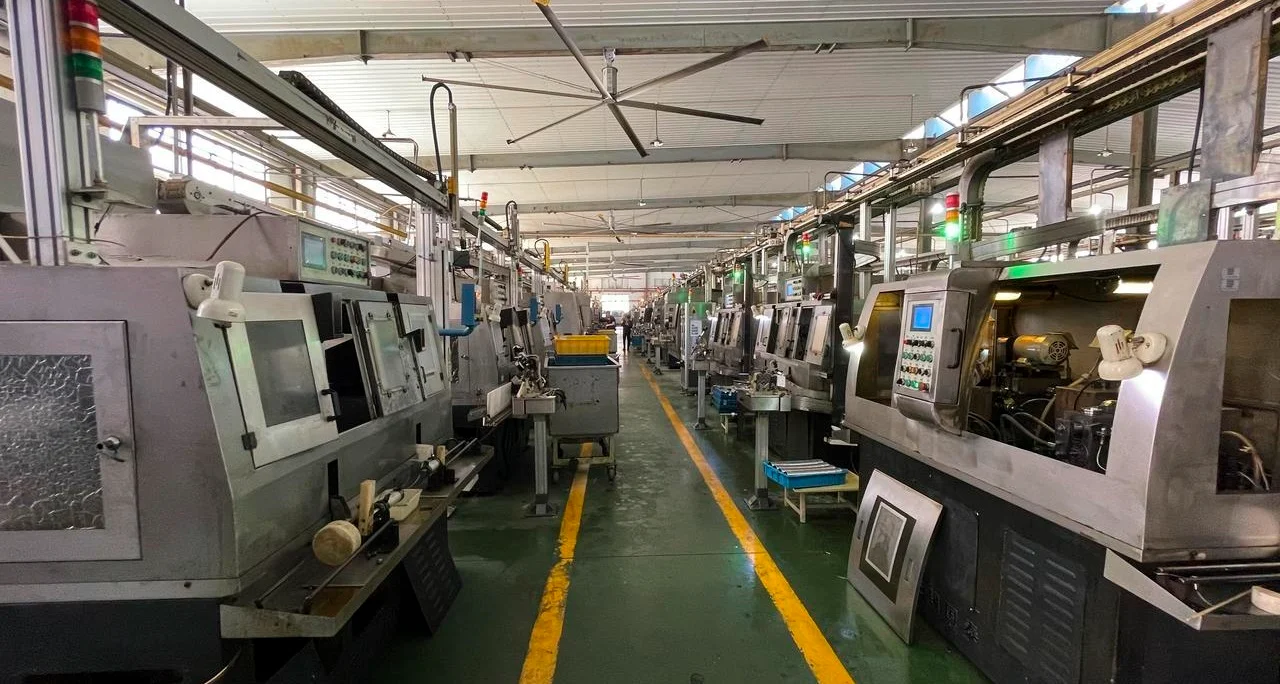
Verkfærabrautaraðferðir
Röðin skiptir meira máli en einstakar klippingar.
Fyrst skal grófsneiða hlutinn. Skilja skal efni eftir á öllum yfirborðum. Síðan skal draga úr spennu á hlutnum. Síðan skal klára hann. Grófsneiðingin losar um megnið af innri spennunni. Spennulosunarskrefið sér um restina. Frágangsskurðurinn fjarlægir aðeins þunnt lag. Það lag ber ekki nægilegt álag til að valda aflögun við CNC-vinnslu.
Aðlögunarfræsing eða trochoidfræsing breytir leiknum. Verkfærið tekur létt geislaskurð. Það hreyfist í hringlaga braut. Flísþykkt helst stöðug. Skurðkraftar helst lágir. Hiti helst lágur. Hluturinn beygist ekki.
Klifurfræsing á móti hefðbundinni fræsingu? Klifurfræsing ýtir verkfærinu inn í hlutinn. Hefðbundin fræsing dregur verkfærið frá. Til að koma í veg fyrir aflögun vinnur klifurfræsing. Skurðkraftarnir fara niður á við, inn í borðið. Ekki til hliðar, inn í þunna vegginn.
Skurðarbreytur og kæling
Kælivökvi fjarlægir hita. Hann veldur einnig hitaáfalli. Skurðsvæðið hitnar. Kælivökvinn lendir á því. Yfirborðið kólnar hratt. Kjarninn helst heitur. Þessi hitastigsmunur skapar spennu. Loftblástur fjarlægir flísar og veitir einhverja kælingu án áfallsins.
Forðist hitahringrás. Leyfið ekki hlutanum að hitna, kólna og hitna aftur. Hver hringrás bætir við álagi. Haldið skurðaraðstæðum stöðugum frá upphafi til enda.
Fjölþrepa vinnsla
Tvær uppsetningar eru betri en ein þegar CNC hlutar beygjast vegna ójafnrar efnisflutnings.
Snúningsskurðaraðferðir jafna spennuna. Fyrst er önnur hliðin gróffræst, síðan er vinnustykkinu snúið við og hinni hliðinni gróffræst. Snúið því aftur við. Skiptist á að fjarlægja efni á milli hliðanna í hverju skrefi. Þetta heldur spennunni í jafnvægi.
Fórnarstuðningar eru tímabundnar. Bætið rifjum eða klossum við þunnveggja svæði fyrir vinnslu. Fjarlægið stuðningana við lokavinnslu. Vinnustykkið helst stíft við vinnslu. Stuðningarnar eru skornar burt og skilja ekki eftir sig nein ummerki.
Þessar aðferðir vinna saman. Forvinnsla efnis dregur úr upphafsálagi. Rétt klemmun á vinnustykkinu kemur í veg fyrir teygjanlegt frákast. Greindar verkfærabrautir lágmarka skurðkraft. Nægileg kæling stjórnar hitauppsöfnun. Fjölþrepa vinnsluröð jafnar efnisfjarlægingu. Sameinaðu þetta allt. Þannig er hægt að stöðva aflögun CNC til frambúðar.
GÖFLEGT – Nákvæmni CNC vinnsla & Plastvinnsla
Kjarnavinnslugetu okkar
Formin og efnin úr fyrri köflunum? Við meðhöndlum þau daglega.
CNC Vélaþjónusta
- 3-ása, 4-ása og 5-ása CNC fræsun
- CNC beygja með lifandi verkfærum
- Mill-turn fyrir flóknar einhliða rúmfræðir
- Frumgerðasmíði í gegnum fulla framleiðslulotu
Plastvinnsluþjónusta
- CNC vinnsla á verkfræðilegu plasti: PEEK, POM, ABS, nylon, UHMW, PTFE
- Sprautumótun úr plasti fyrir meira magn
- Eftirvinnsla: afgrátun, hitastillir, yfirborðsmeðhöndlun
Gæðavottanir – þín trygging gegn aflögun
| vottun | Gildissvið | Hvað það þýðir fyrir þig |
| ISO 9001: 2015 | Gæðastjórnunarkerfi | Samræmd ferli, skjalfestar aðferðir til að draga úr streitu og rekjanleg skoðun |
| ISO 13485: 2016 | Gæðastjórnun lækningatækja | Strangt ferliseftirlit – mikilvægt fyrir ígræðanleg tæki og skurðtæki þar sem aflögun á míkrómetrastigi er óásættanleg |
FAQ
Geturðu lagað beygðan CNC hlut eftir vinnslu?
Stundum virkar pressu- eða hitarétting fyrir sveigjanlega málma. En það er alltaf dýrara að laga CNC-hluta sem afmyndast eftir á heldur en að koma í veg fyrir það í fyrsta lagi.
Kemur glæðing alltaf í veg fyrir aflögun?
Nei. Glæðing dregur úr eftirstandandi spennu en útrýmir henni ekki. Ójöfn efnisfjarlæging eftir glæðingu getur samt valdið aflögun CNC-vinnslu.
Er aflögun verri fyrir 5-ás á móti 3-ása vinnslu?
Ekki í eðli sínu. Tegund vélarinnar skiptir minna máli en ferlisstefnan og spennujafnvægið við efnisfjarlægingu. Léleg skipulagning verkfæraslóða veldur því að CNC-hlutar afmyndast á hvaða vél sem er.
Hver er þynnsti veggurinn sem ég get áreiðanlega unnið án þess að afmyndast?
Það er engin algild tala. Hún fer eftir efni, vegghæð, skurðkrafti og þolkröfum. Fyrir ál er örugg upphafsregla 1 mm þykkt fyrir hverja 20 mm hæð.







