
Kynning á Málmbeygja
Þú eyðir klukkustundum í að raða upp fullkomnum málmstykki. Svo stígurðu á bremsuna. Hornið er rangt. Rörið lítur út fyrir að vera brotið. Allur prófíllinn snýst í eitthvað gagnslaust. Það er pirrandi.
Málið er þetta. Þessi hrun og þrenging við beygjuna hefur nafn: sniðbjögun . Það gerist í hvert skipti sem þú beygir málm rangt. Að skilja hvers vegna það gerist er hvernig þú hættir að sóa efni.
Þessi handbók leiðir þig frá grunnatriðunum í málmbeygju til flóknari lagfæringa. Við fjöllum um smíði plötumálma fyrir flatt efni og nákvæma mótun fyrir rör. Áherslan er hagnýt. Lærðu hvernig á að stjórna beygjuradíus, spá fyrir um beygjufjöðrun og útrýma aflögun á þversniði. Þú munt ganga heim vitandi nákvæmlega hvernig á að fá hreinar og nákvæmar beygjur í hvert skipti.
Grunnþekking: 3 kjarna aðferðir við beygju plötum
Þú eyðir klukkustundum í að raða upp fullkomnum málmstykki. Þú beygir það. Svo horfir þú á það. Hornið er rangt. Rörið lítur út eins og einhver hafi stigið á það. Allur prófíllinn er eins og brenglaður drasl. Já, það er pirrandi.
Þessi muldi, flati blettur þar sem rörið beygðist? Hann hefur nafn. Þversniðsbjögun. Það gerist öllum. Að skilja hvers vegna það gerist er munurinn á ruslatunnum fullum af mistökum og hlutum sem passa í raun.
Byrjum á grunnatriðunum. Þrjár leiðir til að beygja málm. Veldu þá sem hentar þér best.
V-beygja
Þetta er það sem maður sér í flestum snyrtivöruverslunum. Maður tekur flatt blað, setur það yfir V-laga form og kýlar það niður. Verkinu lokið.
En það er svolítið óvænt. Loftbeygja er þegar kýlið stoppar áður en málmurinn lendir í botninum. Þú færð minni kraft og meiri afturfjöðrun, en þú getur fengið mismunandi horn með sama verkfærinu. Botnbeygja er þegar þú ýtir því alla leið inn í mótið. Hornin eru nákvæmari, en þú þarft stærri pressu til að ná þeim. Beygjuradíusinn breytist eftir því hvoru þú velur.
Rotary Draw Beygja
Þetta er fyrir rör og pípur. Efnið festist við mót sem snýst og dregur rörið með sér.
Hér er trikkið. Hefurðu einhvern tíma reynt að beygja þröngan radíus á holu röri? Það vill fletjast út. Það vill bogna. Þá kemur dorninn inn í myndina. Stálstöng með sveigjanlegum kúlum rennur inn í rörið akkúrat þar sem beygjan á sér stað. Hún styður vegginn upp að innan. Enginn dorn? Þú færð alltaf aflögun á þversniðinu. Góður dorn gefur þér hreinar, ávöl beygjur.
Rúllubeygja
Þarftu stóra beygju? Hring? Þetta er aðferðin þín til að beygja plötur. Þrjár rúllur eru raðaðar í þríhyrning. Málmurinn fer í gegn, beygist aðeins, fer aftur í gegn og beygist aðeins meira.
Haltu bara áfram að keyra það í gegn þar til þú nærð þeim radíus sem þú vilt. Það er hægara. Það krefst tilfinningar. En fyrir stóra boga og sívalninga virkar ekkert annað. Hafðu bara augun opin fyrir afturfjöðrun þegar þú losar það. Málmurinn reynir alltaf að slaka aðeins á.
Ítarlegar aðferðir: Hvernig á að beygja mismunandi málmform
Við skulum skoða raunverulegan mun á málmbeygju. Að beygja heilan stang er ekki það sama og að beygja plötu. Og að beygja holt rör er allt annað mál. Lögun efnisins breytir öllu.
Beygja heilar stangir vs. plötur
Þunnt stál berst öðruvísi en þunnt stykki. Með stáli hefurðu massa. Það heldur hita og álagi. Fjaðrir eru árásargjarnari. Þú verður að ofbeygja það, stundum mikið, til að fá lokahornið sem þú vilt.
Plötur eru meira fyrirgefandi en hafa sína sérkenni. Stefna áferðarinnar skiptir máli. Ef beygt er þvert á áferðina verður málmurinn sterkari og ólíklegri til að springa. Ef beygt er með áferðinni er hætta á sprungum á ytra byrði beygjunnar. Einnig hefur hvert efni lágmarksbeygjuradíus. Ef þú ert þéttari en það rifnar málmurinn. Engar undantekningar.
Einstök áskoranir Tube beygja
Það er í tómum hlutum sem þetta flækjar.
Hugsaðu um muninn. Heil stöng hefur efni alls staðar. Rör er tómt að innan. Þegar þú beygir það teygist ytri veggurinn þunnt og innri veggurinn vill bogna. Þess vegna færðu aflögun á þversniðinu. Rörið fletst út í sporöskjulaga lögun eða fellur alveg saman.
Lausnin er innri stuðningur. Það þýðir að beygja á tönginni. Án töngarinnar ertu að giska. Með einum stjórnarðu aflöguninni. Þú verður líka að fylgjast með veggþykktinni. Þunnir veggir hrukka. Þykkir veggir þurfa meiri kraft. Það er jafnvægi í hvert skipti.
Beygja óreglulegar form (prófíla) úr plötum
Nú komum við að prófílum. Vinklajárni, rásum, T-sniðum. Þessi form eru ekki samhverf. Það gerir þau erfið.
Taktu járnjárn. Beygðu það í eina átt og fæturnir vilja snúast. Allur hlutinn getur bognað til hliðar áður en hann beygist almennilega. Þú færð staðbundna spennuþenslu þar sem beygjan byrjar. Stundum gefst málmurinn bara upp og hrukkist.
Bragðið er að skilja hvernig lögunin dreifir kraftinum. Rás sem er beygð á erfiðan hátt er sterk. Ef hún er beygð á auðveldan hátt vill hún falla saman. Þú verður að skipuleggja uppsetninguna í kringum lögunina, ekki á móti henni. Annars ferðu í eyði með mikið af dýru efni.
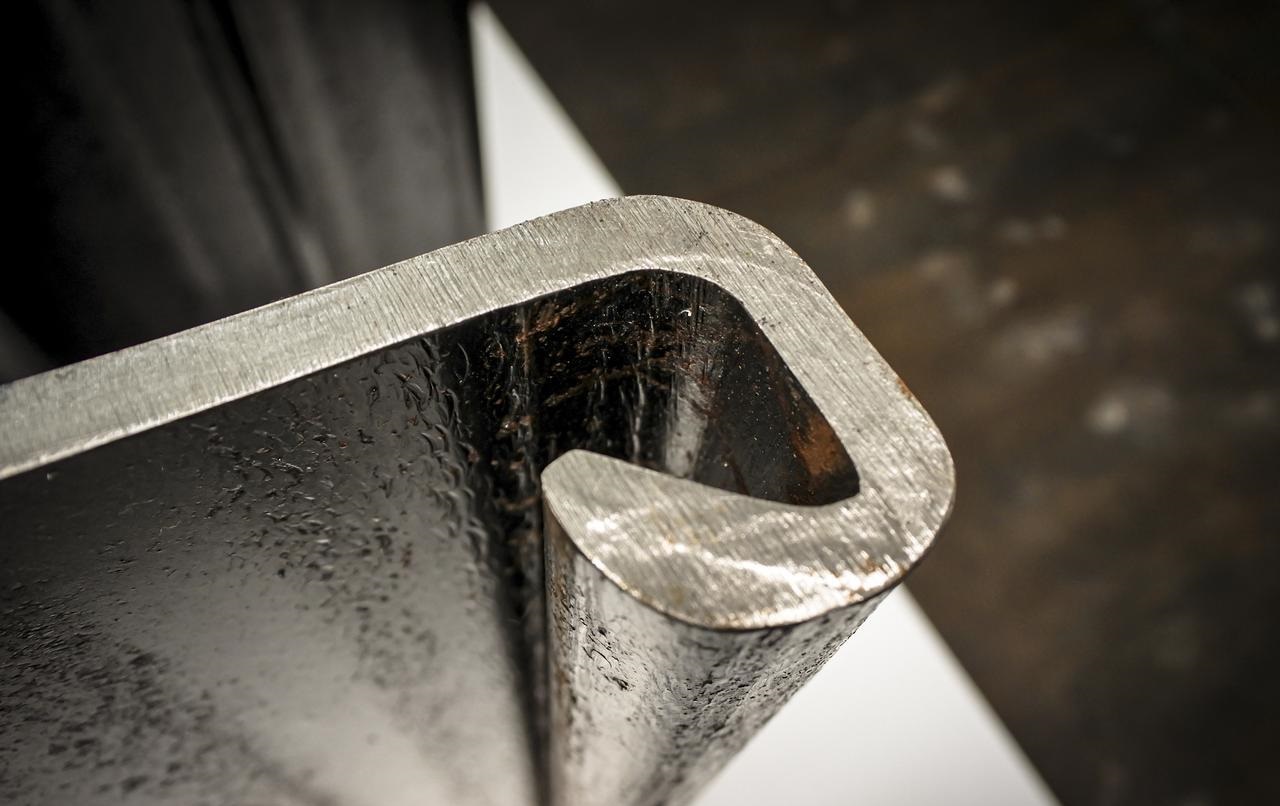
Hvernig á að koma í veg fyrir „þrengingu“ í beygjunni
Þetta er sá hluti þar sem flestir plötubeygjuverk fara úrskeiðis. Þú beygir, togar í hlutinn og rörið lítur út fyrir að vera flatt. Hringlaga hlutinn er nú sporöskjulaga. Prófíllinn er skemmdur. Þetta er sniðbjögun. Það gerist þegar þjöppunarkraftar að innanverðu fella vegginn saman og togkraftar að utan teygja hann þunnan. Efnið gefur eftir og afmyndast.
Svona hættirðu því.
Lausn 1: Innri stuðningur (áhrifaríkasta aðferðin)
Að nota dorn
Dorn er faglega svarið. Það er stálstöng með sveigjanlegum kúlum sem situr inni í rörinu nákvæmlega þar sem beygjan á sér stað. Dorninn styður við að veggurinn falli ekki inn á við. Gögn sýna að hann getur dregið úr sporöskjulaga myndun úr 20 prósentum niður í þrjú eða fimm prósent. Það er munurinn á rusli og nothæfum hluta.
Fyllingaraðferðir
Enginn dorn? Þú hefur enn möguleika. Fyllið rörið með einhverju föstu. Þurr sandur virkar. Þéttist, lokið endana og beygið það. Sandurinn þjappast saman en kemur í veg fyrir að hann falli alveg saman. Rósín virkar með litlum koparrörum. Fyrir mikilvægar beygjur eru lágbráðnandi málmblöndur leyndarmálið. Fyllið rörið með málmi sem bráðnar við lágan hita, beygið það og bræðið það síðan með heitu vatni. Hluturinn kemur fullkomlega út.
Lausn 2: Hagnýting ferlis og Verkfæri
Aukið beygjusnúru ef mögulegt er. Þröngari snúningur skapar meiri spennu. Slakið á og efnið á auðveldara með að beygja sig.
Skoðið stansana ykkar. Venjulegur stansur gæti ekki verið nóg. Þurrkustansur situr fyrir aftan beygjuna og kemur í veg fyrir hrukkur á innri radíusinum. Fullmótað verkfæri vefjast utan um allt rörið og styðja það frá öllum hliðum. Þetta er mikilvægt fyrir þunna veggi.
Athugaðu bilið. Of mikið bil á milli rörsins og formsins og það er pláss fyrir aflögun. Herðið það. Í öfgafullum tilfellum skal bæta við botnstigi í endann. Lokaþrýstingur getur ýtt sporöskjulaga hlutanum aftur í átt að hringlaga sniði.
Lausn 3: Forvarnir á hönnunarstigi
Stundum er vandamálið á teikniborðinu.
Þykkari veggir standast aflögun. Ef þú heldur áfram að henda þunnveggja rörum skaltu velja þyngri þykkt.
Gættu að því hvar þú setur beygjuna. Forðastu að beygja rétt við suðu eða þar sem þversniðið breytist skyndilega. Þetta eru veikleikar. Beygjan þarfnast samræmds efnis alla leið. Gefðu því það og þú útrýmir helmingi vandamálanna áður en þú byrjar.
Stöðvið aflögun á hlutum áður en hún gerist. Styðjið við innra byrðið, veljið verkfærin og hannið snjallari. Ruslatunnan ykkar mun þakka ykkur fyrir.
Svindlblað hönnuðar: Bestu starfshættir fyrir sveigjanlega hluti
Hér eru praktísku atriðin. Reglurnar sem þú afhendir hönnunarteyminu áður en þeir módela einn hlut. Fylgdu þessum og þú sparar þér endalausa höfuðverki á verkstæðisgólfinu.
Örugg fjarlægð fyrir holur og raufar
Ef þú setur gat of nálægt beygjunni teygist það í sporöskjulaga lögun. Málmurinn aflagast og þolið hverfur.
Reglan er einföld. Haldið götum að minnsta kosti einu og hálfu sinni efnisþykktina plús beygjuradíusinn frá beygjulínunni. Fyrir raufar skal vera enn varkárari. Tvöföld þykkt plús radíusinn er öruggt veðmál.
Ef það er algerlega nauðsynlegt að loka gati, þá er best að gata það eftir að hafa beygt það. Það bætir við aðgerð, en það er betra en að skrapa saman hlutum.
Hönnun léttirhaka
Hefurðu einhvern tíma séð rifu byrja á brún beygju og renna beint í gegnum hlutinn? Það er það sem gerist þegar þú beygir þig þétt að innra horni.
Lagfæringin er léttir. Lítill skurður á gatnamótum þar sem beygjan mætir flansinum. Það losar um spennuna og stöðvar rifuna áður en hún byrjar.
Gerðu hakið að minnsta kosti jafn breitt og þykkt efnisins og dýpra en beygjuradíusinn. Einfaldur rétthyrningur eða radíus virkar. Gefðu bara spennunni einhvers staðar að fara.
Að forðast truflanir frá beygju
Þú hannar fallegan hluta með þremur beygjum. Þá segir rekstraraðilinn í pressunni þér að kýlið lendi í fyrstu beygjunni þegar reynt er að búa til þá seinni.
Þetta er beygjutruflun. Verkfærið rekst á hlutinn.
Athugaðu þetta í líkaninu þínu. Hermdu eftir beygjusröðinni. Skoðaðu fjarlægðina á milli beygjanna. Ef flansinn er of stuttur passar hlutinn ekki yfir mótið. Ef beygjan er of nálægt núverandi flansi lendir kýlið í honum.
Viðgerðin er skipulögð. Þekktu verkfærin þín. Þekktu lágmarksflanslengdina sem bremsan þín þarfnast. Skildu eftir pláss fyrir hlutinn til að fara í gegnum verkfærið í gegnum alla ferlið. Ef þú getur það ekki þarftu að breyta hönnuninni eða sætta þig við að þú þurfir sérstök verkfæri.
Hönnun snjall núna. Beygðu auðveldlega síðar.
Að ná fram gallalausri fagurfræði: „Botnsbeygja“ / „Mótartækni“
Stundum þarf meira en beygju. Það þarf svo skarpt horn að það lítur út fyrir að vera vélrænt unnið. Fyrir skreytingar á ryðfríu stáli eða byggingarlistarleg einkenni sem allir viðskiptavinir sjá, þá dugar venjuleg loftbeygja ekki. Þá er farið að beygja undir eða sauma.
Hvað er það?
Hér er munurinn. Í loftbeygju stoppar kýlið stutt. Málmurinn fjaðrar til baka. Þú færð radíus.
Við botnbeygju þrýstirðu kýlinum alveg niður þar til málmurinn snertir botn formsins. Þú ert bókstaflega að pressa efnið í rétta lögun. Við prýðingu beitirðu enn meiri krafti - nægilega miklum krafti til að málmurinn flæði í raun inn í holrými formsins. Kýlinum er örlítið þrýst inn í efnið.
Niðurstaðan er beygjuradíus sem passar nákvæmlega við kýlisoddinn. Engin gisk á fjöðrun. Engin opin horn. Bara hvöss, stökk horn sem líta út eins og þau séu komin af fræsi.
Umsóknarsvið
Þetta á við um störf þar sem útlit skiptir meira máli en allt annað.
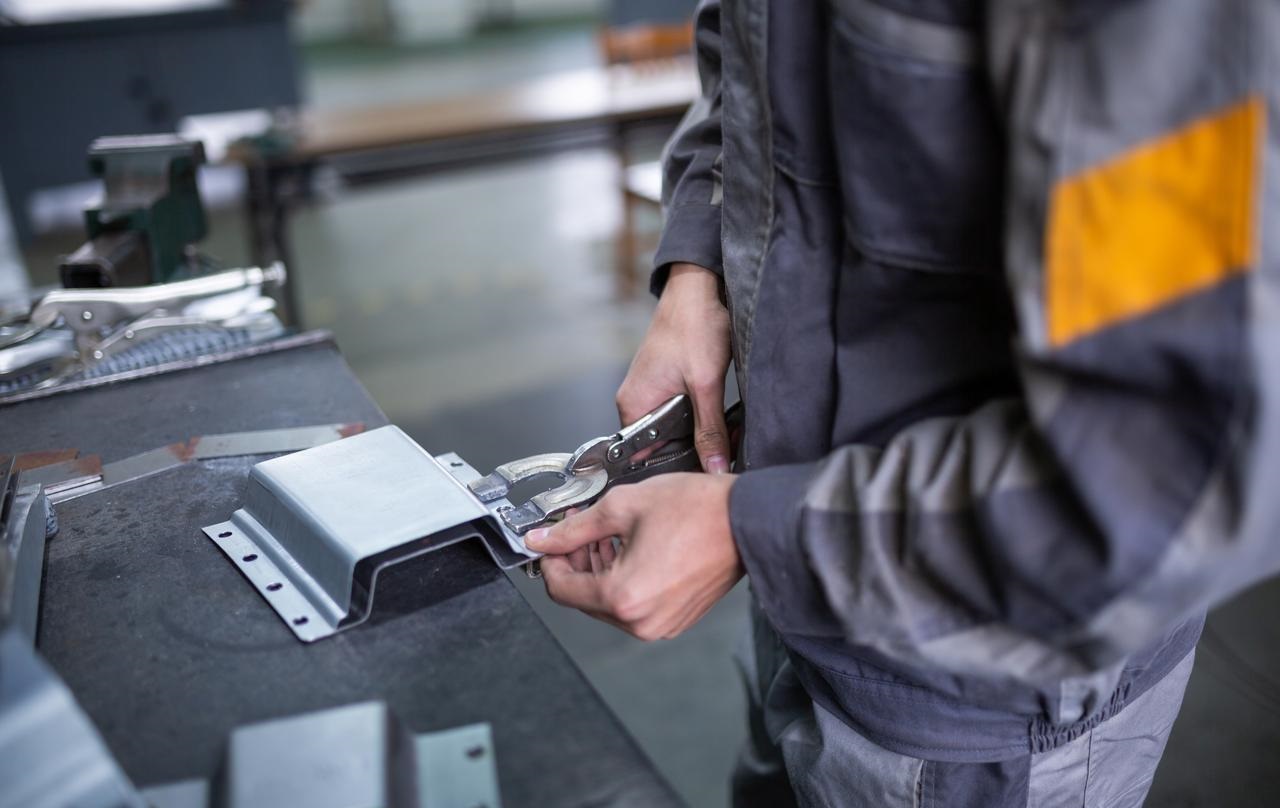
Hugsið ykkur ryðfrítt stálklæðningu á lúxus lyftuhurðum. Eða byggingarlistarplötur í anddyri hótels. Kannski sýnilegar sviga á sérsmíðuðum húsgögnum. Staði þar sem beygjan þarf að vera fullkomin og innra hornið þarf að líta skarpt út.
Þetta virkar líka fyrir hluta sem þurfa algjöra hornsamræmi. Þar sem þú ert að botna út, koma allir hlutar af pressunni með sama horni. Engin frávik.
Málaferlin
Ekkert er ókeypis. Botnbeygja krefst mikillar þyngdar. Þú gætir þurft stærri kantpressu en þú heldur. Kraftarnir eru meiri og verkfærin þola meira álag.
Það er líka vandamál með merkingar. Þar sem þú ert að stimpla málminn getur yfirborðið tekið eftir merkjum frá forminu. Á slípuðu ryðfríu stáli er það vandamál. Þú þarft hrein verkfæri og stundum hlífðarfilmu.
En fyrir þetta stökka, vélræna útlit? Ekkert annað fær þig þangað.
Niðurstaða og ráðleggingar sérfræðinga
Niðurstaðan er þessi: Það er engin ein besta leið til að beygja málm. Rétta aðferðin fer eftir þremur þáttum: hvað þú ert að beygja, hvaða lögun það byrjar á og hversu fullkomið það þarf að vera í lokin.
Þykkt stál þarfnast annarrar meðhöndlunar en þunn plata. Holt rör þarfnast innri stuðnings sem heil stál hunsar. Sýnilegt byggingarverk krefst prýðingar, þar sem falin festing fær loftbeygjur. Paraðu tæknina við verkið og þú vinnur. Giskaðu og þú eyðir hlutum.
Ef þú ert með flókið verkefni framundan, gerðu þetta. Talaðu við reyndan smíðameistara áður en þú lýkur hönnuninni. Ekki eftir á. Þeir munu segja þér hvort beygjuradíusinn sé of þröngur, hvort gatið sé of nálægt brúninni eða hvort rörið þurfi á dorni að halda. Það samtal kostar ekkert og sparar allt.
Af hverju að velja NOBLE fyrir plötubeygju
Hver við erum
NOBLE er nákvæmnismálmsmíði. Við tökum hráefni — plötur, rör, stangir, prófíla — og búum það til í fullkláraða hluti sem passa í raun. Engar afsakanir. Engar giskanir.
Það sem við vitum
Við höfum unnið með CNC-vél í yfir tuttugu ár. Það þýðir að við höfum séð öll vandamál. Þunnveggja rör sem vilja falla saman. Fjöður sem neitar að vinna með. Flóknir hlutar sem þurfa margar beygjur og þurfa fimm uppsetningar. Við höfum fundið lausnirnar. Hundruð viðskiptavina hafa komið með sínar erfiðustu hönnun. Við gerðum þær að veruleika.
Það sem við bjóðum
Sérsmíði er kjarninn í okkur. En við sérhæfum okkur í þeim flóknu málum. Beyging á röndum fyrir hreinar, kringlóttar rör. Nákvæm CNC vinnsla fyrir plötur með þröngum þolmörkum. Verkfræðiráðgjöf áður en þú skerð efni. Ef þú þarft beygju sem heldur mikilvægum radíus án aflögunar, þá erum við verkstæðið fyrir þig.
Spyrjið okkur
Áttu í erfiðleikum með beygjuverkefni sem mistekst stöðugt? Ertu ekki viss um hvort hönnunin þín sé yfirhöfuð möguleg? Hafðu samband við verkfræðiteymið okkar. Við bjóðum upp á ókeypis ráðgjöf af ástæðu. Við viljum frekar festa hönnunina þína á pappír heldur en að farga hlutunum í verkstæðinu. Sendu okkur prentanir þínar. Leyfðu okkur að hjálpa.
FAQ
Hver er lágmarksbeygjuradíus fyrir málmplötur?
Hér er góð þumalputtaregla. Haltu innri beygjuradíus að minnsta kosti jöfnum þykkt efnisins. Ef þú ert að beygja plötu sem er fjórðungs tomma að stærð skaltu nota að minnsta kosti fjórðungs tommu radíus. Ef þú ert að beygja plötu með meiri þykkt skaltu hætta á sprungum. Fyrir harðari efni eins og kolefnisríkt stál eða fjaðurstál þarftu að opna radíusinn enn meira. Efnið mun segja þér hvað það þolir.
Af hverju heldur málmpípan mín áfram að flatna út þegar ég beygi hana?
Þessi flatning hefur nafn. Ovalmyndun. Hún gerist vegna þess að rörið er holt. Ytri veggurinn teygist. Innri veggurinn fellur saman. Enginn stuðningur að innan þýðir að rörið gefur eftir. Lausnin er innri stuðningur. Notið dorn með sveigjanlegum kúlum sem sitja nákvæmlega í beygjusvæðinu. Eða þjappið rörinu þétt með sandi. Báðar aðferðirnar koma í veg fyrir hrunið.
Er hægt að beygja ryðfrítt stál án þess að það springi?
Já, en þú verður að virða efnið. Ryðfrítt stál harðnar hratt. Því meira sem þú vinnur það, því harðara og brothættara verður það. Það þarf meiri þyngd en mjúkt stál og það fjaðrar aftur af meiri krafti. Ef þú ert að beygja eitthvað sem er erfitt skaltu fyrst glóða það. Hitameðferð mýkir málminn og dregur úr hættu á sprungum.
Hver er munurinn á loftbeygju og botnbeygju?
Loftbeygja skilur eftir bil. Kýlið þrýstir málminum inn í V-formið en stoppar áður en málmurinn lendir í botninum. Þú færð sveigjanleika. Eitt verkfæri getur búið til mörg horn. En þú þarft að takast á við fjöðrun.
Hvernig reiknar maður út flata lengd beygðs hluta?
Þú þarft beygjubótina. Það er magn efnisins sem raunverulega teygist í gegnum beygjuna. Formúlan breytist með efnisþykkt, beygjuhorni og radíus. Fyrir níutíu gráðu beygjur í stáli er algengt að bæta við helmingi efnisþykktarinnar fyrir hverja beygju. En fyrir nákvæmnisvinnu skaltu nota beygjubótatöflu eða hugbúnað. Að giska hér leiðir til hluta sem passa ekki.







