
Hvað er 3+2 Axis Vinnsla?
3+ 2-ása vinnsla er tegund af CNC fræsingaraðferð, einnig þekkt sem 5-ása stefnuvinnsla eða staðsetningarfimm-ása vinnsla. Meginreglan er: að nota þrjá línulega ása (X, Y, Z) 5-ása vél til hreyfingar, en nota tvo snúningsása (venjulega A-ás og B-ás, eða A-ás og C-ás) til að festa verkfærið og vinnustykkið í hallandi horni. Eftir að hafa læst þessum tveimur snúningsásum framkvæmir vélin skurð í þeirri tilteknu hornátt, rétt eins og öflug 3-ása vél.
3+ 2-ása vinnsla þýðir ekki að allir 5 ásarnir hreyfist stöðugt og samstillt meðan á skurðarferlinu stendur. Þess í stað felst það í því að fyrst er fundið hagstæðasta hornið og fest það, og síðan er framkvæmd 3-ása vinnsla. Kosturinn við að gera þetta er að það getur klárað vinnslu margra hliða vinnustykkisins í einni klemmu, forðast endurtekna klemmu, bæta skilvirkni og nákvæmni og er sérstaklega hentugt til að vinna flókna kassalaga hluti eða mót með hallandi eiginleikum.
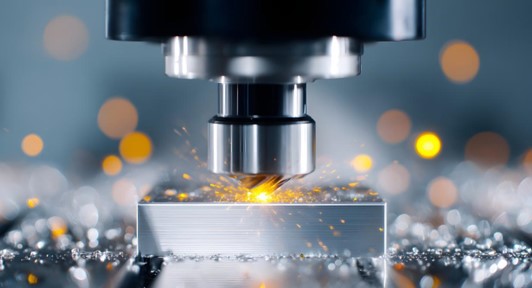
Hvernig D3+2 Aostur Mverkjum Work?
Forritun og hornútreikningur
Hugbúnaðarverkfræðingar í CAM forrita þrívíddarlíkön á tölvum. Hugbúnaðurinn greinir rúmfræðilega lögun hlutanna, ákvarðar sjálfkrafa eða handvirkt svæðin sem þarf að vinna úr og reiknar út kjörhalla verkfærisins fyrir hvert svæði. Val á þessu horni er afar mikilvægt, með það að markmiði að forðast truflanir milli verkfærisins og vinnustykkisins eða festingarinnar, en um leið tryggja að verkfærið snerti vinnustykkið við bestu skurðarskilyrði.
Snúningsás staðsetning
Vinnsluforritið er hlaðið inn í CNC-vélina. Vélin framkvæmir fyrst hreyfingarskipun snúningsássins og sveiflar verkfærinu (eða vinnuborðinu, allt eftir uppbyggingu vélarinnar) nákvæmlega í hornið sem forritið stillir.
Læsing og klipping
Snúningsásinn hættir að hreyfast og helst í þessari stöðu. Frá þessari stundu lítur stjórnkerfið á hann sem nýtt „3-ása“ vinnsluhnitakerfi.
3-ása vinnsla
Vélin ræsist og notar aðeins X-, Y- og Z-ásana til að framkvæma hraðar og stöðugar skurðhreyfingar þar til öllum vinnsluverkefnum við núverandi horn er lokið.
Endurtekningarferli
Eftir að þriggja ása vinnslunni er lokið mun vélin knýja snúningsásinn til að fara í næsta fyrirfram ákveðna horn og læsa honum, sem hefst ný umferð þriggja ása vinnslu. Þessi hringrás heldur áfram þar til allir eiginleikar hlutarins hafa verið fræstir.
Efni sem notuð eru í 3+2 ása vinnslu
Algengir málmar:
- Ál (6061, 7075, o.s.frv.)
- Ryðfrítt stál
- Titanium
- Brass og kopar
ál
Ál er eitt algengasta efnið í 3+2 ása vinnslu og er mjög vinsælt fyrir framúrskarandi vinnsluhæfni, mikinn styrk og léttleika.
3+ 2-ása vinnsla notar styttri skurðarverkfæri til að skera í hallandi horni, sem getur á áhrifaríkan hátt komið í veg fyrir aflögun sem er tilhneigð til að eiga sér stað í álfelgum við vinnslu, náð mjög mikilli víddarnákvæmni og sléttum yfirborðsgæðum og dregið úr þörfinni fyrir síðari frágang.
Ryðfrítt stál
Ryðfrítt stál er mikið notað í læknisfræði og matvælaiðnaði vegna tæringarþols þess og góðra vélrænna eiginleika. 3+2 ása vinnsla hentar mjög vel til framleiðslu á flóknum lokahúsum, dæluhúsum og skurðlækningatólum á þessum sviðum.
Titanium
Títanmálmblöndur eru aðallega notaðar í geimferðaiðnaði og læknisfræðilegum ígræðslum. Þær eru mjög sterkar, léttar og hafa góða lífsamhæfni, en þær eru líka dæmigerð efni sem erfitt er að vinna úr.
3+ 2-ása vinnsla eykur verulega stífleika vinnslukerfisins með því að nota stutt verkfæri til að skera í föstum hornum, sem er mikilvægt til að koma í veg fyrir titring og slit á verkfærum sem eru tilhneigð til að eiga sér stað við vinnslu títanmálmblanda.
Helstu kostir 3+2 ása vinnslu
Meiri nákvæmni
Kjarninn í því að ná meiri nákvæmni í 3+2 ása vinnslu liggur í því að „ljúka vinnslu á mörgum hliðum með einni klemmu“.
3+2 ása tæknin staðsetur vinnustykkið í tiltekið horn með snúningsás og læsir því síðan. Í aðeins einni klemmu eru öll hallandi yfirborð og mismunandi horn unnin með þremur línulegum ásum, sem útilokar uppsafnaðar villur sem stafa af mörgum klemmum og tryggir þannig heildar rúmfræðilega nákvæmni og staðsetningarþol hlutarins.
Minnkaður uppsetningar- og hringrásartími
3+ 2-ása vinnsla útrýmir flóknum útreikningum á áshreyfingum og hraðaminnkun sem þarf til að viðhalda lóðréttu yfirborði skurðarverkfærisins í samfelldri 5-ása vinnslu. Skurðarleiðin er beinari og skilvirkari, sem dregur verulega úr heildarframleiðslutíma frá hráefni til fullunninna vara í heildina.
Bætt yfirborðsáferð
Þegar unnið er með djúp holrými eða brattar hliðarveggi verða þríása vélar að nota löng yfirhengisverkfæri, sem geta auðveldlega valdið titringi og flakki og skilið eftir titringsmerki á yfirborði vinnustykkisins.
3+ 2-ása vinnsla gerir stuttum og stífum verkfærum kleift að ná til þessara svæða með því að halla vinnustykkinu, sem dregur á áhrifaríkan hátt úr titringi.
Aðgangur að erfiðum svæðum
3+2-ása vinnsla er eins og að veita skurðarverkfærinu „besta sjónarhornið“. Með því að stilla vinnustykkið sveigjanlega er hægt að skapa óhindraða leið fyrir skurðarverkfærið og gera því kleift að ná auðveldlega til þessara áður erfiðu svæða.
Lægri kostnaður samanborið við fulla 5-ása
Hvað varðar vélbúnað eru 5-ása vélar með 3+2 ása virkni yfirleitt ódýrari en afkastamiklar samfelldar 5-ása vélar vegna þess að þær hafa aðeins lægri kröfur um kraftmikið viðbragð og samstillingargetu snúningsásanna.
Hvað varðar skurðarverkfæri og daglegt viðhald, þá nota 3+2 ása vélar meira en hefðbundin skurðarverkfæri, og slit og viðhaldskostnaður á vélinni er einnig tiltölulega lægri. Þess vegna, fyrir forrit sem krefjast ekki vinnslu á flóknum frjálsum yfirborðum, býður 3+2 ása vinnsla upp á lausn sem nær fullkomnu jafnvægi milli kostnaðar og afkastagetu.
Hvað er 5-ása vinnsla?
5-ása CNC vinnsla er tölvustýrt framleiðsluferli sem notar fimm mismunandi hreyfiása til að veita meiri sveigjanleika og nákvæmni við vinnslu. Auk hefðbundinna X-, Y- og Z-línuása starfar 5-ása CNC vél einnig með tveimur viðbótar snúningsásum, almennt þekktum sem A-ás og B-ás.
Með samþættingu þessara snúningsása getur skurðarverkfærið snert vinnustykkið úr fjölbreyttum sjónarhornum og stefnum. Þetta aukna hreyfisvið gerir kleift að vinna nákvæmlega mjög flókin form, þar á meðal djúp holrými, undirskurð, útlínuflötur og flóknar beygjur. Möguleikinn á að halla og snúa verkfærinu lágmarkar verulega þörfina fyrir margar uppsetningar og endurstaðsetningar, sem bætir bæði skilvirkni vinnslu og heildarnákvæmni.
3+ 2 ása vinnsla og samfelld 5 ása vinnsla: Lykilmunur
3+2 ása vinnsla
Við skurð er snúningsásinn kyrrstæður. Markmið hans er að „staðsetja“ og síðan framkvæma skilvirka skurð í fastri átt.
Samfelld 5-ása vinnsla
Í öllu skurðarferlinu hreyfast allir fimm ásarnir (þrír línulegir ásar og tveir snúningsásar) samtímis, stöðugt og í samhæfingu. Markmiðið er „hreyfimótun“ sem er notuð til að vinna úr afar flóknum frjálsum yfirborðum, svo sem hjólum, skrúfum, túrbínublöðum o.s.frv.
3+2 ása vinnsla vs Full 5-ása vinnsla
| Einkenni | 3+2 ása vinnsla | Full 5-ása vinnsla |
| Öxar í notkun | X, Y, Z + tveir staðsetningarásar | X, Y, Z + tveir samtímis snúningsásar |
| Gerð hreyfingar | Línuleg með stöðusnúningi | Algjörlega samtímis hreyfing |
| Kostnaður | Miðlungs | Hár |
| Hringrásartími | Miðlungs | Festa |
| best Fyrir | Hlutir með miðlungsflækjustigi | Mjög flókin, lífræn form |
3+2 ásinn er framúrskarandi við vinnslu hluta sem samanstanda af mörgum aðskildum hornflötum, en samfelldi 5 ásinn einbeitir sér að flóknum bogadregnum fleti sem krefjast þess að stefna verkfærisins breytist stöðugt meðan á hreyfingu stendur.
Hönnunarráð fyrir 3+2 Axis machining
Fínstilla hlutastefnu
Á hönnunarstigi er nauðsynlegt að íhuga hvernig hægt er að vinna úr sem flestum eiginleikum með sem minnstum snúningsásahornum. Tilvalið markmið er að raða eins mörgum götum, holum og sniðum og mögulegt er á hlutanum í sömu átt eða nokkrar áttir.
Tryggja aðgang að verkfærum
Þegar vinnustykkinu er hallað í ská þarf að framkvæma ítarlega truflunarprófun. Ekki aðeins ætti að skoða verkfæraoddinn heldur einnig hvort verkfærahaldarinn, klemmubúnaðurinn og jafnvel spindilhausinn muni rekast á aðra hluta vinnustykkisins, festinguna eða vinnuborð vélarinnar.
Þegar djúp holrými eða íhvolfar eru hannaðir er nauðsynlegt að tryggja að við fyrirhugaða hallahorn sé nægilegt verkfæri til að ná örugglega að botni vinnslunnar og að verkfærahaldarinn rispi ekki hliðarvegginn.
Hönnun öruggra innréttinga
Þar sem 3+2-ása vinnsla er framkvæmd í mismunandi hornum og stundum jafnvel með vinnustykkinu snúið á hvolf, verður festingin að tryggja áreiðanlega klemmun í allar áttir. Hönnun festingarinnar sjálfrar ætti að vera eins þétt og lág og mögulegt er til að forðast truflanir á vélbúnaðarhlutum meðan á snúningi stendur.
Hönnun fyrir flatvinnslu
Við hvert staðsetningarhorn er 3+2 ásinn í raun 3-ása vinnsla. Þess vegna eru kjöreiginleikarnir þeir „planar“ eiginleikar sem hægt er að vinna úr á skilvirkan hátt með 3-ása aðferð. Þó að hægt sé að vinna úr grunnum fleti, þá eru flóknir 3-víddar frjálsir fletir enn sterkasta hlið samfelldrar 5-ása vinnslu.
Af hverju að velja 3+2 Axis Vélvinnsla fyrir framleiðslu
Fyrir fyrirtæki sem þurfa sveigjanleika, nákvæmni og skilvirkni án þess að þurfa að fjárfesta í fullum 5-ása kerfum, þá býður 3+2 machining upp á fullkomna lausn.
Hér eru nokkrir raunverulegir kostir sem framleiðendur hafa greint frá:
- 40–60% styttri hringrásartímar samanborið við hefðbundna 3-ása vinnslu
- Bætt nákvæmni á hlutum með mörgum yfirborðum
- Lægri kostnaður við innréttingar þar sem færri uppsetningar eru nauðsynlegar
- Betri framleiðni fyrir framleiðslu í litlum til meðalstórum lotum
- Meiri nýting vélarinnar, þar sem snúningsásarnir geta færst sjálfkrafa til
Í heildina hámarkar 3+2 vinnsla getu staðlaðra 5-ása véla án þess að flækjustig samfelldrar hreyfingarforritunar sé fyrir hendi.
Notkunarsvið 3+2 ása vinnslu
Flugiðnaður
Flug- og geimferðir eru eitt algengasta notkunarsvið 3+2 ása vinnslu. Burðarvirki flugvéla, svo sem vængrif, rammar og festingar, eru venjulega fræst úr einum stykki af ál- eða títanblöndu. Þeir eru flóknir í uppbyggingu, þunnir veggir og innihalda fjölda gata, hola og kjálka sem þarf að vinna úr á mismunandi sjónarhornum. 3+2 ása vinnslan getur lokið meirihluta eiginleikavinnslu á fimm yfirborðum hlutar með einni klemmu.

Mótframleiðsla
Hvort sem um er að ræða sprautumót, steypumót eða stimplunarmót, þá hafa kjarnar þeirra og rennibrautir yfirleitt flókna rúmfræði, þar á meðal djúp holrými, brattar hliðarveggi og flóknar kælivatnsrásir. 3+ 2-ása vinnsla getur auðveldlega hallað verkfærinu í besta hornið, fræst nákvæmlega þessi erfiðu svæði og framleitt nákvæmlega hallandi pinnaholur og rennibrautarkerfi.
Læknatækjaiðnaður
Læknisfræðin gerir afar miklar kröfur um nákvæmni, yfirborðsáferð og vinnslu á lífsamhæfum efnum í hlutum. 3+2 ása vinnsla hentar mjög vel til framleiðslu á hlutum eins og gerviliðum, skurðtækjum og beinplötum. Hún getur komið í veg fyrir mengun og villuhættu sem fylgir aukaklemmu, en tryggir jafnframt fullkomna samsvörun milli ígræðslunnar og mannsbeinsins, sem er lykilatriði fyrir árangur aðgerðarinnar.
Orka og stóriðja
Í orkugeiranum, eins og blöð gufutúrbína og gastúrbína, eru þessir hlutar yfirleitt úr erfiðum efnum í vinnslu eins og háhitamálmblöndum og hafa flókna rúmfræði.
3+ 2-ása vinnsla gerir kleift að nota stutt og stíf verkfæri til að komast inn í vinnustykkið á hentugasta horninu, sem er mikilvægt til að viðhalda endingartíma verkfærisins, stjórna skurðhita og tryggja heilleika yfirborðs hlutarins.
Vertu í samstarfi við reynslumikinn 3+2 Axis Vinnsluframleiðandi NOBLE
Hjá NOBLE sérhæfum við okkur í 3+2-ása CNC vinnsluþjónustu fyrir bæði frumgerðir og framleiðslulotur. Háþróaðar fjölása vinnslustöðvar okkar gera okkur kleift að framleiða nákvæma íhluti úr áli, ryðfríu stáli, títaníum og verkfræðiplasti með þröngum vikmörkum og einstakri yfirborðsáferð.
Hvort sem þú þarft lítið magn af frumgerðum eða stórfellda framleiðslu, þá býður reynslumikið verkfræðiteymi okkar upp á:
- Faglegur DFM (hönnun fyrir framleiðsluhæfni) stuðningur
- Hröð og áreiðanleg verðtilboð
- Samræmd gæðaeftirlit með CMM skoðun
- Sveigjanleg framleiðsluáætlun
Með því að velja okkur sem framleiðslufélaga þinn, færðu skilvirkni 3+2 ása vinnslu og áreiðanleika trausts birgis nákvæmnisvinnslu.
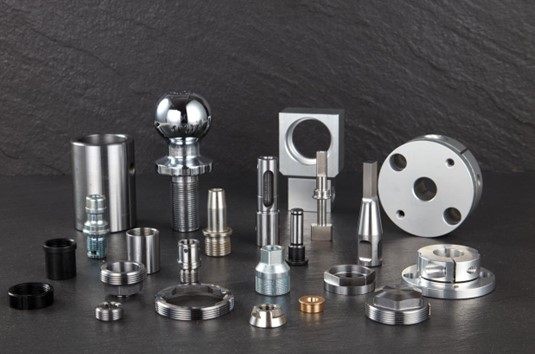
Algengar spurningar um 3+2 ása vinnsla
Hvað er 3+2 ása vinnsla og hvernig virkar hún?
3+2 ása vinnsla, einnig þekkt sem fimm ása staðsetningarvinnsla, er CNC ferli þar sem hluturinn er hallaður og snúið á sinn stað með tveimur snúningsásum áður en hann er skorinn. Þegar vinnustykkið er fest í æskilegu horni framkvæmir vélin 3 ása aðgerðir. Þetta gerir kleift að vinna flókna hluti úr mörgum áttum án þess að þurfa að stilla þá upp aftur og aftur.
Hver er munurinn á 3+2-ása vinnslu og fullri 5-ása vinnslu?
Í 3+2 ása vinnslu staðsetja snúningsásarnir tveir hlutinn en haldast kyrrir við skurð. Í fullri 5 ása vinnslu hreyfast allir fimm ásarnir samtímis við skurð. 3+2 býður upp á flesta kosti 5 ása á lægra verði og með einfaldari forritun, sem gerir það tilvalið fyrir marga nákvæmnisíhluti.
Hverjir eru helstu kostir 3+2-ása CNC vinnslu?
3+2 ása vinnsla býður upp á framúrskarandi nákvæmni, betri yfirborðsáferð og hraðari framleiðslu með því að stytta uppsetningartíma. Hún gerir einnig kleift að vinna erfiða hluti eins og skáhallar holur, undirskurð og djúpar vasa, en viðhalda mikilli samræmi og nákvæmni.
Hvaða atvinnugreinar nota almennt 3+2-ása vinnslu?
Þessi tækni er mikið notuð í geimferðaiðnaði, læknisfræði, bílaiðnaði, mótframleiðslu og rafeindatækni. Hún er tilvalin til að framleiða flókna íhluti eins og sviga, túrbínuhús, lækningaígræðslur og nákvæm mót.
Er 3+2 vinnsla hagkvæmari en 5-ása vinnsla?
Já. 3+2 ása vinnsla býður upp á mikinn sveigjanleika eins og 5 ása vinnsla en með lægri búnaðar- og forritunarkostnaði. Hún er sérstaklega hagkvæm fyrir hluti sem þurfa hallandi eiginleika en ekki samfellda fjölása útlínuvinnslu.







