
A különféle gyártási módszerek közül a nyomásos öntés kiemelkedik, mint az egyik legfontosabb. A nyomásos öntéssel a vállalatok hatékonyan tudnak robusztus, precíz és összetett fém alkatrészeket gyártani. Az autóipar, a repülőgépipar, az elektronikai ipar és az orvostechnikai eszközök gyártása széles körben alkalmazza ezeket az eljárásokat.
Ebben az útmutatóban a nyomásos öntés működését, a gyakran használt anyagokat, valamint a megfelelő ötvözet és felületkezelés kiválasztását vizsgáljuk meg. Ezenkívül a formagyártást és a megbízható nyomásos öntészeti partner kiválasztásának kritériumait is tárgyalja. Akár újonc a gyártásban, akár jobb gyártási megoldásokat keres, ez a cikk értékes betekintést nyújt a döntéshozatalhoz.
Mi az a Die Casting?
A nyomásos öntés egy fémöntési eljárás, amelynek során nagy nyomás alatt olvadt fémet kényszerítenek a formaüregbe. A formaüreget két edzett szerszámacél szerszámmal alakítják ki, amelyeket formára forgácsolnak, és a folyamat során fröccsöntőszerszámként működnek.
6 típusú présöntés
🔩 1. Forrókamrás nyomásos öntés
✅ Legjobban alkalmas:
-
Alacsony olvadáspontú fémek : cink, magnézium, ólom és néhány rézötvözet
🔧 Hogyan működik:
-
A befecskendező mechanizmus olvadt fémbe merül.
-
A fémet egy hattyúnyak-rendszeren keresztül adagolják a szerszámüregbe.
💡 Előnyök:
-
Gyors ciklusidők
-
Magas termelési hatékonyság
-
Hosszú szerszámélettartam (különösen cinkkel)
-
Alacsonyabb karbantartás
❌ Hátrányok:
-
Nem alkalmas magas olvadáspontú fémekhez, például alumíniumhoz (károsítaná a hattyúnyak alkatrészeket)
❄️ 2. Hidegkamrás présöntés
A nyomásos öntésnek négy fő típusa van, amelyek mindegyike más-más alkalmazásra alkalmas a fém típusától, az alkatrész bonyolultságától, a gyártási mennyiségtől és a kívánt felületkezeléstől függően. A következők a 6 leggyakoribb nyomásos öntési típus:
✅ Legjobban alkalmas:
-
Magas olvadáspontú fémek : alumínium, sárgaréz, rézötvözetek
🔧 Hogyan működik:
-
Az olvadt fémet manuálisan vagy automatikusan hideg befecskendező kamrába öntik, majd egy dugattyú segítségével a szerszámba préselik.
💡 Előnyök:
-
Képes kezelni a forrókamrás rendszerekhez túl korrozív vagy forró fémeket
-
Jó mechanikai tulajdonságok
-
Széles körben használják az autóiparban és a repülőgépiparban
❌ Hátrányok:
-
Lassabb ciklusidők, mint a forró kamrában
-
Bonyolultabb berendezések és kezelés
🌀 3. Vákuumöntés
✅ Legjobban alkalmas:
-
Nagy teljesítményű alumínium és magnézium alkatrészek (pl. repülőgépipari, autóipari szerkezeti alkatrészek)
🔧 Hogyan működik:
-
A fém befecskendezése előtt vákuumot hoznak létre a szerszámüregben, hogy csökkentsék a levegő bejutását.
💡 Előnyök:
-
Minimalizálja a porozitást (jobb hegesztéshez és hőkezeléshez)
-
Növeli a szilárdságot és a szerkezeti integritást
-
Jobb felületkezelés
❌ Hátrányok:
-
Drágább gépek
-
Lassabb ciklusidők
🧬 4. Préseléses öntés (folyékony fém kovácsolás)
✅ Legjobban alkalmas:
-
Nagy szilárdságú alumínium és magnézium alkatrészek
🔧 Hogyan működik:
-
Az olvadt fémet egy nyitott szerszámba öntik, és nagy nyomás alatt addig préselik , amíg megszilárdul.
💡 Előnyök:
-
Nagyon alacsony porozitás
-
Kiváló mechanikai tulajdonságok (szinte kovácsolthoz hasonló)
-
Ideális hőkezelést igénylő alkatrészekhez
❌ Hátrányok:
-
Alacsonyabb termelési ráta
-
Magasabb berendezésköltség
🧬 5. Gravitációs nyomásos öntés (GDC)
✅ Legjobban alkalmas:
-
A gravitációs nyomásos öntés a legalkalmasabb a jó folyékonyságú és viszonylag alacsony olvadáspontú színesfémekhez.
| Anyag | Miért alkalmas? | Alkalmazási területek |
|---|---|---|
| Alumíniumötvözetek | Könnyű, jó folyékonyságú, korrózióálló | Motoralkatrészek, házak, edények |
| Magnéziumötvözetek | Nagyon könnyű, jó szilárdság-súly arány | Autóipari és repülőgépipari alkatrészek |
| Rézötvözetek (pl. sárgaréz, bronz) | Jó hő- és elektromos vezetőképesség | Vízvezeték-szerelvények, elektromos alkatrészek |
| Cinkötvözetek | Jó folyékonyság, könnyen önthető finom részletek | Kis, összetett alkatrészek, hardverek |
🔧 Hogyan működik:
-
A gravitációs nyomásos öntés elve az, hogy az olvadt fémet kizárólag a gravitáció segítségével, külső erő vagy nyomás nélkül töltik a fémformába.
💡 Előnyök:
-
Alacsonyabb szerszám- és berendezésköltség az LPDC-hez képest.
-
Gyorsabb ciklusidő , ami nagyobb termelékenységet eredményez az egyszerű alkatrészek esetében.
-
Jó felületkezelés és méretpontosság.
-
Az állandó forma lehetővé teszi az ismételt felhasználást és az alkatrészek állandó minőségét.
-
Közepes és nagy gyártási sorozatokhoz alkalmas.
-
Viszonylag egyszerű folyamat és gépezet.
❌ Hátrányok:
-
Nagyobb porozitás a kontrollálatlan, turbulens töltés miatt.
-
Korlátozott tervezési bonyolultság , különösen vékony falú vagy bonyolult alkatrészek esetén.
-
Kevésbé szabályozható a fém áramlása , ami öntési hibákhoz vezethet.
-
A mechanikai tulajdonságok további feldolgozás (pl. hőkezelés) hiányában gyengébbek lehetnek .
-
A kézi öntés következetlenségeket okozhat.
🧬 6. Alacsony nyomású öntés (LPDC)
✅ Legjobban alkalmas:
Az alumíniumötvözet ideális anyag az alacsony nyomású öntéshez, és széles körben használják az autóiparban, a szórakoztatóelektronikában és az orvostudományban.
| Anyag | Az LPDC-hez illő jellemzők | Általános alkalmazások |
| Magnéziumötvözetek | Könnyű, jó szilárdságú, megfelelő önthetőségű | Autóalkatrészek, elektronikai burkolatok |
| Rézötvözetek | Magas vezetőképesség, jó szilárdság, korrózióállóság | Elektromos alkatrészek, vízvezeték-szerelvények |
| Sárgaréz | Jó folyékonyság, megmunkálhatóság | Szelepek, díszítőelemek |
| Alumínium ötvözetek | Könnyű, jó szilárdságú, megfelelő önthetőségű
jó szilárdság, korrózióállóság, jó folyékonyság és megmunkálhatóság |
Széles körben használják autóipari kerekekben, motoralkatrészekben és repülőgépipari szerkezetekben |
🔧 Hogyan működik:
-
Az alacsony nyomású öntés azon az elven működik, hogy az olvadt fémet alacsony nyomású levegővel felfelé kényszerítik a formaüregbe, ami sima, szabályozott feltöltődést és kiváló minőségű öntvényeket eredményez.
💡 Előnyök:
-
Nagyon alacsony porozitás a sima, lamináris fémfolyásnak köszönhetően
-
Kiváló méretpontosság és felületkezelés
-
Jobb mechanikai tulajdonságok , hőkezelésre alkalmas
-
Lehetővé teszi a vékonyfalú és összetett geometriák létrehozását
-
Magasan szabályozható folyamat , amely csökkenti a selejtet és javítja az ismételhetőséget
-
Jó nagy szerkezeti alkatrészekhez , például autóipari kerekekhez és alvázalkatrészekhez
❌ Hátrányok:
-
Magasabb berendezés- és szerszámköltségek
-
Hosszabb ciklusidők a GDC-hez képest
-
Komplexebb beállítás és folyamatvezérlés
-
Nyomásos rendszereket és nagyobb üzemeltetési szakértelmet igényel
A présöntési eljárás előnyei és hátrányai
A nyomásos öntés egy olyan gyártási folyamat, amelynek során olvadt fémet fecskendeznek nagy nyomás alatt a formaüregbe. Széles körben használják összetett fém alkatrészek előállítására, kiváló felületkezeléssel és méretpontossággal. Íme az előnyök és hátrányok lebontása :
✅ A présöntés előnyei
-
Nagy pontosság és pontosság
-
Szigorú tűréshatárokkal és állandó méretekkel rendelkező alkatrészeket gyárt.
-
Minimális megmunkálásra vagy simításra gyakran van szükség.
-
-
Kiváló felületkezelés
-
Az alkatrészek sima felülettel jönnek ki, ami csökkenti az utófeldolgozás szükségességét.
-
-
Magas termelési ráta
-
Ideális tömegtermeléshez – ha a forma elkészült, több ezer alkatrész gyorsan elkészíthető.
-
-
Tartós és erős alkatrészek
-
Jó mechanikai tulajdonságok, különösen nemvasfémek, például alumínium, cink és magnézium esetén.
-
-
Rugalmas kialakítás
-
Komplex formák, vékony falak és finom részletek könnyen megvalósíthatók.
-
-
Anyaghatékonyság
-
Minimális hulladék; a felesleges fém gyakran újrahasznosítható.
-
❌ A présöntés hátrányai
-
Magas kezdeti költség
-
A drága öntőformák (szerszámok) és a beállítás csak nagy volumenű gyártás esetén teszi költséghatékonysá.
-
-
Színesfémekre korlátozva
-
Tipikusan alumíniummal, cinkkel és magnéziummal használják. Nem alkalmas acélhoz vagy vashoz.
-
-
Porozitási problémák
-
A csapdába esett gáz porozitást okozhat, ami gyengítheti az alkatrészt, és befolyásolhatja a felületkezelést vagy a bevonatolást.
-
-
Méretkorlátozások
-
Kis és közepes méretű alkatrészekhez a legalkalmasabb; a nagy alkatrészekhez speciális, költséges berendezésekre lehet szükség.
-
-
átfutási idő
-
A szerszám megtervezése és gyártása időt vesz igénybe, ami késleltetheti a kezdeti gyártást.
-
-
Korlátozott utófeldolgozás (pl. hőkezelés)
-
Néhány öntött ötvözet nem könnyen hőkezelhető, ami korlátozza a mechanikai tulajdonságok javítását.
-
A fröccsöntés előnyeinek és hátrányainak összefoglalása:
| Aspect | Die Casting |
|---|---|
| Költség (beállítás) | Magas |
| Költség (egységenként) | Alacsony (mennyiségben) |
| Tolerancia/Pontosság | Kiváló |
| Termelési mennyiség | Magas |
| Megfelelő fémek | Csak színesfém |
| Felület kidolgozása | nagyon jó |
| Környezeti Hatás | Mérsékelt (az újrahasznosítás segít) |
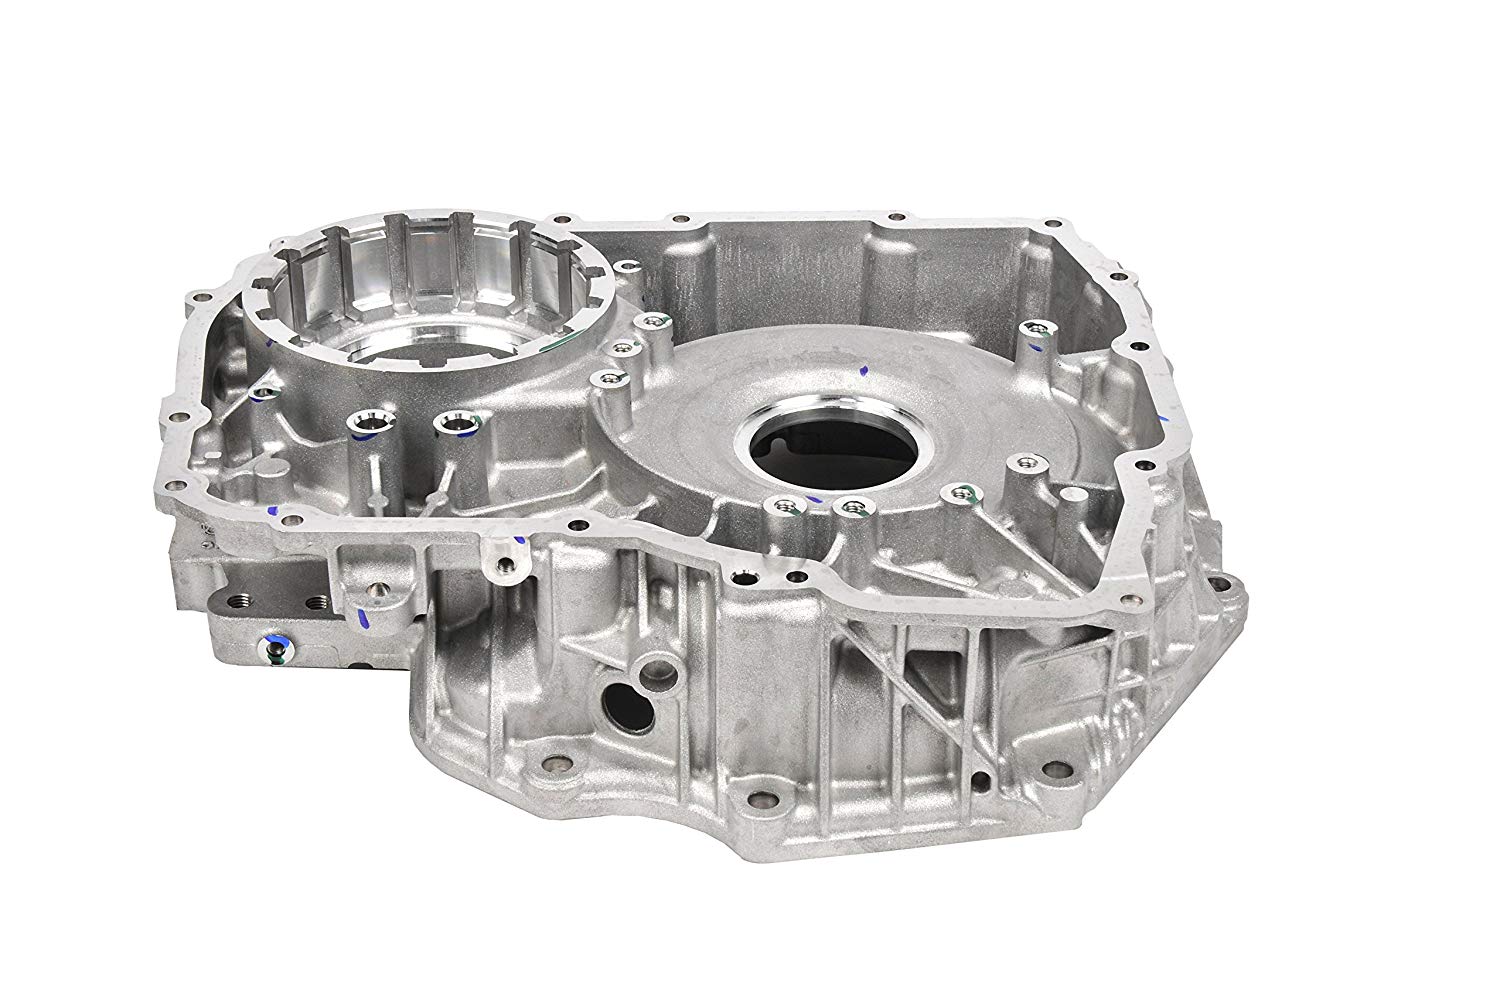
Présöntés más gyártási folyamatokhoz képest
Íme egy összehasonlítás a nyomásos öntés és más elterjedt gyártási eljárások között, kiemelve, hogy hol kiemelkedő, és hol lehetnek jobban illeszkedő alternatívák:
🔧 1. Fröccsöntés vs. Homoköntés
| Jellemző | Die Casting | Homoköntés |
|---|---|---|
| Felület kidolgozása | Sima, kiváló minőségű | Durvább felület |
| Dimenziós pontosság | Magas | Mérsékelt |
| Szerszámkészítés költsége | Magas (drága szerszámok) | Alacsony (olcsó formák) |
| Termelési mennyiség | Magas | Alacsony és közepes |
| Anyagtípusok | Színesfém (főként) | Vas- és színesfémek |
| Beállítási idő | Hosszú (a szerszám kialakítása miatt) | rövid |
| Alkatrész mérete | Kicsitől közepesig | Kicsitől a nagyon nagyig |
| Ciklusidő | Nagyon rövid (gyors gyártás) | Hosszú (lassan hűtés, kézi kezelés) |
| A penész újrafelhasználhatósága | Több ezer ciklus | Egyszeri használat |
🔹 Összefoglaló :
-
Nagy volumenű , precíz és esztétikus fém alkatrészekhez használjon nyomásos öntést.
-
Nagy , kis volumenű vagy vasfém alkatrészekhez használjon homoköntést.
🇧🇷 2. Fröccsöntés vs. Fröccsöntés
| Jellemző | Die Casting | Fröccsöntés |
|---|---|---|
| Anyag | Fémek (főleg alumínium, cink stb.) | Hőre lágyuló műanyagok (műanyagok) |
| Szerszámkészítés költsége | Magas | Magas |
| Termelési mennyiség | Magas | Magas |
| Felület kidolgozása | Kiváló | Kiváló |
| A termékek súlya | Nehezebb (fém) | Öngyújtó (műanyag) |
| Erősség: | Magas (fém) | Alsó (műanyag) |
| Alkalmazási területek | Autóipar, elektronika, szerszámok | Fogyasztási cikkek, orvosi cikkek és csomagolóanyagok |
🔹 Összefoglaló :
-
A présöntés a legjobb az erős, tartós fém alkatrészekhez.
-
A fröccsöntés a legjobb megoldás műanyag alkatrészekhez , hasonló gyártási előnyökkel.
🇧🇷 3. Fröccsöntés vs. CNC megmunkálás
| Jellemző | Die Casting | CNC megmunkálás |
|---|---|---|
| Anyaghulladék | Alacsony (újrahasznosítható csapok/folyócsövek) | Magas (eltávolított anyag) |
| Tolerancia | Magas | Nagyon magas (pontos) |
| A tervezés összetettsége | Magas (összetett formák lehetségesek) | Magas, de gyakran eszközök által korlátozott |
| Sebesség (alkatrészenként) | Nagyon gyors (beállítás után) | lassabb |
| Költség (alkatrészenként) | Alacsony hangerő | Magas (különösen mennyiségben) |
| Beállítási idő | Magas | Alacsony és közepes |
🔹 Összefoglaló :
-
A nyomásos öntés a komplex formák tömeggyártásában nyer.
-
A CNC megmunkálás kiválóan alkalmas kis volumenű , nagy pontosságú vagy prototípus munkákhoz.
🧰 4. Fröccsöntés vs. Kovácsolás
| Jellemző | Die Casting | Kovácsolás |
|---|---|---|
| Erősség: | Jó, de porozitása lehet | Nagyon magas (javított szemcseszerkezet) |
| Tervezési komplexitás | Magas (összetett formák, vékony falak) | Alacsony vagy közepes |
| Felület kidolgozása | Kiváló | Durva |
| Dimenziós pontosság | Magas | Mérsékelt |
| Költség | Alacsonyabb nagy mennyiségben | Egységenként magasabb |
🔹 Összefoglaló :
-
A kovácsolás nagyon erős alkatrészeket eredményez szerkezeti használatra.
-
A présöntés jobb tervezési rugalmasságot és kidolgozást kínál.
Anyagválasztás présöntéshez
🧪 Bevezetés a nyomásos öntési anyagokba:
A nyomásos öntés során olvadt fémet kényszerítenek a formaüregbe nagy nyomás alatt. Az anyagválasztás kritikus fontosságú, mivel befolyásolja a mechanikai tulajdonságokat, a korrózióállóságot, a felületkezelést, a megmunkálhatóságot és a költségeket. A nyomásos öntés jellemzően színesfémeket használ alacsonyabb olvadáspontjuk és jobb folyási jellemzőik miatt.
| Tényező | Alumínium | cink | Magnézium | Réz |
|---|---|---|---|---|
| Erősség: | Mérsékelt | Magas | Mérsékelt | Magas |
| Súly | Alacsony | Mérsékelt | Nagyon alacsony | Magas |
| Költség (anyag) | Mérsékelt | Alacsony | Magas | Nagyon magas |
| Korróziós ellenállás | Magas | Mérsékelt | Alacsony vagy közepes | Magas |
| megmunkálhatósága | Jó | Kiváló | Kiváló | Mérsékelt |
| Élet meghal | Mérsékelt | Nagyon magas | Magas | Alacsony |
| Olvadáspont (° C) | ~ 660 | ~ 390 | ~ 650 | ~ 1080 |
Alumínium présöntési szolgáltatás
Az alumínium, a nyomásos öntészet egyik elsődleges anyaga, hidegkamrás nyomásos öntésben használatos magnéziumot, rezet és szilíciumot tartalmazó ötvözetekkel. Az alumínium nyomásos öntés ideális bonyolult és finoman kidolgozott alkatrészek gyártásához, mivel könnyű és nagy méretstabilitású. Emellett olyan előnyöket is kínál, mint a magas hőmérséklettel szembeni ellenállás, a kiváló vezetőképesség és a korrózióállóság.
Az általános öntvényes alumíniumötvözetek a következők:
| 360 | A360 | 380 | A380 | 383 | |
| Sűrűség | 2.63g / cmXNUMX | 2.63g / cmXNUMX | 2.74g / cmXNUMX | 2.71g / cmXNUMX | 2.74g / cmXNUMX |
| Olvadási tartomány (℃) | 557-596 | 557-596 | 540-595 | 540-595 | 516-582 |
| Elektromos
Vezetőképesség |
30% IACS | 29% IACS | 27% IACS | 23% IACS | 23% IACS |
| Termikus
Vezetőképesség |
113 W/(m²K) | 113 W/(m²K) | 96.2 W/(m²K) | 96.2 W/(m²K) | 96.2 W/(m²K) |
| Végső szakítószilárdság | 300 MPa | 320 MRa | 320 MRa | 320 MRa | 310 MRa |
| Folyáshatár | 170 MPa | 170 MPa | 170 MPa | 170 MPa | 170 MPa |
| Keménység | 75 BHN | 75 BHN | 75 BHN | 75 BHN | 75 BHN |
| Kifáradási szilárdság | 140 MPa | 140 MPa | 140 MPa | 140 MPa | 140 MPa |
| Nyírószilárdság | 190 MPa | 190 MPa | 190 MPa | 190 MPa | 190 MPa |
| nyúlás | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
-
Az alumínium előnyei a présöntéshez:
-
Könnyű, mégis erős
-
Kiváló korrózióállóság
-
Jó hő- és elektromos vezetőképesség
-
Újrahasznosítható
-
-
Az alumíniumöntvény alkalmazásai: Autóalkatrészek, elektronikai házak, elektromos szerszámok
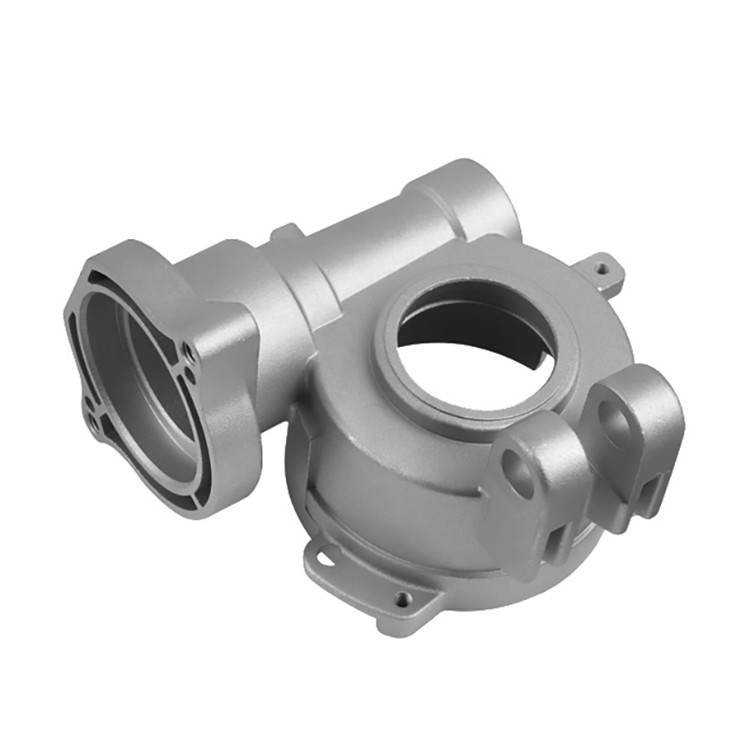
Cink présöntő szolgáltatás
A cinkötvözetek kulcsfontosságú anyagok a nyomásos öntési alkalmazásokban. A cinköntvényt kiváló galvanizálási tulajdonságai, valamint olyan további előnyei miatt kedvelik, mint a nagy ütésállóság és a képlékenység. Népszerű választás a gyártók körében, mivel könnyen önthető forrókamrás nyomásos öntőgéppel, és önthetősége minimalizálja a szerszám kopását. A cinket gyakran keverik rézzel, magnéziummal és alumíniummal, mivel sűrűbb, mint a magnézium és az alumínium.
A gyakori cinkötvözetek présöntvényei a következők:
| Ötvözet minőségű | Zamak 2 | Zamak 3 | Zamak 5 | Zamak 7 | ZA-8 |
| Sűrűség (g / cm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| Olvadáspont (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| Hővezető képesség (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| Hőtágulási együttható (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| Elektromos vezetőképesség (% IACS) | 27 | 27 | 27 | 27 | 26 |
| Fő kémiai összetétel | 3.5-4.3% Al 0.02-0.05% Mg 0.035-0.06% réz |
3.5-4.3% Al 0.03% Mg 0.03% Cu |
3.5-4.3% Al 0.035% Mg 0.035% Cu |
3.5-4.3% Al 0.03-0.06% Mg 0.03-0.06% réz |
3.5-4.3% Al 0.05-0.5% Mg 0.005-0.03% réz 0.005-0.03% Ni 0.005–0.03% Fe |
| Szakítószilárdság (MPa) | 295 | 255 | 310 | 345 | 380 |
| Hozamszilárdság (MPa) | 240 | 215 | 230 | 275 | 320 |
| Megnyúlás (%) | 2 | 3 | 6 | 3 | 1 |
| Keménység (HB) | 82 | 70 | 90 | 95 | 100 |
| Fő különbségek | Kevesebb Mg-ot és Cu-t tartalmaz, így nagyobb alkatrészekhez alkalmas | Kevesebb Mg-ot és Cu-t tartalmaz, így nagyobb alkatrészekhez alkalmas | Kevesebb Mg-ot és Cu-t tartalmaz, így nagyobb alkatrészekhez alkalmas | Több Mg-ot és Cu-t tartalmaz, alkalmas összetett alakú alkatrészekhez | Mg, Cu, Ni és Fe tartalma nagyobb szilárdsággal és keménységgel |
| Fő öntési alkalmazások | Autóipari alkatrészek, bútorok, háztartási gépek és mechanikus alkatrészek | Elektromos, kéziszerszámok, játékok | Gépészet, építészet és autóipar | Autóipar, elektromos berendezések, hardverek | Ipari, autóipari, elektromos |
-
A cink előnyei a présöntéshez:
-
Nagy szilárdság és szívósság
-
Kiváló méretpontosság és felületkezelés
-
Alacsonyabb olvadáspont (energiatakarékos)
-
Hosszú szerszámélettartam (kevesebb szerszámkopás)
-
-
A cinköntvény alkalmazásai : Szórakoztató elektronika, autóipari belső alkatrészek, zárak, fogaskerekek
Magnéziumötvözetek présöntése:
-
Népszerű minőségek : AZ91D, AM60B
-
A magnézium előnyei a présöntéshez :
-
Nagyon könnyű (a legkönnyebb szerkezeti fém)
-
Jó szilárdság/tömeg arány
-
Jó megmunkálhatóság
-
-
A magnézium hátrányai az öntéshez :
-
Drágább
-
Bevonat nélkül korrózióra hajlamos
-
-
Magnézium présöntvény alkalmazásai : Repülőgépipar, autóipar, mobil eszközök
Rézötvözetek Présöntés:
-
Kevésbé gyakori a nagynyomású öntésben, de néha használják speciális alacsony nyomású vagy gravitációs öntésben.
-
A réz előnyei a nyomásos öntéshez:
-
Nagy szilárdság és kopásállóság
-
Kiváló elektromos és hővezető képesség
-
-
A réz hátrányai a présöntéshez:
-
Magas olvadáspont (nagyobb terhelés a szerszámon)
-
Drága
-
-
Alkalmazások : Elektromos csatlakozók, vízvezeték-alkatrészek
Mire kell figyelni a présöntvények kiválasztásakor?
A választott ötvözet közvetlen hatással van a végtermék teljesítményére és az előállítási költségekre. A helyes választáshoz tartsa szem előtt ezt az öt pontot:
1. Mechanikai tulajdonságok
Olyan ötvözetet válasszon, amely megfelel a végső alkatrész szilárdsági, keménységi és tartóssági követelményeinek. A mechanikai teljesítmény ötvözetenként eltérő lehet.
2. Korróziós ellenállás
Gondoljon az alkatrész környezetére. A vegyszereknek, a nedvességnek vagy a hőmérséklet-változásoknak való kitettség befolyásolhatja az ötvözetet. A cink és az alumínium jó természetes korrózióállósággal rendelkezik, de egyes ötvözetekhez extra bevonatokra lehet szükség.
3. Hővezető
Ha az alkatrésznek hőkezelésre vagy stabil hőmérséklet fenntartására van szüksége, érdemes nagy hővezető képességű ötvözetet választani. A rézalapú ötvözeteket gyakran használják, ha a hatékony hőátadás fontos.
4. megmunkálhatósága
Ha CNC megmunkálásra vagy egyéb utófeldolgozásra van szükség, győződjön meg arról, hogy az ötvözet különösebb nehézség nélkül megmunkálható. Egyes ötvözetekkel könnyebb megmunkálni, míg mások speciális szerszámokat vagy technikákat igényelhetnek.
5. Költség: Értékelés
A teljes költséget nézd, ne csak az anyagárat. Vedd figyelembe a termelési hatékonyságot, a megmunkálási igényeket és a befejező lépéseket is. Egyes ötvözetek feldolgozása drágább, még akkor is, ha a nyersanyagköltség alacsony.
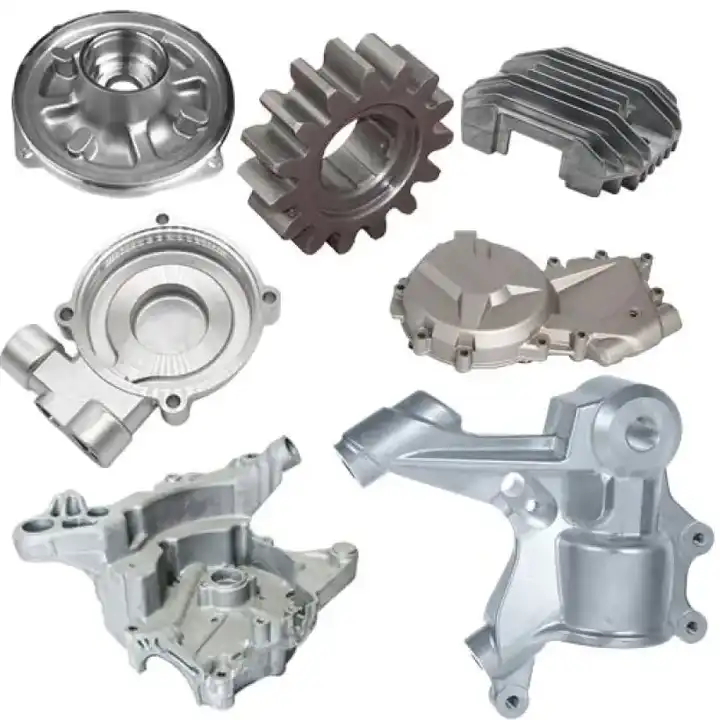
Hogyan készítsünk egy Présöntő forma
Egy nyomásos öntőforma két fő részből áll: a fedél oldalból, amely egy rögzített lemezen van rögzítve, és a kilökő oldalból, amely egy mozgatható lemezhez van rögzítve. Az összetett, lyukakkal vagy menetekkel rendelkező alkatrészek előállításához egyes formák extra alkatrészeket, például szánokat és magokat tartalmaznak.
Az alkatrész méretétől függően egy öntőforma több üreggel rendelkezhet, hogy egyetlen ciklusban több darabot lehessen előállítani. Ezek lehetnek több üreges öntőformák azonos üregekkel, vagy családi öntőformák, amelyek különböző üregformákat tartalmaznak, hogy egyszerre több alkatrészt lehessen előállítani.
A nyomásos öntőformáknak erőseknek, hőállóaknak és kopásállóaknak kell lenniük. Jó képlékenységre is szükségük van, hogy ellenálljanak az ismételt használatnak. Legtöbbjük edzett, hőkezelt szerszámacélból készül. Ezeket a formákat óránként több ezer öntési ciklus elviselésére tervezték, és élettartamuk alatt akár kétmillió ciklust is kibírhatnak. Emellett nagy szorítóerőket is el kell viselniük.
A formagyártási folyamat CAD-del (számítógéppel segített tervezés) és öntésspecifikus szimulációs eszközökkel kezdődik. A fröccsöntőformákhoz hasonlóan a nyomásos öntőformáknak is szükségük van kapukra, csúszótalpakra és szellőzőnyílásokra, amelyek az olvadt fémet az üregbe vezetik. Kilökőcsapokra és rögzítőrendszerekre is szükség van az alkatrészek kioldásához és a forma zárva tartásához az öntés során.
A CNC megmunkálást széles körben alkalmazzák öntőformák készítéséhez. A folyamat általában a forma durva vágásával kezdődik, majd hőkezeléssel, végül a végső méretek eléréséig történő simítással. Gyorsesztergálású vagy prototípus formákhoz gyors szerszámozás használható. Ez magában foglalhatja a CNC megmunkálást vagy olyan módszereket, mint a szelektív lézeres szinterezés (SLS).

A nyomásos öntési eljárások alkalmazásai
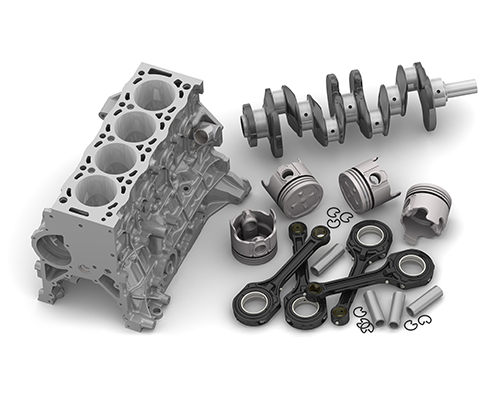
A nyomásos öntést széles körben használják tartós és sokoldalú alkatrészek, például motoralkatrészek és elektronikai házak előállítására. Az eljárás számos anyagválasztékot, nagy építési területet, valamint bonyolult, precíz és vékony falú alkatrészek létrehozásának lehetőségét kínálja.
Mit tehet a NOBLE a terméke kidolgozásáért?
A NOBLE-nál felületkezelések széles választékát kínáljuk az alkatrészek minőségének javítása érdekében. Ezek a felületkezelések fokozzák a megjelenést, a keménységet, valamint a korrózióval és vegyszerekkel szembeni ellenállást. Emellett kisimítják az egyenetlen szerszámpályákat és elfedik a CNC megmunkálás során keletkezett nyomokat.
Íme néhány befejezési lehetőség, amelyek megfelelhetnek az egyedi alkatrészekhez.
| Név | Leírás | Anyagok | színek | Struktúra | |
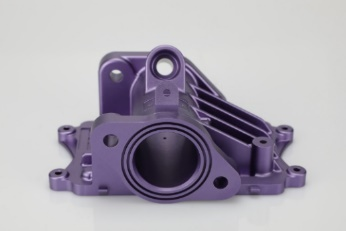 |
Anodizing | Az eloxálás javítja a korrózióállóságot, fokozza a kopásállóságot és a keménységet, valamint védi a fémfelületet. Széles körben használják mechanikus alkatrészekben, repülőgépekben, autóalkatrészekben, precíziós műszerekben stb. | Alumínium | Átlátszó, fekete, szürke, piros, kék, arany. | Sima, matt felület |
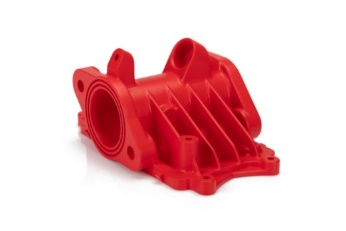 |
Porszórás | A porbevonat egy olyan bevonattípus, amelyet szabadon folyó, száraz porként visznek fel. A hagyományos folyékony festékkel ellentétben, amelyet elpárolgó oldószerrel adagolnak, a porbevonatot jellemzően elektrosztatikusan viszik fel, majd hő vagy ultraibolya fény hatására kikeményítik. | Alumínium, rozsdamentes acél, acél | Fekete, bármilyen RAL kód vagy Pantone szám | Fényes vagy félfényes |
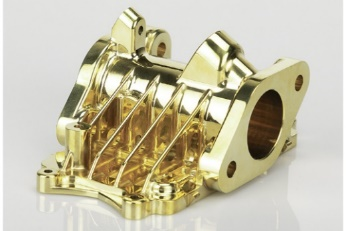 |
Galvanizálás | A galvanizálás lehet funkcionális, dekoratív vagy korrózióval kapcsolatos. Számos iparág alkalmazza az eljárást, beleértve az autóipart is, ahol az acél autóalkatrészek krómozása gyakori. | Alumínium, acél, rozsdamentes acél | N / A | Sima, fényes felület |
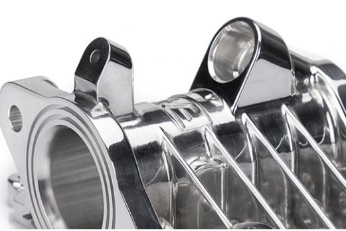 |
polírozás | A polírozás egy sima és fényes felület létrehozásának folyamata, akár az alkatrész fizikai dörzsölésével, akár kémiai beavatkozással. Az eljárás jelentős visszaverődésű felületet hoz létre, de egyes anyagoknál csökkentheti a diffúz visszaverődést. | Alumínium, sárgaréz, rozsdamentes acél, acél | N / A | Fényes |
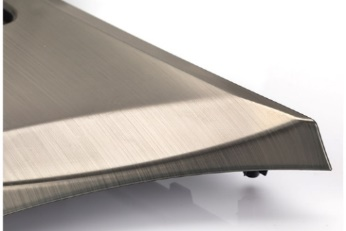 |
Tisztítás | A fogmosás egy felületkezelési eljárás, melynek során csiszolószalagokkal nyomokat rajzolnak egy anyag felületére, általában esztétikai célból. | ABS, alumínium, sárgaréz, rozsdamentes acél, acél | N / A | Szatén |
Die Casting in az autóipar
A présöntést gyakran alkalmazzák az autóiparban, különösen alumínium alkatrészekhez, például sebességváltóházakhoz és motortartó konzolokhoz. A magnézium présöntés jól működik üléskeretekhez és panelekhez, míg a cink présöntés üzemanyag- és fékalkatrészekhez alkalmas.
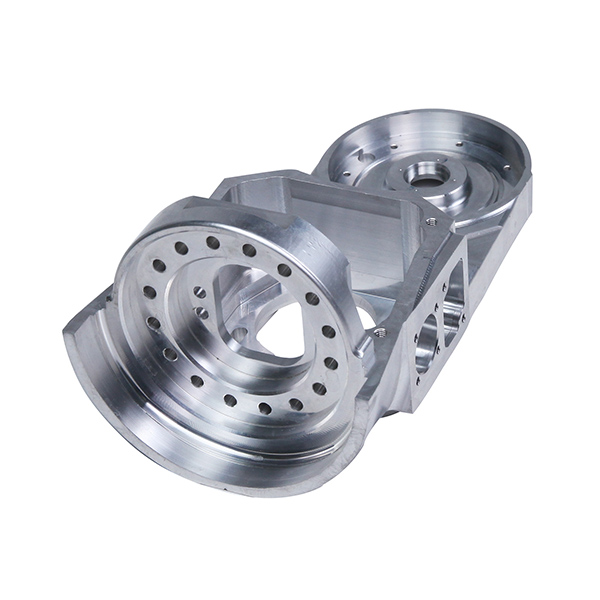
Présöntés a repülőgépiparban
A repülőgépipar a présöntésre támaszkodik a kiváló minőségű, könnyű alkatrészek előállításához. A gyártók ezt a módszert a költséghatékonysága és az iparág szigorú szabványainak való megfelelés képessége miatt részesítik előnyben.
Présöntés az orvosi iparban
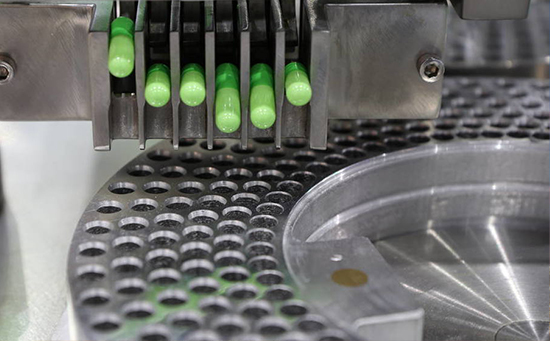
A nyomásos öntés létfontosságú szerepet játszik az orvostudományban. Biztosítja a könnyű, kiváló minőségű, szigorú szabványoknak megfelelő alkatrészek gyártását, így a kritikus alkatrészek esetében ez a választott módszer.
Présöntés az energiaiparban
A nyomásos öntés kulcsfontosságú technika az energiaiparban, tartós, nagy pontosságú alkatrészek előállítására olyan alkalmazásokhoz, mint az üzemanyagcellák, hőcserélők és megújuló energiarendszerek. Népszerűsége abban rejlik, hogy megfelel az iparág hatékonysági és költséghatékonysági igényeinek.
Hogyan válasszuk ki a megfelelő présöntvény-gyártót?
A nyomásos öntvénygyártó kiválasztása nem csak az árról szól – a megfelelő partner megtalálásáról is. Íme, hogyan hozhatja meg a helyes döntést:
1. Tudd meg, mire van szükséged
Kezdje azzal, hogy világosan felvázolja a projekt igényeit. Ez magában foglalja az alkatrész-specifikációkat, a rendelési mennyiséget, a minőségi szabványokat, a felületkezelést és a szállítási határidőt. Egy világos terv segít jobban kommunikálni a beszállítókkal, és felmérni, hogy képesek-e megfelelni az elvárásainak.
2. Ellenőrizze a hátterüket
Keressen olyan gyártókat, akik bizonyított tapasztalattal rendelkeznek a nyomásos öntésben. Tekintse át a múltjukat, különösen a projektjéhez kapcsolódó anyagokkal végzett munkájukat illetően. Hasznos azt is ellenőrizni, hogy mely iparágakat szolgálták ki, és hogy gyártottak-e már hasonló összetett alkatrészeket.
3. Nézd meg, mire képesek
Vizsgálja meg a gyártó berendezéseit és termelési kapacitását. Ez magában foglalja a gép méretét, a rendelkezésre álló szerszámokat és a másodlagos folyamatok, például a CNC megmunkálás, a felületkezelés és az összeszerelés támogatását. Győződjön meg arról, hogy a létesítményeik megfelelnek a termelési léptéknek és a műszaki igényeknek.
4. Érdeklődjön a minőségről
Érdeklődjön a minőségellenőrzési rendszereikről. Keressen olyan vállalatokat, amelyek elismert szabványokat, például ISO tanúsítványokat követnek. Ellenőrizze az ellenőrzési rutinjaikat, tesztelési eljárásaikat és azt, hogy hogyan biztosítják a termékminőséget minden szakaszban.
5. Kérjen mérnöki segítséget
Nézze meg, hogy a gyártó tud-e támogatni a tervezési és mérnöki fázisban. Egy képzett partner javaslatokat tehet a gyárthatóság javítására, a költségek csökkentésére, valamint a legjobb anyagok és eljárások kiválasztására.
6. Beszélj, gyakran
A jó kommunikáció kulcsfontosságú. Válasszon olyan gyártót, amely reagál a felmerülő kérdésekre, nyitott a visszajelzésekre, és hajlandó frissítéseket adni a projekt során. Az együttműködő hozzáállás segít elkerülni a késedelmeket és a félreértéseket.
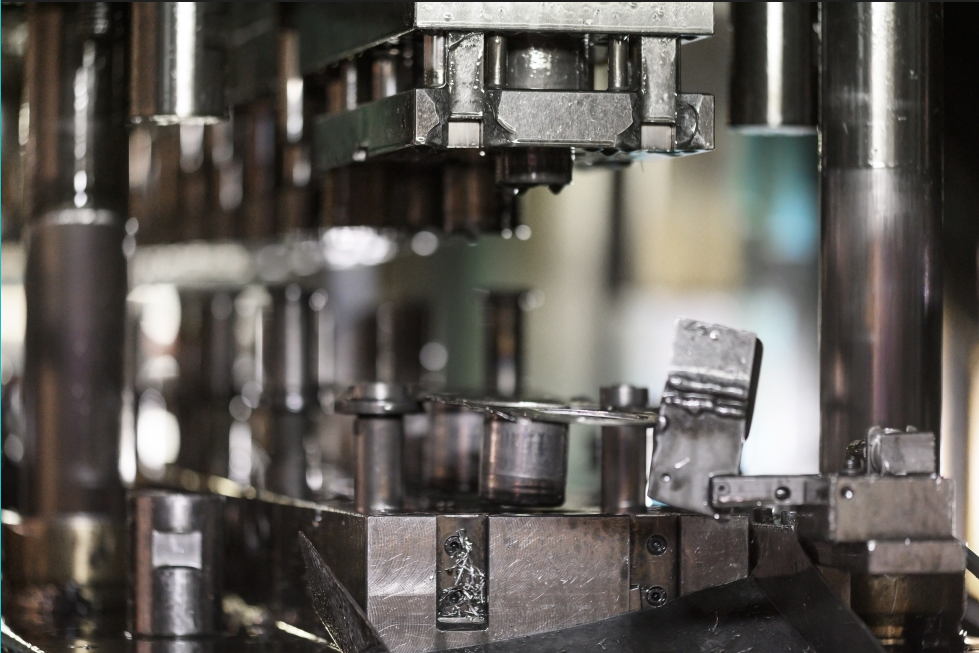
Záró gondolatok
Tartós és részletes fém alkatrészek tömeggyártásához a nyomásos öntés okos választás. CNC megmunkálással kiegészítve rendkívül precíz és sokoldalú gyártási megoldássá válik.
A kulcsfontosságú sikertényezők közé tartozik az intelligens anyagválasztás, a hatékony formatervezés és a megfelelő felületkezelés. A folyamat minden egyes lépésének alapos ismerete segít jobb döntéseket hozni, és optimalizálni mind a költségeket, mind a teljesítményt.
A NOBLE biztosítja a szükséges szakértelmet és képességeket ahhoz, hogy megbízható, az Ön projektjére szabott nyomásos öntési megoldásokat szállítson.
Készen állsz a kezdésre? Keress minket – segítünk!
GYIK
1. Miért jobb a nyomásos öntés a homoköntésnél?
A présöntést bizonyos alkalmazásokban gyakran jobbnak tekintik a homoköntésnél a kiváló pontosság, sebesség és kidolgozás miatt, különösen a nagy volumenű gyártás során.
2. Mi a különbség az öntés és a nyomásos öntés között?
Az öntés egy általános gyártási folyamat, amelynek során az olvadt anyagot egy öntőformába öntik, hogy a kívánt formára megszilárduljon, míg a nyomásos öntés egy speciális öntési típus, amely nagy nyomást alkalmaz az olvadt fém újrafelhasználható fémöntőformába (szerszámba) való nyomására nagy pontosságú, nagy volumenű alkatrészek előállításához.
3. A présöntés állandó forma?
Igen, a nyomásos öntés állandó öntőformát használ , mivel az olvadt fém nagy nyomás alatti befecskendezése újrafelhasználható acél öntőformákba (formákba), lehetővé téve az összetett és precíz fém alkatrészek következetes, nagy volumenű gyártását.
4. Költséghatékony a nyomásos öntés?
A nyomásos öntés költséghatékony a nagy volumenű gyártáshoz, mivel a magas kezdeti szerszámköltség ellenére alacsony egységköltséget, gyors ciklusidőket, minimális anyaghulladékot és kiváló ismételhetőséget kínál.
5. Jótékony hatással van a présöntés a környezetre?
A nyomásos öntés megfelelő kezelés esetén környezetbarát lehet, mivel lehetővé teszi a fém hatékony felhasználását, az anyagok (különösen az alumínium és a cink) magas újrahasznosíthatóságát és minimális hulladékot, bár jelentős energiabefektetést, valamint a kibocsátások és a hulladékhő megfelelő kezelését igényli a környezeti hatások csökkentése érdekében.






