
Présöntés áttekintése
A présöntés egy gyors, precíz és megismételhető fémgyártási technika kis és nagy alkatrészekhez, a motorblokkoktól az ajtókilincsekig. A présöntvényes alkatrészek kiváló felületi minőséggel rendelkeznek, és különféle színesfémek használhatók.
A nyomásos öntést általában nagy volumenű gyártáshoz használják a magas indulási költségek miatt. Ebben az esetben a gyártási méret kompenzálja a gépek és szerszámok magasabb költségeit. A következőkben speciális nyomásos öntési lehetőségeket kínálunk a NOBLE ügyfeleinek.
Ez a cikk részletesen vizsgálja a fémöntést, felvázolva annak definícióját, típusait, megfelelő anyagait, felületkezelését, alkalmazásait és a legjobb öntési szolgáltatás kiválasztásának módját.
Mi a Die Casting?
A nyomásos öntés egy olyan gyártási technika, amely méretek tekintetében nagy pontosságú és precíz fémtermékeket eredményez. Hasonló a műanyagok gyártásánál alkalmazott fröccsöntési módszerhez. Ez magában foglalja az olvadt fém – jellemzően színesfémek, például magnézium, cink vagy alumínium ötvözetének – intenzív nyomás alatti pumpálását egy öntőformába, amely egy újrafelhasználható acélöntőforma. 0.7 és 700 MPa közötti nyomás alatt az olvadt fémet egy öntőformába nyomják, és fémöntvényné szilárdul. A formákat a késztermékek kívánt formára alakítására készítik.
A présöntés két félből álló öntőformát használ, a „kupaköntőformát” és a „kidobóöntőformát”, amelyeket összefognak. A formát a befecskendezés előtt formaleválasztóval vonják be. Az olvadt fémet hidraulikus vagy mechanikus prés segítségével a formaüregbe préselik. Miután a fém lehűlt, a két fél elválik, és a megszilárdult részt (öntvényt) kidobják. Az öntvények nagy pontossággal megőrzik a forma alakját és felületi minőségét, és minimális utómegmunkálást igényelnek. A présöntés összetett alkatrészeket állít elő kiváló felületi minőséggel, és autóházakhoz, elektromos alkatrészekhez és játékokhoz használják. Ez az eljárás kombinálható lemezsajtolással, kovácsolással és más öntési technikákkal.
Hogyan működik a présöntés?
A nyomásos öntés egy olyan gyártási technika, amely nagyon precíz és részletes fémdarabokat hoz létre. Ez magában foglalja az olvadt fém – általában magnézium, cink vagy alumínium – nagy nyomás alatti pumpálását egy szerszám- vagy öntőformaüregbe. Az olvadt fémet a szerszám belsejében gyorsan megszilárdítva és a forma alakját felvéve késztermékként kipréselik. Íme a lépések:

1. Forma előkészítés
A szerszám előkészítése, amely fedőszerszámra és kidobószerszámra van osztva, az eljárás első lépése. Ezek a szerszámok általában edzett acélból készülnek, és a készterméknek a megfelelő formát adják.
2. Formarögzítés
A szerszám két felét összefogják, hogy egy zárt öntőüreget képezzenek, amely ellenáll a fröccsöntés során fellépő nagy nyomásnak.
3. Injekció
Az előkészítési szakasz után az olvadt fémet egy kemencéből egy lefelé irányuló öntőformán keresztül öntik a formába. Ez manuálisan vagy automatizált üst segítségével is elvégezhető, de a gravitációt használja a fém mozgatásához. Nincsenek további erők vagy nyomások. A folyékony fémet függőleges helyzetből helyezik a formába, és a gravitáció természetes vonzása miatt lefelé áramlik az öntvénybe. A nagy nyomások elkerülésével csökken a turbulencia, és ez segít megelőzni a porozitást. Ez simább alkatrészek és alkatrészek előállításához is vezet.
4. Hűtés és megszilárdítás
Az olvadt fém gyorsan lehűl és megszilárdul, amint érintkezésbe kerül a hidegebb szerszámfelületekkel, miután kitöltötte a formaüreget. A megszilárdulási folyamat felgyorsul, és a hőelvezetést a szerszám belsejében lévő hűtőcsatornák segítik elő.
5. Kidobás
Miután az öntvény átment az öntési folyamaton a gravitációs nyomásos öntőgépben, elegendő időt hagynak a lehűlésére. Ezt követően a szerszámfeleket kioldják és kinyitják, majd az öntött alkatrészeket óvatosan eltávolítják. Kézzel is kivehetők, vagy bizonyos esetekben kidobócsapokkal biztonságosan kitolják az öntvényt a gépből.
6. Vágás és kikészítés
Miután egy alkatrészt kilöknek a szerszámból, előfordulhat, hogy felesleges anyag marad az elválasztó vonal mentén, amelyet sorjának neveznek. Ennek a sorjának az eltávolításához az alkatrész egy vágási folyamaton megy keresztül, amely manuálisan vagy automatizált berendezéssel is elvégezhető. A kívánt végtermék eléréséhez további befejező eljárások, például megmunkálás, polírozás vagy felületkezelés alkalmazhatók.

A présöntés előnyei és hátrányai
Présöntés előnyei
1. Alacsony költség:
Az öntött alkatrészek nagy mennyiségben is állandó minőséget biztosítanak, és viszonylag olcsóbbak. A részben vagy teljesen automatizált folyamatok alacsonyabb munkaerőköltségeket eredményeznek.
2. Nagy hatékonyság
Az olvadt fém gyorsan lehűl és megszilárdul, amint érintkezésbe kerül a hidegebb szerszámfelületekkel, miután kitöltötte a formaüreget. A megszilárdulási folyamat felgyorsul, és a hőelvezetést a szerszám belsejében található hűtőcsatornák elősegítik.
3. Komplex formák és vékony falak
A nyomásos öntés összetett alakú és 25 g-tól 25 kg-ig terjedő alkatrészméretű alkatrészeket képes előállítani. Ezeket az alkatrészeket más gyártási módszerekkel nehéz vagy költséges lehet megvalósítani. Vékony falú, akár 0.38 mm vastagságú alkatrészeket is elő lehet állítani, csökkentve a súlyt, miközben megőrzi a szilárdságot.
4. Méretpontosság és következetesség
A nyomásos öntés kiváló méretpontosságot és reprodukálhatóságot kínál. A jól felépített öntőformák szigorú tűréshatárokat és állandó alkatrészméreteket biztosítanak. A nyomásos öntés ezért alkalmas olyan felhasználási területekre, ahol állandó és pontos alkatrészekre van szükség.
5. Jó felületkezelés
A nyomásos öntés sima felületű, finom részletekkel rendelkező és -0.8–3.2 μm Ra felületi kidolgozással rendelkező alkatrészeket eredményez. A forma úgy tervezhető, hogy a kívánt felületi textúrát hozza létre, ezáltal csökkentve a további felületkezelési műveletek szükségességét.
6. Anyag sokoldalúsága
Számos anyag használható a nyomásos öntésben, például sárgaréz, cink, magnézium és alumínium. Minden anyag egyedi tulajdonságokkal rendelkezik, például korrózióállósággal, könnyű súlysal vagy nagy szilárdsággal, ami lehetővé teszi az anyag kiválasztását egy adott alkalmazás igényei alapján.

Présöntés hátrányai
Magas kezdeti szerszámköltségek:
A nyomásos öntés bonyolult, precízen megmunkált formák létrehozását igényli, amelyek elkészítése és gyártása költséges lehet. A szerszámköltségek komoly akadályt jelenthetnek, különösen prototípus vagy kisüzemi gyártás esetén.
Korlátozott méret- és súlytartomány:
A nyomásos öntés általában kis és közepes méretű alkatrészekhez alkalmas. A nyomásos öntőgépek méret- és kapacitáskorlátai szükségessé tehetik más gyártási technikák alkalmazását nagy és nehéz alkatrészekhez.
Porozitás és zsugorodás:
A nyomásos öntés gyors lehűlése és a folyékony fém megszilárdulása porozitást vagy zsugorodási hibákat okozhat az elemben. Ezek a hibák veszélyeztethetik az öntvények mechanikai tulajdonságait és szerkezeti integritását. E problémák csökkentése érdekében megfelelő tervezési szempontokra és folyamatirányításra van szükség.
Tervezési korlátok:
A nyomásos öntés inherens tulajdonságai speciális tervezési korlátokat igényelnek. Például a homogén kitöltés és megszilárdulás elősegítése érdekében a daraboknak egyenletes falvastagságúaknak kell lenniük. Az alámetszések és a bonyolult belső elemek további tervezési átgondolást vagy öntés utáni eljárásokat igényelhetnek.
A nyomásos öntés számos előnye miatt továbbra is széles körben elterjedt gyártási eljárás. A gyártók gondosan mérlegelik termékeik konkrét követelményeit annak eldöntése érdekében, hogy a nyomásos öntés a megfelelő választás-e a termelési igényeik kielégítésére.
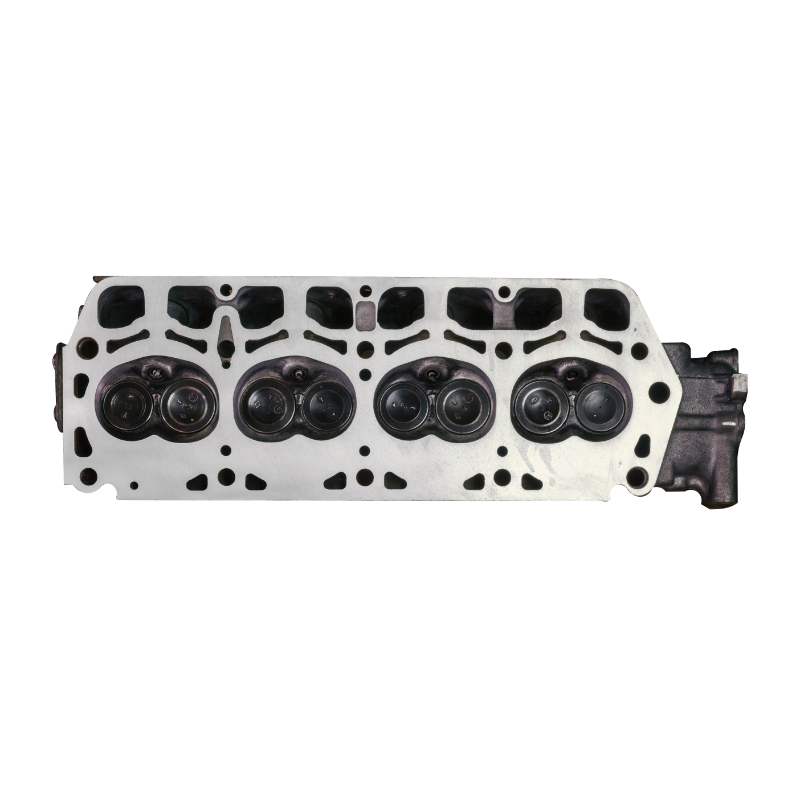
A nyomásos öntési eljárások alkalmazásai
A motoralkatrészek és az elektronikai házak egyaránt gyárthatók az erős, alkalmazkodóképes nyomásöntési módszerrel. A nyomásöntés széles beépítési területe, a sokféle anyagválaszték, valamint a bonyolult, reprodukálható, vékony falú alkatrészek előállításának képessége a számos előnye közül néhány.
1. Présöntés az autóiparban
Mivel az alumíniumöntvényből könnyű alkatrészek, például sebességváltóházak, motortartó konzolok és hidraulikus hengerek hozhatók létre, széles körben használják az autóiparban. A magnéziumöntvény hasznos karosszériaelemekhez és üléskeretekhez, míg a cinköntvény üzemanyag-, fék- és szervokormány-alkatrészekhez.

2. Présöntés a repülőgépiparban
A nyomásos öntés elengedhetetlen a repülőgépiparban, mivel kiváló minőségű, bonyolult, könnyű alkatrészeket állít elő. A repülőgépgyártók ezt a gyártási technikát a költséghatékonysága és az iparág szigorú szabványainak való megfelelés képessége miatt választják.
3. Présöntés az orvosi iparban
A nyomásos öntés fontos a repülőgépiparban és az orvostudományban. Könnyű, kiváló minőségű alkatrészeket állít elő, amelyek megfelelnek a szigorú ipari szabványoknak. A technikát létfontosságú alkatrészek gyártásához kedvelik.
4. Fröccsöntés az energiaiparban
A nyomásos öntés fontos az energiaszektor számára, mivel lehetővé teszi pontos, tartós és kiváló minőségű alkatrészek előállítását hőcserélőkhöz, üzemanyagcellákhoz, elektromos alkatrészekhez, megújuló energiarendszerekhez és energiatároló rendszerekhez, valamint egyéb alkalmazásokhoz. Az eljárás előnyös gyártási módszer az energiaszektorban, mivel megfelelhet az ipar teljesítmény, hatékonyság és költséghatékonyság iránti igényeinek.
Hogyan öntsünk présöntvény alkatrészeket?
A présöntési eljárás típusai
A forrókamrás nyomásos öntési eljárás (forró öntés)
A forró kokillás vagy hattyúnyaköntési módszer a forrókamrás technika másik elnevezése. Ezt az eljárást alacsony olvadáspontú fémeknél alkalmazzák, amelyek kémiailag nem károsítják a bemerített dugattyúegységet. A befecskendező mechanizmus dugattyúját és kamráját egy fémkemence olvadt fémfürdőjébe mártják (lásd az alábbi képet). A dugattyú visszahúzódik a szerszámok zárt állapotában, kinyitva a kamra nyílását, és lehetővé téve az olvadt fém bejutását a kamrába. Ezt követően a dugattyú elzárja a nyílást, és az olvadt fémet a fúvókán és a hattyúnyaköntésen keresztül a szerszámüregbe kényszeríti. Az olvadt fém nyomás alatt van a szerszámüregben, amíg meg nem szilárdul. A forrókamrás eljárásban a megnövekedett nyomás lényegesen magasabb termelési sebességet eredményez, mint a hidegkamrás technika. A forrókamrás öntés hatékonyan működik alacsonyabb olvadáspontú ötvözetekkel és fémekkel, beleértve az ónt és a cinket is.

A hidegkamrás nyomásos öntési eljárás
A hidegkamrás öntési eljárás meglehetősen hasonló a melegkamrás öntési eljáráshoz. Ebben az eljárásban az olvadt fémet a fröccsöntő henger befecskendező hüvelyébe vagy kamra részébe öntik, mielőtt a formába nyomnák. Mivel a hüvelyt nem melegítik, ezt a folyamatot hidegkamrás eljárásnak nevezik. A fémkemence önálló, ami kiküszöböli a korróziós problémákat. A hidegkamrás eljárás akkor kezdődik, amikor az olvadt anyag a kiöntőnyíláson keresztül a kemencéből a befecskendező kamrába kerül. Egy hidraulikus dugattyú lezárja a hidegkamra nyílását, és nyomás alatt a fémet a formaüregbe nyomja.
A nyomástartomány 30 MPa és 150 MPa között van. Ez az eljárás a gépek korróziójának minimalizálására, nem pedig a termelési hatékonyságra összpontosít. Az olvadt fémet automatikusan vagy manuálisan adagolják a befecskendező rendszerbe, így nem kell a befecskendező mechanizmust olvadt fémfürdőbe meríteni. Azoknál az alkalmazásoknál, ahol a forrókamrás nyomásos öntési merítési kialakítások túl korrozívak, a hidegkamrás eljárás jó alternatíva. Ez az eljárás alkalmas magas olvadáspontú fémek, például alumínium és alumíniumötvözetek öntésére.

A nyomásos öntési folyamat:
A nyomásos öntés egy gyors, megbízható és megfizethető gyártási módszer nagy mennyiségű, háló alakú, szorosan tűrött fémalkatrészek előállítására. Lényegében az olvadt fémötvözetet nagy nyomás alatt fecskendezik egy acélformába (vagy szerszámba) a nyomásos öntési folyamat során. Ez gyorsan megszilárdul, és ezredmásodperctől néhány másodpercig terjedő idő alatt háló alakú alkatrészt képez. Ezt követően automatikusan eltávolítják.
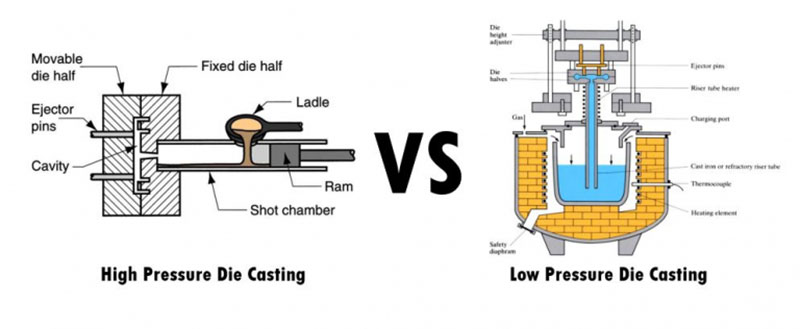
1. Nagynyomású öntés:
A nagynyomású öntés (HPDC) egy rendkívül hatékony gyártási eljárás, amely a termékformák széles skáláját képes előállítani. Ebben az eljárásban egy fémformát nagy nyomáson és sebességgel töltenek fel folyékony fémmel. Az alapberendezés két függőleges nyomólapból áll, amelyek a formafeleket a helyükön tartják, amikor a munkalap rájuk van helyezve. Az egyik nyomólap álló, míg a másik mozgatható, segítve a forma nyitását és zárását. A formaüreg feltöltéséhez előre meghatározott mennyiségű fémet adagolnak a sörétes hüvelybe, amelyet ezután hidraulikusan működtetnek egy dugattyú segítségével. Miután a fém megszilárdult, az öntvényt eltávolítják a formából.

2. Alacsony nyomású öntés:
Az alacsony nyomású öntés ideális alkalmazása a szimmetrikus, forgástengellyel rendelkező alumínium alkatrészeknél található. Például a járművek kerekeit gyakran gyártják alacsony nyomású öntéssel. Ez a művelet egy emelőcsövet használ, amely összeköti a formát, amely függőlegesen helyezkedik el az olvadt fémfürdő felett. A fém felfelé húzódik a formába, amikor a kamra eléri a nyomást, ami jellemzően 20 és 100 kPa között van. A magas öntési hozamokat az adagolók eltávolításával érik el az ilyen alacsony nyomású alumíniumöntési folyamatból.
3. A vákuumos öntési folyamat:
A vákuumos öntési és a hidegkamrás technikák a legszorosabban kapcsolódnak egymáshoz. Mielőtt az olvadt fém belépne a formaüregbe, a csapdába esett levegőt és gázokat vákuumforrással eltávolítják. Ez egy viszonylag új nyomásos öntési technika, amely csökkenti a porozitást, növeli a szilárdságot, és megkönnyíti az öntés utáni hőkezelések alkalmazását. Az ilyen típusú öntésnek számos előnye van, beleértve a jobb mechanikai tulajdonságokat, a fokozott felületi simaságot, a megnövekedett méretstabilitást, a rövidebb ciklusidőket és a csapdába esett gázok által okozott hibák csökkenését. Az alkatrészek hőkezelése lehetséges.

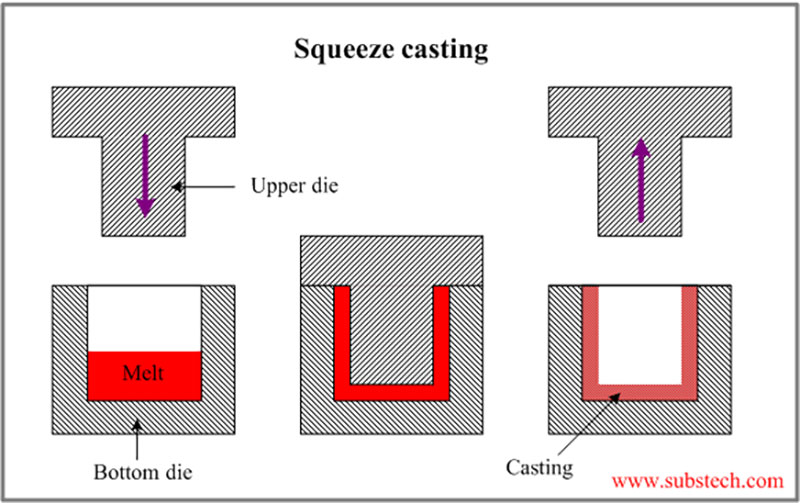
4. A présöntési folyamat:
A kis folyási sebességű fémek és ötvözetek önthetők, és a présöntést gyakorlatias módszerként fejlesztették ki. Folyékony fém kovácsolásként is ismert.
Ez az eljárás a nyitott öntőformát fémmel tölti meg, majd szorosan összenyomja az olvadt fémet a fröccsöntött termék mélyedésébe. A présöntés hihetetlenül sűrű eredményt hoz, és jól működik későbbi hőkezeléssel. Ezt az eljárást erősített fémmátrixú kompozitok előállítására is alkalmazzák, ahol a szálerősítésű szerkezetet olvadt alumínium szivárogtatja át.
5. A gravitációs öntési folyamat:
A gravitációs koktélöntésnek nevezett gyártási technikát bonyolult formájú és általában sima felületű, prémium fém alkatrészek előállítására használják. Ez a konkrét öntési technika a koktélöntési műveletek egészének egy részhalmaza. A gravitációs koktélöntést két fontos jellemző különbözteti meg a többi öntési technikától: (1) az öntőfémet kizárólag a gravitáció juttatja a formába; és (2) újrafelhasználható (vagy „állandó”) fémformát alkalmaznak. Általában öntöttvasat vagy acélt használnak a gyártásához.

Közös nyomásos öntési szolgáltatás
Alumínium présöntési szolgáltatás
A nyomásos öntésben használt egyik fő fém az alumínium, és az alumíniumötvözeteket hidegkamrás nyomásos öntésben alkalmazzák. Ezek az ötvözetek általában magnéziumból, rézből és szilíciumból állnak. Az alumíniumból készült nyomásos öntési ötvözetek alkalmasak bonyolult, finoman kidolgozott darabok előállítására, mivel könnyűek és jó méretstabilitást biztosítanak. A jó hőmérséklet-állóság, az elektromos és hővezető képesség, valamint a korrózióállóság az alumíniumöntés további előnyei közé tartozik.
Az általános öntvényes alumíniumötvözetek a következők:
| 360
360.0 |
A360
A360.0 |
380
380.0 |
A380
A380.0 |
383
383.0 |
|
| Sűrűség | 2.63 g / cm3 | 2.63 g / cm3 | 2.74 g / cm3 | 2.71 g / cm3 | 2.74 g / cm3 |
| Olvadási tartomány | 557-596.C | 557-596.C | 540-595.C | 540-595.C | 516-582.C |
| Elektromos
Vezetőképesség |
30
%IACS |
29
%IACS |
27
%IACS |
23
%IACS |
23
%IACS |
| Termikus
Vezetőképesség |
113
W/(m⁻K) |
113
W/(m⁻K) |
96.2
W/(m⁻K) |
96.2
W/(m⁻K) |
96.2
W/(m⁻K) |
| Végső szakítószilárdság | 300 MPa | 320 MRa | 320 MRa | 320 MRa | 310 MRa |
| Folyáshatár | 170 MPa | 170 MPa | 170 MPa | 170 MPa | 170 MPa |
| Keménység | 75 BHN | 75 BHN | 75 BHN | 75 BHN | 75 BHN |
| Kifáradási szilárdság | 140 MPa | 140 MPa | 140 MPa | 140 MPa | 140 MPa |
| Nyírószilárdság | 190 MPa | 190 MPa | 190 MPa | 190 MPa | 190 MPa |
| nyúlás | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
A cinkötvözetek fontos fémtípusok, amelyeket a nyomásos öntéshez használnak. A cinköntés nagyszerű lehetőség a galvanizálásra, és további előnyökkel is rendelkezik, mint például az ütésállóság és a képlékenység, így a gyártók számára a legkényelmesebb nyomásos öntési alternatíva. Melegkamrás nyomásos öntőgéppel önthető, és önthetősége miatt kisebb a szerszámkopás. A cinket általában rézzel, magnéziummal és alumíniummal kombinálják, mivel nehezebb, mint a magnézium és az alumínium.
A gyakori cinkötvözetek présöntvényből készülnek:
| Ötvözet minőségű | Zamak 2 | Zamak 3 | Zamak 5 | Zamak 7 | ZA-8 |
| Sűrűség (g / cm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| Olvadáspont (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| Hővezető képesség (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| Hőtágulási együttható (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| Elektromos vezetőképesség (% IACS) | 27 | 27 | 27 | 27 | 26 |
| Fő kémiai összetétel | 3.5-4.3% Al 0.02-0.05% Mg 0.035-0.06% réz |
3.5-4.3% Al 0.03% Mg 0.03% Cu |
3.5-4.3% Al 0.035% Mg 0.035% Cu |
3.5-4.3% Al 0.03-0.06% Mg 0.03-0.06% réz |
3.5-4.3% Al 0.05-0.5% Mg 0.005-0.03% réz 0.005-0.03% Ni 0.005–0.03% Fe |
| Szakítószilárdság (MPa) | 295 | 255 | 310 | 345 | 380 |
| Hozamszilárdság (MPa) | 240 | 215 | 230 | 275 | 320 |
| Megnyúlás (%) | 2 | 3 | 6 | 3 | 1 |
| Keménység (HB) | 82 | 70 | 90 | 95 | 100 |
| Fő különbségek | Kevesebb Mg-ot és Cu-t tartalmaz, így nagyobb alkatrészekhez alkalmas | Kevesebb Mg-ot és Cu-t tartalmaz, így nagyobb alkatrészekhez alkalmas | Kevesebb Mg-ot és Cu-t tartalmaz, így nagyobb alkatrészekhez alkalmas | Több Mg-ot és Cu-t tartalmaz, alkalmas összetett alakú alkatrészekhez | Mg, Cu, Ni és Fe tartalma nagyobb szilárdsággal és keménységgel |
| Fő öntési alkalmazások | Autóipari alkatrészek, bútorok, háztartási gépek és mechanikus alkatrészek | Elektromos, kéziszerszámok, játékok | Gépészet, építészet és autóipar | Autóipar, elektromos berendezések, hardverek | Ipari, autóipari, elektromos |
Szempontok a présöntvényes ötvözetek kiválasztásakor
A présöntvény ötvözetének kiválasztását a végtermék alkalmazása és funkciója határozza meg.
A teljesítmény, a költség és a gyártási folyamat mind közvetlenül függ az ötvözetválasztástól, ami elengedhetetlenné teszi. A présöntvények kiválasztásakor a következő fontos kritériumokat kell szem előtt tartani:
1. Mechanikai tulajdonságok:
A teljesítmény, a költség és a gyártási folyamat mind közvetlenül függ az ötvözetválasztástól, ami elengedhetetlenné teszi. A présöntvények kiválasztásakor a következő fontos kritériumokat kell szem előtt tartani:
2. Korrózióállóság:
Gondoljon a munkakörülményekre és a vegyszereknek, nedvességnek és hőmérséklet-változásoknak való kitettségre. Bizonyos fémek, mint például a cink és az alumínium, jól ellenállnak a korróziónak, míg más ötvözetek extra védőbevonatot igényelhetnek.
3. Hővezető képesség:
Értékelje, hogy az alkatrésznek fenn kell-e tartania egy bizonyos hőmérsékletet, vagy hatékonyan kell-e elvezetnie a hőt. Magas hővezető képességük miatt az olyan ötvözetek, mint a réz, hasznosak lehetnek olyan alkalmazásokban, ahol hatékony hőátadásra van szükség.
4. Megmunkálhatóság:
Ha utólagos megmunkálási eljárásokra van szükség, vegye figyelembe az ötvözet megmunkálhatóságát. Míg egyes ötvözetek könnyebben megmunkálhatók, mint mások, mások kifinomultabb berendezéseket vagy módszereket igényelhetnek.
5. Alacsony költség:
Az ötvözet teljes költsége, figyelembe véve az anyagköltségeket, a gyártási folyamat hatékonyságát, valamint az esetleges további kidolgozási vagy kezelési igényeket. Az egyes ötvözetek költsége változó, és egyesek kifinomultabb feldolgozási módszereket igényelhetnek, ami növeli az alkatrész teljes költségét.
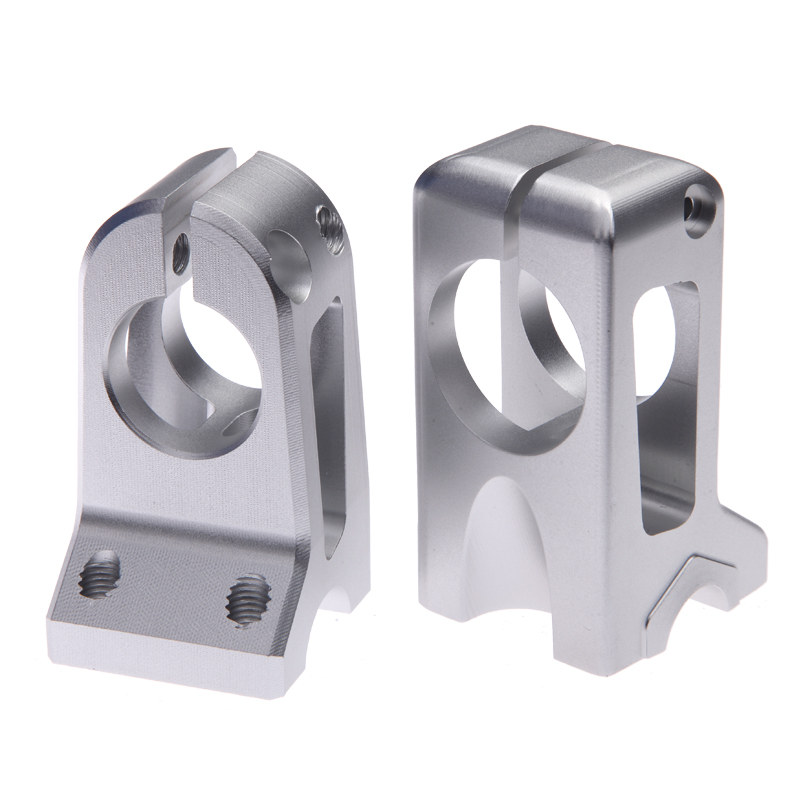
Hogyan készítsünk egy Présöntő forma
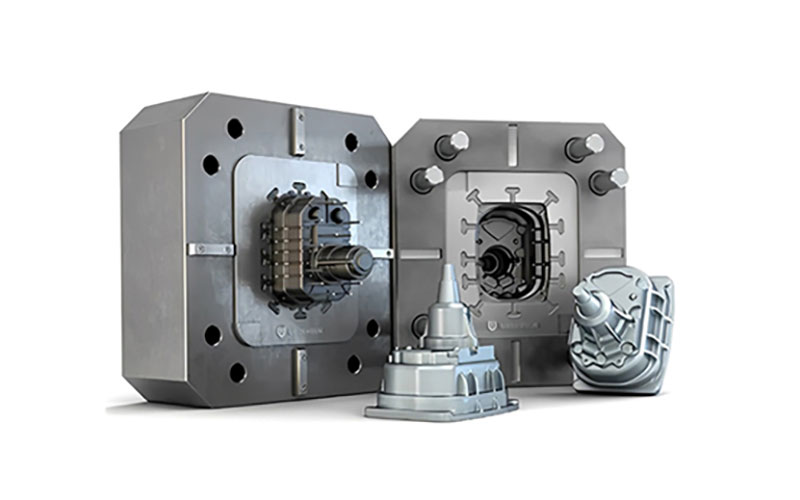
A lemezre rögzített fedéloldal és a mozgatható lemezre szerelt kilökőoldal alkotja a nyomásos öntőformát. A bonyolultabb, például lyukakkal és menetekkel ellátott darabok előállításához bizonyos formák extra alkatrészeket, például szánokat és magokat tartalmaznak.
Annak érdekében, hogy ciklusonként számos alkatrészt lehessen előállítani, a nyomásos öntőformának több ürege is lehet, a gyártandó tárgy méretétől függően. Ezek a formák vagy többüreges formák, amelyek sok azonos üreggel rendelkeznek, vagy cellás formák, amelyek különböző üregek keverékét tartalmazzák a különböző darabok gyártásához.
A nyomásos öntőformáknak nagyon erőseknek és hőállóaknak kell lenniük, emellett jó képlékenységgel és kopásállósággal kell rendelkezniük. Emiatt konstrukciójuk lehetővé teszi, hogy óránként több száz öntési ciklust, élettartamuk alatt pedig akár kétmillió ciklust is kibírjanak. Nagy teljesítményű, edzett szerszámacélból készülnek, amelyet gyakran hőkezelnek. A nyomásos öntőformáknak rendkívül nagy szorítóerők mellett is képesnek kell lenniük a működésre.
Az öntvényspecifikus tervező- és szimulációs eszközök használata a számítógéppel segített tervezéssel (CAD) együtt az első lépés a présöntő formák gyártási folyamatában. A présöntő formáknak – akárcsak a fröccsöntő formáknak – kapukra, csúszócsövekre és fúvókákra van szükségük, hogy az olvadt anyag a formaüregbe jusson. Szükségesek a kilökő- és rögzítőcsapok is a forma rögzítéséhez és a kilökés megkönnyítéséhez. A digitális formatervezéssel szűk tűrések és bonyolult formák hozhatók létre. A CNC-megmunkálást széles körben alkalmazzák présöntő formák gyártásához. A présöntő forma gyártása jellemzően a forma alakjának durva megmunkálásával, majd a fémforma hőkezelésével és végül egy kidolgozási körrel kezdődik. Prototípus szintű formák gyors szerszámozással , CNC-megmunkálással vagy más eljárásokkal, például szelektív lézeres szinterezéssel (SLS) is gyárthatók.
Présöntési anyagok
Az alacsony olvadási hőmérsékletű fémeket, mint például az alumíniumot, a cinket, a magnéziumot, az ólmot és a rezet, általában használják a nyomásos öntésben. Néhány vas- és nem gyakori fém is használható azonban. Néhány gyakori anyag a következő:
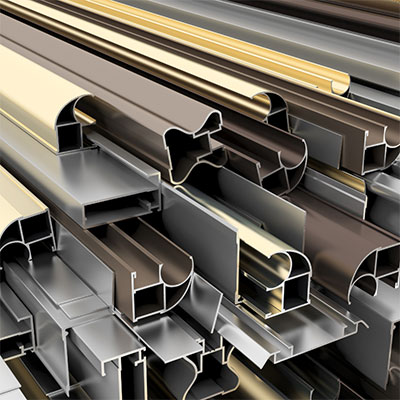
1. Alumínium
Az alumínium présöntés számos előnnyel jár, beleértve a könnyű szerkezetet, a magas szilárdság-tömeg arányt, a kiváló megmunkálhatóságot, a hővezető képességet, a korrózióállóságot, a tervezési rugalmasságot, a költséghatékonyságot és az újrahasznosíthatóságot. Ezek a tulajdonságok teszik az alumíniumot népszerű választássá különféle alkalmazásokhoz, és hozzájárulnak széles körű elterjedéséhez a présöntési folyamatokban.
2. Magnézium
A magnézium könnyű súlya, magas szilárdság-tömeg aránya, kiváló megmunkálhatósága, hőelvezetési tulajdonságai, méretstabilitása, EMI/RF árnyékolási képessége és újrahasznosíthatósága értékes anyaggá teszi a nyomásos öntéshez. Tulajdonságainak egyedülálló kombinációja lehetőségeket nyit a könnyű és nagy teljesítményű alkatrészek gyártására olyan iparágakban, mint az autóipar, a repülőgépipar, az elektronika és a fogyasztási cikkek.
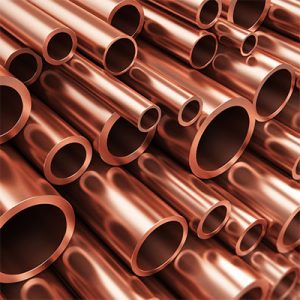
3. Réz
A hagyományos nyomásos öntési eljárások általában kerülik a réz használatát a magas olvadáspontja és a kihívást jelentő tulajdonságai miatt. Azonban egy speciális változat, az úgynevezett rézötvözet nyomásos öntés, rézalapú ötvözetek öntésére szolgál. Ez a speciális technika kiváló minőségű rézalapú alkatrészeket állít elő, amelyek kiváló korrózióállósággal és szilárdsággal rendelkeznek. Annak ellenére, hogy nem elterjedt, a rézötvözet nyomásos öntést a rézalapú ötvözetek egyedi tulajdonságaihoz és követelményeihez igazítják, így számos iparágban és alkalmazásban alkalmasak.

4. Cink
A cinköntvény számos előnnyel jár, többek között kiváló önthetőséget, nagy szilárdságot, korrózióállóságot, tervezési rugalmasságot, magas termelési hatékonyságot és újrahasznosíthatóságot kínál. Ezek a tulajdonságok teszik a cinket népszerű választássá számos alkalmazási területen, különösen azokban, amelyek összetett formákat, precíziót és költséghatékony gyártást igényelnek, beleértve az autóipart, az elektronikát, a telekommunikációt, a fogyasztási cikkeket és egyebeket. A cinköntvényből készült alkatrészek gyakori példái az autóipari alkatrészek, elektromos csatlakozók, kilincsek, zsanérok, csaptelepek és különféle háztartási készülékek.
Die Casting Befejezési opciók
A NOBLE a felületkezelések széles választékával segíthet javítani termékei felületi tulajdonságait. Az egyedi alkatrészek felületkezelésének célja a megjelenés, a felületi keménység és érdesség, a vegyi és korrózióállóság stb. javítása. Emellett segítenek elrejteni a látható szerszámnyomokat a megmunkált szerszámokkal vágott területeken. Íme néhány a legjobb lehetőségek közül.
| Név | Leírás | Anyagok | színek | Struktúra | |
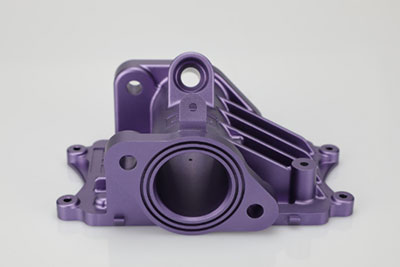 |
Anodizing | Az eloxálás javítja a korrózióállóságot, fokozza a kopásállóságot és a keménységet, valamint védi a fémfelületet. Széles körben használják mechanikus alkatrészekben, repülőgépekben, autóalkatrészekben, precíziós műszerekben stb. | Alumínium | Átlátszó, fekete, szürke, piros, kék, arany. | Sima, matt felület |
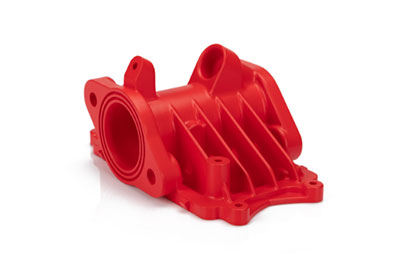 |
Porszórás | A porbevonat egy olyan bevonattípus, amelyet szabadon folyó, száraz porként visznek fel. A hagyományos folyékony festékkel ellentétben, amelyet elpárolgó oldószerrel adagolnak, a porbevonatot jellemzően elektrosztatikusan viszik fel, majd hő vagy ultraibolya fény hatására kikeményítik. | Alumínium, rozsdamentes acél, acél | Fekete, bármilyen RAL kód vagy Pantone szám | Fényes vagy félfényes |
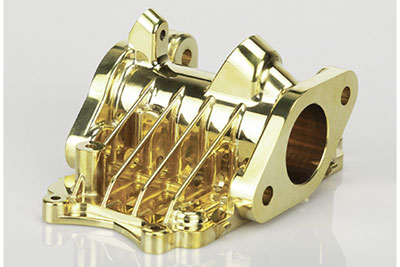 |
Galvanizálás | A galvanizálás lehet funkcionális, dekoratív vagy korrózióval kapcsolatos. Számos iparág alkalmazza az eljárást, beleértve az autóipart is, ahol az acél autóalkatrészek krómozása gyakori. | Alumínium, acél, rozsdamentes acél | N / A | Sima, fényes felület |
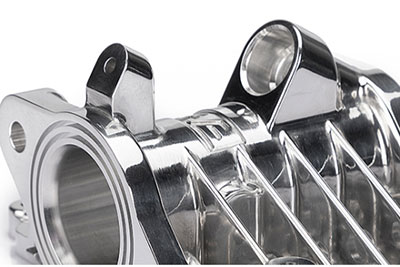 |
polírozás | A polírozás egy sima és fényes felület létrehozásának folyamata, akár az alkatrész fizikai dörzsölésével, akár kémiai beavatkozással. Az eljárás jelentős visszaverődésű felületet hoz létre, de egyes anyagoknál csökkentheti a diffúz visszaverődést. | Alumínium, sárgaréz, rozsdamentes acél, acél | N / A | Fényes |
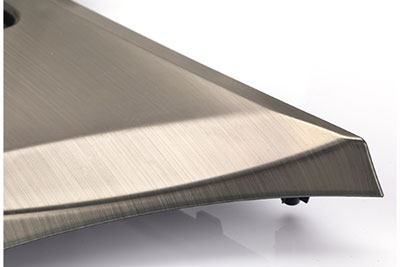 |
Tisztítás | A fogmosás egy felületkezelési eljárás, melynek során csiszolószalagokkal nyomokat rajzolnak egy anyag felületére, általában esztétikai célból. | ABS, alumínium, sárgaréz, rozsdamentes acél, acél | N / A | Szatén |
Stratégia a kiválasztáshoz Présöntvény-gyártó
Présöntvénygyártó kiválasztásakor számos tényezőt kell figyelembe venni a sikeres partnerség és a kiváló minőségű gyártás biztosítása érdekében. Íme egy stratégia, amely végigvezeti Önt a megfelelő présöntvénygyártó kiválasztásán:
1. Határozza meg igényeit:
Világosan határozza meg a projekt követelményeit, beleértve a kívánt alkatrész-specifikációkat, mennyiségeket, minőségi szabványokat, felületkezelést és szállítási határidőt. Ez segít hatékonyan kommunikálni a potenciális gyártókkal és felmérni a képességeiket.
2. Tapasztalat és szakértelem:
Keressen olyan gyártókat, akik nagy tapasztalattal rendelkeznek a nyomásos öntésben, és szilárd eredményekkel rendelkeznek a kiváló minőségű termékek előállításában. Vizsgálja meg a projektjéhez kapcsolódó fémekkel és anyagokkal kapcsolatos tapasztalataikat. Gondolja át, hogy milyen ágazatokban dolgoztak, és milyen bonyolult darabokat gyártottak sikerrel.
3. Gyártási képességek:
Értékelje a gyártó termelési kapacitásait, beleértve a nyomásos öntőgépek méretét és kapacitását, a rendelkezésre álló szerszámozási lehetőségeket, valamint a másodlagos műveleteket, például a megmunkálást, a kikészítést és az összeszerelést. Győződjön meg arról, hogy berendezéseik és létesítményeik megfelelnek a projekt követelményeinek és a mennyiségi igényeknek.
4. Minőségellenőrzési intézkedések:
Érdeklődjön a gyártó minőségellenőrzési folyamatairól és tanúsítványairól. Keressen olyan gyártókat, akik megbízható minőségirányítási rendszereket, például ISO tanúsítványokat vezettek be. Érdeklődjön az ellenőrzési módszereikről, tesztelési eljárásaikról és az iparági szabványok betartásáról.
5. Tervezési és mérnöki támogatás:
Vegye figyelembe, hogy a gyártó kínál-e tervezési és mérnöki támogatást. A képzett gyártók értékes információkkal szolgálhatnak a tervezési fázisban, segítve az alkatrészek gyárthatóságának, költséghatékonyságának és teljesítményének optimalizálását. Szakértelmük az anyagválasztásban és a folyamatok optimalizálásában is segíthet.
6. Kommunikáció és együttműködés:
Értékelje a gyártó kommunikációs csatornáit és reagálóképességét. A hatékony kommunikáció elengedhetetlen a sikeres partnerséghez. Győződjön meg arról, hogy válaszolnak a megkeresésekre, rendszeresen tájékoztatják a folyamat előrehaladásáról, és hajlandóak szorosan együttműködni Önnel a projekt során.

Miért válassza a NOBLE-t a nyomásos öntési szolgáltatáshoz?
A NOBLE fejlett technológiát alkalmaz, és képzett szakemberekből álló csapattal rendelkezik, akik elkötelezettek az ügyfeleik előtérbe helyezése iránt. Nyomásos öntési szolgáltatásaink precízek, hatékonyak, költséghatékonyak és kiváló minőségű eredményeket produkálnak. Nyomásos öntési szolgáltatásaink választásával vállalkozását a siker új szintjére emelheti.
1. Gazdaságos ár és tökéletes minőség
Ugyanazt a minőséget kínáljuk a legalacsonyabb áron. Szigorúan ellenőrizzük a megmunkálás és a felületkezelés minőségét, hogy biztosan pontosan azt kapja, amit eltervezett.
2. Robusztus gyártási képességek
A NOBLE büszke kivételes gyártási képességeire, amelyek széles anyag- és felületkezelési választékot kínálnak. Legyen szó kis vagy nagy gyártási sorozatról, átfogó, egyablakos megoldást kínálunk minden projektkövetelményre. Gyártási kapacitásunk páratlan, biztosítva, hogy minden egyes öntött alkatrész a legmagasabb minőségű legyen, megfeleljen minden méretkövetelménynek, és kivételesen jól teljesítsen.
3. Szigorú minőség-ellenőrzés
ISO 9001 és ISO 13485 tanúsítvánnyal rendelkező gyárként a NOBLE elkötelezett a precíz nyomásos öntési szolgáltatások nyújtása iránt. Mérnöki csapatunk szigorú minőségellenőrzéseket végez a gyártási folyamat különböző szakaszaiban, beleértve a gyártás előtti, a gyártás közbeni, az első cikk ellenőrzését és a kiszállítás előtti ellenőrzést, hogy garantálja a legmagasabb minőségű gyártást.
4. Gyors átfutási idő
Belföldi, tanúsított gyárainkkal és erős ellátási láncrendszerünkkel, de hazai műhelyeinkkel és korszerű gépeinkkel is felgyorsíthatjuk a termékfejlesztési ciklusokat, és a lehető leghamarabb felkészülhetünk az alumíniumötvözetből készült öntött alkatrészek gyártására.
5. Nagy pontosságú présöntvény alkatrészek
Szigorúan alkalmazzuk a minőségirányítási rendszert annak érdekében, hogy termékeink minősége állandó és megfeleljen az elvárásoknak. Az alapos ellenőrzés azt is biztosítja, hogy a precíziósan megmunkált alkatrészek mentesek legyenek minden szükségtelen hibától.
6.24 órás műszaki támogatás
Bárhol is legyen a világon, számíthat a non-stop mérnöki támogatásunkra, egész évben. Tapasztalt mérnökeink a legmegfelelőbb megoldást kínálják az Ön alkatrészének egyedi tervezéséhez, széles anyagválasztékkal, kifogástalan kidolgozási lehetőségekkel és akár szállítási határidővel is.






