
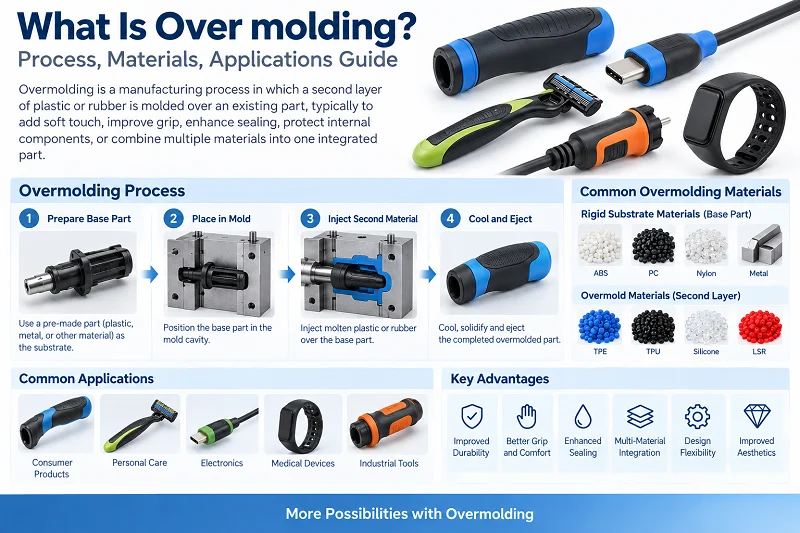
A ráfröccsöntés egyfajta fröccsöntési eljárás. Két anyagot köt össze jól. Mindegyik anyag ellátja a saját feladatát. Ezt az eljárást széles körben alkalmazzák számos új iparágban, például a repülőgépiparban, az intelligens robotok gyártásában és az orvosi alkatrészek gyártásában. Ez az útmutató teljes körű áttekintést nyújt a ráfröccsöntésről. Kitér a folyamat elvére, az alkalmazásokra, a gyakori anyagokra és a konkrét műveletekre. Minden kérdésére választ ad.
1. Mi a túlfröccsöntés?
A ráfröccsöntés egy kétlépéses fröccsöntési eljárás. Először egy alapdarabot készítenek egyetlen műanyagból. Ezt az alapot hordozónak nevezik. Ezután a hordozót egy másik öntőformába helyezik. Egy vékony külső réteget öntenek a felületére. Ez a külső réteg általában puha műanyag vagy gumi anyag. A végeredmény egyetlen alkatrész, amely belül kemény, kívül puha. A két anyag általában különböző feladatokat lát el az egyesített alkatrészben. A ráfröccsöntést széles körben alkalmazzák számos iparágban sokféle célra.
2. Hogyan működik a túlfröccsöntés?
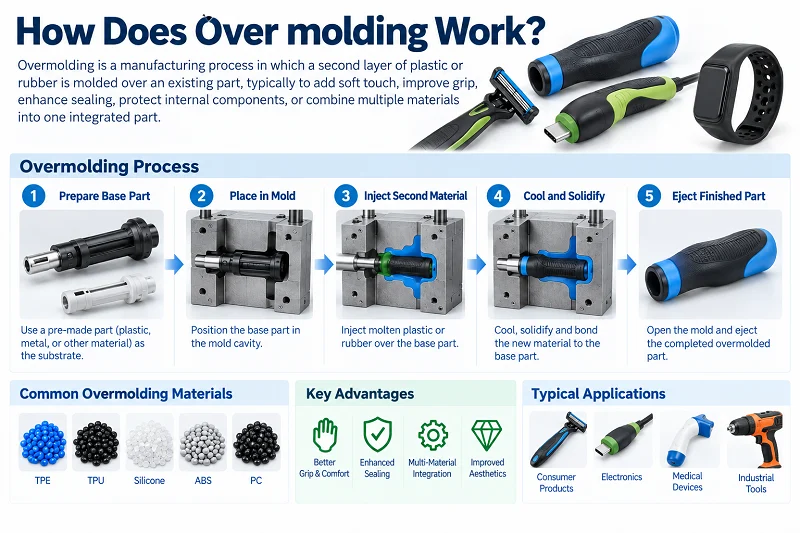
A túlöntés két lépésben történik.
Első lépés: Egyetlen műanyagból készül az alapdarab. Ezt a darabot hordozónak nevezzük. A hordozó lehet kemény műanyag vagy fém.
Második lépés: Az aljzatot egy másik formába helyezik. Ezután egy második anyagot fecskendeznek be. Ez az anyag általában puha műanyag vagy gumi. Körbeveszi az aljzat felületét, és egy vékony külső réteget képez.
Lényeg: A két anyagnak kémiailag vagy mechanikusan kell kötődnie. Ellenkező esetben a külső réteg könnyen leválhat.
Gyakori kombinációk: kemény műanyag + puha műanyag, fém + gumi.
Végeredmény: Az egyik rész mindkét anyag előnyeit magában hordozza. Például belül kemény, kívül puha. Erős és csúszásmentes is.
3. Túlfröccsöntés kialakítása
A következő bevált gyakorlatok segíthetnek a sikeres ráfröccsöntésben. Ez kiváló minőségű, jó működésű és megjelenésű termékeket eredményez.
- Anyagkompatibilitás. Olyan anyagokat válasszon, amelyek jól kötnek és hasonló olvadásponttal rendelkeznek. Ez biztosítja a rétegek közötti erős és megbízható kötést.
- Ragasztásra tervezett. Megfelelő felületi jellemzőket, alámetszéseket és összekapcsolódó szerkezeteket hoz létre. Ez elősegíti a fröccsöntött alkatrész és a ráfröccsöntött anyag közötti mechanikai kötést.
- Megfelelő falvastagság. Tartsa a falvastagságot állandó és megfelelő szinten. Ez biztosítja az egyenletes anyagáramlást és megakadályozza a hibákat, például a süllyedésnyomokat vagy az üregeket.
- Merülési szög. A huzatszög segít abban, hogy az alkatrész könnyen kijöjjön a formából. Csökkenti az alkatrész sérülésének kockázatát a kilökés során.
- Kerüld az éles sarkokat. A lekerekített sarkok segítenek megelőzni a feszültségkoncentrációt. Emellett elősegítik az anyagáramlást a ráfröccsöntés során.
- Szellőztető funkciók hozzáadása a tervhez. Ez lehetővé teszi a levegő és a gáz távozását a befecskendezés során. Megakadályozza az üregek és a bennragadt buborékok kialakulását.
- Overmold anyag elhelyezése. A ráöntő anyag befecskendezési pontját tartsa távol a kritikus jellemzőktől és élektől. Ezáltal elkerülhető az anyag beszorulása vagy károsodása.
- Formatervezés. Tervezzen meg megfelelő adagoló-, adagoló- és hűtőrendszereket a szerszámban. Ez biztosítja az egyenletes anyagáramlást és a magas termelési hatékonyságot.
- Vegye figyelembe a zsugorodást. Vegye figyelembe az öntött alkatrész és a ráöntött anyag anyagzsugorodása közötti különbséget. Ez megakadályozza a vetemedést vagy az inkonzisztens méreteket.

4. Túlfröccsönthető anyagok
4.1 Hordozóanyag (alapanyag)
Az aljzat általában kemény, nagyobb szilárdságú anyag. Szerkezeti támaszt nyújt.
Gyakori szubsztrátok a következők:
- Kemény műanyagok: mint például ABS, PC, PA (nejlon), PBT, PP. Ezek az anyagok jó merevséggel és stabil méretekkel rendelkeznek. Ezek a leggyakoribb alapanyagok a ráfröccsöntésben.
- fémek: például rozsdamentes acél és alumíniumötvözet. Fém aljzatokat ott használnak, ahol nagyobb szilárdságra vagy vezetőképességre van szükség, például fogantyúkereteken vagy csatlakozókon.
- Elasztomerek: például TPE és TPU. Olyan aljzatokhoz használják, amelyeknek rugalmasságra van szükségük.
4.2 Külső réteg anyaga (overmold)
A külső réteg általában puhább. Tapadást, tömítést, párnázást vagy kényelmes érzetet biztosít. Gyakori anyagok:
- TPE (termoplasztikus elasztomer): A leggyakoribb bevonatanyag. Puha tapintású. Állítható keménységű. Jól köt számos kemény műanyaggal.
- TPU (termoplasztikus poliuretán): Kiváló kopásállóság. Nagy kopásnak kitett alkalmazásokhoz alkalmas.
- Szilikon (LSR): Magas hőmérséklet-állóság. Jó biokompatibilitás. Gyakran használják orvosi és babatermékekben.
- Lágy PVC: Alacsony költség. De gyenge környezeti teljesítmény. Fokozatosan felváltja a TPE.
- Gumi: például EPDM és NBR. Olyan helyeken használják, ahol időjárás- vagy olajállóságra van szükség.
4.3 Az anyagpárosítás alapelvei
A két anyagnak képesnek kell lennie egymáshoz kötődni. Két kötési módszer létezik:
- Kémiai kötés: A két anyag molekuláris szinten kompatibilis. A kötés erőssége magas. Példák: TPE ABS-en, TPU PC-n.
- Mechanikai kötés: A külső anyagot fizikailag rögzítik a hordozó felületén lévő dudorok és hornyok, vagy alámetszések.
4.4 Gyakori párosítási példák
| · Aljzat | · Túlöntés | · Alkalmazás |
| · ABS | · TPE | · Elektromos szerszámok fogantyúi |
| · Számítógép | · TPU | · Telefontokok |
| · Személyi asszisztens | · Szilikon | · Orvostechnikai eszközök markolatai |
| · Fém | · Gumi | · Rezgéscsillapító tartók |

5. Specifikus ráfröccsöntési műveletek
5.1 Kézi ráfröccsöntés
A kézi ráfröccsöntés a legalapvetőbb módszer. A folyamat a következő:
- Az aljzat formázása: Először egy kemény hordozójú alkatrészt öntenek egyetlen formával.
- Az aljzat eltávolítása: A szubsztrátot kiveszik a formából és lehűtik.
- Kézi elhelyezés: A kezelő manuálisan helyezi az alapanyagot egy második forma üregébe.
- Második injekció: A forma bezárul, és befecskendezi a bevonóanyagot, amely körbetekeredik az aljzat felületén.
- A kész alkatrész eltávolítása: Lehűlés után a forma kinyílik, és az utolsó részt eltávolítják.
Jellemzők:
- Két öntőformát és két fröccsöntőgépet igényel (vagy egy gépet öntőforma-cserével)
- Az aljzatnak le kell hűlnie a lerakás előtt, ezért van várakozási idő
- A kézi működtetéstől függ, így a konzisztencia kezelőnként változik
- Kis tételekhez, sokféle terméktípushoz vagy összetett szerkezetekhez alkalmas
Előnyök:
Egyszerű formaszerkezet, alacsony beruházás, nagy rugalmasság.
Hátrányok:
Hosszú termelési ciklus, magas munkaerőköltség, az aljzat könnyen szennyeződik.
5.2 Kétlépéses fröccsöntés
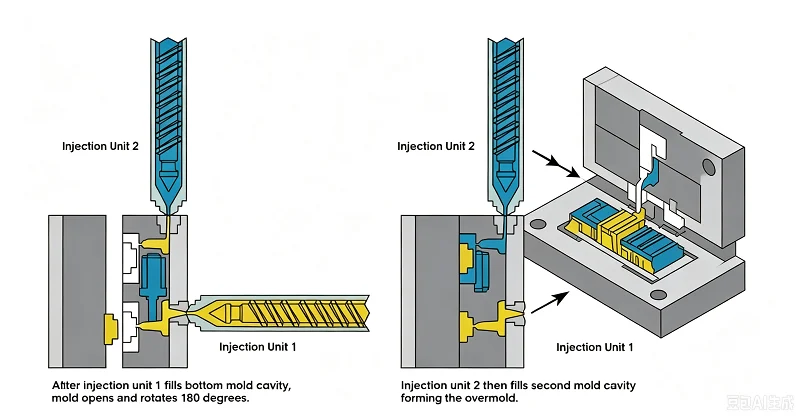
A kétlépéses fröccsöntés egy automatizáltabb módszer. Egy kétlépéses fröccsöntőgépet és egy forgó öntőformát használ.
A folyamat a következő:
- Első lövés: Az alapanyagot a forma egyik állomásán fröccsöntik.
- A forma forgatása: A forma 180 fokban elfordul. Az alapanyag a második állomásra kerül.
- Második lövés: A bevonóanyagot a második állomáson fröccsöntik, és közvetlenül az aljzatra tekerik.
- Hűtsd le és dobd ki: A kész alkatrész lehűl, majd kidobódik. Ezután kezdődik a következő ciklus.
Jellemzők:
- Az aljzat és a külső fröccsöntés ugyanabban a formában történik. Nincs szükség kézi beavatkozásra.
- A túlöntés még az aljzat teljes lehűlése előtt megtörténik. A kötés szilárdsága nagyobb.
- Rövid gyártási ciklus. Alkalmas nagy volumenű gyártásra.
- Komplex formaszerkezet. Magas beruházási költség.
Előnyök: Nagy hatásfok, jó állag, nagy kötésszilárdság, alkalmas automatizált gyártósorokhoz.
Hátrányok: Magas formaköltség, nehezen cserélhető modellek, nem alkalmas kis tételekhez.
5.3 A két módszer összehasonlítása
| Összehasonlító tétel | Kézi ráfröccsöntés | Kétlövésű fröccsöntés |
| Formák száma | 2 készletek | 1 készlet (forgó forma) |
| Kézi beavatkozás | Magas | Alacsony |
| Termelési ciklus | Hosszú | rövid |
| Kötés erőssége | Mérsékelt | Magas |
| Megfelelő tételméret | Kis tétel | Nagy tétel |
| Penészbefektetés | Alacsony | Magas |

6. Milyen előnyei vannak a túlfröccsöntésnek?
6.1 Jobb fogáskényelem és csúszásgátlás
A külső rétegre egy puha anyag (például TPE, TPU vagy szilikon) ráöntésével a termék felülete puhábbnak érződik és nagyobb a súrlódása. A felhasználók könnyen meg tudják fogni anélkül, hogy könnyen elcsúsznának. Ez a módszer a hosszú távú használat során a fáradtságot is csökkenti. Ezért alkalmazzák gyakran ezt az eljárást az elektromos szerszámok, fogkefék és orvostechnikai eszközök fogantyúi.
6.2 Jobb tömítés és vízszigetelés
A puha külső réteg szorosan illeszkedik az aljzathoz, és hatékony tömítést képez. Távol tartja a nedvességet, a port és a vegyszereket. Ez hasznos olyan termékeknél, amelyek vízállóságot vagy porvédelmet igényelnek, például kültéri elektronikai eszközöknél és orvosi műszerházaknál.
6.3 Erős kötés, nehezen oldható
A fedőréteg kémiai vagy mechanikai kötést képez az alapanyaggal a fröccsöntés során. A kötés szilárdsága sokkal nagyobb, mint a később ragasztott vagy felcsúsztatott puha anyagoké. Hosszú használat során sem könnyen válik le, nem esik le és nem válik el.
6.4 Kevesebb alkatrész, egyszerűbb összeszerelés
A hagyományos módszerekhez különálló puha burkolat elkészítése és összeszerelése szükséges. A ráfröccsöntés két lépést egyesít egyetlen lépésben. Ez csökkenti az alkatrészek számát és az összeszerelési lépéseket. Csökkenti a munkaerőköltségeket és a készletgazdálkodás nehézségeit.
6.5 Rugalmas kialakítás, jobb megjelenés
Különböző színek és keménységi szintek önthetők az aljzatra. Ez kétszínű megjelenést vagy helyi puha tapintású hatást hoz létre. A tervezési szabadság nagyobb. A termék jobban néz ki és jobban is érződik.
6.6 Jobb tartósság
A puha külső réteg elnyeli az ütéseket és a rezgéseket. Védi a kemény belső szerkezetet. Párnaként szolgál esések vagy ütődések esetén. Ez meghosszabbítja a termék élettartamát.

7. Milyen hátrányai vannak a túlfröccsöntésnek?
A ráöntőformázáshoz két öntőforma vagy egy kétütemű fröccsöntőgép szükséges. A berendezésbe való beruházás magas. Az alapanyagnak és a ráöntőformának kémiailag vagy mechanikailag kompatibilisnek kell lennie. Az anyagválaszték korlátozott. A két anyag hőtágulási sebessége eltérő. Lehűlés után vetemedhetnek vagy szétválhatnak. A gyártási ciklus hosszú. A kézi módszerek munkaerő-igényesek. Az állag gyenge. A hibás alkatrészeket nehéz újra megmunkálni. Az alapanyagot és a ráöntőformát nem lehet szétválasztani. A kis tételű gyártási költségek magasak. A modellek cseréje nehéz.

8. Túlfröccsöntés vs. betétfröccsöntés
8.1 Alapvető különbség
A betétes öntés egylépéses folyamat. Egy előre gyártott betétet (általában fémet) helyeznek a formába. Ezután műanyagot fröccsöntenek, hogy a betét köré tekeresszék. A végeredmény egyetlen alkatrész, amely fémet és műanyagot egyesít. A betét szilárdságot, menetet vagy vezetőképességet biztosít.
A ráfröccsöntés egy kétlépéses folyamat. Először egy műanyag hordozót öntenek. Ezután a hordozót egy másik öntőformába helyezik. Egy második anyagot fröccsöntenek be, hogy az a felületére tekeressze. A végeredmény egy belül kemény, kívül puha alkatrész, kétrétegű szerkezettel. A ráfröccsöntött réteg tapadást, tömítést vagy jobb érzetet biztosít.
8.2 A folyamatok összehasonlítása
| Összehasonlító tétel | Beillesztési forma | Formázás felett |
| Folyamatlépések | Egy lépés | Két lépés |
| Alapfelület | Fém vagy nem műanyag betét | Műanyag hordozó |
| Külső anyag | Műanyag | Puha műanyag vagy gumi |
8.3 Hogyan válasszunk?
Ha fém szilárdságra vagy vezetőképességre van szüksége, válassza a betétes öntést. Ha puha külső rétegre van szüksége a jobb tapadás vagy tömítés érdekében, válassza a ráöntést.
A kettő együtt is használható. Először betétes öntéssel fémbetéteket kell készíteni. Ezután ráöntéssel kell a végső alkatrészt szilárdságban és kényelmes érzetben is elkészíteni.

9. Mely iparágak alkalmazzák a ráfröccsöntést?
9.1 Orvosi eszközök
A sebészeti eszközök fogantyúi, endoszkóp markolatok, fogászati eszközök és egyebek külső bevonatot használnak a fogás kényelmének és a csúszásállóság javítása érdekében. A szilikon külső bevonat rétegek biokompatibilitással is rendelkeznek. Ellenállnak a magas hőmérsékletű sterilizálásnak.
9.2 Elektromos szerszámok
A fúrók, sarokcsiszolók, kalapácsok és egyéb házak általában kemény műanyag hordozót használnak TPE puha bevonattal. Ez csúszásgátló, ütéscsillapítást és szigetelést biztosít. Javítja az üzembiztonságot.
9.3 Fogyasztói elektronika
A telefontokok, fülhallgatóházak, okosóra-szíjak és egyebek kétszínű megjelenést és puha tapintást biztosító bevonatot használnak. Ez javítja a vízállóságot és a porállóságot is.
9.4 Autóipar
A kormánykerekek, sebességváltók, kilincsek és tömítések bevonattal vannak ellátva. Ez javítja az érzetet, csökkenti a zajt és fokozza a tömítést.
9.5 Napi fogyasztási cikkek
A fogkefenyelek, borotvák, edényfogók, sportpalackok és egyebek puha bevonattal rendelkeznek a kényelem és a csúszásgátlás javítása érdekében.
9.6 Ipari berendezések
A vezérlőpanelek, műszerfogantyúk, ipari fogantyúk és egyebek bevonatot használnak a tartósság és az üzembiztonság javítása érdekében.

10. Miért válassza a NOBLE-t külső fröccsöntés gyártójának?
A NOBLE teljes körű támogatást nyújt a ráfröccsöntési projektekhez. Segítünk a tervek felülvizsgálatában és az anyagválasztásban. DFM visszajelzést adunk az alkatrésztervezés javítása érdekében. Precíziós öntőformákat építünk mind az alapanyag, mind a ráfröccsöntéshez. Kézi és kétlépéses ráfröccsöntést kínálunk. Gyártósori ellenőrzést is végzünk a kötés minőségének ellenőrzésére. Csapatunk kis tételeket és tömegtermelést is kezel. A nyomonkövethetőség érdekében teljes folyamatnyilvántartást vezetünk. Ez megfelel az ISO 13485 szabvány orvosi projektekre vonatkozó követelményeinek. A prototípustól a gyártásig a teljes folyamatot támogatjuk.
GYIK Túlfröccsöntés :
1. Mi a különbség a túlfröccsöntés és a betétléc?
A betétes öntés egy fémbetétet helyez a formába, majd műanyagot fröccsönt köré. A ráöntés először egy műanyag alapot készít, majd egy puha réteget önt rá. A betétes öntés egy lépés, a ráöntés pedig két lépésből áll.
2. Mi a túlfröccsöntés?
A ráfröccsöntés egy kétlépéses fröccsöntési eljárás. Egy puha külső réteget öntenek egy kemény alapra.
3. Drága a túlfröccsöntés?
A ráfröccsöntés többe kerül, mint a hagyományos fröccsöntés. Két öntőformát vagy egy kétfröccsös gépet igényel. Nagy volumen esetén viszont összeszerelési költségeket takarít meg.
4. Az alkatrészedhez ráöntés vagy betétek szükségesek?
Válasszon ráöntést a puha fogásért, a tömítésért vagy a jobb érzetért. Válasszon betéteket a fém menetekért, a szilárdságért vagy az elektromos érintkezőkért.
5. Melyek az ötféle formázási típus?
Fröccsöntés, fúvás, présöntés, rotációs öntés és transzferöntés.






