
Mi az acél? gyors prototípus?
Az acél gyors prototípusgyártás funkcionális fém alkatrészek gyors előállítását jelenti. A folyamat CNC megmunkálást , 3D nyomtatást vagy öntést alkalmaz.
Az acél prototípusgyártás különbözik a műanyag vagy alumínium prototípusgyártástól. A műanyag könnyen megmunkálható és önthető, az alumínium viszonylag gyorsan megmunkálható, az acél pedig a három közül a legnehezebb.
Mikor van szükség acél prototípusokra? Mielőtt a gyártószerszámokat véglegesítik. Mielőtt a tervet véglegesítik. Mielőtt az anyagkiválasztást megerősítik. A prototípus valós körülmények között validálja a tervet. Megerősíti a megmunkálási stratégiákat. Bizonyítja, hogy az alkatrész a kívánt minőségben gyártható. A gyors acél prototípusgyártás befektetés a gyártáskészségbe.
Gyakori acél gyors prototípus-készítési módszerek
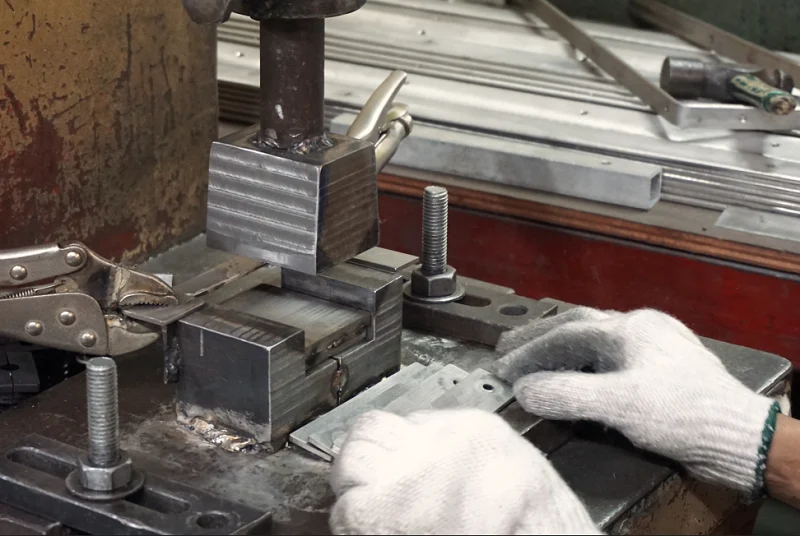
CNC megmunkálás
A CNC megmunkálás acélt vág. Egy tömb, rúd vagy más anyag kerül a gépbe. A szerszám anyagot távolít el a kívánt geometria létrehozásához. A folyamat nagy méretpontosságot biztosít. A felületi kidolgozás jó minőségű. Komplex mechanikai alkatrészek gyárthatók.
Az előnyök egyértelműek. A pontosság az első előny. A ±0.01 mm-es tűrések rutinszerűek. A felületminőség a második. A megmunkált felületek simák és konzisztensek. Az anyagtulajdonságok a harmadikak. A prototípus sorozatgyártású acélként viselkedik, mivel sorozatgyártású készletből vágják ki.
A belső szerkezetek megmunkálása azonban nehezebb lehet; például a mély üregek megmunkálása különösen nagy kihívást jelent. A legtöbb mechanikus alkatrész esetében azonban a CNC megmunkálás a gyors acélprototípus-gyártás szabványa.
Fém 3D nyomtatás
A fém 3D nyomtatás rétegről rétegre építi az acél alkatrészeket. A fémport egy építőplatformon terítik szét. Lézer- vagy elektronsugárral a port a kívánt mintázatban megolvasztják. A platform leesik. Felviszik a következő réteget. Az alkatrész a semmiből nő ki.
Mikor előnyösebb az additív gyártás? Amikor a geometria túl bonyolult a forgácsolószerszámokhoz. Amikor belső csatornákra van szükség. Amikor a súlycsökkentés kritikus fontosságú. Amikor a kialakítás topológiaoptimalizált vagy organikus. Az additív gyártás ott ragyog, ahol a hagyományos módszerek nem érhetők el.
Ennek a technológiának a hátrányai a felületkezelésben és az anyagsűrűségben rejlenek. Általában utófeldolgozásra van szükség. Bizonyos alkalmazásoknál azonban a fém 3D nyomtatás az egyetlen járható út az acél gyors prototípusgyártásához.
Lemezgyártás
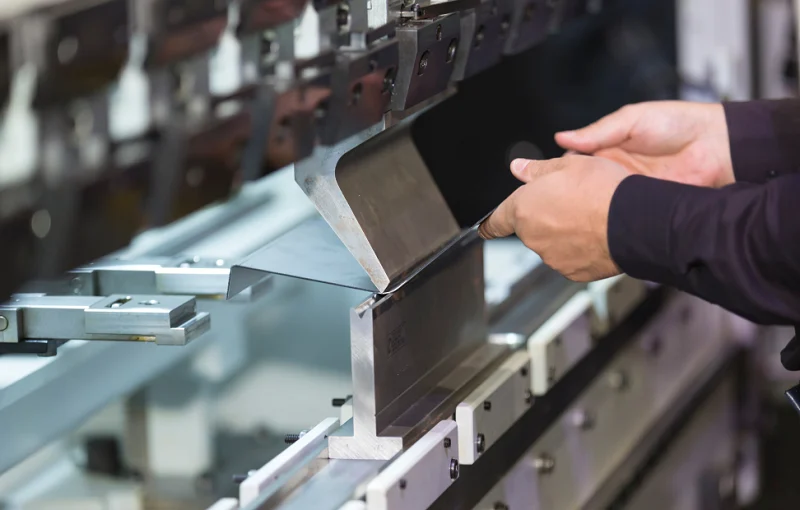
A lemezmegmunkálás sík acéllemezekkel kezdődik. A folyamat vágja, hajlítja, lyukasztja és formára hegeszti őket. A lézervágás precíziót biztosít. A hajlítás szögeket és csatornákat hoz létre. A lyukasztás lyukakat és kivágásokat hoz létre. A hegesztés a darabokat egységekké köti össze.
Ez a módszer vékony falú és egyszerű vagy szabályos geometriájú alkatrészek megmunkálására alkalmas. Különösen jól alkalmazható olyan alkalmazásokhoz, mint a házak, konzolok, panelek és szerkezeti prototípusok. Költséghatékony és gyors átfutási időt kínál.
Állandó falvastagságra és egyszerű formákra korlátozódnak. A megfelelő alkalmazáshoz a lemezmegmunkálás jelenti a leggyorsabb utat az acél prototípus elkészítéséhez.
Befektetési casting
A befektetési öntés összetett formájú és részletes jellemzőkkel rendelkező acél prototípusokat állít elő. Egy ideiglenes mintát – viaszt vagy műanyagot – készítenek. A mintát kerámiával vonják be. A kerámiát kiégetik. A mintát megolvasztják. Olvadt acélt öntenek a kerámia héjba. A héjat eltávolítják. Az öntvény elkészült.
Amikor a prototípusnak egy olyan alkatrészt kell képviselnie, amelyet végül öntéssel fognak legyártani. Amikor a geometriában alámetszések, belső üregek vagy vékony szakaszok vannak, amelyeket nehéz lenne megmunkálni. Amikor a felületminőségnek közelebb kell lennie a gyártási állapothoz, mint a megmunkált alkatrészeknél.
A korlátok a gyártási idő és a költségek. A minta és a héj elkészítése időt vesz igénybe. Az öntvényspecifikus validációhoz a befektetéses öntés a megfelelő választás az acél gyors prototípus-szolgáltatásaihoz.
Gyakori anyagok acél gyors prototípusgyártáshoz
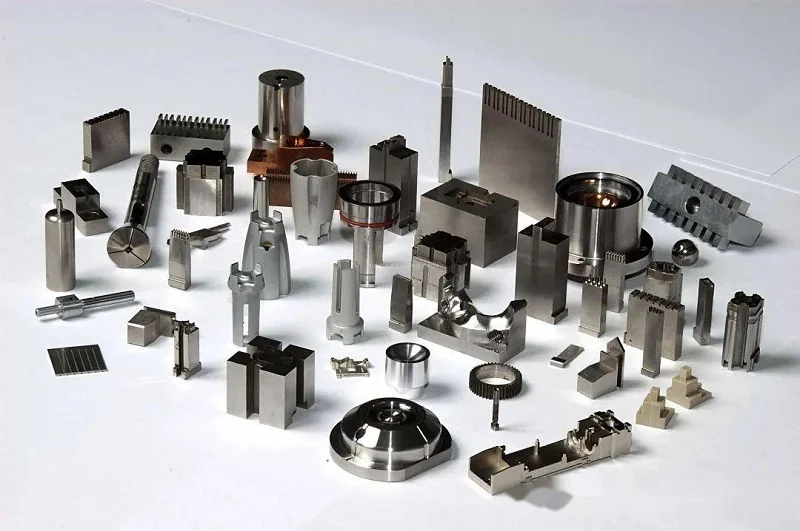
Az anyagválasztás határozza meg a prototípust. Nem minden acél viselkedik ugyanúgy. Némelyiket könnyebb megmunkálni. Másokat keményebbek és szívósabbak. Az alkalmazás határozza meg a választást. Íme az acél gyors prototípusgyártásában használt gyakori acélok lebontása.
| Acél anyag | Főbb jellemzők | Tipikus alkalmazások |
| Stainless Steel 304 | Korrózióállóság, jó megmunkálhatóság | Konzolok, házak, mechanikus alkatrészek |
| Rozsdamentes acél 316L | Kiváló korrózióállóság | Orvosi, tengeri, vegyi alkatrészek |
| 17-4 PH rozsdamentes acél | Nagy szilárdság és keménység | Ipari és mechanikai alkatrészek |
| Lágyacél | Alacsony költségű, könnyen megmunkálható és hegeszthető | Szerelvények és szerkezeti prototípusok |
| 4140 Steel | Nagy szilárdság és szívósság | Tengelyek, fogaskerekek, mechanikus alkatrészek |
| Szerszám acél | Nagy keménység és kopásállóság | Szerszámok és matricák |
felületi kezelés acél gyors prototípusokhoz
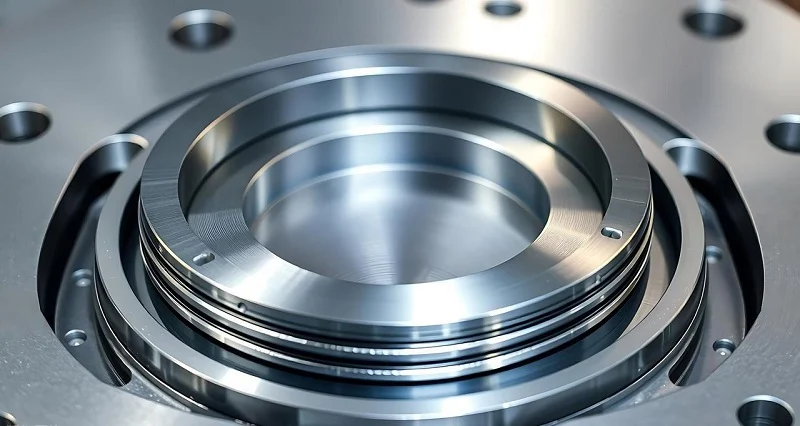
A prototípus nagy része megmunkáláson esett át; most a felületkezelés következik. Bár ez nem kötelező, a megfelelő felületkezelés javíthatja a megjelenését vagy a teljesítményét.
polírozás
A polírozás eltávolítja a finom felületi egyenetlenségeket. A csiszolóanyagok simítják a felületet. Az eredmény egy simább, finomabb kidolgozás. Ez javítja a megjelenést és csökkenti a felületi érdességet. A látható alkatrészekhez jellemzően sima vagy fényes felületre van szükség, és a polírozás pontosan az, ami kielégíti ezt az igényt.
Tisztítás
A kefézés irányított textúrahatást hoz létre, míg a csiszolószalagok vagy csiszolófejek egyenletes, párhuzamos vonalakat hoznak létre. Ez vonzóbb termékmegjelenést és jobb felületi konzisztenciát eredményez. A kefézést gyakran használják rozsdamentes acél házakon, paneleken és más látható alkatrészeken. Ez a felület segít elrejteni a kisebb karcolásokat, így a termék tiszta és professzionális megjelenést kölcsönöz.
Gyöngyszórás
A homokfúvás finom abrazív anyagot használ. Üveggyöngyöket vagy kerámia részecskéket vetítenek a felületre, hogy eltávolítsák a megmunkálás során keletkezett nyomokat, megszüntetjék az oxidréteget és korrigálják a kisebb felületi hibákat. Az eredmény egyenletes, matt felület. Gyakran használják acél gyors prototípusgyártáshoz, amelyeket festenek vagy bevonnak.
Rozsdamentes acél passziválása
A passziválás a rozsdamentes acél kémiai kezelése. Az alkatrészt savas fürdőbe merítik. Citromsavat vagy salétromsavat használnak. Eltávolítják a szabad vasat és a felületi szennyeződéseket. Helyreállítják a védő passzív réteget. Javul a korrózióállóság. A passziválás szabványos eljárás az acél gyors prototípus-készítési szolgáltatásaiban az orvosi, élelmiszeripari és tengeri alkalmazásokban.
Galvanizálás és bevonatolás
A galvanizálás és a bevonatolás védőréteget képezhet a felületen – védelmet vagy bizonyos funkciókat biztosítva. Ez a folyamat javíthatja az anyag korrózióállóságát, keménységét és kopásállóságát. Ugyanakkor az anyag megjelenése is ennek megfelelően megváltozik.
A felületkezelési módszer kiválasztása az acél gyors prototípusgyártásának része. A felületkezelés nem kozmetikai, hanem funkcionális. A megfelelő felületkezelés biztosítja, hogy a prototípus a kívánt környezetben megfelelően működjön.
Hogyan válasszuk ki a megfelelő acélt az acél gyors prototípusgyártásához?
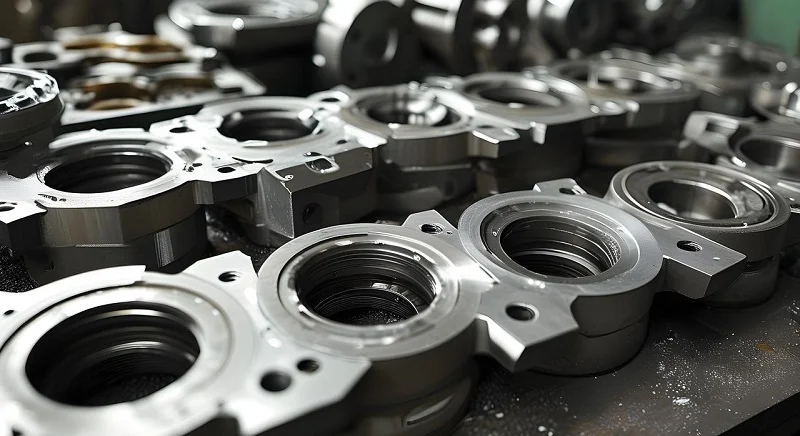
A megfelelő acél kiválasztása nem véletlenszerű. A választás meghatározza a prototípus teljesítményét, költségét és átfutási idejét. A gyártás megkezdése előtt a következő tényezőket kell figyelembe venni.
Vegye figyelembe a mechanikai követelményeket
Kezdjük a terhelésekkel. Milyen erők fognak hatni erre a prototípusra? A szilárdság, a szívósság, a keménység és a fáradási ellenállás mind kritikus fontosságú. A kiválasztott acélnak meg kell felelnie a várható vizsgálati követelményeknek. Ha a prototípus terhelés alatt meghibásodik, nem nyerhetők hasznos adatok.
Vegye figyelembe a korrózióállóságot
A működési környezet kritikus fontosságú. Ha a berendezés nedvességnek, vegyszereknek vagy sós víznek lesz kitéve, korrózióálló acélt kell használni. Az ilyen alkalmazásokhoz a 304-es és a 316L rozsdamentes acél ideális. Kevésbé igényes környezetekhez más acéltípusok költséghatékonyabb megoldást jelenthetnek.
Vegye figyelembe a keménységet és a kopásállóságot
A keménység különösen fontossá válik, ha figyelembe kell venni a súrlódást, az ütést vagy az ismételt érintkezést. A jó kopásállóságú acél meghosszabbíthatja a termék élettartamát. A keményebb anyagok jobban ellenállnak a kopásnak. Ez azonban a megmunkálhatóság rovására megy. A keményebb acélok nehezebben megmunkálhatók és drágábbak is.
Vegye figyelembe a megmunkálhatóságot
A megmunkálhatóság befolyásolja a gyártási időt, a szerszámigényt, a felületkezelést és az összköltséget. Egyes acélok könnyen CNC-vel megmunkálhatók. Mások speciális szerszámokat és eljárásokat igényelnek. A teljesítmény és a megmunkálhatóság között egyensúlyt teremtő anyag kiválasztása hatékonyabbá teszi a prototípusgyártást. Az acél gyors prototípusgyártása a megmunkálhatóságtól függ a sebesség és a költségek ellenőrzése szempontjából.
Vegye figyelembe az üzemi hőmérsékletet
A hőmérséklet befolyásolja az acél tulajdonságait. Egyes acélok magas hőmérsékletű környezetben is megőrzik szilárdságukat, míg mások gyorsan elveszítik tulajdonságaikat. Ezért szükséges a várható üzemi hőmérséklet-tartomány értékelése. A vizsgálat során az anyagnak meg kell őriznie a szükséges szilárdságot és méretstabilitást. Magas hőmérsékletű alkalmazásokhoz magas hőmérsékletű ötvözeteket kell használni az acél gyártásához.
Vegye figyelembe a felületkezelési követelményeket
A szükséges felületkezelés befolyásolja az anyagválasztást és a gyártási módszereket. A sima, polírozott, kefélt vagy korrózióálló felületek mind eltérő eljárásokat igényelnek. A befejező folyamatot már a tervezési szakaszban figyelembe kell venni. Ez megakadályozza a további megmunkálást és a váratlan költségeket később. A gyors acél prototípus-készítés a korai befejező tervezés előnyeit élvezi.
Vegye figyelembe a prototípus költségét és a gyártási mennyiséget
Az anyagár, a megmunkálási idő, a befejezési követelmények és a rendelési mennyiség mind befolyásolja a prototípus költségét. Kis számú alkatrész esetén a CNC megmunkálás lehet praktikus. Nagyobb mennyiségek esetén egy másik megközelítés lehet indokolt. A prototípus-stratégiának azt is figyelembe kell vennie, hogy az alkatrészek később kis tételben vagy tömeggyártásba kerülnek-e. Az acél gyors prototípus-szolgáltatások gyakran tartalmaznak útmutatást ehhez az átmenethez. Az anyagválasztásnak mind a prototípust, mind a végső gyártási útvonalat támogatnia kell.
Acél Gyors prototípuskészítési szolgáltatások a NOBLE-nál
A NOBLE egyedi acél prototípus alkatrészeket gyárt. Az ügyfél CAD fájljai és műszaki rajzai határozzák meg a geometriát. Az alkatrészeket különböző alkalmazásokhoz, geometriákhoz, tűréshatárokhoz és felületkezelési követelményekhez gyártják. Az anyagokat és a gyártási módszereket az egyes prototípusok tervezett felhasználása szerint választják ki.
A NOBLE acél gyors prototípusgyártása a teljes skálát lefedi. CNC megmunkálás a pontosságért. Fém 3D nyomtatás a komplexitásért. Lemezmegmunkálás vékony falú alkatrészekhez. Befektetéses öntés öntvényspecifikus validáláshoz. A módszer a követelményekhez igazodik. Nem minden alkatrészhez szükséges ugyanaz a folyamat.
Minőség-ellenőrzés és Ellenőrzés
Szabványosított minőségellenőrzési folyamattal rendelkezünk az állandóság biztosítása érdekében. Akár prototípusról, akár kis tételű megrendelésről van szó, a gyártás ugyanazon szabványok szerint történik. Az ellenőrzési eredményeket dokumentáljuk, és minden alkatrészt a kiszállítás előtt ellenőrizünk. Ez a minőségbiztosítási folyamat a NOBLE által kínált acél gyors prototípus-szolgáltatások részét képezi.
ISO 9001:2015 és ISO 13485:2016 minőségirányítási rendszer
A NOBLE minőségirányítási rendszere olyan projekteket támogat, amelyek dokumentált és következetes gyártási folyamatokat igényelnek. Az ISO 9001:2015 szabvány keretrendszert biztosít az általános minőségirányításhoz. Az ISO 13485:2016 szabvány kifejezetten az orvostechnikai eszközök minőségirányítási rendszereire összpontosít.
GYIK az acél gyors prototípusgyártásáról
Melyik acél a legjobb az acél gyors prototípusgyártáshoz?
Nincs egyetlen acélminőség, amely minden prototípushoz a legjobb. A választás a szilárdságtól, a korrózióállóságtól, a keménységtől, a megmunkálhatóságtól, az üzemi hőmérséklettől és a költségtől függ. A gyakori opciók közé tartozik a 304, 316L, 17-4 PH, 4140, a lágyacél és a szerszámacél. Minden minőség más célt szolgál. Az acél gyors prototípusgyártása az anyagot az alkalmazáshoz igazítja.
Mi a leggyakoribb módszer az acél gyors prototípusgyártására?
A CNC megmunkálás az egyik leggyakoribb módszer. Jó méretpontosságot biztosít, és széles acélminőség-választékkal működik.
Alkalmas-e a CNC megmunkálás acél gyors prototípusokhoz?
Igen. Precíz alkatrészeket állít elő komplex jellemzőkkel és jó felületi minőséggel. A megfelelő forgácsolószerszámokat, sebességeket, előtolásokat és megmunkálási stratégiát az adott acélminőség alapján kell kiválasztani. A gyors acélprototípus-készítés gyakran CNC megmunkálással kezdődik, mivel ez kiszámítható és pontos.
Hőkezelhetők az acél prototípusok?
Igen. Sok acél prototípus hőkezelésnek vethető alá. A lágyítás, edzés, megeresztés és kicsapásos edzés módosítja az anyag keménységét, szilárdságát és egyéb tulajdonságait. A megfelelő kezelés a kiválasztott acélminőségtől és a kívánt teljesítménytől függ. A hőkezelés az acél gyors prototípusgyártásának része, amikor a végső anyagtulajdonságok tesztelésre szorulnak.







