
A modern ipari termelés és gyártás területén a fémhegesztés nagyon fontos helyet foglal el. Ez egy olyan eljárás, amely két vagy több fém alkatrészt atomi szinten hevítés, nyomás vagy ezek kombinációja segítségével egyesít, hogy szilárd egészet alkosson.
A mindennapi életben használt fémdíszek feldolgozásától kezdve a repülőgépipari berendezések, hajók és hidak építéséig senki sem nélkülözheti a fémhegesztési technológia támogatását.
 |
Mi a lemezhegesztés?
A fémhegesztés alapötlete a hő vagy mechanikai erő használata. Ez megszakítja az atomok közötti eredeti kötéseket a fémdarabok illesztési pontjain. Ezután ezek az atomok szétterjednek és összekeverednek. Végül új fémkötéseket hoznak létre, hogy állandó kötést hozzanak létre.
Hegesztés során a fém csatlakozási területei megolvadt vagy hajlítható állapotba hevülnek. Az atomok ezután sokkal élénkebbé válnak. Képesek összeolvadni a különböző fémalkatrészek közötti réseken keresztül. Lehűlés után egy stabil hegesztett kötés jelenik meg. Ez az eredetileg különálló fémalkatrészeket szilárdan egyesített darabká alakítja.
A fémhegesztés teljesen eltér a mechanikus illesztési módszerektől. Az olyan kötések, mint a csavarok és szegecsek, könnyen szétszedhetők. A fématomok az illesztési pontjaikban soha nem keverednek igazán. A hegesztés azonban állandó és elválaszthatatlan kapcsolatot hoz létre. A hegesztett kötések gyakran olyan erősek, mint maga az eredeti fém, vagy akár erősebbek is, mint maga. Ez a tulajdonság széles körben alkalmazza a hegesztést olyan területeken, ahol szuper erős szerkezetekre van szükség.
A lemezhegesztés előnyei és hátrányai
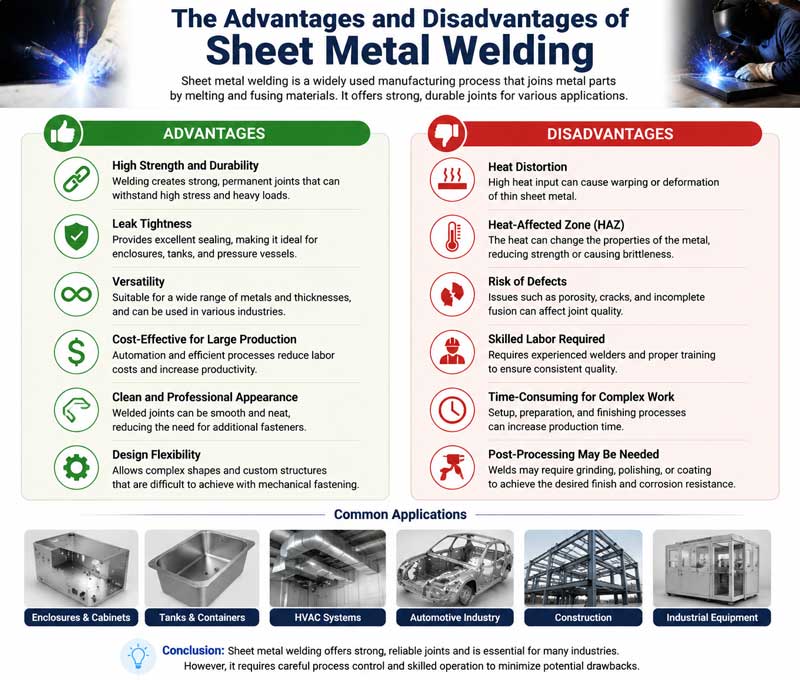
Előnyök
- Erős csatlakozási szilárdság: A hegesztett kötések képesek fématomokat összekötni. Szilárdságuk általában eléri, vagy akár meghaladja az eredeti fémét. Ezáltal a hegesztett szerkezetek nagyon jól bírják a súlyt. Kibírják a nagy terheléseket, az erős ütéseket és a rezgéseket.
- Kiváló tömítettség: A hegesztéssel létrehozott illesztések mindenhol simák és tömörek. Hatékonyan megakadályozzák a gáz és folyadék szivárgását. Ez a tulajdonság nagyon hasznossá teszi a hegesztést. Nagyszerű nyomástartó edények, csövek és tárolóedények készítéséhez.
Széles felhasználási kör:
A fémhegesztés szinte mindenféle fémanyaggal működik. Ezek az anyagok közé tartozik a szénacél, a rozsdamentes acél, az alumíniumötvözet és a rézötvözet.
Eközben különböző alakú és méretű fém alkatrészek összekapcsolására is alkalmas. Legyen szó vékony lemezek illesztéséről, vastag lemezek tompahegesztéséről vagy összetett szerkezetek hegesztéséről, mindezt a megfelelő hegesztési módszer kiválasztásával lehet elérni.
- Anyag- és költségmegtakarításA csavaros és szegecses kötésekhez képest a hegesztés nem igényel további csatlakozó alkatrészeket, ami nagy mennyiségű fémanyagot takaríthat meg. Eközben a hegesztési folyamat viszonylag egyszerű, magas termelési hatékonysággal jár, ami hatékonyan lerövidítheti a gyártási ciklust és csökkentheti a termelési költségeket. Nagyméretű ipari termelésben ez az előny jelentősen növelheti a vállalkozások gazdasági előnyeit.
Hátrányok
- Feszültség és deformáció keletkezik a hegesztett kötésben: A hegesztési folyamat során a fém egyes részei gyorsan felmelegszenek és lehűlnek. Ez az egyenetlen hőmérséklet-ingadozás hegesztési feszültséget okoz a hegesztési kötés területén. Amikor a feszültség meghaladja az anyag tűréshatárát, a hegesztett alkatrész deformációját okozza, sőt repedésekhez is vezethet. A deformáció utáni korrekciós és javítási munkák megnövelték a termelési költségeket és az eljárásokat.
- Magas követelmények a kezelési készségekkel szemben: A hegesztés minősége közvetlenül függ a kezelő technikai színvonalától. A hegesztési folyamat során az olyan paraméterek szabályozása, mint a hegesztőáram, a feszültség, a hegesztési sebesség és az elektróda szöge, mind gazdag tapasztalatot és precíz kezelést igényelnek. Ha a paraméterek nincsenek megfelelően beállítva, nagyon könnyen előfordulhatnak hegesztési hibák, például pórusok, salakzárványok, hiányos penetráció és repedések. Ezek a hibák komolyan befolyásolják a hegesztett kötések teljesítményét, és veszélyeztetik a szerkezet biztonságos használatát.
- A hegesztési hibák észlelése meglehetősen nehéz: Egyes hegesztési hibák, mint például a belső pórusok, salakzárványok és mikrorepedések, szabad szemmel nem láthatók közvetlenül, és professzionális érzékelő berendezések használatát igénylik. Ezek az érzékelő eszközök drágák, és az észlelési folyamat összetett, ami növeli a minőségellenőrzés költségeit a gyártási folyamat során.
Gyakran használt anyagok lemezhegesztéshez
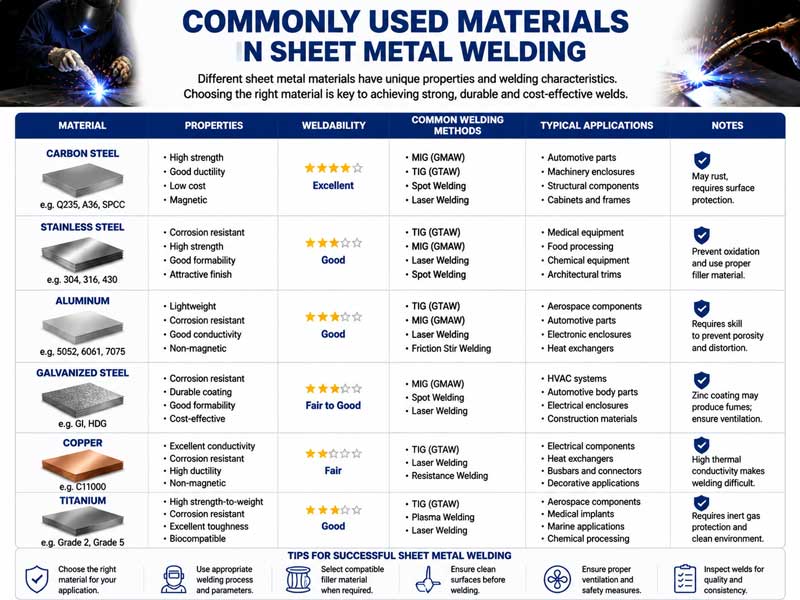
A fémhegesztéshez általánosan használt anyagok két fő kategóriába sorolhatók. Az első típus az alapanyag, amely a hegesztendő fém. A második típus a töltőanyag, amely kitölti a réseket az összekapcsolt alkatrészek között hegesztés közben. Vannak segédanyagok is, mint például a fluxus és a védőgáz. Ezek nem kötik össze közvetlenül a fémeket, de nagy hatással vannak a hegesztés minőségére.
(1) Alapanyag
Számos alapanyag létezik. Szinte minden fém és ötvözet használható hegesztési alapanyagként. A leggyakoribbak a következők:
1. Szénacél: A széntartalom különbsége szerint alacsony széntartalmú acélra, közepes széntartalmú acélra és magas széntartalmú acélra osztható.
Az alacsony széntartalmú acél a legjobb hegesztési tulajdonságokkal, jó képlékenységgel rendelkezik, és kisebb valószínűséggel reped meg hegesztés közben.
- Rozsdamentes acél: A rozsdamentes acél kiváló korrózióállósággal és magas hőmérséklettel szembeni ellenállással rendelkezik.
Mikroszerkezete alapján ausztenites rozsdamentes acélra, ferrites rozsdamentes acélra és martenzites rozsdamentes acélra osztható. Az ausztenites rozsdamentes acél kiváló hegesztési tulajdonságokkal rendelkezik, és az iparban gyakran használt rozsdamentes acél típus. A ferrites rozsdamentes acél hegesztésekor hajlamos a durva szemcsék problémája, ami befolyásolja a hegesztett kötés szívósságát. A martenzites rozsdamentes acél hegeszthetősége gyenge, és a teljesítmény javítása érdekében hegesztés után hőkezelést igényel.
- Színesfémek és ötvözetek: Gyakoriak az alumíniumötvözetek, rézötvözetek, titánötvözetek stb.
Az alumíniumötvözet könnyű, nagy szilárdságú és jó korrózióállósággal rendelkezik. Hegesztéskor olyan módszereket kell alkalmazni, mint az argon ívhegesztés, és ügyelni kell az oxidáció megelőzésére.
A rézötvözetek jó hővezető képességgel rendelkeznek. Hegesztés során nagy mennyiségű hőbevitelre van szükség, ugyanakkor el kell kerülni a pórusok kialakulását.
A titánötvözetek olyan tulajdonságokkal rendelkeznek, mint a nagy szilárdság, az alacsony sűrűség és a magas hőmérséklettel szembeni ellenállás. Hegesztése meglehetősen nehéz, és inert gázvédelem alatt kell végezni. Gyakran használják őket a repülőgépiparban.
(2) Tömőanyagok
A töltőanyag feladata a hegesztett kötés résének kitöltése, az olvadt alapanyaggal való összekeverése hegesztett varrat létrehozásához, valamint a kötés szilárdságának és tömítőképességének biztosítása.
A gyakran használt hozaganyagok közé tartoznak a hegesztőpálcák, a hegesztőhuzalok és a hegesztőszalagok.
- Elektróda: Az elektróda két részből áll: a magból és a bevonatból.
A mag az elektróda fémmagja, amelynek összetétele megegyezik az alapanyag összetételével. Fő funkciója a hegesztési varrat fémkitöltése. A bevonat a magvarrat felületére felvitt réteg, amely ásványi porból, ferroötvözet porból, kötőanyagból stb. áll.
Hegesztés közben a bevonat védőgázt termel. A gáz megakadályozza, hogy a levegő szennyezze az olvadt fémet. Segít csökkenteni a nemkívánatos elemek, például az oxigén, a kén és a foszfor mennyiségét is. Ez javítja a hegesztés minőségét. A hegesztőpálcák sokféle típusban kaphatók attól függően, hogy mire használják őket. Például vannak pálcák szerkezeti acélhoz, rozsdamentes acélhoz és öntöttvashoz.
- Huzal: A huzalt főként hegesztési módszerekben használják, mint például a gázzal védett hegesztés és a fedett ívű hegesztés.
Összetétele egyenletes, a szennyeződéstartalma alacsony, ami biztosítja a hegesztési varrat stabil teljesítményét. A hegesztőhuzalok anyaguk alapján tömör hegesztőhuzalokra és porbeles hegesztőhuzalokra oszthatók. A tömör hegesztőhuzalt védőgázzal együtt kell használni.
A porbeles huzal port tartalmaz. Hegesztés során a por védőgázt és salakot képezve bomlik le, amelyek védik az olvadékfürdőt. Magas hegesztési hatásfokkal és jó hegesztési varratképződéssel rendelkezik.
- Hegesztőszalag: A hegesztőszalagokat gyakran alkalmazzák olyan hegesztési módszerekhez, mint az elektrolitos salakhegesztés és a fedett ívű automatikus hegesztés. Vastag acéllemezek hegesztésére alkalmasak. Szélességük és vastagságuk a különböző hegesztési igényeknek megfelelően választható. Segítenek a hegesztési varrat egyenletes kitöltésében.
(3) Segédanyagok
Folyasztószer: A folyósítószert többnyire hegesztési eljárásokban használják, mint például a fedett ívű hegesztés és az elektrosalak hegesztés. Hegesztés közben salakot képez. A salak befedi az olvadt fémmedencét. Távol tartja a levegőt és megakadályozza a fém rozsdásodását. Ugyanakkor a folyósítószer kémiailag reagál a medencében lévő szennyeződésekkel. Eltávolítja az oxigént, a ként és a foszfort. Ez sokkal jobb hegesztési varratot eredményez.
A folyósítószert gyakran használják hegesztési módszerekben, például fedett ívű hegesztésben és elektrosalak-hegesztésben. Hegesztés során salakréteget hoz létre. A salak befedi az olvadt fémréteg felületét. Blokkolja a levegő útját és megakadályozza a fém oxidációját. Eközben a folyósítószer reakcióba lép a medencében lévő nemkívánatos anyagokkal is. Segít megszabadulni az oxigéntől, a kéntől és a foszfortól. Ez javítja a hegesztés minőségét.
A fluxust főként hegesztési technikákhoz, például szubkutánhoz alkalmazzák.
- Védőgáz: A védőgáz feladata az ív és az olvadékfürdő védelme a hegesztési folyamat során, a levegőben lévő gázok, például az oxigén és a nitrogén bejutásának megakadályozása, valamint a hegesztési varratban lévő hibák, például a porozitás és a salak beépülésének elkerülése.
A gyakran használt védőgázok közé tartozik az argon, a hélium, a szén-dioxid stb.
Az argon és a hélium jó védőhatású inert gázok, amelyeket gyakran használnak színesfémek és rozsdamentes acél hegesztéséhez.
Melyek a lemezhegesztés legfontosabb eszközei?
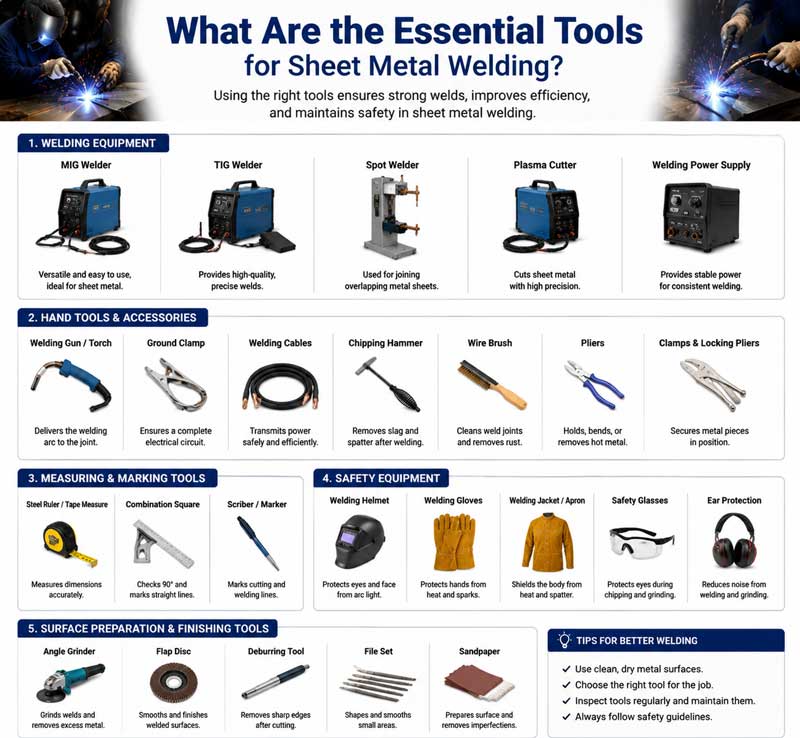
Különböző típusú szerszámok léteznek fémhegesztéshez. A szükséges szerszámok a különböző hegesztési módszerektől függően változnak. De bármelyik módszert is választjuk, ezek a szükséges szerszámok elengedhetetlenek.
(1) Hegesztő tápegység
A hegesztő tápegység egy olyan eszköz, amely biztosítja a hegesztőívhez szükséges elektromos energiát, és a hegesztési műveletek alapvető eszköze.
- Váltóáramú ívhegesztőgép: Az váltakozó áramú ívhegesztőgép egyszerű szerkezetű, alacsony árú és könnyen karbantartható. Főként kézi ívhegesztéshez használják, és alkalmas alacsony széntartalmú acél és más anyagok hegesztésére.
A kimeneti árama váltakozó áram, és az ív stabilitása viszonylag gyenge.
- Egyenáramú ívhegesztőgép: Az egyenáramú ívhegesztőgép kimeneti árama egyenáram. Az ív jó stabilitással rendelkezik, és különféle fémanyagok, például rozsdamentes acél és színesfémek hegesztésére alkalmas.
Az egyenáramú ívhegesztő gépek tovább osztályozhatók forgó egyenáramú ívhegesztő gépekre és egyenirányító egyenáramú ívhegesztő gépekre.
A forgó egyenáramú ívhegesztő gépek viszonylag nagy méretűek és magas zajszinttel rendelkeznek.
Az egyenirányított egyenáramú ívhegesztő gép kis méretű, könnyű és rendkívül hatékony.
- Inverteres hegesztőgép: Az inverteres hegesztőgép egy új típusú hegesztőáramforrás. Inverter technológiát alkalmaz, hogy az ipari frekvenciájú váltakozó áramot egyenárammá alakítsa, majd visszafordítsa nagyfrekvenciás váltakozó árammá, végül pedig egyenirányítsa egyenáramú kimenetté.
Az inverteres hegesztőgépek előnyei közé tartozik a kis méret, a könnyű súly, az energiatakarékosság, a nagy hatásfok, a jó ívstabilitás, és számos hegesztési módszert lehet velük megvalósítani.
(2) Hegesztőeszközök
- Hegesztőpisztoly: A hegesztőpisztolyt elsősorban védőgázas hegesztéshez használják. Feladata a hegesztőhuzal megtartása, az áram vezetése és a védőgáz szállítása.
A hegesztőpisztoly gázhegesztéshez használható. Gyúlékony gázt és oxigént képes összekeverni, majd egy fúvókán keresztül kifújni. Meggyújtás után lángot képez, amely felmelegíti az alapanyagot és a hozaganyagot.
- Hegesztőfogók: A hegesztőfogók nélkülözhetetlen eszközök a kézi ívhegesztéshez. Ezek fogják az elektródákat és vezetik a hegesztési áramot. A hegesztőfogóknak jól kell vezetniük az áramot, ellenállniuk a hőnek és szigetelniük kell. Biztonságos és stabil hegesztési folyamatot biztosítanak.
- Hegesztőálarcok és biztonsági felszerelések: A hegesztőálarcok kulcsfontosságú eszközök a hegesztők arcának és szemének védelmére. Kétféle típusuk létezik: kézi és fejre helyezhető.
(3) Segédeszközök és felszerelések
- Sarokcsiszoló: A sarokcsiszolónak két fő felhasználási módja van. Hegesztés előtt megtisztítja az alapanyagot, és hegesztés után csiszolja a hegesztési varratot. Hegesztés előtt eltávolítja a szennyeződéseket, például a rozsdát, az olajat és az oxidlerakódásokat a fém felületéről. Ez segít garantálni a hegesztési varrat minőségét. Hegesztés után polírozza a hegesztési varratot. Simává teszi a varratot, és javítja a hegesztett darabok megjelenését.
- Elektródatároló vödör: Az elektródatároló vödör a hegesztőpálcákat tárolja. Megakadályozza, hogy nedvesedjenek. Bizonyos pálcák, például az alkáli pálcák, nagyon könnyen felszívják a nedvességet. Miután felszívták a nedvességet, hegesztés közben hibák, például pórusok keletkezhetnek.
A hegesztőpálca szigetelővödör melegítéssel száríthatja a hegesztőpálcákat, hogy biztosítsa azok teljesítményét használat közben.
- Szorítók és pozicionálók: A szorítók rögzítik a hegesztendő alkatrészeket. Pontos pozíciókat biztosítanak hegesztés közben. Megakadályozzák az alkatrészek alakváltozását is. A pozicionálók segítségével a hegesztett alkatrészek különböző pozíciókba és szögekbe mozgathatók. Zökkenőmentesebbé teszik a hegesztési műveleteket. Emellett növelik a hegesztési hatékonyságot és minőséget. Különösen fontos szerepet játszanak a nagy és összetett hegesztett alkatrészek esetében.
- Ellenőrző eszközök: Az ellenőrző eszközöket a hegesztett kötések minőségének tesztelésére használják. Gyakran ezekkel ítélik meg, hogy a hegesztés megjelenése megfelelő-e. Az ultrahangos és röntgenes hibakeresők a hegesztések belső hibáit észlelik. Ezek a hibák lehetnek lyukak, beszorult salak és repedések.
Hogyan működik a fémlemez hegesztés
A fémhegesztés működési elve lényegében a hegesztendő fém atomjai közötti távolság lerövidítése arra a tartományra, ahol hő- vagy mechanikai energia hatására fémkötések alakulnak ki, ezáltal elérve az atomok kötődését.
Attól függően, hogy az alapanyag megolvad-e a hegesztési folyamat során, a hegesztési módszerek három fő kategóriába sorolhatók: ömlesztőhegesztés, nyomáshegesztés és forrasztás.
(1) A fúziós hegesztés működési elve
A fúziós hegesztés a leggyakrabban használt hegesztési módszer. Lényege, hogy a hegesztendő terület alapanyagát olvadt állapotba hevítik, így olvadt medencét képezve, és ezzel egyidejűleg a hozaganyag is megolvad és beleolvad az olvadt medencébe.
Miután az olvadt fürdő lehűlt és megszilárdult, hegesztett kötés jön létre.
A gyakori fúziós hegesztési módszerek közé tartozik a kézi ívhegesztés, a gázhegesztés, az argon ívhegesztés, a szén-dioxid gázzal védett hegesztés stb.
1. A hegesztő tápegység két pólusa rendre a hegesztőfogóhoz és a hegesztendő munkadarabhoz van csatlakoztatva, zárt áramkört alkotva.
2. A kezelő elektromos hegesztőfogóval fogja a hegesztőpálcát, hozzáérinti a munkadarabhoz, majd gyorsan egy rövid távolságra elhúzza.
Ezen a ponton elektromos ív keletkezik az elektróda és a munkadarab között. Az ív hőmérséklete elérheti a 6000-8000 ℃-ot, ami azonnal megolvaszthatja az elektróda végét és a hegesztendő munkadarabot, olvadékot képezve.
3. Magas hőmérsékleten az elektróda bevonata lebomlik, védőgázt és salakot képezve. A védőgáz beborítja az ívet és az olvadékfürdőt, elszigetelve a levegőt.
A salak beborítja az olvadékmedence felületét, hogy megakadályozza az olvadékfém oxidációját.
4. Ahogy a hegesztőpálca folyamatosan mozog, folyamatosan új olvadékfürdők képződnek, miközben a régiek folyamatosan hűlnek és megszilárdulnak. Végül egy folyamatos hegesztési varrat jön létre, amely biztosítja a fémek összekapcsolódását.
(2) A nyomáshegesztés működési elve
A nyomáshegesztés egy olyan hegesztési módszer, amelynek során a hegesztési folyamat során bizonyos nyomást alkalmaznak a munkadarabra, és ezzel egyidejűleg, melegítéssel vagy anélkül, a hegesztendő fém érintkezőfelülete képlékeny alakváltozáson megy keresztül, ezáltal atomkötés jön létre.
A nyomáshegesztés jellemzője, hogy az alapanyag általában nem, vagy csak részben olvad meg.
A gyakori nyomáshegesztési módszerek közé tartozik az ellenállás-hegesztés, a dörzshegesztés, a kovácshegesztés stb.
- Illessze szorosan egymáshoz a két hegesztett alkatrészt, majd elektródákon keresztül bizonyos nyomást alkalmazzon, hogy a hegesztett alkatrészek érintkezőfelületei szorosan érintkezzenek.
- Amikor nagy áram halad át az elektródán, ellenálláshő keletkezik, amikor az áram áthalad a hegesztett alkatrész érintkezőfelületén.
Az érintkező felületen lévő viszonylag nagy ellenállás miatt a hő ott koncentrálódik, és a fémet az érintkező felületen képlékeny vagy részben megolvadt állapotba hevíti.
Folyamatos nyomás hatására a fém érintkező felületén képlékeny alakváltozáson megy keresztül, az atomok egymásba diffundálnak, hegesztett kötést képezve.
Az ellenállás-hegesztés előnyei a gyors hegesztési sebesség, a kis alakváltozás és a hozaganyag-szükséglet hiánya. Széles körben használják vékony lemezek hegesztésében, például autókarosszériák és háztartási gépek burkolatainak gyártásában.
(3) A forrasztás működési elve
A forrasztás egy olyan eljárás, amely során olyan hozaganyagot használnak, amelynek olvadáspontja alacsonyabb, mint az alapféméé. A hozaganyagot és az alapfémet együtt melegítik arra a hőmérsékletre, amelyen a hozaganyag megolvad, míg az alapfém nem.
Olyan hegesztési módszer, amelyben az olvadt forraszanyag kapilláris hatás révén kitölti az alapfémek közötti réseket, diffundál az alapfémmel, és lehűlés után hegesztett kötést hoz létre.
A forrasztást a forrasztó hozaganyag eltérő olvadáspontja alapján keményforrasztásra és lágyforrasztásra lehet osztani.
A keményforrasztáshoz használt forrasztóanyag olvadáspontja 450 ℃ felett van, és a kötés szilárdsága viszonylag magas. Gyakran használják mechanikus alkatrészek hegesztésére.
A lágyforrasztásnál a forrasztóanyag olvadáspontja 450 ℃ alatt van, és a kötés szilárdsága viszonylag alacsony. Gyakran használják elektronikus alkatrészek forrasztásához.
A forrasztás előnyei, hogy alacsony a hegesztési hőmérséklet, az alapanyag mikroszerkezete és tulajdonságai keveset változnak, a hegesztett alkatrész deformációja kicsi, és különböző típusú fémanyagok hegesztésére alkalmas.
A forrasztott kötések szilárdsága azonban általában alacsonyabb, mint a fúziós hegesztés és a nyomásos hegesztésé, így alkalmasak olyan alkalmazásokhoz, ahol a szilárdsági követelmények nem magasak.
|
|
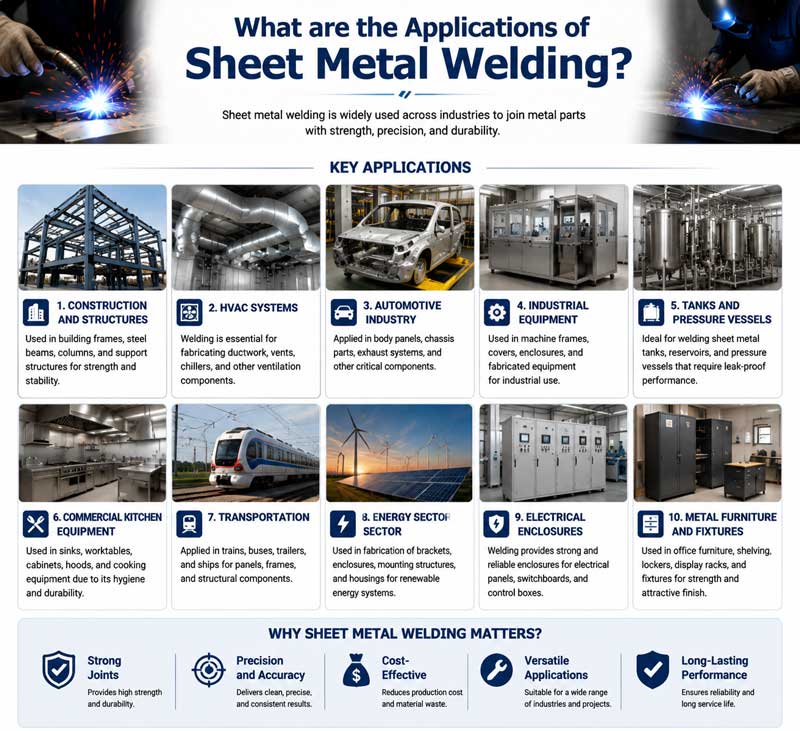
Milyen alkalmazásai vannak a lemezhegesztésnek?
A fémhegesztési technológia, egyedi előnyeivel, széles körben alkalmazható különféle iparágakban és területeken, szinte a nemzetgazdaság minden aspektusát lefedve.
(1) Gépgyártó ipar:
A szerszámgépek ágyait és oszlopait, a kotrógépek kanalait és lánctalpait, valamint a daruk gémjeit stb. mind hegesztési eljárással gyártják.
A hegesztési technológia biztosíthatja ezen szerkezeti elemek szilárdságát és stabilitását, valamint növelheti a berendezések élettartamát és üzembiztonságát.
(2) Közlekedési ágazat:
- Autógyártás: Az olyan autóalkatrészek, mint a karosszériák, vázak és alvázak gyártása mind hegesztési technológiát igényel. Emellett az emberek hegesztést használnak olyan alkatrészek gyártásához is, mint az autómotorok és sebességváltók.
- Hajóépítés: A hajótestet, a fedélzetet, a kabint és a hajó egyéb részeit hegesztéssel kell összekötni.
A hajóhegesztésnek olyan technikai kihívásokkal kell szembenéznie, mint a vastaglemezek hegesztése és a nagy szilárdságú acélok hegesztése. A gyakran használt hegesztési módszerek közé tartozik a fedett ívű hegesztés, valamint a gáz- és elektromos függőleges hegesztés.
- Repülőgépipar: Az alumíniumötvözetek és a titánötvözetek kiváló minőségű anyagok. Repülőgépek karosszériáinak, szárnyainak és motoralkatrészeinek gyártására használják őket. Ezen speciális anyagok hegesztése pontos hegesztési technikákat igényel. Tipikus példák az argon ívhegesztés, az elektronsugaras hegesztés és a lézerhegesztés.
(3) Építőipar:
Az acélszerkezetű épületeket széles körben használják toronyházakban, nagy fesztávolságú gyárakban, hidakban és egyéb projektekben.
Például az acélgerendák és oszlopok közötti csatlakozásokat az acélszerkezet-műhelyekben, valamint az acélgerendák illesztését hidakban mind hegesztéssel kell megvalósítani.
(4) Petrolkémiai ipar:
A petrolkémiai iparban nagyszámú nyomástartó edényre, csővezetékre, tartályra és egyéb berendezésre van szükség. Ezen eszközök gyártása és telepítése nem nélkülözheti a hegesztéstechnológiát.
(5) A mindennapi élet területén:
A fém ajtók és ablakok gyártása, a kerékpárvázak hegesztése, a konyhai eszközök feldolgozása stb. mind hegesztési technológia alkalmazását igényli.
Ezenkívül egyes fémdíszek, például az ezüst- és aranyékszerek gyártása során hegesztési technikákat is alkalmaznak a különböző alkatrészek összekapcsolására, így gyönyörű formákat hozva létre.
Összegzés
A fémhegesztési technológia, mint a modern ipar egyik alapvető folyamata, hosszú fejlődési folyamaton ment keresztül a hagyományos kézi kovácsolástól és hegesztéstől a mai automatizált és intelligens hegesztésig.
Előnyei igen jelentősek. Nagy szilárdságú és kiváló tömítőképességű fémcsatlakozásokat képes létrehozni, kielégítve a különböző iparágak termelési igényeit.
Ugyanakkor olyan problémákkal is küzd, mint a hegesztési feszültség és deformáció, a magas üzemeltetési követelmények és a biztonsági veszélyek, amelyeket folyamatos technológiai innovációval és folyamatfejlesztéssel kell megoldani.
Az olyan területeken elért folyamatos fejlődésnek köszönhetően, mint az anyagtudomány, az automatikus vezérléstechnológia és a mesterséges intelligencia, a fémhegesztési technológia is a nagy hatékonyság, a pontosság, a környezetbarát működés és az intelligencia felé fejlődik.
Az olyan új hegesztési technológiák folyamatos megjelenése, mint a lézerhegesztés, az elektronsugaras hegesztés és a dörzshegesztés, új fejlesztési lehetőségeket teremtett a fémhegesztésben.
A jövőben a fémhegesztési technológia egyre jelentősebb szerepet fog játszani több területen, erősebben támogatva az ipari termelést és a társadalmi fejlődést.
Miért válassza a NOBLE-t fémhegesztőgép-gyártóként?
A NOBLE az Ön megbízható, mindent egy helyen tartalmazó, egyedi gyártási megoldása. A prototípus tervezésétől a gyártásig, kiterjedt gyártási erőforrásokkal, megfelelő technológiával, korszerűsített folyamatokkal, szakértői útmutatással és szigorú minőségellenőrzési folyamattal megvalósítjuk elképzeléseit.
Lemezhegesztési szolgáltatásaink egyedi megoldásokat kínálnak, amelyek felülmúlják az ügyfelek elvárásait, versenyképes áron. A prototípusgyártástól a lemezhegesztésig, tapasztalt csapatunk és korszerű gyártóberendezéseink biztosítják, hogy nagy pontosságú és stabil teljesítményű lemezhegesztett alkatrészeket kapjon. Kérjen árajánlatot perceken belül, és lemezhegesztett alkatrészeket napokon belül!
A NOBLE a legmodernebb lemezhegesztő berendezésekkel és élvonalbeli technológiával van felszerelve, így könnyedén kezeljük a legnagyobb kihívást jelentő lemezhegesztési feladatokat is. Magasan képzett és tapasztalt hegesztőink csapata mélyreható ismeretekkel rendelkezik a különböző hegesztési technikák és eljárások terén. Legyen szó összetett fémmegmunkálásról, szerkezeti hegesztésről vagy javításokról, szakértőink minden projekthez páratlan szakértelmet biztosítanak.
FAQ
- Tudunk különböző fémeket összehegeszteni?
Igen, tudjuk. Például megfelelő módszerekkel hegeszthetünk acélt és rezet. De ehhez a megfelelő hozagazóanyagot kell választanunk.
- Miért hajlanak néha a hegesztett alkatrészek?
A hegesztés során fellépő egyenetlen melegítés és hűtés feszültséget okoz. A feszültség a fém alkatrészeket meghajlásra vagy deformációra készteti.
- Meg kell tisztítani a fémeket hegesztés előtt?
Igen, ezt tesszük. El kell távolítanunk a rozsdát, az olajat és az oxidlerakódásokat. A tiszta felületek segítenek erősebb és szorosabb hegesztések létrehozásában.







