
Mi a 5-tengelyes megmunkálás?
Az öttengelyes megmunkálás egy fejlett CNC megmunkálási technológia, amely két forgótengelyt (jellemzően az A, B vagy C tengelyeket) ad a hagyományos három lineáris tengelyhez (X, Y és Z), hogy a munkadarab öt szabadságfok mellett szinkronizált mozgásvezérlést érjen el. Ez a többtengelyes interpolációs képesség lehetővé teszi a szerszámgép számára, hogy összetett alkatrészeket bármilyen szögből megmunkáljon újrabefogás nélkül. Az öttengelyes megmunkálás különösen alkalmas összetett ívelt felületű, ferde furatú vagy szabálytalan szerkezetű alkatrészek gyártására, lehetővé téve a több felületű megmunkálást egyetlen műveletben, jelentősen javítva a pontosságot és a hatékonyságot. A hagyományos háromtengelyes megmunkáláshoz képest az öttengelyes technológia lehetővé teszi a rövidebb szerszámok használatát, csökkenti a rezgést, javítja a forgácsolási paramétereket és jobb felületi minőséget ér el. Ezt a technológiát széles körben alkalmazzák a nagy pontossági követelményeket támasztó iparágakban, mint például a repülőgépipar, az orvostechnikai eszközök és az autóipari szerszámok gyártása, és a modern precíziós gyártás egyik alapvető technológiája.
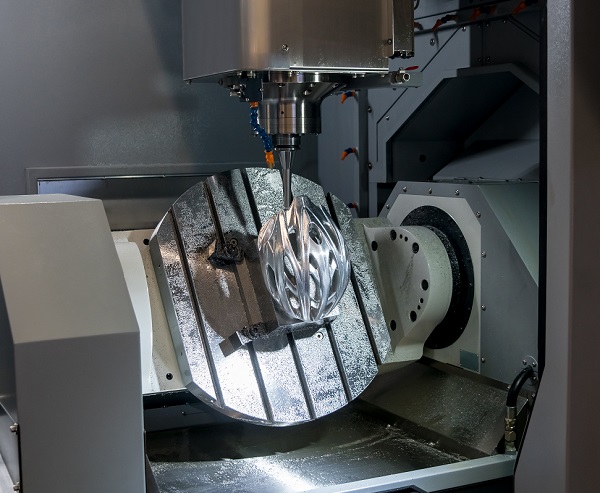
Az 5 tengelyes CNC megmunkálási szolgáltatások előnyei
1. Komplex alkatrészek egyszeri formázása
A mai precíziós gyártás területén az 5-tengelyes CNC megmunkálási szolgáltatások egyedi műszaki előnyeikkel átalakítják az összetett alkatrészek megmunkálásának iparági szabványait. A legforradalmibb előny az, hogy „összetett alkatrészeket lehet egyetlen menetben megmunkálni”, ez az áttörést jelentő technológia teljesen megváltoztatta a hagyományos megmunkálási modelleket.
A hagyományos háromtengelyes megmunkálási módszerek gyakran nehézkes, többszörös befogási folyamatot igényelnek, amikor összetett geometriai alakú alkatrészekkel dolgoznak. Vegyük például a repülőgép-hajtómű lapátjainak megmunkálását: egy háromtengelyes szerszámgép használata 4-6 áthelyezési és befogási műveletet igényelhet az összes megmunkált felület elkészítéséhez. Minden egyes áthelyezés nemcsak jelentős időt vesz igénybe (statisztikailag átlagosan 15-30 perc befogásonként), hanem ami még kritikusabb, új pozicionálási hibákat is okoz (jellemzően 0.02-0.05 mm). Ez a kumulatív hiba közvetlenül rontja a különböző megmunkált felületek közötti relatív pozíciópontosságot, súlyosan befolyásolva az összeszerelés minőségét és teljesítményét.
Az 5-tengelyes megmunkálási technológia az egyedi A/B/C forgótengelyek és az X/Y/Z lineáris tengelyek összehangolt mozgásán keresztül a munkadarab precíz pozicionálását éri el öt szabadságfokon belül a térben. Ez azt jelenti, hogy még az összetett, görbe felületű, ferde furatú vagy szabálytalan szerkezetű alkatrészek is teljes mértékben megmunkálhatók egyetlen beállítással. A turbinaház-megmunkálást tekintve az öttengelyes technológia leegyszerűsíthet egy olyan folyamatot, amely eredetileg öt beállítást igényelt egyetlen beállításban, több mint 40%-kal csökkentve a feldolgozási időt, miközben a kritikus pozíciótűréseket ±0.05 mm-ről ±0.01 mm-en belülire javítja.
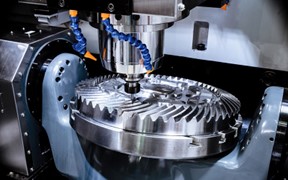
Az egylépéses megmunkálási technológia által hozott minőségjavulás több dimenzióban is megmutatkozik: először is, kiküszöböli a többszörös beállítás okozta referencia-konverziós hibákat, biztosítva, hogy minden megmunkálási jellemző ugyanazon az eredeti referencián alapuljon; másodszor, csökkenti az ismételt beállítások okozta felületi karcolások kockázatát; és ami a legfontosabb, a szerszámpályák optimalizálásával ésszerűbb forgácsolási paraméterek érhetők el, ami jobb felületi integritást eredményez. Az orvostechnikai iparban a mesterséges ízületek feldolgozása tipikus példa erre. Az öttengelyes megmunkálás nemcsak 60%-kal csökkenti a gyártási ciklust, hanem Ra0.2 μm felületi érdességet is elér, amely egy tükörsima felület, amely teljes mértékben megfelel az implantátumok biokompatibilitási követelményeinek.
Az intelligens gyártás fejlődésével a modern öttengelyes megmunkálóközpontok integrált online méréskompenzációs rendszerekkel rendelkeznek, amelyek lehetővé teszik a kritikus méretek valós idejű monitorozását a megmunkálás során, valamint a szerszámpályák automatikus korrekcióját, új magasságokba emelve az egyszeri alakítási pontosságot. Ez a technológia különösen alkalmas szigorú méret- és geometriai tűréshatárokkal rendelkező alkatrészekhez, mint például az új energiatároló házak és az optikai alkatrészkonzolok.

2. A megmunkálási hatékonyság javítása
Először is, a szerszámhasználat optimalizálása szempontjából az öttengelyes megmunkálás kihasználja egyedi térbeli pozicionálási képességeit a munkadarab szögének intelligens beállításához, biztosítva, hogy a szerszám mindig optimális vágási pozícióban maradjon. Ez a technológiai jellemző forradalmi változást hoz: rövidebb, merevebb szerszámok használhatók a megmunkálás során. A hagyományos háromtengelyes megmunkáláshoz képest az öttengelyes megmunkálás szerszámhossza átlagosan 30–50%-kal csökkenthető. Ez a rövid szerszámrendszer jelentős műszaki előnyöket kínál. – A rezgési amplitúdó több mint 60%-kal, a szerszám elhajlása pedig 45%-kal csökken, ami lehetővé teszi a forgácsolási paraméterek 20-30%-os növelését, ami közvetlenül a fémleválasztási sebesség jelentős javulásához vezet. Például a repülőgépipari alumíniumötvözet alkatrészek megmunkálásakor az öttengelyes megmunkálás fémleválasztási sebessége elérheti a 300-500 cm³/percet, ami 1.5-2-szerese a háromtengelyes megmunkálásnak.
Másodszor, a folyamatidő-megtakarítás tekintetében az öttengelyes megmunkálás többszörös hatékonyságnövekedést ér el. A munkadarab újrabefogási műveleteinek számának csökkentésével az egy darabból álló megmunkálási idő 40-60%-kal csökkenthető. Példaként tekintve a tipikus autóipari formamegmunkálást, a hagyományos háromtengelyes megmunkálás 5-7 befogási műveletet igényel, ami körülbelül 8 órát vesz igénybe; míg az öttengelyes megmunkálás csak 1-2 befogási műveletet igényel, így az idő 3-4 órára csökken. Ezenkívül az optimalizált szerszámpályák több mint 50%-kal csökkentik az üresjárati időt, így a hatékony forgácsolási idő aránya a hagyományos 60%-ról 85%-ra nő.
Ami még ennél is fontosabb, az öttengelyes megmunkálás integrált optimalizálást valósít meg a termelési folyamatokban. A hagyományos, szétszórt, többfolyamatos megmunkálást egy folyamatos automatizált folyamattá konszolidálják, csökkentve a folyamatok közötti várakozási időt és a logisztikai forgalmat. A modern öttengelyes megmunkálóközpontok nagy kapacitású szerszámtárakkal vannak felszerelve, amelyek több mint 60 szerszámot tartalmaznak, és gyors szerszámcserélő eszközökkel (a szerszámcsere ideje 1-2 másodperc), kombinálva nagynyomású hűtőrendszerekkel (akár 70-100 bar nyomás) és intelligens forgácseltávolító rendszerekkel, amelyek lehetővé teszik a folyamatos, felügyelet nélküli megmunkálást több mint 72 órán át. Ez a rendkívül hatékony termelési modell különösen alkalmas nagy pontosságú alkatrészek, például orvosi implantátumok és precíziós fogaskerekek nagy volumenű megmunkálására.
Egy valós gyártási esetben egy bizonyos repülőgépipari szerkezeti alkatrész esetében az egy darabból álló megmunkálási idő 18 óráról 7 órára csökkent az öttengelyes megmunkálás bevezetése után, a szerszámköltségek 40%-kal csökkentek, míg a gyártási arány 92%-ról 99.5%-ra nőtt. Ezek az adatok az 5-tengelyes megmunkálás kiemelkedő teljesítményét mutatják a termelési hatékonyság növelésében. Az intelligens vezérléstechnológia fejlődésével az öttengelyes megmunkálóközpontok következő generációja adaptív vágásoptimalizálási funkcióval is rendelkezik, amely lehetővé teszi a paraméterek dinamikus módosítását a tényleges forgácsolási körülmények alapján, a termelési hatékonyság további kiaknázása érdekében.
3. Kivételes felületi minőség
Az 5-tengelyes megmunkálási technológia új iparági szabványokat állított fel a munkadarab felületminősége terén egyedi mozgásvezérlési képességeinek köszönhetően. Ennek a technológiai előnynek a lényege, hogy intelligensen optimalizálja a szerszámpályákat, biztosítva, hogy a forgácsolási folyamat mindig optimális állapotban legyen.
A forgácsolási folyamatvezérlés tekintetében az öttengelyes megmunkálórendszer precíz mozgásalgoritmusokat használ a szerszám és a munkadarab közötti állandó optimális érintkezési szög fenntartására. Ez a dinamikus beállítási képesség forradalmi megmunkálási eredményeket biztosít: a forgácsolóerő ingadozása több mint 50%-kal csökken, a forgácsvastagság változásai pedig ±5%-on belül szabályozhatók. A titánötvözetből készült repülőgépipari alkatrész-megmunkálás példájaként az öttengelyes megmunkálás forgácsolóerő-stabilitása háromszor nagyobb, mint a háromtengelyes megmunkálásé, ami közvetlenül két fő előnyt eredményez: a szerszám élettartama 40–60%-kal megnő, a felületi érdesség pedig 30–50%-kal javul.
Felületkezelés szempontjából az öttengelyes megmunkálás páratlan előnyöket mutat. Az állandó forgácsolási feltételek és az optimalizált szerszámpályák fenntartásával tükörsima felület érhető el Ra0.4 μm vagy az alatti felületi érdességgel. Ez a felületminőség különösen kritikus a csúcskategóriás területeken, például orvostechnikai eszközök és optikai alkatrészek gyártásánál. A tényleges tesztadatok azt mutatják, hogy az öttengelyes megmunkálással előállított mesterséges ízületi gömbfejek felületi érdessége elérheti az Ra 0.1–0.2 μm értéket, ami teljes mértékben megfelel az implantátumok követelményeinek, miközben a későbbi polírozási időt 4 óráról 30 percre csökkenti.
Alkalmazások 5-Tengelyes CNC megmunkálás
1. Repülési és iparipar
A repülőgépiparban az 5-tengelyes CNC megmunkálás nélkülözhetetlen alaptechnológiává vált. Ez a technológia tökéletesen kielégíti a repülőgépipar komplex szerkezetek, ultra-nagy pontosság és speciális anyagok megmunkálása iránti igényeit. A modern repülőgépek nagy monolitikus szerkezeti elemei, mint például a szárnytartók és a törzsvázak, precíziós marást igényelnek öttengelyes megmunkálóközpontokkal. A repülőgép-hajtóművek kritikus alkatrészei az öttengelyes megmunkálási alkalmazások kiváló példái: a turbinalapátokat precíz aerodinamikai felületek létrehozása érdekében meg kell munkálni, a kompresszortárcsáknak szigorú dinamikus egyensúlyi jellemzőket kell biztosítaniuk, az égéstér-szerelvényekhez pedig összetett hűtőcsatorna-szerkezetek szükségesek. Ezeket az alkatrészeket jellemzően nehezen megmunkálható anyagokból, például titánötvözetekből és nikkel alapú magas hőmérsékletű ötvözetekből készítik. Az öttengelyes szerszámgépek, kiváló merevségükkel és intelligens forgácsolásvezérlésükkel, képesek stabil és hatékony megmunkálást elérni ezeken az anyagokon. Különösen az űrhajók precíziós alkatrészei, mint például a műholdtartók és a rakétahajtómű-fúvókák, mikronos szintű megmunkálási pontosságot igényelnek – ez egy olyan terület, ahol az öttengelyes megmunkálás valóban kiemelkedő.
2. Orvosi eszközök gyártása
Az orvostechnikai ipar különösen támaszkodik az 5-tengelyes CNC megmunkálásra , elsősorban az orvostechnikai eszközökre vonatkozó szigorú biokompatibilitási és felületi minőségi szabványok miatt. A mesterséges ízületek (például a csípőcsészék és a térdprotézisek) összetett anatómiai felületeket igényelnek, amelyeknek tökéletesen illeszkedniük kell az emberi csontokhoz, és az öttengelyes megmunkálás pontosan képes reprodukálni ezeket az egyedi terveket. A mikroszálakkal és belső csatlakozószerkezetekkel ellátott fogászati implantátumok szubmikronos felületi pontosságot igényelnek, és pontosan ebben jeleskednek az öttengelyes gépek. A modern sebészeti eszközök, különösen a minimálisan invazív sebészeti eszközök, öttengelyes technológiát igényelnek a bonyolult ívelt szerkezetek és éles élek eléréséhez. Érdemes megjegyezni, hogy az orvostechnikai ipar speciális követelményei közé tartozik még: a megmunkálási folyamatnak el kell kerülnie a keresztszennyeződést, és a felületen nem lehetnek megmunkálási nyomok vagy mikrorepedések, ami szükségessé teszi, hogy az öttengelyes megmunkálóközpontokat speciális tisztítórendszerekkel és folyamatirányító programokkal szereljék fel. A személyre szabott orvoslás fejlődésével az öttengelyes megmunkálás nagyobb előnyöket mutat a kis tételben gyártott, egyedi orvosi termékek gyártásában.
3. Járműipar
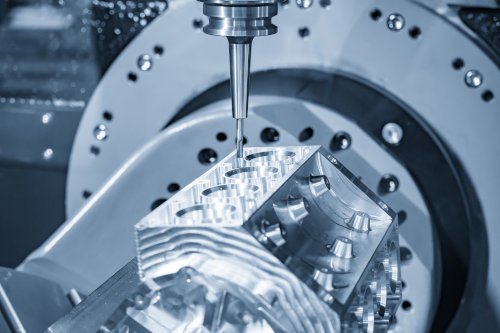
Az autóipar technológiai forradalmon megy keresztül, az 5-tengelyes CNC megmunkálás egyre fontosabb szerepet játszik. A hagyományos belső égésű motor szektorban az öttengelyes technológiát a nagy teljesítményű motorok összetett alkatrészeinek megmunkálására használják: a hengerblokk főtengely- és vezérműtengely-furatai rendkívül nagy koaxialitást igényelnek, míg a turbókerekek turbina-kerekei precíz folyadékdinamikai felületeket igényelnek. Versenyautók és koncepcióautók gyártásában az öttengelyes megmunkálás lehetővé teszi a szénszálas alkatrészek precíziós formáinak gyártását, valamint a könnyű fémszerkezetek integrált megmunkálását. Az elektromos járművek gyors fejlődésével folyamatosan új alkalmazási területek jelennek meg: az akkumulátorházakhoz tartozó nagy, vékony falú szerkezetek megmunkálása az öttengelyes gépek stabilitását igényli, a motorházakban lévő hűtőcsatornák az öttengelyes technológia rugalmasságát igénylik, az elektromos hajtásrendszerek precíziós fogaskerekei pedig az öttengelyes rendszerek ultraprecíziós megmunkálási képességeit teszik szükségessé. Az olyan feltörekvő alkatrészek, mint az intelligens hajtásrendszerek érzékelőkonzoljai és a lézerradar-házak, szintén nagyobb követelményeket támasztanak az öttengelyes megmunkálással szemben. Az autóipar tömegtermelési jellemzői tovább ösztönzik az 5-tengelyes megmunkálás automatizálásának és intelligenciájának folyamatos innovációját.
Kiválasztáskor figyelembe veendő tényezők a 5-Tengelyes CNC megmunkálóközpont
1. Megmunkálási követelmények elemzése
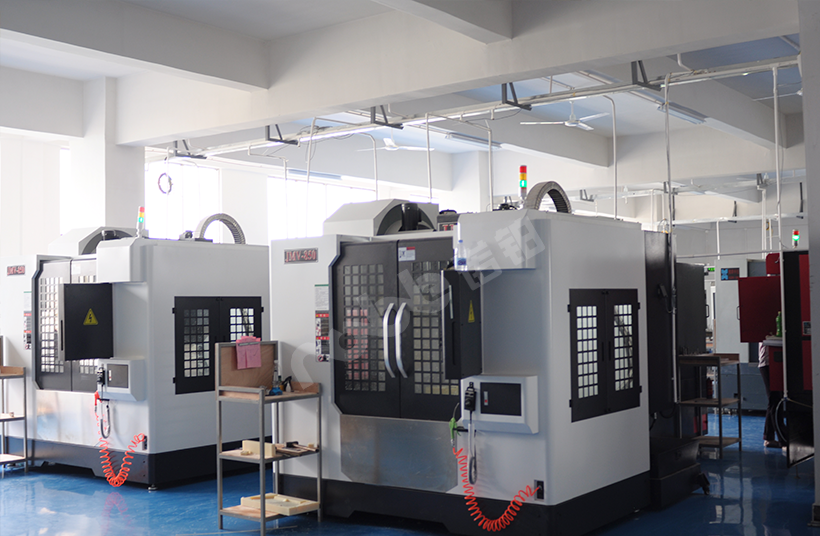
Egy öttengelyes megmunkálóközpont vásárlásakor az első feladat a megmunkálási követelmények részletes elemzése. Ez több dimenzió figyelembevételét igényli: először is meg kell határozni a megmunkálandó alkatrészek anyagjellemzőit, beleértve a fém típusát (például alumíniumötvözet, titánötvözet vagy magas hőmérsékletű ötvözet), a keménységi tartományt és a speciális megmunkálási követelményeket (például vékonyfalú alkatrészek megmunkálása). Másodszor, fel kell mérni az alkatrészek fizikai méreteit, beleértve a maximális külső méreteket, a súlyt és a megmunkálandó legkisebb jellemzőméreteket. Ennél is fontosabb, hogy egyértelműen meg kell határozni a megmunkálási pontossági követelményeket, beleértve a kritikus mutatókat, mint például a mérettűrések, a geometriai tűrések és a felületi érdesség. Például a repülőgépipari szerkezeti alkatrészek jellemzően 0.01 mm-en belüli pozicionálási pontosságot igényelnek, míg a szerszámgyártás nagyobb hangsúlyt fektethet a felületi minőségre. Ezenkívül az alkatrész szerkezeti összetettsége is kritikus szempont, például a mély üregek, keskeny hornyok vagy összetett ívelt felületek jelenléte. A megfelelő szerszámgépek kiválasztásának pontosan összhangban kell lennie ezekkel a követelményekkel, elkerülve mind a túlkapacitásos berendezések okozta erőforrás-pazarlást, mind a nem megfelelően teljesítő berendezések miatti feldolgozási minőség romlását.

2. Szerszámgép pontossági osztálya
Az öttengelyes szerszámgépek pontossági osztálya alapvető szempont a gép kiválasztásakor. A szerszámgépek pontosságát elsősorban a következő fő paraméterek mérik: pozicionálási pontosság (jellemzően 0.005–0.015 mm), ismétlési pozicionálási pontosság (jellemzően 0.003–0.008 mm) és kontúrmegmunkálási pontosság. A különböző iparágakban jelentősen eltérő pontossági követelmények vannak: a repülőgépipar és a precíziós orvostechnikai ipar gyakran ultra-nagy pontosságú modelleket igényel (pozicionálási pontosság ≤ 0.005 mm), míg az általános gépgyártás csak 0.01–0.02 mm pontosságot igényelhet. Érdemes megjegyezni, hogy a szerszámgépek pontossága nemcsak a névleges paraméterektől, hanem a hosszú távú stabilitástól is függ, beleértve a hőmérséklet-kompenzációs képességet, a rezgésállóságot és a pontosságmegtartási ciklust. Nagy hozzáadott értékű alkatrészek megmunkálásához ajánlott olyan szerszámgépet választani, amelynek pontossági osztálya egy szinttel magasabb, mint a jelenlegi követelmények, hogy teret engedjen a jövőbeli fejlesztéseknek. Ugyanakkor figyelembe kell venni a szerszámgép dinamikus pontossági teljesítményét, azaz a pályapontosságot a nagysebességű megmunkálás során, ami különösen fontos az összetett felületmegmunkálásnál.
3. Forgóasztal specifikációi
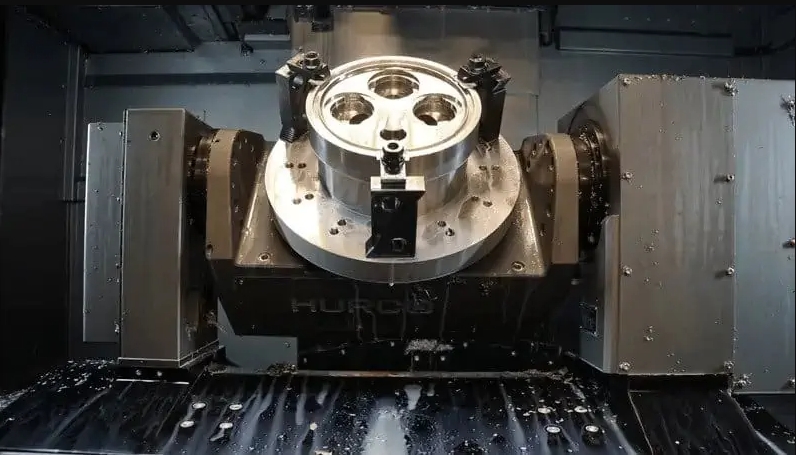
Az öttengelyes szerszámgépek egyik központi elemeként a forgóasztal teljesítményparaméterei közvetlenül befolyásolják a megmunkálási képességeket. Az asztal értékelésekor az elsődleges szempontok a méretspecifikációk és a teherbírás: a standard modellek asztalátmérője jellemzően 400 és 800 mm között, teherbírásuk pedig 500 és 3,000 kg között van. Nagyobb alkatrészek megmunkálásához egyedi asztalokra lehet szükség. A forgási sebesség jellemzői ugyanilyen kritikusak: a hagyományos megmunkálás 200-500 fordulat/perc sebességgel is kielégíthető, míg a nagy sebességű maráshoz 1000 fordulat/perc vagy annál nagyobb fordulatszámú asztalra lehet szükség. Az asztal pontossági mérőszámai közé tartozik a forgási pontosság (jellemzően 0.005-0.01 mm) és a dőléspontosság, amelyek közvetlenül befolyásolják a megmunkálás minőségét az öttengelyes interpoláció során. Nagy igénybevételű forgácsolási alkalmazásoknál az asztal merevségi teljesítményét és nyomatékleadási képességét is értékelni kell. A modern, csúcskategóriás munkapadok jellemzően közvetlen hajtástechnológiával és hidraulikus befogórendszerekkel rendelkeznek, amelyek lehetővé teszik számukra, hogy egyszerre megfeleljenek a nagy sebességű és a nagy merevségű követelményeknek. Munkapad kiválasztásakor ajánlott 20-30%-os teljesítményráhagyást fenntartani a tipikus alkatrész-feldolgozási követelmények alapján a hosszú távú megbízhatóság biztosítása érdekében.
Akár egyedi prototípusokra, akár tömeggyártásra van szüksége, a NOBLE 5 tengelyes CNC megmunkálóközpontjai megoldást kínálnak. A NOBLE-lal, egy professzionális kínai CNC megmunkáló alkatrészgyártóval együttműködve hozzáférhet a műszaki szakértelemhez és a költséghatékonysághoz.
5-tengelyes megmunkálás – GYIK
Hogyan válasszak megbízható 5 tengelyes megmunkálóalkatrész-gyártót?
Olyan gyártókat keressen, amelyek korszerű berendezésekkel, tapasztalt mérnökökkel, szigorú minőségellenőrzéssel és a különböző anyagokkal való munkavégzés képességével rendelkeznek.
Mely iparágak profitálnak a leginkább az 5-tengelyes CNC megmunkálásból?
Az olyan iparágak, mint a repülőgépipar, az autóipar, az orvostechnikai eszközök gyártása és a formakészítés, profitálnak az 5 tengelyes CNC megmunkálás pontosságából és sokoldalúságából.







