
A CNC megmunkálás egy széles körben használt és kiforrott technológia. Az emberek ezt használják különféle területekre alkalmas alkatrészek gyártására. Kíváncsi a CNC megmunkálás költségeire? Milyen költségekkel járnak?
Ez a tanulmány a CNC megmunkálás költségeit és azokat befolyásoló tényezőket tárgyalja. Ismerkedjen meg a CNC megmunkálás gyártási típusaival és azzal, hogy a termelési mennyiség hogyan csökkentheti a költségeket. Kezdjük!
Mi határozza meg a CNC alkatrészek árát?
Az ügyfelek gyakran kérdezik tőlünk, hogy miért kerül az egyik alkatrész kétszer annyiba, mint a másik. Ennek megválaszolására mérnökeink elkészítették a következő táblázatot:
| Tényező | Miért befolyásolja a költségeket |
| Megmunkálási idő | A gép minden egyes perce áramot fogyaszt, elhasználja a szerszámokat, és képzett kezelő figyelmét igényli. Minél hosszabb a termelési ciklus, annál magasabbak a költségek. |
| Anyag | Vannak fémek, amelyek úgy vágnak, mint a vaj. Mások tönkreteszik a szerszámokat. Az alumínium olcsó és gyors. A rozsdamentes acél és a titán lassú és drága. |
| Bonyolultság | Több funkció több szerszámcserét jelent. Több szerszámút. Több programozási lehetőség. Egy egyszerű, egy furattal rendelkező blokk olcsó. Egy tíz furattal, három zsebbel és két ferde felülettel rendelkező konzol nem az. |
| Tűrések | A laza tűrések gyorsan megszűnnek. A szűk tűrések lassabb előtolást, finomabb szerszámokat és alaposabb ellenőrzést igényelnek. |
| Csomó méret | Egyetlen alkatrész összeszerelése órákig, vágása pedig percekig tart. Száz alkatrész esetén ez az összeszerelési idő több egységre oszlik el. Az egységköltség jelentősen csökken. |
| Utómunka | Minden további utófeldolgozási lépés nemcsak több órával növeli a folyamat időtartamát, hanem egy másik beszállító bevonását is szükségessé teheti. Ennek eredményeként a költségek exponenciálisan emelkednek. |
10 hatékony módszer a CNC megmunkálási költségek csökkentésére
A NOBLE mérnökei összeállítottak egy listát a hatékonyság javítására és a költségek csökkentésére szolgáló módszerekről – mindezt valós esettanulmányok és tapasztalatok alapján.
1. Gyárthatósági tervezés (DFM) a kezdetektől
Kerülje a mély üregeket. A mély zsebhez hosszú, vékony szerszám szükséges. A hosszú szerszámok kattognak. Lassú előtolás. Törött marók. Rossz eredmények. A vékony falak meghajlanak a forgácsolási nyomás alatt.
A belső sarkokhoz sugarakra van szükség. Az éles belső sarkokhoz apró maróra vagy külön szikraforgácsoló műveletre van szükség. Mindkettő drága. Az egy milliméteres vagy nagyobb sugár lehetővé teszi a gép számára, hogy szabványos szerszámot használjon, és egy egyszerű utat kövessen. Ez időt takarít meg.
A legtöbb alkalmazáshoz elegendő az átmérő másfélszeresének megfelelő menetmélység. Az ennél mélyebb menet növeli a megmunkálási időt és a szerszám kockázatát, szinte semmilyen szilárdsági előny nélkül.
Ragaszkodjon a szabványos furatméretekhez. A szabványos fúrók olcsók és raktáron vannak. A nem szabványos méretekhez speciális szerszámok vagy dörzsárazási műveletek szükségesek. Ugyanez a szabály vonatkozik a maró átmérőire is. A gyakori méretek csökkentik a költségeket.
2. Lazítson a felesleges toleranciákon
A tolerancia pénzbe kerül. Az emberek néha nem is tudják, mennyibe.
A plusz-mínusz 0.01 milliméteres tűréshatár szűk. A gépnek lassabban kell járnia. A kezelőnek gyakrabban kell mérnie. A szerszámoknak újabbaknak kell lenniük. A selejtarányok nőnek. A plusz-mínusz 0.1 milliméteres tűréshatár laza. A gép gyorsan jár. A kezelő megbízik a folyamatban. Az alkatrészek repülnek ki az ajtón.
Az okos megközelítés egyszerű. Tervezéskor a következőket kell figyelembe venni: Valóban szükséges, hogy ennek az alkatrésznek vagy helynek ilyen szűk legyen a tűrése? A tűréshatár növelése kopást és elhasználódást eredményezne a végterméken, vagy akár használhatatlanná tenné azt?
Csak azokon a felületeken alkalmazzon szűk tűréshatárokat, ahol valóban szükség van rájuk. Illesztőfelületek. Csapágycsapok. Kritikus illesztési elemek. Minden máshoz laza profiltűrés tartozik, amelyet könnyű tartani.
3. Válassza ki a megfelelő anyagot
Válassza az igényeknek megfelelő ötvözetet, ne azt, amelyik lenyűgözően hangzik. A könnyen megmunkálható ötvözeteknek van egy oka. A 303-as rozsdamentes acél sokkal gyorsabban vág, mint a 304-es. A 6061-es alumínium megbocsátó és olcsó. A 7075 erősebb, de kíméletesebb a szerszámokkal.
A titán és az Inconel lassúak. Az edzett acélok tönkreteszik a lapkákat. Hacsak az alkalmazás nem feltétlenül igényli ezeket az anyagokat, kerüljük el őket. A megmunkálási költségkülönbség nem kicsi. Gyakran két-ötszöröse.
A közel háló alakú formák is segítenek. Az öntvények, kovácsolt anyagok és extrudált rudak megmunkálása közelebb van a végső alakhoz. Kevesebb anyagot kell eltávolítani. Kevesebb megmunkálási idő. Kevesebb hulladék. A közel háló alakú forma kezdeti költsége a csökkentett megmunkálási igényben térül meg.
4. Csökkentse a megmunkálási időt
A gépidő pénz.
Nagyoló megmunkálás nagy szerszámokkal. Egy nagy szármaró gyorsan eltávolítja az anyagot. Ezután kis szerszámokkal befejezheti a megmunkálást a részletek kidolgozásához. Kis szerszámmal lassú és nem hatékony nagyolás.
Kombinálja a műveleteket. Marjon és fúrjon egyetlen beállításban. Forgassa el az alkatrészt egy negyedik tengely körül az újbóli befogás helyett. Minden alkalommal, amikor valaki kicsavarozza és újra befogja az alkatrészt, az idő eltűnik, és hibák jelennek meg.
Csökkentse a szerszámcseréket. Csoportosítsa a hasonló alkatrészeket. Fúrja meg az összes furatot egyetlen fúróval, mielőtt maróra váltana. Minden szerszámcsere másodperceket ad hozzá. A másodpercek összeadódnak egy kötegben.
Kerülje a felesleges felületkezelést. A 3.2 mikrométeres Ra érték a standard megmunkálás utáni felületkezelés. A legtöbb alkatrésznél ez működik. A finomabb, például 0.8-as vagy 0.4-es felületkezelés megadása polírozást vagy nagyon könnyű simító meneteket igényel. Ez időt takarít meg.
5. Optimalizálja a köteg méretét
Az egytől ötven darabos kis tételek a legrosszabbak. A beállítási idő szinte semmire sem oszlik el. Minden alkatrészre hárul a programozás, a befogás, a szerszámbeállítás és az első darab ellenőrzésének teljes súlya. Az egységköltség magas. Nincs más megoldás.
Az ötven-ötszáz közötti közepes volumen kezd értelmet nyerni. A beállítási költségek elszóródnak. A gép órákig működik percek helyett. Az egységköltség észrevehetően csökken.
Az ötszáz darab feletti nagy volumen eléri az optimális szintet. A beállítás kerekítési hiba. Az alkatrészenkénti költség megközelíti a nyers gépidő és anyag költségét. Ez a lehető legalacsonyabb ár egy adott tervhez.
A gyakorlati lépés egyszerű. A jövőbeli megrendeléseket egyetlen gyártási sorozattá kell összevonni. Ahelyett, hogy ebben a hónapban ötven, és a következő hónapban ötven darabot rendelnénk, rendeljünk most száz darabot. A beszállító egyszer futtatja le a munkát. Az egységár csökken. A vevő pénzt takarít meg. Mindkét fél nyer.
6. Egyszerűsítse a munkadarab-befogást és a rögzítőelemeket
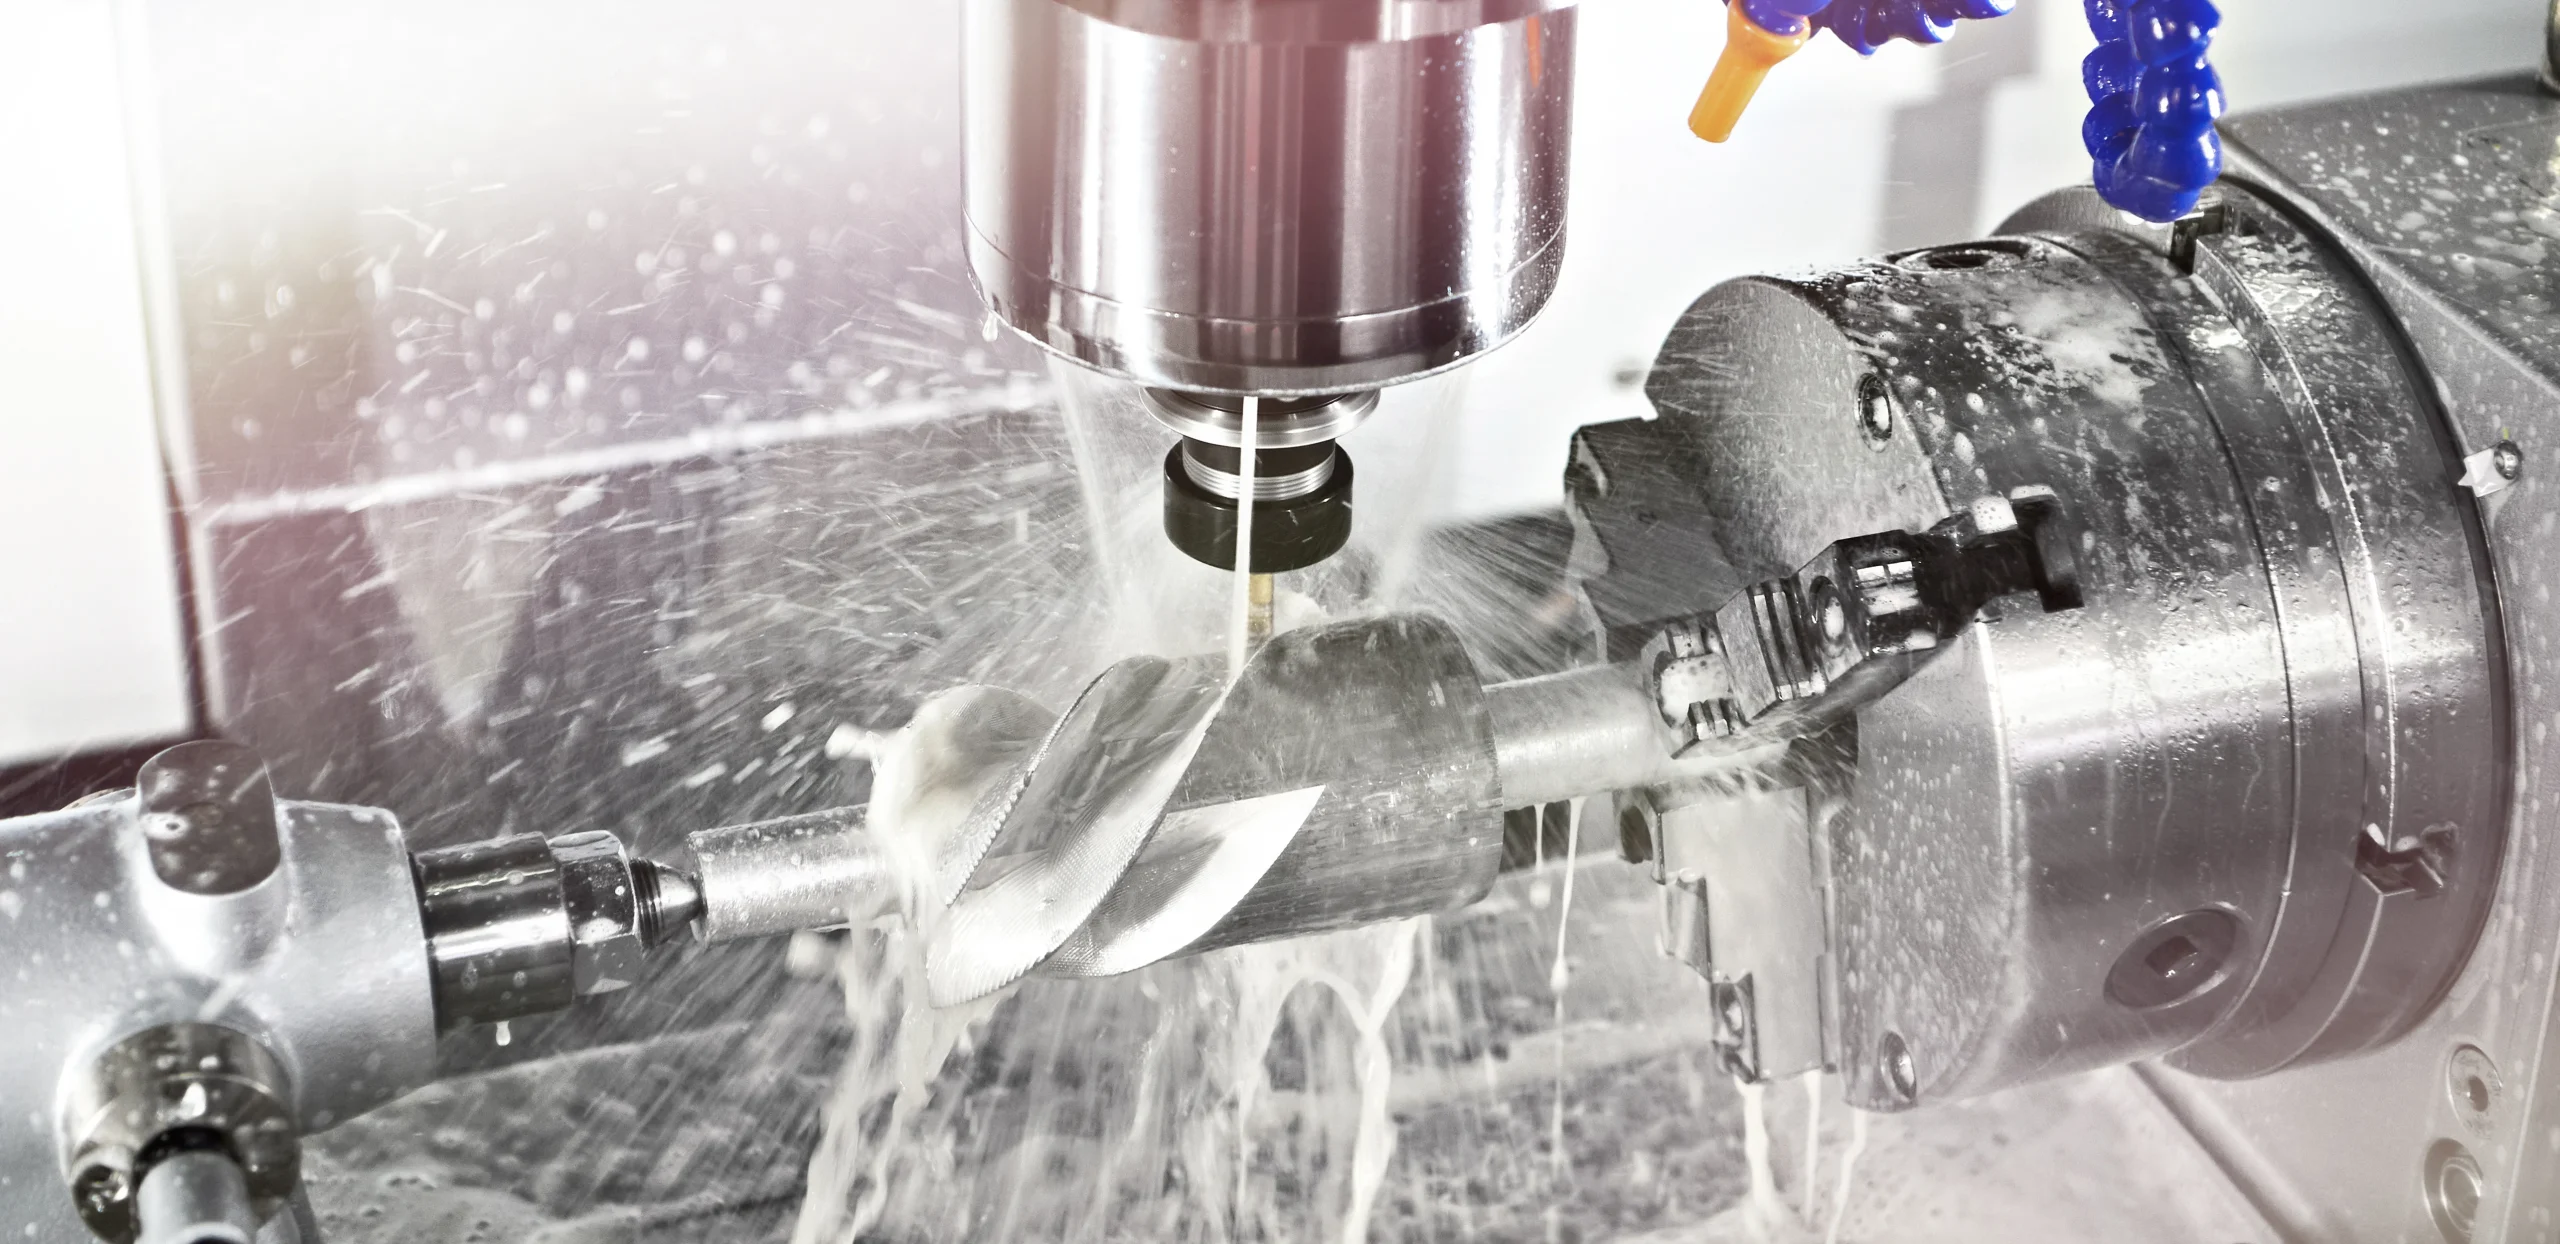
Az alkatrész leszorítása időbe kerül. A rossz tervek ezt megnehezítik.
A sík befogófelületek igazi ajándékok minden CNC-gépész számára. Egy egyszerű, lapos talp lehetővé teszi, hogy az alkatrész speciális rögzítések nélkül, satuba kerüljön. Nincsenek puha pofák. Nincsenek egyedi szorítók. Csak szabványos satuk, amelyekkel minden CNC-megmunkáló üzem rendelkezik.
Használjon szabványos rudakat. Sokan hat, három milliméter vastag alkatrészeket terveznek. A szabványos rúdanyag hat milliméteres. A gépésznek el kell távolítania azt a plusz három tized millimétert. Ez időbe telik. Tervezzen szabványos vastagságokra. Szabványos szélességekre. Szabványos átmérőkre. A CNC megmunkáló üzem hálás lesz a mérnöknek.
Az alá- és túlnyúlások drágák. Az alámetszések speciális nyalóka alakú marókat vagy több beállítást igényelnek. A túlnyúlásokhoz egyedi rögzítésre van szükség az alkatrész rezgésmentes rögzítéséhez. Ha lehetséges, kerülje mindkettőt. Egy egyszerű, tömbös alkatrész olcsón tartható és CNC gépre rögzíthető.
7. Alternatív eljárások használata nem kritikus funkciókhoz
Nem minden lyuknak kell tökéletesnek lennie. Az emberek gyakran túlzásba viszik a követelményeket.
Egy szabványos fúrt furat gyors. Egy dörzsárazott vagy furatolt furat lassú. A fúrás olyan kerek furatot hoz létre, amely elég kerek egy csavar, egy csap vagy egy hézagfurat számára. Ha az alkalmazás nem igényel pontos átmérőt vagy tükörsima felületet, egyszerűen fúrja ki.
A menetek hasonlóak. A menetfúrás gyors. A menetfúró másodpercek alatt be- és kifordul. A menetmarás lassabb. Speciális szerszámot és spirális szerszámpályát igényel. A menetmarás nagy átmérők vagy szívós anyagok esetén hasznos. Alumínium vagy acél szabványos kis meneteihez a menetfúrás az olcsóbb megoldás.
A nem illeszkedő felületeket hagyja megmunkált állapotban. A marógép vagy esztergaszerszám standard felületkezelése a legtöbb felülethez megfelelő. A polírozás, köszörülés vagy csiszolás időt és költségeket igényel.
8. Kerülje az utófeldolgozást, ha lehetséges
Az eloxálás jól néz ki. Pénzbe is kerül. A galvanizálás növeli a korrózióállóságot. Emellett külön utat kell tenni egy galvanizáló CNC megmunkáló üzembe. A hőkezelés megváltoztatja az anyag tulajdonságait. Emellett az alkatrész vetemedésének kockázatát is magában hordozza, és egy újabb kemenceciklust igényel.
A szabály egyszerű. Csak akkor alkalmazz utómegmunkálást, ha az alkatrésznek valóban szüksége van rá a funkció eléréséhez. Egy dekoratív konzolt nem kell eloxálni. Egy belső autós klipsznek nem kell bevonatot adni. Egy alumínium távtartónak nincs szüksége hőkezelésre.
Ha az utófeldolgozás elkerülhetetlen, vonja össze a lépéseket. Küldje az alkatrészeket egyetlen beszállítónak, aki több folyamatot is el tud végezni. Eloxálja és lézeres jelölést végezzen ugyanabban a létesítményben. Hőkezelés és sörétezés egy tételben. Ez csökkenti a kezelési, szállítási és papírmunkát. Minden egyesített lépés csökkenti a költségeket.
9. Igazítsa az alkatrész méretét a gép burkológörbéjéhez
A gép mérete számít. Nem minden alkatrészhez kell egy óriási öttengelyes megmunkálóközpont.
Egy hatalmas gép apró alkatrészének elkészítése pénzkidobás. Egy nagy, öttengelyes gép óradíja magas. Túl sok energiát pazarol. Helyet foglal. A kezelő magasan képzett, és ennek megfelelően fizetik. Egy érme méretű alkatrészt erre a gépre tenni olyan, mintha egy teherautóval egyetlen levelet kézbesítenénk.
Az okosabb megoldás az alkatrész méretének a legkisebb géphez való illesztése, amely képes megtartani. Egy háromtengelyes CNC marógép órabére alacsonyabb. Gyakran harminc-ötven százalékkal alacsonyabb, mint egy öttengelyes gépé. Azoknál az alkatrészeknél, amelyekhez nincs szükség ferde furatokra vagy összetett ívekre, a háromtengelyes megmunkálás jól működik. Gyors. Olcsó. Szinte minden CNC megmunkálóüzemben elérhető.
A gép mozgásterét is figyelembe kell venni. Egy háromszáz milliméter hosszú alkatrész elfér egy szabványos marógépben. Egy hatszáz milliméter hosszú alkatrész pedig egy nagyobb, drágább gépburkolatba fér. Az alkatrészek szokásos gépméreteken belül tartása alacsonyabb árajánlatokat eredményez.
10. Dolgozzon együtt a megfelelő CNC megmunkáló üzemmel
Nem minden CNC megmunkáló üzem egyforma. Az emberek gyakran küldenek rajzokat a legközelebbi vagy legolcsóbb beszállítónak.
A szállítás gyorsabb lesz, de nem ez az egyetlen szempont, amit figyelembe kell venni.
A megfelelő CNC megmunkálóüzem az anyagra és az alkatrésztípusra specializálódott. Egy olyan CNC megmunkálóüzem, amely hetente több ezer alumínium konzolt gyárt, ismeri a trükköket. Készen állnak a szerelvények. A programozóik minden variációt láttak már.
A világos műszaki rajzok fontosabbak, mint azt az emberek gondolják. Egy hiányzó méret arra kényszeríti a CNC megmunkáló üzemet, hogy leállítsa a munkát és kérdést tegyen fel. Ez késlelteti a munkát. Gyakran ismételt árajánlatkérést vált ki. Egy tiszta rajz mért tűréshatárokkal, világos megjegyzésekkel, valamint megfelelő GD és T értékekkel lehetővé teszi a gépész számára, hogy zavartalanul dolgozzon az alkatrészen.
Íme egy közvetlen kérdés, amellyel pénzt takaríthat meg. Kérdezze meg a CNC megmunkáló üzemet: „Milyen jellemzők teszik drágává ezt az alkatrészt?” A jó CNC megmunkáló üzemek őszintén válaszolnak. Rámutatnak egy szűk tűréshatárra egy nem kritikus felületen. Vagy egy mély zsebre, amelyhez speciális szerszámra van szükség. Vagy egy rosszul forgácsolható anyagra. Ez a visszajelzés lehetővé teszi a tervező számára, hogy megváltoztassa az alkatrészt, mielőtt az árajánlatot lezárnák. Már önmagában ez a beszélgetés is észrevehetően csökkentheti a költségeket.
Költségcsökkentési potenciál áttekintése (táblázat)
| Stratégia | Lehetséges megtakarítás | Erőfeszítés |
| Lazítsa meg a tűréshatárokat | 20-40% | Nagyon alacsony |
| Kerülje a mély üregeket | 15-30% | Alacsony |
| Használjon szabadon megmunkálható anyagot | 10-25% | Alacsony |
| Kötegméret növelése (10→100) | 50-70% | Mérsékelt |
| Váltás 5 tengelyről 3 tengelyre | 30–50% (óránként) | Magas |
Gyakori tévhitek a CNC költségcsökkentéssel kapcsolatban
„A gyorsabb megmunkálás mindig pénzt takarít meg.”
Ez logikusnak hangzik. Gyorsabban járatni a gépet. Gyorsabban gyártani az alkatrészeket. Kevesebbet fizetni. Egyszerű.
A probléma a törött szerszámok. És a selejtes alkatrészek. És a sérült orsók.
Az előtolásoknak és sebességeknek a szerszám vagy az anyag által elbírhatatlan mértékét meghaladó mértékű növelése katasztrófához vezet. A túl gyorsan forgó keményfém szármaró hőt termel. A hő meglágyítja a szerszámot. A szerszám percek alatt elkopik, nem pedig órák alatt. Néha eltörik. Egy törött szerszám tönkreteszi az alkatrészt. Tönkreteheti a befogót vagy magát a gépet is.
„Az olcsóbb anyag mindig segít.”
A logika helyesnek tűnik. Vásároljon olcsóbb fémet. Fizessen kevesebbet a nyersanyagért. Spóroljon a teljes munkán.
Ez gyakran hamis.
A keményebb anyagok olcsóbbak, és ennek oka van. Rosszul forgácsolnak. Keményednek. Tönkreteszik a lapkákat. Lassabb előtolást, kisebb forgácsolási mélységet és gyakoribb szerszámcserét igényelnek.
Vegyünk két rozsdamentes acélt. A 304-es olcsó. Emellett ragacsos és nehezen megmunkálható. A 303-as kilogrammonként drágább. De úgy vágható, mint a vaj. A 303-as megmunkálási ideje fele a 304-esének. A szerszám élettartama háromszor hosszabb. A kész alkatrész összköltsége alacsonyabb a drágább anyaggal.
Ugyanez a minta ismétlődik az alumíniummal is. A 7075 erősebb, mint a 6061. Emellett sok műhelyben gyorsabban koptatja a szerszámokat. Hacsak az alkalmazásnak nincs szüksége erre a plusz szilárdságra, az olcsóbban megmunkálható ötvözet nyer a teljes költség tekintetében.
„Egy nagy rendelés mindig a legjobb.”
A méretgazdaságosság valós. A nagyobb tételek alacsonyabb egységköltséget eredményeznek. De ennek a szabálynak vannak korlátai.
Egy nagy megrendelés csak akkor takarít meg pénzt, ha a terv stabil. Emberek, akik ötezer alkatrészt rendelnek. A mérnöki változtatások átjönnek. A tétel fele most selejt. Az anyag ki van fizetve. A gépidő elköltve. A pénz elfogy.
A tárolás egy másik rejtett költség. Ötezer alkatrész foglal el alapterületet. A hely bérleti díjba kerül. Az alkatrészekhez állványozás, klímaszabályozás és készletgazdálkodás szükséges. Ezek a költségek összeadódnak. Az alacsony forgási sebességű alkatrészek esetében a tárolási költség felemésztheti a nagy tételből származó egységenkénti megtakarítást.
A jobb megközelítés gyakran a kisebb, szakaszos megrendelések. Rendelj ötszáz alkatrészt. Ellenőrizd a tervet a gyártásban. Ezután rendeld meg a következő ötszázat. Az egységköltség valamivel magasabb. Egy hatalmas tétel selejtezésének kockázata nulla. Azok az emberek, akik figyelmen kívül hagyják ezt a kompromisszumot, néha nagyon drága leckét tanulnak.
Szerezzen be CNC megmunkáló alkatrészeket a NOBLE-nál a költségek megtakarításához
A NOBLE egy professzionális CNC megmunkálóüzem. A hangsúly a precíziós fémalkatrészeken van. Az emberek az autóiparból, az orvostechnikai eszközök gyártásából, a repülőgépiparból, a robotikából és az ipari berendezések gyártásából érkeznek. Minden iparágnak más szabványai vannak. Mi megfelelünk ezeknek.
Miért dolgozzon velünk?
Költségcsökkentésre összpontosítva – Aktívan segítjük ügyfeleinket az alkatrészek gyárthatóságának javításában. A cikkben szereplő stratégiák nem elvont fogalmak. Naponta alkalmazzuk őket a CNC megmunkálási költségek csökkentése érdekében.
Gyors árajánlatok – Az emberek huszonnégy-negyvennyolc órán belül kapnak árajánlatot. Minden árajánlat tartalmazza a DFM visszajelzést. Nincsenek hetek várakozása arra, hogy kiderüljön, egy alkatrész elkészítése drága.
Nincsenek rejtett költségek – Átlátható árképzés. Gépidő. Anyag. Szerszámok. Amortizáció beállítása. Ez a lista.
Prototípustól a gyártásig – Egy ügyfélnek egyetlen alkatrészre van szüksége a teszteléshez. Mi lefuttatjuk. Ugyanennek az ügyfélnek később tízezer alkatrészre van szüksége a gyártáshoz. Mi felskálázzuk. Ugyanazok a programok. Ugyanazok a minőségbiztosítási rendszerek.
ISO 13485:2016 – Orvostechnikai eszközökkel foglalkozó ügyfeleket is szívesen látunk. Teljes körű validálási csomagokat biztosítunk. Nyomonkövethetőség. Folyamatirányítás. Dokumentáció a hatósági benyújtásokhoz.
Rövid szállítási határidők – A standard alkatrészek öt-tíz munkanapon belül kiszállításra kerülnek. Sürgős munkákhoz gyorsított szállítási lehetőségek is rendelkezésre állnak. Az ügyfél csak akkor fizet a gyorsaságért, amikor szüksége van rá.
Elkötelezettségünk CNC költségeinek csökkentése iránt
Nem csak alkatrészeket gyártunk. Költséghatékony megoldásokat tervezünk. Minden árajánlat négy konkrét dolgot tartalmaz.
- DFM elemzés– Ingyenes tervfelülvizsgálat. Költségmegtakarítási javaslatokat küldünk vissza bármilyen fém megmunkálása előtt. Sok ügyfél végrehajtja ezeket a változtatásokat, és azonnali árcsökkenést tapasztal.
- Alternatív anyagjavaslatok– Előfordul, hogy egy alkalmazásnak nincs szüksége egzotikus ötvözetre. Olcsóbb vagy gyorsabban megmunkálható alternatívákat javaslunk, amikor azok megfelelnek az alkalmazásnak.
- Toleranciafelülvizsgálat– Jelezzük a szükségtelenül szűk tűréshatárokat. Sok mérnök túlzásba viszi a specifikációkat anélkül, hogy felismerné a költséghatásokat. Egy egyszerű kérdés tőlünk gyakran olyan tervmódosításhoz vezet, amely észrevehetően csökkenti az árat.
- Kötegelt optimalizálási tanácsok– Segítünk az ügyfeleknek a rendelések összevonásában. Hat hónapon keresztül havi ötven darabból egyetlen háromszáz darabos rendelés lesz. Az egységár csökken. Az ügyfél pénzt takarít meg. A beszállító hatékony munkát végez. Mindkét fél jól jár.
FAQ
Befolyásolja-e a termelési mennyiség a költségeket?
Igen. Az alacsony darabszám magas egységköltséget eredményez. Ennek oka a fix munka. A programozás, a beállítás, a szerszámbeállítás és az első darab ellenőrzése ugyanannyi időt vesz igénybe, függetlenül attól, hogy a munka egy vagy száz alkatrészről szól. Ha ezt a fix költséget egyetlen alkatrészre szórjuk, az egységnyi szám fájdalmas lesz. Ha ezt száz alkatrészre szórjuk, az szám meredeken csökken.
Csökkenthetem a költségeket a terv megváltoztatása nélkül?
Igen, többféleképpen is. Növelje a tételméretet. Már önmagában ez is csökkenti az egységköltséget. Válasszon másik megmunkálóüzemet. Egyes műhelyek kis volumenű munkákra specializálódtak, és alacsonyabb óradíjakat alkalmaznak a kis munkákért. Használjon közel nettó alakú anyagot. Az öntvények, kovácsolt darabok vagy extrudált rudak csökkentik a gép által eltávolítandó anyagmennyiséget. A kevesebb megmunkálási idő alacsonyabb költségeket jelent.
Mi a leghatékonyabb költségcsökkentési módszer?
Lazítsa meg a nem kritikus tűréshatárokat. Ennek a megvalósítása nem kerül semmibe. Nincs szükség tervmódosításra. Nincs szükség anyagmódosításra. Nincs szükség új szerszámokra.
Mennyit takaríthatok meg a szerszámpályák optimalizálásával?
Általában tíz-húsz százalék. A pontos szám az alkatrész összetettségétől függ. Egy egyszerű, néhány furatú tömbben kevés a hely a pálya optimalizálására. Egy összetett, mély zsebekkel és szűk sarkokkal rendelkező formamagban jelentős a hely. A megtakarítás a csökkentett levegős forgácsolásból, a ritkább szerszámcseréből és az intelligensebb nagyolási stratégiákból származik.
Is 5-tengelyes mindig jobb?
Nem. A háromtengelyes gépek óránkénti díja alacsonyabb. Gyakran harminc-ötven százalékkal alacsonyabb. Egy háromtengelyes marógép egyszerűbb. Kevesebb energiát fogyaszt. A kezelők gyakoribbak, ezért óránként olcsóbbak.
Az öttengelyes módszer bizonyos helyzetekben ad hozzá értéket. Alulmetszett alkatrészek. Összetett szögekben lévő alakzatok. Mély üregek, ahol a szerszámhossz problémát jelent. Ha az alkatrész geometriája nem igényli ezeket a képességeket, az 5-tengelyes módszer csak egy drágább módja a háromtengelyes munka elvégzésének. Az embereknek csak akkor szabad öttengelyes módszert használniuk, ha az alak megkívánja. Ellenkező esetben maradjanak a háromtengelyes módszernél, és tartsák az árajánlatot alacsonyabban.







