
A fémöntés világában az alacsony nyomású és a nagynyomású öntés két népszerű technika, amelyek mindegyike megvannak a maga előnyeivel és céljaival. Az útmutató elolvasásával jobban megértheti ezeket a módszereket, és eldöntheti, melyik illik leginkább az Ön termelési igényeihez.
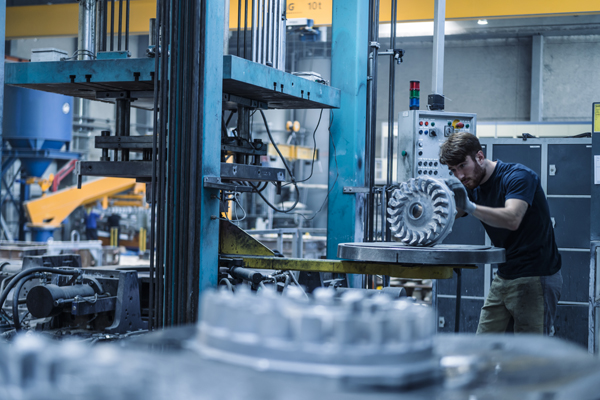
Bevezetés az alacsony és nagynyomású öntésbe
A modern gyártásban az öntési eljárások elengedhetetlenek, különösen fém alkatrészek gyártásakor. Az alacsony nyomású öntés és a nagynyomású öntés két elterjedt technika, amelyek mindegyike speciális előnyöket kínál, amelyek a különböző anyagtulajdonságokat és gyártási igényeket elégítik ki.
Alacsony nyomású öntés
- Meghatározás: Az alacsony nyomású öntés folyamata során olvadt fémet juttatnak a formába jellemzően 0.5 és 1 bar közötti nyomáson, ami pontos és szabályozott töltést biztosít.
- Főbb jellemzők:
A forma gyengéd feltöltése.
Alkalmas összetett geometriákhoz.
Általában alumínium és magnéziumötvözetekhez használják.
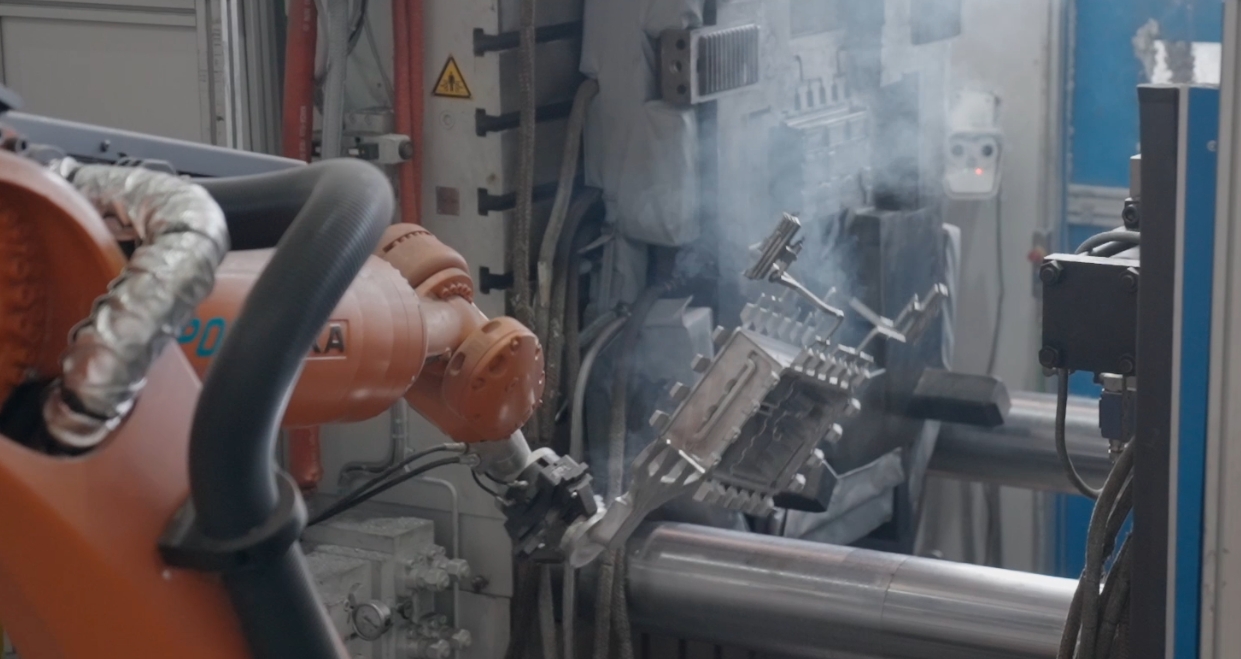
Nagynyomású öntés
- Meghatározás: A nagynyomású öntési módszer, ahol az olvadt fémet jellemzően 100 és 1000 bar közötti nyomáson fecskendezik a formába, nagy pontosságot biztosít a végtermékben.
- Főbb jellemzők:
A forma gyors feltöltése.
Ideális nagy volumenű gyártáshoz.
Általában cink-, alumínium- és magnéziumötvözetekhez használják.
Főbb különbségek az alacsony nyomású és a nagynyomású öntés között
1. Nyomásszintek
Alacsony nyomású öntés: Alacsony nyomású öntés esetén az olvadt fém alacsony nyomáson, általában 0.5-1 bar nyomáson tölti meg a formát.
Nagynyomású öntés: A nagynyomású öntés során a forma gyorsan megtelik a nagy nyomásnak köszönhetően, amely általában 100 és 1000 bar között van.
2. Formatöltési sebesség
Alacsony nyomású öntés: Az alacsony nyomású öntés lassan tölti meg a formát, ami segít csökkenteni a turbulenciát és megakadályozza, hogy a gáz beszoruljon.
Nagynyomású öntés: A nagynyomású öntés gyorsabb töltési technikát alkalmaz, amely különösen hatékony a precíziót igénylő vékony falú alkatrészek előállításánál.
3. Formaanyag
Alacsony nyomású öntés: Alacsony nyomású öntés esetén a homok vagy az állandó fémformák a legjobb választás az anyag formázásához.
Nagynyomású öntés: Nagynyomású öntéshez acélformákat használnak, mivel ezek elég erősek a nagy nyomás kezeléséhez.
4. Alkatrész komplexitása
Alacsony nyomású öntés: Ha összetett formákkal vagy nagyobb alkatrészekkel dolgozik, az alacsony nyomású öntés a megfelelő megoldás.
Nagynyomású öntés: A nagynyomású öntés a vékony falakat igénylő kis és közepes alkatrészekhez a legmegfelelőbb.
5. Felület kidolgozása
Alacsony nyomású öntés: Az alacsony nyomású öntéssel simább felületeket és kevesebb hibát kap a lassú töltésnek köszönhetően.
Nagynyomású öntés: Nagynyomású öntés esetén szükség lehet némi extra felületkezelésre a felületi egyenetlenségek elsimítása érdekében.
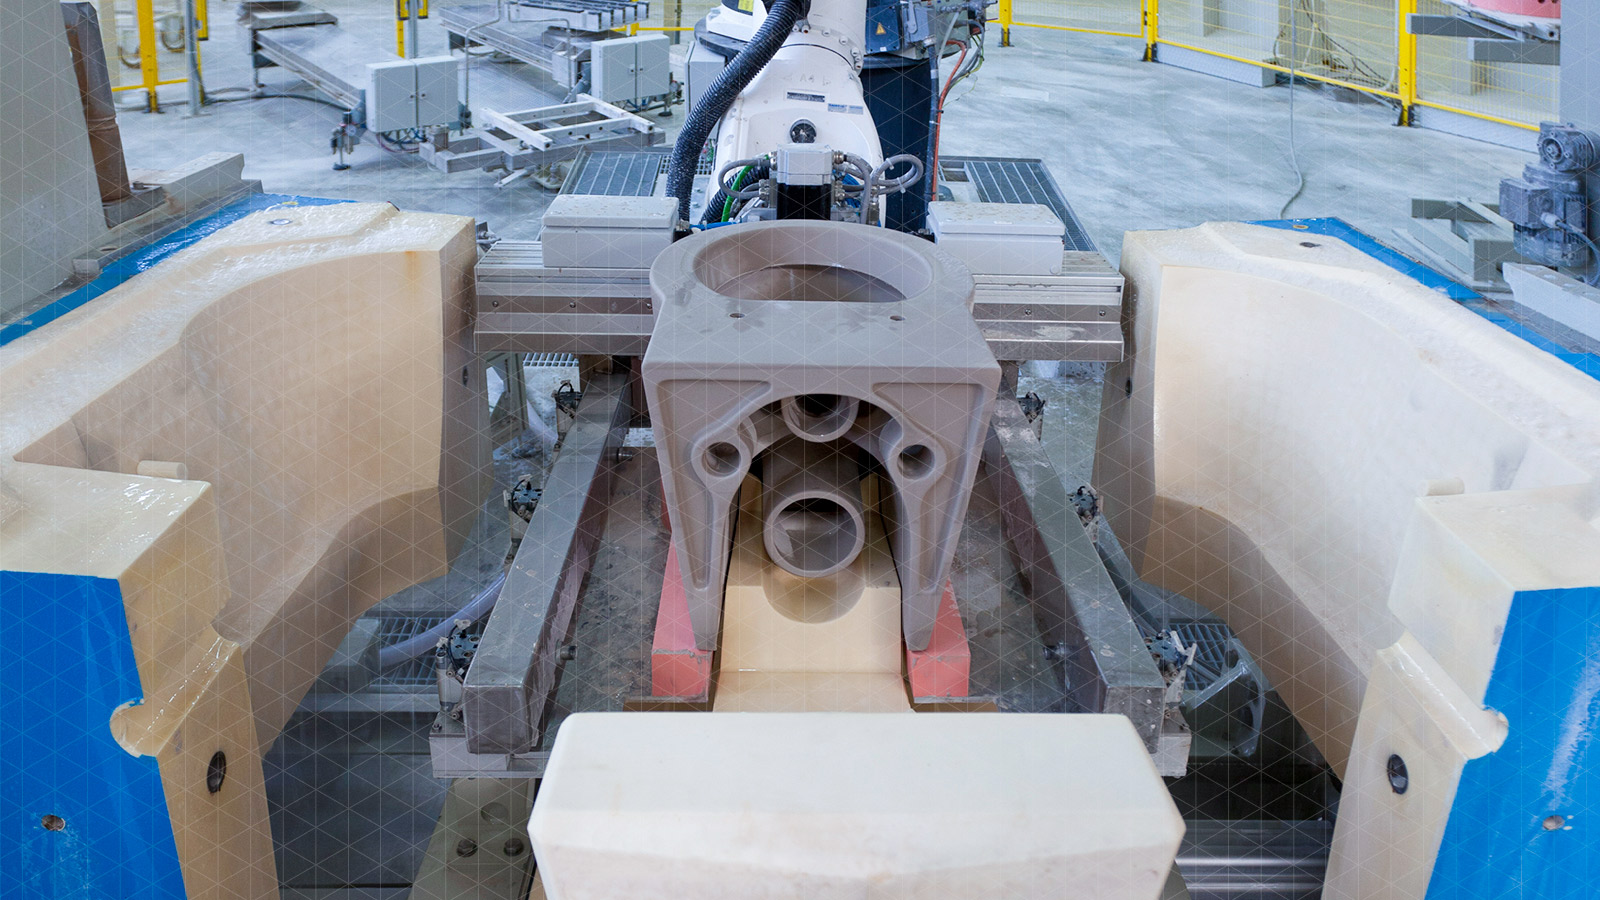
Alacsony nyomású öntés vs. nagynyomású öntés
Az alacsony és a nagynyomású öntésnek egyaránt megvannak a maga előnyei, amelyek alkalmassá teszik őket különböző gyártási célokra. Ebben az összehasonlításban megvizsgáljuk, hogy az egyes módszerek hogyan segítik a minőséget és a költséghatékonyságot.
Az alacsony nyomású öntés előnyei
Kiváló felületi minőség
Sima felület: A turbulencia csökkentése simább felületet eredményez, minimalizálva az olyan gyakori hibákat, mint az érdesség.
Kevesebb hiba: Az alacsonyabb nyomás segít elkerülni a gázbeszorulást és a porozitást, biztosítva a tisztább, hibamentes öntvényt.
Jobb mechanikai tulajdonságok
Fokozott szilárdság: A töltési folyamat szabályozásával az alkatrészek jobb szilárdságot és szerkezeti integritást biztosítanak.
Csökkentett feszültség: Az alacsonyabb nyomású öntés minimalizálja a belső feszültségeket, amelyek egyébként gyengíthetnék az alkatrészt.
Költséghatékonyság alacsony és közepes mennyiségek esetén
Alacsonyabb szerszámköltségek: Ez az eljárás kompatibilis a homokkal vagy az állandó formákkal, csökkentve a szerszámköltségeket.
Csökkentett hulladék: Az öntés során a hatékony anyagfelhasználás csökkenti a hulladékot, ami további költségmegtakarítást eredményez.
A nagynyomású öntés előnyei
Magas gyártási sebesség
Gyors ciklusidők: A gyors ciklusidők elérésének képessége miatt a nagynyomású öntés kiválóan alkalmas nagy volumenű gyártási alkalmazásokhoz.
Vékonyfalú alkatrészek: A magas öntési eljárással akár 1 mm vastagságú vékonyfalú alkatrészeket is elő lehet állítani, ami lehetővé teszi a kényes alkatrészek hatékony gyártását.
Pontosság és következetesség
Szigorú tűrések: Az öntés során alkalmazott nagynyomású fröccsöntési eljárás biztosítja a formák pontos kitöltését, így szűk tűréshatárokat érve el.
Ismételhetőség: A nagynyomású öntés kiváló ismételhetőséget kínál, biztosítva a nagy tételekben ugyanazt a kiváló minőségű eredményt.
Költséghatékonyság nagy mennyiségek esetén
Méretgazdaságosság: A nagy volumenű termelés optimalizálásával a nagynyomású öntés méretgazdaságosságot ér el, csökkentve az egységköltséget.
Tartós formák: Az acélformák használata, amelyek tartósságukról ismertek, jelentősen csökkenti a szerszámcsere költségeit, így a folyamat költséghatékonyabbá válik.
Foglalja össze az alacsony nyomású és a nagynyomású öntés jellemzőit!
| Jellemző | Alacsony nyomású öntés | Nagynyomású öntés (présöntés) |
|---|---|---|
| nyomás tartomány | Alacsony (0.2 – 1.5 bar) | Magas (100 – 1500 bar) |
| Mold Type | Újrafelhasználható fémformák (állandó forma) | Acélszerszámok (összetett, nagy pontosságú) |
| Kitöltési módszer | Az olvadt fém alacsony nyomás alatt felemelkedik a formába | Az olvadt fémet erőteljesen fecskendezik a formába |
| Alkatrész összetettsége | Közepes vagy magas komplexitás | Nagyfokú komplexitás és finom részletek lehetségesek |
| Felület kidolgozása | Jó, de esetleg befejezésre szorulhat | Kiváló felületkezelés |
| Porozitás | Alacsonyabb porozitás a fokozatos feltöltődés miatt | Nagyobb porozitási kockázat a bennragadt levegő miatt |
| Falvastagság | Közepes és vastag alkatrészekhez alkalmas | Vékony falú alkatrészekhez alkalmas |
| Hűtési idő | Lassabb, természetes hűtés | Gyors, aktív hűtőrendszerekkel |
| Szerszámkészítés költsége | Mérsékelt | Magas (a bonyolult szerszámok és berendezések miatt) |
| Termelési mennyiség | Közepes vagy magas | Nagyon magas (tömeggyártás) |
| Anyaghasználat | Alumínium, magnéziumötvözetek | Alumínium, cink, magnézium, rézötvözetek |
| Mechanikai erő | Magasabb (alacsony porozitás miatt) | Alacsonyabb, kivéve, ha vákuumos öntést alkalmaznak |
| Általános alkalmazások | Autóipari kerekek, hengerfejek, fékalkatrészek | Motorblokkok, sebességváltóházak és elektronikai burkolatok |
Hogyan válasszuk ki az alacsony, alacsony nyomású öntési és a nagynyomású öntési eljárást?
| Ha szükséged van… | Választ… |
|---|---|
| Nagy volumenű gyártás finom részletekkel | Nagynyomású öntés |
| Szerkezetileg ép alkatrészek alacsony porozitással | Alacsony nyomású öntés |
| Vékonyfalú alkatrészek és gyors ciklusok | Nagynyomású öntés |
| Jobb mechanikai szilárdság és sűrűség | Alacsony nyomású öntés |
| Költséghatékony kis- és közepes példányszámok | Alacsony nyomású öntés |
Alacsony és nagynyomású öntés alkalmazásai
Most megvizsgáljuk, hogyan használják ezt a két öntési módszert a különböző iparágakban, bemutatva rugalmasságukat és hatékonyságukat az egyes igények kielégítésében.
Alacsony nyomású öntés
Autóipar: Az alacsony nyomású öntést az autóiparban alkalmazzák kritikus alkatrészek, például motorblokkok, hengerfejek és kerekek gyártására.
Repülőgépipar: Az eljárást széles körben használják a repülőgépiparban tartós szerkezeti alkatrészek és turbinalapátok létrehozására.
Ipari: Ipari alkalmazásokban az alacsony nyomású öntés kiválóan alkalmas szivattyúházak és szeleptestek készítésére.
Nagynyomású öntés
Autóipar: A nagynyomású öntést gyakran használják sebességváltó házakhoz és motortartókhoz az autóiparban.
Szórakoztató elektronika: A szórakoztató elektronikában házak és csatlakozók gyártására alkalmazzák.
Készülékek: A készülékgyártás területén nagynyomású öntést alkalmaznak keretek és fogantyúk gyártásához.
A megfelelő öntési módszer kiválasztása
A megfelelő öntési módszer kiválasztása elengedhetetlen a legjobb eredmények eléréséhez mind a termelési hatékonyság, mind a termékminőség terén. Az alacsony nyomású és a nagynyomású öntés közötti választás olyan tényezőktől függ, mint az alkatrész összetettsége, a szükséges egységek száma, a felhasznált anyagok és a költségvetés.
Alkatrész összetettsége
Alacsony nyomású öntés: Az alacsony nyomású öntés ideális összetett formájú és nagyobb méretű alkatrészek gyártásához, ahol a pontosság és a finom részletek kritikus fontosságúak.
Nagynyomású öntés: A nagynyomású öntés ezzel szemben jobban megfelel kis vagy közepes alkatrészekhez, amelyek vékony falakat és nagy pontosságot igényelnek.
Termelési mennyiség
Alacsony nyomású öntés: Az alacsony nyomású öntés alkalmasabb kis és közepes termelési volumenekhez, ahol rugalmasságra és lassabb ütemre van szükség.
Nagynyomású öntés: A nagynyomású öntés gyors ciklusidejével tökéletes nagy volumenű gyártáshoz, ahol a sebesség és az állandóság kulcsfontosságú.
Anyagi megfontolások
Alacsony nyomású öntés: Az alacsony nyomású öntés ideális alumínium és magnéziumötvözetek kezelésére, mivel jobban szabályozza a fém áramlását és csökkenti a hibákat.
Nagynyomású öntés: A nagynyomású öntés sokoldalúbb, szélesebb anyagválasztékot képes kezelni, beleértve a cink-, alumínium- és magnéziumötvözeteket, és biztosítja a végtermék pontosságát.
Költségvetés és szerszámköltségek
Alacsony nyomású öntés: Az alacsony nyomású öntés költséghatékonyabb kisebb gyártási sorozatok esetén az alacsonyabb kezdeti szerszámbefektetés miatt.
Nagynyomású öntés: Bár a nagynyomású öntés magasabb előzetes szerszámköltségekkel jár, nagy gyártási sorozatokban gazdaságosabbá válik a csökkent egységköltségek miatt.
Összegzés
Minden öntési módszer – az alacsony nyomású és a nagy nyomású – specifikus előnyöket kínál, olyan tényezőktől függően, mint az alkalmazás, az alkatrész összetettsége és a termelési mennyiség. Ezen különbségek megértése lehetővé teszi, hogy megalapozott döntéseket hozzon, amelyek optimalizálják a termelési hatékonyságot és az alkatrész minőségét.






