
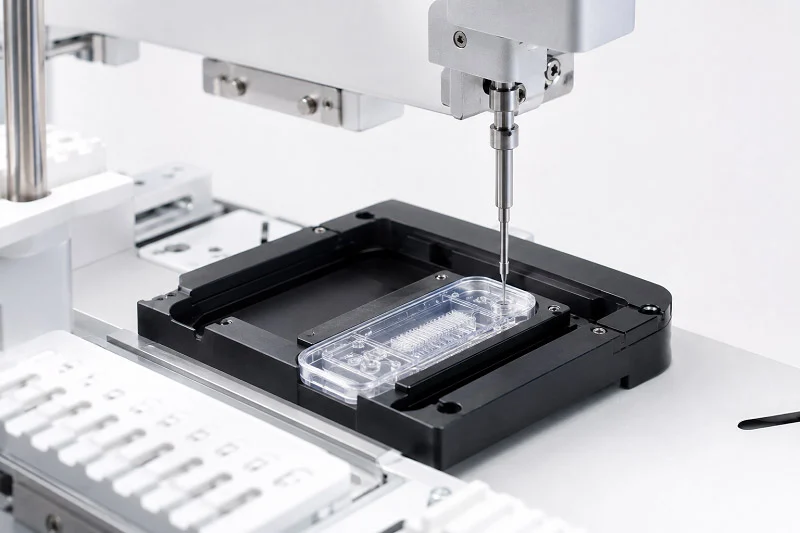
A labor-on-chip alkatrészek apró eszközök, amelyek teljes laboratóriumi funkciókat egyetlen chipre illesztenek. A választott anyagok és gyártási módszerek befolyásolják a teljesítményt, a költségeket és a skálázhatóságot. Tehát melyik kombináció működik a legjobban az Ön alkalmazásához? Ez a kérdés vezérli minden döntést, a prototípus-készítéstől a tömeggyártásig.
A piac megmutatja, miért fontos ez. A Spherical Insights szerint a lab-on-chip eszközök globális értéke 2024-ben elérte a 6.01 milliárd USD-t, míg a Grand View Research közel 6.61 milliárd USD-ről számol be. A növekedés 9.5%-os éves összetett növekedési ütemmel folytatódik 2023 és 2033 között, írja a Market.us.
Gondolja át alaposan a kompromisszumokat. A megfelelő gyártási folyamat felgyorsíthatja a termékfejlesztést.
Egy rossz anyagválasztás lelassíthatja egy ígéretes lab-on-chip projektet.
Anyagok a Lab-on-Chip alkatrészek
A lab-on-chip alkatrészek anyagainak kiválasztása egyensúly megtalálását jelenti. Összehasonlítjuk a költségeket a pontossággal, a rugalmasságot pedig a kémiai ellenállással. Minden egyes választás befolyásolja a gyártási folyamatot és a végső eszköz működését.
Polimerek: Rugalmasság és költséghatékonyság a mikrofluidikában
A polimerek jó okkal a legjobb választás a mikrofluidikában. Olcsóak, könnyen formázhatók, és nagyszerűen alkalmasak a gyors prototípuskészítésre.
Gyakori polimerek (PDMS, PMMA, COC, PC)
A PDMS (polidimetilsziloxán) a kutatólaboratóriumok elsődleges anyaga. A PMMA, a COC és a PC hőre lágyuló műanyagok a legmegfelelőbbek a gyártásban. Mindegyikük saját előnyökkel jár a mikrofluidikai alkalmazásokban.
Előnyök
| Low Cost | A polimer anyagok sokkal olcsóbbak, mint az üveg vagy a szilícium. Ez fontos, ha több laboratóriumi chipben gyártasz alkatrészeket. |
| A prototípuskészítés egyszerűsége | A PDMS segítségével órák alatt eljuthatsz a tervezéstől a működő chipig. Ez a sebesség befolyásolja a kutatásod gyorsaságát. |
| Optikai tisztaság | A legtöbb polimer lehetővé teszi a csatornák belsejének megtekintését. Ez kulcsfontosságú a képalkotás és az optikai detektálás szempontjából. |
korlátozások
| Gázáteresztő képesség | A PDMS gázokat enged át rajta. Ez nagyszerű a sejtkultúrákhoz, de problémákat okoz a nyomásvezérelt áramlásban. |
| Korlátozott oldószerállóság | Sok polimer megduzzad vagy lebomlik szerves oldószerekkel érintkezve. Ez korlátozza a használható kémiai anyagok körét. |
Üveg és szilícium: Nagy pontosság és vegyszerállóság
Az üveg és a szilícium pont az ellenkezőjét eredményezi. Pontosságot és erőt kapsz, de többet fizetsz és keményebben dolgozol.
Hordozó és csatornagyártás
Az üveg és a szilícium gyártási módszerei a félvezető-feldolgozásból származnak. A csatornák létrehozásához fotolitográfiát, maratást és ragasztást használnak. Az olyan átlátszó anyagok esetében, mint az üveg, a 355 nm-es UV pikoszekundumos lézeres mikromegmunkálás nagyon kevés mikrorepedést hoz létre, és szubmikronos élminőséget biztosít. A femtoszekundumos lézeres mikromegmunkálás, amely ultrarövid, 10⁻¹⁵ s-os impulzusokat használ, nagy pontosságú, maszk nélküli megmunkálást tesz lehetővé nagyon kis hőhatásövezetekkel, és szubmikronos jellemzőméreteket is elérhet. Ezáltal jól alkalmassá válik mikrooptikai és mikrofluidikai eszközök 3D-s gyártására.
Előnyök
| Hőstabilitás | Az üveg és a szilícium a magas hőt alakváltozás nélkül bírja. Ez megnyitja az utat a hőciklusok és a sterilizálás előtt. |
| Tehetetlenség | Ezek az anyagok a legtöbb vegyszerrel szemben ellenállnak. Az eszköz nem szivárog be a mintákba, és nem lép reakcióba velük. |
| Bevált mikrogyártás | A félvezető-kutatás sok évnyi tapasztalata bevált módszereket kínál. Nem a nulláról kell kezdeni. |
korlátozások
| Magasabb költség | Az anyag- és feldolgozási költségek sokkal magasabbak, mint a polimereké. Ez fáj, ha nagy mennyiségben gyártják. |
| Komplexebb feldolgozás és törékenység | A szilícium törékeny és feszültség alatt megrepedhet. Az üveggel óvatosan kell bánni a kötés és a kockázás során. |
Papír, kerámia és hidrogélek Lab-on-Chip alkatrészekhez
Nem minden felhasználási módhoz szükséges műanyag vagy üvegforgács. A papír, a kerámia és a hidrogélek mind megoldják a saját problémáikat.
Papíralapú mikrofluidika az alacsony költségű diagnosztikához
A papíralapú eszközök ma már kulcsfontosságú eszközök a betegellátás helyszíni diagnosztikájában. A csatornás mikrofluidikához képest strapabíróbbak és egyszerűbbek. Az otthoni terhességi tesztek a klasszikus példák. A kutatók egy gyors POC nukleinsav-amplifikációs tesztet is készítettek, amely a minta előkészítését és az amplifikációt ötvözi elektrokinetikai módszerekkel papírhordozókon. Ez a teszt egyidejű izotachoforézist és rekombináz polimeráz amplifikációt alkalmaz a cél nukleinsavak kinyerésére, amplifikálására és kimutatására szérumból és teljes vérből 20 perc alatt, alacsony költségű anyagok felhasználásával. Ez hasznossá teszi a fertőző betegségek felderítésében és a vírusfertőzések nyomon követésében olyan helyeken, ahol kevés erőforrás áll rendelkezésre.
| Alkalmazási terület | Konkrét példák |
| Laterális áramlási immunológiai vizsgálatok | Otthoni terhességi tesztek |
| Nukleinsav-amplifikációs tesztek | Gyors POC NAAT fertőző betegségek esetén |
| Testfolyadék-elemzés | Vizelet, nyál, vér, könnyek |
| Korai betegségdiagnózis | Száraz szem betegség, akut miokardiális infarktus |
| Integrált biomarker-detektálás | CEA és AFP szérumban FICA-μPAD-ok segítségével |
Kerámiák és hidrogélek speciális bioalkalmazásokhoz
A hidrogélek akkor a leghatékonyabbak, ha testbarát környezetre van szükség. Természetes extracelluláris mátrixfehérjéket, például kollagént, fibrint, hialuronsavat, Matrigelt, fibronektint, agarózt és PEG-diakrilátot használnak az in vivo mikro-környezet másolására. A Matrigelben, az I. típusú kollagénben, a zselatinban és az alginátban lévő 3D-s struktúrák fokozták a sejtek életképességét és csökkentették a dedifferenciálódást. A hepatociták mikrofluidikus 3D-s kultúrája 4 hétig maradt működőképes. Az alginátban lévő tápláló sejtekkel való együtt-tenyésztés akár 3 hónapig is tartott, jobb májfunkciókkal, például albuminszekrécióval és karbamidszintézissel. A PEG-alapú hidrogélekbe helyezett hasnyálmirigy béta-sejtek életképessége 20%-ról 90%-ra emelkedett, a sejtek E-cadherin csatlakozásokon keresztül kapcsolódtak össze és fenntartották az inzulinszekréciót. Továbbra is aggodalomra ad okot, hogy vajon elegendő testbarát anyag áll-e rendelkezésre, és hogy a mikrofluidikus sejtkultúrák elég sokáig fennmaradnak-e ahhoz, hogy hasznos klinikai eredményeket adjanak.
A hibrid anyagú rendszerek még jobban feszegetik ezeket a határokat. Egy négy, mikrocsatornákba helyezett elektródával rendelkező PDMS/PC/üveg réteg lehetővé teszi a közvetlen TEER-mérést, és lemásolja a vér-agy gátat az „organ-on-a-chip” vizsgálatokhoz. Egy PDMS/poliészter membrán/üveg elrendezés porózus membránt használ sejtrétegként, két különálló réteggel a bélhám- és májsejtek együttes tenyésztéséhez. A többrétegű PDMS/üveg/porózus membrán/PMMA kialakítások öt PDMS réteget állítanak össze csavarokkal és plazmakötéssel. A 3D-nyomtatható PDMS-metakrilát makromerek sztereolitográfiát alkalmaznak 385 nm-es UV-fénnyel, és megőrzik az optikai átlátszóságot, gázáteresztő képességet, rugalmasságot és biokompatibilitást. A hőre lágyuló műanyag alapú rendszerek (PS, PC, COC) lézeres ablációra, fröccsöntésre, kompressziós öntésre és meleg dombornyomásra támaszkodnak az alacsony költségek, a bioinercitással és az alacsony belső fluoreszcenciával.
A felületkémia és a biokompatibilitás összekapcsolja ezeket a lehetőségeket. Egy anyagnak lehet nagy a méretstabilitása, de kudarcot vall, ha fehérjék tapadnak hozzá, vagy a sejtek nem tudnak növekedni. Mindig tesztelje az anyagot a valódi mintájával, mielőtt elkötelezné magát a gyártás mellett.
Lab-on-Chip alkatrészek gyártási folyamatai
A megfelelő anyagok kiválasztása csak a munka egy része. Működőképes rendszerekké is kell alakítani őket. A választott gyártási folyamat befolyásolja, hogy mennyi ideig tart a gyártás, és mennyire jó az eszköz. Egyes módszerek nagyszerűek a gyors prototípusokhoz. Mások nagy mennyiségben, alacsony költségű alkatrészeket állítanak elő. Nézzük át a mikrofluidikai chipgyártásban ma használt főbb technikákat. Ezek a mikrofluidikai technikák számos különböző alkalmazást lefednek.
Formázási módszerek: Fröccsöntés, Forró dombornyomás, és Hidegöntés
A fröccsöntési módszerek egy mestermintát másolnak egy polimer hordozóra. Ezek a legjobb választások ugyanazon alkatrész nagy mennyiségben történő újra és újragyártásához. A választott gyártási módszer a termelési céloktól függ. A felhasznált anyagoknak jól kell folyniuk melegítés hatására. A gyakori anyagok közé tartoznak a hőre lágyuló műanyagok, mint a PMMA és a COC. A chip kialakítása befolyásolja, hogy mennyire összetettnek kell lennie a szerszámozásnak.
Ciklusidők, szerszámköltségek és replikációs hűség
A fröccsöntés gyorsan működik. Az olvadt hőre lágyuló műanyagot acélöntőformába nyomják. Minden ciklus másodpercek alatt befejeződik. Az előzetes költség magas – egy jó öntőforma több tízezer dollárba kerül, míg az összetett formák több százezer dollárt is elérhetnek. De ez a költség minden chipre szétoszlik. A chipenkénti anyagköltségek nagymértékben csökkennek. Ezért a fröccsöntés a legköltséghatékonyabb választás több ezer vagy akár millió darab gyártásához.
A meleg dombornyomás középen helyezkedik el. Egy fűtött formát préselnek a polimer lemezbe. Az összeállítás egyszerűbb. A ciklusidők hosszabbak, és a folyamat kevésbé automatizált. A kezdeti költségek mérsékeltek. A meleg dombornyomás közepes mennyiségek – több száz vagy akár néhány ezer lab-on-chip alkatrész – esetén működik jól.
Kis volumenű elasztomer anyagokkal, például PDMS-sel végzett munkákhoz mesterformát alkalmaznak öntési módszereket. Ez a megközelítés egyszerű kis tételek esetén.
| Módszer | Előzetes költség | Egységenkénti költség nagy mennyiségben | Ciklusidő |
| Fröccsöntés | Magas (10 000–100 000 dollár+) | Nagyon alacsony (centről dollárra) | Másodperc ciklusonként |
| Forró dombornyomás | Mérsékelt | Alacsony vagy közepes | Hosszabb, mint az injekció beadása |
Megfelelő anyagok (hőre lágyuló műanyagok, PDMS) és tipikus geometriák
A fröccsöntés és a meleg dombornyomás a hőre lágyuló műanyagokkal, például a PMMA-val, COC-val, PC-vel és PS-sel működik a legjobban. Ezek az anyagok jól folynak hő hatására, és nagy pontossággal másolják a finom részleteket. Számos anyag jól működik mikrofluidikai gyártáshoz. A gyakori formák közé tartoznak az egyenes csatornák, a kígyózó keverők és a cseppgenerátorok. A mikrofluidikai chip geometriája befolyásolja a folyadék áramlását. A PDMS természetes módon alkalmas öntési módszerekre, mivel néhány mikron méretig képes reprodukálni a jellemzőket. Minden anyag más erősségeket biztosít a mikrofluidikai chipgyártási projektekhez.
Prototípus-készítési módszerek: Lágy litográfia, 3D nyomtatás és közvetlen megmunkálás
Amikor egy tervet vizsgálsz, nem akarsz drága öntőformákat. A prototípus-készítési módszerek lehetővé teszik az ötletek gyors és olcsó tesztelését. A lágy litográfia kulcsfontosságú technika a mikrofluidikai eszközök gyártásának korai szakaszában.
Lágy litográfia PDMS-sel a gyors iterációhoz a K+F-ben
A lágylitográfia a klasszikus módszer a lab-on-chip eszközök gyártására. Először egy fotolitográfiával készült szilícium mesterrel kezdünk. Ezután PDMS-t öntünk rá, lehúzzuk a kikeményedett réteget, lyukakat vágunk, és üveghez ragasztjuk. Az egész folyamat egy-két napot vesz igénybe. Ez a sebesség teszi a lágylitográfiát tökéletessé a gyors iterációhoz. Problémát talált? Módosítsa a CAD fájlt, és öntsön egy új chipet.
A PDMS továbbra is népszerű, mivel könnyen kezelhető. Átlátszó, gázáteresztő és biokompatibilis. A kompromisszum a kézi munka. Minden chip egyedi figyelmet igényel, így a lágy litográfia nem skálázható nagy mennyiségre. A lágy litográfia a mikrofluidikai chipgyártás egyik legkönnyebben hozzáférhető technikája.
Mikromarás, lézeres abláció és lézeres megmunkálás egyedi tervekhez
A közvetlen megmunkálás finom vezérlést biztosít. A mikromarás apró vágószerszámokat használ csatornák polimerbe vagy fémbe való faragásához. Jól működik összetett 3D-s alakzatok és öntőformák készítéséhez.
A lézeres abláció fókuszált sugárral távolítja el az anyagot. A 355 nm-es UV pikoszekundumos lézerek kevés mikrorepedéssel és szubmikronos élminőséggel rendelkező csatornákat hoznak létre. A femtoszekundumos lézerek ultrarövid impulzusokat használnak a megmunkáláshoz szinte hőkárosodás nélkül. Ezek a technikák maszk nélküliek – a CAD-től a forgácsolásig fotomaszkok nélkül lehet eljutni.
A 3D nyomtatás megváltoztatta a mikrofluidikai prototípusgyártást azáltal, hogy nagyobb tervezési rugalmasságot és gyorsabb eredményeket kínál. A kutatók SLA nyomtatókat használtak nagy felbontású jellemzőkkel rendelkező PDMS lab-on-chip alkatrészek öntőformáinak létrehozására. Más 3D nyomtatási rendszerek olyan anyagok felhasználásával, mint a COC, lezárt fluidikai eszközöket tudnak előállítani. Olyan csatornaformákat is létrehozhatnak, amelyeket nehéz maratással elérni.
Chipkötési technikák a megbízható tömítéshez
Egy chipnek szoros tömítésre van szüksége. Számos kötési technika áll rendelkezésre. A kötés a csatornaréteget az aljzathoz köti, zárt csatornákat hozva létre szivárgás nélkül. A megfelelő kötési technika az anyagtól függ. Mindezen anyagok kompatibilis kötési megközelítéseket igényelnek. A mikrofluidikai chipgyártás utolsó lépése gyakran a legkritikusabb.
Termikus kötés, ragasztásos kötés és anódos kötés
A hőkötés a hőre lágyuló műanyag chipet az üvegesedési hőmérséklete közelében melegíti fel, majd nyomást alkalmaz rá. A rétegek összeolvadnak. Ha a hőmérsékletet nem szabályozzák, fennáll a csatorna deformációjának veszélye. Ez a gyártási lépés kritikus fontosságú a minőség szempontjából.
A ragasztásos kötés vékony ragasztóréteget használ. Az UV-fényre kikeményedő ragasztók szobahőmérsékleten másodpercek alatt kikeményednek. A kihívás az, hogy a ragasztót távol tartsuk a csatornáktól. Ezek a kötési technikák számos mikrofluidikai eszköznél alkalmazhatók.
Az anódos kötés az üveget a szilíciummal egyesíti. Magas feszültséget alkalmaznak a határfelületen magas hőmérsékleten. A kötés erős, hermetikus és állandó. Ez a technika a félvezető-feldolgozásból származik. Minden kötési technika más-más mikrofluidikai alkalmazáshoz illik.
Kompatibilitás különböző anyagpárokkal
A kötési módszernek meg kell egyeznie az anyagokkal. A PDMS oxigénplazma kezelés után üveghez vagy önmagához kötődik. A hőre lágyuló műanyagok termikus vagy oldószeres módszerekkel kötődnek. Az üveg és a szilícium anódosan kötődik. Hibrid rendszerek esetén – mondjuk egy PDMS réteg üvegen – plazmakötést vagy vékony ragasztót használhat.
A több anyagból álló integráció egyre növekszik. A diagnosztikában és a gyógyszeradagolásban megjelenő alkalmazások polimereket, üveget és porózus membránokat kombinálnak egyetlen chipben. Minden anyagpárnak saját kötési stratégiára van szüksége. Ha ezt rosszul csinálja, a chip szivárogni fog. Ha jól csinálja, a tömítés a készülék élettartama alatt kitart. A megfelelő anyagválasztás irányítja a teljes gyártási folyamatot.
Lab-on-Chip alkatrészek tervezése
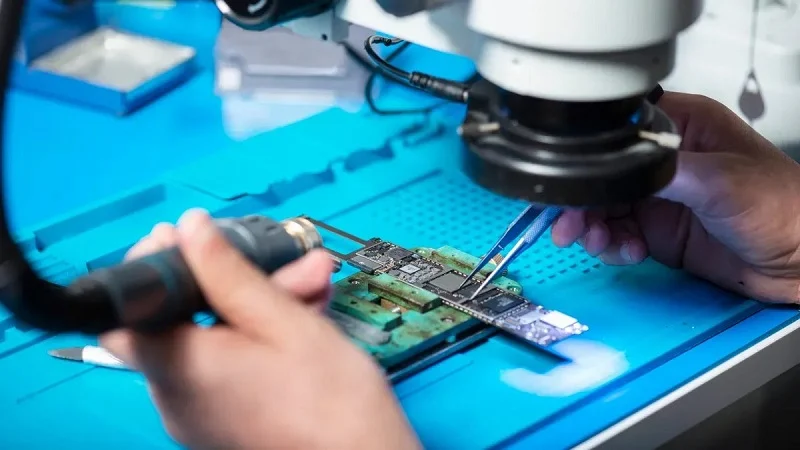
A jó tervezés dönti el, hogy a lab-on-chip komponenseid működnek-e a való világban. A geometria, az érzékelők elhelyezése és a költség mind egymás ellen hatnak. Nem lehet egyszerre minden tényezőt maximálisan kihasználni.
Mikrofluidikus csatornageometria és folyadékáramlás
A csatorna alakja mindent lefelé irányuló mozgásba lendít. A felülnézet, a keresztmetszet és a hosszprofil határozza meg az áramlási utat. Egy kisebb keresztmetszeti terület gyorsan növeli a nyomást, és a kapcsolat a határréteg hatásai miatt nem lineáris. A hossz befolyásolja a nyomást. Az áramlási sebesség ugyanazt a lineáris szabályt követi.
Képarány, fordulatok és holt térfogatok
A mély, keskeny csatornák másképp viselkednek, mint a sekély, szélesek. Az éles kanyarok holt zónákat hoznak létre, ahol a folyadék elakad. Ezek a zsebek rontják a keverést és a minta pazarlását okozzák. A huzat szöge is számít, mivel ez határozza meg, hogy a falak mennyire egyenesek lesznek a gyártás után. A csatornák szélestől keskenyig történő egymásra halmozása segít az áramlás egyenletes elosztásában.
A keverésre, a reakciókinetikára és az elválasztási hatékonyságra gyakorolt hatás
A hosszabb csatornák növelik a nyomást; a csatorna hosszának csökkentése ennek megfelelően csökkenti a nyomást. Egy kétrétegű, a csatlakozástól távolabb nagyobb keresztmetszetű öntőforma jelentősen csökkentheti a bemeneti nyomást. Ezek a nyereségek fontosak a reakciókinetika és az elválasztás szempontjából. A mikrofluidikai eszközök tervezői folyamatosan mérlegelik ezeket a kompromisszumokat a mikrofluidikai chipek gyártása során.
Szenzorok és elektródák integrációja
Az elektródák behelyezése egyszerűnek tűnik, amíg ki nem próbálod. Számos probléma gyorsan felmerülhet:
- A huzalkötés és a forrasztás során fellépő dudorok olyan felületi dudorokat hoznak létre, amelyek megakadályozzák a sík felületű mikrofluidikai csatornák szükségességét.
- A CMOS lab-on-chip alkatrészek mindössze néhány négyzetmillimétert foglalnak el, míg a csatornáknak, szelepeknek és szivattyúknak sokkal több helyre van szükségük.
- Az elhelyezési regisztrációs hiba szivárgásokat okoz, és az oldalirányú eltolódást nehéz kontrollálni.
- A chip és a hordozó közötti fel-le eltolódás megszakíthatja mind az elektromos, mind a folyadékáramlást.
- A CMOS chip mikrofluidikus struktúrákhoz való szivárgásmentes rögzítése továbbra is valódi kihívást jelent.
- A világ és a chip közötti fluidikus kapcsolatoknak megbízhatóan kell tömíteniük.
Beágyazó elektródák elektrokémiai detektáláshoz
Az elektrokémiai detektáláshoz közvetlen érintkezésre van szükség a mintafolyadék és az elektródák között. Ez az érintkezés lapos felületet igényel, ami az összekötő dudorokat elrontja. A párnák két ellentétes oldalra helyezése egy kicsit segít, de a hozam alacsony marad.
Igazítási és csomagolási kihívások
A szivárgásmentes integrációhoz elengedhetetlen a pontos illesztés. A CMOS-on több csatornára vonatkozó kötegelt gyártási módszerekről még nem számoltak be. Ezek a csomagolási akadályok alakítják a mikrofluidikai eszközök gyártásának megközelítését.
Skálázhatóság és költségkorlátok
A költségek lépésenként, nem zökkenőmentesen skálázódnak. Nagy léptékben a fröccsöntés jelentős előzetes beruházást igényel a szerszámba, de az egységnyi anyagköltség kevesebb mint egy dollárra csökken. A tömeges öntés az anyagköltséget alkatrészenként 1 dollár alá csökkenti. Egy kis példányszámú, szolgáltatón keresztüli gyártás egységenként jelentősen többe kerülhet.
Gyárthatósági tervezés (DFM) alapelvei
A DFM azt jelenti, hogy a ténylegesen használt folyamathoz tervezünk. Kerüljük a szükségesnél hosszabb csatornákat. Tartsuk azonos huzatszögeket. Tervezzük meg a ragasztást időben, mert az anyagpárok korlátozzák a lehetőségeket.
A felbontás, az átviteli sebesség és az egységköltség egyensúlyban tartása
A nagyobb felbontás általában lassabb ciklusokat és drágább szerszámokat jelent. A polimer mikrofluidikai lab-on-chip alkatrészek némi méretpontosságot áldoznak fel a sebesség és az alacsony egységköltség érdekében. Az üveg finomabb tulajdonságokat biztosít, de alacsonyabb áteresztőképességet. Minden mikrofluidikai chipgyártási döntés ezen a görbén helyezkedik el. Ezek a technikák diagnosztikát, gyógyszeradagolást és sok más felhasználási területet szolgálnak. Az anyagok korai felhasználáshoz való illesztése később pénzt takarít meg. Ugyanez a logika érvényes minden típusú lab-on-chip eszközre.
Lab-on-Chip alkatrészgyártás skálázása
A skálázás egy működő prototípust folyamatos gyártássá alakít. Az út sok meglepetést tartogat. Nézzük át a főbb döntéseket.
Kis volumenű kutatás vs. nagy volumenű termelés
A néhány, laboratóriumban előállított chipre szerelt alkatrészről több ezer alkatrészre való áttérés mindent megváltoztat. Más anyagokra, más eszközökre és más gondolkodásmódra van szükség.
Mikor válasszunk prototípus-készítési módszereket a tömeggyártási technikákkal szemben?
A kisméretű módszerek, mint például a lágy litográfia, akkor működnek, ha a terv folyamatosan változik. Egy új chipet egy nap alatt tesztelhetsz. Ez a sebesség segíti a kutatókat a gyors tanulásban. De a lágy litográfia nem skálázható fel. Minden egységet kézzel kell kezelni. A tömeggyártási módszerek, mint például a fröccsöntés, fix tervekhez illeszkednek. A kezdeti költség magas. A prototípus szerszámok több tízezer dollárba is kerülhetnek. Az edzett acél többfészkes szerszámok 100 000 dollárba vagy többbe is kerülhetnek. A chipenkénti költség gyorsan csökken nagy volumennél. A kulcs az, hogy tudjuk, mikor kell váltani. Használjunk kereskedelmi forgalomban kapható tömeggyártási anyagokat a kezdetektől fogva. Ha PDMS-sel prototípust készítesz, de később hőre lágyuló műanyagokat használsz, újratervezéssel kell szembenézned. A felületi tulajdonságok, a gázáteresztő képesség és a kötési módszerek mind eltérőek. Döntsd el az anyagválasztást időben, hogy elkerüld az újramegmunkálást.
Átmenet a lágy litográfiáról a fröccsöntésre
Az átmenet időt vesz igénybe. A chipfejlesztés több szakaszból áll, és több évig is eltarthat. A közepes méretű gyártás segít áthidalni a szakadékot. A családi szerszámok vagy a lágy alumínium szerszámok lehetővé teszik a közel ipari szintű kísérletek elvégzését anélkül, hogy drága acélformákra kellene fizetni. Ez a fázis rejtett problémákat tár fel. Az olyan anyagtulajdonságokat, mint a belső feszültség vagy az autofluoreszcencia, befolyásolhatja a fröccsöntési folyamat, és ezeket ki kell értékelni. Ezen problémák felismerése a végső szerszámozás előtt pénzt takarít meg. Egy precíziós gyártó, aki szakértelemmel rendelkezik a CNC megmunkálásban és a fröccsöntésben, támogathatja az átmenetet a prototípusról a teljes gyártásra.
Kompromisszumok a felbontás, a költség és az átviteli sebesség között
Egyetlen anyag sem ad mindent. Az egyik tulajdonságot egy másikra cseréled. A trükk az, hogy a választásodat az alkalmazásodhoz igazítsd.
Az anyagválasztás befolyásolja a jellemzők felbontását és a ciklusidőt
A PDMS-sel végzett lágylitográfia akár 10 µm-es mintákat is képes másolni. Ez nagyszerű a kutatáshoz. De a PDMS nem működik tömegtermelésre. A hőre lágyuló műanyagok jól működnek nagyméretű gyártásban, de kis léptékben korlátozzák a felbontást. Az üveg és a szilícium szubmikrométeres csatornaméreteket ér el magas reprodukálhatósággal. A kompromisszum a költség. Az üveg és a szilícium drága létesítményeket és képzett szakembereket igényel.
Példa kompromisszumokra: üveg (nagy felbontás, alacsony áteresztőképesség) vs. polimer (alacsonyabb felbontás, nagy áteresztőképesség)
Az üveg adja a legjobb tulajdonságokat. Mikronnál kisebb csatornák is lehetségesek. A gyártás fotolitográfiát és veszélyes vegyszereket használ. Az átviteli sebesség alacsony marad. Az egy chipre jutó költség magas marad.
A polimer lab-on-chip alkatrészek esetében a felbontás némi csökkenése a sebesség érdekében történik. A fröccsöntés naponta több ezer egységet gyárt. A jellemzők nagyobbak – általában több tíz mikron. Sok mikrofluidikai alkalmazáshoz ez a felbontás elegendő. Az alacsonyabb költségek lehetővé teszik az eldobható lab-on-chip eszközök gyártását.
Esettanulmányok a mikrofluidikai chipek gyártásában
A valós mikrofluidikai chipgyártási projektek megmutatják, hogyan játszódnak le ezek a választási lehetőségek.
Ellátási ponton alkalmazható diagnosztikai laboratóriumi chip alkatrészek fröccsöntött hőre lágyuló műanyagokból
Egy gyors diagnosztikai tesztet fejlesztő cég fröccsöntött hőre lágyuló műanyagokat választott. A chipnek elég olcsónak kellett lennie az egyszeri használatra. A csapat korán kiválasztotta az anyagot – COC-ot, egy jó optikai tisztaságú hőre lágyuló műanyagot. A kezdetektől fogva fröccsöntésre tervezték. A kezdeti szerszámköltség jelentős volt. A chipenkénti költség nagy tételben egy dollár alá esett. A végső eszköz olyan ellátási ponton belüli diagnosztikai alkalmazásokhoz használható, ahol a költség a legfontosabb. Ez a mikrofluidikai chipgyártási megközelítés megfelel a nagy volumenű igényeknek.
Laboratóriumi chip-alkatrészek kutatása PDMS és üvegkötés segítségével
Egy sejtek viselkedését vizsgáló egyetemi laboratórium más utat választott. Gyorsan kellett számos tervet tesztelniük. A PDMS lágylitográfia lehetővé tette a gyors iterációt. Oxigénplazma segítségével rögzítették a PDMS réteget egy üveglemezre. A lab-on-chip komponensek átlátszóak, gázáteresztőek és biokompatibilisek voltak. Minden tétel elkészítése egy napot vett igénybe. A chipenkénti költség magasabb volt. De a rugalmasság megérte. A kutatás szempontjából a sebesség és az iteráció fontosabb, mint az egységköltség. Ez a mikrofluidikai chipgyártási módszer kis volumenű munkákhoz alkalmas.
Ezek a példák azt mutatják, hogy a különböző alkalmazások hogyan igényelnek eltérő megközelítéseket. A megfelelő gyártási folyamat a mennyiségtől, a költségvetéstől és a teljesítményigényektől függ. Ha ezeket a kompromisszumokat időben átgondolja, elkerülheti a későbbi költséges hibákat. Akár néhány kutatási prototípusra, akár több millió gyártási egységre van szüksége, a gyártási stratégia céljaihoz való igazítása a siker kulcsa.
NEMES: Precíziós gyártás Lab-on-Chip komponensekhez

A prototípustól a teljes gyártásig tartó átálláshoz olyan partnerre van szükség, aki mindkét lépést ismeri. Egy fém- és műanyag-feldolgozásban jártas gyártó képes kezelni a „lab-on-chip” gyártási igényeket. A különböző módszerek kombinálása egyszerűsíti a mikrofluidikai chipgyártási folyamatot, a tervezéstől az összeszerelésig.
Átfogó fém- és műanyag-megmunkálási lehetőségek
CNC megmunkálás, fröccsöntésés precíziós sajtolás
A megmunkálási megközelítések felgyorsíthatják a korai fejlesztést. A mikromarási folyamat egy CAD-modellel kezdődik, szerszámpályákat készít, és azonnal megmunkálja az alkatrészeket. Nincs szükség mesterformára.
A megmunkálás nem igényel tisztateret, ami előnyt jelent a lágy litográfiával szemben. Ez időt és pénzt takarít meg a mikrofluidikai munkák során.
A képességek közé tartoznak a cseppgenerátorokhoz és keverőcsatornákhoz alkalmas megmunkálási jellemzők. Az anyagválasztás számít: a hőre lágyuló műanyagok, mint a PMMA, a polikarbonát és a COC, tisztán vághatók és megőrzik az optikai tisztaságot. Az olyan fémek, mint a rozsdamentes acél, az alumínium és a titán tartósak és kémiailag ellenállóak.
| Anyag típusa | Előnyök | Felületminőség |
| Hőre lágyuló műanyagok (PMMA, PC, COC) | Tiszta vágások, alacsonyabb költségek, optikai tisztaság | A PMMA tükörszerű csatornákat hoz létre; a COC alacsony autofluoreszcenciával rendelkezik |
| Fémek (acél, alumínium, titán) | Tartós, sterilizálható, vegyszerálló | Extra polírozást igényel, hogy elérje a műanyag simaságát |
Egy hibrid megközelítés ötvözheti a komplex belső geometriák 3D nyomtatását a szűk tűréshatárok és sima felületek megmunkálásával. A fröccsöntés nagy volumenű gyártásra alkalmas, az edzett acél formák pedig hosszú gyártási sorozatokat tesznek lehetővé. Az alkatrészenkénti költségek jelentősen csökkennek a nagy léptékű gyártás során. Ezek a módszerek számos mikrofluidikai lab-on-chip komponenst támogatnak.
Szakértelem mikrofluidikai öntőformák tervezésében és mikromegmunkálásában
A mikrofluidikai öntőformák tervezése speciális szakértelmet igényel. A forma felületének pontosan kell reprodukálnia a finom jellemzőket az összes üregben.
Egy képzett csapat olyan öntőformákat tervez, amelyek egyenletesen töltődnek meg és tisztán ürülnek ki, így sok cikluson át tartósak. Mikromegmunkálási képességük lehetővé teszi a tesztöntőformák közvetlen fémből történő kivágását, lehetővé téve a terv ellenőrzését a gyártószerszámokra való méretezés előtt. Ez csökkenti a kockázatot a prototípusról a sorozatgyártásra való áttérés során.
Tanúsítványok és minőségbiztosítás
Minőségirányítási tanúsítvány
A minőségirányítási tanúsítvány azt jelenti, hogy dokumentált minőségbiztosítási rendszer működik. Minden lépés egy meghatározott munkafolyamatot követ. Ez fontos a mikrofluidikai chipgyártásnál, ahol a kis sorják vagy alakváltozások befolyásolhatják a csatornatömítést. Az állandó minőség magas termelési hozamot eredményez.
Orvostechnikai eszközök alkalmazásainak tanúsítása
A diagnosztikai vagy klinikai alkalmazásokban használt lab-on-chip eszközök esetében kulcsfontosságú az orvostechnikai eszközök minőségbiztosítási rendszereire vonatkozó tanúsítás. Ez a tanúsítás kiterjed a kockázatkezelésre, a nyomon követhetőségre és a folyamatszabályozásra.
A teljes körű szolgáltatást nyújtó modell – a tervezési támogatástól az összeszerelésig – egyetlen kapcsolattartó pontot biztosít a gyártási folyamathoz. A gyártási döntésekkel, anyagokkal és kötési módszerekkel kapcsolatos útmutatás csökkenti a kommunikációs hibákat és felgyorsítja a termékfejlesztést.
Nincs egyetlen olyan anyag vagy gyártási módszer, amely minden lab-on-chip eszközhöz működne. Az anyagokat a költségek, a test reakciója és a szükséges lab-on-chip alkatrészek száma alapján választjuk ki. Minden gyártási módszernek kompromisszumokat kell kötnie a költség és a pontosság között. A legjobb megoldás attól függ, hogy mire van szükséged és mennyit tudsz költeni.
Az olyan új trendek, mint az automatizálás, a miniatürizálás és a mesterséges intelligencia által vezérelt elemzés, új lehetőségeket teremtenek. Az olyan új módszerek, mint az additív gyártás, nagymértékben megváltoztatják a gyártástervezés módját. Ezek az előrelépések segítenek abban, hogy pontosan illeszkedjen a mikrofluidikai chipek tervéhez.
A mikrofluidikai chip méretnöveléséhez speciális előállítási módszerre van szükség. A mikrofluidikai chip elkészítésével kapcsolatban forduljon a gyártóhoz tanácsért. Csapatuk kiválasztja a chip felhasználásához megfelelő technikákat. Segítenek a mikrofluidikai chip elkészítésének minden lépésében.
Lab-on-Chip komponensek GYIK
Milyen anyagot válasszak az első lab-on-chip eszközeimhez?
Attól függ, mit szeretnél csinálni. A PDMS nagyszerű a gyors prototípusokhoz. A hőre lágyuló műanyagok, mint a COC vagy a PMMA, jól működnek sorozatgyártáshoz. Az üveg és a szilícium adja a legjobb tulajdonságokat. Teszteld az anyagodat valódi mintákkal, mielőtt elkötelezed magad.
Hogyan válasszak a fröccsöntés és a lágy litográfia között?
A lágy litográfia kis tételek és változó tervek esetén működik. A fröccsöntés nagy volumenű fix terveket illeszt be. A kezdeti formaköltség magas, de a chipenkénti költség gyorsan csökken. Váltson, amikor a terv már nem változik.
Mi okozza a mikrofluidikai chip szivárgását?
A probléma általában a rossz kötés. A kötési módszernek illeszkednie kell az anyagokhoz. A PDMS plazmakezelés után kötődik az üveghez. A hőre lágyuló műanyagok termikus vagy oldószeres kötést igényelnek. Az üveg és a szilícium anódosan kötődik. Egy nem megfelelő pár meghibásodik.
Készíthetek prototípust PDMS-sel, majd áttérhetek műanyagra?
Megteheted, de számíts rá, hogy újra kell tervezned. A felületi tulajdonságok, a gázáteresztő képesség és a kötési módszerek mind eltérőek. Javítsd ki az anyagválasztást időben. A gyártási anyaggal történő prototípus-készítés későbbi átdolgozást takarít meg.
Mekkora jellemzőméretet lehet elérni az egyes gyártási módszerekkel?
A PDMS lágylitográfia körülbelül 10 µm-es jellemzőket másol. A hőre lágyuló műanyagok kis méretekben korlátozzák a felbontást. Az üveg és a szilícium a mikrométer alatti méreteket is eléri. Válasszon az alkalmazás tényleges igényei alapján.
Miért olyan fontos a csatorna geometriája?
A csatorna alakja szabályozza az áramlást, a keverést és a nyomást. Az éles kanyarok holt zónákat hoznak létre. A hosszabb csatornák növelik a nyomást. A kisebb keresztmetszet gyorsabban növeli a nyomást. A jó geometria biztosítja, hogy a mikrofluidikai chip a tervezett módon működjön.
Mikor érdemes prototípusról tömeggyártásra váltani?
Akkor lépj tovább, amikor a terved stabil és a mennyiség növekszik. A prototípus szerszámok elkészítése kevesebbe kerül, mint az edzett acél öntőformáké. A közbenső szerszámok áthidalják a hiányosságokat. A végső szerszámozás előtt figyelj a rejtett problémákra, mint például a belső feszültség vagy a megváltozott autofluoreszcencia.
A ragasztás befolyásolja a teljes gyártási folyamatot?
Igen. A kötés gyakran az utolsó lépés, és mindent tönkretehet, ami előtte van. Minden anyagpárnak meg kell a saját stratégiája. Ha jól csináljuk, a tömítés a készülék élettartama alatt kitart. Ha rosszul csináljuk, a mikrofluidikai chip szivárogni fog.







