
Bevezetés
A vákuumos poharak a mindennapi élet és az ipari környezet gyakori velejárói. Akár nagy alkatrészeket emelsz, akár egy kézitáskát akasztasz a falra, mindig jelen vannak.
Általában két részből állnak: egy tapadókorong testből és egy rugalmas tömítőajakból. A fém vákuumos poharak általában az ipari környezetben találhatók, míg a mindennapi életben az emberek általában műanyag vagy szilikon modelleket választanak. Ebben a fejezetben a műanyag vákuumos poharakra fogunk összpontosítani.
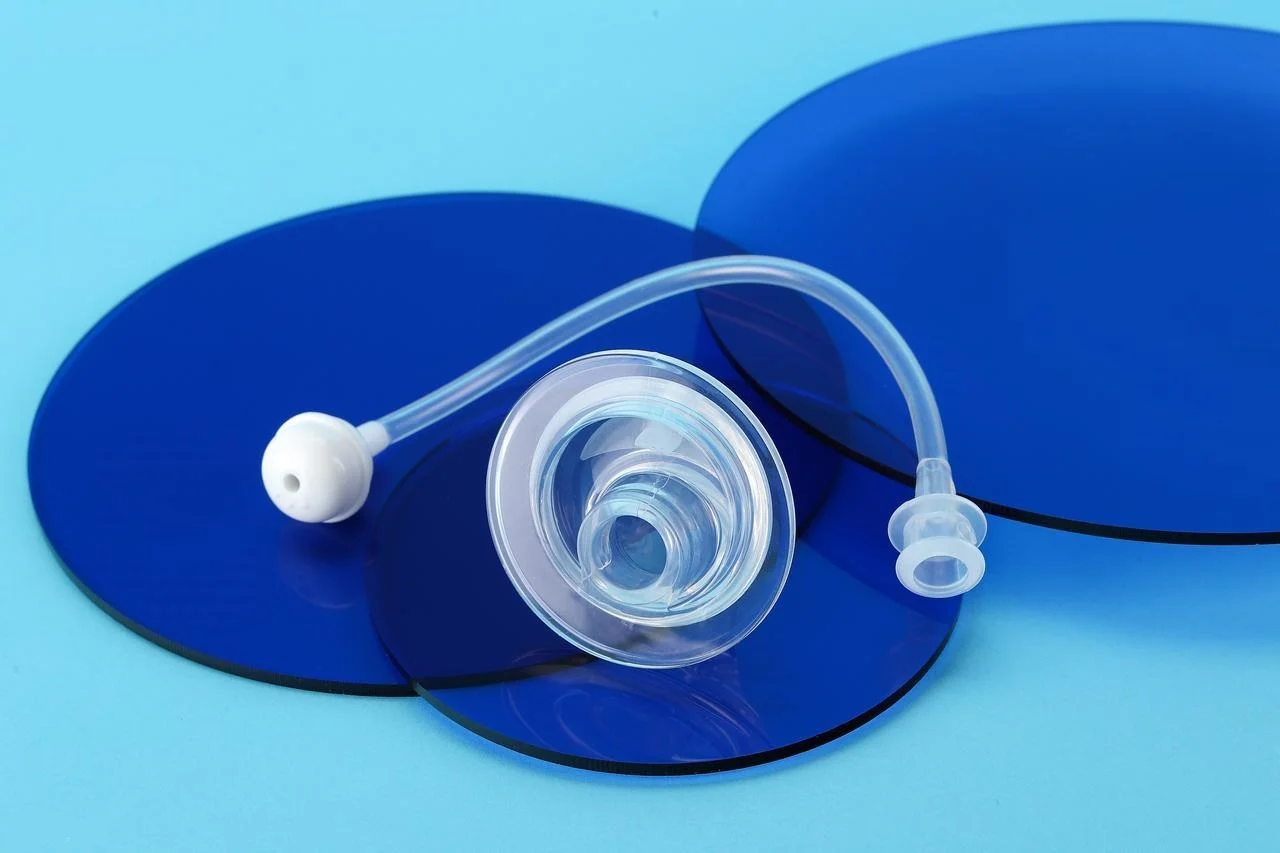
A műanyag biztosítja a merev szerkezetet. A pohárnak merev gerincre van szüksége az erőátvitelhez összeomlás nélkül. A szilikon biztosítja a rugalmas tömítőajakot. Ez az ajak alkalmazkodik az egyenetlen felületekhez. Ez hozza létre a vákuumzárást.
Lépésről lépésre: Alapvető gyártási folyamatok
A vákuumos poharak tömeggyártása nem jár fémmegmunkálással. Nincs hegesztés. Nincs nyers blokkok megmunkálása. A domináns technológiák a fröccsöntési eljárások. Az emberek anyagot öntenek az üregekbe. Az üregek formálják az alkatrészt.
1. Műanyag test Fröccsöntés (A merev komponens)
Az ügyfelek műanyag fröccsöntést használnak a merev testhez. Gyakori anyagok az ABS, a PC és a nejlon. Egy fröccsöntőgép megolvasztja a műanyag pelleteket. Az olvadt anyagot egy acél formaüregbe préselik. A ciklusidők 15 és 60 másodperc között mozognak, az alkatrész méretétől és a falvastagságtól függően.
A gyors prototípusgyártás gyakran szerepet játszik itt. Egy 3D nyomtatott műanyag test lehetővé teszi az emberek számára, hogy teszteljék az illeszkedést és a működést anélkül, hogy kemény szerszámra kellene várniuk. Miután a terv rögzült, a gyártóformát kivágják.
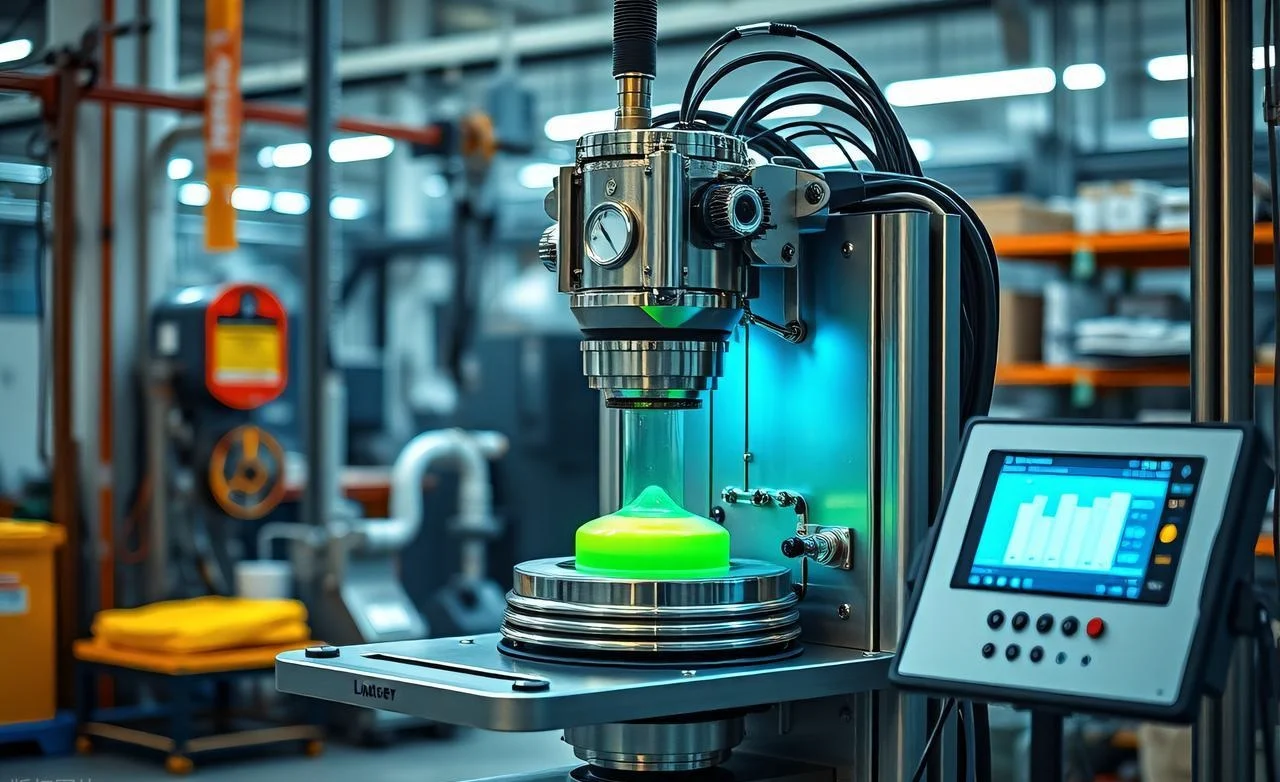
2. Szilikon ajakdíszítés (a rugalmas tömítőelem)
Két folyamat dominál itt. Az emberek a mennyiségi és pontossági követelmények alapján választanak.
- Tömörítés öntvény művek kisebb mennyiségek esetén. A szerszámköltség alacsonyabb. Egy előre formázott szilikon alapdarab egy fűtött üregbe kerül. A prés bezárul. A hő és a nyomás alakítja az anyagot. A ciklusidők hosszabbak. De a kezdeti befektetés kisebb.
- Folyékony szilikon gumi (LSR)A fröccsöntés nagy mennyiségeket kezel. A pontosság jobb. Két folyékony komponenst összekevernek, és közvetlenül egy felmelegített formába fecskendeznek. A kikeményedés az üregben történik. A ciklusidők rövidebbek. A szerszámköltségek magasabbak. Az LSR-t igényes alkalmazásokhoz használják, ahol az állandóság számít.
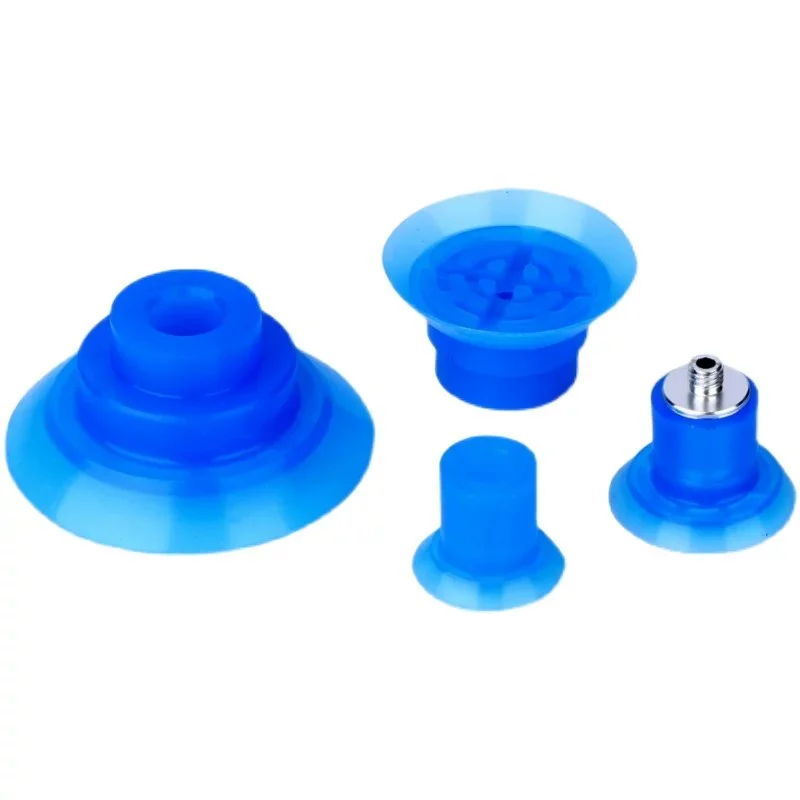
3. A kritikus kötés: Szilikon és műanyag összekapcsolása
Ez a lépés eldönti, hogy elkészül-e a pohár. A szilikon ajaknak a műanyag testhez kell csatlakoznia. Két módszer létezik.
- ráfröccsöntéssel is A tömeggyártás előnyben részesített módszere. A műanyag testet egy második öntőformába helyezik. Folyékony szilikont fecskendeznek közvetlenül rá. Kémiai kötés alakul ki a csatlakozási felületen. Nincs szükség ragasztóra. A kötés állandó.
- Formázás után Ragasztóanyag A ragasztás alternatív megoldásként szolgál. Akkor alkalmazzák, ha az anyagok nem kompatibilisek, vagy ha nem állnak rendelkezésre fröccsöntési szerszámok. A műanyag felületre alapozót visznek fel. A szilikon ajakra ragasztót visznek fel. Ezután az alkatrészeket összepréselik. A kötés mechanikus, nem kémiai. Működik, de kevésbé megbízható a nagy ciklusszámú alkalmazásoknál.
4. Befejezés és Utófeldolgozás
A formázott csésze még nincs kész. Több lépés következik.
A villámmentesítés eltávolítja a felesleges szilikont. Vékony villámvonalak alakulnak ki a forma elválasztó vonalainál. Ezeket manuálisan vagy automatizált kriogén villámmentesítéssel vágják le. A szilikon puha. A villám tisztán lejön, ha a forma jól van megtervezve.
Az utókeményedés sütőben történik. A szilikon több órán át magas hőmérsékleten áll. Ez a lépés befejezi a térhálósodási reakciót. A stabilitás javul. A mechanikai tulajdonságok stabilizálódnak. Ezt a lépést mindenki saját felelősségére kihagyja.
A szivárgásvizsgálat és az ellenőrzés hibákat mutat. Minden egyes tartályt vákuumállóság szempontjából tesztelnek. Nyomáscsökkenést vagy áramlásmérést alkalmaznak. A vizuális ellenőrzés során üregeket, sorjakat és a kötés épségét ellenőrzik. A szivárgó tartály nem működik. A vizsgálat nem opcionális.
A vákuumos poharak gyártásának 7 legnagyobb gyártási kihívása
1. Légbuborékok (üregek) szilikonban
Keverés közben levegő csapdába esik. A buborékok üregekké válnak a kész alkatrészben. Az üregek gyengítik a tömítést. Szivárgási útvonalakat hoznak létre.
Megoldás: Vákuumos gáztalanító berendezés használata kötelező. Az emberek összekeverik a szilikon komponenseket. Ezután a keverék egy vákuumkamrába kerül. A vákuum kiszívja a csapdába esett levegőt, mielőtt kiöntené vagy befecskendezné.
2. Egyenetlen kikeményedés (ragadós vagy puha részek)
Az alkatrész ragacsosan jön ki a formából. Vagy túl puha. Vagy egyes helyeken nincs teljesen kikeményedve. Az ok szinte mindig a helytelen keverési arány.
Megoldás: Precíz mérlegek és alapos keverési protokollok. Az emberek lemérik az egyes komponenseket. Meghatározott ideig keverik. Lekaparják a tartály oldalát. Egy két százalékkal eltérő tétel sikertelen. A gyors prototípusgyártás gyakran kis, kézzel kevert tételeket használ. Ezek a kis tételek elrejthetik a keverési hibákat, amelyek a gyártási léptékben nyilvánvalóvá válnak. A mennyiség növelése előtt az embereknek validálniuk kell a keverési folyamatot a gyártóberendezéseken.
3. Alkatrész deformáció (torzulás)
A szilikon ajak terhelés alatt behajlik. Vagy a csésze nem tartja meg az alakját a kiszerelés során. Az anyag túl puha az alkatrész geometriájához képest.
Megoldás: A Shore A keménységet az alkatrész méretéhez és alakjához kell igazítani. A 30 A-es szilikon kis, vastag alkatrészekhez megfelelő. Egy nagy, vékony ajakhoz 50 A-es vagy nagyobb szilárdság szükséges. A mérnökök a prototípusgyártás során különböző durométereket tesztelnek, hogy megtalálják a minimális keménységet, amely még megtartja az alakot. Ha túl kemény, a tömítés romlik. Ha túl puha, az alkatrész deformálódik.
4. Ragaszkodás a formához (formabontási problémák)
A megkötött szilikon nem engedi el magát. Az alkatrész elszakad eltávolításkor. A forma megsérül.
Ok: Nem elegendő a formaleválasztó, vagy bonyolult alámetszések vannak a forma kialakításában. Egyes szilikonminőségek jobban tapadnak, mint mások.
Megoldás: A megfelelő formatervezés az első védelmi vonal. Kerülje az éles alámetszéseket. Használja a ferde szögeket. Ezután óvatosan vigye fel a formaleválasztót. Túl kevés esetén az alkatrész ragad. Túl sok esetén a felületkezelés romlik. Minden egyes formához szabványos felviteli eljárást dolgoznak ki.
5. Gyenge vagy sikertelen műanyag-szilikon kötés
A szilikon ajak elválik a műanyag testtől. A csésze működés közben elromlik. A kötés sosem volt elég erős.
Ok: Az anyagösszeférhetetlenség a szokásos bűnös. A szilikon felületkezelés nélkül a legtöbb műanyaghoz nem tapad.
Megoldás: Amikor csak lehetséges, a ráfröccsöntési szerszámok előnyben részesítése. A ráfröccsöntés kémiai kötést hoz létre az LSR fröccsöntési folyamata során. Nincs szükség ragasztóra. Ha a ráfröccsöntés nem kivitelezhető, speciális ipari ragasztókat használnak felületi alapozókkal. A ragasztási folyamat gondos folyamatszabályozást igényel.
6. Kémiai kioldódás és szennyeződés (élelmiszer/orvosi)
Az élelmiszerrel érintkezésbe kerülő vagy orvosi célú alkatrészek nem oldhatnak ki vegyszereket. A standard szilikon olyan adalékanyagokat tartalmaz, amelyek nem biztonságosak.
Ok: Nem tanúsított alapanyagok. A beszállító spórolt a költségeken.
Megoldás: FDA-kompatibilis szilikon beszerzése. A vonatkozó szabályozás a 21 CFR 177.2600. Az orvosi alkalmazásokhoz ISO 10993 tanúsítvány szükséges lehet. Az emberek tanúsítványokat kérnek, mielőtt anyagot vásárolnának.
7. Idegen tárgyak okozta szennyeződés kockázata
Egy darab fém vagy kemény műanyag beleesik az élelmiszer-szállítószalagba. A porszívópohár összetörik vagy leszakad egy szilánk. A szennyeződés visszahívást okoz.
Ok: A szabványos szilikont a fémdetektorok nem érzékelik. A törött darabok észrevétlenül átjutnak a minőségellenőrzésen.
Megoldás: Használjon fémdetektorral detektálható szilikonvegyületeket. Ezek az anyagok vastartalmú adalékanyagokat tartalmaznak, amelyek aktiválják a fémdetektorokat a gyártósorokon. Az adalékanyagok FDA által jóváhagyottak a véletlen érintkezés elleni védelem érdekében. Az emberek az élelmiszer-feldolgozáshoz és a gyógyszerészeti alkalmazásokhoz fémdetektorral detektálható minőségű anyagokat írnak elő. Az extra anyagköltség eltörpül egy visszahívás költségeihez képest.
Kritikus anyagkiválasztási kritériumok in Vacuum Cups Gyártás
Keménység (Shore A)
A szilikon keménységét a Shore A skálán mérik. Az alacsonyabb szám puhább anyagot jelent, a magasabb szám pedig keményebb, tartósabb keveréket.
A 35A puha, kényes alkalmazásokhoz ajánlott. Frissen sült croissant kezelése. Polírozott lencse kiválasztása. A perem könnyen illeszkedik. A fogás finom. Hátránya a tartósság. A puha szilikon gyorsabban szakad.
Az 50A szilárd, tartós alkalmazásokhoz ajánlott. Fémlemez emeléséhez. Durva műanyag alkatrész mozgatásához. A perem kopásálló. A tartóerő nagyobb. De az 50A nem illeszkedik olyan jól az egyenetlen felületekhez, mint a 35A.
Élelmiszer-minőségű megfelelőség
Az élelmiszerrel való érintkezés szabályozott terület. A véletlenszerű szilikonok használata tilos.
Az FDA 21 CFR 177.2600 az amerikai szabvány. Ez határozza meg a megengedett kivonható anyagokat és a vizsgálati módszereket. Egy tanúsított vegyület megfelel ezeken a teszteken. Tanúsítvány hiánya azt jelenti, hogy az anyag nem felel meg az előírásoknak, még akkor is, ha ugyanúgy néz ki.
Az EU 1935/2004 az európai keretrendszer. A tényleges vizsgálati módszerek más szabványokból származnak, de ez a rendelet határozza meg a követelményeket. Az Európába értékesítőknek megfelelőségi nyilatkozatra van szükségük az anyagbeszállítótól.
Mindkét szabvány számít. Egy pékségben használt pohárhoz vagy az egyik, vagy a másik szükséges, attól függően, hogy hová szállítják a berendezést. Az emberek dokumentációt kérnek, mielőtt anyagot rendelnének.
Speciális tulajdonságok
Néha a standard vegyület nem működik. Az embereknek extra funkciókra van szükségük.
A fémérzékelhető eljárás élelmiszer- és gyógyszeripari gyártósorokra vonatkozik. Vastartalmú adalékanyagokat kevernek a szilikonba. Ha egy darab letörik, a fémdetektor kiszűri a szilánkot. A másik lehetőség a visszahívás.
Hőálló, forró környezetet is bír. Sütőkemencék. Sterilizálási ciklusok. A standard szilikon 200°C felett lebomlik. A speciális készítmények 250°C-ot vagy többet is túlélnek.
Az antisztatikus bevonat megakadályozza a por tapadását. Az elektronikai gyártásnak erre van szüksége. A sztatikus töltés vonzza a részecskéket a termékre. A pohárnak el kell oszlatnia ezt a töltést. Az emberek antisztatikus vegyületeket akkor írnak elő, ha a hagyományos szilikon szennyeződési problémákat okoz.
Nincs egyetlen anyag, ami mindent tudna. Az emberek az alkalmazás alapján rangsorolnak. Először a keménység. Másodszor a megfelelőség. Harmadszor a különleges tulajdonságok. Ha rossz a rendelés, a pohár tönkremegy, függetlenül attól, hogy milyen jól gyártották.
Összegzés
A vákuumos poharak tömeggyártása nem egyszerű. Három dolognak kell együttműködnie. A szilikon kikeményedésének következetesnek kell lennie. A műanyag fröccsöntésének szigorú tűréshatárokat kell tartania. A köztük lévő kötésnek több ezer ciklust kell kibírnia. Ha bármit is elrontanak, a poharak tönkremennek a gyártósoron.
Záró tanács a gyártás megkezdéséhez. A tervezési fázis elején részesítse előnyben a műanyag-szilikon kötési módszert. A túlfröccsöntés a legjobb választás a térfogat növeléséhez. A ragasztásos kötés működik, de nagyobb folyamatirányítást igényel. Döntsen a formaacél vágása előtt.
Kezdettől fogva tanúsított anyagok beszerzése. FDA megfelelőség. EU nyilatkozatok. Fémérzékeléssel kimutatható minőségek, ha szükséges. Ne cserélje ki az anyagokat a projekt végén. A kikeményedési profil megváltozik. A kötés szilárdsága megváltozik. Az egész folyamat eltolódik.
Vákuumos gáztalanító berendezésbe kell fektetni. A légbuborékok nem elfogadhatóak a tömítőfelületen. A vákuum nélkül kézzel kevert tételek kudarcot vallanak. A gyártási méretek megfelelő gáztalanítást igényelnek. Nincsenek rövidítések. A poharak vagy lezáródnak, vagy nem. Az emberek emlékeznek azokra, amelyek nem záródnak le.
A NOBLE-ról: Partner a precíziós műanyag- és szilikongyártásban
Kik vagyunk?
A NOBLE egy speciális műanyaggyártó vállalat. Ügyfeleink nagy pontosságú fröccsöntéssel és szilikonfeldolgozással fordulnak hozzánk.
Hidat képezhetsz az összetett terméktervezés és a megbízható tömeggyártás között. A nehézséget a kettős anyagú alkatrészek jelentik – műanyag és szilikon. A vákuumpoharak tökéletes példa erre. Egy merev műanyag testhez rugalmas szilikonperemre van szükség. A két anyagnak tartósan össze kell kapcsolódnia. Mi ezt megvalósítjuk.
Alapvető feldolgozási képességeink
Műanyag fröccsöntés
A NOBLE mérnökei mérnöki minőségű gyantákkal dolgoznak. ABS, polikarbonát (PC), nejlon (PA) és egyéb egyedi vegyületekkel. Az ügyfelek elküldik nekünk az anyagspecifikációikat. Mi pedig a formákat forgatjuk.
A nagy volumenű gyártás automatizált cellákon történik. A cél az állandó minőség. A ciklusidők gyorsak. Az embereknek naponta több ezer alkatrészre van szükségük. Gépeink ezt a mennyiséget változatlanul szállítják.
Folyékony szilikon gumi (LSR) fröccsöntés
A rugalmas szilikon alkatrészek precíziós öntése a vákuumos poharak gyártásának egyik alapvető szakértelme. A vákuumos poharak komplex ajakgeometriái rutinszerűek. Az LSR eljárás nagy sebességet és nagy térfogatot kezel. A vakolat minimális. Az alkatrészek közötti konzisztencia szoros.
ráfröccsöntéssel (Műanyag-szilikon kötés)
Ez a specialitásunk. Kémiailag kötünk szilikont közvetlenül merev műanyag felületekre egyetlen fröccsöntési ciklusban. Nincs másodlagos ragasztós összeillesztés. Nincsenek gyenge ragasztóvonalak.
Értéknövelt szolgáltatások
A saját szerszámgyártás nagy előnyt jelent. Minden egyes termékgeometriához igazított precíziós öntőformákat tervezünk és gyártunk – nem kell külső szerszámos műhelyre várni.
Az utófeldolgozás a létesítményünkben történik. A sorjamentesítés eltávolítja a felesleges anyagot. Az utókeményítés stabilizálja a szilikont. Az ultrahangos tisztítás előkészíti a felületeket. A szivárgásvizsgálat a kiszállítás előtt kiszűri a hibákat.
Anyag testreszabás lehetséges. FDA-kompatibilis szilikonokat fejlesztünk. Fémérzékelhető vegyületeket is gyártunk élelmiszer- és gyógyszeripari gyártósorok számára.
Tanúsítványok és megfelelőség (Elkötelezettség a minőség iránt)
ISO 9001:2015 (Minőségirányítási rendszerek)
Ez a tanúsítvány elkötelezettségünket bizonyítja. Állandó minőség. Folyamatos fejlesztés. Ügyfél-elégedettség. A szabvány minden gyártási folyamatunkra vonatkozik.
ISO 13485:2016 (Orvostechnikai eszközök – Minőségirányítás)
Ez a kritikus fontosságú tanúsítvány az orvosi munkához. Orvosi, gyógyszeripari és egészségügyi alkalmazásokhoz gyártunk alkatrészeket. A szabvány igazolja, hogy képesek vagyunk megfelelni a szigorú szabályozási követelményeknek. Biztonság. Nyomonkövethetőség. Kockázatkezelés.
FAQ
Mi a különbség a kompressziós öntés és az LSR fröccsöntés között a szilikon vákuumos pohárgyártásában?
A présöntés előregyártott szilikon alapanyagot használ. A szerszámköltségek alacsonyabbak. A ciklusidők hosszabbak. Az ügyfél ezt kisebb volumen vagy egyszerűbb geometriák esetén választja.
Az LSR fröccsöntés folyékony szilikonkaucsukot használ. Két komponens automatikusan keveredik. A folyadékot közvetlenül egy felmelegített öntőformába fecskendezik. A kikeményedés az üregben történik. A ciklusidők rövidebbek. A pontosság jobb. A szerszámköltségek magasabbak. Az emberek nagy volumenű és összetett alkatrészekhez választják az LSR-t.
Ragaszthatok szilikont műanyagra ahelyett, hogy ráöntözném?
Igen. A ragasztás működik. Nem ugyanaz, mint a ráfröccsöntés. A ráfröccsöntés kémiai kötést hoz létre a fröccsöntési folyamat során. Nincs ragasztóréteg. A ragasztáshoz felület-előkészítés szükséges. A műanyagra alapozó kerül. A szilikonra ragasztó. Ezután az alkatrészek összepréselődnek.
A kötés mechanikus, nem kémiai. Kevésbé megbízható a nagy ciklusszámú alkalmazásoknál. Ragasztókötést akkor alkalmaznak, ha nem állnak rendelkezésre ráfröccsöntő szerszámok, vagy ha az anyagok nem kompatibilisek. Vákuumpohár tömeggyártásához a ráfröccsöntés a jobb választás.
Újrahasznosíthatók a szilikon vákuumpoharak?
A legtöbb szilikon vákuumpohár nem újrahasznosítható a szokásos önkormányzati programok keretében. A szilikon egy hőre keményedő polimer. Nem olvad és nem alakul újra, mint a hőre lágyuló műanyagok.
Néhány speciális újrahasznosító létesítmény átveszi a szilikont. Az anyagot porrá őrlik, hogy töltőanyagként vagy újrahasznosított alkalmazásokhoz használják. De ezek a létesítmények nem elterjedtek. A legtöbb használt szilikonpohár a hulladéklerakóba vagy a hulladékégetőbe kerül. Azoknak, akiknek az élettartamuk végén történő ártalmatlanítás a legfontosabb, ezt a korlátozást figyelembe kell venniük, amikor nagy volumenű alkalmazásokhoz anyagokat választanak.







