

Egy sebészeti robot alkatrésze meghibásodik, és a beteg megsérül. Ez az igazi probléma minden döntés mögött ezen a területen. A pontosság, a biokompatibilitás és a szabályozási megfelelés nem csupán nagy ötletek – ezek döntik el, hogy a műtét működni fog-e vagy sem.
A piac ezt a nyomást mutatja. A Grand View Research szerint a globális sebészeti robotika iparág 2025-ben 14.1 milliárd USD volt, és 2033-ig 14.9%-os éves összetett növekedési ütemmel fog növekedni. A Towards Healthcare hasonló lendületről számol be: 13.79 milliárd USD 2025-ben és 16.54%-os éves összetett növekedési ütemmel 2035-ig.
| Forrás | Piacméret 2025 | CAGR |
| Grand View kutatás | 14.1 milliárd USD | 14.9% (2026–2033) |
| Az egészségügy felé | 13.79 milliárd USD | 16.54% (2026–2035) |
A mérnökök és a beszerzési csapatok nehéz kihívással néznek szembe. Egyensúlyt kell teremteniük a sebészeti robotalkatrészek gyártási folyamatai, anyagválasztása és tűréshatárai között a szigorú orvosi szabványokkal. Egyetlen rossz döntés egy sebészeti robotalkatrészen veszélyeztetheti az egész rendszert.
Sebészeti robotalkatrészek megmunkálási folyamatai
A megfelelő módszer kiválasztása határozza meg, hogy egy sebészeti robot alkatrésze a tervezett módon működik-e. A sebészeti robotok erre a gyártási folyamatra támaszkodnak a sebészeti robotalkatrészek gyártása során, biztosítva a műtéthez szükséges pontosságot.
Öttengelyes CNC megmunkálás
Geometriai pontosság
Egy öttengelyes CNC gép egyetlen beállítással több szögből vág ki egy alkatrészt. Ez az egyetlen beállítás kulcsfontosságú a sebészeti minőségű gyártáshoz. Az alkatrész egyetlen referenciarendszerben marad, így az illesztési hibák nem halmozódnak fel. Az orvosi robotok esetében ez azt jelenti, hogy az összetett alakzatok hűek maradnak a CAD modellhez. A szoftver vezérli az orientációs eltolódásokat, ami csökkenti a tűréshatárok halmozódását. Egy gyártó azt állítja, hogy akár ±0.020 mm-es tűréshatárokat is be tudnak tartani a sebészeti robotalkatrészek esetében. Ez a pontossági szint akkor számít, amikor egy alkatrész egy szerszámot vezérel a beteg belsejében. Ezeknek az alkatrészeknek minden alkalommal állandó minőséget kell nyújtaniuk.
Felületkezelési ellenőrzés
A felületkezelés ugyanilyen fontos. Az orvosi műszerek érdes felülete súrlódást okozhat, vagy baktériumokat csapdába ejthet. Az öttengelyes megmunkálás ezt úgy oldja meg, hogy a vágószerszámot minden felülethez a legjobb szögben tartja. A szerszám simán mozog az ívelt felületeken. Ez tisztább vágást eredményez és meghosszabbítja a szerszám élettartamát. Az orvosi robotoknál a jó felületkezelés csökkenti a másodlagos munkát.
Szikraforgácsolás és huzalszikra
Edzett anyagok
A huzalszikraforgácsolás egyértelmű előnyt biztosít a kemény anyagokból készült alkatrészek esetében. Bármilyen vezetőképes fémet vág, függetlenül attól, hogy mennyire kemény. Ide tartozik az edzett 400-as sorozatú rozsdamentes acél, 420-tól 440-ig terjedő minőségben, amelyekre az orvosi eszközöknek gyakran szükségük van. A volfrám és a molibdén is könnyen vágható. A huzal soha nem ér hozzá a munkadarabhoz, így nincs szerszámnyomás, amely eltérítené a vékony szakaszokat. Ez egyike azoknak a speciális gyártási eljárásoknak, amelyek a kemény anyagokat alkalmassá teszik az orvosi robotok számára.
Finom jellemzők vágása
Finom jellemzők esetén a huzalos szikraforgácsolás nagyszerű munkát végez. Éles sarkokat készít minimális sugárral. Hosszú, precíz furatokat hoz létre, amelyekkel más módszerek nem tudnak versenyezni. A vágás után nem maradnak sorják vagy szerszámnyomok. A felületi kidolgozás akár 3 mikrohüvelyk (Ra) finomságot is elérhet. Lassabb beállításokkal a tűrések elérhetik a ±0.0002 hüvelyket. Ez a gyártási pontosság létfontosságú a nagy pontosságú orvosi robotalkatrészeknél. Az összetett alakú vagy kis illesztési furatokkal rendelkező alkatrészek profitálnak ebből a megközelítésből. A pontosság itt közvetlenül befolyásolja a betegbiztonságot.
Svájci megmunkálás és lézeres eljárások
Apró, bonyolult alkatrészek
A svájci megmunkálás a legjobb választás kisméretű, részletes alkatrészekhez. Az orvosi robotoknak gyakran apró tengelyekre, csapokra vagy csatlakozókra van szükségük a robotkaron belül. A svájci esztergák a rúdanyagot egy vezetőperselyen keresztül adagolják, és az anyagot közvetlenül a vágási ponton tartják meg. Ez lehetővé teszi a gép számára, hogy szoros tűréshatárokat tartson fenn a hosszú, vékony alkatrészeken. Nagy volumen esetén a svájci megmunkálás hatékony és gyors.
Mikroméretű lézervágás és hegesztés
A lézeres eljárások olyan alkatrészeket is kezelnek, amelyek túl kicsik a hagyományos szerszámokhoz. Egy fókuszált sugár minimális hőterjedéssel vág vékony fémeket, csöveket és műanyagokat. Az élek tiszták maradnak a kis hőhatásövezetnek köszönhetően. A lézerhegesztés apró alkatrészeket köt össze súlynövelés nélkül. Ezek a sebészeti robotalkatrészek támogatják a kisebb, kevésbé invazív eszközök felé mutató trendet.
Additív gyártás prototípusokhoz és komplex geometriákhoz
A 3D nyomtatás támogató szerepet játszik a sebészeti robotok gyártásában. Kezeli a prototípusokat és az összetett formákat, amelyek megmunkálása túl sokba kerülne. A mérnökök a nyomtatott alkatrészekkel tesztelik a terveket, mielőtt elköteleződnének a gyártás mellett. Ez a gyártástechnológia segít az összetett formák validálásában. Egyes organikus alakú végfelhasználási alkatrészek is profitálnak ebből a megközelítésből. A precíziós megmunkálási műveletekhez a 3D nyomtatás közel pontos formákat hoz létre, amelyek a végső tűrések ellenőrzésére CNC-re kerülnek. Az így készült orvosi robotalkatrészek ötvözik a tervezési szabadságot a szubtraktív pontossággal. Az itt felhasznált anyagoknak is meg kell felelniük az orvosi szabványoknak.
Additív és lemezes sebészeti robotok gyártásában
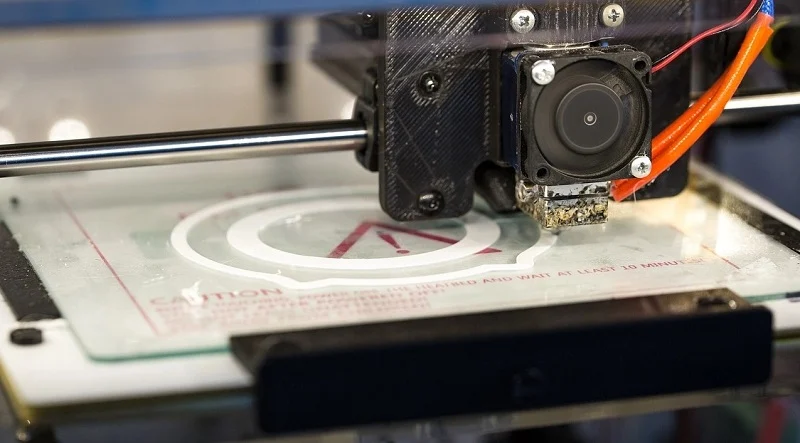
3D nyomtatás sebészeti robotalkatrészekhez
gyors prototípus
A gyorsaság fontos, ha folyamatosan változtatunk egy új szerszámterven. A 3D nyomtatás lehetővé teszi a mérnökök számára, hogy egy valódi alkatrészt napok, nem pedig hetek alatt megszerezzenek. Ez a gyors visszajelzés még a költséges szerszámok elkészítése előtt feltárja a tervezési problémákat. Sebészeti robotalkatrészek esetében egy nyomtatott prototípus már korán ellenőrizheti az illeszkedést és a tapintást. A nyomtatott prototípusok nem helyettesítik a végleges megmunkált alkatrészeket – csak biztonságosabbá teszik az elkészítésükhöz vezető utat.
Összetett geometriák
Bizonyos formákat szinte lehetetlen kivágni forgó szerszámmal. A 3D nyomtatás rétegről rétegre építi fel őket. Belső csatornák, rácsszerkezetek és organikus görbék is lehetővé válnak. Ez a tervezési szabadság valós módon segít az orvosi robotoknak a súlycsökkentésben a merevség elvesztése nélkül. Ugyanez a 3D nyomtatási munkafolyamat közel pontos formákat is készít, amelyek később CNC-re kerülnek a végső pontosság érdekében.
Lemezgyártás
Lézervágás és hajlítás
Nem minden sebészeti robotalkatrésznek kell mikron szintű pontosságot biztosítania. A keretek, konzolok és rögzítőlemezek gyakran síklemezből készülnek. Egy lézer kivágja a körvonalat, majd egy élhajlító formára hajlítja. Ez a gyártási folyamat gyors és nagy mennyiségben megismételhető. Alacsonyan tartja a sebészeti robot nagyobb szerkezeti elemeinek költségeit.
Hegesztés vázakhoz és alvázakhoz
Hajlítás után ezeket a darabokat összeillesztik. A TIG-hegesztés és a ponthegesztés egyaránt jól működik vékony vázaknál. A merev váz stabilan tartja a kart a műtét során, így a hegesztés minősége közvetlenül befolyásolja a teljesítményt. A szerelvények a hegesztés során tartják az illeszkedést, ami védi az általános geometriát. A kritikus összeszereléseknél hegesztés utáni feszültségmentesítésre lehet szükség.
Alumínium és acél öntése
Szerkezeti fém alkatrészek
Az öntés során olvadt fémet öntenek egy öntőformába, hogy kialakítsák a kívánt formát. Ez a módszer alkalmas terjedelmes szerkezeti alkatrészek, például talpak és csatlakozóházak gyártására. Az alumínium könnyű és ellenáll a korróziónak. Az acél erős és nagy terhelést bír el. Mindkettő szabadságot ad a tervezőknek a bordák és kiemelkedések megmunkálásához, amelyeket költséges lenne tömör anyagból megmunkálni.
Költséghatékony termelés
A szerszámozás kezdetben pénzbe kerül, így az öntés nagyobb volumennél megtérül. Az alkatrészenkénti költség a mennyiségek növekedésével csökken. Ezáltal okos megoldást jelent az állandó sorozatban gyártott orvosi robotalkatrészek számára. A megmunkálás ezután fejezi be a kritikus felületeket. Az öntés és a megmunkálás ezen kombinációja egyensúlyt teremt a költségek és a sebészeti munka szigorú tűréshatárai között.
Sebészeti robotalkatrészek tervezési szempontjai
Minimálisan invazív kialakítás
Miniatürizálás és artikuláció
A kisebb alkatrészek kulcsfontosságúak a minimálisan invazív munkához. A sebészeti robot alkatrészeinek kicsinek, de erősnek kell lenniük. Belső csatornákra van szükségük a folyadékok, optika vagy kábelek számára. A CNC mikromegmunkálás ezt lehetővé teszi. Az artikuláció fokozza a bonyolultságot. A precíziós sebességváltók és a pontosan illeszkedő csapágyházak csökkentik a holtjátékot. Ezáltal a pozicionálás megismételhető marad, ami fontos a haptikus visszacsatolás szempontjából a master-slave rendszerekben.
Az orvosi robotok 360 fokban forognak, és kevesebb remegéssel másolják a természetes kézmozdulatokat. Ez a képesség segít a testen belüli szűk helyeken. A kábelhajtású, rugalmas eszközök felváltják az emelőkaros rendszereket, így a mozgás a testen belül történik. A körülbelül 110 mikron széles működtetőkábeleknek csak 40 mikronnal szélesebb csatornákon kell áthaladniuk. Ehhez pontos rögzítésre és szűk helyekre van szükség.
Sterilizációs kompatibilitás
Minden alkatrésznek el kell viselnie az ismételt sterilizálást anélkül, hogy meghibásodna. Gyakori módszerek a gőzös autokláv, a gamma-besugárzás és a VHP. A megfelelő anyag kiválasztása fontos. A titán, a PEEK és a 316LVM rozsdamentes acél jól működik ilyen körülmények között. Az autoklávnak ellenálló menetes csatlakozók és a csúszófelületek Ra ≤0.2 μm felületkezelése is segít. A biokompatibilitás közvetlenül összefügg. Egy hő vagy vegyszerek hatására meghibásodó alkatrész részecskéket juttathat a beteg szervezetébe.
Szerkezeti integritás
Teherhordó alkatrészek
Az orvosi robotok teherhordó alkatrészeinek nagy erőket kell kezelniük. A keresztezett görgőscsapágyak egyszerre kezelik a radiális, axiális és nyomatéki terheléseket. Nagy merevséget biztosítanak a karok ízületei és a forgó talpak számára. A vékony keresztmetszetű csapágyak súlyt takarítanak meg, miközben sok irányból terheket viselnek. A gyakorlatban a választott csapágytípus formálja a teljes kar kialakítását. A miniatűr rozsdamentes acél csapágyak jól működnek katétermeghajtásokban és endoszkóp artikulációban.
Fáradtság-ellenállás
Az ismételt terhelés idővel elhasználja az alkatrészeket. A fáradásos vizsgálat általában 5-10 millió cikluson megy keresztül a valós használatnak megfelelő terhelések mellett. A kovácsolt alkatrészek jobban ellenállnak a fáradásnak, mivel a szemcsefolyás követi az alkatrész alakját. A kovácsolt csípőszár tovább tart, mint az öntött vagy megmunkált. A speciális rozsdamentes acél nagy szilárdságot biztosít alacsonyabb költséggel. A teljes kerámia csapágyak ellenállnak a rozsdának és nem igényelnek kenést, így alkalmasak MRI-kompatibilis orvosi robotokhoz.
Tervezés a gyárthatóság érdekében
Tolerancia Stack-Up elemzés
A tűréshatár-összehasonlítás dönti el, hogy egy összeállítás működik-e. A kis hibák összeadódnak az összeillő alkatrészek között. Egyetlen beállítás egy öttengelyes gépen csökkenti a halmozódást, mivel az alkatrész egy vonatkoztatási rendszerben marad. A tervezőknek a legrosszabb esetet és a statisztikai halmozást is korán modellezniük kell. Ez a problémákat még a szerszámok megmunkálása előtt feltárja.
Funkciók akadálymentesítése
A szerszámoknak minden egyes alkatrészhez el kell érniük. A mély zsebek, alámetszések és belső csatornák eltömíthetik a marókat vagy nyomokat hagyhatnak. A svájci megmunkálás jól működik kis, bonyolult alkatrészekhez. A huzalszikraforgácsolás éles sarkokat és hosszú, precíz furatokat hoz létre sorja nélkül. Azok a tervezők, akik a szerszámokhoz való hozzáférést korán megtervezik, elkerülik a plusz lépéseket, és magas minőséget tartanak fenn.
Sebészeti robotalkatrészek anyagai
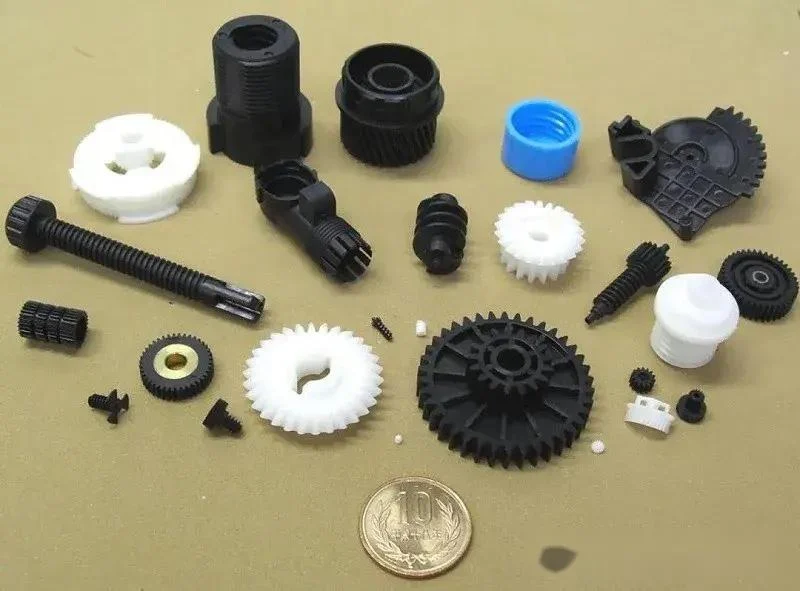
Az anyagválasztás meghatározza, hogyan működik egy alkatrész a testben, hő hatására, és több ezer ciklus után. Ha rosszat választasz, a probléma már a műtét során jelentkezik. Ezért fontos a biokompatibilitás, a mechanikai igények és a sterilizálás együttesen.
Fémek
Titánötvözetek
A titán a legjobb választás azokhoz az alkatrészekhez, amelyek a test belsejébe kerülnek, vagy nehéz terheket hordoznak. TiO2 felülete segíti a csontok közvetlen ránövekedését, lágy szövetek nélkül. Az oxidréteg stabil marad a testnedvekben, így a fémionok évtizedek alatt alig szivárognak ki. A Ti-6Al-4V szakítószilárdsága 895–1,100 MPa, fajlagos szilárdsága pedig 202–248 MPa·cm³/g. Ez olyan erős, mint az acél, de körülbelül 45%-kal könnyebb. A titán 4-5-ször merevebb, mint a csont, míg a rozsdamentes acél körülbelül 10-szer merevebb. Ez a szorosabb illeszkedés kisebb terhelést jelent a közeli szövetekre. Az olyan orvosi robotok, mint a da Vinci sebészeti rendszer, gyakran használnak titánt ezen okok miatt.
Rozsdamentes acél minőségű
A rozsdamentes acél számos sebészeti célra alkalmas, alacsonyabb költségek mellett. A 316L minőség jól ellenáll a rozsdának és sok autoklávos ciklust kibír, így gyakori eszköz, tű és nem beültetett alkatrész gyártásában. Szakítószilárdsága 485–580 MPa, kifáradási tartóssága pedig 200–250 MPa 10⁷ ciklusonként. A 316LVM típus még jobban ellenáll a korróziónak rövid távú implantátumok esetén. A rozsdamentes acél körülbelül tízszer merevebb, mint a csont, így jobban működik merev szerkezeti alkatrészekhez, mint csonttal való érintkezéshez. Az állandó igénybevételnek kitett ízületi házak és forgó csatlakozók esetében a rozsdamentes acél és a titán egyaránt felülmúlja az alumíniumot a kifáradási élettartam tekintetében.
Alumínium ötvözetek
Az olyan alumíniumötvözetek, mint a 7075-T6, kis súly mellett nagy fajlagos szilárdságot (203 MPa·cm³/g) biztosítanak. A szakítószilárdság eléri az 570 MPa-t. Az alumíniumot azonban többnyire nem használják a test belsejében a toxicitási aggályok miatt. Előfordulhat külső fogszabályozókban és nem kritikus fontosságú hardverekben. Orvosi környezetben az alumínium külső használatra megfelelő, de korrodálhatja a szöveteket, ezért védőbevonatot igényel. A szövetekkel soha nem érintkező sebészeti robotalkatrészeknél továbbra is hasznos lehetőség.
műanyagok
PEEK és PEI
A PEEK a legjobb polimer sebészeti robotok teherhordó alkatrészeihez. Több mint 3,000 sterilizálási ciklust bír ki 134°C-on, rugalmassági modulusa közel áll az emberi csontéhoz, és nem blokkolja a röntgensugarakat. Ez a röntgenáteresztő képesség segíti a képalkotást a műtétek során. A PEI (Ultem) több száz ciklust bír ki gőzzel, gamma-sugárzással és EtO-val. A PPSU (Radel) több mint 1,000 autoklávos ciklust bír ki 134°C-on, de a PEEK-hez képest korlátozottabb kémiai ellenállással rendelkezik. Ezek a nagy teljesítményű polimerek megfelelnek az ISO 10993-1 szabványnak, a kockázatalapú biokompatibilitási szabványnak, amely felváltotta a régebbi USP VI. osztályú szabályokat.
PTFE és fluorpolimerek
A PTFE kémiailag inaktív és nagyon biokompatibilis. Ellenáll az EtO-nak és a gamma-sugárzásnak, de magas hőmérsékletű sterilizálás alatt lebomolhat. Alacsony súrlódása kiválóvá teszi csapágyakhoz, tömítésekhez és katéterbéléshez. A kompromisszum az, hogy terhelés alatt kúszik, és nehezen köthető. Más polimerek speciális szerepeket töltenek be. A polikarbonát átlátszó házakhoz használható, amelyek csak néhány sterilizálási ciklust igényelnek. A nejlon alacsony terhelésű csapágyakat és fogaskerekeket kezel. Az acetál (POM) precíziós fogaskerekekhez és csúszó alkatrészekhez illik. A szilikon elasztomerek puha robotikus működtetőket és rugalmas ízületeket biztosítanak, amelyek biztonságosak a test számára. Minden választás visszavezet az alkatrész funkciójához és a sterilizálásnak való kitettséghez.
Kerámia
Alumínium-oxid és cirkónium-oxid
Az alumínium-oxid és cirkónium-oxid kerámiák kiváló kopásállóságot és keménységet kínálnak. Ellenállnak a rozsdának, és számos sterilizálási cikluson keresztül megtartják alakjukat. A cirkónium keményebb, mint az alumínium-oxid, így jobban működik mozgó teherhordó felületeken. Az alumínium-oxid ott a legjobb, ahol a keménység és a kémiai stabilitás a legfontosabb. Mindkét anyag megtalálható csapágyfelületeken és precíziós alkatrészekben, ahol a fém kopódarabok elfogadhatatlanok lennének.
Biokompatibilitás és kopásállóság
A kerámiák természetesen biztonságosak a test számára, és nem bocsátanak ki fémionokat. Ez vonzóvá teszi őket a hosszú távú beültethető sebészeti robotalkatrészek számára. Kopásállóságuk miatt az alkatrészek hosszabb ideig tartanak nagy ciklusszámú használat esetén. Hátránya, hogy törékenyek. A feszültségpontok körüli gondos tervezésre van szükség. Gyakorlati szempontból a kerámiák akkor működnek a legjobban, ha rugalmas rögzítéssel párosulnak, amely elnyeli az ütésterheléseket.
Az anyagválasztás és a tanúsítás közvetlenül kapcsolódik az anyagtulajdonságokhoz és a teljesítményhez. Minden egyes választásnak meg kell felelnie a biokompatibilitási, sterilizálási kompatibilitási, gyárthatósági, szabályozási papírmunkával és az ellátási lánc stabilitásával kapcsolatos követelményeknek. Ez a teljes kép a sebészeti robotalkatrészekről.
Sebészeti robotalkatrészek tűrései és felületkezelései
Mérettűrések
Kritikus jellemző tűrések
A választott tűrések határozzák meg, hogy egy sebészeti robot alkatrésze minden alkalommal ugyanúgy mozog-e, vagy elmozdul a műtét során. Orvostechnikai eszközök esetében a normál mérettűrések ±0.025 mm és ±0.127 mm között mozognak. Ez az alaptartomány szűkebbé válik a mozgó ízületek és az egymáshoz illeszkedő felületek esetében.
| Precíziós szint | Tipikus tűréstartomány |
| Standard megmunkálás | ±0.005 hüvelyk (0.13 mm) |
| Precíziós megmunkálás | ±0.001″ és ±0.002″ között (0.025–0.051 mm) |
| Nagy pontosságú (dörzsárazott furatok) | ±0.0005 hüvelyk (0.013 mm) |
| Ultra-precíz | ±0.0002 hüvelyk (0.005 mm) |
A sebészeti robotalkatrészek gyártása általában magas vagy ultraprecíziós határértékeket igényel. Ez biztosítja a mozgás biztonságosságát és megismételhetőségét. Az ultraprecíziós munka speciális felszerelést igényel, ezért drágább és tovább tart.
GD&T és ellenőrzés
A GD&T mérhető számokká alakítja azt, hogy egy alkatrésznek mit kell tennie. A maximális anyagállapot-módosítóval ellátott pozíciótűrés extra tűrést biztosít, ahogy az alakzatok eltávolodnak az MMC-től. Ez biztosítja, hogy az alkatrészek illeszkedjenek egymáshoz, miközben csökkentik a gyártási költségeket. Az olyan helymeghatározási vezérlők, mint a valódi pozíció, kerek tűréshatárokat hoznak létre, amelyek jobban működnek, mint a derékszögű koordináta-tűrés. Az olyan tájolási vezérlők, mint a merőlegesség és a szögletesség, derékszöget tartanak fenn az összeszerelési csatlakozásoknál. Az anyagállapot-módosítók (MMC, LMC, RFS) lehetővé teszik, hogy a geometriai tűrések a tényleges alakzatmérettel együtt változzanak. Ezek az eszközök közvetlenül biztosítják, hogy a forgáspontok, a rögzítőfuratok és az illeszkedő felületek megfeleljenek az ismételhetőségi, biztonsági és összeszerelési megbízhatósági követelményeknek. Az ellenőrzés ezután koordináta-mérőgéppel és optikai módszerekkel ellenőrzi ezeket a kijelöléseket.
Felületkezelési követelmények
Ra értékek és funkció
A felületi érdesség befolyásolja, hogy egy alkatrész mennyire tisztul, mekkora a súrlódása, és milyen kockázatot jelent a biofilm kialakulásában. A különböző felületeknek eltérő Ra-értékekre van szükségük.
| Felület típusa | Ajánlott Ra (µm) | folyamat |
| Sebészeti eszközök (tiszíthatóság) | 0.4-0.8 | passziválás |
| Csuklófelületek (ultra sima) | Nincs megadva | |
| Csonttal érintkező zónák | 3-6 | Nincs megadva |
A 0.8 µm-nél nagyobb Ra-értékű általános sebészeti eszközök biofilm kockázatot hordoznak magukban, ezért nem szabad használni őket. Az elektropolírozás 30–50%-kal csökkenti az Ra értéket, CNC-megmunkált rozsdamentes acél alkatrészeken elérve a 0.4–0.8 µm értéket. Emellett eltávolítja az apró sorjákat és krómban gazdag passzív réteget képez.
Polírozás és passziválás
A mechanikus polírozás kismértékben csökkenti az Ra értéket, de mikrokarcolásokat hagyhat maga után. A kémiai passziválás eltávolítja a szabad vasat az Ra javítása nélkül. Az elektropolírozás mindkettőt teszi – simítja a felületet és krómban gazdag passzív réteget épít fel.
Az ASTM F86-21 szabvány a fémes implantátumok felület-előkészítését és jelölését tárgyalja, beleértve a passziválást is a szennyeződések eltávolítása és a védő oxidfilm kialakítása érdekében. A felületminőséget az összes utófeldolgozási lépés után validálni kell – a passziválás megváltoztatja a felület jellemzőit.
Tisztaság és sterilizálás
Tisztatéri gyártás
A tisztatéri műveleteknek meg kell felelniük az ISO 14644-1 részecske-határértékeknek és az FDA 21 CFR 820. rész minőségi követelményeinek. Az ISO 7 (10 000 osztály) szabvány a terminál sterilizálása előtt közvetlenül a beteggel érintkező alkatrészekre vonatkozik. A levegőcsere 60–90 percenként történik HEPA szűréssel, 99.97%-os hatékonysággal 0.3 µm-es részecskék esetén. Üzemi állapotban a maximális részecskeszám 352 000 részecske ≥0.5 µm/köbméter. A környezeti monitoring magában foglalja a levegőben lévő részecskék számlálását, a mikrobiális tesztelést és a HEPA szűrő integritásának ellenőrzését.
Tisztítási folyamat validálása
A terminális sterilizálási módszerek – EtO, gamma és autokláv – nem tudják eltávolítani a beágyazódott részecskéket a megmunkálásból. Az EtO gáz behatolását a részecskék felhalmozódása blokkolja. A gamma-sugárzást fizikailag árnyékolhatják a részecskék. Az autokláv hője és gőze nem tudja kimozdítani a csapdába esett részecskéket. Ezek a részecskék megvédhetik a mikroorganizmusokat a sterilizáló szerektől, ami a validált ciklus ellenére sem steril termékeket eredményez. A biológiai terhelésnek meg kell felelnie az ISO 11737-1 szabvány határértékeinek a sterilizálás előtt. A vágófolyadékokat, részecskéket és gépkenőanyagokat az ISO 10993-1 szabvány szerinti biológiai kockázatértékelés keretében kell értékelni.
Sebészeti robotalkatrészek megfelelősége és minőségbiztosítása
A megfelelőség biztosítja a sebészeti robotok alkatrészeinek biztonságát a betegek számára. Egy jó minőségű rendszer többet tesz, mint a pipálgatásokat. Életeket véd.
A tervezőmérnökök az FDA szabályai, az ISO 13485 minőségirányítási rendszerek és a biokompatibilitási szabványok, például az ISO 10993 által meghatározott korlátokon belül dolgoznak. Minden tervezési döntés – az anyagok kiválasztása, a felületkezelés beállítása, a tűrések hozzárendelése – befolyásolja mind azt, hogy egy alkatrész milyen könnyen elkészíthető, mind azt, hogy megkapja-e a jóváhagyást.
Ezek a szabályok minden olyan részt meghatároznak, ami a műtétbe kerül.
ISO 13485 és orvosi szabványok
Minőségirányítási rendszerek
Az ISO 13485 szabvány meghatározza az orvostechnikai eszközök minőségének alapvető szabályait. A sebészeti robotalkatrészek beszállítóinak ezt a rendszert kell követniük. A szabvány mindent lefed az anyagok beszerzésétől a végső kiadásig. Minden tételnél ugyanazt a minőséget biztosítja. Az ilyen tanúsítvánnyal rendelkező beszállító valódi elkötelezettséget mutat a sebészeti minőségű gyártás iránt. Ismeri a betegek biztonságát szolgáló szabályokat.
Kockázatkezelés és nyomon követhetőség
Az ISO 14971 szabvány a teljes termékéletciklus során kezeli a kockázatokat. A gyártóknak a tervezés során fel kell tárniuk a problémákat. A gyártás megkezdése előtt valós sebészeti helyzetekben tesztelik az alkatrészeket. A nyomonkövethetőség lehetővé teszi az alkatrész nyomon követését a nyersanyagtól a késztermékig.
| ISO 13485 követelmény | Mit jelent ez a sebészeti robotalkatrészek számára? |
| Risk Management | A kockázatalapú módszerek a termék teljes életciklusára vonatkoznak. Minden eszköztípushoz külön kockázatkezelési fájlnak kell léteznie. |
| Nyomon követhetőség | A feljegyzéseknek össze kell kapcsolniuk az eszközazonosítókat a gyártási tételekkel, az alkatrész-tételekkel és a forgalmazási feljegyzésekkel. Képesnek kell lennie a teljes termékelőzmények újjáépítésére. |
Ha egy beszállító rossz anyagtételt jelent, a nyomonkövethetőségi nyilvántartások segítségével pontosan megtalálhatja az érintett robotokat. Ez biztonságban tartja a betegeket, és megakadályozza a visszahívásokat az egész piacon.
Ellenőrzés és tesztelés
Koordináta mérőgép és optikai vizsgálat
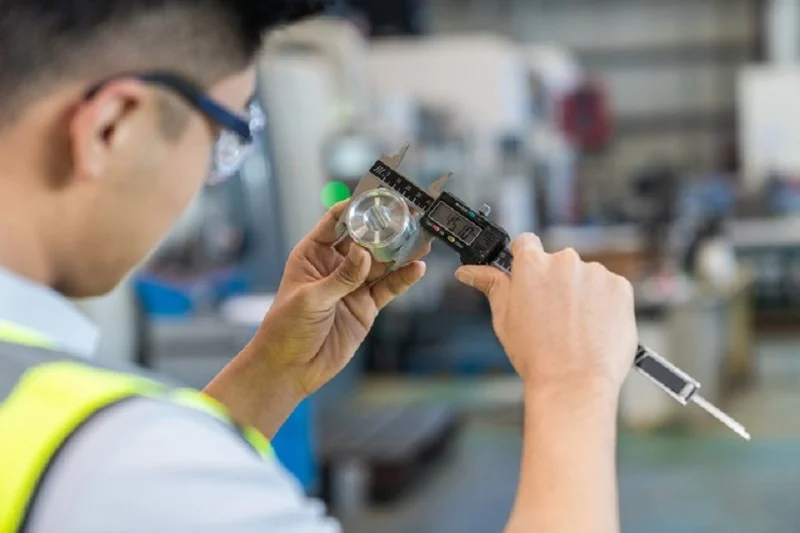
Az ellenőrzés igazolja, hogy az alkatrész megfelel a tervnek. A koordináta-mérő gép (CMM) nagy pontossággal ellenőrzi a méreteket. Biztosítja, hogy a kritikus jellemzők a tűréshatáron belül maradjanak. Az optikai ellenőrzés feltárja a felületi hibákat. A karcolások vagy sorják problémákat okozhatnak a beteg általi használat során. Az orvosi robotalkatrészek esetében ez a szintű ellenőrzés normális. Minden alkatrészt alapos vizsgálatnak vetnek alá, mielőtt továbblépne.
Anyagtanúsítványok
Minden anyagtételhez tanúsítvány szükséges. A megfelelőségi tanúsítvány a tételt visszavezeti a gyárhoz. A testtel érintkező alkatrészek esetében az ISO 10993 szabvány szerinti vizsgálati eredmények igazolják a biztonságot. Az anyagtanúsítványok a megfelelőséget igazoló dokumentumok. Ezek a jó gyártás alapvető részét képezik.
Dokumentáció és nyomon követhetőség
Eszközelőzmények
A dokumentáció tartja össze a minőségbiztosítási rendszert. Az Eszköz törzsrekordja megmondja, hogyan kell az eszközt összeszerelni. Az Eszköztörténeti Feljegyzés igazolja, hogy a készüléket helyesen építették meg.
| DHR elem | Kötelező tartalom | Nyomonkövetési link |
| Eszközazonosítás | Cikkszám, verzió, sorozatszám/tételszám | Linkek a DMR rajzváltozathoz |
| Komponensrekordok | Szállító, tételszám, CoC hivatkozás | Linkek a bejövő ellenőrzési nyilvántartáshoz |
| Termelési feljegyzések | Útvonalkártya, műveleti sorrend, operátorazonosítók | Linkek a munkautasítások felülvizsgálatához |
| Ellenőrzési jegyzőkönyvek | Ellenőrzési jelentés azonosítója, eredmények, megfelelt/nem felelt meg, ellenőr | Linkek a rajzverzióhoz és a kalibrációs nyilvántartáshoz |
Az orvosi robotokban a DHR mindent összeköt. Probléma esetén a DHR az elsődleges hely, ahol keresni kell. Az ISO 13485 szabvány egyértelműen rendelkezik ezekről a nyilvántartásokról. A 7.5.9. záradék nyomon követhetőséget ír elő. A 7.5.1. záradék szabályozza a termelést. Egy jó DHR védi a betegeket a műtét során.
Beszállítói minőségirányítás
Az utolsó elem a beszállítói minőségirányítás. Szükség van egy Jóváhagyott Beszállítói Listára. A rendszeres auditok felelősségre vonják a partnereket. Az erős beszállítói megállapodások kezelik a kockázatokat. Meg kell bíznia a partnereiben, hogy betartják a szabályokat. A sebészeti robotalkatrészek gyártásához a jó beszállítók jobb orvosi robotokat építenek. Segítenek a pontosság biztosításában ott, ahol a leginkább számít.
Öntött és extrudált alkatrészek sebészeti robotalkatrészekhez
Folyadékút csövek
Extrudálási eljárások
Az extrudálás hosszú, üreges csöveket hoz létre, amelyek folyadékokat szállítanak a sebészeti robot belsejében. Az olvadt anyagot egy szerszámon keresztül nyomják át, és az egyetlen folytonos alakban jön ki. Sebészeti robotalkatrészek esetében a mikrofurat-extrudálás apró, egy milliméternél kisebb belső átmérőjű csöveket hoz létre. A többlumenes extrudálás több csatornát helyez el egyetlen csőben. Minden csatorna más folyadékot vagy kábelt szállíthat. Ez a kialakítás tisztán tartja a robotkart. A PEEK extrudálás elviseli a magas hőt, és ismételt sterilizálás során is megtartja alakját.
Anyagválasztás
Az anyagnak rugalmasnak, de erősnek kell maradnia. A sterilizálást törés nélkül kell túlélnie. A kenőanyaggal ellátott cső csökkenti a súrlódást, amikor a cső a katéterbevezető rendszerben csúszik. Ez segíti a robotot az eszközök precíz mozgatásában. A megerősített tengelyek falán belül fonat található az extra szilárdság érdekében. Az irányítható katéterek esetében az anyagnak a végén meg kell hajlania, amikor a vezérlőhuzalok húzzák. A jó minőségű anyagok közvetlenül befolyásolják a robot teljesítményét a műtét során. A megfelelő anyagok a sterilizálást is megkönnyítik és megbízhatóbbá teszik.
Öntött alkatrészek és tömítések
Egyedi, újrafelhasználható alkatrészek
A fröccsöntés robotházak és vezérlőkarok alkatrészeit gyártja. Az orvosi robotalkatrészeknek szigorú tűréshatárokra van szükségük. A ráfröccsöntés egy puha tapadású réteget helyez a kemény magra. A mikrofröccsöntés apró tömítéseket hoz létre, amelyek illeszkednek a kis illesztésekbe. Ezeket az újrafelhasználható alkatrészeket minden beavatkozás után lemossák és sterilizálják. A fröccsöntő szerszámok kezdetben drágábbak, de minden alkatrész kevesebbe kerül nagy tételben. Az orvosi robotok ezekre az állandó alkatrészekre támaszkodnak a megbízható mozgás érdekében. Ez a folyamat támogatja a hatékony sebészeti robotgyártást.
Eldobható alkatrészek
Egyes alkatrészek hozzáérnek a beteghez, majd kidobásra kerülnek. Sebészeti lepel borítja a robotkart, hogy a munkaterület steril maradjon. Steril drapériafólia véd a szennyeződéstől. Szigetelőhüvelyek borítják a vezetékeket és az eszközöket. A fröccsöntött műanyagból készült fém alkatrészek súlyt és költséget takarítanak meg. Ezek az eldobható alkatrészek csökkentik a fertőzés kockázatát. A formát teljesen kialakítva hagyják el, további megmunkálás nélkül. A minőségellenőrzés a présgépnél történik, hogy a hibákat gyorsan kiszűrjék.
Nagy volumenű gyártás
Formázási hatékonyság
Miután a forma elkészült, a fröccsöntés gyorsan megy végbe. Egy többfészkes forma ciklusonként több alkatrészt gyárt. Ez a sebesség fontos a nagy keresletű orvosi robotok számára. A gyártósorok a nap 24 órájában működnek minimális kezelői segítséggel. A folyamat során nagyon kevés anyag pazarlik el, mivel a hulladékot újra felhasználják. Az állandó gyártási ritmus mozgásban tartja az ellátási láncot. Az orvosi robotok erre a kimenetre támaszkodnak a kórházi ütemterv betartása érdekében.
Minőség-ellenőrzés
A fröccsöntés szigorú minőségellenőrzést igényel. Minden üreg idővel elkopik és megváltoztatja az alkatrészek méreteit. Az orvosi robotok stabil szerszámokra támaszkodnak az állandó teljesítmény érdekében. A statisztikai folyamatszabályozás kiszűri az eltolódást, mielőtt az alkatrészek túllépnék a tűréshatárt. A vizuális ellenőrök ellenőrzik a villanásokat és a rövidre zárt képeket. Az anyagtételek konzisztenciáját tesztelik. Ezek a lépések biztosítják, hogy minden tétel megegyezzen az előzővel. A megbízható alkatrészek védik a betegeket a műtét során.
Sebészeti robotalkatrészek gyártójának kiválasztása
A megfelelő partner kiválasztása sebészeti robotalkatrész-gyártáshoz nagy döntés. A rossz választás időbe, pénzbe, sőt akár visszahívásba is kerülhet. Szóval hogyan lehet megkülönböztetni a legjobbat a többitől?
Gyártási képességek
Berendezések és technológia
Egy komoly partner rendelkezik a megfelelő gépekkel. Keressen többtengelyes CNC rendszereket, szikraforgácsoló berendezéseket és koordináta-mérőgép (CMM) ellenőrző eszközöket. Ezek lehetővé teszik számukra, hogy szűk tűréshatárokat érjenek el összetett sebészeti robotalkatrészeken. Emellett egy helyen kell kínálniuk a megmunkálást, a simítást és a minőségellenőrzést – egy helyen. Ez megkíméli Önt attól, hogy több beszállítóval kelljen zsonglőrködnie.
Gyakorlati szempontból kulcsfontosságú a gyártó műszaki ismerete a fejlett gyártás és a robotika terén. A robotsebészeti rendszerekkel kapcsolatos tapasztalat azért fontos, mert ezek a rendszerek összetettek és összehangolt készségeket igényelnek. Az olyan fejlett képességek, mint az automatizálás, a lézeres megmunkálás és a sejtalapú gyártás, elengedhetetlenek az összetett alkatrészekhez.
Orvostechnikai eszközökkel kapcsolatos tapasztalat
A sebészeti robotok alkatrészeivel kapcsolatos bizonyított tapasztalat elengedhetetlen. Kérjen példákat a leszállított bonyolult, szűk tűrésű prototípusokra. Egy olyan partner, aki ismeri az orvosi robotokat, érti a tétet. Szükségük van szakértelemre olyan anyagok terén is, mint az SS630, SS316, AL7075-T6, PEEK és PEI. A NOBLE, Kína vezető gyártóvállalata, pontosan ilyen professzionális megmunkálási szakértelemmel rendelkezik. Csapatuk segít az ügyfeleknek hatékonyan átállni a prototípus-készítésről a tömegtermelésre.
Minőség és megfelelőség
Tanúsítványok és auditok
A tanúsítványok sokat elárulnak. Az ISO 9001 és az ISO 14001 szabványok a sebészeti robotika szektorához illeszkedő irányítási rendszert mutatnak. Az ISO 13485 még ennél is tovább megy – ez az orvostechnikai eszközök minőségének aranystandardja. A rendszeres auditok őszintévé teszik a partnereket. Az ilyen tanúsítványokkal rendelkező beszállító valódi elkötelezettséget mutat a sebészeti minőségű gyártás iránt.
Folyamatos Fejlesztés
A jó gyártók sosem hagyják abba a fejlesztést. Nyomon követik a hibákat, elemzik a kiváltó okokat és finomítják a folyamatokat. A statisztikai folyamatirányítás már azelőtt észreveszi az eltéréseket, mielőtt az alkatrészek túllépnék a tűréshatárt. Ez a gondolkodásmód védi a betegeket a műtét során. Kérdezze meg a potenciális partnereket, hogyan kezelik a korrekciós intézkedéseket, és hogy befektetnek-e új technológiába.
Költség, minőség és átfutási idő
A tulajdonjog összköltsége
A legolcsóbb árajánlat később gyakran többe kerül. Gondoljon a teljes tulajdonlási költségre – ellenőrzés, átdolgozás, állásidő és megfelelőségi kockázat. Egy erős minőségbiztosítási rendszerekkel rendelkező partner csökkenti a rejtett költségeket. Az orvosi robotalkatrészek esetében a megbízhatóság mindig jobb, mint az alacsony ár.
Skálázhatóság és ellátási lánc
A partnerednek együtt kell növekednie veled. Képesek-e egy prototípus gyártását kezelni, majd nagy volumenűre váltani? Az ellátási lánc rugalmassága is fontos. Az anyagbeszállítók stabil hálózata biztosítja a termelés folyamatosságát. Íme egy gyors ellenőrzőlista a partnerek értékeléséhez:
- Berendezések: precíziós CNC, EDM és CMM rendszerek
- Technológia: egyablakos megmunkálás, utómunkálatok és minőségellenőrzés
- Tapasztalat: bevált sebészeti robotalkatrészek és szűk tűrésű prototípusok
- Anyagok: SS630, SS316, AL7075-T6, PEEK, PEI szakértelem
- Felületkezelés: passziválás rozsdamentes acélhoz, eloxálás alumíniumhoz
- Minőség: méretellenőrzések és fejlett ellenőrzőeszközök
A NOBLE megfelel ezeknek a kritériumoknak. Precíziós megmunkálási és összeszerelési szolgáltatásaik segítenek az ügyfeleknek gyorsabban befejezni a projektjeiket. A sebészeti robotalkatrészek esetében az ilyen típusú partner jelenti a különbséget.
NOBLE: Partner a sebészeti robotalkatrész-gyártásban

Fém- és műanyagfeldolgozás
CNC és svájci megmunkálás
A NOBLE sebészeti robotalkatrészeket gyárt fémből és műanyagból is. Ez azt jelenti, hogy nem kell különböző beszállítókat igénybe venni a különböző anyagokhoz. Műhelyükben fejlett CNC-gépek és svájci esztergák találhatók. Ez a kombináció számít. A merev ízületi ház és az apró működtetőcsap nagyon eltérő beállításokat igényel. Ha egy partner mindkettőt lefedi, lerövidül az út a rajztól a kész alkatrészig. Gyakorlati szempontból itt válik a precizitás valódi gépi képességgé, nem csak egy szóvá.
Műanyag fröccsöntés
A munka másik felét a műanyag fröccsöntés teszi ki. A házak, tömítések, eldobható drapériaelemek és folyadékvezető alkatrészek mind ismételhető méretekben érkeznek a présből. A ráfröccsöntés és a mikrofröccsöntés kezeli az orvosi robotok számára szükséges apró, részletes alkatrészeket. A szerszámokat házon belül gyártják. Ezáltal a visszacsatolási hurok rövid marad, amikor egy terv változik.
Tanúsítványok és minőség
ISO 9001:2015
Az ISO 9001:2015 szabvány meghatározza az alapvető irányítási rendszert. Megmutatja, hogy írásos folyamatok, ellenőrzött beszállítók és mérhető fejlesztések vannak. A vásárlók számára ez tételről tételre kiszámítható outputot jelent.
ISO 13485:2016
Az ISO 13485:2016 szabvány ennél is továbbmegy. Az orvostechnikai eszközök nyelvét beszéli. Kockázatalapú gondolkodást, nyomon követhetőséget és sebészeti használatra kiépített minőségbiztosítási rendszert követel meg. Ez a két tanúsítvány együttesen biztosítja, hogy a műhely mind az ipari, mind az orvosi ügyfeleket kiszolgálhassa anélkül, hogy kompromisszumokat kellene kötnie.
| Tanúsítás | Mit takar |
| ISO 9001:2015 | Általános minőségirányítási rendszer |
| ISO 13485:2016 | Orvostechnikai eszközök minőségirányítási rendszere |
Végfelhasználói szolgáltatások
Tervezés a gyártáshoz
A NOBLE csapata az első forgács kivágása előtt áttekinti a tervet. Megjelölik azokat a jellemzőket, amelyeket a maró nem ér el. Rámutatnak azokra a tűréshatárokra, amelyek növelik a költségeket anélkül, hogy funkciót javítanának. Azt is megjegyzik, hogy az anyagválasztások kivédik a sterilizálási ciklust. Ez a korai jelzés későbbi átdolgozást takarít meg.
Összeszerelés és csomagolás
A szolgáltatáslista nem ér véget a gyártásnál. Az összeszerelés, az ellenőrzés és a csomagolás egy helyen történik. Így az alkatrészek készen érkeznek a következő lépésre. Ez a folytonosság védi a minőséget és lerövidíti a szállítási időket. A műtétbe kerülő sebészeti robotalkatrészek esetében a kevesebb átadási folyamat kevesebb hibalehetőséget jelent.
A sebészeti robotalkatrészek megfelelő folyamatának, anyagának és tűréshatárainak kiválasztása nagy dolog. Ez dönti el, hogy egy eljárás jól megy-e. Az ISO 13485 szabvány betartása sem választás kérdése. Ez az alapvető szabály minden orvosi robotalkatrész-beszállító számára.
Szükséged van egy olyan partnerre is, aki érti mind a technikai oldalt, mind a szabályokat. Ez a keverék nehéz megtalálni. A jövőben a 3D nyomtatás, az intelligens anyagok és a fokozott automatizálás meg fogja változtatni a sebészeti robotokat. Tehát ellenőrizd partnereidet a következő pontok alapján. Ezután vedd fel a kapcsolatot a NOBLE-lal a sebészeti robot alkatrészeire vonatkozó igényeiddel.
A sebészeti robot alkatrészeinek GYIK-ja
Milyen tűréshatárokat tudnak tartani a sebészeti robot alkatrészei?
A sebészeti robotalkatrészek általában magas vagy ultraprecíziós határértékeket igényelnek. A standard megmunkálás eléri a ±0.13 mm-t. Az ultraprecíziós munka ±0.005 mm-t is elér. A kritikus funkciókhoz szigorú határértékekre van szükség. Ez biztosítja a mozgás biztonságosságát és megismételhetőségét a műtét során.
Mely anyagok a legmegfelelőbbek sebészeti robotalkatrészekhez?
A titánötvözetek nagy szilárdságot biztosítanak kis súly mellett. A rozsdamentes acél olcsóbb és jól bírja az autoklávos ciklusokat. A PEEK több mint 3,000 sterilizálási ciklust bír ki. A kerámiák, mint például a cirkónium-dioxid, nagyon jól ellenállnak a kopásnak a testben lévő mozgó felületeken.
Milyen tanúsítványokkal kell rendelkeznie egy sebészeti robotalkatrész-beszállítónak?
Az ISO 13485:2016 a legfelső szintű szabvány. Megkövetelte a nyomonkövethetőséget és a kockázatalapú gondolkodást. Az ISO 9001:2015 az általános minőségellenőrzést mutatja be. Mindkét tanúsítvány valódi elkötelezettséget mutat a sebészeti minőségű gyártás és a betegbiztonság iránt.
Hogyan befolyásolja a sterilizálás a sebészeti robotok alkatrészeit?
A gőzös autokláv, a gamma-besugárzás és a VHP (Veicinális nagynyomású hőkezelés) elterjedt módszerek. A titánból, PEEK-ből és 316LVM rozsdamentes acélból készült alkatrészek jól tűrik ezeket a körülményeket. Ismétlődő ciklusokat kell kibírniuk anélkül, hogy lebomlanának vagy részecskéket juttatnának a betegek szervezetébe.
Használnak 3D nyomtatást sebészeti robotalkatrészekhez?
Igen, de főleg prototípusok és összetett formák esetében. A mérnökök így tesztelik a terveket a gyártás előtt. Egyes organikus alakú végfelhasználási alkatrészek is profitálnak belőle. A közel tökéletes formák gyakran CNC-hez kerülnek a végső precízió érdekében.
Miben különböznek a sebészeti robot alkatrészei a hagyományos, megmunkált alkatrészektől?
Szigorúbb tűréshatárokra és a test számára biztonságos anyagokra van szükségük. A felületkezelésnek meg kell akadályoznia a baktériumok szaporodását. A gyártás az ISO 13485 minőségbiztosítási rendszereket követi. Minden alkatrész nyomon követhető a nyersanyagtól a késztermékig.
Hogyan válasszunk gyártót sebészeti robotalkatrészekhez?
Keressen ISO 13485 tanúsítványt és orvostechnikai eszközökkel kapcsolatos tapasztalatot. Ellenőrizze a berendezéseiket – öttengelyes CNC, EDM és CMM szerszámok. Egy olyan partner, amely egyablakos szolgáltatást kínál, csökkenti az átadásokat. Ez a teljes folyamat során védi a minőséget.






