

Az exoskeleton fő szerkezeti részei közé tartoznak a merev keretek, illesztések, aktuátorok, kapcsolatok és rögzítési pontok. Akár passzív rugórásegítéses egységeket, akár aktív motoros rendszereket épít, ezek az alkatrészek minden terhet elbírnak. A globális exoskeleton piac várhatóan eléri az 1.82 milliárd USD-t 2026-ra. Az aktív rendszerek a technológiai szegmens 66.0%-át teszik ki. Ez a növekedés azt jelenti, hogy egyre több mérnök és hobbiszerelő dolgozik viselhető robotszerkezetek tervezésén és gyártásán. Ez az útmutató elmagyarázza, hogyan készülnek ezek az exoskeleton szerkezeti alkatrészek, és mire kell figyelni a gyártás során. Gyakorlati útmutatást talál az orvosi, ipari és repülőgépipari alkalmazásokban használt exoskeleton robotokhoz.
Közös külső váz szerkezeti részei
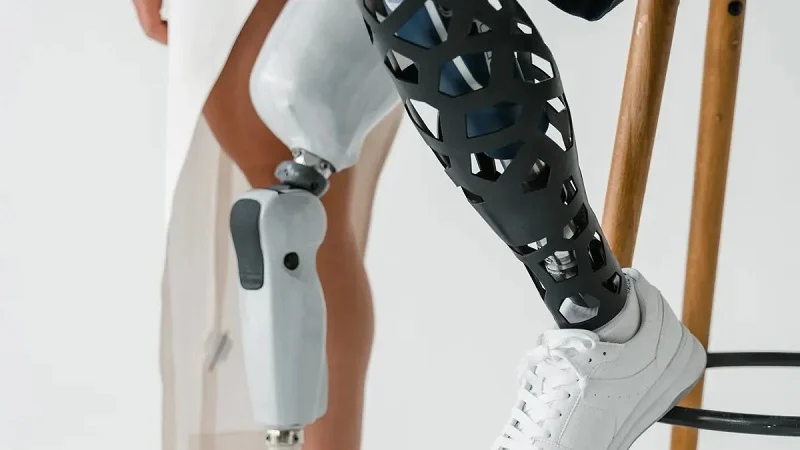
Minden külső váz ugyanazokat az alapvető külső váz szerkezeti elemeket használja. A merev váz tartja a súlyt. Az ízületek teszik lehetővé az alkatrészek mozgását. Az erőt a működtetők hozzák létre. A rögzítési pontok az emberi testhez kapcsolódnak. Mind a passzív, mind az aktív külső vázak ezeket az alkatrészeket használják. A különbség az, hogy az egyes típusok hogyan biztosítják a tartást.
A passzív külső vázak mechanikus rugókat, gázrugókat vagy rugalmas szalagokat használnak. Felveszik a terhelést, és felhasználható energiává alakítják. Ezek a rendszerek javítják a testtartást, és könnyű támaszt nyújtanak bizonyos testrészeknek. Megelőző eszközként működnek. Fő feladatuk a munkavállalók védelme a rossz terheléstől a feladatok elvégzése során. Az aktív külső vázak másképp működnek. Elektromos impulzusokon vagy pneumatikus hajtásokon keresztül nyújtanak támaszt. Az impulzus erőssége a feladathoz igazítható. Sok modell olyan érzékelőket használ, amelyek valós időben érzékelik az izomfeszültséget, és szabályozzák a támaszt. Ezeknek a rendszereknek gyakran akkumulátorra van szükségük egy teljes műszakhoz.
Ezen eszközök ipari felhasználása számos területet lefed. Az exoskeleton robotok megtalálhatók a fémmegmunkálásban, a gépészetben, az autóiparban, a villamos munkákban és a fafeldolgozásban. Megjelennek a gyógyszeriparban, az élelmiszergyártásban, az ipari konyhákban és a gumiabroncs-feldolgozásban is. Ezeknek az exoskeleton szerkezeti alkatrészeknek nap mint nap nehéz körülményeknek kell megfelelniük.
Merev váz és teherhordó szerkezet
Funkció és geometria
A merev váz minden külső váz gerince. Ez mozgatja a terheket az aktuátoroktól a testhez. A váz geometriája alakítja ki, hogyan terjednek az erők a rendszeren keresztül. Egy jól megtervezett kialakítás a terheket az erős testrészeken tartja, és távol tartja a lágy szövetektől.
A legtöbb váz illeszkedik annak a testrésznek az alakjához, amelyet támogat. A háttámasztó egység a gerinc és a csípő mentén fut. A válltámasztó eszköz karjai a törzstől a felkarokig nyúlnak. A geometriának illeszkednie kell az emberi anatómiához. A rossz illeszkedés kellemetlenséget okoz és csökkenti a hatékonyságot.
Anyagok és súly kompromisszumok
Az erő és a súly egyensúlya. A nehéz váz elfárasztja a felhasználót. A gyenge váz terhelés alatt eltörik. A tervezők nagy szilárdság-tömeg arányú anyagokat választanak. Az alumínium jó egyensúlyáról ismert. A titán akkor működik, ha nagyobb szilárdságra van szükség egy vékony szakaszon. A kompozitok, mint például a szénszál, a legjobb arányt biztosítják, de drágábbak. Az anyagválasztás befolyásolja a súlyt és az összteljesítményt.
Ízületek, kapcsolatok és mozgáskomponensek
Forgó- és lineáris illesztések
Ezek az exoskeleton szerkezeti elemek lehetővé teszik, hogy az eszköz a felhasználóval együtt mozogjon. A forgó alkatrészek az emberi könyökhöz vagy térdhez hasonlóan működnek. Egyetlen tengely körül forognak. A lineáris alkatrészek lehetővé teszik a mozgás csúszását, mint egy dugattyú egy hengerben. A megfelelő típus attól függ, hogy milyen testmozgást szeretnél elősegíteni.
Egy külső vázú robot csípőalkatrészének nagy erőket kell elviselnie emelés közben. A csapágyaknak tartósaknak és simán kell futniuk. A csatlakozás bármilyen lazasága csökkenti az alátámasztás pontosságát. A jó tervezés célja a nulla holtjáték elérése súrlódás növelése nélkül.
Mozgástartomány-kihasznált összekötő kialakítás
A kapcsolatok összekötik ezeket a pontokat. Ezek határozzák meg, hogy a rendszer milyen messzire mozdulhat el. A túl sok korlátozás korlátozza a természetes mozgást. A túl sok szabadság pedig ott csökkenti a szükséges támogatást.
A biomechanika nagy szerepet játszik a kapcsolószerkezetek tervezésében. Az emberi test összetett módon mozog. Az egyszerű csuklópántok nem ragadják meg jól ezt a komplexitást. Egyes külső vázú robotok többrudas kapcsolószerkezeteket használnak a természetes mozgás követésére. Ez a megközelítés gondos biomechanikai elemzést igényel. A mérnökök először a mozgásmintákat tanulmányozzák. Ezután olyan kapcsolószerkezeteket terveznek, amelyek követik ezeket a mintákat.
Működtetők és csatlakozási pontok
Működtető felszerelése és terhelési útvonalai
A működtetők olyan erőket hoznak létre, amelyek segítik a felhasználót a mozgásban. Minden működtetőnek közel kell lennie ahhoz a részhez, amelyet segít. Ezáltal a terhelési útvonal rövid és közvetlen marad. A hosszú terhelési útvonalak súlyt adnak és csökkentik a hatékonyságot. A rögzítőkonzolnak merevnek kell lennie. A rugalmas konzolok energiát pazarolnak és késleltetik a reakcióidőt. Aktív egységek esetén a rögzítési pont dinamikus terheléseket kezel, amelyek gyorsan változtatják az irányt.
Pántok, mandzsetták és emberi interfészpontok
Az eszköz testtel való érintkezési pontjai kritikusak. A pántok és mandzsetták a vázról a felhasználóra viszik át az erőt. A rosszul megtervezett pontok fájdalmat és nyomást okoznak. Használat közben elmozdulhatnak, és csökkenthetik a hatékonyságot.
A mandzsettáknak elég szélesnek kell lenniük a terhelés elosztásához. A párnázás segít a nyomás elosztásában. A csatlakozó anyagnak biztonságosnak kell lennie a bőr számára. Az orvosi külső vázakat a bőrrel való érintkezés szabványai szerint tesztelik. Még az ipari egységek sem okozhatnak bőrirritációt hosszú műszakok alatt.
Az emberi képességek kiegészítése gondos interfésztervezéssel kritikus fontosságú. Kényelmetlen rendszereket nem fognak viselni. Ez értelmetlenné teszi a dolgot. Ezen pontok jó megtervezése ugyanolyan fontos, mint az erős keretek és a nagy teljesítményű aktuátorok. Az orvosi alkalmazások is különös figyelmet igényelnek, mivel a felhasználók érzékeny bőrűek lehetnek.
Gyakran használt anyagok külső váz szerkezeti alkatrészekhez
Az anyagválasztás befolyásolja az exoskeleton minden részét. Meghatározza a súlyt, a szilárdságot, a költséget és az élettartamot. A különböző felhasználási módokhoz különböző anyagokra van szükség. Az orvosi rehabilitációs exoskeletonoknak más igényeik vannak. Egy gyárépületben használt ipari egységnek más igényei vannak. Íme, mi működik és miért.
Fémek és ötvözetek
Alumínium és titán
Az alumínium a legjobb választás külső vázszerkezetekhez. Könnyű, erős és könnyen megmunkálható. Két leggyakoribb minősége van. A 6061-T6 folyáshatára 276 MPa. Nagyon jól ellenáll a korróziónak. Használják comb- és szárcsuklókhoz. A 7075-T6 még erősebb. Szakítószilárdsága eléri az 503 MPa-t. Ez közel van egyes acélok értékéhez. De a 7075-nek van egy problémája. Rezet tartalmaz. Ez a réz apró galváncellákat képez párás levegőben. A fém gödrösödhet és repedhet. Egy kemény eloxált bevonat megoldja ezt a problémát.
| Ingatlanok | 6061-T6 | 7075-T6 / 7075-T651 |
| Szakítószilárdság | 276 MPa | 503 MPa |
| Kifáradási szilárdság | 96 MPa | 160 MPa |
| Rugalmassági modulus | 71.0 GPa | 71.7 GPa |
| Korróziós ellenállás | Stabil, önpassziváló Al₂O₃-oxid film | 1.2–2.0% rezet tartalmaz; bevonatot igényel |
| Bevonási követelmény | Nem szükséges zord környezeti körülmények között | Passziválni vagy bevonatolni kell |
Amikor 6061-ről 7075-re váltunk, a keresztmetszeti terület körülbelül 45 százalékkal csökken azonos szakítóterhelés mellett. De a merevség szinte változatlan marad. Ha a kihajlás korlátozza a tervezést, a 7075 nem lesz segítségünkre. A titán mindkét ötvözet felett áll. Könnyebb, mint az acél, és erősebb, mint a legtöbb alumínium. A kompromisszum a költség és a megmunkálási idő.
A fejlett, hőre keményedő/eloxált, többrétegű bevonatrendszerek tömítik a 7075-T6 hordozók mikroporozitásait. Ez megakadályozza, hogy a nedvesség feszültségkorróziós repedéseket indítson el nagyfrekvenciás ciklikus terhelés alatt, 10 millió járási cikluson túl. A lezárt, keményen eloxált felületek több mint 2,000 órányi sópermet-tesztet bírnak ki gödrösödés nélkül.
Acél és speciális ötvözetek
Az acél a nagy kopásnak kitett alkatrészekben jelenik meg. A csapágyházak, csuklócsapok és forgáspontok gyakran acélt használnak. Nehéz, de szívós és olcsó. Egyes passzív külső vázszerkezetek rugóacélt használnak a rugalmas energiatároláshoz. Speciális ötvözetek jelennek meg a repülőgépipari minőségű egységekben. Ezek problémamentesen kezelik a szélsőséges ciklikus terheléseket.
Műszaki műanyagok és kompozitok
Szénszál és üvegszál
A kompozit anyagok biztosítják a legjobb szilárdság-tömeg arányt az exoskeleton gyártásában. Szénszálas kivezetések csúcskategóriás vázakhoz. Merev, könnyű és jobban ellenáll a kifáradásnak, mint a fém, ami javítja a hosszú távú teljesítményt. Az üvegszál olcsóbb. Kevésbé kritikus alkatrészekhez, például burkolatokhoz és konzolokhoz használható. Mindkettő gondos elrendezést igényel a gyártás során. A légbuborékok vagy a rosszul illeszkedő szálak jelentősen gyengítik a kész alkatrészt.
Nagy teljesítményű műanyagok
A PEEK és az Ultem műanyagok csatlakozó perselyekbe és csapágyfelületekbe kerülnek. Zsírozás nélkül is ellenállnak a kopásnak. Az üvegszállal töltött nejlon mandzsettákhoz és pántokhoz használható. Ezek az anyagok csökkentik a súlyt és a költségeket. Lehetővé teszik olyan formák öntését is, amelyek alumíniumból történő megmunkálása vagyonokba kerülne.
Anyagkiválasztási kritériumok
Erő, merevség és fáradtság
Az anyagnak ciklusról ciklusra kell bírnia a terhelést. Egy külső váz több ezer lépésen megy keresztül. Minden ciklus feszíti a vázat. A 6061-T6 acél fáradási szilárdsága 96 MPa. A 7075-T6 acélé eléri a 160 MPa-t. Ha nagy ciklusszámú használatra építesz, válaszd a 7075-öt vagy a szénszálat. A merevség is számít. A rugalmas váz energiát pazarol, és a felhasználó számára laza érzetet kelt. Az anyagot a terhelési útvonalhoz kell igazítani.
Költség, elérhetőség és biokompatibilitás
Orvosi alkalmazásokhoz az anyagoknak biztonságosnak kell lenniük a bőrön. Az orvosi külső vázak szigorú biokompatibilitási szabványoknak felelnek meg. Az ipari egységek ezt a követelményt kihagyják. A költség is befolyásolja a választást. A 6061-es alumínium olcsó és könnyen beszerezhető. A szénszál drágább és tovább tart az előállítása. A kis volumenű gyártás a megmunkált fémet részesíti előnyben. A nagy volumenű gyártás a fröccsöntött műanyagot indokolja. Először gondolja át a gyártási tervét. Ezután válassza ki az anyagot.
Exoskeleton szerkezeti alkatrészek megmunkálási folyamatai
Kiválasztottad az anyagokat. Most valódi külső váz szerkezeti elemekké kell alakítanod őket. A kiválasztott formák költsége, sebessége és minősége befolyásolja. Ez határozza meg azt is, hogy később milyen könnyen tudod módosítani a tervet. Nézzük át az külső váz szerkezeti elemek főbb lehetőségeit.
CNC megmunkálás és fémöntés
CNC marás és esztergálás
A CNC megmunkálás az exoskeleton robotok gyártásának igáslova. Egy számítógép vezérli a vágószerszámot. A fémet vagy műanyagot pontosan a kívánt formára vágja. A CNC marás sík felületeket, hornyokat és zsebeket vág. Alakzatokat esztergál alkatrészek, például csapok és perselyek körül. Együttesen a legtöbb vázalkatrészt kezelik.
A nagy előny itt a precizitás. A CNC alapértelmezés szerint plusz-mínusz 0.02 mm-es tűréshatárokkal rendelkezik. A kritikus jellemzők elérhetik a plusz-mínusz 0.005 mm-t. Ez fontos a csapágyillesztések és a sajtolásos illesztések esetében. Az első alkatrészt 5-7 napon belül megkapja. Nincs szükség szerszámokra. A tervmódosítások nem kerülnek semmibe a következő alkatrész árán túl. Prototípusok és kis mennyiségek esetén ezt nehéz felülmúlni.
Befektetés és nyomásos öntés
Az öntés olvadt fémet önt a formába. A présöntés összetett formákat kezel finom részletekkel. A présöntés acélformákat használ nagy volumenű gyártásokhoz. Mindkettőhöz először szerszámokra van szükség. Ez költségeket és időt is megnöveli.
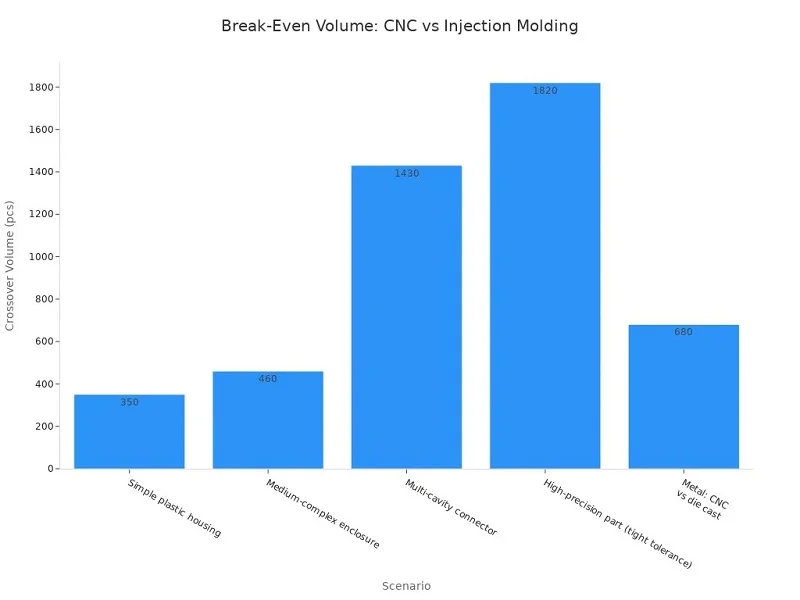
Nézzük a számokat. 100 alumínium konzol CNC-vel történő megmunkálása körülbelül 2,500 dollárba kerül. A présöntés 15 300 dollárba kerül a forma miatt (15 000 dollár a szerszámokért, plusz 300 dollár a gyártásért). 1,000 darabnál a CNC-vel történő gyártás eléri a 25 000 dollárt, míg a présöntéssel történő gyártás 18 000 dollárra csökken. Sok fémalkatrész esetében az átmenet 680 darab körül történik. A présöntés több hetet vesz igénybe a forma elkészítéséhez, jellemzően 3-6 hetet, plusz további időt a mintavételhez és a teszteléshez. A CNC-megmunkálás 5-7 napon belül elkezdődhet. Tehát, ha gyorsan szüksége van alkatrészekre, a CNC nyer. Ha több ezer darabra van szüksége, és a terv már készen van, az öntés megéri.
Fröccsöntés és kompozit rétegrend
Műanyagok fröccsöntése
A fröccsöntés olvasztott műanyagot juttat az acélöntőformába. Ez a legolcsóbb módja a műanyag külső váz szerkezeti alkatrészek nagy tételben történő előállításának. De a forma pénzbe kerül. A szerszámok ára 3,000 és 50 000 dollár között, vagy akár több is lehet. Az egységköltség gyorsan csökken, ha már működik.
Íme egy valós példa. Egy közepesen komplex szekrényhez 20 000 dolláros szerszám szükséges. A fröccsöntött alkatrészek darabonként 1.50 dollárba kerülnek. A CNC alkatrészek darabonként 45 dollárba. A kereszteződés körülbelül 460 darabból áll. 3,000 darabos gyártás esetén a fröccsöntés 96 600 dollárt takarít meg a CNC-hez képest. A csapda? A tervmódosítások a szerszám módosítását vagy újragyártását jelentik. Ez módosításonként 2,000 és 20 000 dollár között is lehet. Tehát először fagyaszd le a tervedet.
| Tényező | CNC megmunkálás | Fröccsöntés |
| Szerszámkészítés költsége | Egyik sem | $ 3,000- $ 50,000 + |
| Darabköltség | Mérsékelt | Nagyon alacsony (nagy hangerő) |
| Tervezési változások | Könnyű és alacsony költségű | Drága |
| Legjobb hangerő | 1-1,000 egység | 5,000+ egység |
Layup, kompressziós öntés és gyanta transzfer öntés
A kompozitok más megközelítést igényelnek. A szén- vagy üvegszálas lemezeket kézzel vagy géppel rétegezik egymásra. A kompressziós öntés fűtött formában préseli őket. A gyantaátviteli öntés gyantát fecskendez egy zárt formába a száraz szálak köré. Mindhárom módszer erős, könnyű külső vázszerkezeti elemeket hoz létre. A kulcs a szálak illesztése. A gyűrött vagy rosszul igazított szálak csökkentik a szilárdságot. Ezek a módszerek nagy vázszerkezetekhez alkalmasak, ahol a súly a legfontosabb.
3D nyomtatás és egyedi megmunkált külső vázú robotok
FDM, SLS és SLM
Az additív gyártás rétegről rétegre építi az alkatrészeket. Az FDM műanyag szálat extrudál. Olcsó és gyors konzolokhoz és burkolatokhoz. Az SLS nejlonport szinterez erős, összetett formákká. Az SLM fémport olvaszt teherhordó alkatrészekhez. Az egyedi megmunkálású exoskeleton robotok gyakran ötvözik a CNC-t és az additív technológiát. Kinyomtatnak egy összetett csatlakozóházat, majd a csapágyfuratokat a végső méretre megmunkálják. Ez a kombináció olyan geometriákat kezel, amelyekre egyetlen folyamat sem képes.
Utófeldolgozás és pontosság
A nyomtatott alkatrészek ritkán kerülnek ki használatra készen. Az FDM-hez támaszték eltávolítása és csiszolása szükséges. Az SLS-hez szemcseszórás szükséges. Az SLM-hez feszültségmentesítés és hőkezelés szükséges. A nyomtatás utáni megmunkálás rögzíti a méretpontosságot. Olyan felületeket is rögzít, ahol a szűk tűrések számítanak. Utófeldolgozás nélkül a rétegvonalak és a vetemedés rontja az illeszkedést és a kifáradásos élettartamot.
A folyamatválasztás három dologtól függ. A termelési mennyiség a költségeket határozza meg. Az alkatrész bonyolultsága a megvalósíthatóságot. Az anyagkövetelmények a teljesítményt határozzák meg. Prototípusok esetében a CNC és az FDM nyer. Több ezer egység esetében a fröccsöntés és a nyomásos öntés veszi át a helyét. A precíziós gyártást igénylő fém külső vázú szerkezeti alkatrészek esetében a CNC továbbra is a biztos választás. Egy teljes körű szolgáltatást nyújtó gyártópartner a teljes folyamatot kínálja, egy fedél alatt kezelve a CNC-t, az öntést, a fröccsöntést és az additív megmunkálást. Ez segít az ügyfeleknek a prototípustól a tömeggyártásig eljutni anélkül, hogy beszállítókkal kellene zsonglőrködniük.
Tervezési szempontok az exoskeleton szerkezeti részeihez
A jó külső váz kialakítása több, mint az anyagok és folyamatok kiválasztása. Figyelembe kell venni a súlyt, a tartósságot, a költségeket és az illeszkedést is. Ezek a dolgok döntik el, hogy az eszközöd a való világban működik-e. Nézzük meg a főbb mérnöki szempontokat.
Súlycsökkentés és szilárdság-tömeg arány
Topológia optimalizálás és rácsok
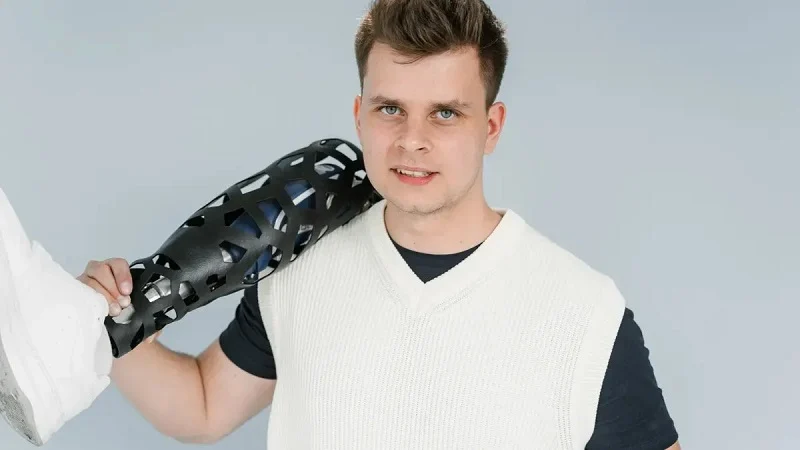
Egy viselhető eszközben minden gramm számít. A topológia optimalizálása szoftvert használ az anyag eltávolítására a kis feszültségű helyekről. Az eredmény egy organikus forma, amely ott tartja meg a szilárdságot, ahol szükség van rá. A rácsos szerkezetek még tovább mennek. A tömör részeket ismétlődő mintázatokkal helyettesítik. Ez csökkenti a súlyt, miközben megőrzi a merevséget. A repülőgépipari összeszerelésben használt külső vázú robotoknak csökkenteniük kell a munkavállalók fáradtságát, meg kell előzniük a sérüléseket és javítaniuk kell a pontosságot. A könnyű vázak közvetlenül segítenek ezeknek a céloknak az elérésében.
Anyagvastagság és bordák kialakítása
A vékony falak súlyt takarítanak meg, de meghajolhatnak. A bordák merevséget adnak anélkül, hogy jelentős tömegnövekedést eredményeznének. A legjobb hatás elérése érdekében a bordákat a terhelési útvonalak mentén kell elhelyezni. A tervezési kompromisszumok itt valósak. A túl vékony váz terhelés alatt meghajlik. A túl vastag fárasztja a felhasználót. Az egyensúly megtalálása a használat közbeni tényleges erők elemzését igényli.
Tartósság, fáradás és biztonság
Ciklikus terhelés és feszültségkoncentrációk
Egy külső váz műszakonként több ezer cikluson megy keresztül. Minden lépés vagy emelés feszültséget ró a vázra. A lyukaknál, sarkoknál és éles átmeneteknél lévő feszültségkoncentrációk repedéskiváltókká válnak. Kerekítsd le a belső sarkokat. Alkalmazz lekerekítéseket ott, ahol a terhelés iránya megváltozik. Ezek a kis változások jelentősen meghosszabbítják a kifáradási élettartamot.
A Skelex exoskeletonok dinamikus kiegyensúlyozást alkalmaznak, hogy a karok súlytalannak érezzék magukat. Ez a megközelítés befolyásolja a szerkezeti tervezést, mivel a váznak állandó rugóerőket kell kezelnie. A mechanizmus minden mozgással energiát tárol és szabadít fel. Ez azt jelenti, hogy a szerkezet folyamatos ciklikus terheléseknek van kitéve.
Hibamódok és redundáns terhelési útvonalak
Mi történik, ha egy alkatrész eltörik? Orvosi és ipari alkalmazásokban a meghibásodás károsíthatja a felhasználót. A redundáns terhelési útvonalak tartalékot biztosítanak. Ha az egyik elem meghibásodik, egy másik viszi a terhet. Ez súlyt és bonyolultságot okoz. De a biztonság gyakran igazolja a költségeket. Az ipari exoskeletonok vizsgálati módszerei fejlődtek, és magukban foglalják a szimulált laboratóriumi és terepi környezeteket. Ezek a tesztek a valós használat előtt feltárják a meghibásodási módokat.
Költség, skálázhatóság és testreszabhatóság
Szerszámköltségek és termelési mennyiség
A szerszámozás alacsony volumennél is költséghatékony. A CNC megmunkáláshoz nincs szükség szerszámokra. A fröccsöntéshez és a nyomásos öntéshez drága formákra van szükség. Az átmenet pontja a darabszámtól függ. Több száz darab esetén a megmunkálás nyer. Ezrek esetén a fröccsöntés kifizetődő. Tervezze meg a termelési mennyiséget, mielőtt elkötelezi magát egy folyamat mellett.
Moduláris kialakítás az egyedi illeszkedésért
Minden test más. Az antropometriai testreszabás biztosítja, hogy az eszköz illeszkedjen a felhasználóhoz. A moduláris kialakítás lehetővé teszi a keretrészek, pántok és mandzsetták cseréjét. Ez lehetővé teszi a testreszabást új szerszámok nélkül. Az állítható hosszúság és szélesség a legtöbb illeszkedési problémát kezeli. Orvosi alkalmazásokhoz az egyedi illeszkedésű csatlakozók javítják a kényelmet és a megfelelőséget. Alkalmazásspecifikus geometriák adhatók hozzá moduláris tartozékokon keresztül. Ezáltal a magváz szabványos marad, miközben a különböző feladatokhoz is alkalmazkodik.
A teljesítmény és a gyárthatóság egyensúlyban tartása a központi kihívás. A precíziós tűrések fontosak az illesztések és a csatlakozások esetében. De a szűk tűrések többe kerülnek. Tudja, hol van szüksége precízióra, és hol nincs.
NOBLE: Exoskeleton szerkezeti alkatrészek gyártó partnere

A megfelelő gyártópartner kiválasztása eldöntheti, hogy a projekt sikeres lesz-e vagy sem. Egy teljes körű exoskeleton szerkezeti alkatrészeket kínáló szolgáltató egy helyen kínál fém- és műanyagmegmunkálást is. Ez csökkenti a több beszállító kezelésének szükségességét. Akár egy prototípusra, akár több ezer egységre van szüksége, egy átfogó partner kezeli a teljes munkafolyamatot.
Fém- és műanyagfeldolgozási szakértelem
Egy ilyen partner jellemzően CNC megmunkálóközpontokat üzemeltet, amelyek szigorú tűréshatárokat tartanak fenn a kulcsfontosságú jellemzők esetében. Öntősoraikon komplex fémformák öntését és nyomásos öntését is végzik. A fröccsöntő prések nagy mennyiségben gyártanak műanyag alkatrészeket. Ez a keverék lehetővé teszi az egyes alkatrészekhez megfelelő folyamat kiválasztását. Egy teherhordó konzol CNC-ből származhat. Egy házfedél öntésből. A csapat segít a folyamatnak az alkatrészhez való illesztésében.
Kompozit és additív gyártás
A kompozit rétegrend és a gyantaátvivő öntés könnyű vázszerkezeteket hoz létre. Az additív gyártás kitölti a hiányosságokat az egyedi megmunkált exoskeleton robotoknál. Kinyomtathat egy összetett ízületi házat, majd a csapágyfuratokat a végső méretre megmunkálhatja. Ez a hibrid megközelítés olyan geometriai kihívásokat old meg, amelyeket egyetlen folyamat sem tud kezelni. A tapasztalt mérnökök tudják, mikor kell nyomtatni és mikor vágni.
Tanúsítványok és minőségi szabványok
A minőségirányítási tanúsítványok mind az általános gyártás, mind az orvostechnikai eszközök esetében fontosak. Ezek a tanúsítványok bizalmat építenek ki az egészségügyi és ipari ügyfelekkel. Biztosítják a dokumentált folyamatokat és az egységes teljesítményt.
Minőségellenőrzés és nyomon követhetőség
Minden tételnek több szakaszban kell ellenőrzésen átesnie. Az anyagtételeket és a folyamatparamétereket nyomon követik. Ha probléma merül fel, az visszakövethető a forrásig. Ez az ellenőrzési szint támogatja a biztonságkritikus alkatrészek precíziós gyártását. Minden szállítmányt ellenőrzési jelentések kísérnek.
Teljes körű támogatás a tervezéstől az összeszerelésig
Gyártási és prototípus-tervezés
A mérnökök a gyártás megkezdése előtt áttekintik a tervet. Megjelölik azokat a jellemzőket, amelyek növelik a költségeket vagy hibákat okoznak. Ez a visszajelzés időt és pénzt takarít meg. A prototípus-szolgáltatások lehetővé teszik az illeszkedés és a működés korai tesztelését. Gyorsan iterálhat anélkül, hogy drága szerszámokra kellene köteleznie magát.
Összeszerelés, tesztelés és tömeggyártás
A partner kezeli az összeszerelést, a tesztelést és a végső ellenőrzést. Ez a teljes körű szolgáltatást nyújtó megközelítés leegyszerűsíti az ellátási láncot. Az exoskeleton robotok gyártásához olyan partnert kap, aki érti a teljes rendszert. A tömeggyártás zökkenőmentesen skálázható a kísérleti üzemektől a teljes kimenetig.
Gyakorlati szempontból értékes a fém- és műanyagszakértelem ötvözése a teljes körű szolgáltatási kínálattal. A minőségi rendszerek mind az ipari, mind az orvosi munkát támogatják. Ha precízen és gondosan épített exoskeleton robotokra van szüksége, egy megbízható partner csökkenti a kockázatot és felgyorsítja a fejlesztést. A testreszabási lehetőségek és a moduláris tervezési támogatás szintén segítenek a különböző felhasználói igényekhez való alkalmazkodásban.
Most már láttad a fő külső váz szerkezeti részeit: kereteket, illesztéseket, összekötő kapcsokat, működtetőket és karosszéria illesztéseket. Mindegyikhez a megfelelő anyag és eljárás szükséges. Az alumínium jól működik megmunkált konzolokhoz. A szénszál a legjobb a könnyű keretekhez. A CNC jó prototípusokhoz, míg a fröccsöntés és öntés nagy volumenű gyártáshoz.
A teljesítmény és a gyárthatóság egyensúlyának megteremtése továbbra is az igazi kihívás. A szűk tűrések segítik az illesztéseket, de növelik a költségeket. Használja ezt az útmutatót a következő külső váz tervezésekor vagy beszerzésekor. Egy olyan partner, mint a NOBLE, egyesíti a fém- és műanyag-szakértelmet. Ez csökkenti a kockázatot és felgyorsítja a fejlesztést a prototípustól a gyártásig.
GYIK az Exoskeleton szerkezeti alkatrészekről
Melyek a külső váz fő szerkezeti részei?
Ezek a kulcsfontosságú külső váz szerkezeti részek a merev váz, az ízületek, a kapcsolatok, a működtetők és a rögzítési pontok. A váz tartja a súlyt. Az ízületek és a kapcsolatok teszik lehetővé az alkatrészek mozgását. Az működtetők tolják a rendszert. Pántok és mandzsetták rögzítik Önhöz. A passzív és az aktív rendszerek is ugyanazokat az alkatrészeket használják.
Melyik anyag a legmegfelelőbb egy könnyű vázhoz?
A költségvetésedtől és a tervezett darabszámtól függ. A 6061-es alumínium olcsó és egyszerűen megmunkálható. A szénszál a súlyához képest a legjobb szilárdságot adja, de drágább. A titán a kettő közé esik. Válaszd ki azt az anyagot, amelyik illik a terhelési útvonalhoz és a mennyiséghez.
Mikor válasszam a CNC megmunkálást az öntés helyett?
A CNC a prototípusok és kis tételek gyártásához a legjobb választás. Nincs szükség szerszámokra, és néhány napon belül megkapod az alkatrészeket. Az öntés körülbelül 680 egység után megéri, mivel a forma költsége számos külső vázú szerkezeti alkatrészre oszlik el. Mielőtt fizetnél a formaért, győződj meg róla, hogy a terved végleges.
Képes a 3D nyomtatás teherhordó exoskeleton alkatrészeket kezelni?
Igen, ha a megfelelő eljárást alkalmazza. Az SLM olyan fém alkatrészeket nyomtat, amelyek elég erősek a szerkezeti használatra. Az FDM és az SLS jól működik konzolok és fedelek esetében. A legtöbb nyomtatott alkatrészhez további munkára van szükség, például a csapágyfuratok megmunkálására a végső pontosság eléréséhez.
Hogyan fogyjak anélkül, hogy veszítenék az erőmből?
A topológia optimalizálása eltávolítja az anyagot az alacsony feszültségű területekről. A rácsos szerkezetek a tömör szakaszokat ismétlődő mintázatokkal helyettesítik. A bordák merevséget adnak a terhelési útvonalak mentén. Ezek a módszerek csökkentik a súlyt, miközben a váz elég erős marad a mindennapi használatra.
Mi okozza a korai meghibásodást ezekben az alkatrészekben?
A furatoknál, sarkoknál és éles elmozdulásoknál fellépő feszültségkoncentrációk repedéseket hoznak létre. Az ismételt terhelés ezután ezek növekedését okozza. Kerekítse le a belső sarkokat, adjon hozzá lekerekítéseket, és válasszon jó fáradási szilárdságú anyagokat. A tartalék terhelési útvonalak biztonságot nyújtanak az orvosi és ipari felhasználás során.
Miért fontos a biokompatibilitás az orvosi exoskeletonok esetében?
A bőrrel érintkező anyagoknak szigorú biokompatibilitási szabványoknak kell megfelelniük. Az ipari egységeknek erre nincs szükségük. Az orvostechnikai eszközöknek biztonságos csatlakozási felületekre van szükségük, mivel a felhasználóknak érzékeny bőrük lehet. A megfelelő anyag korai kiválasztása megakadályozza a későbbi újratervezést. Ezek a pontok befolyásolják mind a költségeket, mind az ütemtervet.
Hogyan válasszak exoskeleton szerkezeti alkatrészek gyártásához partnert?
Keressen olyan partnert, aki egy helyen kezeli a fém- és műanyagmegmunkálást. Ellenőrizze a vonatkozó minőségirányítási tanúsítványokat. Kérjen segítséget a gyártás, a prototípus-készítés és az összeszerelés tervezésében. Egy teljes körű szolgáltatást nyújtó partner csökkenti a kockázatot és felgyorsítja a fejlesztést.






