
A fröccsöntés lényege a következő: a forma nem csak egy doboz, amibe műanyagot öntünk. Ez az egész folyamat lelke. Ha a forma rossz, semmi más nem számít.
A minősége mindenre hatással van, ami a folyamat végén történik. A kész alkatrész méretei eltérnek. A felület érdes vagy egyenetlen lesz. Az egyes darabok mechanikai szilárdsága csökkenhet. Ráadásul a termelési sebesség is csökken, és maga a forma is gyorsan elkopik. Ez sok minden egyetlen szerszámon.
Szóval, mitől lesz egy fröccsöntő forma jó vagy rossz? Nézzük a lényeget.
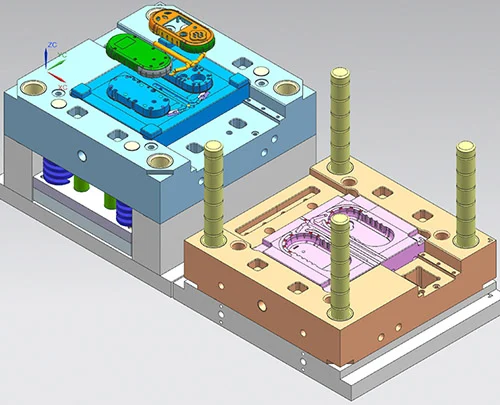
Mold Design
Nézzük meg, mitől jó vagy rossz egy öntőforma. Minden a tervezőasztalnál kezdődik. A tervezési hibákat később nem lehet kijavítani. Egy rossz tervből nem lehet kijutni géppel. Szóval ez a kiindulópont.
Üreg- és magszerkezet-tervezés
Az üreg és a mag a fő esemény. Ezek formálják a műanyagot. Méretpontosságuk, pontos geometriájuk, a falakra adott dőlésszög, a sarokrádiuszok – mindezek határozzák meg a végső alkatrész kinézetét és azt, hogy megfelel-e a méretspecifikációknak.
És itt van még valami. Az elrendezés is számít. Ha egy formában több üreg van, azok távolsága és elrendezése határozza meg, hogy az olvadt műanyag mennyire egyenletesen folyik. A kiegyensúlyozatlan elrendezés problémát jelent. Különböző méretű alkatrészeket fog kapni. Az anyagsűrűség a tételenként változó lehet. Az egyik alkatrész erős lehet, a másik gyenge.
Futórendszer-tervezés
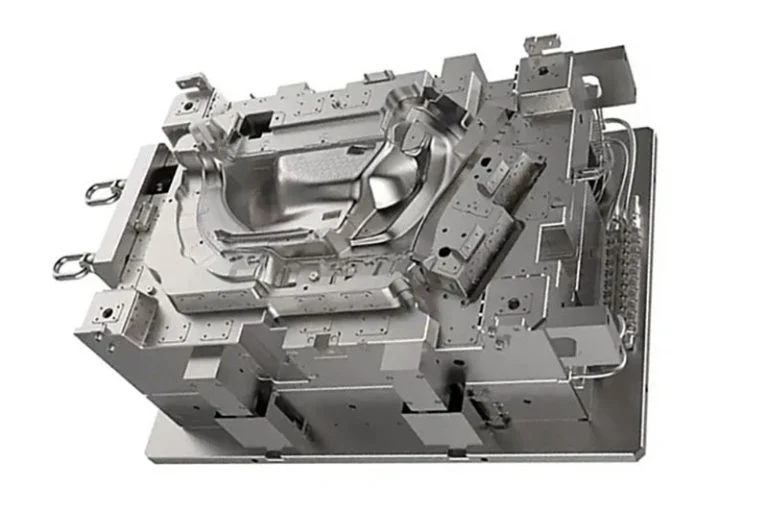
A csőrendszert úgy kell elképzelni, mint egy csővezetéket. Ez a fő beömlőnyílás, az elágazó beömlőnyílások, az egyes üregeket ellátó kapuk és a hideg üregkutak, amelyek felfogják a lehűlt műanyag első darabját. Ez az egész út vezeti az olvadékot a gép fúvókájától az üregbe. A kialakítása kritikus fontosságú. Egy rossz beömlőnyílás azt jelenti, hogy az üreg rosszul vagy egyáltalán nem töltődik ki.
Hűtő- és fűtési rendszer tervezése
Íme egy szám, amire érdemes emlékezni. A hűtési fázis a teljes fröccsöntési ciklus több mint 60%-át teszi ki. Ez az idő nagy része. Tehát egy intelligens hűtőrendszer-kialakítás két fontos dolgot tesz. Közvetlenül felgyorsítja a termelést a ciklusidő csökkentésével. És közvetlenül szabályozza, hogy az alkatrész mennyire vetemedik vagy deformálódik a megszilárdulás során. Ha a hűtés rosszul van beállítva, minden alkatrész elcsavarodva jön ki.
Szellőztetőrendszer és a vezető/helymeghatározó mechanizmus kialakítása
Levegő csapdába esik. Előfordul. Ha nem engeded ki a levegőt egy szellőzőrendszeren keresztül, látható hibákat okoz. Buborékokat, a sűrített forró levegő égési nyomait, rövid szórásokat, ahol a műanyag nem éri el a végét, vagy gyenge vonalakat, ahol két áramlási front rosszul találkozik. Rossz esetekben a sűrített levegő annyira felforrósodik, hogy megégeti vagy kilyukasztja az acélüreg felületét. Ez tönkreteszi a formát.
Külön kell a vezető és pozicionáló mechanizmus. Ezek a vezetőcsapok, perselyek és pozicionáló reteszek. Ezek az alkatrészek biztosítják, hogy a szerszámfelek minden egyes alkalommal ugyanúgy záródjanak. Megakadályozzák az üreg és a mag közötti eltolódást. Vezetőrendszer hiánya azt jelenti, hogy az alkatrészeken látható lépcső vagy eltolódás van.
Mold anyagok
Lehet a világ legjobb terve. De ha rossz acélból építed, a forma el fog romlani. Az anyagválasztás nem utólagos szempont. Alapvető előfeltétel. Ez határozza meg a forma keménységét, kopásállóságát, korrózióállóságát, hőtűrő képességét és ütésállóságát. Ha rosszat választasz, semmi más nem fog működni.
Üreg- és maganyagok
Itt érintkezik a műanyag az acéllal. Tehát a választás a munkádtól függ.
Szabványos alkatrészekhez és kisebb mennyiségekhez előedzett műanyag formaacélokat használsz. Gondolj a P20-ra vagy a 718-ra. Ezek szépen polírozódnak. Ellenállnak a kopásnak. Az áruk is elfogadható. Ez az igáslód.
De nagy volumenű gyártáshoz? Vagy átlátszó alkatrészekhez? Vagy bármihez, amihez magasfényű, tükrös felületre van szükség? Térjen át tükrös minőségű acélokra, mint például az S136 vagy a NAK80. Ezek mások. Szó szerint tükörsima felületre polírozhatja őket. Ellenállnak a korróziónak. Több millió cikluson át ellenállnak a kopásnak. Többet fizet, de megkapja a teljesítményt.
Íme egy konkrét figyelmeztetés. Néhány műanyag korrozív. A PVC és a POM erre kiváló példa. Olyan vegyi anyagokat bocsátanak ki, amelyek megtámadják a hagyományos szerszámacélt. Ezeknél az anyagoknál korrózióálló rozsdamentes acélt kell használni az üreghez. Ellenkező esetben a forma felülete rozsdásodik, horpad és degradálódik. Az alkatrészek szörnyűen fognak kinézni, és a forma korán elhal.
Formaalap és szerkezeti elemek
Az üreg végzi az alakítást. A forma alapja tartja. Ez a teljes tartószerkezet. Általában jó minőségű szénacélból, például 45#-os acélból készül. Az alapnak nyers szilárdságra és merevségre van szüksége. Hajlás vagy görbülés nélkül kell ellenállnia a fröccsöntőgép hatalmas szorítóerejének. Ha az alap deformálódik, a szorítóerő csökken, és az alkatrészek kilyukadnak.
Aztán ott vannak a mozgó alkatrészek. Kilökőcsapok, kilökőhüvelyek, vezetőcsapok, vezetőperselyek. Ezekhez speciális alkatrészacélokra van szükség. Rendkívül keményeknek és kopásállóaknak kell lenniük. Milliószor csúsznak előre-hátra. A méretstabilitásuk kritikus fontosságú. Az olcsó, gyenge minőségű csapok és perselyek gyorsan elkopnak. Deformálódnak vagy kiégnek. Aztán beragadsz a kilökőkbe vagy a rosszul beállított vezetőkbe. Ez leállítja a termelést. Tehát itt minőségi alkatrészeket vásárolsz. Ez nem alku tárgya.
Hőkezelés és Felületkezelés
Itt válik a nyersacél igazi szerszámmá. A hőkezelés és a felületkezelés nem opcionális lépések. Ezek adják a formának a szilárdságát.
Először is gondolj a hőkezelésre. Edzésről, megeresztésről, karbonizálásról és nitridálásról beszélsz. Ezek a folyamatok közvetlenül két dolgot határoznak meg: az acél végső keménységét és a benne lévő belső feszültségi állapotot. Ha rosszul válogatod össze a receptet, a következmények brutálisak lesznek. A forma nem lesz elég kemény. Gyorsan elkopik. Ami még rosszabb, a belső feszültségek a forma vetemedését vagy repedését okozhatják megmunkálás vagy gyártási nyomás alatt. A repedt forma egy élettelen forma.
Most nézzük a felületkezeléseket. Arról van szó, hogy mi történik az üreg legkülső rétegén. Polírozás, krómozás, nitridálás és titánbevonat. Mindegyiknek megvan a maga célja. Javítják az üreg felületkezelését, növelik a kopásállóságot és megakadályozzák a korróziót.
De a pontosság itt számít. Ha a polírozás pontossága hanyag, akkor durva felületeket kapunk az alkatrészekhez. Ez az durva felület a kilökést is megnehezíti. Az alkatrész beragad. Ha rossz felületkezelést választunk a műanyaghoz – mondjuk kihagyjuk a PVC korrózióvédelmét –, akkor drámaian felgyorsítjuk a forma kopását. Az üreg erodálódik. Tehát a kezelést az anyaghoz és az alkalmazáshoz kell igazítani. Nincsenek gyors megoldások.
Megmunkálás és gyártási precízió
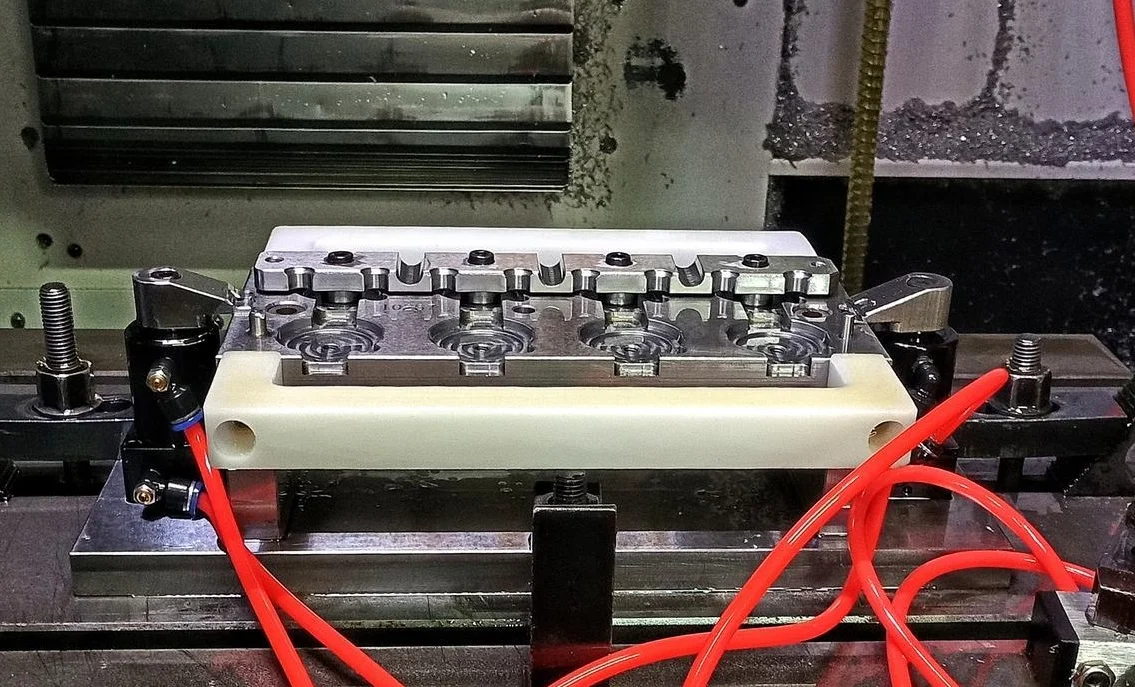
Lehet tökéletes terved. Kiválaszthatod a legjobb acélt. De ha rosszul megmunkálod, a forma szemét. Ennyi a történet. A megmunkálási pontosság az, ahol az elmélet találkozik a tényleges fémmel. Három dolog befolyásolja a végeredményt: a berendezés, a folyamatterv és a gépet kezelő személy.
Precíziós megmunkáló berendezések
A magüreget speciális gépek vágják ki. CNC marógépek, megmunkálóközpontok, szikraforgácsolók, huzalszikraforgácsolók, síkcsiszolók. Minden berendezésnek megvannak a saját pontossági határai és stabilitása. Ha a szerszámgép bármilyen eltérést mutat – kopott golyóscsavarok, laza menet, orsóütés –, akkor a hiba közvetlenül a szerszámalkatrészbe kerül. Később nem javítható. A gép pontossága a te pontosságod.
A megmunkálási folyamat racionalitása
A sorrend számít. Nagyon is. Nem csak vágsz és reménykedsz. A megfelelő sorrend a nagyolás, majd a hőkezelés, majd a simítás, majd a csiszolás, végül a polírozás. Ha kihagyod a lépéseket, vagy nem sorrendben végzed el őket, belső feszültségeket hozol létre a formaacélban. Ezek a feszültségek nem maradnak rejtve. A forma deformálódását okozzák a gyártás során, vagy néha még a végső megmunkálás során is.
Íme néhány konkrét csapda. A szikraforgácsolás szikrákat használ az üreg erodálására. Ha a paraméterek rosszak, durva, gödrös felületet kapsz. A huzalos szikraforgácsolás határozott felületet hagy maga után. Ha túl durva, az üreg fala szörnyűen néz ki. És a polírozás? Ha nem alaposan és szisztematikusan csinálod, soha nem éred el a tükörsima felületet. Ami még rosszabb, a méretpontosságot is tönkreteheted, ha egy helyen túlpolírozod. Tehát minden lépést kontrollálni kell.
Méret- és geometriai tűrések ellenőrzése
Ez a lényeg. Minden egyes öntőforma-alkatrésznek van egy mérettűrése. Ezt be kell tartani. De ezen túl vannak geometriai tűrések: két felület közötti párhuzamosság, egy csap merőlegessége egy felületre, egy furat és egy tengely koaxialitása. Ha ezek közül bármelyik eltér a specifikációtól, rossz dolgok történnek. Az alkatrészek rosszul jönnek ki. A forma egyenetlenül és gyorsan kopik. Katasztrofális esetben a forma egyszerűen eltörik. Beszorul vagy megreped.
Az operátorok képzettségi szintje
Íme a kellemetlen igazság. A gépek nem működnek maguktól. A szerszámgyártás egy hibrid mesterség. Nagy pontosságú gépeket igényel, amelyeket képzett ember kezel. A kezelő műszaki tapasztalata, a részletekre való odafigyelése, a felelősségérzete – ezek nem soft skillek. Ezek termelési változók. Lehet a világ legjobb öttengelyes marógépe. Ha a kezelő gondatlan vagy tapasztalatlan, akkor összetöri a szerszámot, rosszul állítja be a munkadarab-eltolást, vagy kihagy egy kritikus mérést. Semmilyen berendezés és semmilyen folyamat nem tudja teljes mértékben kompenzálni a kezelői képességek vagy az egyszerű éberség hiányát. A kezelőszervnél ülő személy az utolsó kapu.
Assembly és hibakeresés
Minden alkatrész tökéletesen megmunkált. Most már csak össze kell őket illeszteni. Az összeszerelés során az egyes alkatrészek működőképes rendszerré válnak. Ezután hibakeresést végeznek – ez a próbaöntés –, hogy bebizonyítsák, valóban jó alkatrészeket lehet belőle készíteni.
Összeszerelési pontosság
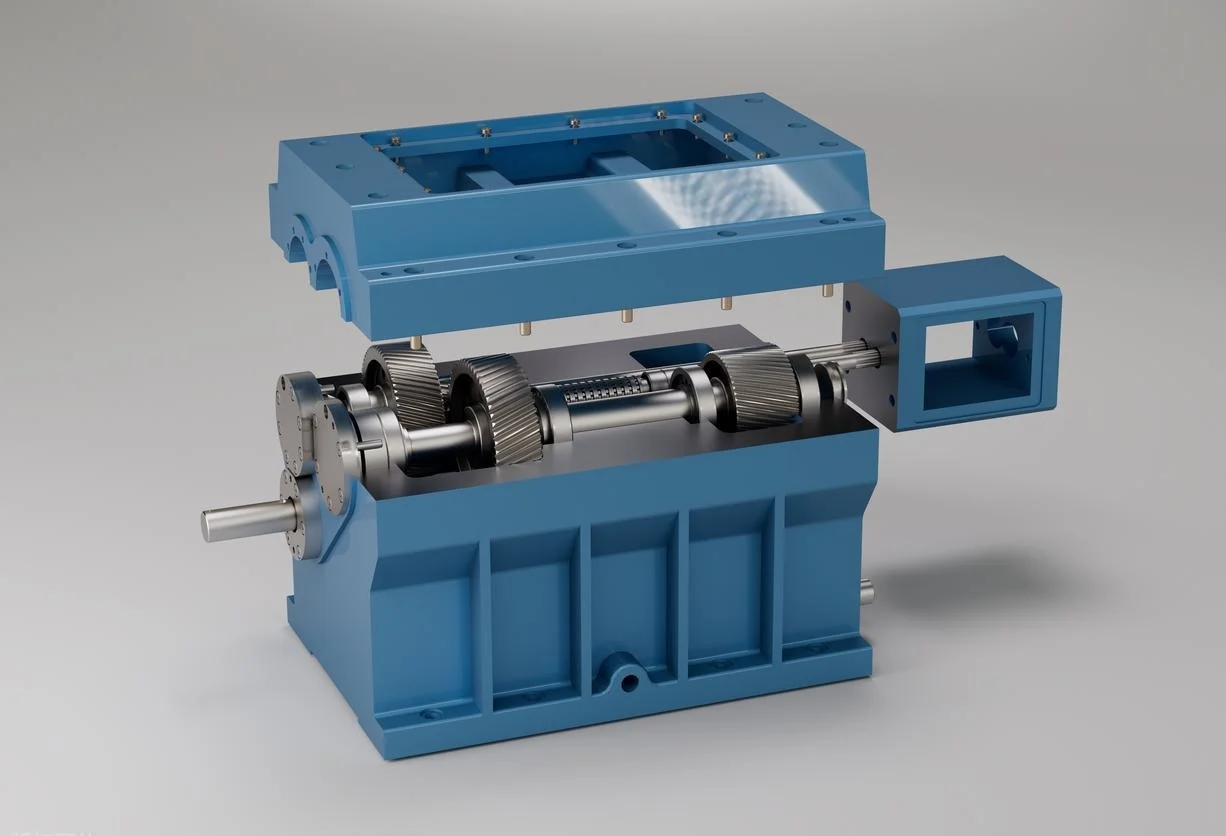
Ez nem hanyag munka. Az illeszkedési hézagok számítanak. Egy túl szoros csap berág. Ha túl laza, akkor lötyögni fog. Figyelni kell a párhuzamosságra és a merőlegességre is az egész szerelvényben. A forma alapjának, az üregnek és a magnak, a vezetőcsapoknak és perselyeknek, a kidobólemeznek és a futómű elzáróinak. Mindennek egy vonalban kell lennie.
Ha ezek a tűréshatárok bármelyike eltolódik, a következmények azonnaliak. Az alkatrészek hirtelen vagy rövid időn belül jönnek ki. A forma működése egyenetlenné válik – beragad vagy összeszorul. A kopás az első ezer ciklusban drámaian felgyorsul. De ha jól csináljuk, minden simán mozog. A forma minden alkalommal szilárd, pontos puffanással záródik.
Próbaöntés és paraméter-hibakeresés
Itt jön a képbe az elmélet. Összeszereled a formát, felhelyezed, és lefuttatod a próbát. A cél a szisztematikus beállítás. Nem találgatsz. Egyszerre egy változót változtatsz.
A kulcsfontosságú paraméterek a fröccsöntési nyomás, a fröccsöntési sebesség, a forma hőmérséklete, a tartási nyomás és a hűtési idő. Figyeled a próbadarabokat. Megméred őket. Keresed a specifikus hibákat. A rövid felvételek azt mutatják, hogy az üreg nem töltődik be. A vetemedés azt mutatja, hogy a hűtés egyenetlen, vagy a tömítés rossz. A süllyedési nyomok elégtelen tartási nyomást jeleznek. A vaku azt jelenti, hogy a szorító gyenge, vagy a forma nincs teljesen behelyezve.
Ezzel a folyamattal finomhangolhatod a dolgokat. A sikeres hibakeresés két fontos dolgot eredményez. Először is, validálja a formatervet és az összeszerelési munkát. Másodszor, létrehoz egy dokumentált, megbízható folyamatot a teljes körű gyártáshoz. Ezeket a paramétereket rögzíted. Ez a recepted.
Karbantartás és üzemeltetésirányítás
Készíthetsz tökéletes öntőformát. Tervezd meg jól, válaszd ki a legjobb acélt, megmunkáld tizedrészekre. De aztán átadod a gyártásnak. És ott döglenek meg a formák, ha nem vigyázol. Az, hogy hogyan használod, tartod karban és kezeled a formát teljes élettartama alatt, meghatározza a valódi élettartamát. Ez nem utólagos szempont. Ez kritikus fontosságú.
Rutin karbantartás
Íme a napi munka. Rendszeresen tisztítani kell a sütőteret, a szellőzőcsatornákat és a kivezetőrendszert. A maradék műanyag felhalmozódik. A gázmaradványok filmréteget képeznek. A törmelék csapdába esik. Mindezt ki kell hozni.
A kenés nem képezheti alku tárgyát. A vezető alkatrészeknek – vezetőcsapoknak, perselyeknek, szánoknak – olajra van szükségük. A kidobó mechanizmusoknak zsírra van szükségük. Zsír nélkül száraz súrlódás keletkezik. A száraz súrlódás idő előtti kopást jelent. A kopás pedig rendetlen alkatrészeket, majd a forma meghibásodását jelenti.
A hosszú tétlenségi időszakok csapdát jelentenek. Ha a forma hetekig vagy hónapokig áll, rozsdavédelmi intézkedéseket kell tenni. Ez azt jelenti, hogy rozsdagátló szereket kell felvinni minden acélfelületre. Le kell zárni az üreget. Védni kell a levegő nedvességétől. Ha ezt kihagyjuk, egy jó minőségű forma csak a polcon állva rozsdásodik és gödrösödik. A korróziónak mindegy, mennyit fizettünk a szerszámért.
Megfelelő üzemeltetési gyakorlatok
A kezelők gyorsan megsemmisíthetik a szerszámot. Íme, hogyan. Nem megfelelő fröccsöntési paraméterek. A túlzott szorítónyomás összetöri a szellőzőnyílásokat vagy deformálja a szerszám alapját. A túl gyors kidobási sebesség az alkatrészeknek csapódik, és a kis kidobócsapokat eltöri. A szennyezett alapanyag – amelyet finom szemcsékkel vagy fémdarabokkal kell újraőrölni – csiszolópapírként viselkedik az üregben.
A szabály egyszerű. A gép beállításainak meg kell egyezniük a forma tervezési előírásaival. A forma erőltetése a tervezett tartományon kívülre visszaélésnek minősül. Drámaian felgyorsítja a kopást, és tartós, helyrehozhatatlan károsodáshoz vezet.
Időben végzett javítások
Kisebb sérülések előfordulhatnak. Könnyű karcolások az üreg felületén. Apró horpadások egy leesett alkatrésztől. Lokalizált kopás egy elzárószelepen. Ezeket azonnal megjavítod. Polírozással eltávolítod a karcolást. Ponthegesztéssel kitöltöd a horpadást, majd újra megmunkálod a felületet.
A veszély a késlekedés. Ha egy apró hibát figyelmen kívül hagyunk, az tovább fog fejlődni. Egy karcolásból lyuk lesz. Egy horpadásból repedés. A lokalizált kopás továbbterjed. Ami egy egyszerű, harminc perces javítás volt, az egy teljes üregcserévé vált. Ez visszafordíthatatlan károsodás. Ez egy elhalt forma. Tehát az időben történő beavatkozás a kulcs. Javítsa meg most, vagy vásároljon új formát később. Az Ön döntése.
Összegzés
Tehát jó formát kell keresni. Egy tartósat. Ez sok fázis együttműködésének eredménye. Nem egynek. Nem kettőnek. Mindegyiknek. Tervezés. Anyagválasztás. Megmunkálás. Összeszerelés. Karbantartás. A lánc minden egyes láncszemének tartania kell.
Íme a kemény igazság. Egyetlen gyenge láncszem az egészet tönkreteszi. Egy rossz acélból készült tökéletes konstrukció is kudarcot vall. Egy rosszul megmunkált, tökéletesen megmunkált üreg is kudarcot vall. Egy karbantartás nélküli tökéletes kokillafutás is kudarcot vall. A lánc csak annyira erős, mint a leggyengébb pontja.
A lecke tehát egyszerű. Minden szakaszra odafigyelsz. Az első vázlattól a képernyőn egészen az utolsó, kedd délután kiadott alkatrészig. Így érhetsz el kiváló minőséget. Így kapsz tartós formát.
Válassza a NOBLE-t a legjobbért Fröccsöntő forma gyártás
Precíziós CNC megmunkálóüzem vagyunk . A fröccsöntőformák és a precíziós alkatrészek a fő munkánk. Az üzemben töltött évek megtanítottak minket egy dologra. A forma minősége nem szerencse kérdése. Hanem a gondos munka összessége minden egyes szakaszban, amelyen keresztülmentünk. Tervezés. Anyagválasztás. Megmunkálási pontosság. Összeszerelés. Karbantartás. Nincsenek rövidítések.
Íme, mit kínálunk. CNC marás , EDM, huzalvágás , felületcsiszolás és precíziós polírozás. A formaacélok teljes skáláját kezeljük. P20 és 718 standard munkákhoz. S136 és NAK80 magasfényű és nagy volumenű munkákhoz. Korrózióálló rozsdamentes acél a PVC-hez hasonló kellemetlen műanyagokhoz. A hőkezelést és a felületkezelést házon belül végezzük. A teljes folyamatot mi irányítjuk.
Két tanúsítvány fontos számunkra. Az ISO 9001:2015 az általános minőségirányításra vonatkozik. És az ISO 13485:2016 az orvostechnikai eszközökre. Ezek nem faldekorációk. Állandó minőséget, az anyagok és folyamatok teljes nyomon követhetőségét, aktív kockázatkezelést és egy olyan rendszert jelentenek, amely idővel egyre jobb lesz. Ez vonatkozik arra is, hogy egy autós klipszhez vagy egy kritikus eszközalkatrészhez vágunk-e öntőformát.
Szüksége van egy prototípus öntőformára egy terv teszteléséhez? Mi ezt csináljuk. Szüksége van nagy volumenű gyártószerszámokra, amelyek több millió cikluson át működnek? Mi megépítjük. Szüksége van egy komplex, többfészkes öntőformára csúszkákkal és emelőkkel? Ez a napi munkánk. Rendelkezünk a szükséges felszereléssel, a tanúsított eljárásokkal és a tapasztalattal. Ön egy megbízható, nagy teljesítményű szerszámot kap.
FAQ
Mi a tipikus átfutási idő egy fröccsöntőforma esetében?
Attól függ. Egy egyszerű prototípus forma egyetlen üreggel? Ez egy-két hetet vehet igénybe. Egy nagy pontosságú gyártóforma több üreggel, szánnal és szűk tűréshatárokkal? Ez négy-öt hetet vagy többet is igénybe vehet. Megvizsgáljuk az alkatrész tervét és a mennyiségi igényeket. Ezután megadunk egy valós ütemtervet.
Meddig tart ki egy fröccsöntő forma?
A forma élettartama nem egyetlen szám. Függ az acéltól, a műanyagtól, a cikluskörülményektől és a szerszám karbantartásától. Egy szabványos P20 vagy 718 minőségű gyártási forma esetében 500 000 és 1 000 000 lövés közötti mennyiségre kell számítani. Ha nagy volumenű vagy koptató anyagokat, például üvegszállal töltött nejlont használ, váltson prémium acélokra, például S136-ra vagy NAK80-ra. Megfelelő karbantartás mellett ezek meghaladhatják az 1 000 000 lövést.
Tudna segíteni az alkatrésztervezés fejlesztésében a jobb formázhatóság érdekében?
Természetesen. DFM-felülvizsgálatokat is kínálunk. Mérnökeink megvizsgálják az alkatrészt, és konkrét javaslatokat tesznek. Állítsa be a huzalozási szöget itt. Egyenlítse ki a falvastagságot ott. Adjon hozzá sugarat az éles saroknál. Változtassa meg az elválasztó vonal helyét. Ezek a kis változtatások csökkentik a hibákat, lerövidítik a ciklusidőket és meghosszabbítják a szerszám élettartamát. Gyakran jelentős pénzt takarítanak meg a projekt teljes élettartama alatt.
Milyen hibák léphetnek fel, ha a forma nincs megfelelően megtervezve vagy karbantartva?
Látni fogja ezeket az alkatrészén. Rövid felvételek, ahol az üreg nem töltődik ki. Süllyedésnyomok vastag szakaszokon. Vetemaródás, ami elcsavarja az alkatrész alakját. Sortörés az elválasztó vonal mentén. Égési nyomok a bennragadt levegő miatt. Gyenge hegesztési vonalak, ahol két áramlási front rosszul találkozik. Felületi hibák, amelyek tönkreteszik a megjelenést. Ahogy korábban említettük, ezek rossz tervezésre, rossz hűtésre, rossz szellőzésre vagy rossz karbantartási szokásokra vezethetők vissza.
Milyen típusú Önök gyártanak formákat??
Teljes kínálatot lefedünk. Kétlemezes öntőformák egyszerű alkatrészekhez. Háromlemezes öntőformák tűszúrásos záráshoz. Forrócsatornás öntőformák a kevesebb hulladékért és a gyorsabb ciklusokért. Csavarozható öntőformák menetes alkatrészekhez. Családi öntőformák, amelyek több alkatrész-geometriát futtatnak egyetlen műveletben. Prototípus öntőformákat is készítünk fejlesztési munkákhoz és kis volumenű próbaüzemekhez.
Exportálnak öntőformákat nemzetközi szinten?
Igen. Világszerte szállítunk öntőformákat ügyfeleinknek. Megfelelő csomagolást biztosítunk a rozsdásodás megakadályozása érdekében a szállítás során. Korrózióvédelem, lezárt ládák és teljes körű szállítási megállapodások. A forma készen érkezik a beszerelésre és a használatra.
Hogyan kérhetek árajánlatot?
Küldje el nekünk az alkatrész rajzát. Mind a 2D, mind a 3D CAD fájlok a legjobbak. Mondja el a becsült éves mennyiséget és a kívánt anyagot. Csapatunk áttekinti az igényeket. Versenyképes árajánlatot és az általunk ajánlott formatervezési megközelítést küldjük vissza. Egyszerű.







