
Bevezetés
Mint sokan tudják, a gyors vágás általában öli a pontosságot. A kiváló minőségű hajtások az egekbe kerülnek. Úgy tűnik, minden alkalommal kompromisszumot kell kötni. A vízsugaras vágás egyszerűen nem ezt a játékot játssza. Mindkettőt megadja. Egy szivattyú extrém nyomásra – akár 90 000 psi-ig – pumpálja a vizet. Ezután egy apró lyukon keresztül fújja a vizet. Gránátcsiszolót adunk ehhez az áramhoz. Ez a keverék bármilyen fémet átvág, mint egy forró kés a vajat, de hő nélkül. Nincsenek megolvadt élek. Nincsenek megkeményedett zónák. Ezért használják manapság mindenhol a műhelyek.
Legyünk egyértelműek. Ha robotokhoz, autókhoz vagy gyári gépekhez gyártasz fém alkatrészeket, ez a módszer valódi problémákat old meg. Megőrzöd az anyag eredeti szerkezetét. Szigorú tűréshatárokat tartasz be, alkatrészről alkatrészre. Vékony alátétekről 15 centiméteres acéllemezre váltasz szerszámcsere nélkül. Ezt a sokoldalúságot nehéz felülmúlni.
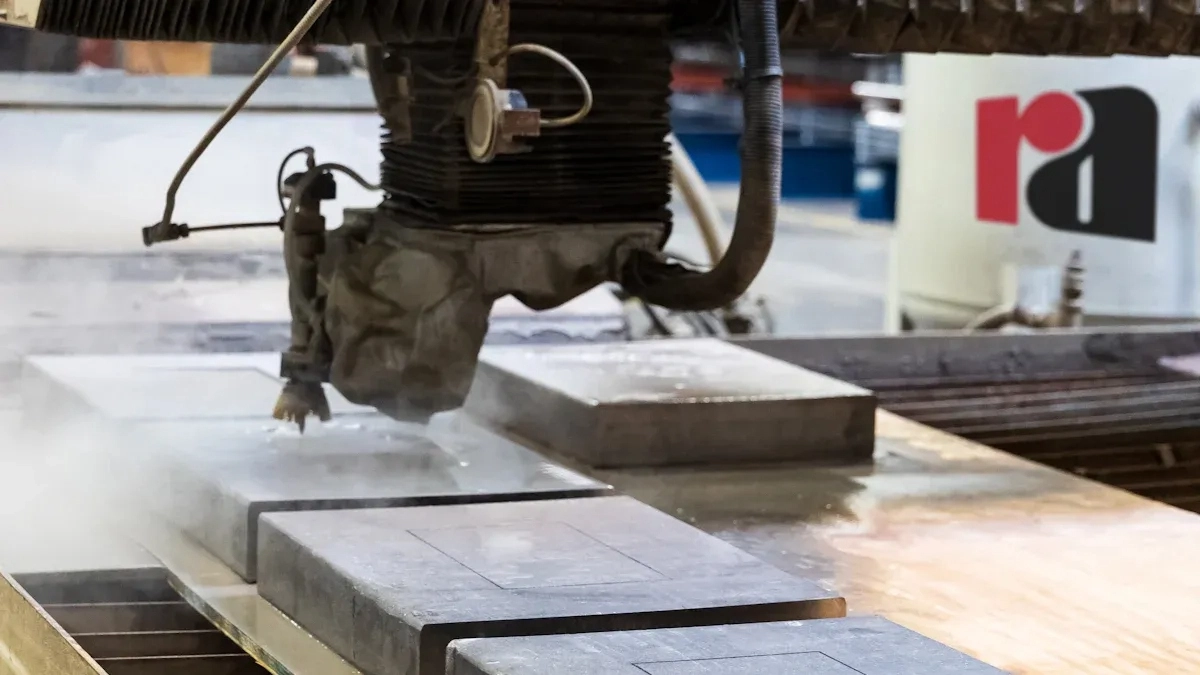
Hogyan működik a vízsugaras abrazív vágás fémeken?
Így vágja a gép a fémet. Egy szivattyú őrült nyomásra – 60 000 és 90 000 psi között – pumpálja a vizet. Ez a víz egy apró, talán 0.01 hüvelyk széles nyíláson keresztül lövell át. Ezután a gránátcsiszoló anyagot egy keverőcsőben lévő áramba húzza. A víz felgyorsítja az éles részecskéket. Ami a fémet éri, az nem víz. Ez egy nagy sebességű homokfúvó, amely kétszeres hangsebességgel mozog.
A vágási folyamat tiszta erózió. Minden egyes abrazív részecske egy mikroszkopikus forgácsot távolít el. Nem keletkezik hő. Nem történik olvadás. A fém belső szerkezete pontosan úgy marad, mint a vágás megkezdése előtt.
Most nézzük meg az alternatívákat. A lézervágás fókuszált fénysugarat használ. Ez átolvasztja az anyagot. Ez a hő hőhatásövezetet, vagy HAZ-t hoz létre. Az élek megkeményednek és rideggé válnak. Néha újra kell megmunkálni őket.
A plazmavágás gyorsabb vastag lemezen, de a felület érdes. Jelentős hőhatás-övezet (HAZ) is keletkezik. Az él hegesztés előtt esetleg csiszolásra szorulhat.
A CNC marás precíz munkát eredményez. Ezzel nincs is vita. De egy nagy lemeznél lassú. A szerszám előre-hátra mozog, keskeny vágást vágva. Ráadásul a marók is elkopnak. Egy vízsugár órákon át ugyanazon a fúvókán halad át.
Fémalkatrész-gyártás fő előnyei
Nézzük meg a valódi előnyöket. Ezek számítanak a gyártócsarnokban.
Nincs hőhatásövezet
A lézerek és a plazma hőt termelnek. Ez a hő problémákat okoz. A vékony fémek deformálódnak. Az edzett acélok elveszítik a keménységüket. Mikrorepedések keletkeznek a vágott él mentén. Lehet, hogy nem látod őket, de ott vannak.
A vízsugaras vágás mindezt elkerüli. A vágási folyamat tiszta mechanikai erózió. Egy részecske eltalálja a fémet, és eltávolít egy apró forgácsot. Nem keletkezik hő. Az anyag belső szerkezete – szemcsehatárok, keménység, hőmérséklet – pontosan úgy marad, mint a vágás megkezdése előtt volt.
Ez a valódi alkatrészeknél fontos. Gondoljunk csak egy repülőgépipari konzolra. Vagy egy robotkar-összekötőre, vagy bármilyen olyan alkatrészre, amelyet vágás után hegeszteni kell. A hőhatásövezet gyenge pontokat hoz létre. A vízsugaras vágás nem hagy okot az aggodalomra.
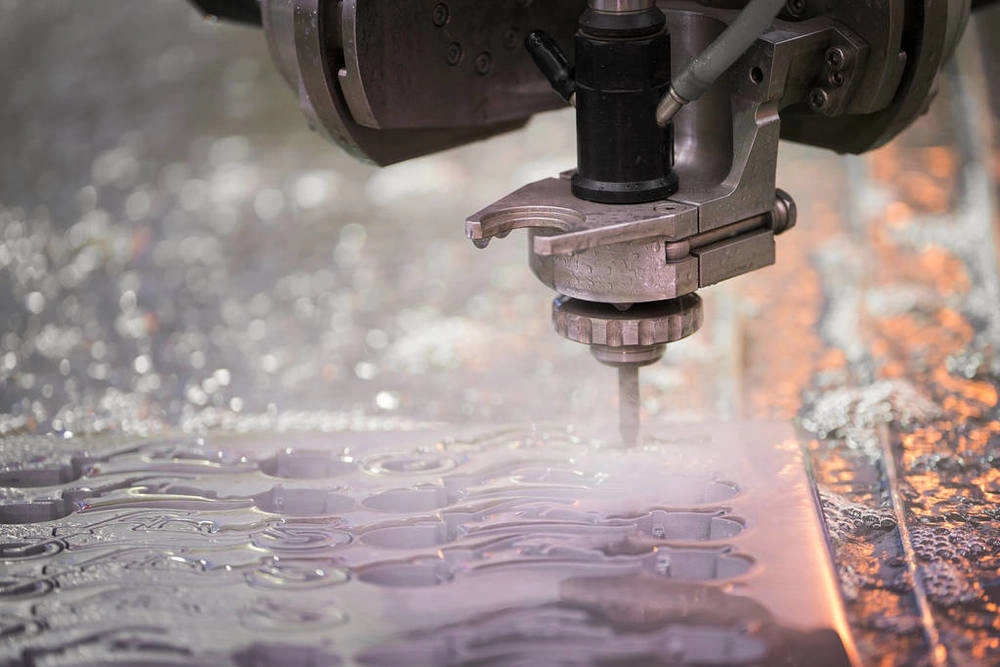
Bármilyen fémet vág
Bármit megteszel, ez a gép mindent megold.
A puha fémek, mint az alumínium, a sárgaréz és a réz tisztán vágnak. Nincs olvadás. Nincsenek sorják a vágás után.
Keményfémek, mint a rozsdamentes acél, titán, Inconel és szerszámacél? Nem probléma. Akár 15,5 vagy akár 25 cm vastagságig. Ugyanaz a fúvóka vág vékony alátéteket és vastag lemezeket anélkül, hogy bármit is megváltoztatna.
Egzotikus ötvözetek repülőgépiparhoz vagy orvosi robotikához? Tökéletesen működik. Az anyagminősítések nem jelentenek problémát. A folyamat nem változtatja meg a kémiai összetételt vagy a szerkezetet.
Pontosság és ismételhetőség
Tartsa a tűréshatárokat plusz-mínusz egy és három ezred hüvelyk között. Ez a valós pontosság egy vastag lemezen.
A vágási rés – az eltávolított anyag szélessége – apró, talán 0.03 hüvelyk. Ez lehetővé teszi az alkatrészek egymáshoz közeli elhelyezését a lemezen. A hulladék jelentősen csökken. Drága fémek, például titán vagy Inconel vágásakor ezek a megtakarítások gyorsan összeadódnak.
Nincsenek sorják, nincs másodlagos felületkezelés
A szélek minősége sima, közvetlenül a gépről levéve. Nincsenek sorják. Nincsenek szaggatott vonalak. Nincsenek egyenetlen részek.
Ez kiküszöböli a sorjátlanítást. Csökkenti a köszörülési időt. Gyakran teljesen kihagyja a másodlagos megmunkálást. Az alkatrész a vízsugaras simításból a következő művelethez vagy egyenesen az összeszereléshez kerül. Ez valódi költségmegtakarítás, nem csak üres fecsegés.
Vízsugaras vágáshoz ideális fém alkatrészek
Íme egy gyakorlati lebontás. Különböző alkatrészek, különböző fémek, ugyanaz a gép.
| Alkatrész típusa | Közönséges fémek | Miért kiemelkedő a vízsugaras fertőtlenítés? |
| Szerkezeti keretek és alaplapok | Alumínium, Rozsdamentes, Acél | Vastag lemezt vág hő bevezetése nélkül. Az alkatrész lapos marad. A vetemedés hiánya azt jelenti, hogy elsőre megfelelően összeszerelhető. |
| Robotkarok és -láncok | Alumínium, Titán, Szénszál | A vékony falú szerkezetek érzékenyek a hőre. A vízsugaras eljárás ezt teljesen kiküszöböli. Nincs torzulás. Nincs rétegelválás a kompozitokon. |
| Fogaskerék-blankok és lánckerekek | Edzett acél, rozsdamentes | Olyan anyagot is vághat, amely már hőkezelt. A fogak tiszták lesznek. Gyakran teljesen kihagyja a megmunkálás utáni hőkezelést. |
| Konzolok és szerelőlapok | Különféle fémek | Gyorsan szüksége van egyedi konzolra? Nincs szükség nehéz szerszámokra. Nem kell lézeres programozóra várnia. Töltse be a fájlt, vágja ki az alkatrészt, küldje el. |
| Hűtőbordák és házak | Alumínium, réz | A hő az ellenség itt. A lézer rontaná a hővezető képességet a vágott élnél. A vízsugaras eljárás érintetlenül hagyja az anyag tulajdonságait. A felület tiszta marad. |
| Alátétek és távtartók | Rugóacél, rozsdamentes | A vastagság szabályozása mindennél fontosabb. Egy alátéten lévő sorja leveri a réteget. A vízsugaras csiszolás tiszta élt eredményez. Nincs utánreszelés vagy elforgatás. |
Vízsugaras és egyéb fémvágási módszerek
Íme a közvetlen összehasonlítás. Vizsgálja meg azokat a tényezőket, amelyek valójában befolyásolják a döntését a gyártócsarnokban.
| Tényező | Vízsugaras vágás (Csiszoló) | Lézervágó | Plazmavágás | CNC |
| Hőhatás zóna | Semmi. Nulla. A vágás mechanikai erózió. | Igen. Vastagabb anyagokon jelentős. | Igen. Nagy hőhatásövezet. Megváltoztatja a fém tulajdonságait. | Minimális, de a szerszám súrlódása lokálisan hőt termel. |
| Maximális vastagság (acél) | Akár 10 cm-ig. Ugyanaz a fúvóka. | Körülbelül 1 cm a tiszta vágásért. Gyorsan lehullik. | Akár 2 hüvelyk, de a széle érdes és ferde lesz. | Elméletben korlátlan. De az előtolási sebesség fájdalmasan lelassul. |
| Élminőség | Kiváló. Sima. Hegesztésre kész. | Kiváló vékony vastagságon. Vastag tányéron cseppek. | Durva. Salak az alsó szélén. Tisztításra szorul. | Kiváló. Megmunkált felület. |
| Anyaghulladék | Alacsony. Keskeny vágás, szoros illeszkedés. | Alacsony. Hasonló vágásszélesség. | Magas. Szélesebb vágás, durvább fészekbe helyezés. | Közepestől a magasig. A forgácseltávolítás anyagot távolít el. |
| Szerszámkészítés költsége | Nincs szükség szerszámra. Ugyanaz a fúvóka mindenhez. | Nincs szükség szerszámokra. Gáz és lencsealkatrészek. | Nincs szükség szerszámra. Fogyóelektródák. | Magas. Készülékek, satuk, marók, szerszámtartók. |
| Sebesség (vékony fém) | Lassabb. A gyorsulás korlátozott. | Gyorsabb. Nagyon gyors lemezen. | Gyorsabb. Gyors a durva vágásokhoz. | Lassú. Programozási és szerszámpálya-idő. |
| Sebesség (Vastag fém) | Gyorsabb. Csak vág tovább. | Vastag lemezt nem lehet tisztán vágni. | Mérsékelt. Gyors, de durva. | Nagyon lassú. Az előtolást a lépésköz és a forgácsolási mélység korlátozza. |
A minta egyértelmű. A vízsugaras vágás nem a leggyorsabb vékony lemezeken. Itt a lézer nyer. De vastag lemezeknél, hőre érzékeny anyagoknál, szerszámmentes rugalmasságnál a vízsugaras vágásnak nincs igazi versenytársa.
Alkalmazások a fémiparra összpontosító iparágakban
Nézzük át, hol alkalmazzák ezt a módszert. Minden iparágban más a probléma. A Waterjet megoldást kínál.
Robotika & Automatizálás
Gondolj egy robotkarra. Gyorsan kell mozognia. Pontosan kell pozicionálnia. Az alkatrészeknek könnyűnek kell lenniük. Az alumínium a kézenfekvő választás. De a vékony alumínium hő hatására vetemedik. A lézer vagy a plazma torzítaná a szerkezetet.
A vízsugaras vágás elvágja az alvázlemezeket, a karvégek szerszámrögzítéseit, a precíziós összekötőket. Hő nélkül az alkatrész lapos marad. A kar pontos marad.
légtér
Itt az anyag gyakran titán vagy Inconel. Drága ötvözetek. Minden alkatrészhez tartozik egy tanúsítási nyom. A fém tulajdonságai nem módosíthatók. A kifáradási élettartam biztonsági kérdés.
A hőhatásövezet (HAZ) mikroszerkezeti változásokat hoz létre. Ez egy meghibásodási pont. A vízsugaras tisztítás nem hoz létre hőhatásövezetet (HAZ). Az él olyan tiszta, mint az alapanyag. A tanúsított tulajdonságok végig érvényesülnek.
Autóipari
Egyedi konzolok. Felfüggesztési alkatrészek. Prototípus alkatrészek K+F-hez. A sebesség a fontos. Nincs időd kemény szerszámozásra. Nem akarsz lézerprogramozóra várni.
Töltsd be a CAD fájlt. Vágd ki az alkatrészt. Teszteld. Módosítsd a tervet. Vágj ki egy másikat. Nincs szerszámköltség. Nincs hő okozta torzulás. Ez az érték kis volumenű és fejlesztési munkáknál.
Ipari gépek
Ez nehéz cucc. Öt hüvelyk vastag alaplapok. Berendezésalkatrészek egy hat hüvelykes acéllemezből. A tűréshatároknak továbbra is szigorúaknak kell lenniük.
A plazma gyorsan vágna, de durva, ferde élt hagyna maga után. Utána meg kellene munkálni. A vízsugaras vágással teljes vastagságban tisztán vág. Az él derékszögű. A tűréshatárok tartanak. Az alkatrész egyenesen hegesztéshez vagy összeszereléshez kerül. Ez egy egész műveletet megspórol.
Korlátozások és szempontok a fémforgácsoláshoz
Egyetlen folyamat sem tökéletes. A vízsugaras technikának valódi korlátai vannak. Ismernie kell ezeket, mielőtt elkötelezi magát.
Sebesség vékony fémen
Íme az igazság. Ha negyed hüvelyknél vastagabb lemezt vágsz, a lézer gyorsabb. A vízsugár gyorsulása korlátozott. A csiszolóanyagnak egy pillanatra van szüksége a teljes bekapcsolódáshoz. Nagy volumenű, vékony lemezmegmunkálásnál a lézer nyeri a sebességversenyt.
Működési költségek
A fogyóeszközökért fizetsz. A gránátcsiszoló anyag nem ingyenes. Műszakonként egy zsákot használsz el, a vágási időtől függően. A fúvókák és a keverőcsövek elkopnak. A csiszolóanyag ugyanúgy erodálja őket, mint a fémet. Ezek valódi tételek a költségkimutatásodban. Számítsd be őket.
Kritikus jellemzők tűrései
A vízsugaras megmunkálás jó tűréshatárokkal rendelkezik. Plusz-mínusz néhány ezred. De egy csapágyüléshez? Egy precíziós dübelfurathoz, amihez présillesztés szükséges? Lehet, hogy további munkára van szükség. Dörzsárazás. Kiesztergálás. Talán egy gyors menet a marógépen. A vízsugár tisztán vág, de nem helyettesíti a megmunkált illesztéseket a legigényesebb csatlakozásokon.
Felületi kezelés
A széle sima. Nincsenek sorják. Nincs salak. De selyemfényű felületet kap. Ha tükörfényre van szüksége – például tömítőfelülethez vagy kozmetikai élhez –, akkor még nincs vége. A vízsugárral közel kerülhet hozzá. Még mindig szükség van egy másodlagos eljárásra a fényvisszaverő felület eléréséhez.
Vízsugaras fúrásokhoz tervezett fém alkatrészek bevált gyakorlatai
Így tervezhetsz alkatrészeket kifejezetten ehhez a folyamathoz. Kövesd ezeket, és időt és pénzt takaríthatsz meg.
1. Fészekbe rendezés tervezése
Az anyaghulladék drága. A vágás keskeny, használd ki ezt az előnyt. Pakold az alkatrészeket közel egymáshoz a lemezen. Forgasd el őket. Rögzítsd az alakzatokat. A gépet nem érdekli. Az anyagkihasználásod nő. A selejt csökken.
2. Kis alkatrészekhez használjon füleket
Levágsz egy apró alátétet. Az elkészül. Aztán egyenesen a tartályba esik. Most a koptató iszapból kell kihalásznod. Nem jó.
Hagyj kis füleket, amelyek a lemezhez rögzítik az alkatrészt. Mikroillesztések. Az alkatrész a helyén marad. Amikor a munka befejeződött, le kell pattintani vagy levágni a füleket. Ez a kis alkatrészeknél bevett gyakorlat.
3. Előre adja meg az anyagot és a vastagságot
A gép beállításai teljesen változnak az anyagok között. Az alumínium gyorsan vág, kevesebb kopással. Az edzett acél több gránátot és lassabb előtolást igényel. A titán a saját bestiája.
Pontosan mondd el a kezelőnek, hogy mit használsz. Ötvözet minősége. Vastagság. Hőkezelési állapot. Ez nem opcionális. A találgatás rossz vágásokhoz vagy törött keverőcsövekhez vezethet.
4. Másodlagos műveletek terve
A vízsugaras fúrás profilt készít. Nem vág furatokat. Nem tartja meg tized pontossággal az irányt.
Nézze meg a nyomatot. Azonosítsa azokat a jellemzőket, amelyek valódi megmunkálást igényelnek. Menetes furatok? Tervezzen menetfúrást a vágás után. Precíziós dübelfuratok? Hagyja a készletet, majd dörzsárazza vagy fúrja ki őket marógépen. A vízsugaras eljárás az első, nem az utolsó lépés a kritikus csatlakozások esetében.
Összegzés
A lényeg a következő. Ha fém alkatrészeket gyártasz, és fontos számodra, hogy az anyag hogyan viselkedik a vágás után, a vízsugaras vágás nem egy réspiaci eszköz. Ez egy alapvető folyamat.
Megőrzi a fém eredeti tulajdonságait. Nincs hő. Nincsenek edzett élek. Nincsenek mikrorepedések. Szigorú tűréshatárokat tarthat fenn vékony alátéteken és egy 15 cm-es lemezen ugyanazzal a géppel. Alumíniumról Inconelre válthat szerszámcsere nélkül.
Íme a gyakorlati tanulság a műhelyed számára. Nézd meg a jelenlegi alkatrészeidet. Tegyél fel magadnak néhány kérdést. Vékony alumínium hőtorzulását követed? Plazmavágással vágott élekről salakot csiszolsz? Nehezen vágsz vastag, edzett acélt?
Ha bármelyik kérdésre igen a válasz, hozzon be egy vízsugaras mintát. Ellenőrizze az él minőségét. Ellenőrizze a síkfelületet. Számítsa ki az alkatrészenkénti költséget, beleértve a másodlagos műveleteket is. Valószínűleg azt fogja tapasztalni, hogy a gép gyorsabban megtérül a vártnál, különösen vegyes anyagok, kis volumenű vagy vastag lemezes munkák esetén.
A NOBLE-ról – Az Ön CNC megmunkálás partner
Kik vagyunk?
Kiváló minőségű fém alkatrészekre összpontosítunk. Ügyfeleink robotokat, orvostechnikai eszközöket, repülőgépipari alkatrészeket és ipari gépeket építenek. A vízsugaras vágást teljes CNC megmunkálással kombináljuk. Ön nyers ötlettel vagy CAD-fájllal érkezik hozzánk. Mi kész alkatrészeket küldünk vissza. Prototípus vagy gyártási sorozat – ugyanaz a folyamat, ugyanaz a minőség.
Alapvető képességeink
| Képesség | Részletek |
| CNC | 3, 4 és 5 tengelyes megmunkálás komplex geometriákhoz és szűk tűréshatárokhoz |
| CNC esztergálás | Precíziós esztergálás hengeres alkatrészekhez, tengelyekhez és perselyekhez |
| Másodlagos műveletek | Fúrás, menetfúrás, dörzsárazás, felületcsiszolás és sorjátlanítás |
| Befejező szolgáltatások | [Opcionális: eloxálás, porfestés, passziválás, hőkezelés] minősített partnerhálózaton keresztül |
| Ellenőrzés és minőségellenőrzés | CMM (koordináta mérőgép), optikai komparátorok és precíziós mérőeszközök |
Képesítéseink
| Tanúsítás | Kör |
| ISO 9001:2015 | Alapvető minőségbiztosítási rendszerünk. Állandó termelés. Folyamatos fejlesztés. Ügyfél-elégedettség. Minden általunk gyártott fémalkatrészre vonatkozik. |
| ISO 13485:2016 | Ez orvostechnikai eszközökre, sebészeti robotokra, diagnosztikai berendezésekre, beültethető műszeralkatrészekre vonatkozik. Ez azt jelenti, hogy kezeljük a kockázatokat. Fenntartjuk a nyomon követhetőséget. Betartjuk a szabályozási követelményeket. |
Miért érdemes a NOBLE-lal együttműködni?
Íme, amit valójában kapsz.
Egyetlen forrásból származó megoldás. Vízsugaras vágás. CNC megmunkálás. Egy fedél alatt. Nem kell három beszállítót irányítania.
Nincs hő okozta torzulás garanciája. Vízsugaras tisztítónk nem hagy maga után hőhatás-övezetet (HAZ). CNC megmunkálásunk nem okozza azt újra. A fém alkatrészek megőrzik eredeti tulajdonságaikat.
Prototípustól a gyártásig. Kis mennyiség a gyors teszteléshez. Nagy mennyiség a teljes gyártáshoz. Ugyanaz a minőség mindkét esetben.
Anyagrugalmasság. Alumíniumot, rozsdamentes acélt (303, 304, 316, 17-4), szénacélt, szerszámacélt, sárgarezet, rezet, titánt és Inconelt dolgozunk fel. Valószínűleg az az ötvözet, amire szüksége van.
Gyors árajánlatkérés. Töltse fel CAD fájlját. STEP, IGES, DXF, DWG. 12 órán belül megkapja az árajánlatot. Nincs napokig tartó várakozás.
Ez az ajánlat. Küldje el nekünk a nyomatait. Megmondjuk, mit tudunk tenni és mennyibe kerül.
FAQ
Vághat-e egy vízsugár a fém alkatrészemet anélkül, hogy deformálódna?
Igen. A folyamat nem használ hőt. Az alkatrész nem vetemedik. Nem változtatja meg a színét. A keménység és a hőmérséklet pontosan ugyanolyan marad, mint a vágás előtt volt. Ez a legfontosabb vékony alumínium, előedzett acél és minden olyan ötvözet esetében, amely rosszul reagál a hőre.
Mennyire precíz a vízsugaras vágás fém alkatrészeken?
Rendszerünk a legtöbb alkatrésznél plusz-mínusz három ezred hüvelyk pontosságot tart. Kisebb alkatrészeknél vagy daraboknál gondosan rögzítjük őket, és elérhetjük az egy ezred hüvelyk pontosságát. Ennél szorosabbra van szüksége? Csapágyfuratokhoz vagy dübelfuratokhoz? Ezekhez a funkciókhoz másodlagos CNC megmunkálásra váltunk. A vízsugaras simítás közel visz. A marógép befejezi a munkát.
Milyen fémeket NEM lehet vízsugárral vágni?
Szinte semmit. Minden nap vágunk szabványos fémeket. Acél. Rozsdamentes acél. Alumínium. Titán. Inconel. Sárgaréz. Reze.
Az egyetlen korlát a nemfémes anyagok okozta problémák. Az edzett üveg nyomás alatt szilánkosra törik – de az nem fém. A nagyon puha, tiszta fémek, mint például az ólom, inkább elkenődnek, mintsem tisztán vágnának. Bármihez, amit egy nyomatnál ténylegesen megkövetelsz, a vízsugaras vágás működik.
Vállalnak vízsugaras vágást és CNC megmunkálást is?
Igen. A NOBLE egy teljes értékű CNC műhely. A vízsugaras fréz elkészíti a nyersdarabot. Ezután mi marjuk, esztergáljuk, lyukakat fúrunk, menetet vágunk, precíziós furatokat dörzsárazunk és felületeket csiszolunk. Mindezt egy fedél alatt. Ez azért fontos, mert a vágott nyersdarab és a megmunkált alkatrészek tökéletesen illeszkednek. Nem kell két beszállítónak vitatkoznia arról, hogy kinek a hibája az eltérés.
Tudsz orvosi minőségű fém alkatrészeket gyártani (pl. sebészeti robotokhoz)?
Igen. Rendelkezünk ISO 13485:2016 tanúsítvánnyal. Ez feljogosít minket orvostechnikai eszközök alkatrészeinek gyártására. Sebészeti robotika. Diagnosztikai eszközök. Ortopédiai eszközök. A nyersanyagtételtől a kész alkatrészig nyomon követhetőséget biztosítunk. Nincsenek hiányosságok.
Felajánlja prototípus-készítési szolgáltatások?
Igen. A vízsugaras megmunkálás nem igényel kemény szerszámokat. Nincs öntőforma. Nincs matrica. Nincsenek rögzítési költségek. Mi betöltjük a fájlt és kivágjuk az alkatrészt. Ezáltal a kis volumenű prototípusgyártás gazdaságos. A bonyolultságtól és az anyagok elérhetőségétől függően akár 5 munkanapon belül is szállíthatunk fém alkatrészek prototípusait.
Van minimális rendelési mennyiség (MOQ)?
Nem. Prototípusgyártáshoz egyedi alkatrészeket is elfogadunk. Nagy volumenű gyártást is vállalunk. A vízsugaras eljárás szerszámmentes, így a kis tételekért nem kell beállítási díjat fizetni. Egy alkatrész vagy tízezer – mindkettőre adunk árajánlatot.







