
Gondolj a telefonod kamerájának lencséjére vagy egy orvosi távcső érzékelőjére. Valószínűleg optikai műanyagból készülnek. Ezek az alkatrészek mindenhol megtalálhatók. De az előállításuk kissé paradox. Az ötlet az, hogy olyan átlátszóak legyenek, mint az üveg. Az anyaguk egyáltalán nem olyan, mint az üveg.
Bevezetés: Az optikai műanyagok egyedülálló kihívása
Íme a fő probléma. Az átlátszó műanyag megmunkálása optikához egészen más tészta. Nem olyan, mint a fémvágás, ahol erősnek kell lenni. Még csak nem is olyan, mint egy durva műanyag ház elkészítése. A kihívás az átlátszóság. Még a legkisebb hiba is – egy apró karcolás, egy kis hőpára vagy egy belső feszültségpont – láthatóvá válik. Ez tényleg elrontja a hatást. Nem lehet csak úgy jó vágást készíteni. Az egész folyamatot kézben kell tartani, az elejétől a végéig. Ez azt jelenti, hogy szükséged van egy teljes lépésrendszerre, egy „folyamatláncra”. Minden lépés hatással van a következőre. Egy hiba az elején garantálja a kudarcot a végén. Ez az útmutató végigvezet ezen a láncon.
Miért olyan nehéz? A kihívás mögött rejlő tudomány
Az optikai műanyagok nagyító hatása
Minden folt és karcolás feltűnő, mert a fénynek át kell haladnia rajta. Az átlátszó műanyag megmunkálása is ilyen, csak rosszabb.
Nem csak a felületet alakítod, hanem alapvetően a fény útját is. Az anyagon belüli vagy a felületén lévő bármilyen probléma súlyosbodik.
Képzelj el egy apró, hajszálnyi méretű karcolást. Egy fémkonzolon nem számít. Egy lencsén ez a karcolás szétszórja a fényt. Látható ködöt vagy torz csillogást hoz létre. Ez egy olyan hiba, amit nem lehet figyelmen kívül hagyni.
Most gondoljunk a hőre. Fém vágásakor a szerszámkopásra is gondolnunk kell. Átlátszó műanyag vágásakor magára az anyagra kell figyelnünk. Ha túl nagy a súrlódás, a műanyag nem csak felforrósodik. Nagyon apróra olvadhat a vágási ponton, vagy belső feszültség alakulhat ki. Ez a feszültség-kettőstörés olyan, mint egy rejtett lencse a lencsében, amely rossz irányba hajlítja a fényt.
Már a műanyag szerkezete is problémát jelent. Sok optikai műanyag amorf. Nincs szemcséjük, mint a fémnek, de a szerszám nyomása és hője alatt folyhatnak és változhatnak. Ez megváltoztathatja a törésmutatót ezen a területen, ami pontosan az, amit Ön próbál szabályozni.
Az optikai műanyagok ellenséges hármasa: hő, lágyság és feszültség
Hé, csak hogy tudd, amikor optikai műanyaggal dolgozol, három fő kihívással kell megküzdened. Ezek mindig együtt jelentkeznek, és ez így a legjobb! Tudom, hogy nehéz, azzal a sok hővel, puhasággal és stresszel.
Hő: Ez nem olyan, mint a fém. A műanyagnak sokkal alacsonyabb az olvadáspontja. A vágás során fellépő súrlódás hőt termel. Csak vigyázz, ne vidd túlzásba a hőt, de ne aggódj, mindannyian jártunk már így! Előfordulhat, hogy időnként kicsit odaragad a szerszámhoz, de ez nem komoly probléma. Ne aggódj, ha a vágott él körül kicsit megolvad; ez teljesen normális, és csak egy durva, zavaros felületet hagy maga után. Sajnos mikrorepedést is okozhat, amit hajszálrepedésnek nevezünk. Ezek apró repedések, amiket alig látsz, de úgy szórják a fényt, mint egy repedt szélvédő.
Lágyság: Az üveg törékeny, nem igaz? Tisztán nyír. Az optikai műanyagok képlékenyek. Van egy „hajlékonyságuk”. A tiszta törés helyett a vágószerszám húzhatja és tépheti az anyagot. Sajnos ez azt jelenti, hogy a felületkezelés nem egészen olyan, mint amire számítottunk. Van néhány apró szakadás és deformáció, de biztos vagyok benne, hogy meg tudjuk őket oldani. Ezt később nem lehet polírozni. Az alap már tönkrement.
Belső feszültség: Ez a rejtett ok. Lehetséges, hogy a műanyag előgyártmányban némi feszültség keletkezett a fröccsöntés módja miatt. Ezután a megmunkálási folyamat további mechanikai és hőfeszültséget okoz. Ez a feszültség nem csak ott marad. Két rossz dolgot is okoz.
- Ne aggódj, ez csak némi enyhe színbeli eltérést okoz. Ne aggódj, ez csak azt jelenti, hogy a feszített műanyag két különböző irányba hajlítja a fényt, ami néha elmosódott vagy kettős képeket hozhat létre. Nem fogod látni, amíg polarizált fény alá nem helyezed az alkatrészt, és akkor a feszültségi minták a hibáid pszichedelikus térképére hasonlítanak.
- Az alkatrész lassan elcsavarodhat vagy eldeformálódhat, miután már tökéletes méretre megmunkáltad. Használhatatlan.
Mindhárommal egyszerre kell megküzdened. Csak ne felejtsd el lehűteni a vágást, hogy legyőzd a hőt. Használj nagyon éles szerszámokat, és ügyelj a tökéletes előtolásokra, hogy a puha részeket fel lehessen vágni, ne pedig el lehessen tépni. És ügyelj arra, hogy az egész folyamatot úgy irányítsd, hogy elkerüld az alkatrész új feszültségének növekedését. Ez egy igazi egyensúlyozás.
Alapozás először: A megfelelő optikai műanyag kiválasztása
A megfelelő optikai műanyag kiválasztása az első, és valószínűleg a legfontosabb döntés a precíziós megmunkálás során. A választott anyag kulcsfontosságú az alkatrész végső minősége szempontjából. Ez az alap határozza meg az elérhető tisztaság szintjét, a hő és a feszültség elkerülése érdekében alkalmazandó megmunkálási stratégiákat, valamint azt, hogy az alkatrész hogyan fog teljesíteni a végső alkalmazásban.
Az alábbi táblázat egymás mellett mutatja be a főbb optikai műanyagokat, hogy segítsen megalapozott döntést hozni.
| Anyag | Optikai tisztaság (áteresztés) | Főbb előnyei | Főbb hátrányok | Legmegfelelőbb |
| PMMA (akril) | 92-93% | Kiváló átlátszóság, jó időjárásállóság és UV-állóság, könnyen megmunkálható és költséghatékony. | Viszonylag törékeny, puhább felület (könnyen karcolódik), korlátozott hőstabilitás. | Nem kritikus lencsék, fényvezetők, kijelzők, védőablakok és prototípusok. |
| Polikarbonát (PC) | 87-91% | Kivételes ütésállóság és szívósság, jó hőállóság, alacsony kettős törés. | Alacsonyabb átlátszóságú, mint a PMMA/COP, hajlamos a karcolódásra, feldolgozás előtt gondos szárítást igényel. | Biztonsági lencsék, védőburkolatok, autóipari világítástechnika és nagy tartósságot igénylő alkatrészek. |
| COP (pl. ZEONEX®) | ~ 92% | Rendkívül alacsony vízfelvétel (kiváló méretstabilitás), nagyon alacsony kettős törés, nagy tisztaság/alacsony szennyeződéstartalom. | Magas költségű, érzékeny bizonyos oldószerekre, és törékeny lehet. | Nagy pontosságú lencsék (kamerák, orvosi), optikai alkatrészek, amelyek stabilitást igényelnek párás környezetben. |
| Optikai poliészterek (pl. PET, PLLA) | >83.5% (film) | Biokompatibilis és biológiailag lebomló lehet, jó fóliákhoz, kiegyensúlyozott tulajdonságokkal rendelkezik. | Általánosságban elmondható, hogy a többi opcióhoz képest alacsonyabb optikai tisztaság nagyobb optikai veszteséggel járhat. | Optikai fóliák kijelzőkhöz, speciális biomedicinális alkalmazásokhoz (pl. biológiailag lebomló hullámvezetők). |
A csúcstechnológia: Precíziós megmunkálási technikák
Az aranystandard: Egypontos gyémántesztergálás (SPDT)
Képzelj el egy szuperprecíz CNC esztergát. Ne aggódj, nincs acél pengéje – ehelyett egy gyémántkristályból készült vágóhegyet használ. Ez a gyémánt gondosan megformált, tökéletesen éles heggyel rendelkezik. Örömmel jelentem be, hogy maga a gép abszolút stabilitásra készült, rezgéstől és hőmérséklet-ingadozásoktól védve.
Meglepődsz majd, hogy ez az elrendezés milyen jól vágja a műanyagokat, például a polikarbonátot (PC) vagy a PMMA-t ilyen simára – nanométerben mérik! 5 nanométer alatti felületi érdességről beszélünk. Ez egészen a molekuláris szintig terjed. A vágott felület tükörtiszta, amikor leveszed a gépről. Néha kihagyhatod a hagyományos polírozási folyamatot.
Támogató technikák of Optikai műanyagok
Rendben, beszéljünk a gyakorlati oldalról. Ott van az egypontos gyémántesztergálás (SPDT) a tökéletes felületekhez. De mi van akkor, ha apró lencsék komplex tömbjére van szüksége, vagy olyan mesterformát épít, amely egymillió kameraobjektívet fog gyártani? Itt jönnek képbe a támogató technikák.
Mikromarás: Az összetett geometria eszköze
A mikromarás kétségtelenül a SPDT legsokoldalúbb módja. Az SPDT kiválóan alkalmas sima, folytonos optikai műanyag felületekhez, de ha éles széleket, mély üregeket vagy bonyolult jellemzőcsoportokat kell vágni, akkor mikromarást kell használni.
Ez a technika különösen fontos az összetett optikai struktúrák közvetlen létrehozásához, és még inkább a nagy volumenű fröccsöntés során használt mesterformák megmunkálásához. Például egy kutatócsoport keményfém szerszámokkal mikromarás diffraktív mintákat, például lángrácsokat készített közvetlenül a nikkel-foszfor (NiP) formabetétek felületére. Ezeket a mikrojellemzőket, amelyek a biztonsági vagy optikai funkciók érdekében a fénydiffrakciót szabályozzák, ezután tökéletesen reprodukálták optikai műanyag alkatrészeken.
A kihívás? Alapvetően csak le szeretném egyszerűsíteni a dolgokat azzal, hogy biztosítom, hogy mindig a megfelelő helyen legyenek! Nagyon fontos, hogy elegendő hely legyen a szerszámnak a manőverezéshez anélkül, hogy a forma más részeinek ütközne. Csak szuperprecíznek kell lenned ahhoz, hogy olyan optikai műanyagot hozz létre, amely nem szórja a fényt. Hé, ne aggódj túl sokat amiatt, hogy atomi szinten tökéletes legyen. Ami még fontosabb, az a tökéletes és bonyolult geometria létrehozása.
Az optikai műanyagok replikációs útja: a mestertől a milliókig
Íme a fő ipari munkafolyamat, amely megfizethetővé teszi az optikai műanyag optikát:
- Tökéletes mesterforma létrehozása: Ez a legfontosabb, legköltségesebb és legidőigényesebb lépés. Olyan technikákat alkalmazunk, mint az ultra-precíziós gyémántmegmunkálás (mint az SPDT vagy a mikromarás), hogy egy mesterformát készítsünk, gyakran edzett acélból vagy nikkelötvözetből, például NiP-ből, hibátlan felülettel, utólagos polírozás nélkül. Ez az „eredeti”, amelyre az összes másolat épül.
- Tömeges replikáció öntéssel: Ezután ezt a mesterformát egy fröccsöntőgépben használjuk. Olvadt optikai minőségű optikai műanyaggal (például PC-vel vagy PMMA-val) töltjük meg a formát. Amikor lehűl és megszilárdul, felveszi a mesterforma pontosan ellentétes alakját, lemásolva az optikai felületet.
- Az eredményTöbb millió azonos, kiváló minőségű műanyag optikai alkatrészt kap rendkívül alacsony alkatrészenkénti áron.
A lényeg a gondolkodásmódváltás: minden precíziós erőfeszítést egyszer fektetünk be a formába. Minden egyes műanyag alkatrész, ami kijön belőle, egy szinte tökéletes klón. Ez a folyamatlánc teszi műanyag lencséket minden okostelefonba és autószenzorba.
A megkérdőjelezhetetlen lépés: Utófeldolgozás az optikai tökéletességig
A gép munkája soha nem az utolsó lépés. Minden alkalommal, amikor vágod, még ha tökéletes is, mindig van egy apró darab az optikai műanyagban, ami egy kicsit megsérül. Olyan, mint egy feszült vagy szakadt anyag „sérült rétege”. Ha itt megállsz, homályosodás és szóródás jelentkezik. Ez teszi egy egyszerű gépet valami igazán különlegessé. Emellett néhány nagyszerű funkcióval is rendelkezik, mint például a tükröződésmentesítés, amelyek segítenek a tisztább látásban.
Polírozás és simítás: A sérült réteg eltávolítása
A lényeg az, hogy óvatosan távolítsuk el a sérült felületet anélkül, hogy újabb problémákat, például karcolásokat vagy feszültséget okoznánk. Kényes művelet, de biztos vagyok benne, hogy jól fogjuk csinálni.
Magnetorheológiai kidolgozás (MRF)
Ez a csúcskategóriás precíziós optika elsődleges módszere. Tekinthetünk rá úgy, mint egy „okos” polírozóeszközre.
- Hogyan működik?A gép magnetoreológiai folyadékot használ, ami mágneses részecskékkel töltött folyadék. Egy erős elektromágnes azonnal megmerevíti ezt a folyadékot, ami egy precíz polírozó „szalaggá” alakul. Az optikai alkatrészt ehhez a szalaghoz nyomják és mozgatják rajta keresztül. A számítógéppel vezérelt mágnes valós időben képes megváltoztatni a folyadék merevségét, lehetővé téve a komplex, ívelt felületek rendkívüli pontosságú polírozását.
- Miért kulcsfontosságú?Hő vagy feszültség nélkül políroz. Megbízhatóan eltávolítja az anyagot, gyakran ~2.6 nm-es vagy akár alacsonyabb felületi érdességet (RMS) érdesítve. Ez a módszer nemcsak a felület simítására szolgál, hanem a megmunkálásból eredő apró alakhibákat is korrigálja.
Speciális polírozó iszapok
A legtöbb munkánál a vegyszerek és a mechanikai hatások keveréke varázslatosan működik.
- Hogyan működik?Hé, tehát mindössze annyit kell tenned, hogy egy iszapot folyósítasz az alkatrészen. Az iszap nem más, mint ultrafinom csiszolószemcsék (például nano-gyémántok vagy cérium-dioxid) folyékony keveréke, és ez szuper egyszerű! Az iszap kémiai összetételét gondosan az adott műanyaghoz igazítják, hogy megakadályozzák a maródást vagy a homályosodást, így minden alkalommal tökéletes illeszkedést biztosítva.
- A gyakorlati nézetSok műhely számára ez egy hozzáférhetőbb módszer, mint az MRF. A kontroll a zagy összetételéből, a polírozónyomásból és az időből adódik. A lényeg az anyag finom és egyenletes eltávolítása.
Minden 3D-nyomtatott Alkatrészek: Mártóbevonatolás
A 3D nyomtatott optikának más problémája van: réteges „lépcsőszerű” felületek, amelyek nagyon rosszul szórják a fényt. Nem igazán praktikus mindegyiket polírozni.
- A megoldásBevonhatjuk index-egyeztető gyantával. A nyomtatott alkatrészt folyékony optikai gyantába mártjuk. Amikor kivesszük, egy vékony, egyenletes bevonat tapad rá. Ez a gyanta folyik és simítja a lépcsőfokokat. Ez a gyanta folyik és simítja a lépcsőfokokat. Miután megkötött, egy szép és sima külső réteget képez.
- Miért működik?A gyanta törésmutatója majdnem megegyezik az alap műanyagéval. Ezáltal a bevonat gyakorlatilag láthatatlanná válik az áthaladó fény számára, mivel a felületen a visszaverődések minimálisak. Ez egy gyors és egyszerű módja annak, hogy optikai felületet alakítsunk ki egy összetett nyomtatott alakzaton.
Az optikai műanyagok következő kritikus lépése: funkcionális bevonatok
Rendben, tisztázzuk a dolgokat. A megmunkálás itt megáll. Még a legjobb gyémántcsiszolt felület sincs befejezve. Van rajta egy sérült réteg. El kell távolítani. Az utófeldolgozás nem javasolt. Ez az egyetlen módja annak, hogy valódi optikai felületet kapjunk. Ez a lépés bevonatokat is ad a valós funkciók érdekében.
Az utolsó fejlesztés: Funkcionális bevonat
Egy polírozott műanyag felület készen áll, de nincs befejezve. Még puha. Túl sok fényt ver vissza. Egy funkcionális bevonat elengedhetetlen fejlesztés. Tartóssá teszi, és teljes színben láthatjuk.
Plazmaion-támogatású leválasztás (PIAD)
Ez a prémium kategóriás, többrétegű bevonatokhoz készült.
- Hogyan működik?Egy vákuumkamrában a bevonóanyagokat elpárologtatják. A leválasztás során ionsugarat irányítanak az alkatrészre. Ez az ionbombázás szorosan egymáshoz csomagolja a bevonó molekulákat.
- Az eredményNagyon kemény, sűrű és ragadós fóliákat kapunk. Nem válnak le. Így építünk összetett, többrétegű tükröződésmentes (AR) rétegeket, amelyek elég tartósak katonai vagy repülőgépipari optikához. Ez a teljesítmény etalonja.
Atomic Layer Deposition (ALD)
Ez azért van, hogy igazán precízen tudjunk dolgozni összetett alakzatokkal.
- Hogyan működik?Egyenként impulzussal juttatunk gáz halmazállapotú vegyszereket a kamrába. Ezek önkorlátozó ciklusokban reagálnak az alkatrész felületével, és atomrétegenként építik fel a bevonatot.
- Az eredményA bevonat tökéletes, teljesen egyenletes. Bármilyen formához illeszkedik, legyen szó mély árkokról, összetett 3D lencsékről vagy akár nanopórusokról. A vastagságszabályozás tökéletes. Lassabb, de összetett geometriáknál páratlan.
AR-plas® plazmamaratás (bevonatmentes módszer)
Ez a megközelítés más. Nem ad hozzá réteget. Magát a felületet változtatja meg.
- Hogyan működik?A plazmakezelés maratja a műanyag felső rétegét. Mikroszkopikus oszlopok vagy pórusok erdejét hozza létre – egy nanoszerkezetet, amely kisebb, mint a fény hullámhossza.
- Az eredményEz a nanoszerkezet fokozatosan megváltoztatja a törésmutatót a levegőtől az optikai műanyagig. Jelentősen csökkenti a visszaverődéseket. Mivel nem filmről van szó, nincs mitől leválnia vagy megrepednie. Rendkívül tartós és integrált.
A teljes folyamatlánc
Ez a teljes sorozat. Nem hagyhatsz ki egy lépést sem.
Gyakorlati ütemterv: Hogyan tervezd meg a projektedet
Csak tervezzük meg. Optikai műanyag alkatrészeket készíteni nehéz. De ez egy szisztematikus kihívás. Elsajátíthatod, ha követed a világos, lépésről lépésre haladó folyamatot. Íme a praktikus útmutató.
A projekt ütemterve: lépésről lépésre haladó terv
Ne menj egyenesen a géphez. Tervezz visszafelé, a végső követelménytől kezdve.
1. lépés: Először is határozd meg a specifikációidat. Légy könyörtelen.
Ez nem az utolsó lépés. Ez az első. Írd le a pontos számokat. Ezek fogják meghatározni a későbbi döntéseidet.
- Felületi érdességCsak győződj meg róla, hogy Ra-ban (átlagos érdesség) vagy RMS-ben adod meg. Csak annak megerősítésére, hogy elfogadható-e az 5 nm-es Ra, vagy le kell menni 2 nm-re? Ez segít a legjobb polírozási módszer kiválasztásában.
- Optikai teljesítménySzóval, meg tudod határozni az átvitt hullámfront hibáját? Mennyire torzíthat a fény? Valamint be tudsz állítani egy határértéket a homályosságra (home).
- Bevonat teljesítményeTűzz ki egy kihívást jelentő célt. Csak azt szeretném ellenőrizni, hogy egy tükröződésgátló bevonat esetében a felületenkénti fényvisszaverő képességnek 0.5%-nál kisebbnek kell lennie? Vagy akár alacsonyabbnak?
- Környezeti szükségletekKi lesz téve magas hőhatásnak, páratartalomnak vagy UV-sugárzásnak? Most határozzuk meg ezt.
2. lépés: Válassza ki az anyagot. Használja a specifikációkat szűrőként.
Az 1. lépésben kapott számaid leszűkítik a választékot. Ne csak műanyagot válassz, tudod.
- Optikai igényekKérlek, ellenőrizd a törésmutatót és az Abbe-számot. Megfelelnek a terveidnek?
- Mechanikai és környezeti igényekStrapabíró eszközhöz való? Lehet, hogy polikarbonátra (PC) van szükséged. Ha olyasmit keresel, ami nem szívja magába a nedvességet, akkor érdemes lehet cikloolefin polimert (COP) választani. Ha olyasmit keresel, ami ellenáll a vegyszereknek, a PMMA remek választás.
- megmunkálhatóságaNe feledd, hogy egyes anyagok könnyebben polírozódnak, mint mások. Ez befolyásolja a költségeket és a szállítási időt.
3. lépés: Válassza ki a gyártási útvonalat. A térfogat mindennél fontosabb.
Ez egy igazán fontos pillanat a cég történetében.
- A útvonal: Prototípusok vagy kis volumenű gyártás (közvetlen megmunkálás). Minden alkatrészt külön kell megmunkálni és polírozni. Az SPDT-t sima felületekhez, a mikromarást pedig összetett elemekhez használja. Elég rugalmas, de alkatrészenként sokba kerül. Tökéletes K+F-hez, prototípusokhoz vagy egyedi orvostechnikai eszközökhöz.
- B útvonal: A B opció lényege a rengeteg másolat készítése. Beruházol egy tökéletes mesterformába (SPDT/mikromarással megmunkálva). Ezután fröccsöntéssel több millió példányt készítesz. Az alkatrészenkénti költség elenyésző. Ez a szórakoztatóelektronikai és autóipari érzékelők esetében érvényes. A kezdeti költséged és az időd a formában van.
4. lépés: Az utófeldolgozás integrálása a kezdetektől fogva. Ne utólagos gondolatként.
Itt vall kudarcot a projekt. Amikor összeállítod a tervet, az ütemtervet és a költségvetést, mindenképpen vedd figyelembe a polírozást és a bevonatolást is.
- Tervezés hozzá: Gondolod, hogy az MRF képes lenne polírozni az alkatrészed alakját? Csak arra lennék kíváncsi, hogy vannak-e mély hornyai, amiket nehéz ALD-vel bevonni?
- Költségvetés ráAz utófeldolgozás annyiba kerülhet, mint maga a megmunkálás. Ne becsülje alá ezt a költséget.
- Idővonal hozzáA polírozás és a bevonatolás sok időt vesz igénybe. A „gyors” gyémántcsiszolás nem fog kész optikát eredményezni.
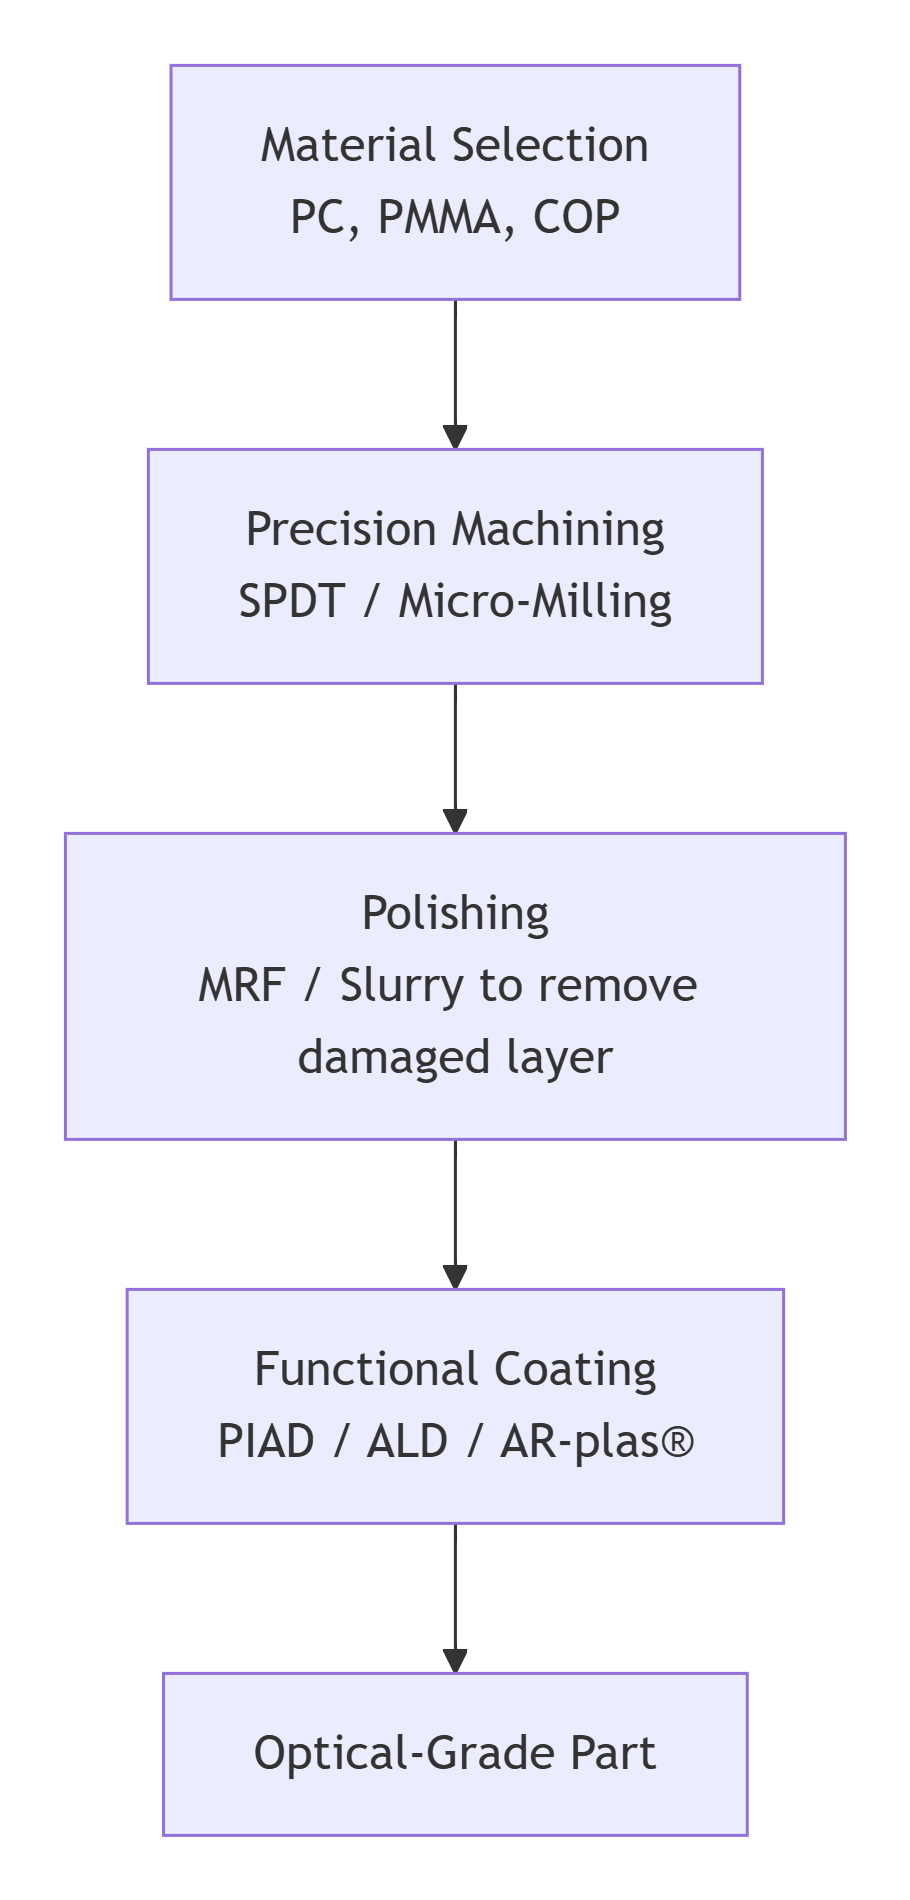
Az alapfilozófia: Ez egy folyamatlánc
Ez nem egy ellenőrzőlista. Ez egy lánc. Minden láncszem az előzőtől függ.
A választott anyag befolyásolja a megmunkálási folyamatot. A megmunkálási módszer határozza meg a sérült réteg típusát . Ezt a sérülést kell figyelembe vennünk a megfelelő polírozási technika kiválasztásakor. A végső polírozott felület határozza meg, hogy melyik bevonattechnológia fog megfelelően tapadni.
Ha egy láncszemet eltörsz, a lánc tönkremegy. Az alkatrész látszólag jó lesz, de homályos lesz, szórt fényt fog mutatni, vagy a bevonat leválhat.
De ha követed a láncolatot – ha meghatározod a specifikációkat, kiválasztod az anyagot, kiválasztod a megfelelő gyártási folyamatot a mennyiséghez és a tervhez az utófeldolgozáshoz az első naptól kezdve –, akkor meg tudod csinálni. Egy üres, átlátszó műanyag darabból megbízható, nagy teljesítményű optikai alkatrészt készíthetsz.
A kihívás valós. Az út világos. Uradd a láncot, és urald a folyamatot is.
A NEMES Előny az Optikai Minőségű Megmunkálásban
Az imént bemutatott folyamatlánc nehéz. Minden lépésben vannak buktatók. Ha házon belül csinálod, akkor gépekbe, folyamatismeretbe és időbe kell befektetned. Van egy másik út is.
Vegyük figyelembe a NEMES előnyt.
Egyetlen dologra összpontosítunk: az optikai minőségű optikai műanyagok megmunkálásának bonyolult kihívásaiban való eligazodni. Mindent elintézünk Ön helyett, az első prototípustól a teljes, kis volumenű gyártásig. A komplexitás valós. De egy olyan csapattal, amely tudja, mit csinál, a kiváló optikai minőség megbízható és hatékony folyamattá válik. Ez már nem kutatási projekt, hanem standard gyártási lépés.
Professzionális mérnökökből álló csapatunk
Ez a lényeg. A projektet nem egy gépkezelőre bízzuk. Egy elkötelezett csapat felügyeli. Optikai mérnökeink és gyártómérnökeink együttműködnek.
Szakértői útmutatást nyújtanak már a kezdetektől fogva. Először is elvégezzük a gyárthatósági tervezés (DFM) elemzését. Megvizsgálják a modellt és a specifikációkat. Megmondják, ha egy sugár túl éles a polírozáshoz. Valószínűleg anyagcserét javasolnak a feszültség-kettőstörés csökkentése érdekében. Ez az útmutatás minden lépésnél rendelkezésére áll, a megmunkálási útvonal kiválasztásától a polírozási ciklus megtervezésén át a bevonat meghatározásáig. Minden technikai kihívásra megoldást kínálunk. Minden problémához olyan szakember segít, aki már megoldotta.
Gyors átfutási idők
A gyorsaság számít. A munkafolyamatunk nem egy szabványos gépműhelyi ütemterv. Optikai alkatrészekre van optimalizálva. Ehhez a precíz munkához dedikált erőforrásokkal rendelkezünk.
Az eredmény az iparágvezető átfutási idők a nagy pontosságú alkatrészek esetében. Felgyorsítjuk a fejlesztési ciklust. Gyorsabban kap működő prototípusokat. Azonnal megkezdheti a kísérleti gyártást. Ezt a sebességet nem lehet a minőség terén kompromisszumokkal elérni. Egy bevált, egyszerűsített folyamatból származik.
Hatékony és proaktív kommunikáció
Tudni fogja, mi történik. Elkötelezettek vagyunk a világos, következetes és technikai kommunikáció iránt. Nem fog homályos frissítéseket kapni.
Minden kritikus mérföldkőnél tájékoztatjuk az ügyfeleket. Az első cikk kivágása megtörtént. Az MRF polírozási ciklus befejeződött. A bevonókamra futtatása befejeződött. Ami még fontosabb, proaktívan együttműködünk. Ha mérnökeink az ellenőrzés során potenciális tűréshatár-problémát észlelnek, azonnal felveszik Önnel a kapcsolatot a vonatkozó adatokkal és a javasolt megoldással. Ez biztosítja, hogy a kezében lévő végső alkatrész megfeleljen az összes specifikációnak. Nincsenek meglepetések.
Az Alapítvány: Minőségi Tanúsítványok
A folyamatok csak annyira jók, mint a rendszer, amely azokat irányítja. Elkötelezettségünk formalizált.
ISO 9001 és ISO 13485 tanúsítvánnyal rendelkezünk . Ez nem csak egy emléktábla a falon; ez egy igazi ünneplés.
- Minőségirányítási rendszerünket a következő tanúsítja:ISO 9001Minden eljárás dokumentált. Minden mérés nyomon követhető. Gépeink kalibráltak. Folyamatunk ellenőrzöttek és megismételhetőek.
- Csak hogy tudasd veled, ISO 13485 ...az orvostechnikai eszközökről szól. Ez a keretrendszer sokkal alaposabb. A kockázatkezelésről, a dokumentumok rendben tartásáról és a tisztaság biztosításáról szól. Biztosítja, hogy a sebészeti eszközök vagy diagnosztikai eszközök alkatrészei a legmagasabb szabványok szerint készüljenek.
Ez valódi bizalmat ad az orvostudományi , repülőgépipari , elektronikai és autóipari ügyfeleknek . Az optikai alkatrészeit nem ad-hoc módon gyártjuk. Tanúsított, auditált minőségirányítási rendszer keretében gyártjuk őket. Ez az optikai műanyagok gyártási láncának utolsó lépése, amelyben nem köthetünk kompromisszumot.
Az optikai műanyagokhoz vezető út meglehetősen hosszú utazás. Megteheted egyedül, vagy kérhetsz egy vezetőt, aki minden lépést ismer. Beszéljünk az igényeidről.
FAQ
Van egy tervem egy műanyag lencséhez. Mi az első lépés, amit meg kell tennem?
Az első lépés a gyárthatósági tervezés (DFM) felülvizsgálata. Ezt minden más előtt végezze el. Tökéletes optikai tervet lehetetlen elkészíteni. A tűrések túl szűkek lehetnek. Hiányozhat egy elfordulási szög. Az anyag nem megfelelő a megmunkáláshoz.
Mi a legnagyobb tévhit az optikai műanyagok megmunkálásával kapcsolatban?
A legnagyobb hiba azt gondolni, hogy a gép befejezi a munkát. Pedig nem. Az alkatrész soha nem kerül ki egyenesen a szerszámból kész optikai felülettel. Az utófeldolgozás nem egy extra. Kötelező. Az optikai műanyag speciális polírozást és funkcionális bevonatot igényel. Mindezt csúcstechnológiás berendezéseken végzik. Ezek a folyamat részét képezik. Ha kihagyjuk őket, prototípust kapunk, nem alkatrészt.
A projektemnek nagyon szoros az időbeosztása. Hogyan lehet gyorsan elvégezni a dolgokat a minőség feláldozása nélkül?
A sebesség és a minőség ugyanabból a helyből fakad: egy ellenőrzött rendszerből. Nem kompromisszumról van szó. Gyors ütemtervünk három dolognak köszönhető:
- Proaktív DFM. A problémákat már a tervezési fázisban csírájában elfojtjuk, mielőtt azok késedelmekké válnának a gyártás során.
- Dedikált vezetőség. Világos a kapcsolattartási pontod. A kommunikáció hatékony. Semmi sem vész el.
- Házon belüli folyamatlánc. Mindent mi csinálunk itt. Precíziós megmunkálás (SPDT), speciális polírozás (MRF), funkcionális bevonatolás (PIAD). Nem szervezünk ki semmilyen lépést. Ez azt jelenti, hogy nem kell más beszállítókra várnia, és mindig ugyanazt a konzisztens szolgáltatást kapja. A folyamat minden szakaszát kézben tartjuk, így biztos lehet benne, hogy a minőség mindig megfelelő lesz.
Miért nem használhatok egy szabványos gépgyártó műhelyt az átlátszó optikai műanyag alkatrészeimhez?
A hagyományos műhelyekben hiányzik a szükséges környezet. Nincsenek rezgéscsillapított padlóik vagy tiszta levegőjük. Nincsenek ugyanolyan csúcskategóriás szerszámaik, mint az egykristályos gyémántcsiszolóknál. Nem igazán tudnak sokat a kritikus utófeldolgozási lépésekről, mint például a magnetoreológiai kidolgozás vagy a vékonyréteg-bevonatolás.
Ha ezt egy átlagos műhelyben próbálod ki, valószínűleg selejtként végzi. Az alkatrészek mattak lesznek. Karcosak lesznek. A méretek is hibásak lesznek. Egy olyan optikai műanyag alkatrészért fizetsz, ami nem is azt teszi, amit kellene.
Hogyan kezeli a kommunikációt és a frissítéseket egy optikai műanyag projekt során?
Mi magunk intézzük. A jó munkához világos kommunikáció szükséges. A kezdetektől fogva kijelölünk Önnek egy dedikált projektmérnököt. Ő a fő kapcsolattartója.
Minden szakaszban folyamatosan tájékoztatjuk Önt: az anyag megrendelésekor, az első cikk vágása után, a polírozás során, a bevonás után és a végső ellenőrzéskor. Ezek a frissítések gyakran részletes ellenőrzési jelentéseket tartalmaznak adatokkal.







