
A fröccsöntőiparban dolgozók számára a gépek finomhangolása mindennapos feladat. De minden gép tökéletes beállítása – legyen szó akár tapasztalt veteránról, akár új gyakornokról – mindig igazi kihívást jelent. Miért? Mert az anyagok, a forma hőmérséklete, a gép állapota, a szerszámok és még a műhelykörnyezet is eltérő követelményeket támaszt. A finomhangolás végső célja a minősített termék és a nagy hatékonyság. Ezt fogjuk itt megvizsgálni, ezeket a célokat vezérelve.
Fröccsöntés Gépi ellenőrzések
1. Lövési kapacitás
Ezt közvetlenül a gépen ellenőrizd. Az adattábla általában a maximális adagmennyiséget mutatja. Ha nincs adattábla, állítsd a mennyiséget a maximumra, futtass le egy teljes adagot, add ki az olvadékot, és mérd le. Ez a gép tényleges maximális adagkapacitása.
Megjegyzés: A lövési kapacitás az anyag sűrűségétől függ – egyes anyagok sűrűbbek, mint mások.
2. Csavar és visszacsapó szelep tömítésének integritása
A csavar és a visszacsapó szelep közötti jó tömítés elengedhetetlen a stabil folyamatparaméterek eléréséhez.
Ellenőrzés:
A forma beszerelése után futtasson le egy normál félautomata ciklust. Amikor a hűtés megkezdődik, váltson kézi üzemmódra. Folytassa újra a lágyítást, amíg a csiga meg nem telik, majd manuálisan injektáljon. Figyelje a csiga helyzetét. Engedje el a befecskendezési nyomást, és nézze meg, hogy a csiga visszarugóz-e. Ha visszarugóz, a tömítés jó, a csiga és a visszacsapó szelep is rendben van.
A nagyobb pontosság érdekében acéllemezt is használhat öntőforma helyett. Ehhez egyszerűen nyomja a fúvókát a lemezhez, fecskendezze be manuálisan, és ellenőrizze a visszarugózást. Azt is ellenőrizze, hogy nem szivárog-e olvadék a fúvókából.
Ha a csavar nem rugóz vissza, akkor valószínűleg a visszacsapó szelep hibás, ezért ellenőrizni és javítani kell.
3. Befecskendezési nyomáspróba
Beállítás: Helyezzen egy nyomásérzékelőt egy acéllemezre, tetejére egy alumíniumlemezt. Nyomja a fúvókát az alumíniumlemezhez.
Eljárás: Állítsa be a gép befecskendezési nyomását az alábbiak szerint, minden szinten háromszor befecskendezve:
- 10 bar (3x)
- 50 bar (3x)
- 90 bar (3x)
- 130 Bar (3x) – gyakrabban ellenőrizze, ha rendszeresen használja ezt a nyomástartományt
- 150 bar (3x)
Minden alkalommal ellenőrizze, hogy a nyomásmérőn kijelzett tényleges nyomás megegyezik-e a beállított nyomással. Jegyezzen fel mindent.
Ha az eltérés meghaladja az 5%-ot, a gép által kijelzett értéket módosítani kell, vagy a berendezés szervizelésre szorul.
4. Olvadáspont-teszt
A hőmérséklet-tesztelés két típusra oszlik:
- Szárítási (tartály) hőmérséklet
Használjon hőmérséklet-érzékelőt a tartály felett és alatt történő méréshez. Ez egyszerű, és a legtöbb szárítóberendezés már ki is jelzi. (Ha további részletekre van szüksége, hagyjon üzenetet – szívesen megbeszéljük.)
- Befecskendezési olvadék hőmérséklete
Ez bonyolultabb. A gép 4-5 hőmérsékleti zónát mutat, de működés közben nem lehet könnyen ellenőrizni, hogy ezek a mérések pontosak-e – többnyire a kijelzőre bízunk. Egy harmadik fél általi ellenőrzés nehézkes.
Egy durva módszer: húzza vissza a fröccsegységet, öblítse ki az olvadékot, és azonnal vizsgálja meg az extrudált anyagot. Hasonlítsa össze ezt a leolvasott értéket az első zóna hőmérséklet-beállításával. Ha a különbség nagyobb, mint körülbelül 10%, a gép hőmérséklet-leolvasásai valószínűleg eltérnek – cserélje ki a hőelemet, vagy kalibrálja újra.
A belső Az olvadék hőmérsékletének meghatározása még nehezebb. Szét kell szerelni a csavart és a fúvókát, majd egy szondát mélyen a hengerbe kell helyezni egy szerelvény segítségével.
Ennek ellenére a rendkívüli pontosság itt nem mindig kritikus fontosságú – a hő nagy része valójában a csavarok nyírásából származik, nem csak a hordófűtőkből.
Vigyázat: Régebbi gépeken a fűtőszalagok jelentősen túlmelegedhetnek a hőmérséklet-emelkedés során. Ez lokálisan elszínezheti (sárgulhat/megégetheti) az anyagot. Ez gyakran akkor fordul elő, ha a fűtőket, hőelemeket vagy vezérlőpaneleket különböző gyártási tételekből származó, nem megfelelő, nem kalibrált alkatrészekre cserélték, ami rossz hőmérséklet-állandósághoz vezet.
Formák karbantartása
Sokféle öntőforma létezik: egylemezes, kétlemezes, oldalsó maghúzású és egyebek. A végső öntőforma kiválasztását maga a termék határozza meg.
Egy jó forma megkönnyíti a dolgunkat. Egy rosszul megtervezett forma viszont végtelen fejfájást okozhat. De végül a tökéletes megoldás általában a kommunikáción vagy a forma módosításán múlik.
A penész megfelelő karbantartása elengedhetetlen – és ezt mi is tudjuk kontrollálni. Tehát a lehető legjobban kell végeznünk.
Gyártás után
A gyártás befejezése után mindenképpen ügyeljen a következőkre:
- Légpisztollyal fújja ki a vizet vagy a hűtőfolyadékot a formában.
- Tárolás közben dugókkal zárja le a nyílásokat, hogy megakadályozza a rozsda vagy idegen anyagok bejutását.
- Vigyen fel rozsdagátló olajat a forma felületére a felületi korrózió megelőzése érdekében.
- A formát megfelelő formatartón tárolja – soha ne közvetlenül a padlón.
Biztonsági megjegyzés: A formák mozgatásakor mindig legyen óvatos. A biztonság és az egészség az első – ezek a megélhetés alapjai. Ha valami veszélyesnek (vagy akár potenciálisan veszélyesnek) tűnik, figyeljen oda, és javítson a helyzeten.
Belső penészkarbantartás
A gyártás során sok gáz és törmelék halmozódhat fel a szerszám belsejében. Idővel ez befolyásolhatja a kidobócsapok és betétek sima mozgását, valamint a szellőzést. Fekete foltokat is okozhat az alkatrészeken, súlyos esetekben pedig akár a kidobócsapok beszorulását is okozhatja.
Emiatt minden alkatrészt szét kell szerelni és meg kell tisztítani minden gyártási sorozat előtt és után.
A kidobócsapokon és betéteken lévő zsír és maradványok makacsok és nehezen eltávolíthatók. Az eddig talált leghatékonyabb módszer a csiszolópapír használata.
Még nem találkoztam olyan tisztítószerrel, ami gyorsan eltávolítja ezt a makacs olajat. Az erős savak működhetnének, de a gőzök kellemetlenek – a formaszerelőink nem bírják, ezért továbbra is a csiszolópapírt részesítik előnyben. Ráadásul a kémiai tisztítószereket nehéz megfelelően ártalmatlanítani, és problémákat okozhatnak a környezetvédelmi szabályozókkal.
Fenntartása Formahőmérséklet-szabályozók (víz/olaj termolátorok)
A forma hőmérséklet-szabályozója (termolátor) felelős a hő elvezetéséért a formából a gyártás során. A hőmérséklet-beállítást mind az alkatrész megjelenése, mind a ciklus hatékonysága határozza meg – így a forma hőmérséklet-szabályozója kulcsszerepet játszik.
Hőmérséklet-ellenőrzés
A hőmérsékletet áramlási vízhőmérővel kell ellenőrizni. Szerelje fel a hőmérőt mind a forma bemenetére, mind a kimenetére. Ez lehetővé teszi mind a hőmérsékleti állapot, mind az áramlási sebesség teljes körű ellenőrzését.
Az áramlási viselkedés ellenőrzéséhez csatlakoztasson egy átlátszó tömlőt a kimenethez. Így láthatja, hogy az áramlás turbulens vagy lamináris-e:
- Turbulens áramlás– tisztán láthatja a víz mozgását és keveredését.
- Lamináris áramlás— a víz mozdulatlannak tűnik, vagy simán mozog, keveredés nélkül.
A formának turbulens áramlásra van szüksége . A lamináris áramlás nem tudja hatékonyan elvezetni a hőt a formából.
Hűtőközeg
A hűtőközeg megválasztása nagy különbséget jelent:
| közepes | Max. Hőmérséklet |
| Tiszta víz | 100 ° C (212 ° F) |
| Nyomás alatt álló tartályos víz | 120 ° C (248 ° F) |
| Olaj | 180 ° C (356 ° F) |
Ne feledje: a csővezeték mentén mindig hőveszteség keletkezik, így a tényleges hőmérséklet a szerszámnál kissé alacsonyabb lehet a beállított hőmérsékletnél.
A fröccsöntési folyamat főbb paraméterei
1. Hordó hőmérséklete
A műanyag csak olvadt állapotban fröccsönthető a formába. A hordót fűtőszalagok melegítik, amelyek hőt adnak át a benne lévő műanyagnak, hogy megolvasztsák azt. A hordó hosszától függően több fűtőszalag is beszerelhető, és az egyes zónák hőmérsékletét a feldolgozandó anyagnak megfelelően külön kell beállítani. Ezek a beállított hőmérsékletek végső soron befolyásolják a tényleges olvadékhőmérsékletet. Ezenkívül a csiga forgása által létrehozott nyírás is jelentős hatással van az olvadékhőmérsékletre. Az ajánlott olvadékhőmérsékleteket az anyagbeszállítótól lehet beszerezni.
2. A penész hőmérséklete
A fröccsöntés egy hőátadási folyamat – az olvadék fokozatosan lehűl a formában. A forma hőmérsékletét a formahőmérséklet-szabályozón (termolátoron) állítják be, amely hőátadó folyadékot, például vizet vagy olajat keringtet. Általában 100°C alatti formahőmérséklet esetén vizet, magasabb hőmérsékletek esetén pedig olajat használnak. Bizonyos esetekben elektromos fűtőrudak is használhatók. Egyes fröccsöntő gépek lehetővé teszik ezen formahőmérséklet-egységek közvetlen vezérlését a vezérlőpanelről. Az ajánlott formahőmérsékleteket az anyagbeszállítótól lehet beszerezni.
3. Befecskendezési sebesség
A befecskendezési sebesség azt a lineáris sebességet jelenti, amellyel a csavar a műanyagolvadékot a formába nyomja.
A befecskendezés sebességének a lehető leggyorsabbnak kell lennie, biztosítva, hogy az olvadék olvadt maradjon, amíg az üreg meg nem telik. Amikor a forma megtelik, a befecskendezés véget ér.
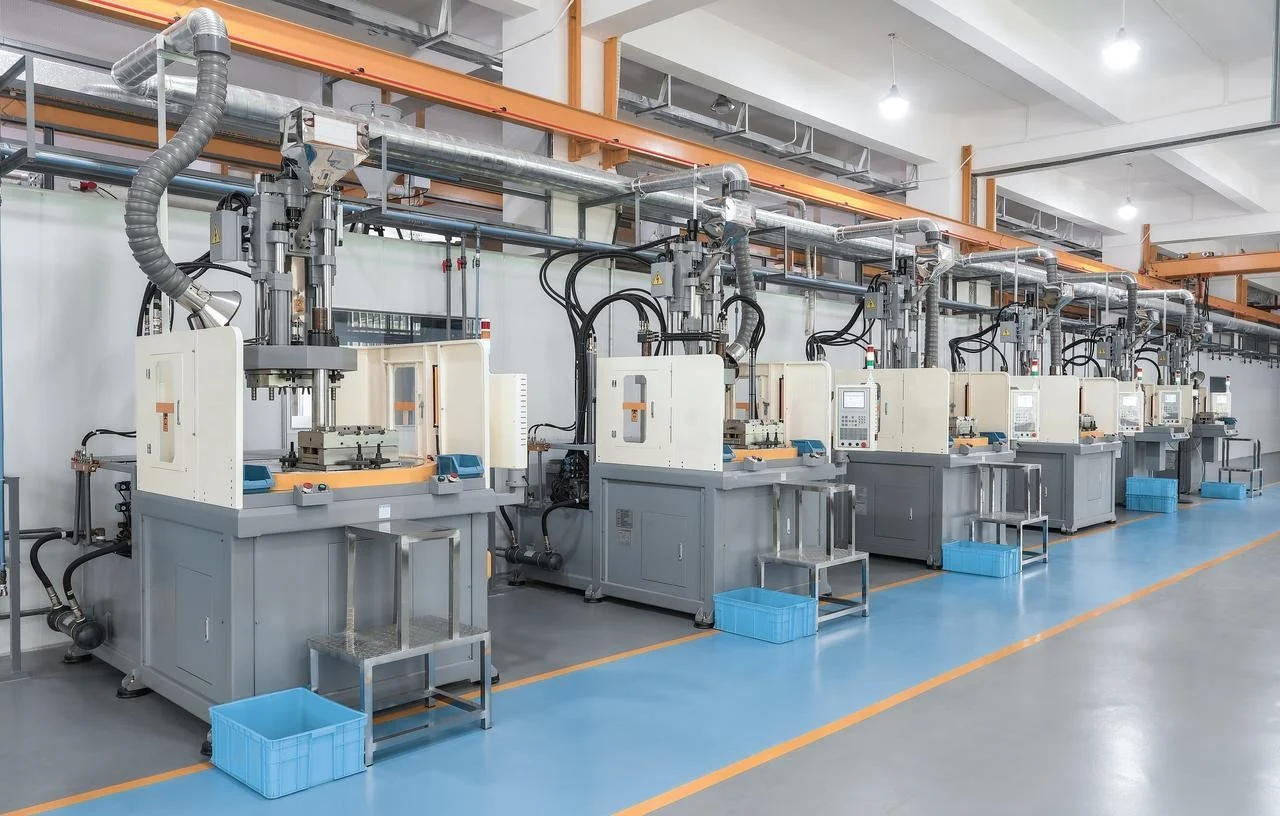
4. Befecskendezési nyomás
A befecskendezési nyomás az a nyomás, amelyet a csigacsúcson az olvadékra hatnak a beállított befecskendezési sebesség fenntartásához. Ha a műanyag viszkozitása növekszik, a beállított sebesség fenntartásához szükséges erő (vagy nyomás) is növekszik. Ezért nagyon fontos az állandó sebesség fenntartása a befecskendezés során. A robusztus folyamat érdekében a gépnek mindig elegendő nyomással kell rendelkeznie. A nyomásesés-teszt segítségével optimalizálható a befecskendezési nyomás.
5. Csomagolási nyomás
A csomagolás a kompenzációs fázis első alszakasza. Miután a fröccsöntés során a szerszámot megtöltötték, további műanyaggal kell becsomagolni a későbbi zsugorodás kompenzálására. Az olvadékra ebben a szakaszban kifejtett nyomást csomagolási nyomásnak nevezik. A csomagolási nyomás az alkatrész zsugorodásának és méreteinek meghatározására szolgáló egyik legfontosabb paraméter.
6. Csomagolási idő
A csomagolási idő az az időtartam, ameddig a csomagolási nyomást alkalmazzák. A kapufagyás-tesztelés segítségével adatokat nyerhetünk a csomagolási idő optimalizálására.
7. Tartónyomás
A tartónyomás a kompenzációs fázis második alszakasza. Ez az olvadékra kifejtett nyomás, amely biztosítja, hogy az olvadék ne töltse túl az üreget, és ne folyjon vissza belőle. Elméletileg ebben a szakaszban nem történik képlékeny áramlás, amíg a zárófólia be nem fagy.
8. Tartási idő
A tartási idő az az időtartam, ameddig a tartási nyomást alkalmazzák. A kapufagyás-tesztelés szintén használható a tartási idő optimalizálására.
9. Csavarsebesség
A csigasebesség a csiga forgási sebességére utal a képlékenyítés (csavar-visszanyerés) során. Általánosságban elmondható, hogy a kristályos anyagok nagyobb csigasebességet igényelnek, mint az amorf anyagok. Jelenleg nincs kiforrott technológia a csigasebesség közvetlen optimalizálására. Általában közvetett módszereket alkalmaznak, például az olvadék hőmérsékletének mérését és az olvadékban lévő elégett vagy meg nem olvadt részecskék ellenőrzését.
10. Ellennyomás
Az ellennyomás a csiga mögött a plasztifikálás során alkalmazott nyomás, amely elősegíti az egyenletes olvadást és eltávolítja az illékony anyagokat. Jelenleg nincs kiforrott technológia az ellennyomás optimalizálására sem.
11. Hűtési idő
A hűtési idő az az időszak, amely alatt a forma zárva marad, amíg a műanyag a kilökési hőmérsékletre hűl. A hűtési szakasz befejezése után a forma kinyílik, és az alkatrész kilökődik. A beállított hűtési idő azonban nem a tényleges hűtési idő. A hűtés akkor kezdődik, amikor az olvadék érintkezik a forma felületével. Ezért a tényleges hűtési idő egyenlő: befecskendezési idő (töltési idő) + beállított csomagolási idő + beállított tartási idő + beállított hűtési idő. A hűtési idő tervezett kísérletekkel is optimalizálható.
12. Felvétel mérete (Fénymérés)
A sörétméretet mérésnek is nevezik. A csiga nulla helyzete az, amikor a csiga a henger legelején van. Ahogy a csiga hátrafelé mozog, olvadt műanyag halmozódik fel. A csiga hátrafelé megtett beállított távolságot sörétméretnek nevezzük. A sörétméretet lineáris távolságban vagy térfogatban fejezik ki. A sörétméretet a teljes befecskendezési tömeg és az olvadék sűrűsége alapján lehet kiszámítani. Mivel azonban az olvadék sűrűsége a hőmérséklettől függ – amit nehéz pontosan mérni –, a kiszámított sörétméret általában csak becslés. A sörétméretet a csomagolás és a tartás során a tényleges párnázottság alapján is be kell állítani.
13. Átszállási pozíció (átkapcsolási pont)
Azt a pontot, ahol a befecskendezési fázis átkapcsol a kompenzációs fázisra, átadási pontnak nevezzük. Amikor ezt a kapcsolót a csiga helyzete váltja ki, azt átadási pozíciónak vagy átkapcsolási pontnak nevezzük. Az átkapcsolást idő, hidraulikus nyomás vagy külső jel is kiválthatja. Elméletileg a formának 100%-ban fel kell töltenie az olvadékkal az átadási pozícióban. A gyakorlatban azonban a forma gyakran valamivel 100%-nál is kevesebbre van feltöltve, mielőtt a kompenzációs fázis megkezdődik.
Egyéb paraméterek (kevésbé kritikusak)
A következő paramétereket nem kell olyan gyakran beállítani, mint a fenti 13 paramétert, és nincsenek jelentős hatással a termékminőségre sem.
Dekompressziós vagy visszaszívási távolság
Mivel a csavar visszaalakulása (plasztikáció) ellennyomás alatt történik, a csavar elején lévő olvadék összenyomódik és belső nyomás alatt áll. A csavar visszaalakulása során a fröccsöntött alkatrész és a futócső még mindig a formában belül van. Amint a forma kinyílik, a beömlőnyílás leválik a fúvókáról, az olvadékban lévő nyomás megszűnik, és az olvadék kifolyhat a fúvókából. Ezért, amikor a csavar visszaalakulása befejeződik, a csavarnak egy rövid további távolságot hátra kell mozdulnia, hogy a belső nyomás csökkenjen. Ezt a távolságot dekompressziós távolságnak vagy visszaszívási távolságnak nevezik. Ez a távolság általában rövid (kevesebb, mint 10 mm). A túl nagy visszaszívás felületi hibákat okozhat az alkatrészen.
Csomagolási sebesség
A csomagolási sebesség a csiga lineáris sebessége a kompenzációs fázis alatt. Egyes fröccsöntőgépeknél ez csak egy opcionális paraméter.
végső megjegyzés
Ha egy modern fröccsöntőgép kezelőpaneljét nézzük, túlterheltnek érezhetjük magunkat a különböző paraméterek és opciók számától. A gépek gyakran több monitorozó képernyővel rendelkeznek a termékminőség és a termelési hatékonyság nyomon követésére. A gépgyártók néha felesleges vezérlőfunkciókat is beépítenek. Például egyes gépek tíz nyomásfokozatot kínálnak a csomagolási és tartási fázisokhoz. A legtöbb szisztematikus fröccsöntési folyamatfejlesztés során két nyomásfokozatnak elegendőnek kell lennie. Bizonyos esetekben azonban – az alkatrész vagy a forma tervezési hibáinak kompenzálására – a folyamatmérnököknek többlépcsős folyamatokat kell alkalmazniuk.
Összegzés
A géphangolás útja elsőre csupán csavarok tekergésének és paraméterek beállításának tűnhet, de valójában mély párbeszéd az anyagokkal, berendezésekkel, formákkal és a környezettel. Minden gépnek megvan a saját személyisége. Minden anyag másképp viselkedik. Csak folyamatos megfigyelés, rögzítés és összefoglalás révén válhatsz igazán folyékonyan elsajátíthatóvá ebben a párbeszédben.
A NOBLE-ról
Íme, kik vagyunk. Precíziós CNC megmunkáló műhely. A minőségre és az állandóságra összpontosítunk. Ez az alap.
Ez a cikk a fröccsöntésről szólt. De a valódi szakértelmünk más. CNC megmunkálással, marással , esztergálással , egyedi alkatrészek gyártásával foglalkozunk fémből és műanyagból. Széles anyagválasztékkal.
A tanúsítványaink fontosak:
ISO 9001:2015 — Minőségirányítási rendszerek. Alapvető szempontok.
ISO 13485:2016 — Orvostechnikai eszközök minőségirányítása. Szigorúbb. Jobb nyomon követhetőség.
Ezek nem jelvények. Azt jelentik, hogy mi irányítjuk a folyamatainkat. Mindent nyomon követünk. Folyamatosan fejlődünk. Orvosi munka. Autóipari munka. Általános ipari munka. Ugyanazok a szabványok vonatkoznak minderre.
Íme a mi meggyőződésünk. A jó gyártás ugyanazokat a szabályokat követi, amelyeket itt lefektettünk. Ismerd a gépedet. Irányítsd a változókat. Soha ne hagyd abba a jobb minőség hajszolását.
FAQ
Milyen gyakran kell ellenőrizni a visszacsapó szelep tömítését?
Ellenőrizd, amikor anyagokat cserélsz. Ellenőrizd, ha a folyamat elkezd eltolódni. Figyeld meg az alkatrész súlyát – ha ugrál, az egy jel. Sok technikus tömítettségi vizsgálatot végez a szerszámcsere során. Mielőtt rossz alkatrészeket gyártana, ne utána vedd észre.
Miért nem egyezik meg az olvadék hőmérséklete a henger hőmérsékleti beállításával?
Két dolog történik. Először is, a henger beállításai csak a történet egy részét képezik. A csavar forgás közben elvágja a műanyagot, és ez valódi hőt termel. Másodszor, a hardver hazudhat. A régi gépek nem megfelelő fűtőszalagokkal vagy rossz hőelemekkel hamis értékeket adnak. Használjon szondát a tényleges olvadékhőmérséklet méréséhez. Ez megmondja, mi történik valójában.
Használhatok vizet 100°C feletti hőmérsékletű formákhoz?
Nem. A víz légköri nyomáson 100°C-on forráspontú. Ha magasabb hőmérsékletre van szüksége, két lehetősége van. A nyomás alatti vízrendszer megemeli a forráspontot. Vagy átvált olajra. Az olajos rendszerek akár 180°C-ig is felmelegedhetnek. Ez a szabvány a magas hőmérsékletű alkalmazásoknál.
Hogyan előzhetem meg a penészrozsdásodást tárolás közben?
Fújd át az összes hűtőcsatornát sűrített levegővel. Ezután dugd be a nyílásokat. Kend be az összes szabadon lévő felületet rozsdagátló olajjal – üregeket, magot, szerelőlapokat. Soha ne tedd a formát a padlóra. Használj állványt. Tartsd szárazon. A rozsda abban a pillanatban elkezdődik, amikor már nem figyelsz rá.







