
Bevezetés
Egy alkatrész lehet tökéletes a nyomat méretei alapján, de ettől függetlenül haszontalan. A siker és a kudarc közötti különbség gyakran a felületkezelésen múlik. Ha nem megfelelően fejezzük be, egy jó alkatrész is haszontalanná válhat.
A hibák háromféleképpen is okozhatnak költséget. Először is, plusz időt kell töltenie másodlagos műveletekkel, például csiszolással, polírozással és újrafeldolgozással. Másodszor, pénzt veszít a selejt miatt, amikor az alkatrészeket nem lehet megmenteni. Harmadszor, a rossz felület nagyobb problémákat rejthet el. Gyenge pontokat hoz létre, ahol repedések keletkeznek. Az alkatrészek gyorsabban meghibásodnak.
Ez az útmutató bemutatja a leggyakoribb felületi hibákat. Megtudhatja, mi okozza őket, hogyan észlelheti őket, és ami a legfontosabb, hogyan javíthatja ki őket. Az ötlet meglehetősen egyszerű: kevesebb hulladék és nagyobb megbízhatóság.
Mik azok a felületi hibák CNC?
Egy felületi hiba kijavításához először is meg kell érteni, hogy mit is nézünk. Két fontos fogalomról van szó.
A felület topográfiája lényegében a felület alakját jelenti. Vannak csúcsok és mélypontok. A textúra az, amit láthat és érezhet. A felület integritása ennél mélyebbre nyúlik. Itt a fontos tényező a fizikai tulajdonságok, mint például a keménység változásai, a mikrorepedések és a maradék feszültségek. Egy alkatrész simának tűnhet, de alatta rejtett sérülések lehetnek.
A felületi hibák lényegében csak eltérések. A felület nem teljesen megfelelő a nyomtatáshoz. Ennek oka lehet a helytelen geometria, például egy bemélyedés, szakadás vagy gerinc. Alternatív megoldásként fizikai hiba is lehet, például égés, repedés, vagy törmelék beszorulása az alkatrészbe. Akárhogy is, az alkatrész sérült.
Hogyan azonosíthatók? Kétféleképpen lehet ezt megtenni. Az első lépés a vizuális ellenőrzés. Egy tapasztalt gépész azonnal észreveszi a problémákat. A pontosabb munkához használjon profilométert. Ez az eszköz egy tapintót húz a felületen, és numerikus adatokat szolgáltat. Az Ra az átlagos érdességet méri. Az Rz a csúcsok és völgyek maximális magasságát vizsgálja. Együttesen megmondják, hogy a felület megfelel-e a szükséges specifikációknak.
A marási felület 5 kiváltó oka hibák
Íme egy keretrendszer, amely segít szisztematikusan diagnosztizálni a felületi hibákat. Ha gyenge felületminőséget észlel, ellenőrizze a következő öt területet sorrendben: szerszámozás, forgácsolási paraméterek, gép merevsége, anyag és a CAM program. Ezek közül az egyik szinte mindig az ok.
1. Szerszámokkal kapcsolatos hibák
A vágószerszám az első gyanúsított. Közvetlenül hozzáér az alkatrészhez.
- Cseppentő nyomok úgy néznek ki a felületen, mint egy mosódeszka minta. Ezeket harmonikus rezonancia okozza. Ez akkor fordul elő, amikor a szerszám rezeg a munkadarabhoz képest, ahelyett, hogy tisztán vágna. A leggyakoribb ok a túlzott szerszám túlnyúlás. Jó ökölszabály, hogy a hossz-átmérő arányt 4:1 alatt tartsuk. Bármi hosszabb, ami ennél hosszabb, már csak bajt okoz.
- Élrátétképződés alumíniummal és más ragadós anyagokkal fordul elő. Hő és nyomás hatására apró forgácsok hegesztődnek a szerszám hegyéhez. Ez a hegesztett anyag ezután a felületet elszakítja ahelyett, hogy elvágná. Az eredmény egy durva, szakadt felület.
- Fúr képződésAz alkatrész élein megjelennek a sorják. Bemeneti sorja keletkezik ott, ahol a szerszám belép. Kimeneti sorja pedig ott, ahol a szerszám kilép. Mindkettő tompa szerszámozásra vagy helytelen élállítási szögre utal. Egy éles, megfelelő geometriájú szerszám tisztán vágja az anyagot. Egy tompa szerszám félretolja az anyagot, megemelt élt hozva létre.
- Szerszám viselet fokozatos, de romboló hatású. Egy elkopott szerszám abbahagyja a vágást, és súrolódni kezd. Ez hőt termel, és egyenetlen, polírozott felületet eredményez. Rendszeresen ellenőrizze a szerszámait. Ha elhasználódnak, minden más is velük együtt elkopik.
2. Folyamat- és paraméterhibák
A gépbe beírt számok irányítanak mindent.
Vegyük figyelembe a sebességek és az előtolási háromszöget. Három változó van: az orsófordulatszám, a fogankénti előtolás és a fogásmélység. Ezeket kiegyensúlyozni kell. Ha az egyiket megváltoztatjuk, a többit is módosítanunk kell.
- Termikus károsodás égési nyomokként láthatók az alkatrészen. Ez akkor fordul elő, ha magas orsófordulatszámot és alacsony előtolási sebességet használnak. A szerszám egy területen megáll, ami súrlódást és az anyag megégetését okozza. A megoldás az előtolási sebesség növelése és a szerszám mozgásának lehetővé tétele.
- Munka keményedés kockázatot jelent a rozsdamentes acélok és néhány egzotikus ötvözet esetében. Ha az előtolási sebesség túl alacsony, a szerszám dörzsölődik az anyaghoz ahelyett, hogy vágásra kerülne sor. Ez egy vékony anyagréteget keményít fel súrlódás révén. A következő menetnek ezután edzett anyagot kell vágnia. A szerszámok gyorsabban kopnak, és a felületkezelés romlik. A megoldás a megfelelő forgácsterhelés fenntartása. Vágni kell, nem dörzsölni.
3. Gép- és munkadarab-befogási hibák
- Holtjáték A „hézag” a gép meghajtócsavarjainak lejtős alakjára utal. Amikor a szerszám irányt vált, ez a rés bezárul, felületi hibát hagyva maga után. Ez ott látható, ahol két szerszámpálya találkozik, egy kis vonalként vagy lépcsőként, amelynek ott nem kellene lennie. Ez leginkább a régi gépeken észrevehető. A megoldás a megfelelő karbantartás vagy a szoftveres kompenzáció.
- Egy villamoshiba akkor fordul elő, ha az orsófej nem tökéletesen merőleges az asztalra. Síkmarott felületeken lépcsőzetes minta jelenik meg. Ez azért van, mert a szerszám a forgásának egyik oldalán mélyebbre vág, mint a másikon. Ellenőrizze a járószerkezetet egy jelzővel. Állítsa be a fejet, amíg tökéletesen merőleges nem lesz.
- rezgés hurkok Kezdj egy laza szorítóval vagy gyenge rögzítéssel. Ezt az apró mozgást felerősítik a forgácsolóerők. Az egész összeállítás remegni kezd. Az alkatrészen recsegés hallható, de ez nem a szerszám hibája. Először ellenőrizd a szorítókat.
4. Anyagi hibák
- Zárványok és porozitás: A nyersanyagból (öntvényekből) eredő hibák. Néha nem a vágás módjával van a probléma, hanem azzal, amivel elkezdted.
- Befoglalások és porozitás magából a nyersanyagból származnak. Az öntvények általában a ludasak. Egy tiszta felületen megmunkálsz, és üregbe vagy kemény helyre ütközöl. A szerszám ugrik, a felület eltörik, és az alkatrész selejtes lesz. Vágás előtt vizsgáld meg a nyersanyagot.
- Gumitartalmú anyagokat, például az alacsony széntartalmú acél vagy a tiszta alumínium, nem törnek tisztán. Elszakadnak és elkenődnek. Az anyag magához és a szerszámhoz is hozzáragad. Éles élekre és megfelelő geometriára van szükség a kezelésükhöz. A polírozott hornyok segítenek. Tehát a nagyobb sebességeknél.
5. CAM és szerszámpálya hibák
A generált kód már a gép futása előtt problémákat okozhat.
- Fésűkagyló magassága a gömbfejű maró által hátrahagyott természetes csúcsra utal. A fogások közötti távolság határozza meg ezeknek a bordáknak a magasságát. Ha a léptetés túl széles, a felület érdes lesz. Ha túl keskeny, akkor időt pazarol. A CAM szoftvered kiszámítja ezt. Bízz benne, de ellenőrizd.
- Tartózkodási jelek körkörös égési sérülésekhez hasonlítanak. Ez akkor fordul elő, amikor a szerszám egy ponton megáll, általában irányváltáskor, és álló helyzetben dörzsölődik. Hő keletkezik, és a felület elszíneződik vagy deformálódik. Programozáskor kerülje a kritikus felületeken a felesleges várakozást.
- Éles sarkok A szerszámpályán fellépő hibák problémákat okozhatnak. A gépnek azonnal irányt kell váltania. A szervók rángatnak. A mozgás egyenetlenné válik. Ez nyomot hagy. Használjon lekerekített sarkokat a szerszámpályákon. Hagyja, hogy a gép forogjon, ahelyett, hogy megállna és elindulna.
Rejtett költségek: Milyen problémákat okozhatnak a felületi hibák?
Egy rossz befejezés nem csak csúnya. Olyan módon kerülhet rád, ami később megmutatkozik. A „hogyan néz ki” és a „miért fontos” közötti átmenetnél vész el az igazi pénz.
Mechanikai integritás: A fáradási tényező
Gondolj bele, hogyan tépsz el egy papírlapot. Egy tiszta szél egyenesen szakad. Egy kis bevágással ellátott papír minden alkalommal pontosan ennél a bevágásnál szakad el. A felületi hibák ugyanígy működnek. Minden karcolás és bemélyedés feszültségkoncentrátorként működik. Ezek olyan helyek, ahol az erők felhalmozódnak.
Ciklikus terhelés alatt – mozgó alkatrészek, működő motorok és forgó gépek – ez az apró karcolás repedéssé alakulhat. A repedés minden ciklussal növekszik. Végül az alkatrész meghibásodik. Akkor pattan el, amikor a legkevésbé számítasz rá. Ez a kifáradásos meghibásodás. A felületen kezdődik.
Funkcionális hiba: Tömítések és mozgás
Az O-gyűrűk és tömítések igényesek a felületkezelés tekintetében. Meghatározott tartományt igényelnek. Ha túl érdes, a tömítés nem tudja kitölteni a réseket. Ez szivárgást eredményez. Folyadék szivárog, nyomásesés történik, és a rendszerek meghibásodnak. Ha túl sima, a tömítésnek nincs mihez tapadnia. Gördül, csavarodik és eltörik. A felületkezelésnek tökéletesnek kell lennie.
A mozgó alkatrészek egy másik problémát okoznak. Az egyenetlen felületek súrlódást hoznak létre. A súrlódás hőt termel. A hő gyorsabban elkoptatja az alkatrészeket. Egy szabadon forgó tengely elkezd beszorulni. Egy csapágy, amelynek siklania kellene, elkezd köszörülni. Az alkatrész a felületkezelési hiba miatt elkopik.
Kémiai hiba: Korrózió
Mind a rozsdamentes acél, mind az alumínium egy vékony oxidrétegen alapul. Ez a réteg láthatatlan. Ez a réteg természetes módon alakul ki, és védi az alatta lévő fémet. Egy felületi hiba azonban megrepesztheti ezt a réteget. Így a csupasz fém láthatóvá válik.
A nedvesség megtalálja. Ahogy a vegyszerek is. A korrózió ebben az apró gödörben kezdődik, és terjed tovább. A felszín alatt terjed, szem elől téve. Mire észreveszed, a kár már megtörtént. Már egyetlen karcolás is okozhat egy tökéletes alkatrész rothadását.
Összeszerelés elutasítása
Néha a probléma azonnali. Megpróbálsz összeszerelni alkatrészeket, de nem illenek össze. Az illesztéshez szabályozott felületre van szükség. Ha a csúcsok túl magasak, a tengely félig beszorul a csapágyba. Nem illeszkedik. Nem mozdul. A szerelősor leáll. Ez túlmutat a puszta felületi hibákon.
És néha csak a külseje számít. A fogyasztási cikkeknek és az autóalkatrészeknek vonzónak kell lenniük. Egy durva felületű műszerfalburkolatot vagy egy telefonházat elutasítanak. Az ügyfél látja. Visszaküldi. Elmondja másoknak. Az esztétikai hibák továbbra is megrendelésekbe kerülnek.
Minden hiba egyben kockázat is. Néhány felületi hiba a következő héten. Mások a következő évben. De végül mindegyik meghibásodik.
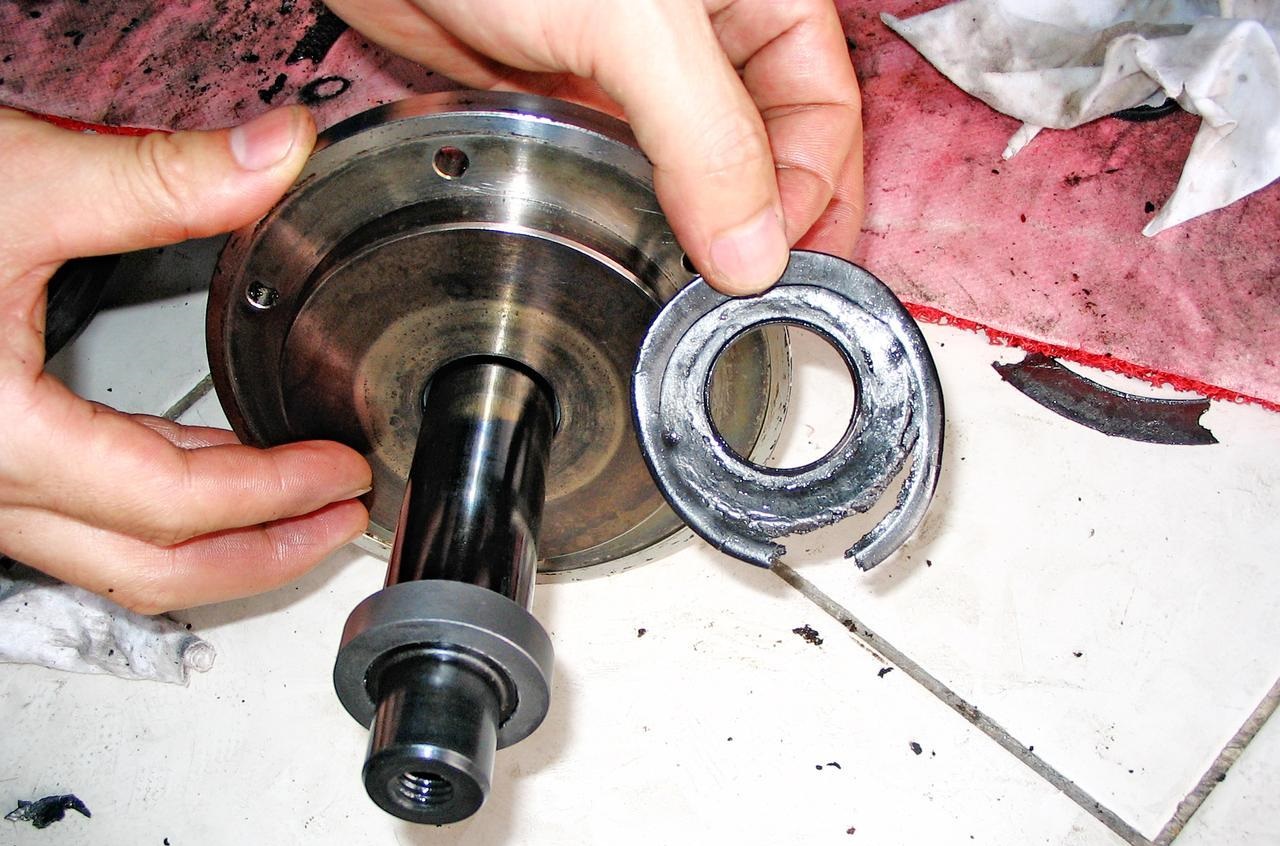
A felületi hibák javítása és megelőzése?
Íme a gyakorlati rész. Látod a felületi hibát. Most javítsd ki. Nézd végig a listát sorban.
Az „első ellenőrzőlista”
Kezdd itt, mielőtt bármi mást megváltoztatnál.
- Ellenőrizze a szerszám élességét. Egy tompa szerszám tönkreteheti a felületet. Cserélje ki, ha szükséges. Nézze meg, hogy a probléma megszűnik-e.
- Ellenőrizze a szerszám kifutását. Forgasd meg a szerszámot, és mérd meg a hegy billegését. A teljes jelzőértéknek 0.0005 hüvelyk alatt kell lennie. Ha ennél nagyobb, az azt jelenti, hogy a tartó szennyezett, vagy a befogóhüvely kopott.
- Ellenőrizze a laza szerelvényeket. Ragadd meg az alkatrészt. Nyomd meg. Mozog? Húzz meg mindent. Egy merev összeállítás megoldja a befejező munkák problémáinak felét.
Optimalizálási stratégiák
Recsegés esetén: Először csökkentse a szerszám túlnyúlását. Ha nem lehetséges, növelje az előtolási sebességet. A nagyobb forgácsterhelés csillapítja a rezgést. Egyes gépeken az orsófordulatszám-változás is lehetséges. Kapcsolja be. Megszakítja a harmonikus rezonanciát.
Sorják esetén: Használjon éles szerszámot. Ez nem képezheti vita tárgyát. Változtassa meg a szerszámpálya irányát. Az egyirányú marás csökkenti a sorjákat a legtöbb anyagnál. Adjon hozzá egy letörésszerszámot a programjához. Törje le ezeket az éleket, mielőtt problémává válnának.
Rossz felületkezelés esetén: Növelje az orsófordulatszámot, ha lehetséges. Csökkentse a fogankénti előtolási sebességet. A legjobb megoldás egy wiper lapka. Speciális geometriájával egyetlen menetben elsimítja a felületet. Megéri a kész munka minden fillérjét.
Hőproblémák esetén: Ellenőrizze a hűtőfolyadékot. Megfelelő a koncentrációja? Ha túl híg, nem hűl megfelelően. Ha túl erős, nem ken. Ellenőrizze a nyomást a szerszámcsúcsnál. A hűtőfolyadék áramlására ott van szükség, ahol a forgácsolás történik, nem csak mindenhol máshol.
A CAM szoftver szerepe
A programozási beállításaid ugyanolyan fontosak, mint a géped beállításai.
Használjon trochoidális marást. Az adaptív hézagkiegyenlítés alacsony és állandó értéken tartja a radiális fogásvételt. A szerszám soha nem végez teljes szélességű forgácsolást. A kisebb fogásvétel kevesebb hőt és kisebb elhajlást jelent. Jobb felületminőséget eredményez.
Simítsa ki a sarkokat. A szerszámpályán bekövetkező hirtelen irányváltások megrántják a gépet. A rándulások nyomokat hagynak. Használjon lekerekített sarkokat a CAM-ban. Hagyja, hogy a szerszám forogjon a fordulók körül. A be- és kivezetési mozgásoknak íveknek kell lenniük, nem egyeneseknek.
A gép követi, amit mondasz neki. Mondd meg neki, hogy simán mozogjon, és meg is fogja tenni. Mondd meg neki, hogy rángasson, és a felületed minden habozást mutatni fog.
Összegzés
A felületkezelés nem csak dekorációs célokat szolgál. Ez egy teljesítményspecifikáció. Tekintsük is rá úgy.
Minden alkatrészen lévő nyom egy történetet mesél el. Például a rezgésnyomok azt jelentik, hogy az összeállítás nem elég merev. A sorják azt jelentik, hogy a szerszám tompa. A szakadás azt jelenti, hogy a sebességek nem megfelelőek. A felület tiszta. Pontosan megmutatja, mi működik és mi hibás.
Az alkatrészek a felszínen mennek tönkre. Ott kezdődnek a repedések. Ott kezdődik a korrózió. Ott keletkeznek a szivárgások. Ha figyelmen kívül hagyjuk a felületkezelést, akkor az alkatrész jövőjéről is lemondunk. A sima felület nemcsak esztétikus. Erősebb is. Tovább tart. Úgy működik, ahogy tervezték.
Amikor egy felületi hibás alkatrésszel rendelkező géppel találkozol, menj végig a fejedben az ellenőrzőlistán. Először ellenőrizd a szerszámot. Éles és pontosan forog? Ezután ellenőrizd a sebességet. Megfelelő az egyensúly a fordulatszám és az előtolás között? Harmadszor, ellenőrizd a merevséget. Van valami laza? Végül ellenőrizd a pályát. Érthető-e a CAM mozgása?
Szerszám, sebesség, merevség, pálya. Ezek közül az egyik hibás. Keresd meg, javítsd ki, és a következő alkatrészt csináld helyesen.
Miért válassza a NOBLE-t? Precíziós CNC marás?
Olvashatsz mindenről, ami egy felületen elromolhat. Recsegés, sorják, szakadás, hő okozta kár. Egy dolog tudni a problémát. Egy másik dolog egy olyan partnerrel rendelkezni, aki megelőzi.
Mérnöki kiválóság, megvalósítva
A NOBLE egy precíziós gyártási partner, amely pontosan ezeknek a felületi hibáknak a kiküszöbölésére épül. A felületkezelést nem utólagos szempontként kezeljük. Alapvető specifikációként kezeljük.
Küldetésünk egyszerű. Nem csak alkatrészeket gyártunk. Bizalmat építünk. Minden egyes alkatrész, ami elhagyja tőlünk a csarnokot, szigorú formai, illeszkedési és funkcióbeli szabványoknak felel meg. A felület elmeséli a történetet. Mi gondoskodunk róla, hogy a megfelelő legyen.
Alapvető képességeink
Korszerű CNC marás és esztergálás . Flottánk többtengelyes megmunkálóközpontokkal működik. A komplex geometriák nem ijesztenek meg minket. A szigorú tűrések rutinnak számítanak. Rendelkezünk a merevség megtartásához szükséges vassal és a precíziós kivitelezéshez szükséges vezérlőkkel.
Felületkezelési szakértelem. Folyamatosan teljesítjük a kitűzött célokat. Standard munka 3.2 µm Ra értékkel. Tükörfelületek 0.4 µm Ra alatt, ha az alkalmazása megkívánja. Tudjuk, milyen sebességgel, milyen eszközökkel és milyen útvonalakkal érhetők el ezek az eredmények.
Anyagsokoldalúság. A problémás anyagok a specialitásunk. 6061-es alumínium, ami ragacsossá válik? Megbirkózunk vele. 304-es és 316-os rozsdamentes acélok, amik felkeményednek? Ismerjük az előtolásokat. Titán, ami ég? Van hűtőfolyadék-stratégiánk. Műszaki műanyagok, amik mozognak? Megjavítjuk őket. Ha hajlamos a felületi hibákra, azt már megoldottuk.
Minőségbiztosítási folyamatunk
Ellenőrzési jegyzőkönyvek. Nem találgatunk. Mérünk. A koordináta-mérő gépek minden kritikus méretet ellenőrzenek. A felületi érdességmérők igazolják a kidolgozást. A hibákat itt észlelik, nem az összeszerelő soron.
Folyamatszabályozás. A megelőzés fontosabb, mint az ellenőrzés. Optimalizáljuk a sebességet, az előtolást és a szerszámpályát, mielőtt az első forgács lehullik. A rezgést kiküszöböljük. A sorjákat megtervezzük. A gép a legelejétől fogva tökéletesen működik.
Tapasztalt gépészek. A szoftver segít. A gépek vágnak. De az emberek oldják meg a problémákat. Csapatunknak van annyi éve, hogy megvizsgáljon egy alkatrészt, meghallja a vágás hangját, és tudja, mit kell megváltoztatni. Valós időben hárítják el a hibákat. Tökéletesítik a folyamatot. Ezt a készséget egyetlen gép sem pótolhatja.
Amikor a felületkezelés számít, amikor a hibák nem jöhetnek szóba, akkor hívja a NOBLE-t. Minden alkatrészbe bizalmat építünk.
FAQ
Mi a különbség Ra és Rz között?
Az Ra az átlagos érdesség egy mért hosszúságon. A csúcsokat és völgyeket egyetlen számmá simítja ki. Gondolj rá úgy, mint az általános textúrára. Az Rz a szélsőségeket vizsgálja. Az öt legmagasabb csúcs és az öt legalacsonyabb völgy közötti átlagos magasságkülönbséget méri. Az Ra megmutatja, hogy milyen a felület nagy része. Az Rz a tömítés szivárgását vagy feszültségi repedéseket okozó hibákról árulkodik.
Át lehet hegeszteni egy rossz felületkezelést?
Át lehet hegeszteni. De nem szabad. A szennyezett vagy érdes felület olajokat, oxidokat és törmeléket gyűjt. Ha erre hegesztesz, porozitást, olvadáshibát vagy gyenge pontokat kapsz. A megoldás az, hogy először megmunkáljuk vagy csiszoljuk a rossz felületet. Kezdjük tiszta, ép anyaggal. Aztán hegesszünk.
Miért néz ki „gumiszerűnek” az alumínium alkatrészem?
Az alumínium puha és ragadós. Amikor a szerszám tompává válik, abbahagyja az anyag nyírását, és elkezdi nyomni. Ez a nyomás elmaszatolja a felületet a tiszta vágás helyett. Szakadást, élrátéteket és általános ragacsos megjelenést tapasztalhatsz. A megoldás egy élesebb szerszám, nagyobb felületi sebesség és jobb forgácseltávolítás. Néha egy polírozott horony segít. Az alumíniumot vágni kell, nem dörzsölni.
Mekkora túlnyúlás a túl sok egy marógéphez?
Az általános szabály 4:1. Hosszúság:átmérő. Egy fél hüvelykes szerszám legfeljebb öt hüvelykkel lóghat ki a tartóból. Ha ezt túllépi, akkor rezgést, elhajlást és szerszámtörést okozhat. Simító fogásoknál még rövidebbre kell méretezni. Minden milliméternyi túlnyúlás a 4:1 arány felett megsokszorozza a problémákat.
Milyen felületkezelést tud garantálni a NOBLE a megmunkált alkatrészeken?
Egy teljes tartományban konzisztens eredményeket szállítunk. A standard gyártás extra erőfeszítés nélkül tartja a 3.2 µm Ra értéket. Amikor a terve ennél többet igényel, rutinszerűen elérjük az 1.6 µm Ra értéket. Kritikus alkalmazásoknál, mint például a tömítési felületek vagy a kozmetikai alkatrészek, 0.4 µm Ra alatti tükörsima felületeket érünk el. CMM és felületi érdességmérőink minden igényt igazolnak. Mondja el, mire van szüksége, és mi el fogjuk érni.






