
Bevezetés
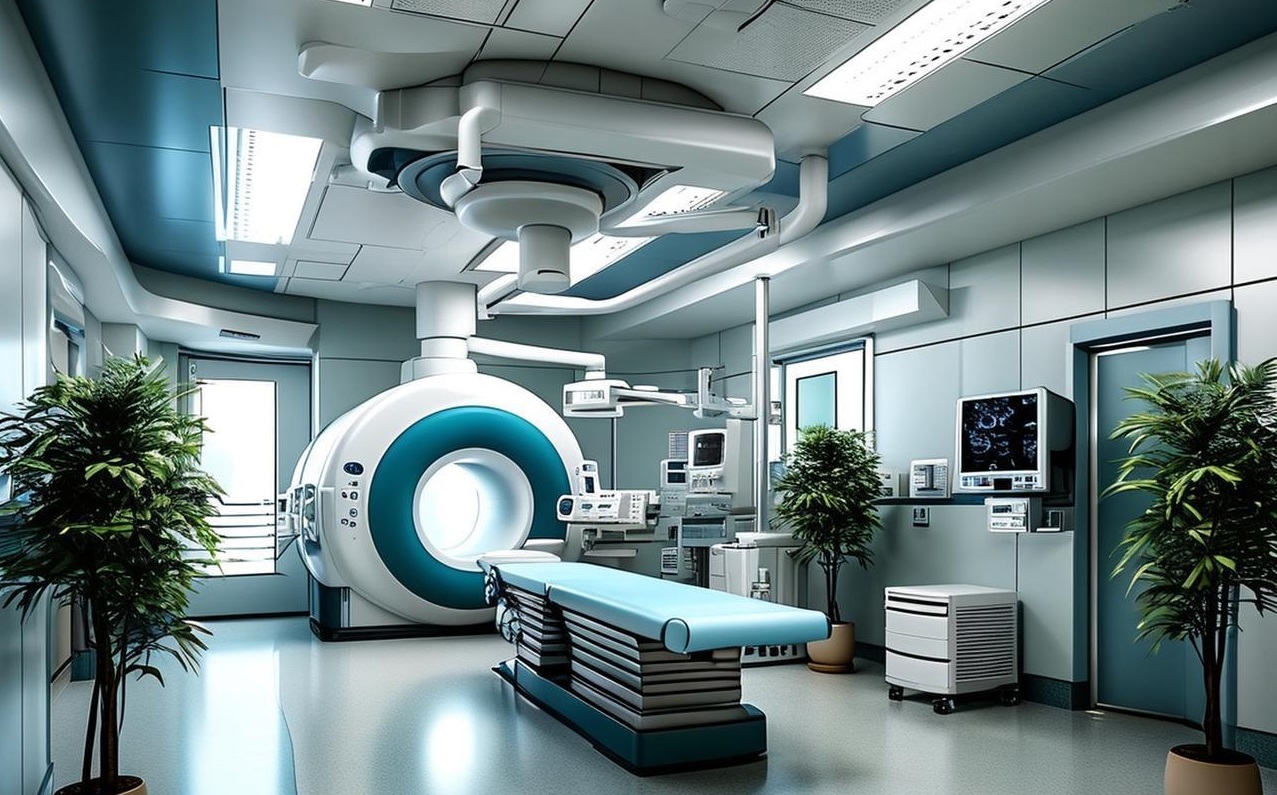
Belépve bármelyik sugárterápiás osztályra, egy hatalmas gépet fog látni, ami a beteg körül forog. Egy lineáris gyorsítót, vagy egy protonrendszert. Esetleg egy CT-szimulátort a tervezéshez. Ezek nem egyszerű eszközök.
Mindegyikben több ezer alkatrész található. Minden egyes darabnak tökéletesen kell működnie. Ha bárhol meghibásodik, a beteg nem kap kezelést. Ennyire komoly a helyzet.
Ez a cikk a gépekben található, fontos alkatrészeket vizsgálja. Részletesen bemutatjuk, hogyan készülnek ezek a gépek. Milyen fémek vagy műanyagok kerülnek beléjük? Milyen valódi gyártási kihívásokkal kell szembenézniük a gyártócsarnokban.
Miért fontos ez Önnek? Ha Ön orvostechnikai eszközöket gyártó OEM, akkor ismernie kell ezeket a részleteket. Ezek jelentik a különbséget egy hozzáértő gyártópartner kiválasztása és egy olyan beszállítóval való ragadása között, aki nem tud teljesíteni. Ha tudja, hogy miből készül egy alkatrész, az segít kiválasztani, hogy ki gyártja azt.
Fókuszban a fém alkatrészek: Precízió nyomás alatt
Ezeknek a gépeknek egyes alkatrészeinek közvetlenül a gerendát kell kezelniük. Vagy formálják, vagy megállítják. Nincs helye a hibának.
Többlevelű kollimátor (MLC) levelek és házak
Az anyagválasztás számít. Nem használhatsz akármilyen fémet.
- Volfrám nehéz Ötvözet maguknak a leveleknek a szabványa. Hihetetlenül sűrű. Ez lehetővé teszi, hogy egy vékony fémdarab megállítsa a nagy energiájú hideg sugárzást.
- Szerszámacél vagy Titán belekerül a keretbe és a vezetősínekbe. Ezeknek az alkatrészeknek szilárdságra van szükségük. Emellett állandó mozgást is el kell viselniük kopás nélkül.
Hogyan gépesíted ezeket a dolgokat valójában?
Ez nem egyszerű.
- A volfrám brutálisan kemény. Tönkreteszi a hagyományos vágószerszámokat. Gyakran végül olyanokat kell használni, huzal EDM a precíz profilok vágásához. A végső geometria eléréséhez nagysebességű marás és finom kivágás szükséges.
- A számok szűkek. A levelek elhelyezkedését a következőképpen mérik: mikronHa egy levél egy hajszálnyival is eltér, a sugár célt tévesztett. Tehát precíziósan köszörült felületekre van szükség. Az egész szerkezetnek pontosan illeszkednie kell.
Az igazi fejfájások
Először is, a volfrám megmunkálása apró repedések nélkül. Az anyag törékeny. Ha rosszul nyomjuk meg, eltörik. Másodszor, tucatnyi egymás mellett elhelyezkedő levél van. Mindegyiknek tökéletesen laposnak kell maradnia. Ha az egyik levél elgörbül vagy kiemelkedése van, nem fog jobbra mozdulni. Az egész kollimátor meghibásodik.
Lineáris gyorsító (Linac) rézüregek
Gondolj ezekre úgy, mint a motorra. Azokra az alkatrészekre, amelyek elvégzik az igazi munkát. Az elektronok bejutnak ezekbe az üregekbe, és hihetetlen sebességgel jönnek ki a másik oldalon. Nélkülük nincs nyaláb.
Miből készült
Itt egy adott anyagot használsz. Oxigénmentes elektronikai (OFE) rezet. A tisztaság nem alku tárgya. A fémben lévő bármilyen apró szennyeződés megzavarja az elektromágneses mezőt. A mező az, ami felgyorsítja az elektronokat. A szennyezett réz gyenge vagy instabil nyalábot jelent. Ez nem elfogadható.
Hogyan építed fel
Egy tömör rézdarabbal kezdesz. Vagy egy bugával, vagy egy kovácsolt előformával. Aztán mindent megmunkálsz, ami nem az üreg.
A precíziós CNC esztergálás és marás kivésik a belső formát. Ez sok anyagleválasztást igényel.
A belső felületeknek hihetetlenül simáknak kell lenniük. Tükrös felületekről beszélünk . Nagyon alacsony Ra számokkal. Ez minimalizálja az elektromos ellenállást. A kisebb ellenállás kevesebb hőveszteséget jelent. Néha gyémántesztergálásra van szükség a felület eléréséhez. Néha speciális kézi polírozásra.
Ahol nehéz lesz
Az első probléma a méretpontosság. Az üreg méreteit mikronban mérik. Ezek mély, belső jellemzők. Nehéz benyúlni a pontos mérés vagy vágás érdekében.
Másodszor, a réz megkeményedik. Ha a szerszámok tompák, vagy a sebesség nem megfelelő, akkor megmunkáljuk a felületet. Ez pontosan ott változtatja meg az anyag tulajdonságait, ahol tökéletesnek kell lenniük.
Végül, a teljes folyamat során ügyelni kell az anyag tisztaságára. A hűtőfolyadékokból vagy a szerszámokból származó szennyeződések ugyanúgy tönkretehetik az alkatrészt, mint az eredeti tuskóban lévő szennyeződés. Minden lépés számít.
Protonterápiás sárgaréz nyílások és akril kompenzátorok
A protonterápia különbözik a hagyományos röntgensugárzástól. A nyalábot pontosan egy adott beteghez, egy adott daganathoz kell igazítani. Tehát minden egyes kezeléshez egyedi hardvert kell készíteni.
Mik ők
Két rész működik együtt. Először is, a nyílás . Ez egy vastag fémlap, amelyen egy lyuk van vágva. A lyuk illeszkedik a daganat körvonalához. A nyaláb áthalad a lyukon. A fém elzárja a többit. Másodszor, a kompenzátor . A nyaláb útjában helyezkedik el, és megváltoztatja a sugárzás mélységét. Szabályozza a dózist.
Az anyagok egyszerűek, de specifikusak
- A rekeszhez a következőt használod: sárgarézC360 vagy valami hasonló. Könnyen megmunkálható. És elég sűrű ahhoz, hogy megállítsa a protonokat ott, ahol nem akarod őket.
- A kompenzátorhoz szükséged van orvosi minőségű akril. PMMA. Optikailag átlátszónak kell lennie. Nem lehet zavaros. Ami még fontosabb, mentesnek kell lennie a belső feszültségtől. Feszültségi állapotú akril repedések a megmunkálás során.
Hogyan készülnek
Ez nem raktáron lévő cikk. Egy tömör sárgaréz vagy akril nyersdarabbal kezdesz. Ezután a beteg CT-vizsgálata és kezelési terve alapján megmunkálod.
- Magassebesség CNC marás levágja az egyéni alakzatot. Komplex daganatformákhoz gyakran szükség van 5 tengelyes megmunkálás hogy minden szög a helyén legyen.
- A gép kódja közvetlenül a kezeléstervező szoftverből származik. Az onkológus megrajzolja a célpontot. Ezek az adatok szerszámpályákká válnak. Nincs szükség manuális programozásra. Ez egy közvetlen... digitális szál a tervtől a gépen ülő alkatrészig.
A nyomás valós
Először is, az idővonal. A betegek időpontja be van ütemezve. Nem lehet elhalasztani a rákkezelést csak azért, mert a rész még nincs kész. A kezelési idő gyakran 24-48 óra . Ennyi.
Másodszor, a sárgaréz nyílások falai nagyon vékonyak lehetnek. A vékony alkatrészek lágy sárgarézből történő megmunkálása hajlítás vagy torzítás nélkül szakértelmet igényel. Egyetlen rossz vágás, és az alkatrész eldeformálódik.
Harmadszor, az akrilnak átlátszónak kell maradnia. A megmunkálás nyomokat hagy. Be kell állítani a sebességet és az előtolást, hogy optikailag tiszta felületet kapjunk. Bármilyen elmosódás vagy szerszámnyom befolyásolja a gerendát. És ha az akril megreped a megmunkálás során, akkor ki kell dobni, és újra kell kezdeni. Az óra még mindig ketyeg.
Fókuszban a műanyag alkatrészek: Precízió, ahol a röntgensugarak találkoznak a pácienssel
Most nézzük meg azokat az alkatrészeket, amelyek közvetlenül a röntgensugárban helyezkednek el. Nem tudják eltakarni vagy eltorzítani azt. Lényegében láthatatlanoknak kell lenniük. Más műanyag alkatrészek érintkeznek a beteggel, és sterileknek kell lenniük. Ez mindent megváltoztat a gyártási módjukban.
PEEK CT szkenner vezetőalkatrészei
Egy CT-szkenner belsejében röntgenforrások és detektorok találhatók. Ezek a beteg körül forognak. Ezeknek az alkatrészeknek keretekre és vezetőkre van szükségük a helyükön tartáshoz. A probléma az, hogy ezek a keretek közvetlenül a röntgensugarak útjában helyezkednek el.
Az anyagválasztás kritikus fontosságú
Itt nem használhatsz fémet. A fém látszana a képen. Műtermékeket hozna létre. A páciens helyett a testrészt látnád. Tehát PEEK-et használsz . Poliéter-éterketont.
Két előnye van. Először is, hihetetlenül erős és stabil. Terhelés alatt sem változtatja meg az alakját. Másodszor, röntgenáteresztő . A röntgensugarak áthaladnak rajta. A végső képen szinte láthatatlan.
Hogyan csinálod?
Nem lehet az egészet egy tömör blokkból megmunkálni. Az örökkévalóságig tartana, és rengeteg drága anyagot pazarolna el.
Először fröccsöntéssel hozza létre a közelítőleg pontos alakot. Ez hatékonyan formálja meg a komplex geometriát. Így az alapszerkezet kivehető a formából.
Ezután következik a másodlagos CNC megmunkálás . A kritikus pontokat – a rögzítési pontokat, a detektorok illesztési felületeit – végső pontossággal megmunkálják. A forma önmagában nem képes betartani ezeket a tűréshatárokat.
A kihívások kifejezetten a műanyagokra vonatkoznak
Először is, a vetemedés. A PEEK egy félig kristályos polimer. Hűtés közben zsugorodik. Ha a forma kialakítása vagy a folyamatparaméterek nem megfelelőek, az alkatrész eltorzultan jön ki. A vetemedett alkatrész nem fogja a detektorokat a megfelelő beállításban tartani.
Másodszor, az anyag konzisztenciája. A radioáteresztő képesség az anyag tisztaságától és egyenletességétől függ. A műanyag bármilyen szennyeződése vagy egyenetlensége foltot hozhat létre, amely megjelenik a felvételen.
Harmadszor, a megmunkálási tűrés. Szigorú értékeket próbálsz elérni egy olyan anyagon, amely mozogni és deformálódni akar. A PEEK-en precíz, sík felület eléréséhez éles szerszámokra és gondos stratégiákra van szükség. Ez nem olyan, mint a fém forgácsolása.
Egyszer használatos brachyterápiás applikátorok
Ezek az eszközök a beteg belsejébe kerülnek. Közvetlenül a testbe. Sugársugarat juttatnak közvetlenül a daganat helyére. Aztán kiveszik és kidobják őket. Csak egyszer használatosak. A sterilitás nem opcionális.
Amiből készülnek
Szabványos orvosi műanyagok. Polikarbonát. ABS. Hosszú múlttal rendelkező anyagok. Ki kell bírniuk a sterilizálást. Gamma-sugárzást vagy EtO gázt. És biokompatibilisnek kell lenniük. Nem szabad reakcióba lépniük a szövetekkel.
Hogyan lehet őket nagy léptékben elkészíteni?
Ez nem egyedi munka. Több ezer darabra van szükséged. Talán több tízezerre is.
A fröccsöntés az egyetlen út. Többfészkes formák. Minden ciklus több alkatrészt állít elő. Minden alkatrész azonos az előzővel. A jellemzők összetettek. Belül apró lumenek vannak, ahol a radioaktív forrás halad. Mindez a formában alakul ki.
Az összeszerelés funkciót ad. Néha az egyik anyagot a másikra öntik. Néha ultrahanggal hegesztenek össze két felét. Egyes tervekben egy RFID-chipet ágyaznak be közvetlenül a műanyagba a fröccsöntés során. Ez a chip nyomon követi az eszközt a kórházban. Biztosítja, hogy csak egyszer használják, majd eldobják.
A gyártási csapdák
Először is, a tisztaság. A forma nem hagyhat maga után semmilyen villanást. Nincsenek elszórt műanyagdarabok. Nincsenek üregek az anyagban. Minden hiba búvóhely a baktériumoknak. Ezt nem lehet sterilizálni.
Másodszor, vékony falak. Ezeknek az eszközöknek kicsinek kell lenniük a beteg kényelme érdekében. A műanyag helyenként elvékonyodik. A vékony, folyékony műanyag öntése során nehéz a tartási tűréshatárokat biztosítani. Ha túl vékony, eltörik. Ha túl vastag, az eszköz nem illeszkedik.
Harmadszor, az illeszkedő felületek. Ha az eszköz két összeilleszthető részből áll, akkor azoknak tökéletesen tömíteniük kell. Nincsenek rések. Nincsenek szivárgások. Bármely szivárgás a folyadékok útját jelenti. A folyadékok szennyeződést jelentenek. A szennyeződés fertőzést jelent. Az összeszerelésnek légmentesen záródónak kell lennie. Minden egyes alkalommal.
Betegrögzítő eszközök
A sugárkezelés gyakran több ülésből áll. Hétről hétre. A betegnek minden alkalommal ugyanabban a pozícióban kell lennie. Néhány milliméter eltérés, és máris elkerüli a daganatot. Helyette az egészséges szövetet érinti. Ezért egy egyedi formával rögzíti őket.
Miből készült
Semmi különös nincs itt. Csak polisztirol vagy poliuretán hab . Könnyű. Könnyen formázható. És átlátszó a sugárzás számára. A sugár áthalad rajta, mintha ott sem lenne.
Hogy csinálod most?
Régi módszer: Kézzel nyomkodtad a habot a beteg köré. Működött, de nem volt tökéletesen megismételhető.
Új módszer: Fogod a beteg CT- vagy MRI-adatait. Betöltöd őket egy szoftverbe. A számítógép elkészíti a beteg körvonalainak 3D-s modelljét. Ezután egy tömör habszivacs tömböt helyezel egy CNC-gépbe. Megnyomod a start gombot. A gép kifaragja az adott beteg pontos alakját. Fej, vállak, karok. Bármi, amit mozdulatlanul kell tartani.
Az eredmény egy tökéletesen illeszkedő forma. Ami még fontosabb, ha hónapokkal később egy másodikra van szüksége, ugyanazt a fájlt futtatja le. Az azonos. Az ismételhetőség megoldva.
Ahol bonyolulttá válik
Az első probléma maga az anyag. A hab puha. Könnyen szakad. Olyasmit munkálsz meg, ami inkább hasít, mint vág. A szerszám geometriáját és sebességét pontosan be kell állítani. Különben egy homályos, szakadozott felületet kapsz sima kontúr helyett.
A második probléma a fordítás. Az orvosi képalkotó adatok nem válnak automatikusan gépi kóddá. A szkennelést szilárdtestmodellé kell alakítani. Ezután olyan szerszámpályákat kell generálni, amelyek ténylegesen működnek. Ha az adatok bármelyik lépésnél megsérülnek vagy eltolódnak, a forma rossz. És a beteg pozíciója is rossz. Ez nem elfogadható.
Alkatrészek közötti gyártási szempontok
Most már sokféle alkatrészt láthatott. Volfrám levelek. Réz üregek. Sárgaréz nyílások. PEEK vezetők. Habformák. Másképp néznek ki. Másképp működnek. De az elkészítésük szabályai ugyanazok.
A minőségbiztosítási rendszerek minden területen számítanak
Minden itt tárgyalt alkatrésznek van egy közös vonása. Tanúsított minőségirányítási rendszer keretében kell gyártani. Az ISO 13485 az orvostechnikai eszközök szabványa. Ez nem opcionális papírmunka.
A rendszer dokumentált eljárásokra, képzett kezelőkre és ellenőrzött folyamatokra kényszerít. Akár egy sűrű volfrámtömböt megmunkál, akár egy vékony műanyag applikátort önt, a minőségbiztosítási rendszer érvényes. Ez biztosítja a következetességet. Biztosítja, hogy ha valami rosszul sül el, megtudja, miért, és kijavítsa.
A nyomonkövethetőség nem alku tárgya
Tudnod kell, honnan származik minden egyes anyag. Az a rézbug a lineáris gyorsító üregéhez? Sok száma van. Milyen gyantát használnak az applikátor öntéséhez? Van egy gyártási száma. Ezeket a számokat rögzítik és összekapcsolják a kész alkatrészlel.
Ha később anyaghiba merül fel, vissza kell követni. Milyen alkatrészeket használtak fel az adott tételből? Hová szállították? Ez a nyomonkövetési lánc a betegeket védi. Önt is. Enélkül egy apró probléma hatalmas visszahívássá válik, ahol nem lehet azonosítani, hogy mi érintett.
Ellenőrzés és validálás
Az alkatrész elkészítése csak a munka fele. Be kell bizonyítanod, hogy helyes.
- CMM-ek Mérje meg a kritikus méreteket. Volfrám levél helyzete. Üreg átmérője. Rögzítőfuratok helye.
- Optikai összehasonlítók Profilok és kontúrok ellenőrzése. Sárgaréz nyílások. Komplex ívelt felületek.
- Felületi érdesség tesztelők érvényesítse a kidolgozást. Tükrös hatású rézüregek. Sima akril kompenzátorok. A számok nem hazudnak.
Új alkatrészek esetében első cikkvizsgálatot (First Article Inspection) végeznek . Ez egy teljes körű ellenőrzés arról, hogy a gyártási folyamat képes-e olyan alkatrészt előállítani, amely megfelel minden követelménynek. Minden méretet, minden anyagspecifikációt és a rajzon szereplő minden megjegyzést ellenőriznek és dokumentálnak. Az orvostudomány gyakran adaptál olyan szabványokat, mint az AS9102, a repülőgépiparból. Az elv ugyanaz: bizonyítsák be, mielőtt elindítanák a gyártást.
Ezek az ellenőrzési adatok az eszköz előzményeinek részévé válnak. Ez a bizonyíték. A bizonyíték arra, hogy az alkatrész megfelelően készült. A szabályozó hatóságok elvárják. A betegek számítanak rá.
Miért érdemes a NOBLE-lal együttműködni?
Olvastál már ezekről a különböző alkatrészekről. Volfrám. Réz. PEEK. Sárgaréz. Mindegyik kemény a maga módján. Előállításukhoz több kell, mint pusztán gépek. Tapasztalat szükséges. Tanúsítvány szükséges. Ezért hozzák hozzánk az orvostechnikai eszközök gyártói a legkeményebb alkatrészeiket.
Tanúsított minőségbiztosítási rendszerek
Rendelkezünk a fontos tanúsítványokkal. ISO 13485:2016 orvostechnikai eszközökre. ISO 9001:2015 minőségirányításra. Ezek nem fali plakettek. Ezek aktív rendszerek.
Minden általunk szállított alkatrészt egy rendszeresen ellenőrzött minőségbiztosítási rendszer keretében gyártunk. Ez a következőket biztosítja Önnek:
Teljes nyomonkövethetőség. Ismerjük a nyersanyag tételszámát. Minden kritikus méret ellenőrzési adatait ismerjük. Mindezt rögzítjük.
Dokumentációkezelés. Minden szállítmányhoz Eszközelőzmény-nyilvántartást kap. Megfelelőségi tanúsítványok. Amit a papírmunkát végző szabályozók elvárnak.
Kockázatkezelés. Az orvostechnikai eszközökre vonatkozó szabványokat a gyártás teljes ideje alatt betartjuk. Nem csak a végén.
Teljes körű mérnöki támogatás
Nem csak felveszünk rendeléseket és elindítjuk a ciklust. Mérnökeink már korán bekapcsolódnak. Már az alkatrész fejlesztése alatt együttműködünk a tervezőivel. Optimalizáljuk a gyárthatóságot.
Ez az együttműködés megtérül:
Csökkentett költségek. Módokat találunk a kevesebb anyagfelhasználásra. Csökkentjük a ciklusidőket. A megtakarítások összeadódnak.
Jobb teljesítmény. Elemezzük a tűréshatárokat. Jobb anyagválasztást javaslunk. Az alkatrész jobban működik.
Gyorsabb piacra jutási idő. A prototípusok gyorsabban készülnek. A validációs folyamatok zökkenőmentesebben zajlanak. Hamarabb piacra kerülhet.
Fejlett gyártási képességek
A műhelyünk mindent elbír, amiről beszéltünk.
Többtengelyes CNC megmunkálás. Komplex fém alkatrészekhez. Sárgaréz nyílások. Réz üregek. Volfrám levelek.
Precíziós fröccsöntés. Nagy volumenű műanyag alkatrészekhez. Méretrezonancia. Alkatrészről alkatrészre.
Hibrid gyártás. Kombináljuk a fröccsöntést és a megmunkálást. Mint azok a PEEK CT vezetők. Formázzuk a komplex formákat. Megmunkáljuk a kritikus felületeket.
Tisztatéri összeszerelés. Ellenőrzött környezetet igénylő alkatrészekhez. Nincs szennyeződés. Nincsenek kérdések.
Olyan partnerre van szüksége, aki egyformán ért a volfrámhoz és a PEEK-hez. Aki tanúsított minőségbiztosítási rendszerek alatt dolgozik. Aki már a tervezés során észreveszi a problémákat, nem pedig a gyártás megkezdése után? Ezt kínáljuk mi.
FAQ
Melyek a leggyakrabban használt anyagok a sugárterápiás berendezések alkatrészeiben?
A nehéz volfrámötvözet sokat feltűnik. Szükség van rá az MLC-levelek sugárzásának blokkolására. A réz, különösen az oxigénmentes elektronikai minőségű, a vezetőképessége miatt kerül a lineáris gyorsító üregekbe. A sárgaréz a protonapermetek szabványos anyaga, mivel jól megmunkálható és megállítja a protonokat. A PEEK mindenhol jelen van a képalkotó útvonalakon. Erős és láthatatlan a röntgensugarak számára. Aztán ott vannak az orvosi műanyagok, mint a polikarbonát és az ABS az egyszer használatos eszközökhöz. Rozsdamentes acél és titán a szerkezeti alkatrészekhez és a vezetősínekhez. Az anyagválasztás mindig egy kérdéshez vezet vissza: mit kell tennie ennek az alkatrésznek a sugárútban?
Mi a különbség az ISO 13485 és az ISO 9001 között, és miért fontos ez az alkatrészeim szempontjából?
Az ISO 9001 az alapszabvány. Azt mondja, hogy van egy minőségirányítási rendszered. Te irányítod a folyamataidat. Te követed nyomon a dolgokat. Az ISO 13485 erre épül. Hozzáteszi az orvostechnikai eszközökre vonatkozó követelményeket. Kockázatkezelés a gyártás során. Teljes nyomon követhetőség a nyersanyagtól a kész alkatrészig. Szigorú dokumentációs követelmények. Szabályozási fókusz. Az alkatrészeid esetében a különbség egyszerű. Egy 9001-es műhely jó alkatrészt tud készíteni. Egy 13485-ös műhely minden alkalommal bizonyítani tudja, hogy jól csinálta, olyan nyilvántartásokkal, amelyeket a szabályozó hatóságok elfogadnak. Ha az alkatrészed egy orvostechnikai eszközbe kerül, a 13485 számít.
A NOBLE prototípusgyártást és nagy volumenű gyártást is kínál?
Igen. Mindkét végletet kezeljük. Prototípusgyártás esetén közvetlenül a modelljeiből tudunk alkatrészeket megmunkálni. Nincs szerszámkötelezettség. Gyors átfutási idő. Nagy volumen esetén fröccsöntésre vagy sorozatgyártásra váltunk. A lényeg, hogy Ön mellett maradjunk. Ugyanaz a mérnöki csapat, amely a prototípus elkészítésében segített, méretezi azt a mennyiséghez. Nincs átadása egy új beszállítónak, aki nem ismeri az alkatrész előzményeit.
Hogyan biztosítják az érzékeny berendezések belsejébe kerülő alkatrészek tisztaságát?
Ez az alkatrésztől és annak végső felhasználásától függ. A szabványos alkatrészek esetében ellenőrzött műhelyi gyakorlatokat alkalmazunk, és a csomagolás előtt végső tisztítást végzünk. A nagyobb tisztaságot igénylő alkatrészekhez tisztatéri összeszerelő területeket biztosítunk. Egyes alkatrészek ultrahangos tisztításon esnek át. Mások speciális csomagolást igényelnek a tisztaság megőrzése érdekében a szállítás során. Előre megbeszéljük a követelményeket. Ezután a folyamatot az alkatrész tényleges igényei köré építjük fel.
Milyen dokumentációt mellékelnek minden egyes szállítmányhoz?
Kapsz egy megfelelőségi tanúsítványt, amely igazolja, hogy az alkatrészek megfelelnek minden követelménynek. Eszközelőzmény-feljegyzéseket, ha szükséges. Anyagtanúsítványokat, amelyek az eredeti tételekig visszavezethetők. Első cikk szerinti ellenőrzési jelentéseket az új alkatrészekhez. Méretellenőrzési adatokat a kritikus jellemzőkhöz. A pontos csomag a szerződéstől és az alkatrész besorolásától függ. Biztosítjuk mindazt, amire szüksége van a saját minőségi dokumentációjához és a szabályozási beadványokhoz.
Mennyi idő alatt kapok árajánlatot egy egyedi sugárterápiás komponensre?
Az egyszerű megmunkált alkatrészekre 2-3 munkanapon belül árajánlatot tudunk adni. Az összetett összeszerelések vagy fröccsöntött alkatrészek elkészítése hosszabb időt vesz igénybe, általában 5-7 munkanapot. Az ütemterv attól függ, hogy mennyire teljes a modell és a rajzcsomag. A világos specifikációk felgyorsítják a folyamatot. Ha még a tervezés során gyors árajánlatra van szüksége, előzetes áttekintést tudunk készíteni a korai koncepciók alapján, hogy megalapozott számokat adjunk a költségvetéshez.






