
परिचय
सीएनसी मशीनिंग द्वारा पुर्जों का निर्माण करते समय , इंजीनियरों को अक्सर ऐसी जटिल समस्याओं का सामना करना पड़ता है जिन्हें डिजाइन चरण के दौरान पहचानना मुश्किल होता है। सबसे आम समस्याओं में से एक है पतली दीवारों वाली संरचनाओं को संभालना। कम कठोरता के कारण, काटने के बल से दीवारें झुक जाती हैं। इससे कंपन होता है। सतह पर झुर्रियाँ दिखाई देती हैं। विक्षेपण के कारण आकार में विचलन होता है। स्क्रैप की दर बढ़ जाती है।
यह गाइड पतली दीवारों वाले पुर्जों के निर्माण में इंजीनियरों के सामने आने वाली प्रमुख चुनौतियों को कवर करती है। हम यह भी देखेंगे कि कौन सी सीएनसी मशीनिंग प्रक्रियाएं इन जटिल घटकों के लिए सफलता दिलाती हैं। पांच-अक्षीय मशीनिंग पतली दीवारों वाले पुर्जों के निर्माण में क्रांतिकारी बदलाव लाती है। आइए विस्तार से जानें।
पतली दीवारों वाले पुर्जों की सीएनसी मशीनिंग मुश्किल क्यों होती है?
सीएनसी मशीनिंग के संदर्भ में पतली दीवारों वाले पुर्जों के साथ मुख्य समस्याएं क्या हैं? नोबल के इंजीनियरों ने 6 प्रमुख क्षेत्रों की पहचान की है:
कम कठोरता और स्थैतिक विक्षेपण
एक पतली दीवार के बारे में सोचें। इसके पीछे कोई द्रव्यमान नहीं है। काटने वाला औजार सामग्री पर दबाव डालता है। यह बल दीवार को औजार से दूर मोड़ देता है। फिर काटने के बाद दीवार वापस अपनी मूल स्थिति में आ जाती है। इसे स्थैतिक विक्षेपण कहते हैं।
इसका नतीजा आकार में त्रुटि होती है। मशीन से निकला पुर्जा या तो आकार में छोटा होता है या गोलाई में नहीं होता। ऑपरेटर उसे मापते हैं। वह निरीक्षण में विफल हो जाता है। दीवारें पतली होने पर यह समस्या और भी गंभीर हो जाती है। त्वरित प्रोटोटाइपिंग से अक्सर समस्या का जल्दी पता चल जाता है, लेकिन उत्पादन की मात्रा बढ़ने से हर त्रुटि और भी बढ़ जाती है।
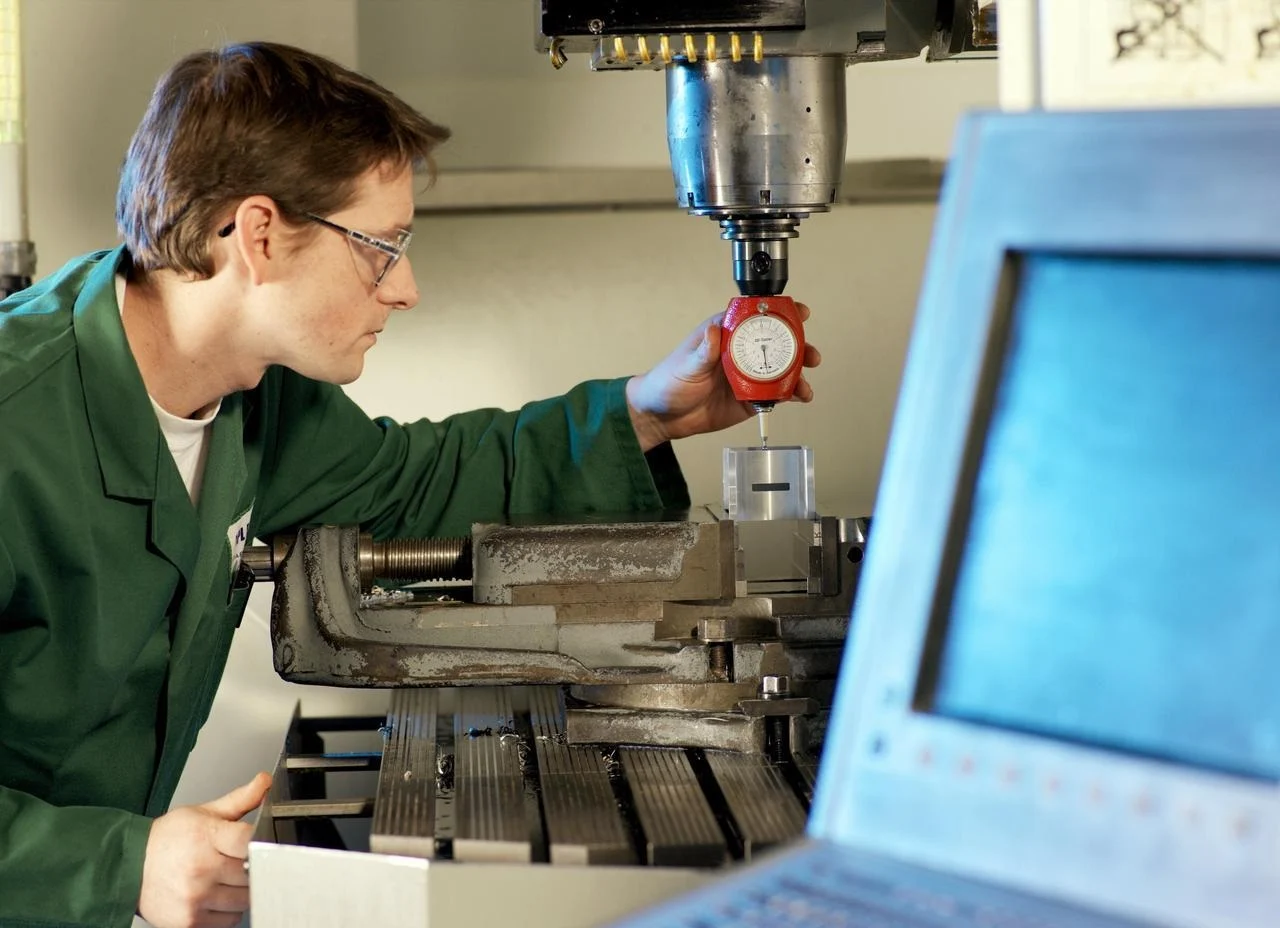
बकबक और हार्मोनिक कंपन
प्रत्येक भाग की एक प्राकृतिक आवृत्ति होती है। पतली दीवारों की प्राकृतिक आवृत्ति कम होती है। काटने वाले औजार के दांतों की गति उस प्राकृतिक आवृत्ति से मेल खा सकती है। ऐसा होने पर, अनुनाद उत्पन्न होता है। दीवार ज़ोर से कंपन करती है।
मशीनिंग की गई सतह पर कंपन के निशान दिखाई देते हैं। टूल की आयु कम हो जाती है। सतह की गुणवत्ता खराब हो जाती है। कभी-कभी कंपन इतना तेज़ हो जाता है कि ऑपरेटर को पूरे कारखाने में सुनाई देता है। 5-एक्सिस मशीनिंग इसमें मददगार हो सकती है क्योंकि टूल का ओरिएंटेशन एंगेजमेंट डायनामिक्स को बदल देता है। लेकिन भौतिकी के नियम वही रहते हैं। कम कठोरता कंपन को बढ़ावा देती है।
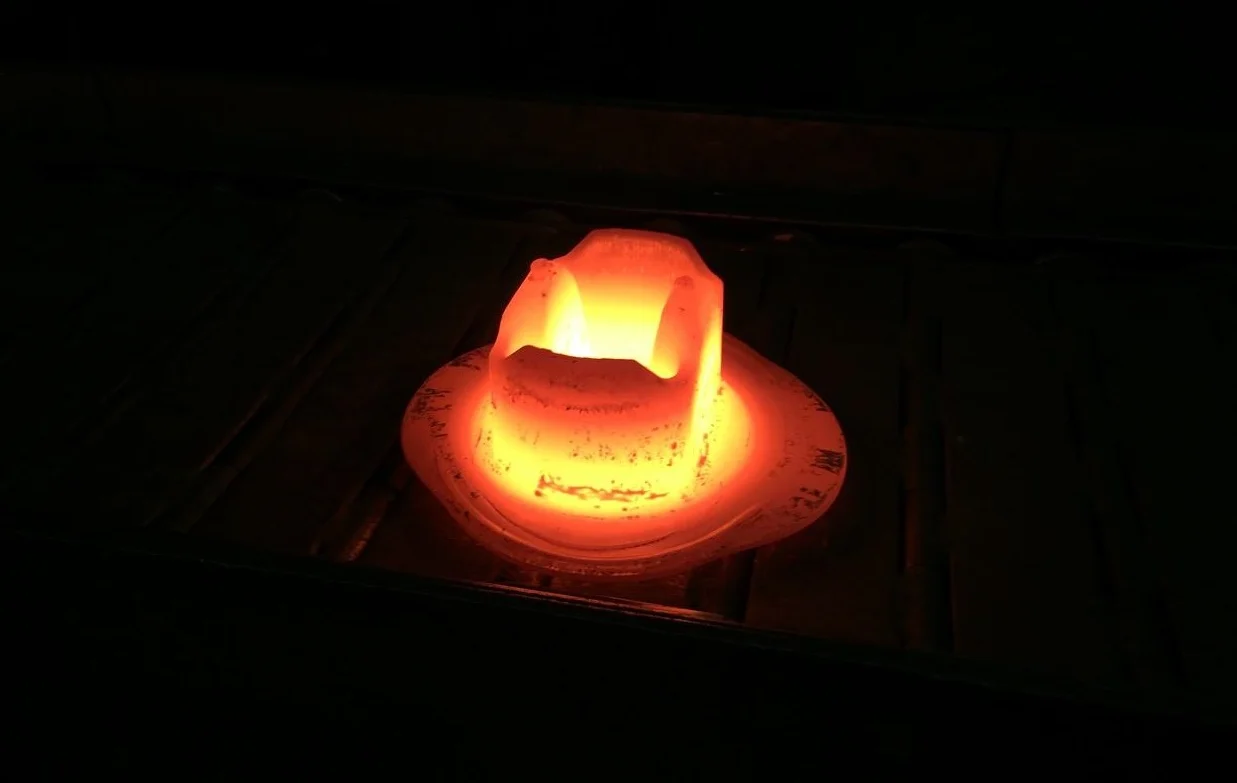
ऊष्मा का संचय और ऊष्मीय विरूपण
पतले सेक्शन ऊष्मा को अच्छी तरह से फैला नहीं पाते। एक ठोस धातु का ब्लॉक काटने वाले क्षेत्र से ऊष्मा को दूर खींच लेता है। पतली दीवार ऐसा नहीं कर सकती। इस प्रकार, ऊष्मा पदार्थ में जमा हो जाती है।
दीवार स्थानीय रूप से फैलती है। मशीनिंग के बाद जब यह ठंडी होती है, तो इसका आकार बदल जाता है। तापीय विकृति के कारण कटाई के तुरंत बाद दिखने वाली सटीकता में गड़बड़ी आ जाती है। ऑपरेटर एक घंटे बाद पुर्जे को मापते हैं और पाते हैं कि वह अपनी जगह से हिल गया है। यह सटीक सीएनसी मशीनिंग के लिए एक बुरा सपना है । इसका समाधान केवल काटने के बल को नियंत्रित करने से नहीं, बल्कि ऊष्मा के प्रवाह को नियंत्रित करने से भी संभव है।
वर्कहोल्डिंग और क्लैम्पिंग विरूपण
एक ठोस ब्लॉक के लिए सामान्य वाइस ठीक काम करता है। इसे कसकर पकड़ें, ब्लॉक हिलता नहीं है। लेकिन पतली दीवार वाले हिस्से का क्या? कहानी अलग है। वाइस के जबड़े दीवार को कुचल देते हैं। या फिर काटने की प्रक्रिया शुरू होने से पहले ही वे पूरे आकार को बिगाड़ देते हैं।
ऑपरेटर अक्सर मशीनिंग के बाद किसी पार्ट को मापते हैं। फिर वे उसे अनक्लैंप करते हैं। दीवार वापस अपने मूल विकृत आकार में आ जाती है। पार्ट निरीक्षण में फेल हो जाता है। समस्या मशीनिंग में नहीं, बल्कि क्लैम्पिंग में थी। इसके समाधान में सॉफ्ट जॉ, पॉट फिक्स्चर या एडहेसिव माउंटिंग शामिल हैं। पतली दीवारों के लिए मानक सीएनसी मशीनिंग विधियों पर पुनर्विचार करने की आवश्यकता है।
अवशिष्ट तनाव और विकृति
धातु का स्टॉक मिल से आंतरिक तनावों के साथ आता है। रोलिंग, एक्सट्रूज़न और हीट ट्रीटमेंट—ये सभी प्रक्रियाएं सामग्री में तनाव पैदा करती हैं। जब कोई मशीनिस्ट ठोस ब्लॉक से सामग्री हटाता है, तो ये तनाव असमान रूप से निकलते हैं। परिणामस्वरूप, भाग मुड़ जाता है।
मोटे हिस्से में विकृति कम होती है। पतली दीवार वाले हिस्से में, तनाव कम करने से अत्यधिक विरूपण हो जाता है। सपाट दीवार घुमावदार हो जाती है। गोल आकृति अंडाकार हो जाती है। खुरदरापन दूर करने के बाद तनाव कम करने वाले चक्रों से मदद मिल सकती है। एल्युमीनियम जैसी कम तनाव वाली सामग्रियों में रैपिड प्रोटोटाइपिंग करने से कठोर धातुओं के उत्पादन से पहले विकृति के पैटर्न का पता चल सकता है।
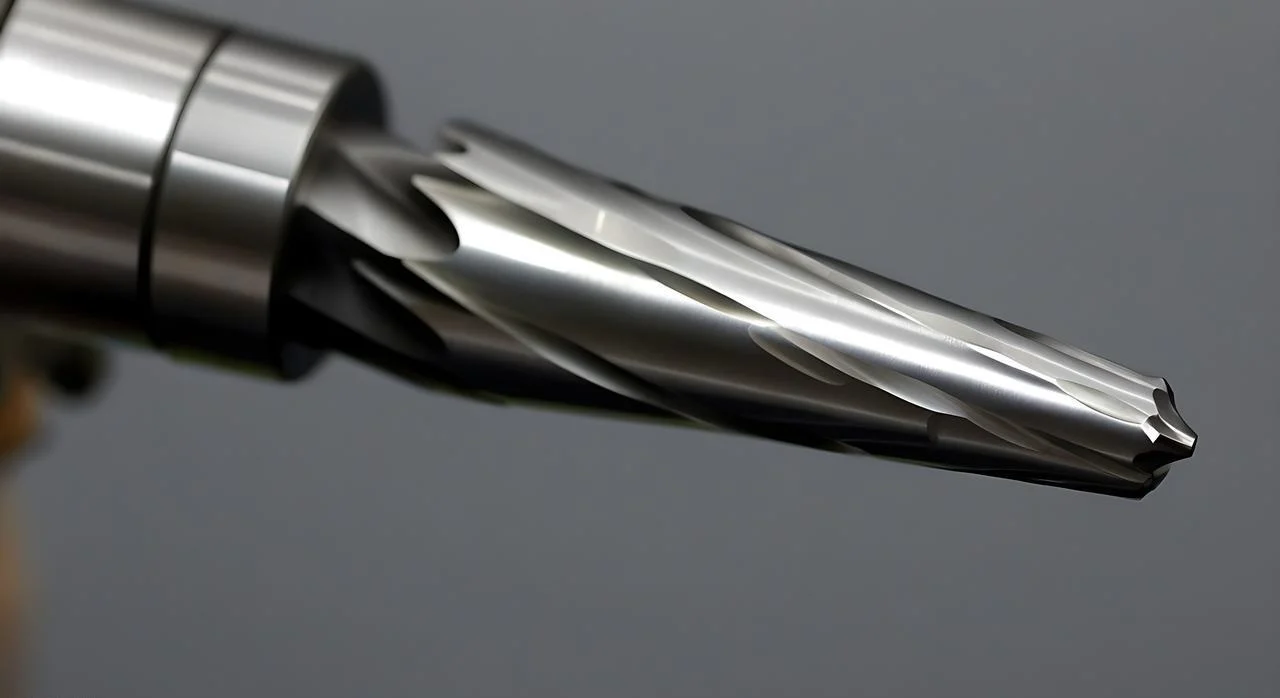
उपकरण विक्षेपण
काटने का औजार मुड़ जाता है। एक छोटा, मोटा एंड मिल कठोर होता है। एक लंबा, पतला एंड मिल कठोर नहीं होता। पतली दीवारों वाले पुर्जों में अक्सर गहरी संरचनाओं तक पहुँचने के लिए लंबी पहुँच वाले औजारों की आवश्यकता होती है। इस पहुँच की अपनी लागत होती है।
काटने के भार के कारण औजार झुक जाता है। अलग-अलग मोटाई की दीवारों पर काम करते समय यह झुकाव बदलता रहता है। सतह की फिनिश खराब हो जाती है। सहनशीलता में बदलाव आ जाता है। कभी-कभी औजार टूट भी जाता है। 5-एक्सिस मशीनिंग में छोटे औजारों का उपयोग किया जा सकता है क्योंकि पुर्जे को दोबारा व्यवस्थित किया जा सकता है। छोटे औजारों का मतलब है कम झुकाव। पतली दीवारों और सीमित जगह में यह एक बड़ा फायदा है।
पतली दीवार वाली सीएनसी मशीनिंग को बेहतर बनाने के लिए सिद्ध रणनीतियाँ
यहां सिद्ध रणनीतियों की चार श्रेणियां दी गई हैं। इन्हें कारखाने में लागू करें। पतली दीवारों वाले पुर्जे बनाना अब मुश्किल नहीं, बल्कि संभव हो जाएगा।
1. फिक्सचरिंग और वर्कपीस सपोर्ट
फिलर सामग्री अच्छी तरह काम करती है। कम गलनांक वाली मिश्र धातुएँ खोखली संरचनाओं में आसानी से भरी जा सकती हैं। इन्हें मशीन से काटकर आकार दें और बाद में पिघलाकर निकाल लें। प्लास्टिक के लिए मोम उपयुक्त है। विषम आकृतियों के लिए यूरेथेन का उपयोग किया जा सकता है। बलि चढ़ाने वाले सपोर्ट और टैब पतली दीवार को मोटी सामग्री से जोड़ते हैं। अंत में टैब को काट दें।
वैक्यूम चक सपाट, पतले पुर्जों को बिना कुचले पकड़ कर रखते हैं। अनुरूप मुलायम जबड़े पुर्जे के आकार में एकदम सटीक रूप से ढल जाते हैं। कोई बिंदु भार नहीं। कोई विकृति नहीं। बैकिंग प्लग पॉकेट और पतले जालों के पीछे लगाए जाते हैं। प्लग नीचे से दीवार को सहारा देता है। टूल धक्का देता है, प्लग वापस धक्का देता है। सीएनसी मशीनिंग फिर से पूर्वानुमानित हो जाती है।
2. टूलपाथ और कटिंग रणनीति
काटने का बल कम करें। कम बल का मतलब है कम विक्षेपण।
हाई-स्पीड मशीनिंग से तकनीक में क्रांतिकारी बदलाव आया है। इसमें रेडियल एंगेजमेंट कम होता है और फीड रेट भी बहुत ज़्यादा होता है। ट्रोकोइडल मिलिंग में एंगेजमेंट को कम रखने के लिए गोलाकार टूलपाथ का उपयोग किया जाता है। इस विधि से पतली दीवारों वाले काम में ज़बरदस्त सुधार देखने को मिलता है।
क्लाइम्ब मिलिंग। हमेशा। पारंपरिक मिलिंग कभी नहीं। चिप मोटी अवस्था में शुरू होती है और पतली होती जाती है। टूल वर्कपीस को धकेलने के बजाय उसमें धंसता है। कटिंग की दिशा को बारी-बारी से बदलने से विपरीत दीवारों पर अवशिष्ट तनाव संतुलित रहता है। एक दीवार को ऊपर की ओर काटते हुए काटें। दूसरी दीवार को नीचे की ओर काटते हुए काटें। बल एक दूसरे को रद्द कर देते हैं।
रैंपिंग और हेलिकल एंट्री, प्लंजिंग से हर बार बेहतर होती हैं। प्लंजिंग सीधे नीचे की ओर जाती है। इसमें बहुत अधिक बल और बहुत अधिक ऊष्मा उत्पन्न होती है। रैंपिंग से जुड़ाव दूरी पर फैलता है। हेलिकल एंट्री यही काम एक वृत्त में करती है। पांच-अक्षीय मशीनिंग पतली दीवारों वाली पॉकेटों के लिए बेहतर प्रवेश कोण प्रदान करती है।
3. उपकरण चयन और सेटअप
टूल पर कठोरता को अधिकतम करें। न्यूनतम ओवरहैंग अनिवार्य है। टूल को आवश्यकतानुसार ही बाहर निकालें। इससे अधिक नहीं।
वेरिएबल फ्लूट और वेरिएबल हेलिक्स एंड मिल्स हार्मोनिक कंपन को तोड़ते हैं। फ्लूट की अनियमित दूरी अनुनाद को बनने से रोकती है। मानक उपकरण कंपन करते हैं। वेरिएबल ज्योमेट्री वाले उपकरण सुचारू रूप से कटाई करते हैं।
मानक एंड मिलों की तुलना में अधिक कोर व्यास वाले उपकरण अधिक कठोर होते हैं। बाहरी व्यास समान होने पर भी, केंद्र में स्टील की मात्रा अधिक होती है। कार्बाइड को आधार माना जाता है। सीबीएन और पीसीडी अधिक कठोर और मजबूत होते हैं, लेकिन इनकी कीमत अधिक होती है। पतली टाइटेनियम दीवारों के लिए, यह अतिरिक्त लागत फायदेमंद साबित होती है।
4. परिचालन अनुक्रम
प्रक्रिया क्रम के माध्यम से तनाव को नियंत्रित करें। पहले भाग को पढ़ें। दीवारों पर सामग्री रहने दें। भाग को तनाव से राहत देने के लिए भेजें—थर्मल या क्रायोजेनिक प्रक्रिया द्वारा। फिर उसे अंतिम रूप देने के लिए वापस लाएँ।
रफिंग पास में अधिकांश सामग्री हटा दी जाती है। स्ट्रेस रिलीवर प्रक्रिया से पार्ट अपने आप मुड़ जाता है, फिनिशिंग के दौरान नहीं। फिर फिनिशिंग पास में बची हुई थोड़ी सी सामग्री हटा दी जाती है। दीवार पर कटिंग फोर्स कम लगता है और कोई अवशिष्ट तनाव रिलीज नहीं होता।
अनुकूली फिनिशिंग भी महत्वपूर्ण है। एक भारी पास के बजाय कई हल्के पास। पहले फिनिशिंग पास में बचे हुए मटेरियल का अधिकांश भाग हटा दिया जाता है। दूसरे पास में अंतिम आयाम प्राप्त किया जाता है। दीवार का झुकाव कम होता है क्योंकि प्रत्येक पास में कम मटेरियल हटाया जाता है। उत्पादन शुरू होने से पहले किसी विधि को अंतिम रूप देने से पहले रैपिड प्रोटोटाइपिंग रन इन अनुक्रमों को ठीक करने में मदद करते हैं।
पतली दीवारों वाले पुर्जों के लिए सर्वश्रेष्ठ सीएनसी मशीनिंग प्रक्रियाएं
हर सीएनसी मशीनिंग प्रक्रिया पतली दीवारों को एक ही तरीके से नहीं संभालती। प्रक्रिया को पार्ट की ज्यामिति के अनुसार ढालना पड़ता है। यहां मुख्य विधियों की तुलना दी गई है।
सीएनसी मिलिंग (3, 4, 5-अक्ष) – सबसे बहुमुखी
लेथ मशीन का उपयोग बेलनाकार पतली दीवारों वाली संरचनाओं जैसे ट्यूब, स्लीव, बेल्लो और पतली दीवारों वाले छल्लों के निर्माण में किया जाता है। इसमें पुर्जे घूमते हैं और औजार सीधी रेखा में चलता है।
रिवर्स टर्निंग से टूल चक से दूर हट जाता है। इससे लंबी और पतली दीवारों पर पुश-ऑफ कम हो जाता है। पील टर्निंग में एक भारी कट के बजाय कई हल्के पास लगते हैं। स्टेडी रेस्ट टूल के संपर्क बिंदु पर पार्ट को सहारा देते हैं। बहुत पतली दीवारों वाली ट्यूबों के लिए, टर्निंग से पहले आंतरिक भाग को कम पिघलने वाले मिश्र धातु से भर दिया जाता है। फिर उसे पिघलाकर बाहर निकाल दिया जाता है। यह सहारा कट को संभव बनाता है।
सीएनसी टर्निंग (लेथ) – बेलनाकार भागों के लिए
लेथ मशीन का उपयोग बेलनाकार पतली दीवारों वाली संरचनाओं जैसे ट्यूब, स्लीव, बेल्लो और पतली दीवारों वाले छल्लों के निर्माण में किया जाता है। इसमें पुर्जे घूमते हैं और औजार सीधी रेखा में चलता है।
रिवर्स टर्निंग से टूल चक से दूर हट जाता है। इससे लंबी और पतली दीवारों पर पुश-ऑफ कम हो जाता है। पील टर्निंग में एक भारी कट के बजाय कई हल्के पास लगते हैं। स्टेडी रेस्ट टूल के संपर्क बिंदु पर पार्ट को सहारा देते हैं। बहुत पतली दीवारों वाली ट्यूबों के लिए, टर्निंग से पहले आंतरिक भाग को कम पिघलने वाले मिश्र धातु से भर दिया जाता है। फिर उसे पिघलाकर बाहर निकाल दिया जाता है। यह सहारा कट को संभव बनाता है।

स्विस-प्रकार की खराद मशीन – छोटे, पतले पुर्जों के लिए
यह मशीन छोटे और पतले पुर्जों के लिए उत्कृष्ट है। 1.5 इंच से कम व्यास वाले पुर्जे, चिकित्सा उपकरण, इलेक्ट्रॉनिक कनेक्टर बॉडी और पतली दीवारों वाली छोटी स्लीव्स भी इसमें आसानी से बन जाती हैं।
इसका मुख्य लाभ गाइड बुशिंग है। यह सामग्री को ठीक उसी जगह सहारा देता है जहाँ टूल काटता है। इसमें लगभग कोई ओवरहैंग नहीं होता। सामग्री खिसकती नहीं है। इससे असाधारण गोलाई और सतह की फिनिशिंग के साथ पतली दीवारें प्राप्त होती हैं। स्विस लेथ पर किए गए त्वरित प्रोटोटाइपिंग से अक्सर यह पता चलता है कि कोई पुर्जा मशीनिंग के योग्य है, जबकि पारंपरिक टर्निंग विधि विफल हो जाती है।
बिजली की निर्वहन मशीनिंग (ईडीएम) – अत्यंत पतली दीवारों के लिए
कभी-कभी, काटने वाली ताकतें ही दुश्मन बन जाती हैं। हल्की मिलिंग ताकतें भी दीवार को मोड़ देती हैं। ईडीएम इस समस्या का समाधान करता है। इसमें काटने वाली कोई ताकत नहीं होती। एक चिंगारी ही पदार्थ को नष्ट कर देती है।
यह विधि 0.3 मिलीमीटर से भी पतली दीवारों के लिए कारगर है। कठोर इस्पात इसका एक सामान्य अनुप्रयोग है। पतली पसलियों वाले सांचे, नाजुक विशेषताओं वाले चिकित्सा उपकरण भी इसका उपयोग करते हैं। इसकी एक कमी है गति। ईडीएम धीमी प्रक्रिया है। लेकिन कठोर धातुओं की अत्यंत पतली दीवारों के लिए, यह एकमात्र विश्वसनीय विधि है।
लेजर और वॉटरजेट – 2डी पतले प्रोफाइल के लिए
ये प्रक्रियाएं 2D पतले प्रोफाइल, सपाट भागों, गैस्केट, शिम और पतले ब्रैकेट के लिए उपयुक्त हैं। सामग्री पर काटने का बल नहीं लगता। लेजर में ऊष्मा का उपयोग होता है, जबकि वाटरजेट में उच्च दबाव वाले पानी में अपघर्षक का उपयोग होता है।
दोनों ही विधियों से विक्षेपण नहीं होता। सीमा ज्यामिति की है। लेजर और वॉटरजेट से गहरे खांचे या आंतरिक त्रि-आयामी संरचनाएं नहीं काटी जा सकतीं। ये सपाट सतह में आर-पार कटाई के लिए सर्वोत्तम हैं।
त्वरित संदर्भ समस्या निवारण तालिका
कारखाने में काम करने वाले ऑपरेटरों को त्वरित उत्तर चाहिए होते हैं। यहाँ एक त्वरित संदर्भ दिया गया है। समस्या को समाधान से मिलाएँ। कोई सिद्धांत नहीं। केवल वही जो कारगर हो।
| चुनौती | सर्वश्रेष्ठ रणनीति |
| बकवास | ट्रोकोइडल टूलपाथ और एक परिवर्तनीय फ्लूट एंड मिल। फ्लूट की अनियमित दूरी हार्मोनिक कंपन को तोड़ देती है। |
| ढह जाना (दीवार गिर जाती है) | गुहा के भीतर भराव सामग्री। कम गलनांक वाली मिश्र धातु या मोम। पुर्जे के आकार से मेल खाने के लिए अनुरूप नरम जबड़े मशीनीकृत किए गए हैं। कोई बिंदु भार नहीं। |
| गर्मी का निर्माण | चिप लोड को कम रखने के लिए हाई-स्पीड मशीनिंग। कटिंग ज़ोन से गर्मी को दूर करने के लिए टूल के माध्यम से कूलेंट का उपयोग। |
| क्लैम्प खोलने के बाद विकृति | पार्ट को रफ करें। स्ट्रेस रिलीफ के लिए भेजें। फिनिशिंग के लिए वापस लाएं। पार्ट में विकृति स्ट्रेस रिलीफ के दौरान आती है, फिनिशिंग के दौरान नहीं। |
| पतली फर्श लिफ्टिंग | वैक्यूम चक सतह को नीचे की ओर खींचकर समतल कर देता है। बलिदान प्लेट पर छोटे पुर्जों के लिए सुपरग्लू फिक्सचर। गर्मी या विलायक से पुर्जे को तोड़कर अलग करें। |
इन रणनीतियों को लागू करने वाले ऑपरेटर स्क्रैप दर को कम कर सकते हैं, मशीन के अपटाइम को बढ़ा सकते हैं और पुर्जों के निरीक्षण में पास होने की संभावना को बेहतर बना सकते हैं।
पतली दीवारों वाले पुर्जों की सीएनसी मशीनिंग में बचने योग्य सामान्य गलतियाँ
पतली दीवारों वाले पुर्जों की मशीनिंग करते समय नोबल के इंजीनियरों को कुछ गलतियाँ करने का सामना करना पड़ा है। इन चार गलतियों से बचें। काम बहुत आसान हो जाएगा।
पतली दीवारों पर पारंपरिक स्लॉटिंग पास का उपयोग करना
पूरी चौड़ाई में स्लॉटिंग पास करने से टूल का पूरा व्यास प्रभावित होता है। काटने का बल अचानक बढ़ जाता है। दीवार मुड़ जाती है। कंपन शुरू हो जाता है। पार्ट अक्सर घिस जाता है। ट्रोकोइडल मिलिंग या हल्के रेडियल जुड़ाव वाली हाई-स्पीड मशीनिंग बेहतर काम करती है। छोटे स्टेपओवर और उच्च फीड दरें बेहतर होती हैं। दीवार पर कम बल लगता है और वह अपनी जगह पर बनी रहती है।
चढ़ाई मिलिंग दिशा को अनदेखा करना
पतली दीवारों के लिए क्लाइम्ब मिलिंग एक अनिवार्य प्रक्रिया है। इसमें औजार सामग्री को काटता है। चिप मोटी परत से शुरू होकर पतली परत में समाप्त होती है। कटर वर्कपीस में खींचता है। पारंपरिक मिलिंग इसके विपरीत होती है। इसमें औजार पहले रगड़ता है, फिर काटता है। चिप पतली परत से शुरू होकर मोटी परत में समाप्त होती है। कटर दीवार से दूर धकेलता है। विक्षेपण तुरंत होता है।
अत्यधिक उपकरण ओवरहैंग
आवश्यकता से अधिक हर मिलीमीटर अतिरिक्त उभार कठोरता को कम करता है। औजार मुड़ जाता है। कंपन शुरू हो जाता है। सतह की गुणवत्ता खराब हो जाती है। कई मशीनिस्ट लंबे औजार का इस्तेमाल करके काम शुरू कर देते हैं। यह एक गलती है। सबसे छोटे औजार का उपयोग करें जो सतह तक पहुंच सके। यदि अधिक लंबाई तक पहुंचना अपरिहार्य है, तो टेपर्ड नेक एंड मिल या अधिक कोर व्यास वाले औजार का उपयोग करें। कठोरता सुविधा से अधिक महत्वपूर्ण है।
काम खत्म होने से पहले तनाव से राहत पाना भूल जाना
रफिंग प्रक्रिया में अधिकांश सामग्री हट जाती है। स्टॉक के अंदर दबी अवशिष्ट तनाव मुक्त हो जाती है। पार्ट हिलने लगता है। यदि ऑपरेटर सीधे फिनिशिंग प्रक्रिया में चला जाता है, तो फिनिशिंग पास में कटने वाला आकार अब संरेखित नहीं रहता। इससे स्क्रैप की दर बढ़ जाती है।
इसका समाधान सरल है, लेकिन अक्सर इसे नज़रअंदाज़ कर दिया जाता है। पार्ट को रफ करें। इसे मशीन से निकालें। फिर इसे थर्मल या क्रायोजेनिक स्ट्रेस रिलीफ के लिए भेजें। इसके बाद इसे फिनिशिंग के लिए दोबारा सेट करें। स्ट्रेस रिलीफ के दौरान पार्ट स्थिर हो जाता है। फिनिशिंग पास में पार्ट स्थिर दिखाई देता है। इस चरण के बिना रैपिड प्रोटोटाइपिंग रन से गलत आत्मविश्वास मिलता है। उत्पादन मात्रा से सच्चाई सामने आती है। स्ट्रेस रिलीफ को कभी न छोड़ें।
नोबल के बारे में – परिशुद्धता सीएनसी मशीनिंग पतली दीवारों वाले भागों का
नोबल एक विशिष्ट सीएनसी मशीनिंग प्लांट है। लोग उच्च परिशुद्धता और जटिल पुर्जों के लिए हमारे पास आते हैं।
हमारा मुख्य ध्यान कठिन कार्यों को हल करने पर है। ऐसे पतले पुर्जे जिन्हें अन्य कारखाने अस्वीकार कर देते हैं। ऐसे सटीक मापन मानक जो मशीनों की क्षमता को चुनौती देते हैं। टाइटेनियम, इनकोनेल और कठोर इस्पात जैसी चुनौतीपूर्ण सामग्रियां। हमें परिशुद्ध विनिर्माण में वर्षों का अनुभव है।
हमारी मुख्य सीएनसी मशीनिंग क्षमताएँ
सीएनसी मिलिंग (3, 4 और 5-एक्सिस)
पतली दीवारों और गहरे खांचों के लिए उच्च गति की मशीनिंग। जटिल आकृतियों और अंडरकट के लिए एक साथ पांच-अक्षीय मशीनिंग। पांच-अक्षीय क्षमता से छोटे टूल का उपयोग संभव होता है और कठिन संरचनाओं तक बेहतर पहुंच मिलती है।
सीएनसी टर्निंग (लाइव टूलिंग और मल्टी-एक्सिस)
300 मिलीमीटर तक के व्यास। लाइव टूलिंग एक ही सेटअप में मिल-टर्न ऑपरेशन को सक्षम बनाती है। कम हैंडलिंग से बेहतर सटीकता मिलती है। त्रुटियों की संभावना कम होती है।
स्विस-प्रकार खराद
स्लाइडिंग हेडस्टॉक डिज़ाइन। छोटे व्यास और पतली दीवारों वाले चिकित्सा और इलेक्ट्रॉनिक घटकों के लिए आदर्श। गाइड बुशिंग कटाई के स्थान पर सामग्री को सहारा देती है। न्यूनतम विक्षेपण। उच्च परिशुद्धता।
अतिरिक्त प्रक्रियाएँ
कठोर सामग्रियों और पतले स्लॉट के लिए वायर ईडीएम। समतलता और फिनिश के लिए सरफेस ग्राइंडिंग। ट्रेसबिलिटी के लिए लेजर मार्किंग। आवश्यकता पड़ने पर इन-हाउस असेंबली। ग्राहकों को फिनिशिंग सेवाएं भी मिलती हैं। डिबरिंग, पैसिवेशन और एनोडाइजिंग। एक ही फैक्ट्री में कई चरण।
गुणवत्ता प्रमाणपत्र
सटीक कार्य में विश्वास का बहुत महत्व होता है। हमारे प्रमाणपत्र यह साबित करते हैं कि सिस्टम कारगर हैं।
आईएसओ 9001: 2015
गुणवत्ता प्रबंधन प्रणाली। सुसंगत गुणवत्ता। निरंतर सुधार। कठोर प्रक्रिया नियंत्रण और प्रलेखन।
आईएसओ 13485: 2016
चिकित्सा उपकरण गुणवत्ता प्रबंधन। यह प्रमाणन शल्य चिकित्सा उपकरणों, प्रत्यारोपणों और नैदानिक उपकरणों के लिए घटक निर्माण करने की हमारी क्षमता की पुष्टि करता है। बेहतर ट्रेसबिलिटी। जोखिम प्रबंधन। नियामक अनुपालन।
पतली दीवारों वाले पुर्जों के लिए हमारे साथ साझेदारी क्यों करें?
फिक्सचरिंग और टूलपाथ रणनीतियों में सिद्ध विशेषज्ञता। हम विरूपण से लड़ने के बजाय उसे खत्म करते हैं। प्रमाणित गुणवत्ता प्रणाली यह सुनिश्चित करती है कि प्रत्येक पतली दीवार वाला भाग प्रिंट विनिर्देशों को पूरा करे। कोई अनुमान नहीं। कोई पुनर्कार्य नहीं।
हमारी मशीनों में उन्नत CAM प्रोग्रामिंग का उपयोग होता है। HSM, ट्रोकोइडल मिलिंग, एडेप्टिव क्लियरिंग। ये सभी कम कठोरता वाली सतहों के लिए अनुकूलित हैं। पतली दीवारों पर मानक टूलपाथ चलाने वाले लोग पुर्जों को खराब कर देते हैं। हम ऐसा नहीं करते।
रैपिड प्रोटोटाइपिंग से ग्राहकों को उत्पादन शुरू करने से पहले रणनीतियों का परीक्षण करने की सुविधा मिलती है। चाहे एक पीस हो या दस हजार पीस, हम हर स्तर पर काम करते हैं। प्रोटोटाइप के लिए कारगर रणनीतियाँ ही उत्पादन के लिए भी कारगर होती हैं। यही नोबल का अंतर है।
सामान्य प्रश्न
पतली दीवारों वाले पुर्जों की सीएनसी मशीनिंग को कठिन क्यों माना जाता है?
पतली दीवारों वाले हिस्सों में कठोरता की कमी होती है। कम कठोरता ही मुख्य समस्या है। काटने के बल दीवार पर दबाव डालते हैं, जिससे वह मुड़ जाती है। कंपन शुरू हो जाता है। सतह पर खरोंच के निशान दिखाई देते हैं। पतले हिस्से गर्मी को बाहर नहीं निकाल पाते, जिससे गर्मी बढ़ जाती है। मशीनिंग के दौरान कच्चे माल से अवशिष्ट तनाव उत्पन्न होते हैं। वापस अपनी मूल स्थिति में आने से आयाम बिगड़ जाते हैं। सामान्य क्लैंप स्थिति को और खराब कर देते हैं। वाइस जॉ काटने से पहले ही दीवार को कुचल देते हैं या पूरे हिस्से को विकृत कर देते हैं।
पतली दीवारों के लिए सबसे अच्छी टूलपाथ रणनीति क्या है?
ट्रोकोइडल मिलिंग, उच्च गति मशीनिंग के साथ मिलकर, व्यापक रूप से सर्वोत्तम विधि मानी जाती है। कम रेडियल जुड़ाव अच्छा काम करता है। आमतौर पर, यह टूल के व्यास का पाँच से दस प्रतिशत होता है। उच्च अक्षीय गहराई टूल को लगातार काटने में सक्षम रखती है। इसके परिणामस्वरूप, काटने के लिए लगने वाला बल कम और स्थिर रहता है। कंपन में काफी कमी आती है। जो लोग पारंपरिक स्लॉटिंग से ट्रोकोइडल विधि पर स्विच करते हैं, उन्हें तुरंत सुधार देखने को मिलता है।
पतली दीवारों वाले पुर्जों के लिए कौन सी सीएनसी मशीनिंग प्रक्रिया सबसे अच्छी है?
इसका उत्तर भाग की ज्यामिति पर निर्भर करता है।
- सीएनसी पिसाई साथ में हाउसिंग, पॉकेट और रिब्स के लिए हाई-स्पीड या ट्रोकोइडल रणनीतियाँ सबसे उपयुक्त होती हैं। फाइव-एक्सिस मशीनिंग से टूल को झुकाने और एंगेजमेंट फोर्स को कम करने की क्षमता मिलती है।
- सीएनसी मोड़ साथ में एक स्थिर सहारा या विस्तारक मैंड्रेल ट्यूबों और स्लीव्स को अच्छी तरह से संभालता है। यह सहारा कटाई के दौरान ढहने से रोकता है।
- स्विस प्रकार खराद एक्सेल छोटे व्यास और पतली दीवारों वाले भागों में। 1.5 इंच से कम। गाइड बुशिंग काटने के बिंदु पर ही सामग्री को सहारा देती है।
- तार EDM is अत्यंत कठिन परिस्थितियों के लिए। दीवारें 0.3 मिलीमीटर से भी पतली। कठोर सामग्री। शून्य काटने का बल यानी बिल्कुल भी विक्षेपण नहीं।
- लेजर या वाटरजेट कटाई कार्य सपाट 2डी पतले प्रोफाइल के लिए। गैस्केट, शिम, साधारण ब्रैकेट।
क्या आप पतली दीवारों वाले पुर्जों के प्रोटोटाइपिंग और उच्च मात्रा में उत्पादन दोनों को संभाल सकते हैं?
जी हां। हमारी 1 से 10 यूनिट तक की रैपिड प्रोटोटाइपिंग सेवा ग्राहकों को बड़े पैमाने पर उत्पादन शुरू करने से पहले अपने डिज़ाइन का परीक्षण करने की सुविधा देती है। इसी निर्माण प्रक्रिया को बढ़ाकर 10,000 या उससे अधिक यूनिट तक उत्पादन किया जा सकता है। NOBLE की ISO-प्रमाणित गुणवत्ता प्रबंधन प्रणाली यह सुनिश्चित करती है कि हम जो भी काम करें, वह हर बार सर्वोत्तम हो। चाहे यह पहला उत्पाद हो या 10,000वां, हम हमेशा एकमत रहते हैं। हम नियमों का पालन करते हैं और हमेशा निर्धारित मानकों के भीतर रहते हैं। यही हमारा लक्ष्य है।






