

एएमआर रोबोट के पुर्जे बनाने के लिए चार मुख्य प्रक्रियाओं का उपयोग किया जाता है: सीएनसी मशीनिंग, इंजेक्शन मोल्डिंग, शीट मेटल फैब्रिकेशन और रेडीमेड कंपोनेंट्स। तो आपके पुर्जे के लिए कौन सी प्रक्रिया सही है? इसका जवाब अक्सर आपकी पसंद पर निर्भर नहीं करता। यह तीन सीमाओं पर निर्भर करता है—पुर्जे को क्या काम करना है, आपको कितने पुर्जों की आवश्यकता है, और कौन सा मटेरियल इन दोनों कामों को कर सकता है।
एक सेंसर ब्रैकेट और एक बैटरी ट्रे के बारे में सोचें। रोबोट एक ही है, लेकिन परिणाम बहुत अलग हैं। गलत चुनाव करने पर या तो आपको उपकरणों पर बहुत अधिक खर्च करना पड़ेगा या फिर महत्वपूर्ण स्थान पर मजबूती खोनी पड़ेगी।
किसी स्वायत्त बेड़े में एएमआर (AMR) को शामिल करने से जोखिम और भी बढ़ जाता है। हर विकल्प तकनीक, अपटाइम और उत्पादकता को प्रभावित करता है। आगे दी गई जानकारी एक व्यावहारिक तुलना है जो आपको सही चुनाव करने में मदद करेगी।
एएमआर रोबोट के पुर्जों के निर्माण की प्रक्रियाएँ
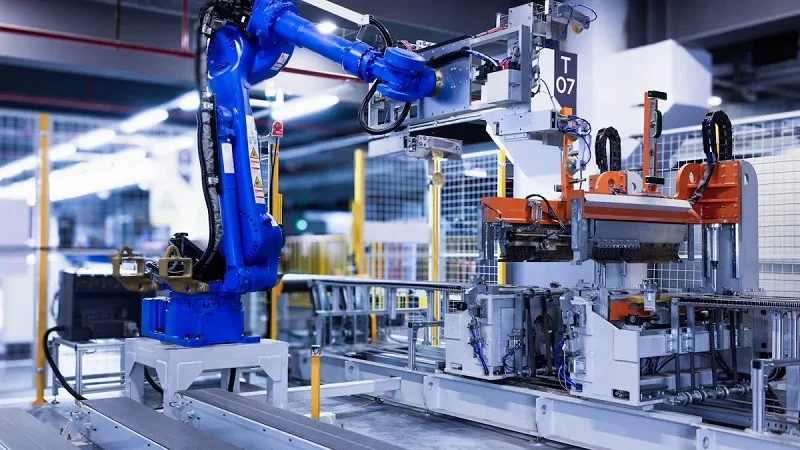
प्रत्येक उत्पादन विधि का अपना कार्य होता है। तीन मुख्य विनिर्माण प्रक्रियाएं — सीएनसी मशीनिंग, इंजेक्शन मोल्डिंग और शीट मेटल फैब्रिकेशन — विशिष्ट भागों के कार्यों और उत्पादन मात्राओं के लिए सर्वोत्तम हैं। यह जानना कि प्रत्येक प्रक्रिया किस कार्य के लिए सबसे उपयुक्त है, आपको सही विकल्प चुनने में मदद करता है।
सटीक घटकों के लिए सीएनसी मशीनिंग
CNC मशीनिंग से आपको एक्चुएटर हाउसिंग, जॉइंट बॉडी, गियरबॉक्स केस और मोटर माउंट के लिए सटीक टॉलरेंस मिलती है। यह कम से मध्यम मात्रा में उत्पादन और फंक्शनल प्रोटोटाइप पार्ट्स के लिए बेहतरीन है, जहाँ सटीक आकार बहुत मायने रखते हैं। यह प्रक्रिया लोड पड़ने पर भी गति को दोहराने योग्य और जोड़ों को सही स्थिति में रखती है, जो मोबाइल रोबोट की विश्वसनीयता के लिए महत्वपूर्ण है। यदि आपके पार्ट को कुछ हज़ारवें इंच के भीतर कंपोनेंट्स में फिट होना है, तो यह प्रक्रिया सबसे उपयुक्त है।
चेसिस और ब्रैकेट अनुप्रयोग
ब्रैकेट और चेसिस के पुर्जों को इस स्तर की सटीकता की आवश्यकता होती है। सेंसर ब्रैकेट में थोड़ी सी भी गड़बड़ी नेविगेशन को पूरी तरह से बाधित कर सकती है। मोटर माउंट और जॉइंट हाउसिंग जैसे संचालन के दौरान भार वहन करने वाले एएमआर संरचनात्मक पुर्जों के लिए, विश्वसनीयता स्थिर सहनशीलता पर निर्भर करती है। सीएनसी जटिल विशेषताओं - आंतरिक चैनल, थ्रेडेड बॉस और काउंटरबोरेड छेद - को भी संभाल सकती है, जिन्हें अन्य विधियों से बनाना बहुत कठिन है। यह इसे संरेखण-महत्वपूर्ण उप-असेंबली वाले पुर्जों के लिए आदर्श बनाता है।
धातु और प्लास्टिक सामग्री विकल्प
सीएनसी मशीन से बनने वाले ब्रैकेट के लिए 6061 एल्युमीनियम सबसे उपयुक्त है। इसका वजन-मजबूती अनुपात उत्कृष्ट है, मशीनिंग तेजी से होती है और जंग से बचाव के लिए इस पर एनोडाइजिंग की जा सकती है। बेयरिंग स्लीव और वियर पैड जैसे कम घर्षण वाले पुर्जों के लिए पीओएम (डेल्रिन) मानक विकल्प है। यह स्वतः चिकनाईयुक्त होता है, हल्का होता है और स्वाभाविक रूप से कंपन को कम करता है। 7075 एल्युमीनियम अधिक मजबूती की जरूरतों के लिए उपयुक्त है, लेकिन प्रति पार्ट इसकी कीमत अधिक होती है। टाइटेनियम या मैग्नीशियम जैसी दुर्लभ सामग्रियों से दूर रहें, जब तक कि वजन या जंग से बचाव की आवश्यकता न हो। ये अधिकांश एएमआर घटकों के लिए स्पष्ट लाभ के बिना मशीनिंग समय और टूल घिसाव को बढ़ाते हैं। सही सामग्री का चयन करने से परियोजना बजट के भीतर रहते हुए प्रदर्शन लक्ष्यों को प्राप्त कर सकती है।
प्लास्टिक आवरणों के लिए इंजेक्शन मोल्डिंग
उत्पादन की मात्रा बढ़ने पर इंजेक्शन मोल्डिंग एक समझदारी भरा विकल्प बन जाता है। यह नॉन-लोड-बेयरिंग हाउसिंग, कवर, केबल-रूटिंग फीचर्स, क्लिप और बॉस के लिए मानक प्रक्रिया है। शुरुआती टूलिंग लागत अधिक होती है, लेकिन बड़े पैमाने पर उत्पादन करने पर प्रति पार्ट लागत काफी कम हो जाती है। यह मोबाइल रोबोटिक्स में उच्च मात्रा में उत्पादन प्रक्रियाओं द्वारा यूनिट लागत को कम करने का एक उत्कृष्ट उदाहरण है।
उच्च मात्रा में आवास उत्पादन
टूलिंग की लागत उसकी जटिलता और सामग्री के आधार पर बहुत भिन्न होती है। एक साधारण प्रोटोटाइप एल्यूमीनियम मोल्ड की कीमत 1,000 डॉलर से 5,000 डॉलर तक होती है। P20 स्टील से बने एक मानक उत्पादन मोल्ड की कीमत 5,000 डॉलर से 30,000 डॉलर तक होती है। H13 कठोर स्टील से बने कई कैविटी वाले उच्च-मात्रा वाले मोल्ड की कीमत 30,000 डॉलर से 100,000 डॉलर तक पहुंच जाती है। हॉट रनर या स्लाइड वाले जटिल मोल्ड की लागत और भी अधिक होती है। तो इंजेक्शन मोल्डिंग कब लाभदायक साबित होती है? CNC मशीनिंग के मुकाबले ब्रेक-ईवन आमतौर पर 100 से 500 यूनिट के बीच होता है। 3D प्रिंटिंग के मुकाबले, यह 500 से 1,000 यूनिट के बीच होता है। इन संख्याओं से नीचे, मोल्ड की लागत का कोई लाभ नहीं होता। इन संख्याओं से ऊपर, इंजेक्शन मोल्डिंग प्रति-भाग कीमत और चक्र समय के मामले में बेहतर साबित होती है। इंजेक्शन मोल्डिंग तकनीक आपको उत्पादन प्रक्रिया में प्रत्येक भाग में एकसमान ज्यामिति भी प्रदान करती है।
प्रभाव-प्रतिरोधी सामग्री विकल्प
इंजेक्शन मोल्डिंग से बने आवरणों के लिए सामग्री का चयन करते समय उसकी प्रभाव शक्ति और नियामक अनुपालन को ध्यान में रखा जाता है। मानक ABS UL94 HB रेटिंग के साथ अच्छी प्रभाव प्रतिरोधक क्षमता प्रदान करता है। यह उन इनडोर आवरणों के लिए उपयुक्त है जहाँ लागत मुख्य चिंता का विषय है। PC/ABS मिश्रण कमरे के तापमान पर ABS की तुलना में लगभग दस गुना अधिक प्रभाव शक्ति प्रदान करते हैं। यही कारण है कि ये रोबोट के आवरणों और इलेक्ट्रॉनिक आवरणों के लिए सर्वोत्तम विकल्प हैं, जिन्हें साझा स्थानों में कभी-कभार धक्के लगते हैं। यह तकनीक डिजाइनरों को लचीलापन प्रदान करती है। जब ज्वाला मंदता महत्वपूर्ण हो - जैसे बैटरी डिब्बे या मोटर नियंत्रकों के लिए - तो UL94 V-0 रेटिंग वाले FR-ABS या FR-PC/ABS की आवश्यकता होती है। ये ग्रेड ज्वाला बुझने के कुछ सेकंड बाद ही स्वयं बुझ जाते हैं, जिससे नियामक मानकों का पालन होता है। इसमें प्रभाव प्रदर्शन में कुछ कमी आती है, लेकिन सुरक्षा अनुपालन सर्वोपरि है। मोल्डिंग प्रक्रिया में स्वचालन से चक्र समय कम रहता है और उच्च मात्रा में उत्पादन के दौरान गुणवत्ता स्थिर बनी रहती है।
स्वायत्त मोबाइल रोबोटों के लिए शीट मेटल फैब्रिकेशन
एएमआर में संरचनात्मक फ्रेम के निर्माण की मुख्य प्रक्रिया शीट मेटल की है। लेजर कटिंग, बेंडिंग और वेल्डिंग से कठोर और हल्के ढांचे बनते हैं जो एएमआर रोबोट के पुर्जों का वजन और भार वहन कर सकते हैं। यह प्रक्रिया मध्यम स्तर की सटीकता प्रदान करती है, लेकिन बेंड अलाउंस और वेल्ड डिस्टॉर्शन को नियंत्रित करके अधिकांश अनुप्रयोगों के लिए अलाइनमेंट को पूर्वानुमानित रखा जा सकता है।
लेजर कटिंग, बेंडिंग और वेल्डिंग
यह प्रक्रिया धातु की एक सपाट शीट से शुरू होती है। लेज़र सटीक स्वचालन का उपयोग करके एक ही बार में बाहरी रूपरेखा और सभी आंतरिक संरचनाएँ — छेद, खांचे, कटआउट — काट देते हैं। फिर एक प्रेस ब्रेक निर्धारित रेखाओं के साथ भाग को आकार में मोड़ता है। अंत में, वेल्डिंग द्वारा अलग-अलग पैनलों को जोड़कर एक फ्रेम, आवरण या चेसिस बनाया जाता है। यह विधि प्रोटोटाइप और कम मात्रा में उत्पादन के लिए किफायती है क्योंकि इसमें महंगे औजारों का खर्च नहीं होता। आपको बस लेज़र पथ और मोड़ने का क्रम प्रोग्राम करना होता है। एएमआर चेसिस और इलेक्ट्रॉनिक्स आवरणों के लिए, शीट मेटल डिज़ाइन से लेकर कार्यशील भाग तक का एक तेज़ मार्ग प्रदान करता है।
भार-सामग्री चयन के लिए शक्ति
एल्युमीनियम अपने उच्च शक्ति-भार अनुपात के कारण यहाँ प्रमुखता से उपयोग किया जाता है। 6061-T6 गोदामों में उपयोग होने वाले स्वायत्त मशीन चालकों (एएमआर) और डिलीवरी रोबोटों के लिए सर्वमान्य सामग्री है - इसकी वेल्डिंग आसानी से हो जाती है, यह अच्छी तरह से आकार लेता है और एएमआर रोबोट के हिस्से को हल्का रखता है, जिससे बैटरी की दक्षता बढ़ती है। स्टील भारी औद्योगिक स्वायत्त वाहन चालकों (एजीवी) के लिए अधिकतम कठोरता प्रदान करता है, लेकिन इससे वजन काफी बढ़ जाता है, जिससे ऊर्जा दक्षता कम हो जाती है। कार्बन फाइबर कंपोजिट उच्च-प्रदर्शन अनुप्रयोगों के लिए उत्कृष्ट हल्कापन प्रदान करते हैं, लेकिन ये महंगे होते हैं और इनकी मरम्मत करना कठिन होता है। अधिकांश मोबाइल स्वायत्त प्लेटफार्मों के लिए, एल्युमीनियम शक्ति, वजन और लागत के बीच सबसे उपयुक्त विकल्प है। यह उचित उत्पादन लागत के साथ प्रदर्शन को संतुलित करता है।
एएमआर रोबोट के पुर्जों के लिए डिजाइन संबंधी विचार
अच्छा डिज़ाइन प्रक्रिया चुनने से पहले ही शुरू हो जाता है। आकार का समझदारी से चुनाव करने से लागत कम होती है, उत्पादन में लगने वाला समय कम होता है और निर्माण कार्य आसान हो जाता है। आइए देखें कि सबसे महत्वपूर्ण क्या है।
विनिर्माण के लिए ज्यामिति अनुकूलन
सरल सुविधाओं से पैसे की बचत होती है। एक नुकीले अंदरूनी कोने के लिए EDM या अतिरिक्त मशीनिंग चरणों की आवश्यकता हो सकती है। एक छोटा रेडियस भी ठीक रहता। सख्त टॉलरेंस के कारण कटिंग धीमी हो जाती है, अधिक निरीक्षण की आवश्यकता होती है और स्क्रैप का जोखिम बढ़ जाता है। एक छोटा सा डिज़ाइन परिवर्तन पूरे मशीन सेटअप को बदल सकता है या विशेष टूलिंग की आवश्यकता को समाप्त कर सकता है।
जटिल विशेषताओं को सरल बनाना
डिज़ाइनरों को जहां तक संभव हो, नुकीले अंदरूनी कोनों से बचना चाहिए। त्रिज्या जोड़ने से कोनों पर मैन्युअल काम करने की आवश्यकता समाप्त हो जाती है और मशीनिंग सेटअप में तेजी आती है। लंबे, पतले छेद भी एक समस्या हैं। ड्रिल की गहराई और व्यास का अनुपात 3:1 या उससे कम रखें। इससे अधिक होने पर आपके आपूर्तिकर्ता को विशेष टूलिंग की आवश्यकता होगी, जिससे लागत बढ़ जाएगी। टूल की गति के लंबवत समतल सतहों पर छेद तेजी से और कम खर्चे में ड्रिल होते हैं। ब्लाइंड होल के सिरों को भी मानक ड्रिल टिप से मिलाएं। गैर-मानक फिनिश के लिए महंगे अतिरिक्त ऑपरेशन की आवश्यकता होती है।
मानक उपकरण आकार उपयोग
मानक ड्रिल साइज़ और स्टॉक मोटाई का ही इस्तेमाल करें। इससे आपूर्तिकर्ताओं को आसानी से उपलब्ध टूलिंग और सामग्री का उपयोग करने में सुविधा होती है। एक छोटा सा बदलाव भी आपके निर्माता को अधिक मानक स्टॉक का उपयोग करने की अनुमति दे सकता है। इससे समय और पैसा दोनों की बचत होती है और प्रदर्शन पर कोई असर नहीं पड़ता।
स्वायत्त मोबाइल रोबोट फ्रेम के लिए संरचनात्मक डिजाइन
फ्रेम में सब कुछ लगा होता है। इसमें बैटरी पैक, मोटर और सेंसर असेंबली लगी होती हैं। अगर संरचना सही हो, तो आपके स्वायत्त मोबाइल रोबोट वर्षों तक सुचारू रूप से काम करते रहेंगे।
भार पथ और तनाव वितरण
भार को सबसे छोटे और सीधे रास्तों से गुजारें। जोड़ों पर तनाव केंद्रित करने के बजाय इसे व्यापक क्षेत्रों में फैलाएं। इससे थकान कम होती है और समय के साथ संरेखण स्थिर रहता है।
कंपन अवमंदन और कठोरता
कठोरता और कंपन के बीच संतुलन बनाए रखें। यदि कठोरता अधिक हो, तो कंपन सीधे संवेदनशील इलेक्ट्रॉनिक उपकरणों तक पहुँच जाती है। यदि कठोरता अधिक हो, तो भार पड़ने पर फ्रेम झुक जाता है। रणनीतिक ब्रेसिंग वाले एल्युमीनियम फ्रेम इन दोनों स्थितियों को बखूबी संभालते हैं।
असेंबली-केंद्रित डिज़ाइन दृष्टिकोण
पहले दिन से ही असेंबली के लिए डिज़ाइन करें। इससे निर्माण समय कम होता है और श्रम लागत में कटौती होती है।
स्वयं स्थान निर्धारित करने की क्षमता और मॉड्यूलर विशेषताएं
मॉड्यूलर फ्रेम तकनीशियनों को बैटरी पैक को तेजी से बदलने की सुविधा देते हैं। यह उन मटेरियल हैंडलिंग रोबोटों के लिए महत्वपूर्ण है जो कई शिफ्टों में काम करते हैं। टैब और स्लॉट जैसी स्व-स्थान निर्धारण सुविधाएँ पुर्जों को बिना किसी फिक्स्चर के सही जगह पर निर्देशित करती हैं।
फास्टनर मानकीकरण
पूरे एएमआर रोबोट पार्ट में एक या दो ही आकार के फास्टनर का उपयोग करें। कम औजारों का मतलब है तेजी से असेंबली और कम त्रुटियां। मानक हार्डवेयर से फील्ड में मरम्मत करना भी आसान हो जाता है।
इंजेक्शन मोल्डिंग द्वारा निर्मित आवरणों के लिए, टूलिंग घिसावट से बचने के लिए रिब और कॉर्नर नियमों का पालन करें। मुख्य पैरामीटर इस प्रकार हैं:
| पसली पैरामीटर | अनुशंसित मूल्य |
| आधार पर पसली की मोटाई | नाममात्र दीवार की मोटाई का 50-70% |
| पसलियों की ऊंचाई | नाममात्र दीवार की मोटाई का 2.5–3 गुना |
| रिब ड्राफ्ट | 0.5-1.5 ° |
| पसली आधार त्रिज्या | नाममात्र दीवार की मोटाई का 0.25–0.4 गुना |
प्लास्टिक के पुर्जों में नुकीले कोने तनाव के संकेंद्रक के रूप में कार्य करते हैं जिससे दरारें पड़ सकती हैं, दरारें आ सकती हैं, रासायनिक हमलों के प्रति संवेदनशीलता बढ़ सकती है और अंततः, पुर्जे खराब हो सकते हैं - इसलिए हर कीमत पर इनसे बचना एक बहुत अच्छा विचार है।
शीट मेटल के लिए, मोड़ने की त्रिज्या को एकसमान रखें और सेंसर अलाइनमेंट की आवश्यकता होने पर ही सख्त टॉलरेंस से बचें। ये छोटे-छोटे निर्णय मिलकर दक्षता और उत्पादकता में बड़ा लाभ दिलाते हैं।
एएमआर रोबोट के पुर्जों के लिए सामग्री
एएमआर रोबोट के पुर्जों के लिए सामग्री का चुनाव करते समय संतुलन बनाए रखना जरूरी है। आपको कम वजन, उच्च मजबूती और ऐसी कीमत चाहिए जो परियोजना को बर्बाद न करे। यदि आप सही सामग्री चुनते हैं, तो आपका एएमआर रोबोट पुर्जा लंबे समय तक चलता है और उसे कम मरम्मत की आवश्यकता होती है। यदि आप गलत सामग्री चुनते हैं, तो फ्रेम में दरारें आ सकती हैं या बैटरी जल्दी खत्म हो सकती है।
भार वहन करने वाले घटकों के लिए धातुएँ
धातुएं भारी भार सहन करती हैं। फ्रेम, ड्राइव माउंट और संरचनात्मक ब्रैकेट सभी इन्हीं पर निर्भर करते हैं।
संरचनात्मक फ्रेमों के लिए 6061 एल्युमिनियम
चेसिस के काम के लिए 6061-T6 एल्युमीनियम सबसे अच्छा विकल्प है। क्यों? वेल्डिंग अक्सर निर्णायक कारक होता है। 6061 की फ्यूजन वेल्डिंग की जा सकती है, लेकिन 7075 को आमतौर पर संरचनात्मक फ्यूजन वेल्डिंग के लिए अनुशंसित नहीं किया जाता है क्योंकि इसमें दरारें पड़ने की संभावना होती है। आंकड़े भी इस बात की पुष्टि करते हैं। 6061 की यील्ड स्ट्रेंथ लगभग 275 MPa है, जबकि 7075 की लगभग 500 MPa तक पहुँच जाती है। इलास्टिक मॉडुलस लगभग 69 GPa है जबकि 7075 का 72 GPa है, और घनत्व लगभग 2.70 g/cm³ है जबकि 7075 का 2.80 g/cm³ है। हाँ, 7075 अधिक मजबूत है। लेकिन 6061 का कम घनत्व इसे अच्छा स्ट्रेंथ-टू-वेट अनुपात देता है, और इसकी उत्कृष्ट वेल्डिंग क्षमता इसे AMR चेसिस जैसी वेल्डेड संरचनाओं के लिए सबसे अच्छा विकल्प बनाती है। एक मोबाइल प्लेटफॉर्म के लिए जिसे हल्का रखना आवश्यक है, यह समझौता फायदेमंद साबित होता है।
उच्च घिसाव वाले ड्राइव पार्ट्स के लिए स्टील
स्टील का इस्तेमाल उन जगहों पर होता है जहाँ घिसाव सबसे ज़्यादा मायने रखता है — गियर, शाफ़्ट और ड्राइव के पुर्जे जो दिन में हज़ारों बार आपस में रगड़ खाते हैं। यह एल्युमीनियम से भारी तो है ही, लेकिन इसकी कठोरता और थकान प्रतिरोध क्षमता ड्राइव सिस्टम को लंबे समय तक चलने में मदद करती है। इसका इस्तेमाल केवल वहीं करें जहाँ इसकी ज़रूरत हो, और वज़न का नुकसान कम ही रहेगा।
बाड़ों और बंपरों के लिए इंजीनियरिंग प्लास्टिक
प्लास्टिक से कवर, बंपर और कम घर्षण वाले पुर्जे बनाए जाते हैं। ये हल्के होते हैं, इन्हें ढालना सस्ता होता है और इन्हें रंगना आसान होता है।
प्रभाव प्रतिरोध के लिए ABS और PC/ABS
ABS UL94 HB रेटिंग के साथ अच्छी प्रभाव प्रतिरोधक क्षमता प्रदान करता है, जो उन इनडोर कवरों के लिए उपयुक्त है जहाँ लागत सबसे महत्वपूर्ण होती है। PC/ABS मिश्रण कमरे के तापमान पर ABS की तुलना में लगभग दस गुना अधिक प्रभाव शक्ति प्रदान करते हैं। यही कारण है कि रोबोट के खोल और इलेक्ट्रॉनिक उपकरणों के आवरणों के लिए ये सर्वोत्तम विकल्प हैं, जिन्हें साझा स्थानों में कभी-कभार धक्के लगते हैं। अधिक मात्रा में उपयोग होने वाले प्लास्टिक भागों के लिए, PC/ABS को इसकी मजबूती और अग्निरोधक क्षमता के संतुलित गुणों के कारण प्राथमिकता दी जाती है।
रासायनिक प्रतिरोधी पैनलों के लिए पॉलीप्रोपाइलीन
पॉलीप्रोपाइलीन उन रसायनों का सामना कर सकता है जो अन्य प्लास्टिक को नष्ट कर देते हैं। सफाई एजेंट, स्नेहक और कठोर धुलाई भी इसे नुकसान नहीं पहुंचाते। यही कारण है कि यह खाद्य पदार्थों के प्रसंस्करण या औद्योगिक प्रतिष्ठानों में पैनलों के लिए उपयुक्त है जहां रिसाव की संभावना रहती है।
घिसाव-प्रतिरोधी बुशिंग के लिए नायलॉन
बुशिंग, रोलर और स्लाइडिंग सतहों के लिए नायलॉन एक बढ़िया विकल्प है। यह घिसाव प्रतिरोधी है, कंपन सहन कर सकता है और अक्सर इसे बाहरी स्नेहन की आवश्यकता नहीं होती है। इसे स्टील शाफ्ट के साथ इस्तेमाल करने से एक शांत और टिकाऊ जोड़ बनता है।
वजन, मजबूती और लागत के बीच संतुलन
सामग्री का हर चुनाव एक गुण के बदले दूसरा गुण प्रदान करता है। आइए देखें कि किन बातों पर विचार करना चाहिए।
स्वायत्त मोबाइल रोबोट के विकल्पों की तुलना करते समय, कई मानदंड सबसे अधिक मायने रखते हैं:
- शक्ति-से-भार अनुपात: कार्बन फाइबर कंपोजिट बहुत कम वजन के साथ उच्च कठोरता प्रदान करते हैं, जिससे जड़त्व कम होता है और इस प्रकार एक्चुएटर तेजी से चलते हैं, अधिक सटीक रूप से रुकते हैं और कम बिजली का उपयोग करते हैं। हल्के पुर्जे बियरिंग, जोड़ों और ड्राइव सिस्टम पर घिसाव को भी कम करते हैं।
- कठोरता: उच्च कठोरता सेंसर और टूल को संभालते समय भुजाओं के सिरों को स्थिर रखती है, जिससे बार-बार गति करने पर भी स्थिति की सटीकता बनी रहती है।
- संक्षारण प्रतिरोध: कंपोजिट जंग का प्रतिरोध करते हैं और नमी, सफाई एजेंटों, स्नेहकों और तापमान में उतार-चढ़ाव के मामले में कुछ धातुओं से बेहतर होते हैं, जिससे रखरखाव की आवश्यकता कम हो जाती है।
- डिजाइन में लचीलापन: इंजीनियर मानक स्टॉक आकृतियों पर निर्भर रहने के बजाय, विशिष्ट भार स्थिति के अनुसार आकार, मोटाई, लेआउट और सुदृढीकरण को अनुकूलित कर सकते हैं।
- लागत: सामग्री की लागत का मूल्यांकन प्रदर्शन के आधार पर किया जाना चाहिए। केवल लागत पर ही ध्यान केंद्रित न करें — भार की मात्रा, कार्य चक्र, वातावरण, जोड़ने की विधि और लक्षित वजन बचत जैसे कारकों पर भी विचार करें।
बैटरी की दक्षता के लिए भार संबंधी सीमाएँ
हर अतिरिक्त ग्राम ऊर्जा की खपत करता है। भारी एएमआर रोबोट का पुर्जा उसकी बैटरी को तेजी से खत्म कर देता है और उसे बार-बार चार्ज करने की आवश्यकता होती है। इससे अपटाइम कम हो जाता है और पूरे फ्लीट के जीवनकाल में परिचालन लागत बढ़ जाती है।
सामग्री लागत बनाम प्रदर्शन व्यापार-नापसंद
जब वजन बहुत महत्वपूर्ण हो, तो मैग्नीशियम मिश्रधातु आकर्षक लगती हैं। लेकिन इनसे प्रसंस्करण की जटिलता बढ़ जाती है, इसलिए इनसे तभी बचें जब वजन में होने वाली बचत वास्तव में अतिरिक्त मेहनत को उचित ठहराती हो। व्यावहारिक दृष्टिकोण से, समझदारी इसी में है कि सामग्री को उसके कार्य के अनुरूप चुना जाए, न कि विनिर्देशों में सबसे हल्के विकल्प की तलाश की जाए।
एएमआर रोबोट पार्ट्स के लिए सही प्रक्रिया का चयन करना
किसी प्रक्रिया का चुनाव इस बात पर निर्भर करता है कि वह पुर्जा क्या काम करता है और आपको कितने पुर्जों की आवश्यकता है। जब सही तालमेल बैठ जाता है, तो बाकी सब कुछ ठीक हो जाता है।
प्रक्रिया को भाग के कार्य और आयतन से मिलाना
संरचनात्मक फ्रेम में एक्सल, बैटरी पैक और मोटर लगे होते हैं। शीट मेटल इस काम को बखूबी संभालता है क्योंकि यह मजबूत, हल्का और कम मात्रा में उत्पादन के लिए सस्ता होता है। सेंसर हाउसिंग अलग होते हैं। इन्हें जटिल आकार और चिकनी सतहों की आवश्यकता होती है, इसलिए अधिक मात्रा में उत्पादन होने पर इंजेक्शन मोल्डिंग बेहतर विकल्प साबित होता है। एएमआर बनाने का मतलब है एक ही निर्माण प्रक्रिया में दोनों प्रकार के पुर्जों को संभालना।
कम मात्रा बनाम उच्च मात्रा उत्पादन
कम मात्रा में उत्पादन के लिए सीएनसी मशीनिंग और शीट मेटल सबसे उपयुक्त हैं। इसमें टूलिंग का कोई खर्च नहीं होता, इसलिए बदलाव जल्दी किए जा सकते हैं। अधिक मात्रा में उत्पादन होने पर लागत बदल जाती है। ब्रेक-ईवन पॉइंट पार करने के बाद इंजेक्शन मोल्डिंग में प्रति पार्ट लागत काफी कम हो जाती है। बढ़ते हुए एएमआर बेड़े के लिए यह बदलाव बहुत मायने रखता है।
सरल बनाम जटिल भाग ज्यामिति
साधारण ब्रैकेट और प्लेट? शीट मेटल या सीएनसी, दोनों ही ठीक काम करते हैं। आंतरिक पसलियों वाले जटिल खोखले आकार? इंजेक्शन मोल्डिंग या सीएनसी। नियम सीधा सा है: आकार को उस प्रक्रिया के अनुरूप बनाएं जो उसमें सबसे अच्छी हो। किसी चौकोर चीज को गोल छेद में जबरदस्ती फिट करने की कोशिश न करें।
लागत और लीड टाइम के बीच के संभावित लाभों की तुलना करना
पैसा और समय विपरीत दिशाओं में खींचते हैं। इस तनाव को जानने से आपको बेहतर योजना बनाने में मदद मिलती है।
टूलींग निवेश बनाम प्रति-भाग लागत
इंजेक्शन मोल्डिंग में शुरुआती टूलिंग निवेश की आवश्यकता होती है। यह लागत केवल अधिक मात्रा में उत्पादन के लिए ही उचित है। सीएनसी और शीट मेटल मोल्डिंग में टूलिंग की आवश्यकता बिल्कुल नहीं होती, इसलिए वे कम मात्रा में उत्पादन के लिए प्रतिस्पर्धी बने रहते हैं। मोटर और पहिए जैसे तैयार घटकों का उपयोग यथासंभव पहले किया जाना चाहिए। इससे कस्टम निर्माण लागत कम होती है और डिलीवरी का समय भी कम हो जाता है। व्यावहारिक रूप से, किसी भी एएमआर रोबोट पार्ट के निर्माण के लिए अक्सर यही सबसे समझदारी भरा कदम होता है।
प्रोटोटाइपिंग बनाम उत्पादन के लिए लगने वाला समय
प्रोटोटाइपिंग में गति आवश्यक है। सीएनसी और शीट मेटल मशीनें कुछ ही दिनों में पुर्जे तैयार कर देती हैं, सप्ताहों में नहीं। एक बार टूलिंग तैयार हो जाने पर उत्पादन के लिए इंजेक्शन मोल्डिंग को प्राथमिकता दी जाती है। यह एक वास्तविक दुविधा है: टूलिंग के लिए अभी भुगतान करें, लेकिन बाद में प्रत्येक पुर्जे पर बचत करें। चीन की अग्रणी कंपनी नोबल जैसी एक अच्छी विनिर्माण भागीदार इस निर्णय में मार्गदर्शन कर सकती है। उनकी सेवा क्षमताएं और मशीनिंग विशेषज्ञता ग्राहकों को प्रोटोटाइप से बड़े पैमाने पर उत्पादन तक सुचारू रूप से आगे बढ़ने में मदद करती हैं। इस तरह का समर्थन पूरी परियोजना में दक्षता और उत्पादकता को बढ़ाता है।
स्वचालन और प्रौद्योगिकी इन विकल्पों को लगातार नया रूप दे रहे हैं। उद्योग 4.0 के उपकरण अब टीमों को प्रतिबद्धता जताने से पहले लागत का अनुमान लगाने में मदद करते हैं। स्वायत्त मोबाइल रोबोटों के लिए, सही निर्णय कार्यक्षमता, मात्रा और बजट के बीच संतुलन बनाए रखता है। यदि आप इसे अच्छी तरह से करते हैं, तो आपका एएमआर रोबोट पार्ट्स प्रोग्राम पहले दिन से ही सुचारू रूप से चलता रहेगा।
एएमआर रोबोट पार्ट्स निर्माण के लिए नोबल के साथ साझेदारी

अपने एएमआर रोबोट के पुर्जों के लिए साझेदार चुनना केवल धातु काटने या प्लास्टिक मोल्ड करने वाली दुकान ढूंढने तक सीमित नहीं है। आपको एक ऐसी टीम की आवश्यकता है जो स्वायत्त मोबाइल रोबोटों की कार्यप्रणाली और प्रत्येक पुर्जे की कार्य-क्षमता को समझती हो। नोबल तीनों मुख्य प्रक्रियाओं को एक ही स्थान पर उपलब्ध कराता है। एक ही टीम आपके ब्रैकेट, एनक्लोजर और संरचनात्मक फ्रेम का ध्यान रखती है। आपको आपूर्तिकर्ताओं के बीच तालमेल बिठाने या समन्वय में देरी की समस्या से जूझने की आवश्यकता नहीं होगी।
धातु और प्लास्टिक प्रसंस्करण विशेषज्ञता
NOBLE प्रतिदिन धातु और प्लास्टिक दोनों प्रकार के पुर्जों से संबंधित कार्य करता है। टीम को पता है कि सेंसर ब्रैकेट के लिए CNC मशीनिंग कब सबसे उपयुक्त होती है और अधिक मात्रा में उत्पादन वाले हाउसिंग के लिए इंजेक्शन मोल्डिंग कब बेहतर काम करती है। इससे आपको शुरुआत से ही समय और धन की बचत होती है।
सीएनसी मशीनिंग, इंजेक्शन मोल्डिंग, शीट मेटल
एएमआर निर्माण में प्रत्येक प्रक्रिया की अपनी भूमिका होती है। सीएनसी मशीनिंग से मोटर माउंट्स के लिए सटीक टॉलरेंस प्राप्त होती है। इंजेक्शन मोल्डिंग से बड़े पैमाने पर एनक्लोजर बनाए जाते हैं। शीट मेटल से संरचनात्मक फ्रेम तैयार किए जाते हैं। नोबल शुरुआत में ही निर्माण क्षमता के लिए डिज़ाइन की समीक्षा करता है। इंजीनियर आपकी सीएडी फाइलों को देखते हैं और उन विशेषताओं को इंगित करते हैं जिनसे लागत बढ़ सकती है। एक नुकीले कोने के लिए रेडियस की आवश्यकता हो सकती है। टॉलरेंस आवश्यकता से अधिक सख्त हो सकती है। इस तरह के छोटे-मोटे सुधार आपके प्रोजेक्ट को सुचारू रूप से चलाने में सहायक होते हैं। सामग्री चयन में सहायता भी इस सेवा का हिस्सा है। क्या आप निश्चित नहीं हैं कि 6061 एल्युमीनियम या पीसी/एबीएस आपके अनुप्रयोग के लिए उपयुक्त है? टीम आपको दोनों विकल्पों के बीच के अंतर को स्पष्ट रूप से समझाती है।
तेज़ परिणाम सुनिश्चित करने के लिए आंतरिक क्षमताएं
आंतरिक प्रक्रिया से निर्माण कार्य में लगने वाला समय कम हो जाता है। सब कुछ एक ही जगह पर होने से बाहरी कंपनियों का इंतज़ार नहीं करना पड़ता। बदलाव तेज़ी से होते हैं। प्रोटोटाइप जल्दी तैयार हो जाते हैं। डिज़ाइन में कोई बदलाव होने पर, NOBLE प्रोग्राम को अपडेट करके काम जारी रखता है। यह तेज़ी आपको लॉन्च की तारीख तक पहुंचने में मदद करती है। एक ही संपर्क सूत्र पूरी निर्माण प्रक्रिया को संभालता है। इससे संचार आसान हो जाता है। किसी भी मोबाइल प्लेटफ़ॉर्म प्रोजेक्ट के लिए, इससे जोखिम कम होता है और समयसीमा का सख्ती से पालन होता है।
ISO 9001:2015 और ISO 13485:2016 प्रमाणित गुणवत्ता
आपके पुर्जों के लिए गुणवत्ता प्रणाली बेहद महत्वपूर्ण है। हर बैच में घटकों का प्रदर्शन एक जैसा होना चाहिए। NOBLE के पास ISO 9001:2015 और ISO 13485:2016 दोनों प्रमाणपत्र हैं। ये सिर्फ दिखावटी प्रमाण नहीं हैं। ये उन वास्तविक प्रक्रियाओं का प्रतिनिधित्व करते हैं जो प्रतिदिन उत्पादन का मार्गदर्शन करती हैं। पुर्जे को चाहे गोदाम में भेजा जाए या किसी चिकित्सा उपकरण में, गुणवत्ता का उतना ही ध्यान रखा जाता है।
चिकित्सा और औद्योगिक एएमआर के लिए सटीक गुणवत्ता प्रणाली
ISO 9001:2015 सामान्य गुणवत्ता प्रबंधन को कवर करता है। यह सुनिश्चित करता है कि प्रक्रियाओं का दस्तावेजीकरण, मापन और सुधार किया जाए। ISO 13485:2016 इससे आगे जाता है। यह चिकित्सा उपकरण निर्माण के लिए बनाया गया है। यह तब महत्वपूर्ण होता है जब आपका एएमआर अस्पताल में आपूर्ति करता है। औद्योगिक उपयोगों के लिए भी यही सावधानी लागू होती है। आपको ट्रेसबिलिटी, निरीक्षण रिकॉर्ड और दोहराने योग्य उत्पादन मिलता है। जब कोई पुर्जा आपकी विनिर्माण असेंबली लाइन तक पहुँचता है, तो वह विनिर्देशों से बिल्कुल मेल खाता है। यह गुणवत्ता नियंत्रण पुन:कार्य और विलंब को कम करके उत्पादकता बढ़ाता है। गुणवत्ता प्रौद्योगिकी में प्रगति ग्राहकों के लिए मानकों को लगातार ऊंचा करती जा रही है।
डिजाइन से लेकर असेंबली तक पूर्ण सेवा
NOBLE सिर्फ पुर्जे बनाने से कहीं बढ़कर काम करता है। टीम शिपिंग से पहले का अंतिम चरण भी संभालती है। अपनी सामग्री की सूची भेजें और पूरी तरह से निर्मित उप-असेंबली प्राप्त करें। ब्रैकेट के साथ बैटरी ट्रे, मोल्डेड इंसर्ट के साथ सेंसर हाउसिंग। इससे आपका काम आसान हो जाता है और समय सीमा कम हो जाती है। एक ही आपूर्तिकर्ता से डिज़ाइन सहायता, सामग्री चयन, प्रसंस्करण तकनीक और अंतिम जाँच प्राप्त करें। यह आपके AMR प्रोजेक्ट को तेज़ी से आगे बढ़ाने का एक व्यावहारिक तरीका है।
एक ऐसे साझेदार के साथ काम करना जो प्रक्रियाओं और अनुप्रयोग दोनों को जानता हो, आपको एक फायदा देता है। उपकरण, सामग्री और ज्यामिति से संबंधित हर निर्णय अंतिम उपयोग को ध्यान में रखकर लिया जाता है।
आपके एएमआर रोबोट के पुर्जों के लिए सही प्रक्रिया तीन बातों पर निर्भर करती है: पुर्जा क्या काम करता है, आपको कितने पुर्जों की आवश्यकता है, और कौन सी सामग्री उपयुक्त है। अगर ये तीनों बातें सही ढंग से मेल खा लें, तो बाकी सब अपने आप हो जाएगा।
इसलिए सिर्फ विश्लेषण तक ही सीमित न रहें। अपने डिज़ाइनों को NOBLE जैसे विनिर्माण भागीदार के पास DFM समीक्षा के लिए ले जाएं। उनके इंजीनियर लागत बढ़ाने वाले कारकों को जल्दी पहचान लेंगे और टूलिंग शुरू होने से पहले ही समाधान सुझा देंगे।
यह कदम पहले से कहीं अधिक महत्वपूर्ण है। बढ़ते मोबाइल फ्लीट में एएमआर को एकीकृत करने के लिए पहले दिन से ही समझदारी भरे निर्णय लेने की आवश्यकता होती है। सही तकनीकी साझेदार आपको उत्पाद को बाजार में लाने में लगने वाले समय को कम करने में मदद करता है। आज बेहतर प्रक्रिया चयन का मतलब है कि आपका स्वायत्त मोबाइल रोबोट प्रोग्राम जल्दी लॉन्च होगा, अधिक कुशल ढंग से चलेगा और हर शिफ्ट में उत्पादकता बढ़ाएगा।
एएमआर रोबोट पार्ट्स के लिए अक्सर पूछे जाने वाले प्रश्न
कम मात्रा में उत्पादित एएमआर पार्ट्स के लिए कौन सी प्रक्रिया सबसे अच्छी रहती है?
सीएनसी मशीनिंग या शीट मेटल। टूलिंग के लिए कोई अतिरिक्त भुगतान नहीं। आपको पुर्जे जल्दी मिलते हैं और आप बिना ज्यादा खर्च किए डिज़ाइन बदल सकते हैं। बढ़ते हुए अमेरिकी बेड़े के लिए यह एक बेहतरीन विकल्प है।
इंजेक्शन मोल्डिंग से वास्तव में लाभ कब मिलता है?
सीएनसी के मुकाबले 100 से 500 यूनिट से ऊपर। 3डी प्रिंटिंग के मुकाबले 500 से 1,000 यूनिट से ऊपर। इससे कम उत्पादन के लिए, अधिकांश मोबाइल प्लेटफॉर्म के लिए टूलिंग लागतें व्यावहारिक नहीं रह जातीं।
मुझे अपने रोबोट के ढांचे के लिए किस सामग्री का उपयोग करना चाहिए?
6061-T6 एल्युमिनियम। इसकी वेल्डिंग अच्छी होती है, यह हल्का रहता है और अच्छी मजबूती प्रदान करता है। स्टील भारी-भरकम पुर्जों के लिए उपयुक्त है, लेकिन इससे वजन बढ़ जाता है जिससे मोबाइल रोबोट की बैटरी जल्दी खत्म हो जाती है।
क्या सख्त सहनशीलता हमेशा आवश्यक होती है?
नहीं। इनका उपयोग केवल वहीं करें जहाँ सेंसर अलाइनमेंट की आवश्यकता हो। अन्यथा, आपको बिना किसी वास्तविक लाभ के अधिक पैसे खर्च करने पड़ेंगे। इस तकनीक का उपयोग सोच-समझकर करें।
मैं सीएनसी और शीट मेटल में से कैसे चुनाव करूं?
शीट मेटल से बने स्ट्रक्चरल फ्रेम सबसे अच्छे होते हैं। सीएनसी मशीन से ब्रैकेट और माउंट के लिए सटीक टॉलरेंस मिलती है। दोनों ही मोबाइल रोबोट के लिए उपयुक्त हैं, बस उनके काम अलग-अलग हैं।
क्या मैं एक ही एएमआर रोबोट पार्ट पर अलग-अलग भागों के लिए प्रक्रियाओं को मिला सकता हूँ?
जी हाँ। फ्रेम के लिए शीट मेटल, हाउसिंग के लिए इंजेक्शन मोल्डिंग, और सटीक पुर्जों के लिए सीएनसी। यह तकनीकी मिश्रण पूरे उद्योग में मानक है।
रेडीमेड पार्ट्स के बारे में क्या?
पहले इनका इस्तेमाल करें। कैटलॉग से मोटर्स, पहिए और कंट्रोलर खरीदने से कस्टम लागत कम होती है और डिलीवरी का समय भी कम हो जाता है। किसी भी प्रोजेक्ट के लिए यह एक समझदारी भरा कदम है।







