
परिचय
वैक्यूम कप रोजमर्रा की जिंदगी और औद्योगिक परिवेश दोनों में आम हैं। चाहे आप बड़े-बड़े पुर्जे उठा रहे हों या दीवार पर हैंडबैग टांग रहे हों, ये हमेशा मौजूद रहते हैं।
इनमें आमतौर पर दो भाग होते हैं: एक सक्शन कप बॉडी और एक लचीली सीलिंग लिप। धातु के वैक्यूम कप आमतौर पर औद्योगिक क्षेत्रों में पाए जाते हैं, जबकि रोजमर्रा की जिंदगी में लोग आमतौर पर प्लास्टिक या सिलिकॉन मॉडल को पसंद करते हैं। इस अध्याय में, हम प्लास्टिक वैक्यूम कप पर ध्यान केंद्रित करेंगे।
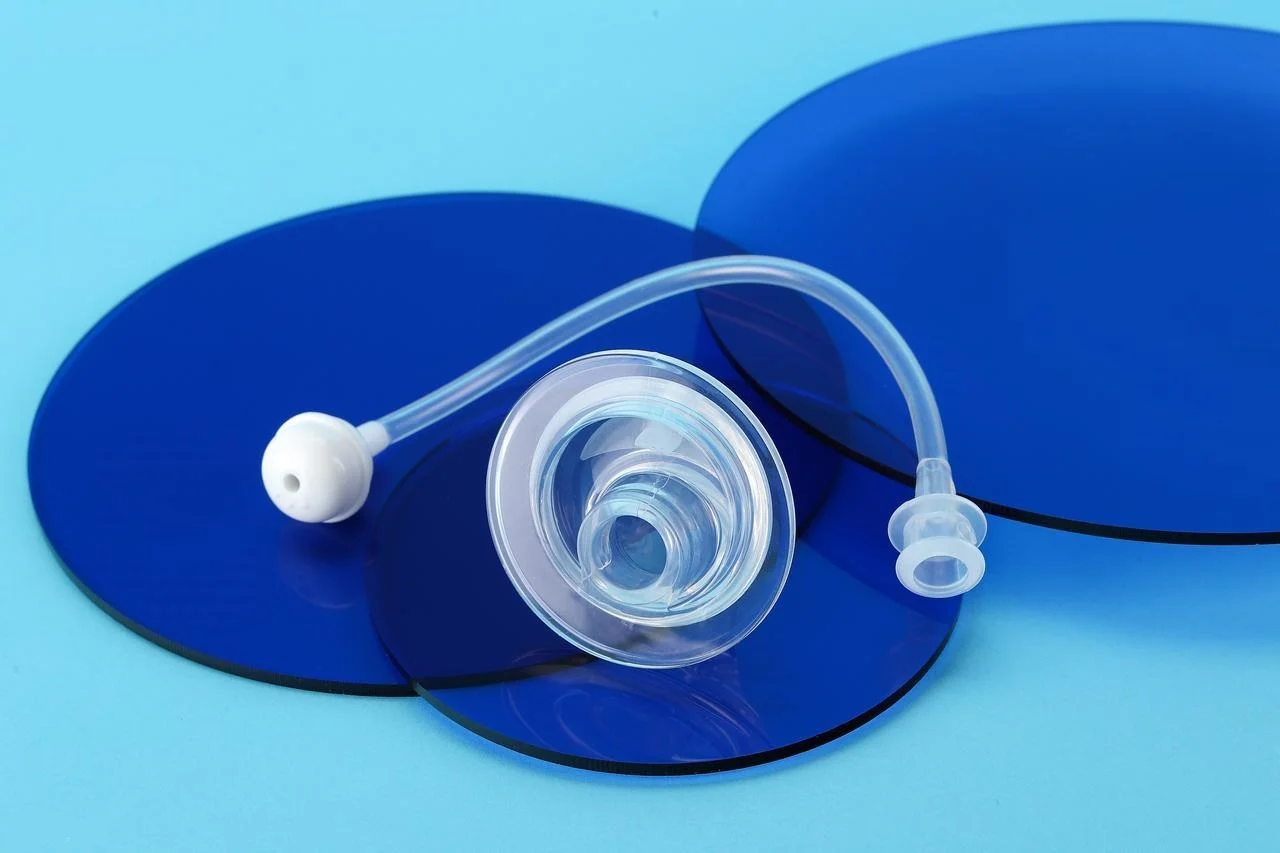
प्लास्टिक कठोर संरचना प्रदान करता है। कप को बिना ढहे बल स्थानांतरित करने के लिए एक मजबूत आधार की आवश्यकता होती है। सिलिकॉन लचीला सीलिंग किनारा प्रदान करता है। यह किनारा असमान सतहों के अनुरूप ढल जाता है और वैक्यूम सील बनाता है।
चरण-दर-चरण: मुख्य विनिर्माण प्रक्रियाएँ
वैक्यूम कप के बड़े पैमाने पर उत्पादन में धातु निर्माण शामिल नहीं होता है। न वेल्डिंग, न कच्चे ब्लॉकों की मशीनिंग। इसमें मुख्य रूप से मोल्डिंग प्रक्रिया का उपयोग होता है। लोग सांचों में सामग्री डालते हैं। ये सांचे ही पुर्जे को आकार देते हैं।
1. प्लास्टिक बॉडी इंजेक्शन मोल्डिंग (कठोर घटक)
ग्राहक रिजिड बॉडी के लिए प्लास्टिक इंजेक्शन मोल्डिंग का उपयोग करते हैं। आम सामग्रियों में एबीएस, पीसी और नायलॉन शामिल हैं। एक इंजेक्शन मोल्डिंग मशीन प्लास्टिक के दानों को पिघलाती है। पिघली हुई सामग्री को स्टील के सांचे में डाला जाता है। पार्ट के आकार और दीवार की मोटाई के आधार पर चक्र का समय 15 से 60 सेकंड तक होता है।
यहां अक्सर रैपिड प्रोटोटाइपिंग का उपयोग किया जाता है। 3D प्रिंटेड प्लास्टिक बॉडी की मदद से लोग बिना किसी ठोस उपकरण के फिटिंग और कार्यक्षमता की जांच कर सकते हैं। डिज़ाइन फाइनल हो जाने के बाद, प्रोडक्शन मोल्ड तैयार किया जाता है।
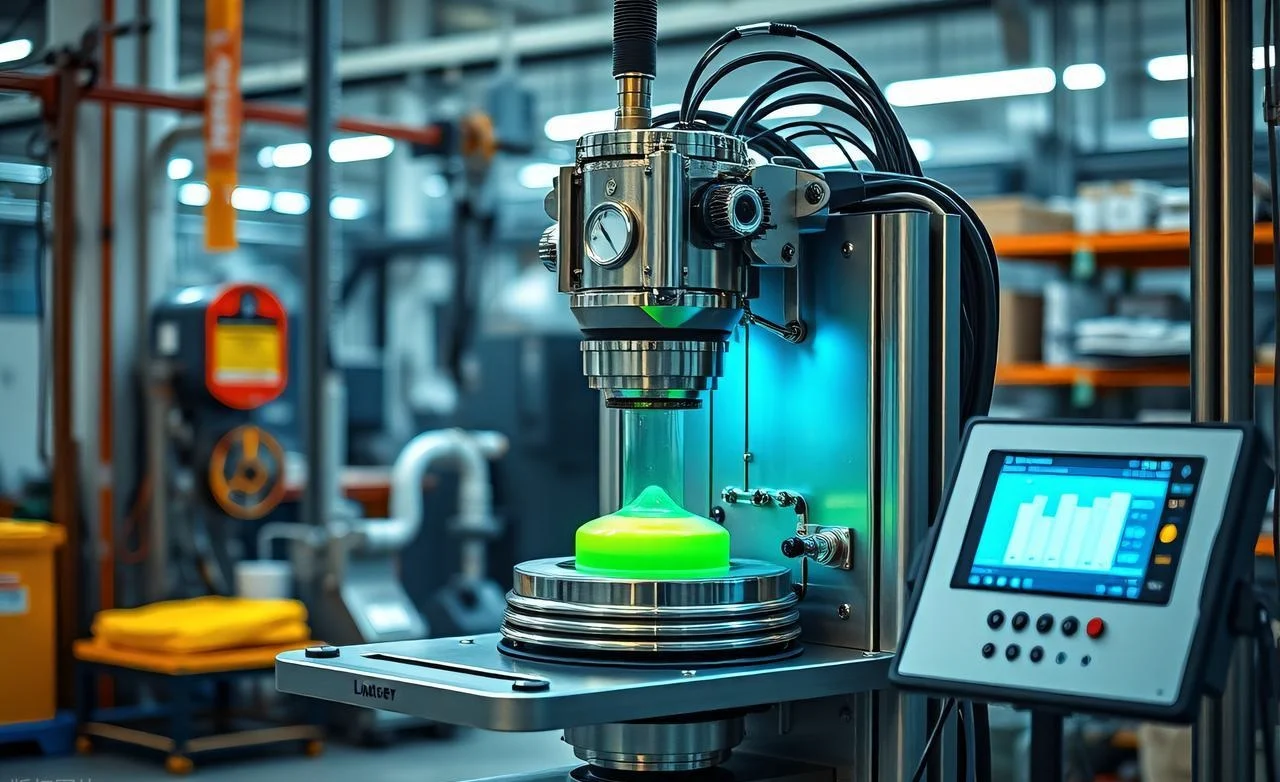
2. सिलिकॉन लिप मोल्डिंग (लचीला सीलिंग तत्व)
यहां दो प्रक्रियाएं हावी हैं। लोग मात्रा और सटीकता की आवश्यकताओं के आधार पर चयन करते हैं।
- संपीड़न ढलाई कार्य कम मात्रा के उत्पादन के लिए, उपकरण निर्माण की लागत कम होती है। पहले से तैयार सिलिकॉन ब्लैंक को गर्म कैविटी में डाला जाता है। प्रेस बंद हो जाता है। ऊष्मा और दबाव से सामग्री को आकार दिया जाता है। चक्र का समय अधिक होता है, लेकिन प्रारंभिक निवेश कम होता है।
- तरल सिलिकॉन रबर (एलएसआर)इंजेक्शन विधि से अधिक मात्रा में तरल पदार्थ का प्रसंस्करण किया जा सकता है। इसकी सटीकता बेहतर होती है। दो तरल घटकों को मिलाकर सीधे गर्म सांचे में इंजेक्ट किया जाता है। तरल पदार्थ का जमना सांचे के अंदर ही होता है। चक्र का समय कम लगता है। औजारों की लागत अधिक होती है। लोग एलएसआर का उपयोग उन कठिन अनुप्रयोगों के लिए करते हैं जहां एकरूपता महत्वपूर्ण होती है।
3. महत्वपूर्ण बंधन: सिलिकॉन को प्लास्टिक से जोड़ना
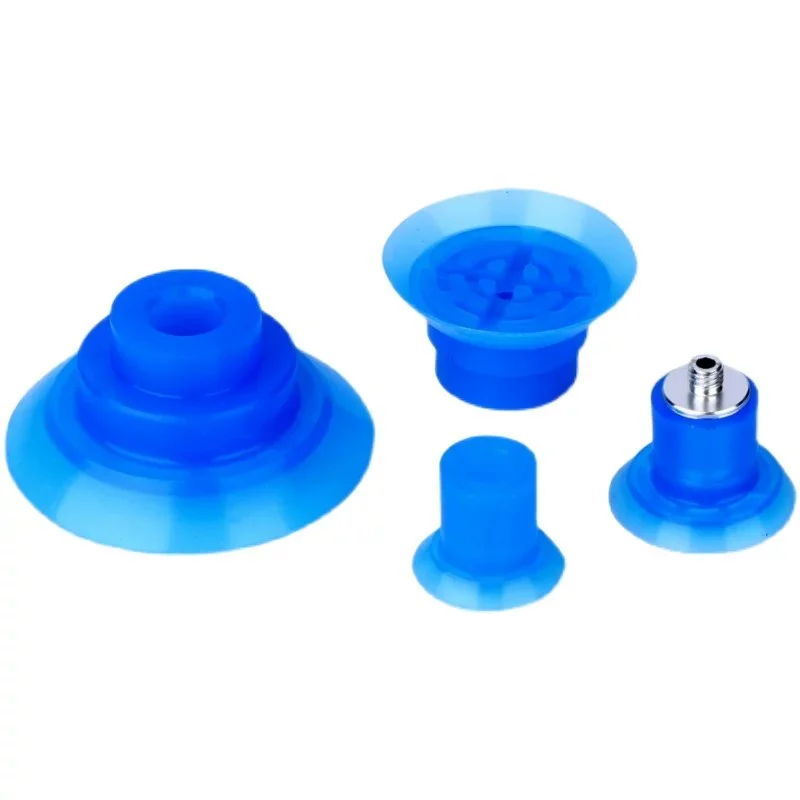
यह चरण कप की सफलता या विफलता तय करता है। सिलिकॉन का किनारा प्लास्टिक बॉडी से जुड़ा रहना चाहिए। इसके लिए दो तरीके मौजूद हैं।
- overmolding is बड़े पैमाने पर उत्पादन के लिए यह पसंदीदा विधि है। प्लास्टिक के ढांचे को दूसरे सांचे में रखा जाता है। फिर उस पर सीधे तरल सिलिकॉन इंजेक्ट किया जाता है। जोड़ पर एक रासायनिक बंधन बन जाता है। किसी चिपकने वाले पदार्थ की आवश्यकता नहीं होती। जोड़ स्थायी होता है।
- बाद गठन करने का कार्य गोंद बॉन्डिंग एक वैकल्पिक विधि है। इसका उपयोग तब किया जाता है जब सामग्रियां एक-दूसरे के अनुकूल न हों या ओवरमोल्डिंग के लिए आवश्यक उपकरण उपलब्ध न हों। प्लास्टिक की सतह पर प्राइमर लगाया जाता है। सिलिकॉन लिप पर चिपकने वाला पदार्थ लगाया जाता है। फिर दोनों भागों को आपस में दबाया जाता है। यह बॉन्डिंग यांत्रिक होती है, रासायनिक नहीं। यह विधि कारगर तो है, लेकिन अधिक उपयोग वाले अनुप्रयोगों के लिए कम विश्वसनीय है।
4. समापन और प्रोसेसिंग के बाद
कप का सांचा अभी तैयार नहीं हुआ है। इसके बाद कई चरण बाकी हैं।
डीफ्लैशिंग प्रक्रिया से अतिरिक्त सिलिकॉन हट जाता है। मोल्ड के विभाजन बिंदुओं पर पतली फ्लैश लाइनें बन जाती हैं। इन्हें मैन्युअल रूप से या स्वचालित क्रायोजेनिक डीफ्लैशिंग द्वारा ट्रिम किया जाता है। सिलिकॉन नरम होता है। यदि मोल्ड अच्छी तरह से डिज़ाइन किया गया हो तो फ्लैश आसानी से निकल जाता है।
सिलिकॉन को ओवन में रखकर पोस्ट-क्योरिंग की जाती है। इस प्रक्रिया में सिलिकॉन को कई घंटों तक उच्च तापमान पर रखा जाता है। यह चरण क्रॉस-लिंकिंग प्रतिक्रिया को पूरा करता है। इससे स्थिरता बढ़ती है और यांत्रिक गुण स्थिर हो जाते हैं। इस चरण को छोड़ना जोखिम भरा हो सकता है।
रिसाव परीक्षण और निरीक्षण से दोषों का पता चलता है। प्रत्येक कप की वैक्यूम क्षमता की जाँच की जाती है। इसके लिए दबाव क्षय या प्रवाह माप का उपयोग किया जाता है। दृश्य निरीक्षण से रिक्तियों, फ्लैश और बॉन्ड की अखंडता की जाँच की जाती है। रिसाव वाला कप काम में विफल रहता है। परीक्षण अनिवार्य है।
वैक्यूम कप निर्माण में शीर्ष 7 विनिर्माण चुनौतियाँ
1. सिलिकॉन में हवा के बुलबुले (रिक्त स्थान)
मिश्रण के दौरान हवा फंस जाती है। ये बुलबुले तैयार उत्पाद में रिक्त स्थान बन जाते हैं। रिक्त स्थान सील को कमजोर कर देते हैं। इनसे रिसाव के रास्ते बन जाते हैं।
समाधान: वैक्यूम डीगैसिंग उपकरण अनिवार्य है। लोग सिलिकॉन के घटकों को मिलाते हैं। फिर मिश्रण को एक वैक्यूम चैंबर में डाला जाता है। वैक्यूम डालने या इंजेक्ट करने से पहले फंसी हुई हवा को बाहर निकाल देता है।
2. असमान उपचार (चिपचिपे या नरम भाग)
सांचे से निकलने पर हिस्सा चिपचिपा होता है। या बहुत नरम होता है। या कुछ जगहों पर पूरी तरह से सूखा नहीं होता। इसका कारण लगभग हमेशा मिश्रण का गलत अनुपात होता है।
समाधान: सटीक तराजू और पूरी तरह से मिश्रण प्रक्रिया। लोग प्रत्येक घटक का वजन करते हैं। वे एक निश्चित समय तक मिश्रण करते हैं। वे बर्तन के किनारों को खुरचते हैं। दो प्रतिशत की भी गड़बड़ी वाला बैच असफल हो जाता है। रैपिड प्रोटोटाइपिंग में अक्सर छोटे-छोटे बैचों का उपयोग किया जाता है जिन्हें हाथ से मिलाया जाता है। ये छोटे बैच मिश्रण की उन त्रुटियों को छिपा सकते हैं जो उत्पादन स्तर पर स्पष्ट हो जाती हैं। उत्पादन बढ़ाने से पहले लोगों को उत्पादन उपकरणों पर मिश्रण प्रक्रिया को सत्यापित करना आवश्यक है।
3. भाग का विरूपण (विकृति)
सिलिकॉन की किनारी भार पड़ने पर दब जाती है। या फिर सांचे से निकालते समय कप अपना आकार बनाए नहीं रख पाता। सामग्री पुर्जे की ज्यामिति के लिए बहुत नरम है।
समाधान: पार्ट के आकार और आकृति के अनुसार शोर ए कठोरता का मिलान करें। 30A सिलिकॉन छोटे, मोटे पार्ट्स के लिए उपयुक्त है। बड़े, पतले किनारे के लिए 50A या उससे अधिक कठोरता की आवश्यकता होती है। इंजीनियर प्रोटोटाइपिंग के दौरान अलग-अलग कठोरता मापों का परीक्षण करते हैं ताकि न्यूनतम कठोरता का पता लगाया जा सके जो आकार को बनाए रखे। बहुत कठोर होने पर सीलिंग प्रभावित होती है। बहुत नरम होने पर पार्ट विकृत हो जाता है।
4. सांचे से चिपक जाना (सांचे से निकालने में समस्याएँ)
जमने के बाद सिलिकॉन आसानी से अलग नहीं होता। निकालते समय हिस्सा फट जाता है। सांचा क्षतिग्रस्त हो जाता है।
कारण: अपर्याप्त रिलीज एजेंट या मोल्ड डिजाइन में जटिल अंडरकट। कुछ सिलिकॉन ग्रेड दूसरों की तुलना में अधिक चिपचिपे होते हैं।
समाधान: सांचे का सही डिज़ाइन ही बचाव की पहली पंक्ति है। तीखे अंडरकट से बचें। ड्राफ्ट एंगल का इस्तेमाल करें। फिर, रिलीज़ एजेंट को सावधानीपूर्वक लगाएं। कम मात्रा में लगाने से पार्ट चिपक जाएगा। ज़्यादा मात्रा में लगाने से सतह की फिनिश खराब हो जाएगी। लोग हर सांचे के लिए एक मानक प्रक्रिया विकसित करते हैं।
5. प्लास्टिक और सिलिकॉन के बीच कमजोर या असफल बंधन
सिलिकॉन का किनारा प्लास्टिक बॉडी से अलग हो जाता है। कप इस्तेमाल के दौरान खराब हो जाता है। जोड़ कभी भी इतना मजबूत नहीं था।
कारण: आमतौर पर सामग्री की असंगति ही इसका कारण होती है। सतह उपचार के बिना सिलिकॉन अधिकांश प्लास्टिक पर नहीं चिपकता है।
समाधान: संभव होने पर ओवरमोल्डिंग टूलिंग को प्राथमिकता दें। ओवरमोल्डिंग एलएसआर इंजेक्शन प्रक्रिया के दौरान एक रासायनिक बंधन बनाती है। इसमें किसी चिपकने वाले पदार्थ की आवश्यकता नहीं होती है। जब ओवरमोल्डिंग संभव न हो, तो सतह प्राइमर के साथ विशेष औद्योगिक चिपकने वाले पदार्थों का उपयोग किया जाता है। चिपकने वाले पदार्थ के उपयोग में सावधानीपूर्वक प्रक्रिया नियंत्रण आवश्यक है।
6. रासायनिक रिसाव और संदूषण (खाद्य/चिकित्सा)
खाद्य पदार्थों के संपर्क में आने वाले या चिकित्सा उपयोग के लिए बने भागों से रसायन नहीं निकलने चाहिए। मानक सिलिकॉन में ऐसे योजक पदार्थ होते हैं जो सुरक्षित नहीं हैं।
कारण: अप्रमाणित कच्चा माल। आपूर्तिकर्ता ने लागत में कटौती की।
समाधान: एफडीए-अनुरूप सिलिकॉन का उपयोग करें। संबंधित नियम 21 सीएफआर 177.2600 है। चिकित्सा अनुप्रयोगों के लिए आईएसओ 10993 प्रमाणन आवश्यक हो सकता है। लोग सामग्री खरीदने से पहले प्रमाण पत्र मांगते हैं।
7. बाहरी वस्तुओं से संदूषण का खतरा
खाद्य सामग्री की पाइपलाइन में धातु या कठोर प्लास्टिक का एक टुकड़ा गिर गया। वैक्यूम कप टूट गया या उसका एक टुकड़ा बिखर गया। इस संदूषण के कारण उत्पाद को वापस मंगाया जा रहा है।
कारण: सामान्य सिलिकॉन धातु डिटेक्टरों द्वारा पता नहीं लगाया जा सकता है। टूटे हुए टुकड़े गुणवत्ता जांच से बिना किसी का ध्यान आकर्षित किए निकल जाते हैं।
समाधान: धातु-जांच योग्य सिलिकॉन यौगिकों का उपयोग करें। इन सामग्रियों में लौह तत्व मिलाए जाते हैं जो उत्पादन लाइनों पर धातु डिटेक्टरों को सक्रिय कर देते हैं। ये तत्व आकस्मिक संपर्क के लिए FDA द्वारा अनुमोदित हैं। खाद्य प्रसंस्करण और फार्मास्युटिकल अनुप्रयोगों के लिए लोग धातु-जांच योग्य ग्रेड निर्दिष्ट करते हैं। अतिरिक्त सामग्री की लागत रिकॉल की तुलना में बहुत कम है।
महत्वपूर्ण सामग्री चयन मानदंड in Vएक्यूम Cयूपीएस विनिर्माण
कठोरता (तट ए)
सिलिकॉन की कठोरता को शोर ए स्केल पर मापा जाता है। कम संख्या का मतलब है नरम पदार्थ। अधिक संख्या का मतलब है अधिक मजबूत और टिकाऊ पदार्थ।
35A लेंस कोमल और नाजुक कामों के लिए उपयुक्त है। जैसे कि ताज़ा बेक किया हुआ क्रोइसैन संभालना या पॉलिश किया हुआ लेंस उठाना। इसका किनारा आसानी से आकार ले लेता है। इसकी पकड़ कोमल है। लेकिन इसकी एक कमी है, वो है इसकी टिकाऊपन। नरम सिलिकॉन जल्दी फट जाता है।
50A मजबूत और टिकाऊ अनुप्रयोगों के लिए उपयुक्त है। जैसे धातु की चादर उठाना या किसी खुरदुरे प्लास्टिक के पुर्जे को स्थानांतरित करना। इसका किनारा घिसाव प्रतिरोधी है और इसकी पकड़ अधिक मजबूत है। लेकिन 50A, 35A की तरह अनियमित सतहों पर अच्छी तरह से काम नहीं करता है।
खाद्य-ग्रेड अनुपालन
खाद्य संपर्क एक विनियमित क्षेत्र है। यहाँ सिलिकॉन का उपयोग वर्जित है।
FDA 21 CFR 177.2600 अमेरिकी मानक है। इसमें स्वीकार्य निष्कर्षणीय पदार्थों और परीक्षण विधियों का उल्लेख है। प्रमाणित यौगिक इन परीक्षणों को पास करता है। प्रमाण पत्र न होने का अर्थ है कि पदार्थ मानक के अनुरूप नहीं है, भले ही वह देखने में समान लगे।
यूरोपीय संघ 1935/2004 यूरोपीय ढांचा है। वास्तविक परीक्षण विधियां अन्य मानकों से ली गई हैं, लेकिन यह विनियमन आवश्यकता निर्धारित करता है। यूरोप में सामान बेचने वालों को सामग्री आपूर्तिकर्ता से अनुपालन की घोषणा की आवश्यकता होती है।
दोनों मानक महत्वपूर्ण हैं। बेकरी के लिए कप को इनमें से किसी एक मानक की आवश्यकता होती है, यह इस बात पर निर्भर करता है कि उपकरण कहाँ से भेजा जा रहा है। लोग सामग्री ऑर्डर करने से पहले दस्तावेज़ मांगते हैं।
विशेष गुण
कभी-कभी मानक समाधान काम नहीं करता। लोगों को अतिरिक्त सुविधाओं की आवश्यकता होती है।
धातु-पहचानने की क्षमता खाद्य और औषधीय उत्पादों के लिए है। सिलिकॉन में लौह धातु के योजक मिलाए जाते हैं। यदि कोई टुकड़ा टूटकर अलग हो जाता है, तो धातु डिटेक्टर उसे पकड़ लेता है। इसका विकल्प उत्पाद को वापस मंगाना है।
उच्च तापमान प्रतिरोधकता गर्म वातावरण, बेकिंग ओवन और नसबंदी प्रक्रियाओं के लिए उपयुक्त है। मानक सिलिकॉन 200°C से ऊपर के तापमान पर विघटित हो जाता है। विशेष रूप से निर्मित सिलिकॉन 250°C या उससे अधिक तापमान पर भी टिकाऊ रहता है।
स्थैतिक प्रतिरोध धूल को आकर्षित होने से रोकता है। इलेक्ट्रॉनिक्स निर्माण में इसकी आवश्यकता होती है। स्थैतिक आवेश कणों को उत्पाद की ओर खींचता है। कप को उस आवेश को समाप्त करना आवश्यक है। जब मानक सिलिकॉन से संदूषण की समस्या उत्पन्न होती है, तब स्थैतिक प्रतिरोध यौगिकों का उपयोग किया जाता है।
कोई भी एक सामग्री हर काम नहीं कर सकती। लोग उपयोग के आधार पर प्राथमिकता तय करते हैं। कठोरता पहले, लचीलापन दूसरे, और विशेष गुण तीसरे। अगर क्रम गलत हो जाए, तो कप बेकार हो जाता है, चाहे उसे कितनी भी अच्छी तरह से बनाया गया हो।
निष्कर्ष
वैक्यूम कपों का बड़े पैमाने पर उत्पादन आसान नहीं है। तीन चीजें एक साथ काम करनी चाहिए। सिलिकॉन की क्योरिंग एक समान होनी चाहिए। प्लास्टिक इंजेक्शन में सटीक टॉलरेंस बनाए रखना आवश्यक है। इनके बीच का बंधन हजारों चक्रों तक टिकाऊ होना चाहिए। अगर इनमें से कोई भी एक चीज छूट जाए, तो कप उत्पादन में विफल हो जाते हैं।
उत्पादन शुरू करने वालों के लिए अंतिम सलाह: डिज़ाइन चरण की शुरुआत में ही प्लास्टिक-सिलिकॉन बॉन्डिंग विधि को प्राथमिकता दें। अधिक मात्रा में उत्पादन के लिए ओवरमोल्डिंग सबसे अच्छा विकल्प है। एडहेसिव बॉन्डिंग भी काम करती है, लेकिन इसमें अधिक प्रक्रिया नियंत्रण की आवश्यकता होती है। मोल्ड स्टील काटने से पहले ही निर्णय ले लें।
शुरुआत से ही प्रमाणित सामग्री का उपयोग करें। FDA के अनुरूप। EU घोषणाएँ। आवश्यकता पड़ने पर धातु-निदान योग्य ग्रेड। परियोजना के अंतिम चरण में सामग्री न बदलें। इससे क्योरिंग प्रक्रिया बदल जाती है। बॉन्ड की मजबूती बदल जाती है। पूरी प्रक्रिया प्रभावित हो जाती है।
वैक्यूम डीगैसिंग उपकरण में निवेश करें। सीलिंग सतह पर हवा के बुलबुले स्वीकार्य नहीं हैं। वैक्यूम के बिना हाथ से मिलाए गए मिश्रण विफल हो जाएंगे। बड़े पैमाने पर उत्पादन के लिए उचित डीगैसिंग आवश्यक है। कोई शॉर्टकट नहीं। कप या तो सील होते हैं या नहीं। लोग उन कपों को याद रखते हैं जो सील नहीं होते।
नोबल के बारे में: सटीक प्लास्टिक और सिलिकॉन निर्माण में आपका भागीदार
हम कौन हैं
नोबल एक विशेषीकृत प्लास्टिक निर्माण कंपनी है। ग्राहक उच्च परिशुद्धता वाले इंजेक्शन मोल्डिंग और सिलिकॉन प्रसंस्करण के लिए हमारे पास आते हैं।
जटिल उत्पाद डिज़ाइनों और विश्वसनीय बड़े पैमाने पर उत्पादन के बीच की खाई को पाटना। सबसे मुश्किल काम है दोहरी सामग्री वाले घटक—प्लास्टिक और सिलिकॉन। वैक्यूम कप इसका एक बेहतरीन उदाहरण हैं। एक कठोर प्लास्टिक बॉडी के लिए एक लचीली सिलिकॉन लिप की आवश्यकता होती है। दोनों सामग्रियों का स्थायी रूप से जुड़ना ज़रूरी है। हम इसे संभव बनाते हैं।
हमारी मुख्य प्रसंस्करण क्षमताएँ
लोचक इंजेक्सन का साँचा
नोबल के इंजीनियर इंजीनियरिंग-ग्रेड रेजिन के साथ काम करते हैं। इनमें एबीएस, पॉलीकार्बोनेट (पीसी), नायलॉन (पीए) और अन्य कस्टम कंपाउंड शामिल हैं। ग्राहक हमें अपनी सामग्री की विशिष्टताएँ भेजते हैं और हम सांचे तैयार करते हैं।
उच्च मात्रा में उत्पादन स्वचालित मशीनों पर होता है। हमारा लक्ष्य एकसमान गुणवत्ता बनाए रखना है। उत्पादन चक्र बहुत कम समय में पूरा होता है। लोगों को प्रतिदिन हजारों पुर्जों की आवश्यकता होती है। हमारी मशीनें बिना किसी विचलन के इतनी मात्रा में उत्पादन करती हैं।
लिक्विड सिलिकॉन रबर (एलएसआर) इंजेक्शन मोल्डिंग
लचीले सिलिकॉन घटकों की सटीक मोल्डिंग वैक्यूम कप निर्माण में एक प्रमुख कौशल है। वैक्यूम कप के लिए जटिल लिप ज्यामिति बनाना एक आम बात है। एलएसआर प्रक्रिया उच्च गति और उच्च मात्रा को संभालती है। फ्लैश न्यूनतम होता है। प्रत्येक घटक में एकरूपता उत्कृष्ट होती है।
overmolding (प्लास्टिक-से-सिलिकॉन बॉन्डिंग)
यह हमारी विशेषता है। हम एक ही मोल्डिंग चक्र में सिलिकॉन को कठोर प्लास्टिक सब्सट्रेट पर सीधे रासायनिक रूप से जोड़ते हैं। किसी द्वितीयक चिपकने वाले संयोजन की आवश्यकता नहीं होती। कोई कमजोर गोंद रेखा नहीं बनती।
मूल्य वर्धित सेवाएं
हमारे पास स्वयं के उपकरण उपलब्ध होने से हमें बहुत लाभ मिलता है। हम प्रत्येक उत्पाद की ज्यामिति के अनुरूप सटीक सांचे डिजाइन और निर्मित करते हैं—बाहरी टूल शॉप का इंतजार करने की कोई आवश्यकता नहीं है।
हमारी सुविधा केंद्र में पोस्ट-प्रोसेसिंग की जाती है। डीफ्लैशिंग से अतिरिक्त सामग्री हटाई जाती है। पोस्ट-क्योरिंग से सिलिकॉन स्थिर होता है। अल्ट्रासोनिक क्लीनिंग से सतहें तैयार होती हैं। लीक टेस्टिंग से पुर्जों की शिपिंग से पहले ही दोषों का पता चल जाता है।
सामग्री को अपनी आवश्यकतानुसार अनुकूलित किया जा सकता है। हम FDA-अनुरूप सिलिकॉन का निर्माण करते हैं। हम खाद्य और औषधीय उत्पादों के लिए धातु-पता लगाने योग्य यौगिकों का भी उत्पादन करते हैं।
प्रमाणन एवं अनुपालन (गुणवत्ता के प्रति प्रतिबद्धता)
आईएसओ 9001:2015 (गुणवत्ता प्रबंधन प्रणाली)
यह प्रमाणन हमारी प्रतिबद्धता को दर्शाता है। गुणवत्ता में निरंतरता, निरंतर सुधार और ग्राहक संतुष्टि। यह मानक हमारी सभी विनिर्माण प्रक्रियाओं को कवर करता है।
आईएसओ 13485:2016 (चिकित्सा उपकरण - गुणवत्ता प्रबंधन)
यह चिकित्सा कार्यों के लिए एक महत्वपूर्ण प्रमाणन है। हम चिकित्सा, फार्मास्युटिकल और स्वास्थ्य सेवा अनुप्रयोगों के लिए पुर्जे बनाते हैं। यह मानक सख्त नियामक आवश्यकताओं को पूरा करने की हमारी क्षमता को प्रमाणित करता है। सुरक्षा। पता लगाने की क्षमता। जोखिम प्रबंधन।
सामान्य प्रश्न
वैक्यूम कप निर्माण में सिलिकॉन के लिए कम्प्रेशन मोल्डिंग और एलएसआर इंजेक्शन में क्या अंतर है?
संपीड़न मोल्डिंग में पूर्व-निर्मित सिलिकॉन ब्लैंक का उपयोग किया जाता है। इसमें टूलिंग लागत कम होती है, लेकिन उत्पादन चक्र का समय अधिक होता है। ग्राहक कम मात्रा या सरल ज्यामिति के लिए इसे चुनते हैं।
एलएसआर इंजेक्शन में तरल सिलिकॉन रबर का उपयोग होता है। दो घटक स्वचालित रूप से मिश्रित हो जाते हैं। तरल को सीधे गर्म सांचे में इंजेक्ट किया जाता है। कैविटी के अंदर ही क्योरिंग होती है। चक्र समय कम होता है। सटीकता बेहतर होती है। हालांकि, टूलिंग लागत अधिक होती है। लोग अधिक मात्रा में उत्पादन और जटिल पुर्जों के लिए एलएसआर का चयन करते हैं।
क्या मैं ओवरमोल्डिंग के बजाय सिलिकॉन को प्लास्टिक पर चिपका सकता हूँ?
जी हां। एडहेसिव बॉन्डिंग काम करती है। यह ओवरमोल्डिंग से अलग है। ओवरमोल्डिंग में इंजेक्शन प्रक्रिया के दौरान रासायनिक बंधन बनता है। इसमें कोई एडहेसिव परत नहीं होती। एडहेसिव बॉन्डिंग के लिए सतह की तैयारी आवश्यक है। प्लास्टिक पर प्राइमर लगाया जाता है। सिलिकॉन पर एडहेसिव लगाया जाता है। फिर दोनों हिस्सों को एक साथ दबाकर जोड़ा जाता है।
यह बंधन यांत्रिक होता है, रासायनिक नहीं। उच्च चक्र वाले अनुप्रयोगों के लिए यह कम विश्वसनीय होता है। लोग चिपकने वाले बंधन का उपयोग तब करते हैं जब ओवरमोल्डिंग उपकरण उपलब्ध न हों या जब सामग्रियां असंगत हों। वैक्यूम कप के बड़े पैमाने पर उत्पादन के लिए, ओवरमोल्डिंग बेहतर विकल्प है।
क्या सिलिकॉन वैक्यूम कप पुनर्चक्रण योग्य हैं?
अधिकांश सिलिकॉन वैक्यूम कप नगरपालिका के मानक पुनर्चक्रण कार्यक्रमों के माध्यम से पुनर्चक्रित नहीं किए जा सकते हैं। सिलिकॉन एक थर्मोसेट बहुलक है। यह थर्मोप्लास्टिक की तरह पिघलकर दोबारा अपनी मूल संरचना में नहीं आता है।
कुछ विशेष रीसाइक्लिंग केंद्र सिलिकॉन को स्वीकार करते हैं। वे इस सामग्री को पीसकर पाउडर बना लेते हैं जिसका उपयोग फिलर के रूप में या डाउनसाइक्लिंग के लिए किया जाता है। लेकिन ये केंद्र आम नहीं हैं। अधिकांश इस्तेमाल किए गए सिलिकॉन कप लैंडफिल या भस्मीकरण में चले जाते हैं। जो लोग उपयोग के बाद निपटान को प्राथमिकता देते हैं, उन्हें अधिक मात्रा में उपयोग के लिए सामग्री का चयन करते समय इस सीमा को ध्यान में रखना चाहिए।







