
आकार एक जैसा दिखता है। सामग्री भी एक जैसी दिखती है। दो एक जैसे हिस्से, फिर भी कुछ कारखानों को एक हिस्से को बनाने में 5 डॉलर और दूसरे को बनाने में 2 डॉलर क्यों लगते हैं? कारखानों और खरीद कार्यालयों में ऐसा हर दिन होता है।
हर कारखाना एक त्रिकोण के भीतर काम करता है: सस्ता , तेज़ या उच्च गुणवत्ता । इनमें से कोई दो चुनें। तीसरा प्रभावित होगा। यह कोई रहस्य नहीं है। विनिर्माण का यही तरीका है। जो लोग तीनों को एक साथ पाने की कोशिश करते हैं, वे आमतौर पर असफल हो जाते हैं।
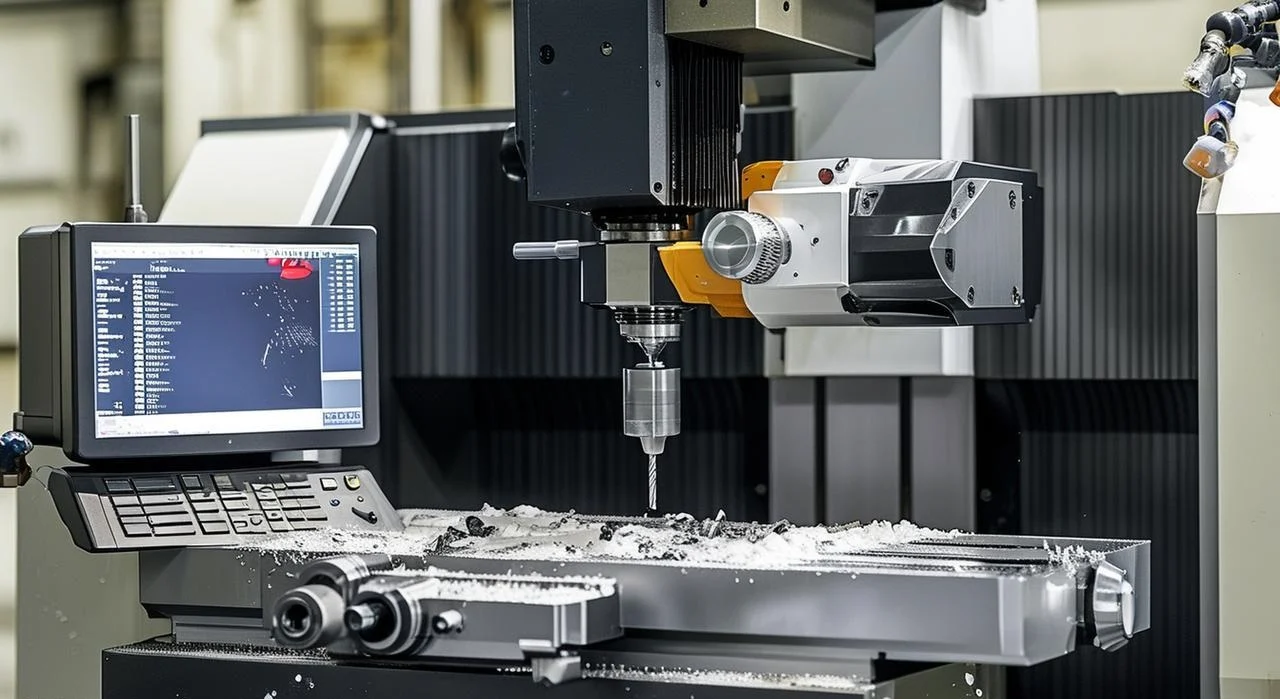
यह गाइड कस्टम पार्ट्स निर्माण की लागत को प्रभावित करने वाले कारकों पर केंद्रित है। इस गाइड के अंत तक, आप यह जान जाएंगे कि गुणवत्ता से समझौता किए बिना अगली कोटेशन को तीस से पचास प्रतिशत तक कैसे कम किया जाए। ये बदलाव जादू से नहीं होते, बल्कि ये सोच-समझकर लिए गए निर्णय हैं। जो लोग लागत को प्रभावित करने वाले कारकों को समझते हैं, उन्हें कम दाम मिलते हैं। जो लोग सवाल नहीं पूछते, उन्हें उन चीजों के लिए भुगतान करना पड़ता है जिनकी उन्हें ज़रूरत नहीं होती।

छिपी हुई सेटअप लागत – छोटे बैच महंगे क्यों होते हैं
सेटअप में लगने वाला समय आपके कस्टम पार्ट्स के बजट को कैसे प्रभावित करता है
किसी मशीन पर पुर्जा आते ही वह काटना शुरू नहीं कर देती। पहले उसे तैयार किया जाता है। कोई व्यक्ति वाइस लगाता है, टूल ऑफसेट का पता लगाता है, प्रोग्राम लोड करता है और पुर्जे की शून्य सेटिंग करता है। इसमें समय लगता है। अक्सर दो घंटे, कभी-कभी इससे भी ज्यादा।
फिर मशीनिंग का काम शुरू होता है। एक हिस्से पर पाँच मिनट लगते हैं। शायद दस मिनट भी।
हिसाब लगाइए। दो घंटे यानी एक सौ बीस मिनट। इसे काटने के पाँच मिनट से भाग दीजिए। सिर्फ़ सेटअप में ही चौबीस पुर्जों के बराबर श्रम लग जाता है। दस पुर्जों के बैच में, ज़्यादातर बिल खड़े रहने में ही खर्च हो जाता है, न कि धातु काटने में। लोग एक साधारण ब्रैकेट देखते हैं और एक साधारण कीमत की उम्मीद करते हैं। लेकिन वास्तविकता अलग है। दस पुर्जों के बैच के लिए, सेटअप कुल लागत का बानवे प्रतिशत तक खर्च कर सकता है। असल मशीनिंग तो सिर्फ़ आठ प्रतिशत ही होती है।
सेटअप लागत कैसे कम करें
- ऑर्डर की मात्रा बढ़ाएँ। सौ पुर्जों के बैच की प्रति पीस लागत दस पुर्जों के बैच की तुलना में काफी कम होती है।
- कई पार्ट फीचर्स को एक ही मशीन सेटअप में संयोजित करें। एक पार्ट जिसे तीन अलग-अलग ऑपरेशन की आवश्यकता होती है—मशीन एक पर ड्रिलिंग, मशीन दो पर मिलिंग, मशीन तीन पर टैपिंग—उसके लिए तीन बार सेटअप करना पड़ता है। वहीं, एक पार्ट जिसे एक ही क्लैम्पिंग में सारा काम करने के लिए डिज़ाइन किया गया है, उसके लिए एक बार सेटअप करना पड़ता है। लेकिन इसके लिए पहले से सोच-समझकर योजना बनाना आवश्यक है। मशीन फ्लोर को समझने वाला डिज़ाइनर अंतिम पार्ट में बदलाव किए बिना लागत कम कर सकता है।

सामग्री का चयन – कस्टम पार्ट्स की कीमत का आधार
सामग्री ही आधार तय करती है। कितनी भी अच्छी डिज़ाइन क्यों न हो, महंगे ब्लॉक से सस्ता पुर्जा नहीं बन सकता। गलत मिश्र धातु या प्लास्टिक का चुनाव करने पर, मशीन चलने से पहले ही कीमत बहुत अधिक हो जाती है।
कच्चे माल की लागत सीमाएँ
विभिन्न सामग्रियों की कीमतें बहुत अलग-अलग होती हैं। केवल प्रति पाउंड लागत ही नहीं, बल्कि मशीन के काम करने का तरीका, कटर की गति और कितने उपकरण घिसते हैं, ये सब भी कीमतों को प्रभावित करते हैं।
| सामग्री | सापेक्ष लागत | क्यों |
| एल्यूमिनियम 6061 | निम्न | तेजी से कटाई करता है। औजार लंबे समय तक चलते हैं। हर कारखाने में यह उपलब्ध रहता है। |
| स्टेनलेस स्टील 304 | मध्यम | औजारों पर अधिक दबाव। काटने की गति धीमी। अधिक घिसावट। |
| पीक (प्लास्टिक) | हाई | यह एक महंगा कच्चा माल है। इसके लिए सावधानीपूर्वक मशीनिंग की आवश्यकता होती है। इसके लिए विशिष्ट उपकरणों की आवश्यकता होती है। |
गैर-मानक आयामों से बचें
गैर-मानक आयाम एक समस्या हैं। 3.0 मिलीमीटर के बजाय 3.2 मिलीमीटर के लिए डिज़ाइन किया गया शीट मेटल पार्ट स्टॉक में उपलब्ध नहीं है। फ़ैक्टरी इसे विशेष रूप से ऑर्डर करती है। अतिरिक्त कीमत चुकाती है। डिलीवरी का इंतज़ार करती है। अंत में यह लागत ग्राहकों पर डाल देती है।
बार स्टॉक के लिए भी यही बात लागू होती है। 12.7 मिलीमीटर की मोटाई आम नहीं है। 12.0 या 12.5 मिलीमीटर ही आम है। वितरकों के पास उपलब्ध साइज़ का ही इस्तेमाल करें। ड्राइंग को अंतिम रूप देने से पहले मानक मोटाई चार्ट देख लें। जो लोग इस बात को नज़रअंदाज़ करते हैं, उन्हें समान काम करने वाली सामग्री के लिए बीस से पचास प्रतिशत अधिक कीमत चुकानी पड़ती है।
कस्टम पार्ट्स की सहनशीलता – घातीय लागत वक्र
कुछ लोग अक्सर यह मान लेते हैं कि जितना सख्त होगा उतना बेहतर होगा। इस धारणा की कीमत चुकानी पड़ती है। बहुत ज़्यादा। हर छोटा कदम भी कीमत वसूलता है।
परिशुद्धता की लागत रैखिक रूप से नहीं बल्कि घातीय रूप से बढ़ती है।
मानक सहनशीलता प्लस या माइनस 0.1 मिलीमीटर है। अधिकांश कारखाने इसे आसानी से प्राप्त कर लेते हैं। मानक मशीनें। मानक उपकरण। मानक निरीक्षण। यह मूल लागत है।
अब कारखाने को प्लस या माइनस 0.025 मिलीमीटर की सटीक टॉलरेंस की आवश्यकता है। अब कारखाने को बेहतर मशीनों, नए औजारों, अधिक बार निरीक्षण और धीमी कटिंग गति की आवश्यकता है। कीमत मूल लागत से दो या तीन गुना बढ़ जाती है। मानक टॉलरेंस पर दस डॉलर में मिलने वाला एक पुर्जा अब बीस या तीस डॉलर का हो जाता है।
अब हम प्लस या माइनस 0.005 मिलीमीटर की अति परिशुद्धता की ओर कदम बढ़ाते हैं। यह एक बिल्कुल अलग दुनिया है। तापमान नियंत्रित कमरे। विशेष मशीनें। कई निरीक्षण चरण। स्क्रैप दरें बढ़ जाती हैं। कीमत मूल लागत से दस या बीस गुना तक बढ़ जाती है। वही दस डॉलर का पुर्जा अब सौ से दो सौ डॉलर का हो जाता है।
0.1 और 0.005 मिलीमीटर के बीच का अंतर नंगी आंखों से दिखाई नहीं देता। लेकिन बिल पर यह अंतर बहुत बड़ा होता है।
सहिष्णुता का सुनहरा नियम
केवल वहीं माप कसें जहाँ पुर्जे भौतिक रूप से एक दूसरे को स्पर्श करते हों या संरेखित हों। बेयरिंग की सतह को सटीकता की आवश्यकता होती है। प्रेस-फिट छेद को सटीकता की आवश्यकता होती है। मिलान वाले धागे को सटीकता की आवश्यकता होती है। बाकी किसी भी चीज़ को सटीकता की आवश्यकता नहीं होती।
किसी पार्ट पर अधिकांश माप केवल खाली जगह दर्शाते हैं। फीचर के चारों ओर हवा होती है। कोई कार्यात्मक संपर्क नहीं होता। ये माप थोड़े ढीले हो सकते हैं। 0.5 मिलीमीटर का अंतर ठीक रहता है।
जो लोग इस नियम को समझते हैं, वे ड्राइंग को देखकर उसमें मौजूद सहनशीलता को नब्बे प्रतिशत तक कम कर देते हैं। पुर्जा फिर भी काम करता है। कीमत में काफी कमी आ जाती है। कारखाना खुश होता है क्योंकि काम आसान हो जाता है।
जो लोग हर एक माप को बारीकी से मापते हैं, वे उस सटीकता के लिए पैसे खर्च करते हैं जिसका उन्हें कभी उपयोग नहीं होता। इससे पुर्जा बेहतर काम नहीं करता, बल्कि उसकी लागत बढ़ जाती है। यह इंजीनियरिंग नहीं है, यह तो फिजूलखर्ची है।

ज्यामितीय जटिलता – उपकरण के लिए डिज़ाइन करें, न कि आँखों के लिए।
स्क्रीन पर कोई पुर्जा देखने में कितना भी सुंदर लगे। चिकनी वक्र रेखाएं, तीखे कोने, आकर्षक विशेषताएं। लेकिन फिर एक मैकेनिक ड्राइंग को देखता है और आह भरता है। आकार औजार के अनुकूल नहीं है। कीमत बढ़ जाती है।
किसी कटर की वास्तविक गति को ध्यान में रखकर डिजाइन करना, सौंदर्यशास्त्र को ध्यान में रखकर डिजाइन करने से अलग है।
कस्टम पार्ट्स के नुकीले अंदरूनी कोने महंगे क्यों होते हैं?
मिलिंग कटर गोल होता है। यह घूमता है। कोने पर मुड़ते समय यह एक त्रिज्या काटता है। यह ज्यामिति का नियम है। इससे बचने का कोई तरीका नहीं है।
एक डिज़ाइनर जो किसी कोने को एकदम तीखा बनाना चाहता है, वह एक मानक मिलिंग टूल से असंभव काम कर रहा है। कारखाने के पास दो विकल्प हैं। पहला, एक बहुत छोटे कटर का उपयोग करके कई धीमी गति से पास करके लगभग तीखा कोना बनाना। दूसरा, इलेक्ट्रिकल डिस्चार्ज मशीनिंग (ईडीएम) का उपयोग करना, जिसमें इलेक्ट्रोड की मदद से कोने को जलाकर बनाया जाता है। दोनों ही विकल्पों से उस विशेषता की लागत में पचास से सौ प्रतिशत तक की वृद्धि हो जाती है।
इसका समाधान सरल है। फ़िलेट जोड़ें। मानक टूल साइज़ के अनुसार त्रिज्याओं का उपयोग करें। तीन मिलीमीटर, छह मिलीमीटर, दस मिलीमीटर। एक मैकेनिक तीन मिलीमीटर त्रिज्या देखता है और छह मिलीमीटर व्यास का कटर चुनता है। टूल फिट बैठता है। कोना एक ही बार में कट जाता है। सब आगे बढ़ जाते हैं।
गहरे छेद और पतली दीवारें
गड्ढे उम्मीद से कहीं ज्यादा समस्याएं पैदा करते हैं। उथला गड्ढा खोदना आसान है, लेकिन गहरा गड्ढा खोदना आसान नहीं है।
यहां एक उपयोगी नियम है। जब छेद की गहराई व्यास से चार गुना अधिक हो जाती है, तो कारखाने को विशेष उपकरणों की आवश्यकता होती है। लंबी पहुंच वाली ड्रिल मशीनें, पेकिंग चक्र, चिप निकासी के लिए अतिरिक्त समय। इनमें से प्रत्येक लागत को बढ़ाता है।
बहुत गहरे गड्ढे, जिनका व्यास दस गुना या उससे अधिक हो, खोदने के लिए विशेष उपकरणों की आवश्यकता होती है। हर कारखाने में ये उपकरण नहीं होते। जिनके पास होते हैं, वे इसके लिए शुल्क लेते हैं।
पतली दीवारें भी एक और समस्या हैं। एक मिलीमीटर से कम मोटाई वाली धातु की दीवारें मशीनिंग के दौरान मुड़ जाती हैं। कटर धातु पर दबाव डालता है। धातु भी दबाव डालती है। फिर वह वापस उछल जाती है। इसका परिणाम कंपन होता है। सतह पर कंपन के निशान पड़ जाते हैं। फिनिश खराब हो जाती है। और अंततः धातु के कबाड़ में जाने की संभावना रहती है।
शोर से बचने के लिए, फैक्ट्री मशीन को धीमी गति से चलाती है। हल्के कट। कई बार मशीन चलाना। जिस काम में तीस सेकंड लगने चाहिए, उसमें तीन मिनट लग जाते हैं।
बेहतर तरीका सरल है। जहां संभव हो, मोटाई बढ़ाएं। दीवारों का अनुपात उचित रखें। गहरे, संकरे छेदों से बचें।

भूतल समाप्त आवश्यकताएँ – मशीनिंग के बाद से लेकर मिरर पॉलिश तक
एक पुर्जा मशीन से कुछ सतह के साथ निकलता है। इस पर औजारों के निशान हैं। शायद थोड़ी खुरदुराहट भी हो। यह मशीन से निकलने के बाद की स्थिति है। यह काम करता है। यह सस्ता है। कई लोग इसे इसलिए अस्वीकार कर देते हैं क्योंकि यह अधूरा दिखता है।
फिर वे सतह के स्वरूप को बदलने के लिए अतिरिक्त पैसे खर्च करते हैं। कभी-कभी वह पैसा सही जगह खर्च होता है। अक्सर ऐसा नहीं होता।
लागत तुलना तालिका (प्रक्रिया के बाद की स्थिति के सापेक्ष)
| अंत | विधि | लागत गुणक | सबसे अच्छा है |
| मशीनीकृत | कोई नहीं | 1x | छिपी हुई सतहें |
| मनका विस्फोट | अपघर्षक मीडिया | 1.2x | उपभोक्ता आवास |
| anodize | विद्युत रासायनिक | 1.5x | एल्युमिनियम का संक्षारण संरक्षण |
| दर्पण पॉलिश | मैनुअल बफिंग | 3-5x | चिकित्सा/सौंदर्य संबंधी |
खुद से पूछिए – क्या आपको वाकई उस अंतिम परिणाम की जरूरत है?
आंतरिक ब्रैकेट के लिए कच्चा एल्यूमीनियम बिल्कुल ठीक रहता है। सामान्य इनडोर परिस्थितियों में इसमें जंग नहीं लगता। औजारों के निशान से कोई नुकसान नहीं होता। ब्रैकेट दोनों ही स्थितियों में वजन सहन कर सकता है।
बाहरी भागों के लिए, एक फिनिश आवश्यक हो सकती है। समुद्री घटकों के लिए जंग से सुरक्षा महत्वपूर्ण है। उपभोक्ता उत्पादों के लिए सौंदर्य संबंधी आवश्यकताएं मायने रखती हैं। चिकित्सा उपकरणों को सफाई या जैव अनुकूलता के लिए विशिष्ट सतह स्थितियों की आवश्यकता होती है।
सवाल सीधा सा है। क्या यह फ़ीचर किसी उपयोगकर्ता को प्रभावित करता है, मौसम की जानकारी देता है या किसी मरीज़ से संपर्क करता है? अगर नहीं, तो इसे यथावत रहने दें। बचत करें। इसे किसी सार्थक जगह खर्च करें।

कस्टम पार्ट्स की मात्रा – वॉल्यूम लीवर
सेटअप और प्रोग्रामिंग का काम अधिक इकाइयों में फैल जाता है। औजारों की लागत धीरे-धीरे कम होती जाती है। शुरुआती कुछ पुर्जों पर काम करने के बाद मशीन ऑपरेटर की कार्यकुशलता बढ़ जाती है। हर चरण अधिक कुशल हो जाता है।
उत्पादन बढ़ने के साथ प्रति इकाई लागत कैसे घटती है
एक हिस्सा दर्द देता है। कई हिस्से मिलकर मदद करते हैं। हिसाब सीधा-सादा है।
एक हिस्से की कीमत पांच सौ डॉलर है। इसमें से अधिकांश राशि सेटअप और प्रोग्रामिंग की है।
दस भागों की कीमत साठ डॉलर प्रति भाग है। सेटअप को फैलाया जा सकता है।
सौ पुर्जों की कीमत बारह डॉलर प्रति पुर्जा है। इससे कारखाने की कार्यकुशलता बढ़ती है।
एक हजार पुर्जों की कीमत चार डॉलर प्रति पुर्जा है। एक ही पुर्जा। कम कीमत।
एक साथ अधिक सामान ऑर्डर करें। अन्य लोगों की ज़रूरतों के साथ अपनी ज़रूरतों को मिलाएं। प्रत्येक अतिरिक्त इकाई औसत लागत को कम करती है। पहला भाग हमेशा सबसे महंगा होता है।

द्वितीयक परिचालन – जहाँ लागतें कई गुना बढ़ जाती हैं
मशीन से एक पुर्जा निकल आता है। यह अभी पूरी तरह तैयार नहीं है। कई पुर्जों पर अतिरिक्त काम करना बाकी है। हर अतिरिक्त चरण समय बढ़ाता है। हर अतिरिक्त चरण लागत बढ़ाता है।
सामान्य द्वितीयक संचालन और उनका लागत प्रभाव
किनारों को चिकना करना आमतौर पर इसमें शामिल होता है। कारखाने नुकीले किनारों को चिकना करने की अपेक्षा रखते हैं। अधिकतर मामलों में इसके लिए कोई अतिरिक्त शुल्क नहीं लिया जाता है।
मशीन पर थ्रेड टैपिंग करना सस्ता पड़ता है। जिस प्रोग्राम से पार्ट की मिलिंग होती है, उसी से थ्रेड भी काटे जाते हैं। हाथ से टैपिंग करना महंगा पड़ता है। एक व्यक्ति बेंच पर खड़ा होकर हर छेद में टैप चलाता है। इस श्रम का खर्च जल्दी बढ़ जाता है।
हीट ट्रीटमेंट से पार्ट की लागत में बीस से चालीस प्रतिशत की वृद्धि होती है। साथ ही, डिलीवरी में एक से तीन दिन का अतिरिक्त समय लगता है। पार्ट को दूसरे कारखाने में भेजा जाता है, वहां उसे प्रोसेस किया जाता है, फिर वह वापस आता है। ग्राहक इस सेवा और प्रतीक्षा के लिए भुगतान करते हैं।
पेंटिंग या सिल्कस्क्रीनिंग से अक्सर पुर्जे की लागत दोगुनी हो जाती है। यह मशीनिंग नहीं है। यह एक अलग प्रक्रिया है। इसके लिए अलग उपकरण और अलग कौशल की आवश्यकता होती है।
अपनी फैक्ट्री से पूछने के लिए सबसे अच्छा सवाल
यहां एक सवाल है जो पैसे बचाने में मददगार साबित होता है। "मेरी तरफ से कौन सा फीचर बनाने में सबसे ज्यादा खर्च आता है?"
मशीन ऑपरेटर किसी एक चीज़ की ओर इशारा करेगा। एक गहरा छेद। एक सख्त टॉलरेंस। एक जटिल सतह फिनिश। एक ऐसा सेकेंडरी ऑपरेशन जिसमें मैनुअल लेबर की आवश्यकता होती है।
फिर उस फ़ीचर को रीडिज़ाइन करें। उसे सरल बनाएं। उसे हटा दें। उसकी जगह कोई मानक फ़ीचर लगा दें। बाकी का हिस्सा वैसा ही रह सकता है। इससे कीमत कम हो जाएगी क्योंकि काम का महंगा हिस्सा हट गया है।
कारखाने बिना पूछे शायद ही कभी जवाब देते हैं। जो पूछते हैं उन्हें बेहतर दाम मिलते हैं। जो नहीं पूछते उन्हें उन सुविधाओं के लिए भुगतान करना पड़ता है जिनकी उन्हें आवश्यकता नहीं होती।

निरीक्षण और गुणवत्ता स्तर – निश्चितता के लिए भुगतान करना
निरीक्षण निःशुल्क नहीं है। कोई व्यक्ति पुर्जे का माप लेता है। संख्याएँ लिखता है। निर्णय लेता है। पास या फेल। इसमें समय लगता है। समय ही पैसा है।
अलग-अलग कामों के लिए अलग-अलग स्तर की जाँच की आवश्यकता होती है। प्रोटोटाइप ब्रैकेट पर एयरोस्पेस निरीक्षण के लिए पैसे खर्च करना व्यर्थ है। मेडिकल पार्ट पर निरीक्षण न करना लापरवाही है।
निरीक्षण के चार स्तर
- दृश्य-केवल is सबसे कम लागत। स्पष्ट खरोंच या खुरदरेपन की जाँच करता है। कोई माप नहीं। तेज़। सस्ता। जोखिम भरा। उन चीज़ों के लिए उपयुक्त जो ज़्यादा मायने नहीं रखतीं।
- Spot चेक at अधिकांश उत्पादन चरणों में दस प्रतिशत मानक होता है। कारखाना हर दस पुर्जों में से एक पुर्जा निकालता है, उसकी महत्वपूर्ण विशेषताओं को मापता है और बाकी पुर्जों को सही मानता है। इससे उत्पादन प्रक्रिया को धीमा किए बिना बड़ी समस्याओं का पता चल जाता है।
- 100% निरीक्षणइससे पुर्जे की लागत में 30% से 50% तक की वृद्धि होती है। हर एक पुर्जे को मापा जाता है। हर आयाम की जाँच की जाती है। यह प्रक्रिया धीमी है। अधिक महंगी है, लेकिन इसमें जोखिम कम होता है। इसका उपयोग तब किया जाता है जब कोई खराब पुर्जा बड़ी समस्याएँ पैदा करता है।
- पूर्ण सीएमएम के साथ दस्तावेज़ीकरण कहते हैं लागत का सौ से दो सौ प्रतिशत तक। एक कोऑर्डिनेट मेजरिंग मशीन हर एक विशेषता को स्कैन करती है। रिपोर्ट तैयार करती है। डेटा को सहेजती है। यह स्थायी रिकॉर्ड का हिस्सा है। यह नियामकों और लेखा परीक्षकों के लिए है।
गुणवत्ता को उपयोग के अनुरूप बनाएं
एयरोस्पेस और मेडिकल पार्ट्स के लिए संपूर्ण सीएमएम रिपोर्ट की आवश्यकता होती है। नियामक इसकी अपेक्षा करते हैं। विफलताओं के बाद मुकदमेबाजी होती है। निश्चितता के लिए भुगतान करें।
खिलौनों के प्रोटोटाइप को केवल देखकर ही जांचना चाहिए। प्रोटोटाइप पर थोड़ी सी भी खुरदरी सतह से किसी को कोई नुकसान नहीं होता। पैसे बचाएं।
औद्योगिक उपकरणों के पुर्जे बीच में आते हैं। आमतौर पर स्पॉट चेक ठीक रहते हैं। यह पूछें कि अगर कोई खराब पुर्जा अंदर चला जाए तो क्या होगा। खरोंच लगा पैनल ठीक है। टूटा हुआ शाफ्ट ठीक नहीं है। निरीक्षण का स्तर खराबी के परिणाम के अनुरूप होना चाहिए।
कस्टम पार्ट्स की लागत कम करने के लिए आपकी 5-चरणीय कार्य योजना
अगली बार डिज़ाइन को कोटेशन के लिए भेजने से पहले ये पाँच काम करें। कीमत कम हो जाएगी। पुर्जा फिर भी काम करेगा।
-
सभी अनावश्यक सहनशीलता को कम करें।
अधिकांश मापों को सटीक होने की आवश्यकता नहीं होती। लोग आदतवश उन्हें सटीक कर लेते हैं। चित्र को देखिए। हर उस संख्या को ढूंढिए जिसमें ± 0.01 का अंतर हो। सोचिए कि क्या वह वास्तविक संख्या है। उसे ± 0.1 में बदल दीजिए। मशीन इसे आसानी से पहचान लेगी।
-
सभी भीतरी कोनों में फिललेट जोड़ें (मानक टूल के आकार के अनुसार)।
मिलिंग कटर गोल होता है। इसे उसी के अनुसार डिज़ाइन करें। हर कोने में एक मानक टूल के आकार के बराबर रेडियस रखें। तीन मिलीमीटर, छह मिलीमीटर, दस मिलीमीटर। अब नुकीले अंदरूनी कोने नहीं रहेंगे। ईडीएम का खर्च भी नहीं आएगा।
-
कई भागों को एक ही बैच ऑर्डर में समेकित करें।
एक भाग पूरे सेटअप का खर्च वहन करता है। दस भाग खर्च को बांट देते हैं। सौ भाग मिलकर लागत कम कर देते हैं। एक ही प्रोजेक्ट के लिए भागों को मिला लें। ऑर्डर में अतिरिक्त पुर्जे भी जोड़ें। किसी ऐसे व्यक्ति को ढूंढें जिसे इसी तरह के काम की आवश्यकता हो। प्रत्येक अतिरिक्त पुर्जा औसत लागत को कम कर देता है।
-
मानक सामग्री की मोटाई पर स्विच करें।
स्टॉक साइज़ किसी कारण से निर्धारित होते हैं। तीन मिलीमीटर की शीट। बारह मिलीमीटर की छड़। वितरकों के पास जो उपलब्ध हो, उसी का उपयोग करें। कस्टम मोटाई से बचें। लगभग कोई भी 3.2 मिलीमीटर की छड़ स्टॉक में नहीं रखता। हर कोई 3.0 मिलीमीटर की छड़ स्टॉक में रखता है।
-
अपनी फैक्ट्री से पूछें: "मेरे डिजाइन में सबसे महंगा फीचर कौन सा है?"
मशीनिस्ट किसी चीज़ की ओर इशारा करेगा। एक गहरा छेद। एक नुकीला कोना। एक सख्त माप। एक अजीब सतह। फिर वह उस विशेषता को बदल देगा। उसे सरल बना देगा। उसे हटा देगा। बाकी का हिस्सा वैसा ही रहेगा। कीमत कम हो जाएगी।
नोबल को जानें—आपका साथी परिशुद्धता सीएनसी मशीनिंग
हमारी मुख्य प्रसंस्करण क्षमताएँ
सीएनसी मशीनिंग (3-अक्ष, 4-अक्ष, 5-अक्ष)
तीन-अक्षीय मिलिंग का उपयोग समतल भागों, सरल प्रोटोटाइप और बुनियादी ज्यामितियों के लिए किया जाता है। टूल X, Y और Z दिशाओं में चलता है। अधिकांश कार्यों के लिए यह पर्याप्त है।
चार-अक्षीय अनुक्रमण में एक घूर्णी अक्ष जुड़ जाता है। एक भाग में कई तरफ छेद या विशेषताएं होती हैं। किसी को भी भाग को हाथ से पुनःस्थापित करने की आवश्यकता नहीं होती है। संरेखण त्रुटियाँ नहीं होती हैं।
पांच-अक्षीय एक साथ मशीनिंग तकनीक जटिल कंटूर, अंडरकट और ऑर्गेनिक आकृतियों को आसानी से संभाल सकती है। एक ही सेटअप। एक ही समन्वय प्रणाली। कठिन पुर्जों के लिए उत्कृष्ट सटीकता।
सीएनसी टर्निंग (स्विस और लाइव टूलिंग)
सटीक बेलनाकार पुर्जे। शाफ्ट, पिन, बुशिंग, रिंग। लंबे, पतले पुर्जों के लिए स्विस मशीनें। लेथ मशीन को छोड़े बिना गोल घटकों पर नक्काशी करने के लिए लाइव टूलिंग।
प्रोटोटाइप से उत्पादन मात्रा तक
कम मात्रा वाले ऑर्डर में एक से लेकर सौ पुर्जे तक हो सकते हैं। त्वरित डिलीवरी। न्यूनतम टूलिंग निवेश। परीक्षण या छोटे पैमाने पर उत्पादन के लिए बिल्कुल उपयुक्त।
मध्यम मात्रा में उत्पादन में एक सौ से पाँच हज़ार पुर्जे तक शामिल हैं। अनुकूलित फिटिंग। प्रतिस्पर्धी प्रति इकाई मूल्य निर्धारण। सेटअप लागत का उचित वितरण।
पांच हजार से अधिक पुर्जों का उच्च मात्रा में उत्पादन। समर्पित इकाइयाँ। समय पर डिलीवरी। प्रति पुर्जे की कीमत में उल्लेखनीय कमी।
ग्राहक नोबल को क्यों चुनते हैं?
कोई छल-कपट नहीं। कोटेशन में सेटअप, सामग्री और अन्य सहायक कार्य शामिल हैं। बिल आने पर कोई अप्रत्याशित शुल्क नहीं लगेगा।
DFM की प्रतिक्रिया निःशुल्क है। हम कोटेशन देने से पहले हर ड्राइंग की समीक्षा करते हैं। नुकीले अंदरूनी कोनों या अवास्तविक सहनशीलता जैसी महंगी विशेषताओं को चिह्नित करें। इस समीक्षा से ही ग्राहकों को अक्सर तीस से पचास प्रतिशत तक की बचत होती है।
डिलीवरी का समय पूरी तरह पारदर्शी है। तीन से पाँच दिनों में तत्काल सेवा। सामान्य सेवा दस से पंद्रह कार्यदिवसों में। देरी होने से पहले ही हम आपको सूचित कर देते हैं। कोई बहाना नहीं।
अमेरिका स्थित इंजीनियरिंग सहायता। हमारे एप्लीकेशन इंजीनियर अंग्रेजी बोलते हैं। वे सामान्य व्यावसायिक घंटों के दौरान काम करते हैं। प्रश्नों का उत्तर शीघ्रता से दिया जाता है।
NDA एक मानक प्रक्रिया है। हम किसी भी फाइल को प्राप्त करने से पहले क्लाइंट के NDA पर हस्ताक्षर करते हैं। उनकी बौद्धिक संपदा को हम अपनी ही तरह सुरक्षित रखते हैं। कोई साझाकरण नहीं। कोई लीक नहीं। कोई अपवाद नहीं।
सामान्य प्रश्न
कम मात्रा में उत्पादन के लिए सीएनसी मशीनिंग इतनी महंगी क्यों होती है?
सेटअप में लगने वाला समय बजट को काफी हद तक प्रभावित करता है। जब कोई व्यक्ति उपकरण लोड करता है, ऑफसेट ढूंढता है और प्रोग्राम की जांच करता है, तब मशीन निष्क्रिय पड़ी रहती है। उस समय का बिल बनता है। पचास या उससे अधिक पुर्जे बनाने पर, सेटअप में लगने वाला समय और बढ़ जाता है।
क्या मुझे पूरे हिस्से का डिजाइन तैयार करने से पहले मुफ्त कोटेशन मिल सकता है?
जी हाँ। एक मोटा-मोटा स्केच भेजें। एक STEP फ़ाइल भेजें। NOBLE मुफ़्त कोटेशन प्रदान करता है। यह कोटेशन बाध्यकारी नहीं है। यह विस्तृत रेखाचित्र बनाने में घंटों खर्च करने से पहले एक मोटा-मोटा अनुमान देता है।
क्या विदेशों में विनिर्माण करना हमेशा सस्ता होता है?
नहीं। पाँच सौ से कम पुर्जों की कम मात्रा के लिए, स्थानीय कारखाने अक्सर बेहतर साबित होते हैं। शिपिंग लागत, शुल्क और डिलीवरी समय को जोड़ें तो, विदेशी कारखानों का लाभ खत्म हो जाता है। हजारों पुर्जों की अधिक मात्रा के लिए, स्थिति बदल जाती है।
फर्स्ट आर्टिकल इंस्पेक्शन (एफएआई) क्या है, और क्या मुझे इसकी आवश्यकता है?
एफएआई मशीन के पहले भाग की पूरी माप रिपोर्ट होती है। यह प्रमाणित करता है कि हर आयाम ड्राइंग के अनुरूप है। पहले उत्पादन के समय ही इसका भुगतान कर दें। इससे हज़ारों खराब पुर्जे बनने से पहले ही समस्याओं का पता चल जाता है। प्रोटोटाइप के लिए इसे छोड़ दें। प्रोटोटाइप पहले से ही परीक्षण के लिए तैयार किए गए पुर्जे होते हैं। उन्हें प्रमाणित करने की कोई आवश्यकता नहीं है।






