
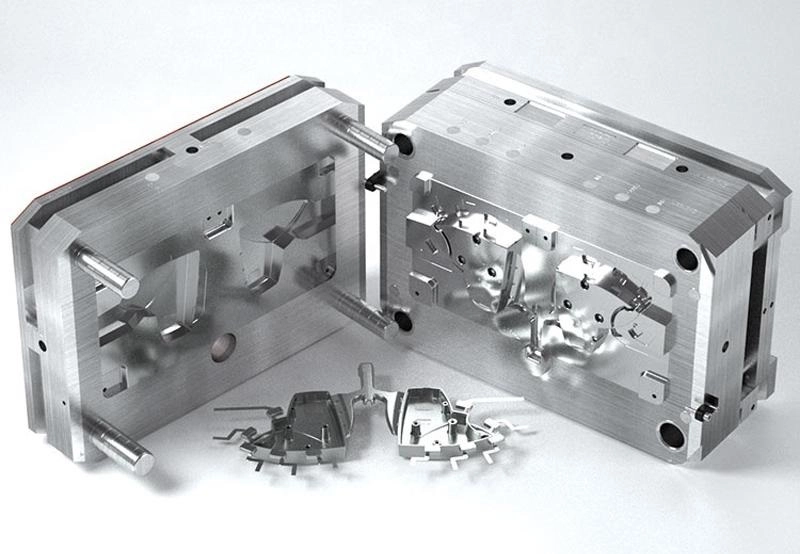
परिचय: क्या है एल्युमीनियम रैपिड प्रोटोटाइपिंग?
यदि आपको अपने एल्युमीनियम रैपिड प्रोटोटाइपिंग पार्ट्स के लिए एक विनिर्माण प्रक्रिया का चयन करना हो, तो आप कौन सी प्रक्रिया का चयन करेंगे?
इन पुर्जों के निर्माण के कई तरीके हैं। सीएनसी मशीनिंग में ठोस एल्यूमीनियम बिलेट को काटकर पुर्जों को आकार दिया जाता है। ढलाई (वैक्यूम एल्यूमीनियम ढलाई सहित) में पिघली हुई धातु को सांचे में डाला जाता है। लॉस्ट-वैक्स ढलाई से जटिल आकृतियों को आकार दिया जा सकता है और सतह की फिनिशिंग अच्छी होती है । डाई ढलाई बड़े पैमाने पर उत्पादन के लिए उपयुक्त है। हाइब्रिड प्रक्रियाओं में 3डी प्रिंटिंग और मशीनिंग का संयोजन होता है।
यह अवधारणा काफी सरल है। एल्युमीनियम रैपिड प्रोटोटाइपिंग तकनीक कार्यात्मक धातु के पुर्जों के तेजी से उत्पादन को संभव बनाती है। डिज़ाइन चरण के दौरान सत्यापन प्रारंभिक अवस्था में ही किया जा सकता है। इससे उत्पादन संबंधी जोखिम काफी कम हो जाते हैं। वास्तविक धातु का उपयोग करके डिज़ाइन का सफलतापूर्वक सत्यापन हो जाने के बाद ही पूर्ण आकार के सांचे निर्मित किए जाते हैं। यही इसकी प्रमुखता है।
सामान्य एल्युमीनियम रैपिड प्रोटोटाइपिंग प्रक्रियाएं
सीएनसी मशीनिंग एल्यूमीनियम प्रोटोटाइप (सबसे लोकप्रिय विधि)
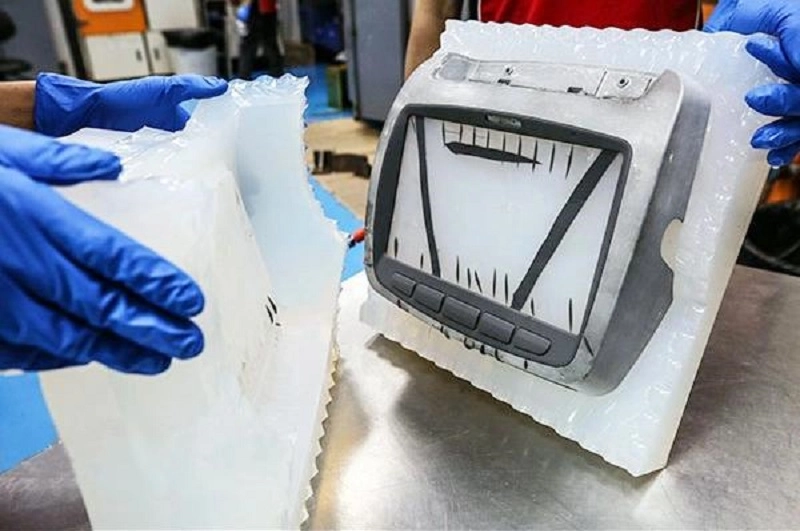
सीएनसी मशीनिंग में सामग्री को हटाया जाता है। एक घूमने वाला कटिंग टूल सीएडी फाइल से जनरेट किए गए टूलपाथ का अनुसरण करते हुए ब्लैंक को उसके अंतिम आकार में ढालता है। इस प्रक्रिया में किसी मोल्ड या फिक्स्चर की आवश्यकता नहीं होती है—यह पूरी तरह से धातु को हटाने पर आधारित है।
सामान्य मिश्र धातुओं में 6061, 7075 और 2024 शामिल हैं। 6061 प्राथमिक सामग्री है - यह उच्च शक्ति और संक्षारण प्रतिरोध प्रदान करती है। 7075 और भी अधिक मजबूत है लेकिन इसकी आकार देने की क्षमता कम है। 2024 मिश्र धातु में उच्च थकान प्रतिरोध होता है और यह एयरोस्पेस उद्योग के लिए उपयुक्त है। मिश्र धातु का चयन प्रोटोटाइप के कार्य पर निर्भर करता है।
फायदा
उच्च परिशुद्धता—सहनशीलता ±0.005 मिलीमीटर तक सटीक हो सकती है। त्वरित परिणाम—सप्ताहों के बजाय दिनों में प्राप्त। टूलिंग लागत न होने के कारण कम प्रारंभिक निवेश। उत्पादन-योग्य सामग्री का उपयोग किया जाता है। परीक्षण परिणाम सीधे अंतिम उत्पाद पर लागू किए जा सकते हैं।
सीमा
इसमें काफी मात्रा में सामग्री बर्बाद होती है—चिप्स बेकार हो जाते हैं। जटिल आंतरिक संरचनाएं (जैसे शीतलन चैनल या खोखले क्रॉस-सेक्शन) तब तक प्राप्त नहीं की जा सकतीं जब तक कि डिज़ाइन को अलग-अलग घटकों में विभाजित न किया जाए। हालांकि इलेक्ट्रिकल डिस्चार्ज मशीनिंग (ईडीएम) इस समस्या का समाधान कर सकती है, लेकिन इससे लागत बढ़ जाती है।
इस विधि का उपयोग एयरोस्पेस ब्रैकेट, इलेक्ट्रॉनिक एनक्लोजर, फिक्स्चर और मैकेनिकल कंपोनेंट्स जैसे अनुप्रयोगों में किया जा सकता है। सटीक आयामों और उत्पादन-योग्य सामग्रियों की आवश्यकता वाले किसी भी भाग के लिए यह विधि उपयुक्त है।
एल्युमीनियम के त्वरित प्रोटोटाइपिंग के लिए सीएनसी मशीनिंग सर्वोपरि है। अन्य विधियाँ—कास्टिंग और एडिटिव फ़ॉर्मूलेशन—इससे प्रतिस्पर्धा करती हैं। लेकिन एल्युमीनियम वैक्यूम कास्टिंग उन जटिल आंतरिक आकृतियों को संभाल सकती है जहाँ मशीनिंग संभव नहीं है। यहीं पर कास्टिंग बेहतर विकल्प बन जाती है। इसमें टूलिंग की लागत और निर्माण समय का अंतर होता है। सरल और सटीक पुर्जों के लिए मशीनिंग बेहतर है। जटिल और लगभग सटीक आकृतियों के लिए कास्टिंग बेहतर है।
एल्युमिनियम वैक्यूम कास्टिंग छोटे बैच के प्रोटोटाइपों के लिए
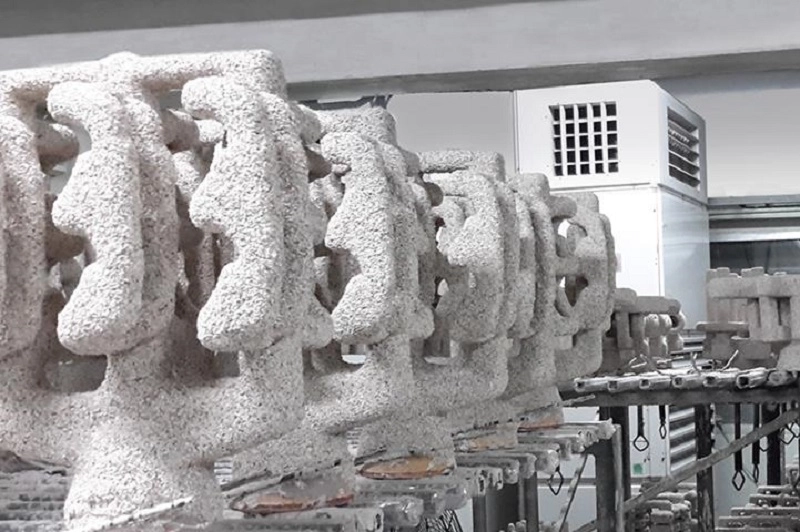
एल्युमिनियम वैक्यूम कास्टिंग प्रोटोटाइप और छोटे बैच के पुर्जों के निर्माण के लिए इस्तेमाल की जाने वाली एक विधि है। सबसे पहले, एक मास्टर मोल्ड के आधार पर सिलिकॉन का मोल्ड बनाया जाता है। फिर इस मोल्ड को एक वैक्यूम चैंबर में रखा जाता है, जिसमें तरल पदार्थ डाला जाता है। वैक्यूम पदार्थ को हर छोटे से छोटे हिस्से में खींच लेता है, जिसके परिणामस्वरूप एक ऐसा तैयार पुर्जा बनता है जो बुलबुले और खाली जगहों से मुक्त होता है और बारीक विशेषताओं को सटीक रूप से पुन: प्रस्तुत करने में सक्षम होता है।
इस प्रक्रिया और पारंपरिक ढलाई विधियों के बीच मुख्य अंतर निर्वात वातावरण है। गुरुत्वाकर्षण ढलाई में साँचे को भरने के लिए गुरुत्वाकर्षण बल का उपयोग किया जाता है; दबाव ढलाई में सामग्री को दबाव के साथ साँचे में डाला जाता है; जबकि निर्वात ढलाई में फंसी हुई हवा को हटा दिया जाता है जो सामग्री के प्रवाह में बाधा डालती है। परिणामस्वरूप, इस प्रक्रिया से अधिक बारीक विवरण, चिकनी सतहें और अधिक एकरूपता वाले पुर्जे प्राप्त होते हैं।
एल्युमिनियम के रैपिड प्रोटोटाइपिंग में अक्सर इस विधि का उपयोग किया जाता है क्योंकि यह एक सिंगल 3D-प्रिंटेड पार्ट और बड़े पैमाने पर उत्पादन के बीच के अंतर को पाट देती है। इसमें लगने वाला समय कम होता है। लागत मध्यम होती है। परिणाम दोहराने योग्य होते हैं।
प्रोटोटाइप के लिए एल्युमीनियम वैक्यूम कास्टिंग के फायदे
- टूलिंग में कम निवेश
सिलिकॉन मोल्ड स्टील इंजेक्शन मोल्ड या डाई-कास्टिंग मोल्ड की तुलना में काफी सस्ते होते हैं। एक स्टील मोल्ड की कीमत हजारों डॉलर तक हो सकती है, जबकि सिलिकॉन मोल्ड की कीमत केवल कुछ हजार डॉलर होती है।
उत्पाद अवधारणाओं का परीक्षण करने वाली कंपनियों के लिए, इससे वित्तीय जोखिम कम हो जाता है। यदि डिज़ाइन में बदलाव की आवश्यकता होती है, तो सांचे को बदलने की लागत न्यूनतम होती है; यदि उत्पाद परीक्षण विफल हो जाता है, तो इस निवेश से कोई नुकसान नहीं होता है। इससे विकास के प्रारंभिक चरणों में लचीलापन मिलता है।
- तेज़ विकास चक्र
पारंपरिक सांचों की तुलना में, निर्माण में लगने वाला समय कम होता है। सांचे कुछ ही दिनों में तैयार हो जाते हैं, जिससे ढलाई तुरंत शुरू की जा सकती है। उत्पादन सांचों के उपयोग की तुलना में डिज़ाइन सत्यापन कई सप्ताह पहले हो जाता है।
इंजीनियर कई डिज़ाइन संस्करणों का परीक्षण कर सकते हैं। अवधारणा से लेकर बाज़ार तक की प्रक्रिया तेज़ हो जाती है। प्रत्येक संस्करण अंतिम सांचा तैयार होने से पहले वास्तविक अनुभव पर आधारित प्रतिक्रिया प्रदान करता है।
- जटिल विवरणों का उत्कृष्ट प्रतिरूपण
एल्युमिनियम की वैक्यूम कास्टिंग से बारीक बनावट, सूक्ष्म विवरण और तंग कोनों को भरना संभव हो जाता है। इससे चमकदार सतह मिलती है और बारीक विवरणों का उत्कृष्ट प्रतिरूपण होता है।
एल्युमिनियम वैक्यूम कास्टिंग उत्पाद के स्वरूप मॉडल, कार्यात्मक प्रोटोटाइप और ग्राहक प्रदर्शन नमूनों के लिए उपयुक्त है। तैयार उत्पादों की दिखावट और स्पर्श बड़े पैमाने पर उत्पादित वस्तुओं के समान उत्कृष्ट होते हैं। सावधानीपूर्वक पॉलिश किए गए प्रोटोटाइप दर्शकों पर एक अलग ही छाप छोड़ते हैं।
- छोटी मात्रा के लिए लागत प्रभावी
सामान्य उत्पादन सीमा 5 से 100 पीस तक होती है। ये अक्सर प्रोटोटाइप बैच या उत्पादन-पूर्व नमूने होते हैं।
इस मात्रा के उत्पादन के लिए, एल्युमीनियम वैक्यूम कास्टिंग, सीएनसी मशीनिंग की तुलना में अधिक लागत प्रभावी है। हालांकि एकल टुकड़ों के लिए मशीनिंग तेज़ होती है, लेकिन कई टुकड़े बनाने पर दक्षता कम हो जाती है। प्रत्येक वर्कपीस के लिए अलग सेटअप और चक्र समय की आवश्यकता होती है, जबकि कास्टिंग समानांतर उत्पादन की अनुमति देती है।
इंजेक्शन मोल्डिंग की तुलना में, एल्युमीनियम वैक्यूम कास्टिंग उत्पादन के शुरुआती चरणों में अधिक लचीलापन प्रदान करती है। इसमें लंबी प्रतीक्षा अवधि नहीं होती, महंगे स्टील मोल्ड की आवश्यकता नहीं होती और न्यूनतम ऑर्डर मात्रा की कोई शर्त नहीं होती।
एल्युमिनियम वैक्यूम कास्टिंग की सीमाएँ
- मोल्ड का सीमित जीवनकाल
सिलिकॉन के सांचे जल्दी खराब हो जाते हैं। सांचे की जटिलता, ढलाई सामग्री और सांचे से निकालने में आने वाली कठिनाई, ये सभी कारक सांचे के जीवनकाल को प्रभावित करते हैं।
सामान्यतया, प्रत्येक सांचे से बीस से पचास पुर्जे बनाए जा सकते हैं। सरल आकार वाले पुर्जों के लिए, कुछ सांचे सौ पुर्जों तक बना सकते हैं। इस संख्या से अधिक होने पर सटीकता कम होने लगती है। इस स्थिति में, सांचे को बदलना आवश्यक हो जाता है।
- भौतिक गुणों में अंतर
वैक्यूम कास्टिंग से तैयार सामग्री हमेशा उत्पादन-स्तर के जाली एल्यूमीनियम के समान नहीं होती। हालांकि उनके यांत्रिक गुण समान होते हैं, लेकिन वे बिल्कुल एक जैसे नहीं होते। मजबूती और थकान प्रतिरोध क्षमता कम होती है। वास्तविक प्रदर्शन सामग्री के चयन पर निर्भर करता है।
डिजाइन सत्यापन संयोजन, कार्यक्षमता और दिखावट के लिए उपयुक्त है। उच्च भार वाले अनुप्रयोगों के लिए मशीनीकृत या फोर्जित पुर्जों की आवश्यकता हो सकती है। ढलाई सामग्री सत्यापन के लिए उपयुक्त है, अंतिम बड़े पैमाने पर उत्पादन के लिए नहीं।
- आयामी और ज्यामितीय सीमाएँ
बड़े पुर्जों के लिए विशेष उपकरणों की आवश्यकता होती है। वैक्यूम चैंबर मोल्ड के आकार को सीमित करता है। अत्यंत पतली दीवार की मोटाई या जटिल आंतरिक मार्ग चुनौतियां पेश करते हैं। क्योरिंग शुरू होने से पहले सामग्री का मोल्ड कैविटी में प्रवाहित होना आवश्यक है। बड़े पुर्जों के लिए प्रवाह की दूरी अधिक होती है, जिससे अपूर्ण भराई का जोखिम बढ़ जाता है।
एल्यूमीनियम निवेश कास्टिंग
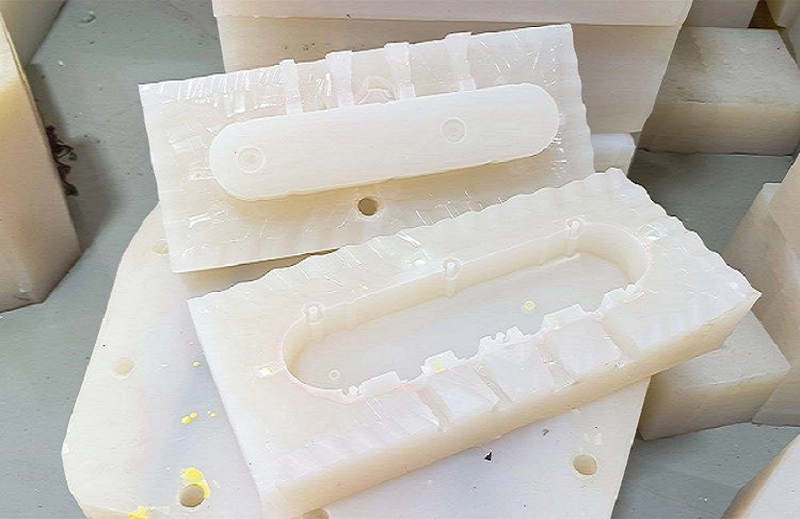
इस प्रक्रिया की शुरुआत मोम के सांचे से होती है। मोम के सांचे पर सिरेमिक का घोल लगाया जाता है। मोम का सांचा पिघलकर हट जाता है, जिससे एक खोखला आवरण बच जाता है। पिघला हुआ एल्युमीनियम इस आवरण में डाला जाता है। आवरण टूटकर अलग हो जाता है, और सांचे से भाग को निकाल लिया जाता है।
जब किसी पुर्जे का आकार इतना जटिल होता है कि उसे मशीनिंग द्वारा बनाना संभव नहीं होता, तो लॉस्ट-वैक्स कास्टिंग का चुनाव किया जाता है। उदाहरण के लिए, आंतरिक मार्ग, घुमावदार सतहें और पतली दीवारों वाली संरचनाएं। मशीनिंग में कई सेटअप और विशेष कटिंग टूल्स की आवश्यकता होती है, जबकि कास्टिंग से एक ही चरण में आकार देना संभव हो जाता है।
फायदा
इससे न केवल जटिल आकृतियों का उत्पादन संभव होता है, बल्कि मशीनिंग की आवश्यकता भी कम हो जाती है—क्योंकि पुर्जों के आयाम पहले से ही अंतिम आयामों के लगभग समान होते हैं। लगभग तैयार आकार के पुर्जे उन्हीं मिश्र धातुओं से निर्मित होते हैं जिनका उपयोग बड़े पैमाने पर उत्पादन में किया जाता है, और उनके यांत्रिक गुण जालीदार सामग्रियों के समान होते हैं।
आवेदन
औद्योगिक घटक जैसे पंप हाउसिंग और वाल्व बॉडी; ऑटोमोटिव पार्ट्स जैसे टर्बोचार्जर इम्पेलर और सस्पेंशन आर्म; और एयरोस्पेस घटक जैसे स्ट्रक्चरल ब्रैकेट और इंजन हार्डवेयर।
एल्युमीनियम के त्वरित प्रोटोटाइपिंग में इन्वेस्टमेंट कास्टिंग एक मध्यवर्ती तकनीक है। यह एल्युमीनियम वैक्यूम कास्टिंग से अधिक लेकिन डाई कास्टिंग टूलिंग से कम खर्चीली है। यह उच्च तापमान और बड़े आकार के पुर्जों को संभाल सकती है। यह प्रोटोटाइप से लेकर कम मात्रा में उत्पादन तक का एक सेतु है।
एल्यूमीनियम मरने के कास्टिंग उत्पादन संक्रमण के लिए
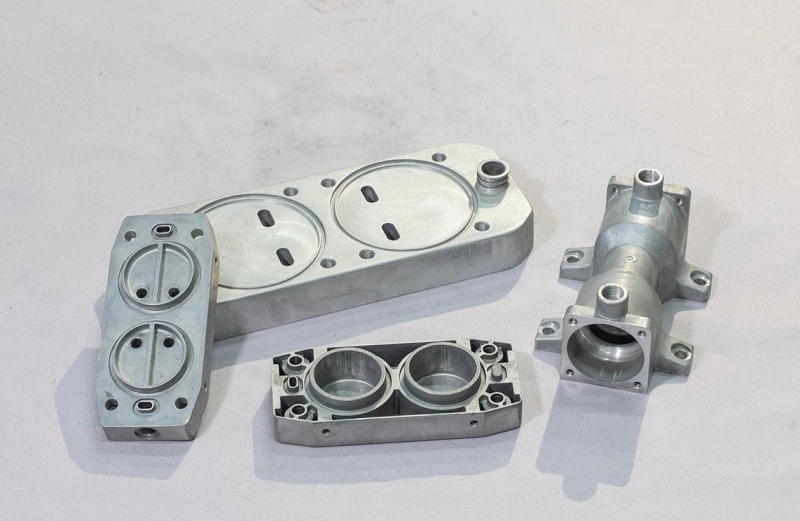
डाई कास्टिंग एक उच्च-स्तरीय उत्पादन प्रक्रिया है। पिघले हुए एल्युमीनियम को दबाव के साथ एक स्टील के सांचे में डाला जाता है। सांचे को पानी से ठंडा किया जाता है। प्रक्रिया का चक्र कुछ सेकंड का होता है। यह प्रक्रिया कुशल है।
शुरुआती प्रोटोटाइप में डाई कास्टिंग का उपयोग बहुत कम होता है। टूलिंग की लागत बहुत अधिक होती है। स्टील डाई की कीमत हजारों से लेकर लाखों तक होती है। निर्माण में हफ्तों से लेकर महीनों तक का समय लगता है। टूलिंग में बदलाव महंगा और धीमा होता है।
अधिक उत्पादन मात्रा पर निवेश लाभकारी हो जाता है। ब्रेक-ईवन पॉइंट अलग-अलग होता है। आमतौर पर प्रति वर्ष पाँच से दस हज़ार पुर्जों से ऊपर यह बिंदु लाभप्रद होता है। इससे कम उत्पादन मात्रा पर प्रति पुर्जे की लागत उपकरण के उपयोग को उचित नहीं ठहराती।
फायदे
कम प्रति इकाई लागत। उत्कृष्ट पुनरावृत्ति क्षमता। उच्च उत्पादन दर। सुसंगत गुणवत्ता। आयामी स्थिरता। न्यूनतम पश्चात प्रसंस्करण।
एल्युमीनियम के त्वरित प्रोटोटाइपिंग के लिए, आमतौर पर डाई कास्टिंग को छोड़ दिया जाता है। प्रोटोटाइप मशीनिंग, वैक्यूम कास्टिंग या इन्वेस्टमेंट कास्टिंग द्वारा बनाया जाता है। उत्पादन प्रक्रिया को अलग से डिज़ाइन किया जाता है। डिज़ाइन को अंतिम रूप देने के बाद ही बदलाव होता है। बड़े पैमाने पर उत्पादन के लिए टूलिंग का निर्माण तभी किया जाता है जब उत्पाद बाज़ार के लिए तैयार हो जाता है। यही व्यावहारिक तरीका है: पहले प्रोटोटाइप बनाएं, फिर उत्पादन करें।
एल्युमिनियम बनाम अन्य सामग्रियों का तीव्र प्रोटोटाइपिंग
सामग्री का चयन प्रोटोटाइप को आकार देता है। गलत सामग्री चुनने पर परीक्षण परिणाम भ्रामक हो सकते हैं। सही सामग्री चुनने पर सत्यापन विश्वसनीय होता है।
| सामग्री | फायदे | सीमाओं | सबसे अच्छा उपयोग करता |
| एल्युमीनियम | हल्का, कार्यात्मक परीक्षण के लिए पर्याप्त मजबूत, मशीनीकरण और ढलाई योग्य, ऊष्मा उपचार और सतह परिष्करण के लिए उपयुक्त | प्लास्टिक की तुलना में सामग्री की लागत अधिक होती है; मशीनिंग या एल्युमीनियम वैक्यूम कास्टिंग के लिए कुशल सेटअप की आवश्यकता होती है। | इंजीनियरिंग प्रोटोटाइप जिनके लिए यांत्रिक परीक्षण, थर्मल साइक्लिंग या संरचनात्मक सत्यापन की आवश्यकता होती है |
| स्टेनलेस स्टील | अत्यंत टिकाऊ, उच्च शक्ति, जंग प्रतिरोधक क्षमता | मशीनिंग करना अधिक कठिन, वजन अधिक, चक्र समय धीमा | भारी-भरकम उपयोग के लिए - औजार, ब्रैकेट, उच्च भार वाले पुर्जे |
| प्लास्टिक (एबीएस, पीसी, नायलॉन) | कम लागत, तेज़ उत्पादन, मशीनिंग या प्रिंटिंग में आसान | सीमित मजबूती और कठोरता, खराब तापीय प्रदर्शन | बाहरी स्वरूप के मॉडल, एर्गोनॉमिक अध्ययन, कम भार वाले प्रोटोटाइप |
| कार्बन फाइबर कंपोजिट | उत्कृष्ट कठोरता-से-भार अनुपात, उच्च शक्ति | महंगी प्रक्रिया, केवल सरल आकृतियों तक सीमित, लंबी डिलीवरी अवधि | प्रदर्शन अनुप्रयोग—एयरोस्पेस, खेल उपकरण, संरचनात्मक प्रदर्शक |
नोबल के बारे में: एल्युमीनियम रैपिड प्रोटोटाइपिंग में आपका संपूर्ण सहयोगी
NOBLE व्यापक एल्युमीनियम रैपिड प्रोटोटाइपिंग समाधान प्रदान करता है, जिसमें उत्पाद डिजाइन और इंजीनियरिंग सहायता हमारी सर्वोच्च प्राथमिकता है।
यह एकीकृत दृष्टिकोण विकास प्रक्रिया को सुव्यवस्थित करता है, संचार संबंधी अनावश्यकताओं को कम करता है और उत्पाद को बाजार में लाने में लगने वाले समय को घटाता है। एक ही आपूर्तिकर्ता पूरी आपूर्ति श्रृंखला को कवर करता है।
व्यापक विनिर्माण क्षमताएं
हम एकल-कार्य प्रोटोटाइपिंग करते हैं, सटीक घटकों के छोटे बैचों का उत्पादन करते हैं और पूरी तरह से असेंबल किए गए उत्पाद वितरित करते हैं। हमारी टीम प्रत्येक परियोजना के लिए सबसे उपयुक्त विनिर्माण प्रक्रिया का चयन करती है, जिसमें प्रदर्शन लक्ष्यों, गुणवत्ता आवश्यकताओं और लागत सीमाओं के बीच संतुलन बनाए रखा जाता है।
एल्युमीनियम के त्वरित प्रोटोटाइपिंग के लिए, सीएनसी मशीनिंग प्रमुख विधि है। जटिल ज्यामिति और कई भागों वाले उत्पादों के लिए, एल्युमीनियम वैक्यूम कास्टिंग का उपयोग किया जा सकता है। विशिष्ट विकल्प भाग के प्रकार और उत्पादन मात्रा पर निर्भर करता है।
प्रमाणित गुणवत्ता प्रबंधन प्रणाली
NOBLE अंतरराष्ट्रीय स्तर पर मान्यता प्राप्त गुणवत्ता प्रबंधन मानकों के तहत काम करता है, जिनमें शामिल हैं:
- आईएसओ 9001: 2015 प्रमाणीकरण — हमारी सभी गतिविधियों में एक समान गुणवत्ता प्रबंधन, प्रक्रिया नियंत्रण और निरंतर सुधार सुनिश्चित करना।
- आईएसओ 13485: 2016 प्रमाणीकरण — यह प्रदर्शित करते हुए कि हम चिकित्सा उपकरण निर्माण से जुड़ी सख्त गुणवत्ता और नियामक आवश्यकताओं को पूरा करने में सक्षम हैं।
ये प्रमाणपत्र डिजाइन, उत्पादन, निरीक्षण और वितरण के दौरान कठोर गुणवत्ता नियंत्रण बनाए रखने के प्रति हमारी प्रतिबद्धता को दर्शाते हैं।
एल्युमिनियम रैपिड प्रोटोटाइपिंग के बारे में अक्सर पूछे जाने वाले प्रश्न
1. एल्युमीनियम रैपिड प्रोटोटाइपिंग क्या है?
तेजी से कार्यात्मक धातु के पुर्जे बनाना। मशीनिंग द्वारा ठोस धातु के टुकड़े से कटाई करना। ढलाई द्वारा सांचों में पिघली हुई धातु भरना। दोनों में असली एल्युमीनियम का उपयोग होता है। प्रोटोटाइप उत्पादन पुर्जे की तरह व्यवहार करता है। परीक्षण सफल रहा।
2. क्या एल्युमीनियम प्रोटोटाइप के लिए सीएनसी मशीनिंग सबसे अच्छा तरीका है?
कम मात्रा में उत्पादन के लिए—एक से दस पुर्जों के लिए—सीएनसी अक्सर पहली पसंद होती है। इसमें टूलिंग की कोई लागत नहीं होती। उत्पादन जल्दी होता है। मिश्र धातु के गुण वास्तविक होते हैं। जटिल ज्यामिति वाले कई पुर्जों के लिए, ढलाई (एल्यूमीनियम वैक्यूम ढलाई सहित) प्रतिस्पर्धी हो जाती है। विधि पुर्जे और मात्रा पर निर्भर करती है।
3. एल्युमीनियम प्रोटोटाइप के निर्माण में कितना समय लगता है?
सरल पुर्जे कुछ ही दिनों में भेज दिए जाते हैं। जटिल पुर्जों में सप्ताह लग जाते हैं। एकल पुर्जों के लिए मशीनिंग तेज़ होती है। एक ही सांचे से कई प्रतियां बनाने के लिए कास्टिंग तेज़ होती है। फिनिशिंग में समय लगता है। एनोडाइजिंग, पेंटिंग या पॉलिशिंग से डिलीवरी का समय कुछ दिनों तक बढ़ जाता है।
4. क्या एल्युमीनियम प्रोटोटाइप को एनोडाइज किया जा सकता है?
जी हाँ। एनोडाइजिंग से सतह की कठोरता बढ़ती है। इससे जंग प्रतिरोधकता भी बढ़ती है। यह धातु को एक परिष्कृत रूप प्रदान करता है। पारदर्शी या रंगीन फिनिश उपलब्ध हैं। यह प्रक्रिया 6061 और 7075 मिश्र धातुओं पर मानक है। प्रोटोटाइप उत्पादन के अनुरूप बनाए जा सकते हैं।
5. प्रोटोटाइप के लिए कौन सा एल्युमिनियम मिश्र धातु सबसे अच्छा है?
6061 एक सामान्य उपयोग वाली मिश्र धातु है। इसमें अच्छी मजबूती, अच्छी मशीनिंग क्षमता और अच्छा संक्षारण प्रतिरोध है। यह हर जगह उपलब्ध है।
7075 अधिक मजबूत है—इसका उपयोग एयरोस्पेस और उच्च तनाव वाले पुर्जों के लिए किया जाता है। इसकी मशीनिंग करना कठिन है। यह अधिक महंगा है।
2024 में थकान प्रतिरोधकता अधिक है। इसका उपयोग विमान संरचनाओं के लिए किया जाता है। इसमें संक्षारण प्रतिरोधकता कम है। सुरक्षात्मक कोटिंग की आवश्यकता होती है।
परीक्षण की आवश्यकता के आधार पर चयन करें। 6061 के साथ मशीनिंग क्षमता सर्वोत्तम है। 7075 के साथ मजबूती उच्चतम है। थकान प्रदर्शन के मामले में 2024 बेहतर है। एल्युमीनियम के त्वरित प्रोटोटाइपिंग के लिए, 6061 डिफ़ॉल्ट विकल्प है। अन्य विशेष मामले हैं।







