
विभिन्न निर्माण विधियों में, डाई कास्टिंग सबसे महत्वपूर्ण विधियों में से एक है। डाई कास्टिंग की मदद से कंपनियां मजबूत, सटीक और जटिल धातु घटकों का कुशलतापूर्वक निर्माण कर सकती हैं। ऑटोमोटिव, एयरोस्पेस, इलेक्ट्रॉनिक्स और चिकित्सा उपकरण उद्योग इन प्रक्रियाओं का व्यापक रूप से उपयोग करते हैं।
इस गाइड में हम डाई कास्टिंग की कार्यप्रणाली, आमतौर पर इस्तेमाल होने वाली सामग्रियों और उपयुक्त मिश्र धातु एवं सतह फिनिश के चयन के बारे में जानेंगे। इसके अलावा, इसमें मोल्ड उत्पादन और एक भरोसेमंद डाई कास्टिंग पार्टनर चुनने के मानदंडों पर भी चर्चा की गई है। चाहे आप विनिर्माण क्षेत्र में नए हों या बेहतर उत्पादन समाधान खोज रहे हों, यह लेख आपके निर्णयों को निर्देशित करने के लिए बहुमूल्य जानकारी प्रदान करता है।
डाई कास्टिंग क्या है?
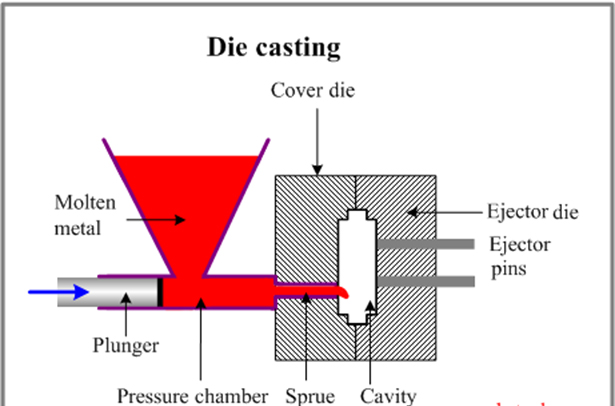
डाई कास्टिंग एक धातु ढलाई प्रक्रिया है जिसमें पिघली हुई धातु को उच्च दबाव में सांचे में डाला जाता है। सांचे का निर्माण दो कठोर स्टील की डाई का उपयोग करके किया जाता है, जिन्हें आकार में ढाला जाता है और प्रक्रिया के दौरान ये इंजेक्शन मोल्ड की तरह कार्य करती हैं।
डाई कास्टिंग प्रक्रियाओं के अनुप्रयोग
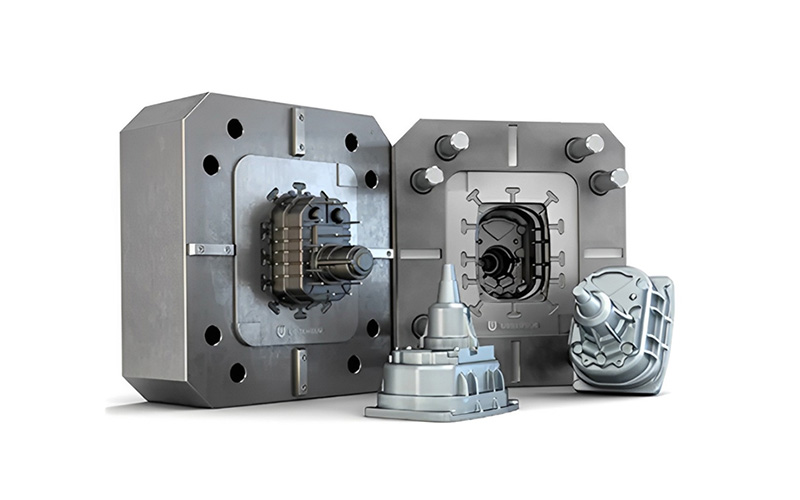
डाई कास्टिंग का उपयोग इंजन के पुर्जों और इलेक्ट्रॉनिक हाउसिंग जैसे टिकाऊ और बहुमुखी पुर्जों के उत्पादन में व्यापक रूप से किया जाता है। यह प्रक्रिया विभिन्न प्रकार की सामग्रियों का विकल्प, एक बड़ा निर्माण क्षेत्र और जटिल, सटीक और पतली दीवारों वाले पुर्जे बनाने की क्षमता प्रदान करती है।
मेटल सांचों में ढालना in ऑटोमोटिव उद्योग
डाई कास्टिंग का प्रयोग आमतौर पर ऑटोमोटिव क्षेत्र में किया जाता है, विशेष रूप से गियरबॉक्स केस और इंजन ब्रैकेट जैसे एल्यूमीनियम भागों के लिए। मैग्नीशियम डाई कास्टिंग सीट फ्रेम और पैनल के लिए उपयुक्त है, जबकि जिंक डाई कास्टिंग ईंधन और ब्रेक भागों के लिए उपयुक्त है।
एयरोस्पेस में डाई कास्टिंग उद्योग
एयरोस्पेस उद्योग उच्च गुणवत्ता वाले, हल्के पुर्जों के उत्पादन के लिए डाई कास्टिंग पर निर्भर करता है। निर्माता इस विधि को इसकी लागत-प्रभावशीलता और उद्योग के कड़े मानकों को पूरा करने की क्षमता के कारण पसंद करते हैं।
चिकित्सा क्षेत्र में डाई कास्टिंग उद्योग
डाई कास्टिंग चिकित्सा उद्योग में महत्वपूर्ण भूमिका निभाती है। यह हल्के, उच्च गुणवत्ता वाले पुर्जों के उत्पादन को सुनिश्चित करती है जो सख्त मानकों को पूरा करते हैं, जिससे यह महत्वपूर्ण घटकों के लिए पसंदीदा विधि बन जाती है।
ऊर्जा क्षेत्र में डाई कास्टिंग उद्योग
डाई कास्टिंग ऊर्जा उद्योग में ईंधन सेल, हीट एक्सचेंजर और नवीकरणीय ऊर्जा प्रणालियों जैसे अनुप्रयोगों के लिए टिकाऊ, उच्च परिशुद्धता वाले पुर्जे बनाने की एक प्रमुख तकनीक है। यह तकनीक इसलिए लोकप्रिय है क्योंकि यह उद्योग की दक्षता और लागत-प्रभावशीलता की आवश्यकता को पूरा करती है।
सामान्य कास्टिंग सेवा मरो
एल्युमीनियम डाई कास्टिंग सेवा
डाई कास्टिंग में इस्तेमाल होने वाली प्राथमिक सामग्री एल्युमीनियम का उपयोग मैग्नीशियम, तांबा और सिलिकॉन युक्त मिश्र धातुओं के साथ कोल्ड-चैंबर डाई कास्टिंग में किया जाता है। एल्युमीनियम डाई कास्टिंग जटिल और बारीक विवरण वाले पुर्जों के उत्पादन के लिए आदर्श है, क्योंकि यह हल्का होता है और इसमें उत्कृष्ट आयामी स्थिरता होती है। इसके अलावा, यह उच्च तापमान प्रतिरोध, उत्कृष्ट चालकता और संक्षारण प्रतिरोध जैसे लाभ भी प्रदान करता है।
डाई-कास्टिंग में उपयोग होने वाली सामान्य एल्युमीनियम मिश्र धातुओं में निम्नलिखित शामिल हैं:
| 360 | A360 | 380 | A380 | 383 | |
| घनत्व | 2.63g / सेमी ³ | 2.63g / सेमी ³ | 2.74g / सेमी ³ | 2.71g / सेमी ³ | 2.74g / सेमी ³ |
| गलनांक सीमा (℃) | 557-596 | 557-596 | 540-595 | 540-595 | 516-582 |
| विद्युतीय
प्रवाहकत्त्व |
30% आईएसीएस | 29% आईएसीएस | 27% आईएसीएस | 23% आईएसीएस | 23% आईएसीएस |
| थर्मल
प्रवाहकत्त्व |
113 W/(m' K) | 113 W/(m' K) | 96.2 W/(m' K) | 96.2 W/(m' K) | 96.2 W/(m' K) |
| परम तन्यता शक्ति | 300 एमपीए | 320 एमआरए | 320 एमआरए | 320 एमआरए | 310 एमआरए |
| पैदावार की ताकत | 170 एमपीए | 170 एमपीए | 170 एमपीए | 170 एमपीए | 170 एमपीए |
| कठोरता | 75 बीएचएन | 75 बीएचएन | 75 बीएचएन | 75 बीएचएन | 75 बीएचएन |
| थकान शक्ति | 140 एमपीए | 140 एमपीए | 140 एमपीए | 140 एमपीए | 140 एमपीए |
| कतरनी ताकत | 190 एमपीए | 190 एमपीए | 190 एमपीए | 190 एमपीए | 190 एमपीए |
| बढ़ाव | 2.5% तक | 2.5% तक | 2.5% तक | 2.5% तक | 2.5% तक |
जिंक डाई कास्टिंग सेवा
जिंक मिश्रधातु डाई कास्टिंग अनुप्रयोगों के लिए एक प्रमुख सामग्री है। जिंक कास्टिंग को इसकी उत्कृष्ट प्लेटिंग गुणों के साथ-साथ उच्च प्रभाव शक्ति और लचीलेपन जैसे अतिरिक्त लाभों के कारण पसंद किया जाता है। यह निर्माताओं के लिए एक लोकप्रिय विकल्प है क्योंकि इसे हॉट-चैंबर डाई कास्टिंग मशीन से आसानी से ढाला जा सकता है, और इसकी ढलाई क्षमता डाई पर घिसाव को कम करती है। जिंक को अक्सर तांबा, मैग्नीशियम और एल्यूमीनियम के साथ मिलाया जाता है, क्योंकि यह मैग्नीशियम और एल्यूमीनियम से अधिक सघन होता है।
डाई कास्टिंग में उपयोग होने वाली सामान्य जिंक मिश्र धातुओं में निम्नलिखित शामिल हैं:
| मिश्र धातु ग्रेड | ज़ामक 2 | ज़ामक 3 | ज़ामक 5 | ज़ामक 7 | ZA-8 |
| घनत्व (जी / सेमी³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| गलनांक (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| तापीय चालकता (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| थर्मल विस्तार का गुणांक (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| विद्युत चालकता (% IACS) | 27 | 27 | 27 | 27 | 26 |
| मुख्य रासायनिक संरचना | 3.5-4.3% एल्युमिनियम 0.02-0.05% मैग्नीशियम 0.035-0.06% Cu |
3.5-4.3% एल्युमिनियम 0.03% मिलीग्राम 0.03% घन |
3.5-4.3% एल्युमिनियम 0.035% मिलीग्राम 0.035% घन |
3.5-4.3% एल्युमिनियम 0.03-0.06% मैग्नीशियम 0.03-0.06% Cu |
3.5-4.3% एल्युमिनियम 0.05-0.5% मैग्नीशियम 0.005-0.03% Cu 0.005-0.03% Ni 0.005-0.03% Fe |
| तन्य शक्ति (एमपीए) | 295 | 255 | 310 | 345 | 380 |
| उपज शक्ति (एमपीए) | 240 | 215 | 230 | 275 | 320 |
| बढ़ाव (%) | 2 | 3 | 6 | 3 | 1 |
| कठोरता (एचबी) | 82 | 70 | 90 | 95 | 100 |
| मुख्य अंतर | इसमें मैग्नीशियम और कॉपर की मात्रा कम होती है, जो इसे बड़े भागों के लिए उपयुक्त बनाता है। | इसमें मैग्नीशियम और कॉपर की मात्रा कम होती है, जो इसे बड़े भागों के लिए उपयुक्त बनाता है। | इसमें मैग्नीशियम और कॉपर की मात्रा कम होती है, जो इसे बड़े भागों के लिए उपयुक्त बनाता है। | इसमें मैग्नीशियम और कॉपर की मात्रा अधिक होती है, जो जटिल आकार वाले पुर्जों के लिए उपयुक्त है। | इसमें Mg, Cu, Ni और Fe मौजूद होते हैं, जिससे इसकी मजबूती और कठोरता अधिक होती है। |
| मुख्य ढलाई अनुप्रयोग | ऑटोमोटिव, फर्नीचर, घरेलू उपकरण और यांत्रिक पुर्जे | बिजली के औजार, हाथ के औजार, खिलौने | मशीनरी, वास्तुकला और ऑटोमोटिव | ऑटोमोटिव, इलेक्ट्रिकल, हार्डवेयर | औद्योगिक, ऑटोमोटिव, इलेक्ट्रिकल |
डाई कास्टिंग मिश्र धातुओं का चयन करते समय किन बातों का ध्यान रखना चाहिए
आप जिस मिश्रधातु का चयन करते हैं, उसका सीधा असर अंतिम उत्पाद के प्रदर्शन और उत्पादन लागत पर पड़ता है। सही चुनाव करने के लिए, इन पाँच बातों को ध्यान में रखें:
1. यांत्रिक गुण
अंतिम पुर्जे की मजबूती, कठोरता और टिकाऊपन संबंधी आवश्यकताओं को पूरा करने वाली मिश्र धातु का चयन करें। मिश्र धातुओं के बीच यांत्रिक प्रदर्शन भिन्न-भिन्न होगा।
2. संक्षारण प्रतिरोध
उस हिस्से को जिस वातावरण का सामना करना पड़ेगा, उसके बारे में सोचें। रसायनों, नमी या तापमान में बदलाव से मिश्र धातु प्रभावित हो सकती है। जस्ता और एल्युमीनियम में प्राकृतिक रूप से जंग प्रतिरोधक क्षमता अच्छी होती है, लेकिन कुछ मिश्र धातुओं को अतिरिक्त कोटिंग की आवश्यकता हो सकती है।
3. ऊष्मीय चालकता
यदि किसी हिस्से को ऊष्मा का प्रबंधन करने या स्थिर तापमान बनाए रखने की आवश्यकता है, तो उच्च तापीय चालकता वाले मिश्रधातु पर विचार करें। कुशल ऊष्मा स्थानांतरण महत्वपूर्ण होने पर अक्सर तांबे पर आधारित मिश्रधातुओं का उपयोग किया जाता है।
4. मशीन की
यदि सीएनसी मशीनिंग या अन्य पोस्ट-प्रोसेसिंग की आवश्यकता हो, तो सुनिश्चित करें कि मिश्र धातु को बिना किसी अधिक कठिनाई के मशीन किया जा सके। कुछ मिश्र धातुओं पर काम करना आसान होता है, जबकि अन्य के लिए विशेष उपकरणों या तकनीकों की आवश्यकता हो सकती है।
5. लागत: मूल्यांकन करें
केवल कच्चे माल की कीमत ही नहीं, बल्कि कुल लागत पर भी ध्यान दें। उत्पादन क्षमता, मशीनिंग की ज़रूरतें और अंतिम चरण भी शामिल करें। कुछ मिश्र धातुओं को संसाधित करना महंगा पड़ सकता है, भले ही कच्चे माल की लागत कम हो।
कैसे बनाते हैं एक कास्टिंग मोल्ड मरो
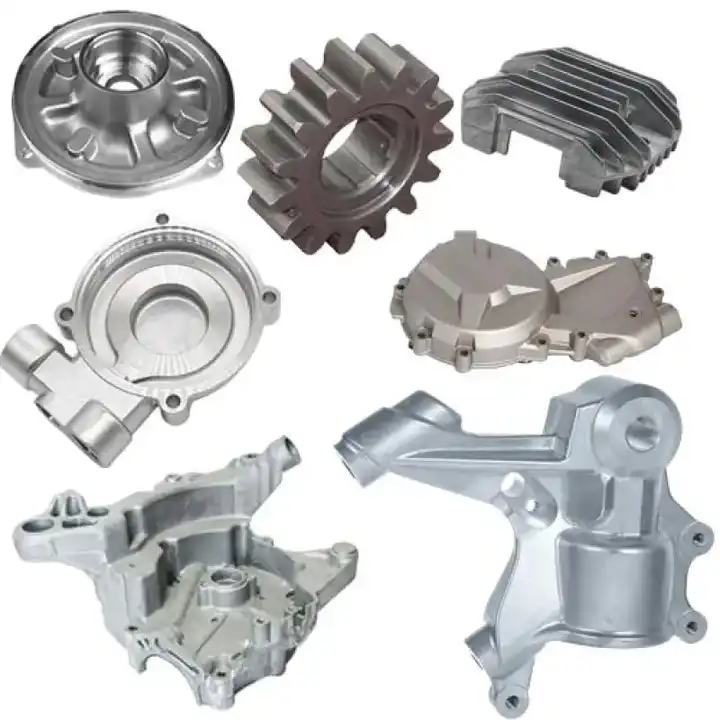
डाई कास्टिंग मोल्ड के दो मुख्य भाग होते हैं: कवर साइड, जो एक स्थिर प्लेट पर फिक्स होता है, और इजेक्शन साइड, जो एक चल प्लेट से जुड़ा होता है। छेद या थ्रेड जैसी विशेषताओं वाले जटिल पुर्जे बनाने के लिए, कुछ मोल्ड में स्लाइड और कोर जैसे अतिरिक्त घटक भी शामिल होते हैं।
पुर्जे के आकार के आधार पर, एक सांचे में एक ही चक्र में कई पुर्जे बनाने के लिए कई गुहाएँ हो सकती हैं। ये बहु-गुहा सांचे हो सकते हैं, जिनमें समान गुहाएँ होती हैं, या पारिवारिक सांचे हो सकते हैं, जिनमें एक साथ कई पुर्जे बनाने के लिए अलग-अलग आकार की गुहाएँ होती हैं।
डाई कास्टिंग मोल्ड मजबूत, ताप-प्रतिरोधी और घिसाव-प्रतिरोधी होने चाहिए। बार-बार उपयोग के लिए उनमें अच्छी लचीलापन भी होना चाहिए। अधिकांश मोल्ड कठोर टूल स्टील से बने होते हैं जिन्हें ताप-उपचारित किया गया होता है। ये मोल्ड प्रति घंटे हजारों कास्टिंग चक्रों को संभालने के लिए बनाए जाते हैं और अपने जीवनकाल में बीस लाख चक्रों तक चल सकते हैं। इन्हें उच्च क्लैम्पिंग बलों को भी सहन करने की क्षमता होनी चाहिए।
सांचा बनाने की प्रक्रिया कंप्यूटर-एडेड डिज़ाइन (CAD) और ढलाई-संबंधी सिमुलेशन उपकरणों से शुरू होती है। इंजेक्शन मोल्ड की तरह, डाई कास्टिंग मोल्ड को भी पिघली हुई धातु को कैविटी में निर्देशित करने के लिए गेट, रनर और वेंट की आवश्यकता होती है। पुर्जों को निकालने और ढलाई के दौरान सांचे को बंद रखने के लिए इजेक्शन पिन और लॉकिंग सिस्टम भी आवश्यक होते हैं।
डाई कास्टिंग मोल्ड बनाने में सीएनसी मशीनिंग का व्यापक रूप से उपयोग किया जाता है। इस प्रक्रिया की शुरुआत आमतौर पर मोल्ड के आकार की रफ कटिंग से होती है, उसके बाद हीट ट्रीटमेंट किया जाता है, और फिर अंतिम आयामों को प्राप्त करने के लिए फिनिशिंग की जाती है। त्वरित उत्पादन या प्रोटोटाइप मोल्ड के लिए रैपिड टूलिंग का उपयोग किया जा सकता है। इसमें सीएनसी मशीनिंग या सेलेक्टिव लेजर सिंटरिंग (एसएलएस) जैसी विधियाँ शामिल हो सकती हैं।
नोबल आपके उत्पाद के लिए क्या कर सकता है सतह का उपचार
NOBLE में, हम आपके पुर्जों की गुणवत्ता बढ़ाने के लिए कई प्रकार के सतह उपचार प्रदान करते हैं। ये सतह उपचार दिखावट, कठोरता और जंग व रसायनों के प्रति प्रतिरोधकता को बढ़ाते हैं। साथ ही, ये खुरदुरे औजारों के निशानों को चिकना करते हैं और CNC मशीनिंग के दौरान बने किसी भी निशान को ढक देते हैं। यहाँ कुछ ऐसे फिनिशिंग विकल्प दिए गए हैं जो आपके कस्टम पुर्जों के लिए उपयुक्त हो सकते हैं।
| नाम | विवरण | सामग्री | रंग | बनावट | |
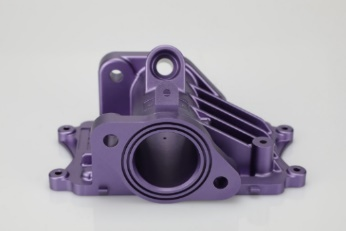 |
anodizing | एनोडाइजिंग से संक्षारण प्रतिरोध में सुधार होता है, घिसाव प्रतिरोध और कठोरता बढ़ती है, और धातु की सतह सुरक्षित रहती है। इसका व्यापक उपयोग यांत्रिक पुर्जों, विमानों, ऑटोमोबाइल पुर्जों, सटीक उपकरणों आदि में होता है। | एल्युमीनियम | साफ़, काला, भूरा, लाल, नीला, सोना। | चिकना, मैट फ़िनिश |
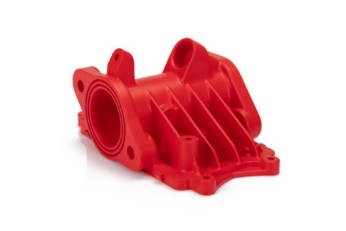 |
पाउडर कोटिंग | पाउडर कोटिंग एक प्रकार की कोटिंग है जिसे बहने वाले सूखे पाउडर के रूप में लगाया जाता है। पारंपरिक तरल पेंट के विपरीत, जिसे वाष्पीकरणशील विलायक के माध्यम से लगाया जाता है, पाउडर कोटिंग आमतौर पर इलेक्ट्रोस्टैटिक रूप से लगाई जाती है और फिर गर्मी या पराबैंगनी प्रकाश से ठीक की जाती है। | एल्यूमीनियम, स्टेनलेस स्टील, स्टील | काला, कोई आरएएल कोड या पैनटोन नंबर | ग्लॉस या सेमी-ग्लॉस |
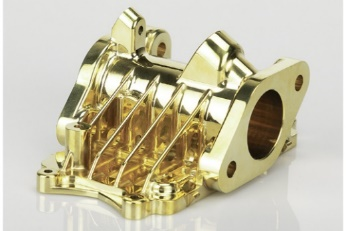 |
विद्युत | इलेक्ट्रोप्लेटिंग कार्यात्मक, सजावटी या जंग रोधी हो सकती है। कई उद्योग इस प्रक्रिया का उपयोग करते हैं, जिनमें ऑटोमोबाइल क्षेत्र भी शामिल है, जहां स्टील के ऑटोमोबाइल पुर्जों पर क्रोम प्लेटिंग करना आम बात है। | एल्युमिनियम, स्टील, स्टेनलेस स्टील | एन / ए | चिकनी, चमकदार खत्म |
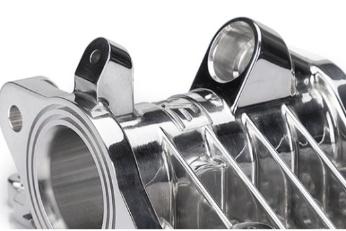 |
चमकाने | पॉलिशिंग एक ऐसी प्रक्रिया है जिसके द्वारा किसी वस्तु को भौतिक रूप से रगड़कर या रासायनिक क्रिया द्वारा चिकनी और चमकदार सतह बनाई जाती है। इस प्रक्रिया से ऐसी सतह बनती है जिसमें प्रकाशीय परावर्तन काफी अधिक होता है, लेकिन कुछ पदार्थों में यह विसरित परावर्तन को कम कर सकती है। | एल्यूमीनियम, पीतल, स्टेनलेस स्टील, स्टील | एन / ए | चमकदार |
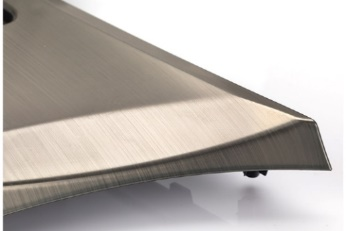 |
ब्रश करना | ब्रशिंग एक सतह उपचार प्रक्रिया है जिसमें अपघर्षक बेल्ट का उपयोग किसी सामग्री की सतह पर निशान बनाने के लिए किया जाता है, आमतौर पर सौंदर्य प्रयोजनों के लिए। | ABS, एल्यूमीनियम, पीतल, स्टेनलेस स्टील, स्टील | एन / ए | साटन |
सही डाई कास्टिंग निर्माता का चुनाव कैसे करें
डाई कास्टिंग निर्माता का चयन करना केवल कीमत के बारे में नहीं है—यह आपके उत्पाद के लिए सही भागीदार खोजने के बारे में है। सही चुनाव कैसे करें, यहाँ बताया गया है:
1. जानिए आपको क्या चाहिए
सबसे पहले, अपनी परियोजना की आवश्यकताओं को स्पष्ट रूप से परिभाषित करें। इसमें पुर्जों की विशिष्टताएँ, ऑर्डर की मात्रा, गुणवत्ता मानक, सतह उपचार और डिलीवरी की समयसीमा शामिल होनी चाहिए। एक स्पष्ट योजना होने से आपको आपूर्तिकर्ताओं के साथ बेहतर संवाद स्थापित करने और यह आकलन करने में मदद मिलेगी कि वे आपकी अपेक्षाओं को पूरा कर सकते हैं या नहीं।
2. उनकी पृष्ठभूमि की जाँच करें
डाई कास्टिंग में सिद्ध अनुभव रखने वाले निर्माताओं की तलाश करें। उनके कार्य अनुभव की समीक्षा करें, विशेष रूप से आपके प्रोजेक्ट से संबंधित सामग्रियों के साथ काम करने के उनके अनुभव की। यह भी जांचना उपयोगी होगा कि उन्होंने किन उद्योगों को सेवाएं दी हैं और क्या उन्होंने पहले भी इसी तरह के जटिल पुर्जे बनाए हैं।
3. देखें कि वे क्या संभाल सकते हैं
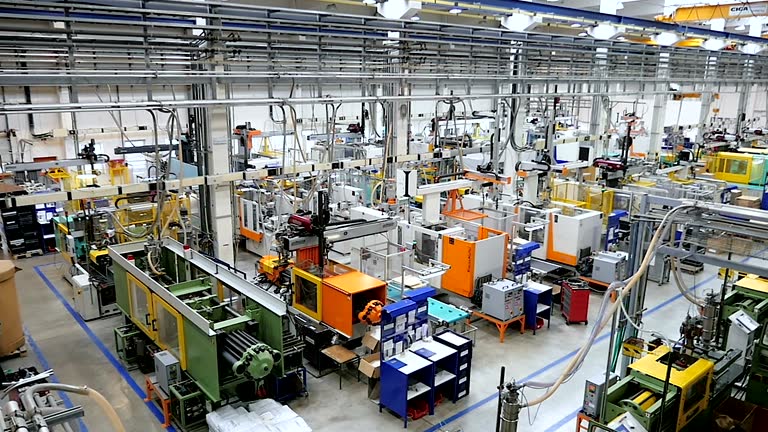
निर्माता के उपकरण और उत्पादन क्षमता की जांच करें। इसमें मशीन का आकार, उपलब्ध उपकरण और सीएनसी मशीनिंग, सरफेस फिनिशिंग और असेंबली जैसी सहायक प्रक्रियाओं के लिए सहायता शामिल है। सुनिश्चित करें कि उनकी सुविधाएं आपके उत्पादन पैमाने और तकनीकी आवश्यकताओं के अनुरूप हों।
4. गुणवत्ता के बारे में पूछें
उनकी गुणवत्ता नियंत्रण प्रणालियों के बारे में पूछें। ऐसी कंपनियों की तलाश करें जो ISO प्रमाणन जैसे मान्यता प्राप्त मानकों का पालन करती हों। साथ ही, उनकी निरीक्षण प्रक्रियाओं, परीक्षण विधियों और हर चरण में उत्पाद की गुणवत्ता सुनिश्चित करने के तरीकों की भी जांच करें।
5. इंजीनियरिंग संबंधी सहायता प्राप्त करें
पता करें कि निर्माता डिजाइन और इंजीनियरिंग चरणों में आपकी सहायता कर सकता है या नहीं। एक कुशल भागीदार विनिर्माण क्षमता बढ़ाने, लागत कम करने और सर्वोत्तम सामग्री और प्रक्रियाओं का चयन करने के लिए सुझाव दे सकता है।
6. अक्सर बात करें
बेहतर संचार बेहद ज़रूरी है। ऐसे निर्माता का चयन करें जो तत्पर हो, सुझावों को स्वीकार करे और परियोजना के दौरान लगातार अपडेट देता रहे। सहयोगात्मक रवैया देरी और गलतफहमियों से बचने में सहायक होता है।

निष्कर्ष
टिकाऊ और बारीक कारीगरी वाले धातु के पुर्जों के बड़े पैमाने पर उत्पादन के लिए, डाई कास्टिंग एक बेहतरीन विकल्प है। सीएनसी मशीनिंग के साथ मिलकर, यह एक अत्यंत सटीक और बहुमुखी विनिर्माण समाधान बन जाता है।
सफलता के प्रमुख कारकों में स्मार्ट सामग्री चयन, कुशल मोल्ड डिज़ाइन और उचित सतह परिष्करण शामिल हैं। प्रक्रिया के प्रत्येक चरण की अच्छी समझ आपको बेहतर निर्णय लेने और लागत एवं प्रदर्शन दोनों को अनुकूलित करने में मदद करती है।
NOBLE आपके प्रोजेक्ट के अनुरूप विश्वसनीय डाई कास्टिंग समाधान प्रदान करने के लिए आवश्यक विशेषज्ञता और क्षमताएं लाता है।
क्या आप शुरू करने के लिए तैयार हैं? हमसे संपर्क करें—हम आपकी मदद के लिए यहाँ हैं!







