
आप बदलाव देख रहे हैं। ऑटो उद्योग पर भारी दबाव है—अधिक रेंज के लिए हल्का वजन, एकीकरण के लिए अधिक जटिलता, और यह सब मजबूत और किफायती होना चाहिए। कम दबाव वाली ढलाई तकनीक पुराने तरीकों को बदल रही है। कई कार निर्माता अब इलेक्ट्रिक और ईंधन-बचत वाहनों की बढ़ती मांग को पूरा करने के लिए इस प्रक्रिया को चुन रहे हैं।
| उत्पादन पहलू | पारंपरिक कास्टिंग | कम दबाव कास्टिंग |
| त्रुटि की दर | 5% -10% + | बेहतर नियंत्रण के कारण कीमत कम हुई। |
| सामग्री अपशिष्ट | उच्चतर | कम, अधिक लागत प्रभावी |
आपको कम दोष और कम धातु की बर्बादी देखने को मिलती है। इसका मतलब है कि आपको बेहतर पुर्जे मिलेंगे और लागत कम होगी।
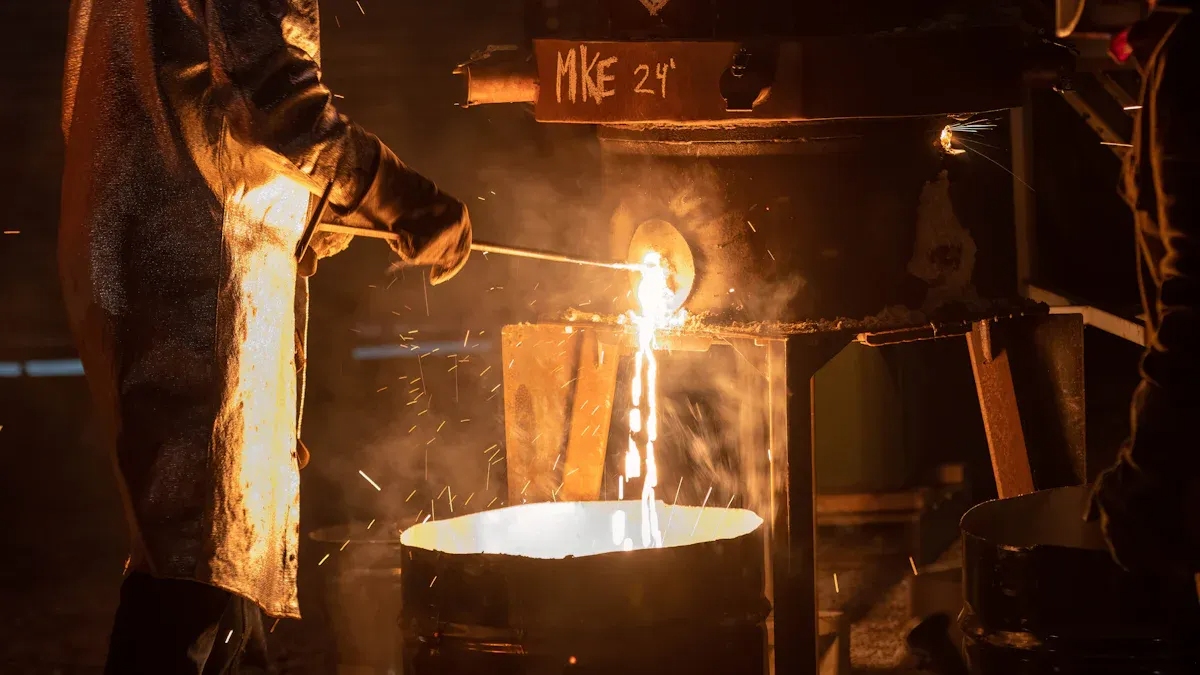
कम दबाव ढलाई प्रक्रिया
कम दबाव वाली ढलाई कैसे काम करती है
आप सोच रहे होंगे कि कम दबाव वाली ढलाई से कार के पुर्जे कैसे बनते हैं। सबसे पहले, पिघली हुई धातु सांचे के नीचे एक बंद कक्ष में रखी जाती है। गुरुत्वाकर्षण के बजाय, गैस का दबाव धातु को ऊपर की ओर धकेलता है। धातु ऊपर की ओर बढ़ती है और धीरे-धीरे सांचे को भर देती है। इससे श्रमिकों को भरने की प्रक्रिया पर अधिक नियंत्रण मिलता है।
गैस का दबाव और मोल्ड भरना
पिघली हुई धातु पर 0.7 से 1.5 बार के बीच गैस का दबाव लगाया जाता है। धातु धीरे-धीरे ऊपर उठती है और सांचे को नीचे से भर देती है। यह बल पिघले हुए एल्युमीनियम को गुरुत्वाकर्षण के विरुद्ध उठाने और उसे सांचे के खांचों में सटीक रूप से धकेलने के लिए पर्याप्त होता है, लेकिन यह हल्का होता है। इससे कम समस्याओं वाले और अधिक मजबूत पुर्जे बनते हैं।
सलाह: एक समान भराई से सांचे पर थर्मल शॉक कम होता है और जमने की प्रक्रिया अधिक एकसमान होती है। इससे आंतरिक तनाव और विकृति कम होती है।
उपकरण एवं सामग्री
कम दबाव वाली ढलाई के लिए विशेष उपकरणों की आवश्यकता होती है। इनमें सीलबंद भट्टी, स्टील का सांचा और गैस दबाव प्रणाली शामिल हैं। कार के अधिकांश पुर्जे एल्युमीनियम मिश्रधातु जैसी अलौह धातुओं से बने होते हैं। ये धातुएँ कम तापमान पर पिघलती हैं और मजबूत होने के साथ-साथ हल्की भी होती हैं।
पारंपरिक ढलाई के साथ तुलना
अब देखते हैं कि कम दबाव वाली ढलाई पारंपरिक विधि से कैसे भिन्न है। पारंपरिक ढलाई में धातु को सांचे में डालने के लिए गुरुत्वाकर्षण का उपयोग किया जाता है। इससे छींटे पड़ सकते हैं और हवा फंस सकती है, जिसके परिणामस्वरूप अधिक त्रुटियां और खुरदुरे पुर्जे बन सकते हैं। इसमें धातु की बर्बादी अधिक होती है और आकार पर नियंत्रण कम होता है।
कम दबाव वाली ढलाई बेहतर होती है। दबाव सांचे को भर देता है और अशांति और गैस के छिद्रों को कम करता है। इससे आपको ये लाभ मिलते हैं:
- आंतरिक दोषों में कमी से बेहतर मजबूती।
- शांत भराई से चिकनी सतहें प्राप्त होती हैं।
- कम गैस फंसने और बेहतर भोजन मिलने से आंतरिक छिद्रों की संख्या कम हो जाती है।
- धातु के अधिक समय तक तरल अवस्था में रहने के कारण अधिक सटीक आकार और विवरण प्राप्त होते हैं, जिससे पतले अनुभागों और जटिल संरचनाओं को भरना संभव होता है।
यह प्रक्रिया काफी सौम्य है, इसलिए अन्य विधियों की तुलना में सक्रिय तत्वों का ऑक्सीकरण बहुत कम होता है। इससे धातुओं की एक विस्तृत श्रृंखला उपलब्ध हो पाती है, जैसे मैग्नीशियम-एल्यूमीनियम मिश्र धातुएँ, जो ऑटोमोटिव उद्योग में बहुत लोकप्रिय हैं क्योंकि ये हल्की होने के साथ-साथ मजबूत भी होती हैं। प्रत्येक बैच की गुणवत्ता एक समान रहती है।
नोट: पतले पुर्जों के लिए उच्च दबाव वाली डाई कास्टिंग बेहतर होती है। इसलिए, आप अधिक प्रकार के कार पुर्जे बना सकते हैं।
संक्षेप में, कम दबाव वाली ढलाई से आपको बेहतर नियंत्रण और उच्च गुणवत्ता वाले पुर्जे मिलते हैं। बर्बादी कम होती है और कार के मानकों को पूरा किया जा सकता है। उत्पादन आसान और सुचारू होता है।
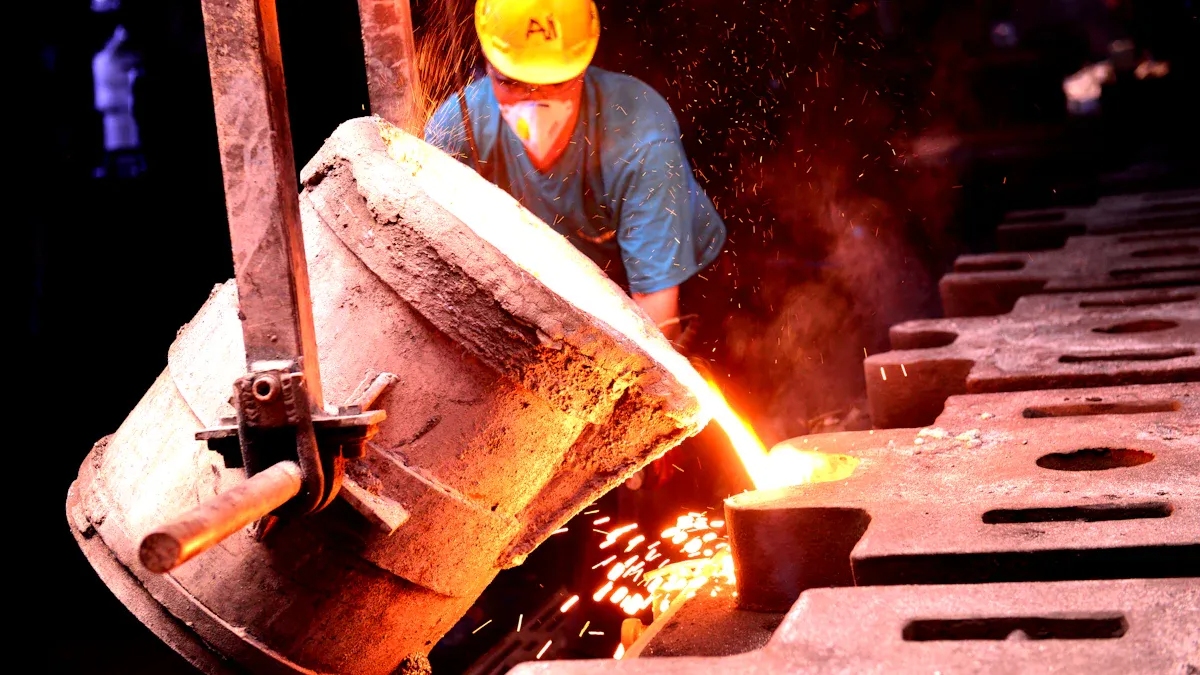
के लिए लाभ मोटर वाहन विनिर्माण
गुणवत्ता और परिशुद्धता
मेरे हिसाब से, आप अपनी कार के हर हिस्से को अलग-अलग नहीं देख सकते। सस्पेंशन नकल कंट्रोल आर्म, व्हील बेयरिंग और ब्रेक कैलिपर से जुड़ा होता है। स्मूथ फिलिंग सिर्फ सतह को बेहतर बनाने से कहीं ज़्यादा काम करती है। यह सुनिश्चित करती है कि पूरे हिस्से में मटेरियल की डेंसिटी एक समान हो। इसका मतलब है कि आप अनुमान लगा सकते हैं कि वे यांत्रिक रूप से कैसा प्रदर्शन करेंगे। यानी कम सेकेंडरी मशीनिंग की ज़रूरत होगी। आपको शिम, फोर्सिंग बोल्ट या असेंबली लाइन एडजस्टमेंट की ज़रूरत नहीं पड़ेगी, जो बहुत अच्छी बात है।
आयामी सटीकता
हम सभी चाहते हैं कि कार का हर रिप्लेसमेंट पार्ट बिल्कुल सटीक बैठे। लो-प्रेशर कास्टिंग से आप सटीक टॉलरेंस हासिल कर सकते हैं। इस प्रक्रिया से आप धातु के प्रवाह को नियंत्रित कर सकते हैं, जिससे आपको बहुत कम भिन्नता वाले पार्ट्स मिलते हैं। देखिए आप कितना सुधार कर सकते हैं:
| Feature | विशिष्टता |
| आयामी सटीकता | सहनशीलता CT6-7 (±0.1-0.3 मिमी) |
| सतह खुरदरापन | रा 1.6-3.2 |
इन पुर्जों को अक्सर अतिरिक्त मशीनिंग की आवश्यकता के बिना तुरंत जोड़ा जा सकता है। इससे आपका समय बचेगा और उत्पादन सुचारू रूप से चलता रहेगा।
सतह खत्म
चिकनी सतह दिखने में और काम करने में दोनों ही दृष्टि से बेहतरीन होती है। कम दबाव वाली ढलाई से ऐसे पुर्जे बनते हैं जिनमें खुरदुरे धब्बे कम होते हैं और पॉलिश करने की ज़रूरत भी कम पड़ती है। सांचे को धीरे-धीरे और स्थिर गति से भरने से छींटे और खुरदुरे किनारे नहीं बनते। इससे एक बढ़िया, साफ़ फिनिश मिलती है, जो पेंटिंग, सीलिंग या पुर्जों को जोड़ने के लिए बहुत अच्छी होती है।
आप यह देखकर हैरान रह जाएंगे कि आप कितने अधिक मजबूत और टिकाऊ महसूस करेंगे। तो चलिए, मैं आपको बताता हूँ कि आप क्या उम्मीद कर सकते हैं:
| संपत्ति | सुधार की |
| तनन - सामर्थ्य | ग्रेविटी कास्टिंग की तुलना में 20%-30% अधिक। |
| थकन भरी जिन्दगी | 50% अधिक लंबा, पहियों और गतिशील पुर्जों के लिए बेहतरीन। |
| सरंध्रता | 0.5% से कम, इसलिए ऊष्मा उपचार बेहतर काम करता है। |
लागत और दक्षता
मैं आपकी बात पूरी तरह समझता हूँ, हम सभी पैसे बचाना और काम जल्दी निपटाना चाहते हैं। चिंता मत कीजिए, लो-प्रेशर कास्टिंग से आप ये दोनों काम कर सकते हैं!
कम प्रोसेसिंग चरण
क्योंकि पुर्जे चिकनी सतहों और सटीक आकृतियों के साथ निकलते हैं, इसलिए आपको कई अंतिम चरणों की आवश्यकता नहीं होती। आपको ज्यादा घिसाई या मशीनिंग की जरूरत नहीं पड़ती। इससे आप घटकों को ढलाई चरण से संयोजन चरण में अधिक तेजी से स्थानांतरित कर सकते हैं।
सामग्री की बचत
इस प्रक्रिया में धातु की बर्बादी कम होती है। धातु साँचे की दीवार पर आसानी से फिसलती है और उसकी सतह को सटीक रूप से दोहराती है। इससे आपको लगभग तैयार आकार का, कार्यात्मक सतह वाला पुर्जा मिलता है। आपको शायद हल्के अपघर्षक विस्फोट या कोटिंग की आवश्यकता हो सकती है, लेकिन आप किसी खुरदुरे, छिद्रपूर्ण आधार से शुरुआत नहीं कर रहे हैं जिसे ठीक करने के लिए भारी घिसाई या व्यापक मशीनिंग की आवश्यकता हो। यही समय और धन की बचत है।
हमने सामग्री के उपयोग में कटौती की है, जिससे लागत कम हो गई है।
- आपको पता चलेगा कि हाई-प्रेशर डाई कास्टिंग की तुलना में टूलिंग का खर्च कम होता है।
- कम दोष मतलब कम बर्बादी।
- अन्य तरीकों की तुलना में इससे जटिल आकृतियाँ अधिक सस्ते में बनाई जा सकती हैं।
- इससे ऊर्जा की बचत होती है और खपत कम होती है, इसलिए अंततः आपके परिचालन लागत में कमी आती है।
स्थिरता
आप पर्यावरण की परवाह करते हैं, और आपके ग्राहक भी। कम दबाव वाली ढलाई तकनीक आपके पर्यावरण संबंधी लक्ष्यों को प्राप्त करने की कुंजी है।
- उच्च उत्पादन दर - यानी पिघलाई गई अधिकांश धातु से उपयोगी भाग प्राप्त करना - स्पष्ट रूप से एक विजेता है।
- आपको लगातार बिजली की खपत करने वाले विशाल हाइड्रोलिक सिस्टम की आवश्यकता नहीं है। भट्टी और नियंत्रित गैस दबाव प्रणाली अधिक ऊर्जा-कुशल हैं।
- बिस्कुट काटने से निकलने वाला कोई भी अपशिष्ट पदार्थ, चाहे वह किसी भी प्रकार का दोषपूर्ण भाग हो, सीधे भट्टी में वापस डाल दिया जाता है ताकि अगले बैच का उत्पादन किया जा सके।
- कम दबाव वाली ढलाई विधि से बने कार के पुर्जों की एक बड़ी खूबी यह है कि वे हल्के होने के साथ-साथ मजबूत भी होते हैं।
- इससे आपको स्वच्छ, किफायती उत्पादन लाइन मिलेगी जिसमें कम अपशिष्ट होगा और ऊर्जा बिल भी कम आएंगे।
जब आप लो-प्रेशर कास्टिंग का चुनाव करते हैं, तो आप अपने उत्पादन को स्वच्छ और अधिक कुशल बनाते हैं। आप एक ऐसे भविष्य के निर्माण में योगदान दे रहे हैं जहाँ कारें लोगों और ग्रह दोनों के लिए बेहतर हों।
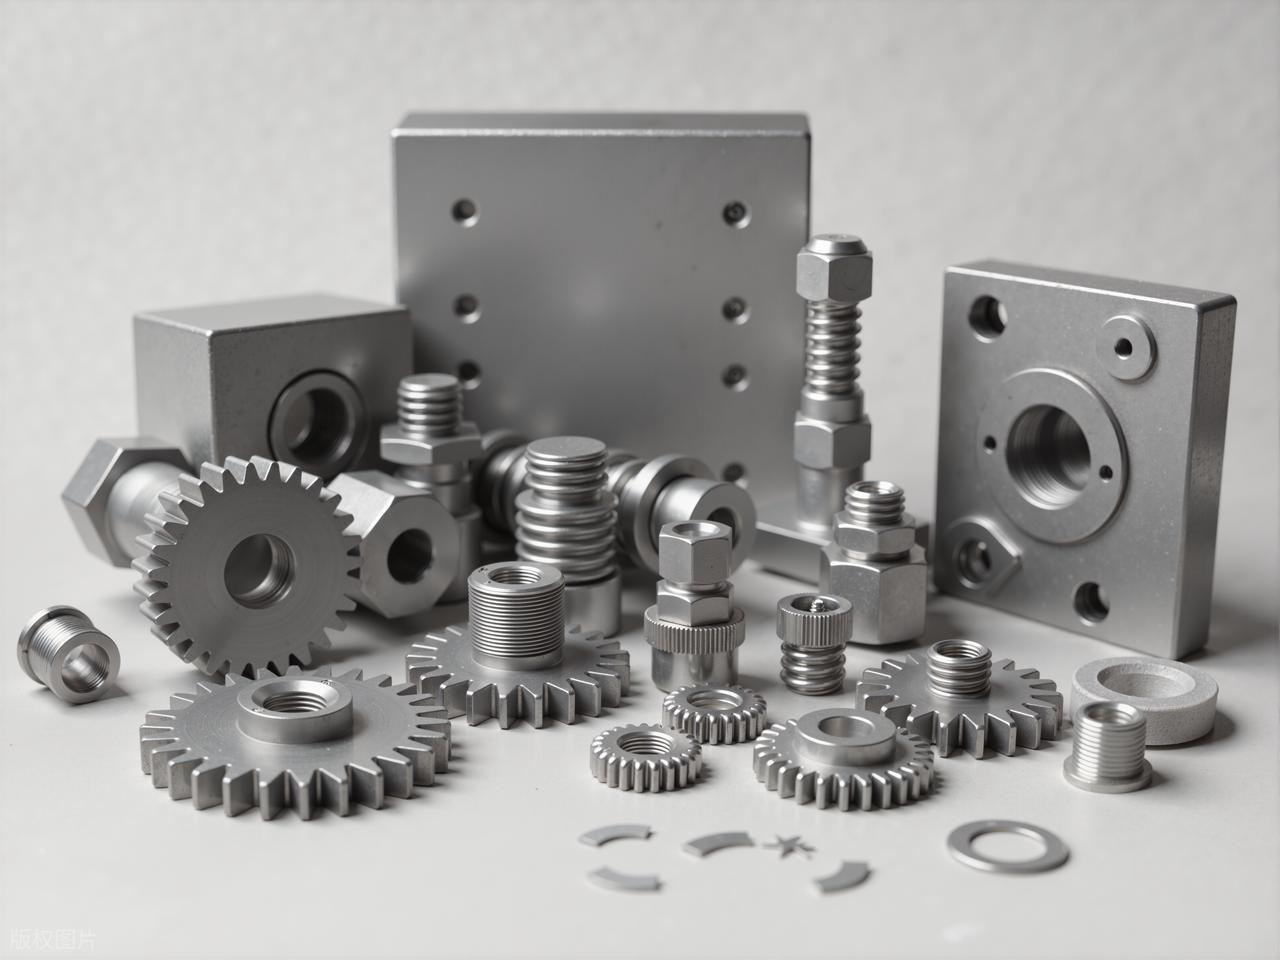
कम दबाव वाली ढलाई के ऑटोमोटिव अनुप्रयोग
आप सोच रहे होंगे कि कारों में लो-प्रेशर कास्टिंग का उपयोग कहाँ होता है। इंजन और पहियों के आस-पास पाए जाने वाले कई पुर्जे लो-प्रेशर का उपयोग करके बनाए जा सकते हैं। आइए इस विधि से बने कुछ महत्वपूर्ण कार पुर्जों को देखें।
इंजन ब्लॉक और सिलेंडर हेड
इंजन ब्लॉक और सिलेंडर हेड के लिए लो-प्रेशर कास्टिंग आम है। लो-प्रेशर कास्टिंग इन पुर्जों को टिकाऊ बनाने के लिए आवश्यक विशिष्ट भौतिक गुण प्रदान करती है।
- एल्यूमीनियम मिश्र धातु सिलेंडर हेड
- इंजन ब्लॉक
- सिसिंडर हैड
- सिलेंडर ब्लॉक
- व्हील हब
कम दबाव वाली कास्टिंग का उपयोग करने के बाद आप इन जीतों की उम्मीद कर सकते हैं।
- कम गर्म होना: सामग्री की सूक्ष्म संरचना दहन कक्ष से ऊष्मा को अधिक कुशलता से दूर ले जाने में मदद करती है।
- वजन में बचत: यदि आप सुनिश्चित हो सकते हैं कि सामग्री अपना आकार बनाए रखेगी, तो आप पतली दीवारों और बेहतर संरचनाओं के साथ डिजाइन कर सकते हैं, जिससे वजन कम हो जाता है।
- बेहतर तेल दबाव: यदि आप कोर शिफ्ट के बिना तेल के प्रवाह को सही ढंग से व्यवस्थित कर लेते हैं, तो आपको कम रुकावट और अधिक स्थिर स्नेहन मिलेगा।
- इंजन का लंबा जीवन: उपरोक्त सभी कारक - कम तापीय तनाव, छिद्रयुक्त दरारों का न होना, विश्वसनीय स्नेहन - का अर्थ है कि इंजन खराब होने से पहले अधिक चक्रों से गुजर सकता है।
पहिए और सस्पेंशन आर्म
सड़क पर चलते समय पहियों और सस्पेंशन आर्म्स पर बहुत दबाव पड़ता है। ये पुर्जे मजबूत होने चाहिए, लेकिन भारी नहीं। कम दबाव वाली ढलाई इन दोनों बातों में मददगार होती है। आइए जानते हैं कि यह प्रक्रिया इन पुर्जों को कैसे बेहतर बनाती है:
| लाभ | उत्पादन और गुणवत्ता पर प्रभाव |
| धातुकर्म की गुणवत्ता में सुधार | कम सरंध्रता और अधिक मजबूती |
| लागत में कमी | कम चरणों से लागत कम होती है। |
| बेहतर आयामी सहनशीलता | अधिक सुरक्षित और बेहतर फिटिंग वाले पुर्जों के लिए सख्त सहनशीलता |
| उत्कृष्ट सतह खत्म | बेहतर लुक और शानदार परफॉर्मेंस |
सांचे में धातु भरते समय हलचल भी कम होती है, इसलिए धातु शुद्ध और मजबूत बनी रहती है। यह विधि विशेष एल्यूमीनियम मिश्र धातुओं के साथ काम करती है, इसलिए आप प्रत्येक भाग के लिए प्रदर्शन को समायोजित कर सकते हैं।
सलाह: कई कार निर्माता कंपनियां पहियों के लिए इस प्रक्रिया का उपयोग करती हैं। इससे आपको हल्के पहिए मिलते हैं जो लंबे समय तक चलते हैं और दिखने में भी अच्छे होते हैं।
गियरबॉक्स हाउसिंग और संरचनात्मक भाग
गियरबॉक्स हाउसिंग और अन्य संरचनात्मक पुर्जे सटीक और विश्वसनीय होने चाहिए। कम दबाव वाली ढलाई से आपको यहाँ कई फायदे मिलते हैं:
| फायदा | विवरण |
| परिशुद्धता और आयामी सटीकता | आपको हर बार एक जैसी गुणवत्ता मिलती है, चाहे ऑर्डर बड़ी मात्रा में ही क्यों न हो। |
| कम सरंध्रता | हवा के बुलबुले कम होने से पुर्जे अधिक मजबूत और अधिक टिकाऊ होते हैं। |
| बेहतर सतह फिनिश | पुर्जे आसानी से निकल जाते हैं, इसलिए आपको अतिरिक्त काम पर कम समय खर्च करना पड़ता है। |
| उच्च मात्रा के लिए लागत प्रभावी | कम खर्च में ढेर सारे जटिल पुर्जे बनाने के लिए यह बेहतरीन है। |
इसके और भी कई फायदे हैं। यह प्रक्रिया स्वच्छ है और इसे स्वचालित करना आसान है। परीक्षण करके आप 95% तक धातु पुनः प्राप्त कर सकते हैं, जिससे पैसे की बचत होती है और पर्यावरण के लिए भी बेहतर है। कम दबाव वाली ढलाई एल्यूमीनियम और मैग्नीशियम जैसी सामग्रियों के लिए बेहतरीन है, और इससे हम बड़े, हल्के, उच्च शक्ति वाले पतले-दीवार वाले पुर्जे बना सकते हैं। ध्यान दें: कुछ कारखाने गियरबॉक्स हाउसिंग के लिए इस विधि का उपयोग करते हैं। उन्हें कम दोष और कम उत्पादन समय देखने को मिलता है।
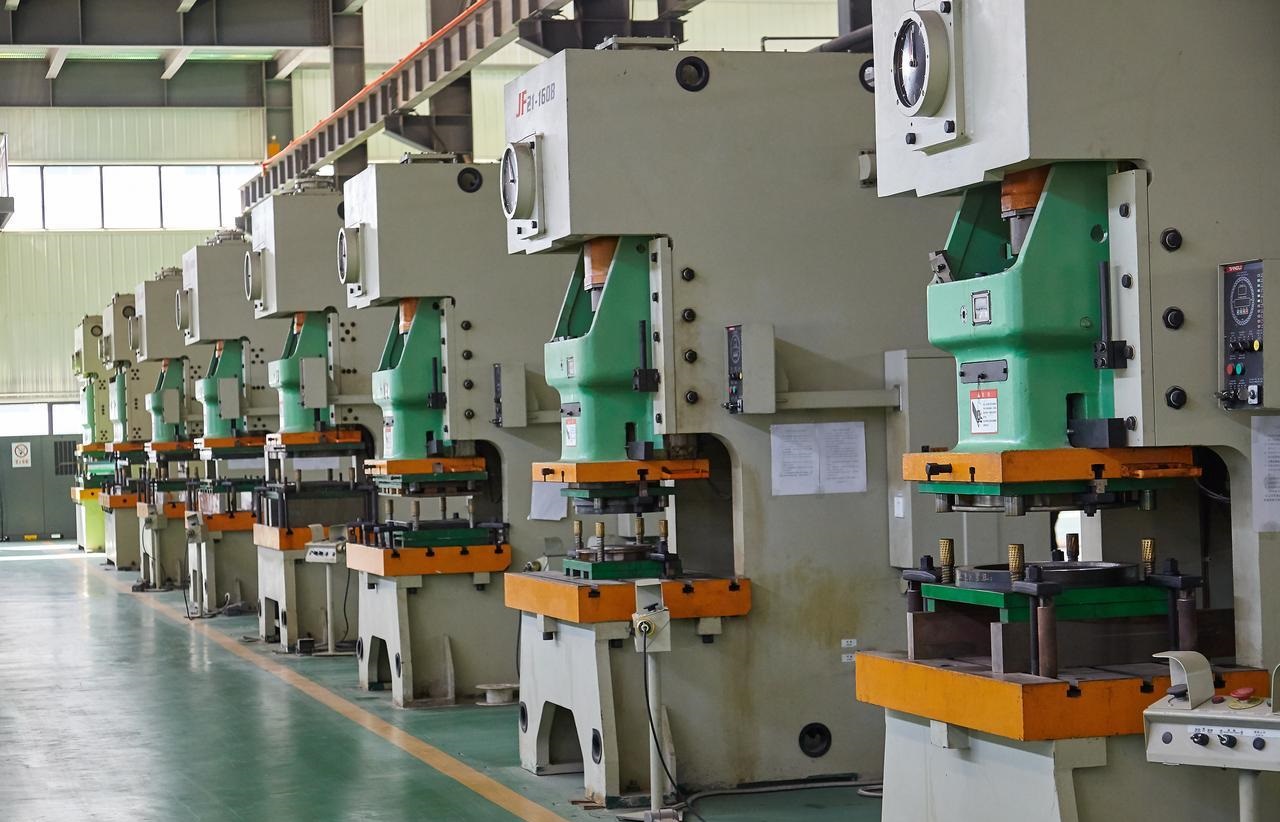
कम दबाव वाली ढलाई की चुनौतियाँ और सीमाएँ
तकनीकी बाधाएं
कम दबाव वाली ढलाई से हर समस्या का समाधान नहीं हो जाता। इसमें कुछ कठिन चुनौतियाँ भी हैं। इसके लिए एक सीलबंद भट्टी की आवश्यकता होती है जिसमें एक दबावयुक्त गैस प्रणाली और मोल्ड उठाने की व्यवस्था एकीकृत हो, जिसकी लागत बहुत अधिक होती है। इसके अलावा, डिज़ाइन संबंधी सीमाएँ भी हैं। जैसे-जैसे धातु स्प्रू से ऊपर उठकर मोल्ड को भरती है, भट्टी में तरल का स्तर गिर जाता है। इससे पिघला हुआ एल्युमीनियम भट्टी की हवा के संपर्क में अधिक मात्रा में आता है, जिससे ऑक्सीकरण अभिक्रियाएँ शुरू हो जाती हैं और स्लैग बन जाता है। इसलिए ऑक्साइड और अशुद्धियों को पकड़ने के लिए स्प्रू प्रणाली में सिरेमिक फोम फिल्टर लगाना आवश्यक हो जाता है। हालांकि, ये फिल्टर लैमिनर प्रवाह को बाधित कर सकते हैं, जिससे तुरंत अशांति उत्पन्न हो सकती है, या यहाँ तक कि अवरोध के कारण ढलाई में रुकावट भी आ सकती है।
यहां कुछ तकनीकी बाधाओं पर एक संक्षिप्त नज़र डालते हैं:
| बाधा प्रकार | विवरण |
| उपकरण आवश्यकताएँ | कम दबाव वाली ढलाई के लिए विशेष मशीनों और एक सीलबंद, दबावयुक्त पिघलने वाली भट्टी की आवश्यकता होती है। |
| धातुकर्म संबंधी विचार | पिघली हुई धातु के स्तर में बदलाव से ऑक्साइड का निर्माण हो सकता है, जिससे ढलाई की गुणवत्ता प्रभावित हो सकती है। |
| डिजाइन सीमाएं | फीडर सिस्टम में फिल्टर लगाने में कठिनाई से ढलाई में दोषों का खतरा बढ़ जाता है। |
और अपने पुर्जों के आकार के बारे में सोचना न भूलें। अगर आपको नुकीले कोने या जटिल आंतरिक आकृतियाँ बनानी हैं, तो आपको अपने डिज़ाइन में थोड़ा बदलाव करना पड़ सकता है। साँचे की भी अपनी सीमाएँ होती हैं। कभी-कभी, हम सभी को अपने पुर्जे को थोड़ा कम जटिल बनाने की ज़रूरत होती है।
- मोल्ड के कारण, जटिल आकृतियों को बनाने के मामले में कम दबाव वाली ढलाई थोड़ी सीमित हो सकती है।
- बहुत बारीक डिजाइनों को ढालना मुश्किल हो सकता है, खासकर जब उनमें नुकीले कोने हों या जटिल आंतरिक संरचनाएं हों।
- आपको पता है, यह वाकई दिलचस्प है कि निर्माताओं को अक्सर अपने डिजाइन को सरल बनाना पड़ता है ताकि ढलाई का काम अच्छे से हो सके।
एल्युमिनियम मिश्रधातु ठंडा होने पर सिकुड़ सकती है। इससे पुर्जे के अंदर छोटे-छोटे छेद हो सकते हैं, लेकिन चिंता न करें, हम आपकी मदद करेंगे! इसे रोकने के तरीके भी मौजूद हैं। आपको बस पिघलने के तापमान, डालने की गति और ठंडा होने के समय को नियंत्रित करना है। साथ ही, गेटिंग सिस्टम का डिज़ाइन भी महत्वपूर्ण है। अगर आप इसे सही तरीके से करते हैं, तो धातु समान रूप से बहती है और दोष कम होते हैं!
लागत और मापनीयता
आप सोच रहे होंगे कि क्या लो-प्रेशर कास्टिंग सस्ती है। शुरुआत में मशीनें पुरानी विधियों से ज़्यादा महंगी होती हैं। आपको सीलबंद भट्टियां और प्रेशर सिस्टम खरीदने पड़ते हैं। कर्मचारियों को प्रशिक्षण देने में भी पैसा लगता है। एक बार सेटअप हो जाने पर, आप बड़ी मात्रा में पुर्जे जल्दी बना सकते हैं और उनकी गुणवत्ता बनाए रख सकते हैं। अगर आप बड़ी संख्या में कार के पुर्जे बना रहे हैं तो यह एक बेहतरीन तरीका है। यह बड़ी या हाई-परफॉर्मेंस कारों के लिए बहुत कारगर है। अगर आप बहुत सारे पुर्जों वाले किसी बड़े प्रोजेक्ट पर काम कर रहे हैं तो यह वाकई कमाल का है।
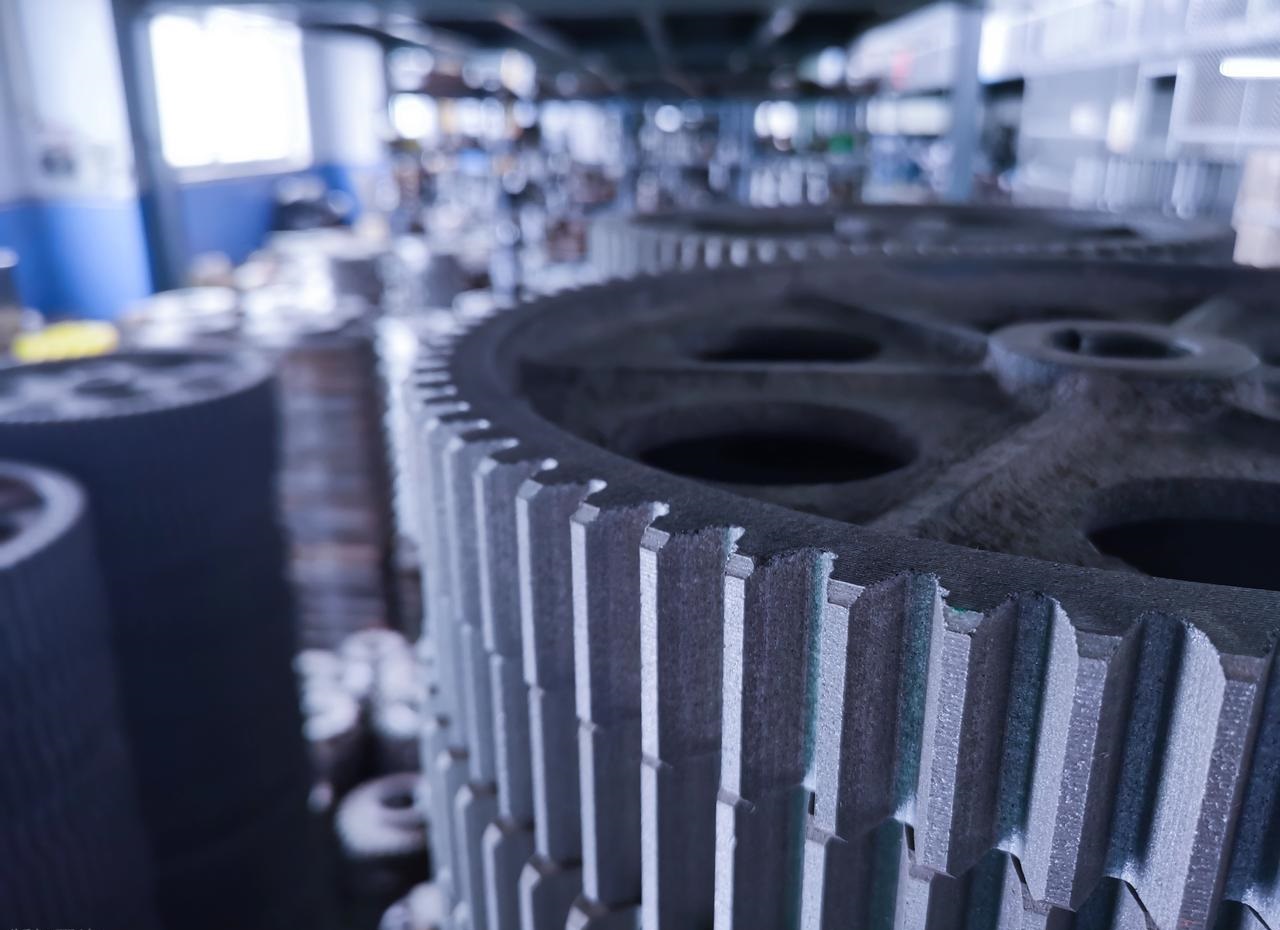
गुणवत्ता नियंत्रण
हर बार एक जैसे अच्छे परिणाम पाने के लिए आपको मेहनत करनी होगी। हर हिस्से की गुणवत्ता सुनिश्चित करने के लिए आपके पास ठोस गुणवत्ता जांच प्रणाली होनी चाहिए। सबसे पहले, आप अपने कच्चे माल की जांच करें। उनमें सही मिश्रण और मजबूती होनी चाहिए। हर हिस्से को अपने डिज़ाइन के अनुरूप बनाने के लिए आपको कुछ उपकरणों का उपयोग करना होगा। चिंता न करें, गैर-विनाशकारी परीक्षण आपकी मदद के लिए मौजूद है! यह हिस्से के अंदर और बाहर दोनों तरह की समस्याओं की जांच करने का एक शानदार तरीका है। एक सुझाव: क्या आपने कभी प्रक्रियाओं को स्वचालित करने के बारे में सोचा है? यह गलतियों से बचने और काम को सुचारू रूप से चलाने का एक बेहतरीन तरीका है। और फीडबैक का उपयोग करके और बदलाव करके अपनी प्रक्रिया को बेहतर बनाना न भूलें।
| गुणवत्ता नियंत्रण उपाय | विवरण |
| सामग्रियों का निरीक्षण | यह सुनिश्चित करता है कि कच्चा माल रासायनिक संरचना, मजबूती और टिकाऊपन के लिए विशिष्ट मानदंडों को पूरा करता है। |
| आयामी सटीकता | घटकों की डिजाइन आवश्यकताओं के अनुरूपता को सत्यापित करने के लिए माप उपकरणों का उपयोग करता है। |
| सतह की गुणवत्ता और संरचनात्मक अखंडता | आंतरिक खामियों और सतही दोषों की पहचान करने के लिए गैर-विनाशकारी परीक्षण का उपयोग करता है। |
| प्रक्रिया स्वचालन | यह उत्पादन में मानवीय त्रुटियों को कम करने और निरंतरता बढ़ाने के लिए महत्वपूर्ण कारकों को स्वचालित करता है। |
| निरंतर सुधार | प्रक्रियाओं को परिष्कृत करने और उत्पाद मानकों को बेहतर बनाने के लिए फीडबैक का विश्लेषण करता है। |
कम दबाव वाली ढलाई के कई फायदे हैं, लेकिन आपको इन समस्याओं के लिए योजना बनानी होगी। यदि आप सीमाओं को जानते हैं, तो आप अपने कारखाने के लिए बेहतर विकल्प चुन सकते हैं।
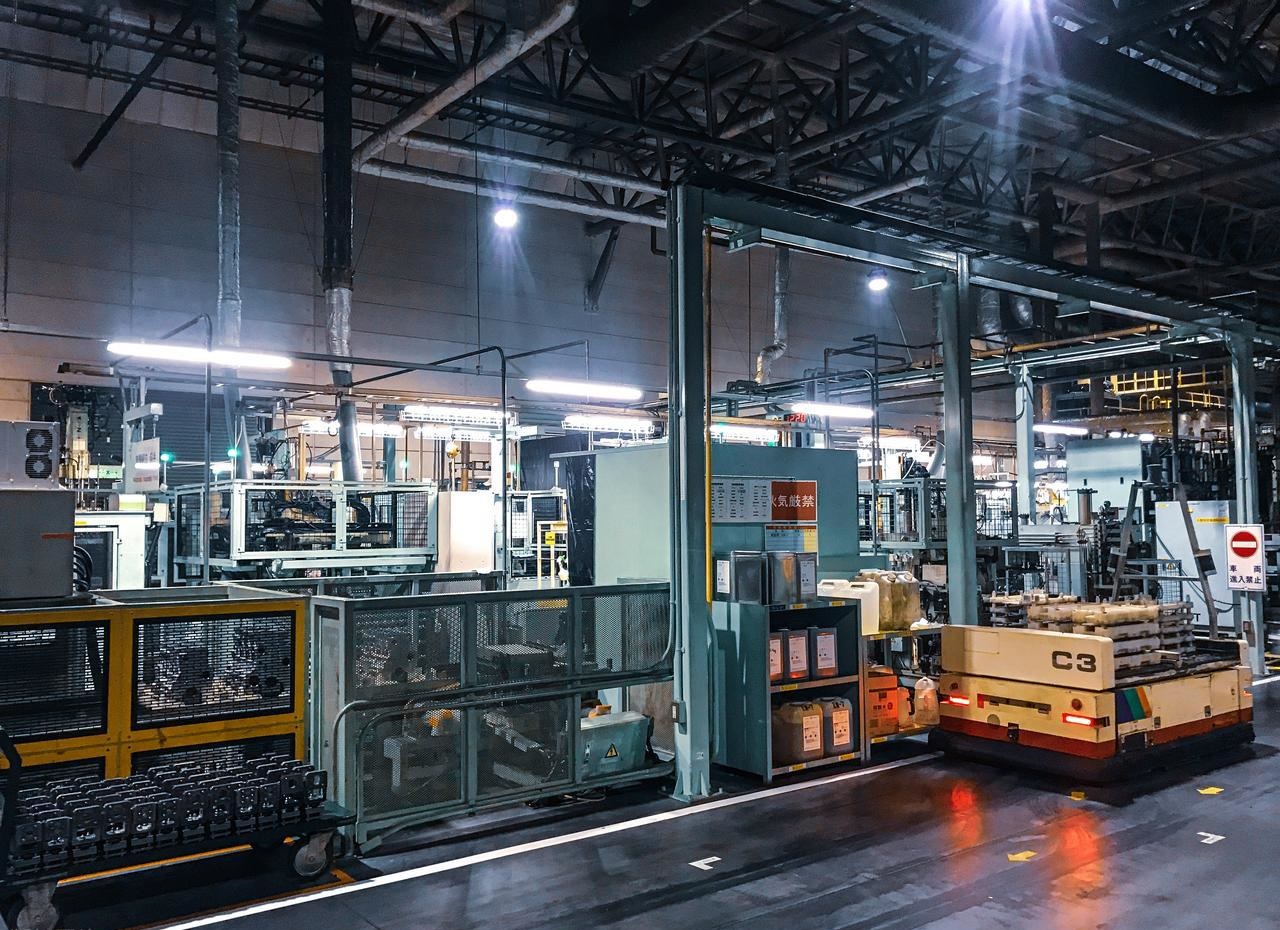
कम दबाव वाली ढलाई में भविष्य के रुझान
प्रक्रिया नवाचार
आपको कार के पुर्जों के निर्माण के तरीके में बड़े बदलाव देखने को मिलेंगे। अच्छी खबर यह है कि नए डिजिटल उपकरण इस प्रक्रिया को और भी स्मार्ट और तेज़ बना रहे हैं। डिजिटल ट्विन कमाल के हैं! ये आपको धातु डालने से पहले ही कंप्यूटर पर अपनी ढलाई प्रक्रिया का परीक्षण और सुधार करने की सुविधा देते हैं। एआई-संचालित प्रणालियाँ शुरुआती चरण में ही समस्याओं को पहचानने में माहिर हैं। ये आपको उन्हें बर्बाद होने से पहले ही ठीक करने में मदद करेंगी, जो वाकई बहुत उपयोगी है!
यहां कुछ नवीनतम प्रक्रियागत नवाचार दिए गए हैं:
- डिजिटल मॉनिटरिंग से सब कुछ सुचारू रूप से चलता रहता है।
- स्वचालित ढलाई प्रणाली यह सुनिश्चित करती है कि प्रत्येक साँचे में धातु की सही मात्रा डाली जाए।
- आप पुर्जों के निर्माण के दौरान ही उनकी गुणवत्ता की जांच कर सकते हैं, जिससे आप गलतियों को तुरंत पहचान सकते हैं।
- नई मशीनें सिकुड़न और छिद्रता जैसी आम समस्याओं को रोकने में मदद कर सकती हैं, जिससे आपके पुर्जे मजबूत बनेंगे।
- यह प्रक्रिया छोटे परीक्षण दौरों और बड़े बैचों दोनों के लिए बेहतरीन ढंग से काम करती है, जिससे आपका समय और पैसा बचता है।
आपको बता दें कि इन बदलावों का मतलब है कि आप बेहतर पुर्जे अधिक तेज़ी से और कम बर्बादी के साथ बना सकते हैं।
स्वचालन और डिजिटल एकीकरण
आप सोच रहे होंगे कि ढलाई में रोबोट और कंप्यूटर कैसे मदद करते हैं। स्वचालन अब इस प्रक्रिया का एक बड़ा हिस्सा है। रोबोट गर्म धातु और भारी सांचों को संभालने में माहिर होते हैं, जिससे हमारे कर्मचारी सुरक्षित रहते हैं। मशीनें हमेशा एक ही काम करती हैं, इसलिए आपको ऐसे पुर्जे मिलते हैं जो आपके डिज़ाइन से मेल खाते हैं।
तो आइए देखते हैं कि स्वचालन और डिजिटल एकीकरण आपके कारखाने के लिए क्या कर सकते हैं:
- आप पाएंगे कि यह इतना सटीक है कि आपको हर बार एक जैसे बेहतरीन परिणाम मिलेंगे।
- कम गलतियाँ मतलब कम खराब हिस्से।
- सबसे अच्छी बात यह है कि इससे हमारे कर्मचारी अधिक सुरक्षित हो जाते हैं क्योंकि मशीनें अधिक खतरनाक काम कर सकती हैं।
- आपको सूचित करना चाहता हूँ कि हम उत्पादन प्रक्रिया में तेज़ी ला रहे हैं। इसका मतलब है कि हम कम समय में ज़्यादा पुर्जे बना पाएंगे।
- आपको यह जानकर खुशी होगी कि कम सामग्री और ऊर्जा का उपयोग करके आप पैसे बचाते हैं।
- यहां एक उपयोगी तालिका दी गई है जो कुछ मुख्य लाभों को दर्शाती है:
यहां एक उपयोगी तालिका दी गई है जो कुछ प्रमुख लाभों को दर्शाती है:
| लाभ | विवरण |
| बेहतर सामग्री घनत्व | पुर्जे अधिक मजबूत होते हैं और अधिक समय तक चलते हैं। |
| श्रेष्ठ यांत्रिक प्रदर्शन | तनाव की स्थिति में आपकी कार के पुर्जे बेहतर काम करते हैं। |
| उन्नत उत्पाद विश्वसनीयता | आप इन पुर्जों पर हर बार सही प्रदर्शन करने के लिए भरोसा कर सकते हैं। |
| दक्षता लाभ | आपके व्यवसाय के लिए तेज़ उत्पादन और कम लागत। |
भविष्य के वाहनों पर प्रभाव
नई कारों के आने से आपको और भी बदलाव देखने को मिलेंगे। कम दबाव वाली ढलाई तकनीक हल्के, मजबूत और अधिक जटिल पुर्जे बनाने के लिए बेहतरीन है। नए मिश्रधातु गर्मी और जंग प्रतिरोधी हैं, इसलिए वे लंबे समय तक चलेंगे। रोबोट और स्मार्ट मशीनें अधिक काम संभाल लेंगी, जिससे आपकी फैक्ट्री का संचालन और भी सुचारू रूप से होगा।
इस प्रक्रिया से भविष्य के वाहनों पर पड़ने वाले कुछ प्रभाव इस प्रकार हैं:
- उन्नत सामग्रियों का उपयोग करके आप ऐसे पुर्जे डिजाइन कर सकते हैं जो अधिक गर्मी और तनाव को सहन कर सकें।
- स्वचालित प्रणालियाँ सांचों को इधर-उधर ले जा सकती हैं, धातु डाल सकती हैं और गुणवत्ता की जाँच कर सकती हैं, जिससे अंततः त्रुटियाँ कम होती हैं।
- सिमुलेशन सॉफ्टवेयर आपको बेहतर सांचे डिजाइन करने और नई कारों के लॉन्च में तेजी लाने में मदद करेगा।
- रीयल-टाइम डेटा और सेंसर आपको समस्याओं को उनके कारण काम रुकने से पहले ही पहचानने में मदद करेंगे।
- कस्टम मोल्ड बनाने और नए विचारों को तेजी से आजमाने के लिए 3डी प्रिंटिंग बहुत बढ़िया है।
ध्यान दें: इन रुझानों के साथ, आप कारों के अधिक सुरक्षित, हल्के और अधिक कुशल होने की उम्मीद कर सकते हैं। आपकी फैक्ट्री में अपव्यय कम होगा और बेहतर पुर्जे उपलब्ध होंगे, जिससे आपको तेजी से बदलते ऑटोमोबाइल जगत में आगे रहने में मदद मिलेगी।
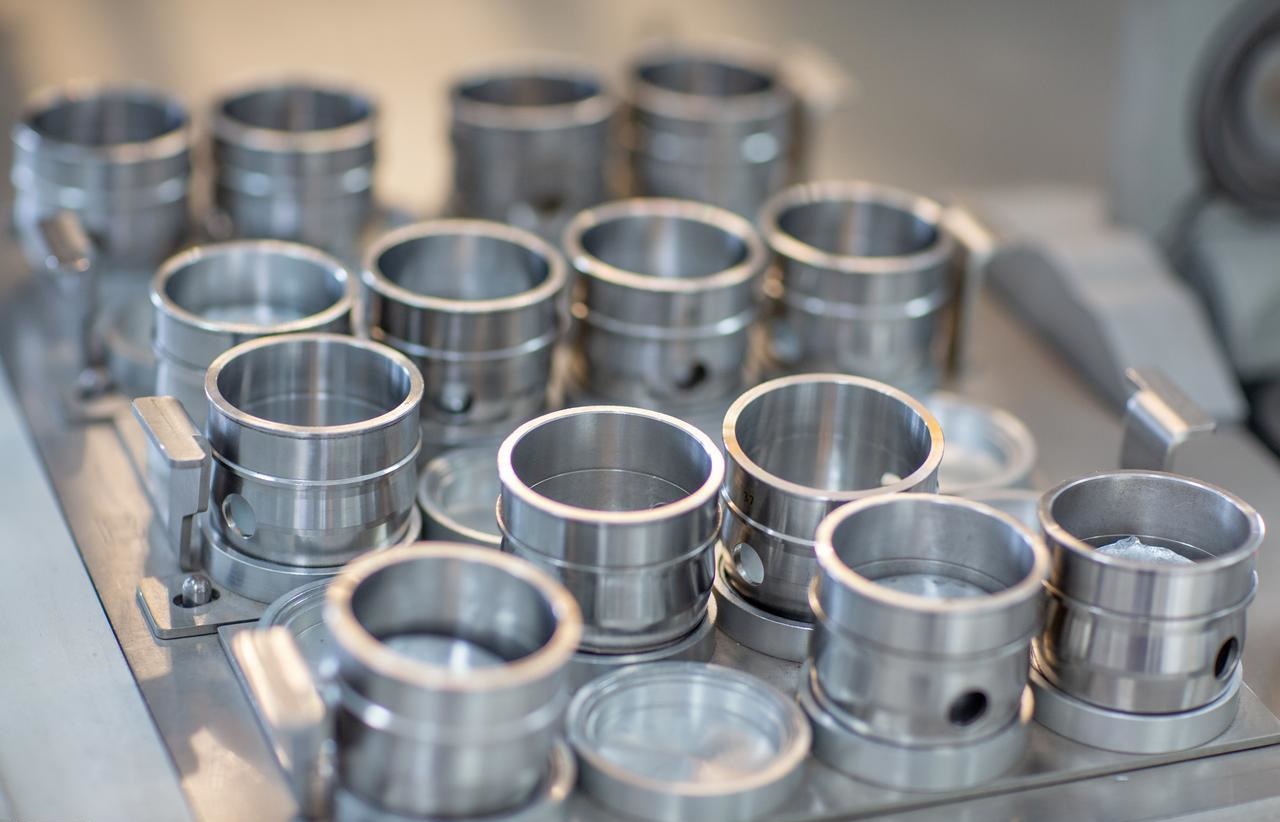
अपने उत्पादन के लिए निम्न-दबाव ढलाई का मूल्यांकन करना
मुख्य विचार
क्या आप लो-प्रेशर कास्टिंग पर स्विच करने के बारे में सोच रहे हैं? शुरू करने से पहले कुछ महत्वपूर्ण बातों पर विचार करना आवश्यक है। ध्यान रखने योग्य कुछ बातें इस प्रकार हैं:
- स्थिर धातु भराईक्योंकि धातु पर अशांति का कोई प्रभाव नहीं पड़ता, इसलिए यह अपनी अखंडता बनाए रखती है। इसका मतलब है कि आपको कम दोषों वाले मजबूत पुर्जे मिलते हैं।
- कम उत्पादन दक्षताकम दबाव वाली ढलाई में धीमी और सावधानीपूर्वक भराई की जाती है, फिर एक नियंत्रित जमने और ठंडा होने की अवधि होती है। इसमें आप गति के बदले गुणवत्ता और विश्वसनीयता को प्राथमिकता देते हैं।
- उपकरणों की उच्च लागतभट्टी, दबाव नियंत्रण प्रणाली, लिफ्ट तंत्र—ये सब अत्याधुनिक हैं। आपको इस निवेश के लिए बजट बनाना होगा।
- व्यवहार्यता अध्ययनसोचिए कि क्या यह विधि आपकी उत्पादन आवश्यकताओं के लिए उपयुक्त होगी। क्या आपने इस बारे में सोचा है कि आप कितने पुर्जे बनाना चाहते हैं और वे कितने जटिल हैं?
- प्रशिक्षण और विशेषज्ञतायह किसी सामान्य प्रेस को चलाने जैसा नहीं है। आपकी टीम को धातु विज्ञान की समझ होनी चाहिए—कि भरने की गति और तापमान अनाज की संरचना को कैसे प्रभावित करते हैं।
- उपकरण आपूर्तिकर्ताओं का चयन करनाआप सिर्फ एक मशीन नहीं खरीद रहे हैं; आप उस कंपनी के सपोर्ट सिस्टम का हिस्सा बन रहे हैं। इससे सेटअप और रखरखाव बहुत आसान हो जाता है।
तो, असल मुद्दा यह है: क्या बेहतर पुर्जों की मजबूती, कम वजन और टिकाऊपन के फायदे शुरुआती अधिक लागत, धीमी गति और अधिक विशेषज्ञता की आवश्यकता की भरपाई कर पाते हैं? जब बात उन पुर्जों की आती है जो आपके उत्पाद की कार्यक्षमता और सुरक्षा को निर्धारित करते हैं, तो इसका जवाब हां है। बाकी सभी मामलों में, शायद ऐसा न हो।
कार्यान्वयन के कदम
क्या आप शुरू करने के लिए तैयार हैं? तो, यहाँ एक सरल, आसानी से समझ में आने वाली मार्गदर्शिका है जो आपको अपने कारखाने में कम दबाव वाली ढलाई प्रक्रिया को शुरू करने और चलाने में मदद करेगी।
- पैरामीटर परिभाषित करें: अपने पुर्जों के लिए सही दबाव स्तर निर्धारित करें। इससे आपको यह नियंत्रित करने में मदद मिलती है कि धातु सांचे में कैसे भरती है। आप भरने की गति, सांचे का तापमान और शीतलन दर निर्धारित करते हैं। ध्यान रहे कि ये पैरामीटर प्रत्येक पुर्जे की ज्यामिति और मिश्र धातु के अनुसार अलग-अलग होते हैं।
- डंठल तैयार करें: पिघली हुई धातु को सांचे में डालने वाले डंठल को बनाने के लिए सही औजारों का इस्तेमाल करें। अगर सांचे से जुड़ने वाला हिस्सा ठीक से सील नहीं किया गया, तो रिसाव हो सकता है और धातु का उत्पादन ठीक से नहीं होगा। इसे बनाते समय आपको सटीक होना पड़ेगा।
- समय और दबाव का सामना करें: बस प्रत्येक चक्र के लिए दबाव और समय की सेटिंग्स भरें। इससे आपकी प्रक्रिया में निरंतरता बनी रहेगी।
- पिघलने वाली भट्टी को तैयार करें: अपनी धातु मिश्र धातुओं को पिघलाकर उन्हें ढलाई के लिए उपयुक्त तापमान पर रखें। तापमान को एक निश्चित सीमा के भीतर रखना आवश्यक है – यदि तापमान बहुत अधिक हो जाता है, तो मिश्र धातु के तत्व जल जाते हैं; यदि तापमान बहुत कम हो जाता है, तो धातु के ठीक से न भरने का जोखिम रहता है।
- धातु को सांचे में जबरदस्ती डालें: कम दबाव का प्रयोग करके धातु को राइज़र ट्यूब के माध्यम से सांचे में धकेलें। धातु सांचे को समान रूप से और धीरे-धीरे भरती है। यदि आपको उसमें अचानक उछाल या रुकावट दिखाई दे, तो प्रक्रिया रोक दें। कुछ गड़बड़ है - फ़िल्टर जाम हो गया है, सील ठीक से नहीं लगी है, या तापमान गलत है।
- ठोसकरण और दबाव मुक्ति: सांचे के अंदर धातु के ठंडा होकर सख्त होने का इंतजार करें। जब यह ठोस हो जाए, तो आप दबाव हटा सकते हैं। एक निश्चित समय के बाद, जब पूरे भाग पर एक ठोस परत बन जाए, तब दबाव हटा दें।
- बचे हुए धातु का पुनर्चक्रण करें: बचा हुआ धातु मुख्य रूप से डंठल और बिस्कुट (डंठल के आधार पर धातु का प्लग) में होता है। यह अभी भी गर्म, साफ और तरल धातु है। एक बार ढलाई हो जाने के बाद, आप बचे हुए पिघले हुए धातु का उपयोग अगली खेप बनाने के लिए कर सकते हैं।
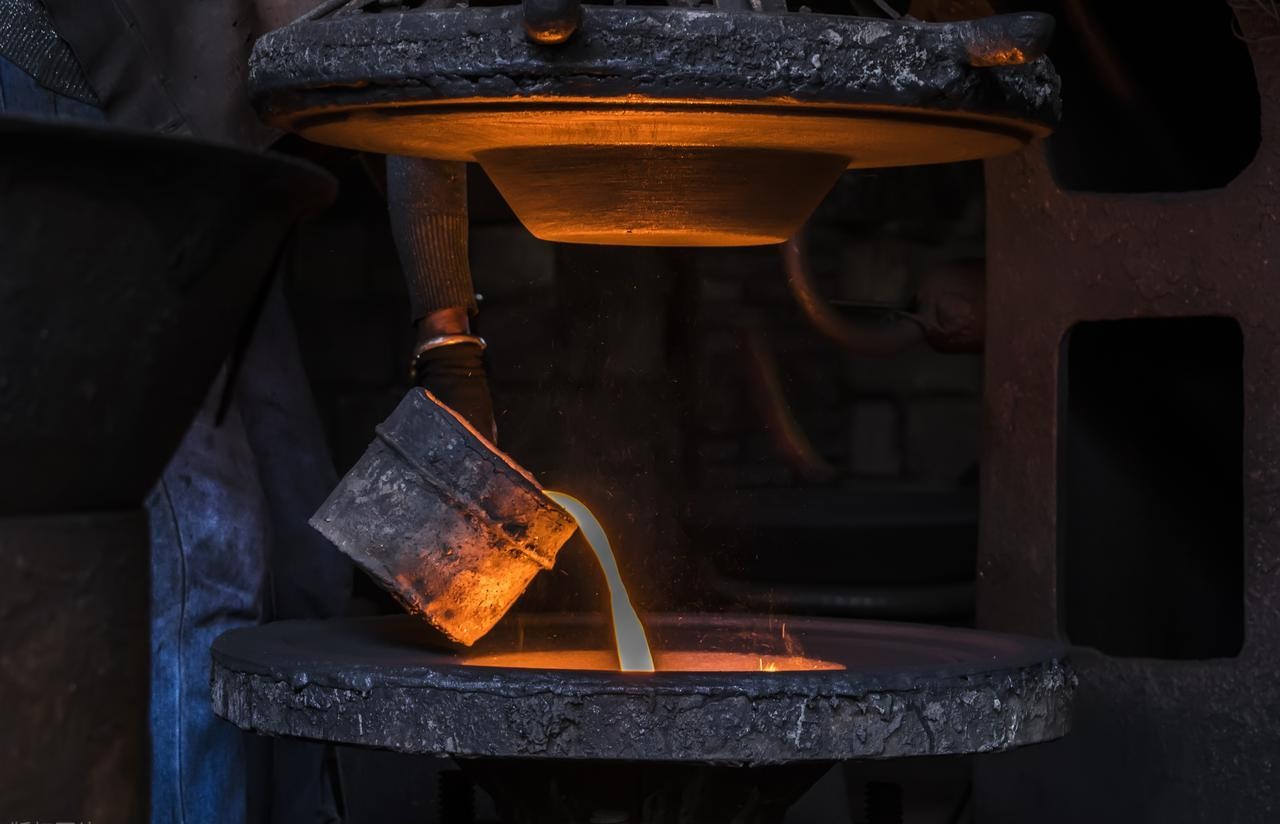
“यह प्रक्रिया धातु मिश्र धातुओं को गर्म करने वाली भट्टी से शुरू होती है। कम दबाव पिघली हुई धातु को एक राइज़र ट्यूब के माध्यम से सांचे में धकेलता है। जब धातु जम जाती है, तो दबाव कम कर दिया जाता है और बची हुई धातु को पुनर्चक्रित किया जाता है। इससे उत्पादन कुशल बना रहता है और अपशिष्ट कम होता है।”
इन चरणों का पालन करके आप एक भरोसेमंद लो-प्रेशर कास्टिंग लाइन स्थापित कर सकते हैं। इससे आपको मजबूत और सटीक पुर्जे मिलेंगे और आपका उत्पादन पर्यावरण के अनुकूल बनेगा। बस धीरे-धीरे आगे बढ़ें और अपनी टीम को अच्छी तरह से प्रशिक्षित करना न भूलें। अगर आपकी योजना सही है, तो आपको अपने कार पुर्जों और मुनाफे में बड़ा सुधार देखने को मिलेगा।
कम दबाव वाली ढलाई तकनीक से कार के पुर्जों के निर्माण का तरीका बदल रहा है। इस विधि से मजबूत और हल्के पुर्जे बनते हैं। ये पुर्जे कारों के लिए निर्धारित सख्त नियमों का भी पालन करते हैं। ध्यान रखने योग्य मुख्य बातें इस प्रकार हैं:
| पहलू | विवरण |
| प्रक्रिया | पिघली हुई धातु को सांचों में धकेलकर बेहतर नियंत्रण प्रदान करता है। |
| अनुप्रयोगों | यह इंजन ब्लॉक, पहियों और मजबूत कार पुर्जों के लिए अच्छी तरह काम करता है। |
| फायदे | इससे पुर्जे अधिक सटीक बनते हैं और उनकी गुणवत्ता में सुधार होता है। |
इससे धातु का प्रवाह सुचारू होता है, प्रक्रिया बहुत तेज़ होती है और परिणाम उत्कृष्ट होते हैं। निम्न-दबाव ढलाई दोष नियंत्रण जैसी समस्याओं से निपटने में बेहतर होती जा रही है और हल्के, अधिक स्वचालित और टिकाऊ वाहनों के निर्माण के लिए एक प्रमुख तकनीक बनती जा रही है। निम्न-दबाव ढलाई आपको वर्तमान विकास के साथ बने रहने और भविष्य के लिए तैयार रहने में मदद करती है।
बेहतरीन सेवा के लिए नोबल से संपर्क करें कम दबाव वाली ढलाई सेवाएं
हम उच्च गुणवत्ता और किफायती दाम वाली कस्टम लो-प्रेशर कास्टिंग सेवा प्रदान करते हैं। अपने प्रोजेक्ट के लिए सर्वोत्तम विकल्प चुनने में मदद के लिए, कुछ ही घंटों में लो-प्रेशर कास्टिंग के कोटेशन और डिज़ाइन संबंधी सुझाव प्राप्त करें।
- उन्नत उपकरण और किफायती दाम
- ISO 9001 और ISO 13485 प्रमाणित कारखाना
- तत्काल 10+ वर्षों की कम दबाव वाली ढलाई
- डिलीवरी का समय मात्र 3 दिन।
- 0.001 मिमी तक की सहनशीलता
- चौबीसों घंटे सातों दिन मुफ्त तकनीकी सहायता
केवल 4 आसान चरणों में हमारे साथ काम करें
विनिर्माण के क्षेत्र में कई वर्षों के अनुभव के साथ, नोबल रैपिड प्रोटोटाइपिंग और कम मात्रा में उत्पादन की सभी आवश्यकताओं के लिए सर्वोत्तम समाधान प्रदान करता है। हम नवाचार चक्र को चार सरल लेकिन प्रभावी चरणों में सुव्यवस्थित करते हैं।
↓
अपना डिज़ाइन अपलोड करें
बस अपनी सीएडी फाइलें अपलोड करें और स्पष्ट जानकारी के साथ ऑनलाइन आरएफक्यू जमा करें।
↓
डिजाइन विश्लेषण प्राप्त करें
हम आपको विनिर्माण क्षमता विश्लेषण और पारदर्शी मूल्य निर्धारण के लिए एक डिज़ाइन भेजेंगे।
↓
मैन्युफैक्चरिंग शुरू करें
हमारे विशेषज्ञ आवश्यक तकनीकों और सामग्रियों का उपयोग करके आपके पुर्जों का उत्पादन करेंगे।
↓
अपने हिस्से प्राप्त करें
आपके पुर्जे निर्धारित समय सीमा के भीतर सीधे आपके दरवाजे पर पहुंचा दिए जाएंगे।
सामान्य प्रश्न
लो-प्रेशर कास्टिंग क्या है?
कम दबाव वाली ढलाई में गैस के दबाव का उपयोग करके पिघली हुई धातु को सांचे में धकेला जाता है। इससे कार के पुर्जों के आकार और गुणवत्ता पर बेहतर नियंत्रण मिलता है। यह विधि मजबूत और हल्के पुर्जे बनाने में सहायक होती है।
कार के पुर्जों के लिए लो-प्रेशर कास्टिंग का उपयोग करने से मुझे क्या लाभ होगा?
इससे दोष कम होते हैं, सतह चिकनी होती है और आकार अधिक सटीक होते हैं। इस प्रक्रिया से सामग्री और ऊर्जा की भी बचत होती है। आपके पुर्जे बेहतर फिट होंगे और अधिक समय तक चलेंगे।
क्या मैं सभी धातुओं के लिए कम दबाव वाली ढलाई विधि का उपयोग कर सकता हूँ?
आप आमतौर पर एल्युमीनियम और मैग्नीशियम जैसी अलौह धातुओं के लिए निम्न-दबाव ढलाई विधि का उपयोग करते हैं। ये धातुएँ कम तापमान पर पिघलती हैं और कार के पुर्जों के लिए उपयुक्त होती हैं। स्टील और लोहा इस विधि से उतने अच्छे से नहीं पिघलते।
क्या कम दबाव वाली ढलाई (लो-प्रेशर कास्टिंग) श्रमिकों के लिए सुरक्षित है?
जी हाँ! रोबोट और मशीनें गर्म धातु और भारी सांचों को संभालती हैं। इससे आपकी टीम अधिक सुरक्षित रहती है। साथ ही, प्रक्रिया अधिक नियंत्रित होने के कारण दुर्घटनाएँ भी कम होती हैं।
कम दबाव वाली ढलाई से पर्यावरण को किस प्रकार लाभ होता है?
इससे धातु की बर्बादी कम होती है और ऊर्जा की खपत भी कम होती है। बची हुई धातु को रीसायकल किया जा सकता है। हल्के कार पार्ट्स बनाने से कारों को कम ईंधन की खपत करने में भी मदद मिलती है, जिसका अर्थ है कम उत्सर्जन।
मैं लो-प्रेशर कास्टिंग का उपयोग करके कार के कौन-कौन से पुर्जे बना सकता हूँ?
आप इंजन ब्लॉक, सिलेंडर हेड, पहिए, सस्पेंशन आर्म और गियरबॉक्स हाउसिंग बना सकते हैं। यह विधि उन पुर्जों के लिए सबसे उपयुक्त है जिन्हें मजबूत और हल्का होना चाहिए।
क्या कम दबाव वाली ढलाई की प्रक्रिया शुरू में अधिक महंगी होती है?
विशेष मशीनों और प्रशिक्षण के लिए शुरुआत में आपको अधिक खर्च करना पड़ता है। समय के साथ, आप पैसे बचाते हैं क्योंकि आप कम अपव्यय करते हैं और बेहतर पुर्जे बनाते हैं। कई कार निर्माता इसे निवेश के लायक मानते हैं।
मुझे कैसे पता चलेगा कि लो-प्रेशर कास्टिंग मेरी फैक्ट्री के लिए उपयुक्त है या नहीं?
अपने पार्ट डिज़ाइन, उत्पादन आवश्यकताओं और बजट की जाँच करें। उपकरण आपूर्तिकर्ताओं से बात करें और एक छोटा परीक्षण करें। यदि आप बेहतर गुणवत्ता और कम बर्बादी चाहते हैं, तो यह प्रक्रिया उपयुक्त हो सकती है।







