
धातु ढलाई की दुनिया में, कम दबाव और उच्च दबाव ढलाई दो लोकप्रिय तकनीकें हैं, जिनमें से प्रत्येक की अपनी-अपनी खूबियाँ और उपयोगिताएँ हैं। इस मार्गदर्शिका को पढ़कर, आप इन विधियों को बेहतर ढंग से समझ सकेंगे और यह निर्धारित कर सकेंगे कि कौन सी विधि आपकी उत्पादन आवश्यकताओं के लिए सबसे उपयुक्त है।
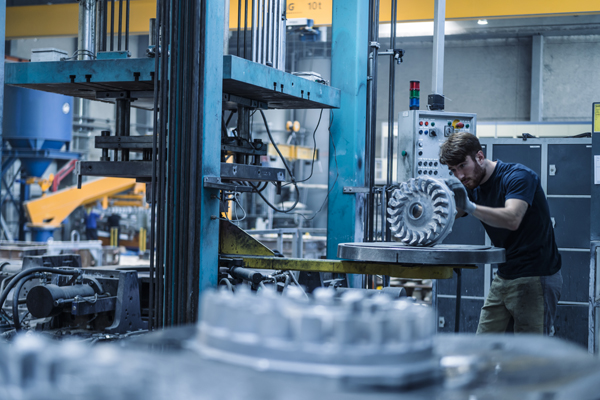
कम दबाव और उच्च दबाव ढलाई का परिचय
आधुनिक विनिर्माण में, ढलाई प्रक्रियाएं अपरिहार्य हैं, विशेष रूप से धातु घटकों के उत्पादन में। कम दबाव वाली ढलाई और उच्च दबाव वाली ढलाई दो प्रचलित तकनीकें हैं, जिनमें से प्रत्येक अलग-अलग सामग्री गुणों और उत्पादन मांगों को पूरा करने वाले विशेष लाभ प्रदान करती है।
लो प्रेशर कास्टिंग
- परिभाषा: कम दबाव वाली ढलाई की प्रक्रिया में पिघली हुई धातु को सांचे में आमतौर पर 0.5 से 1 बार के दबाव पर डाला जाता है, जिससे सटीक और नियंत्रित भराई सुनिश्चित होती है।
- मुख्य विशेषताएं:
सांचे को धीरे-धीरे भरें।
जटिल ज्यामिति के लिए उपयुक्त.
आमतौर पर एल्युमीनियम और मैग्नीशियम मिश्र धातुओं के लिए उपयोग किया जाता है।
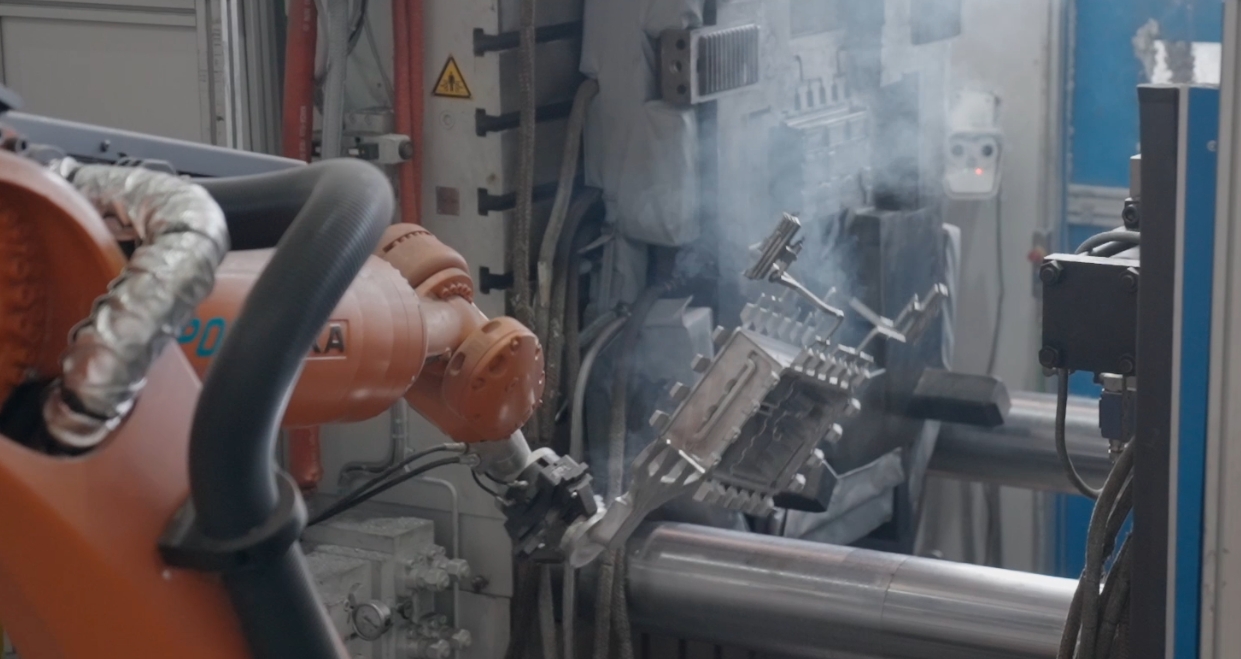
उच्च दबाव कास्टिंग
- परिभाषा: उच्च दबाव ढलाई विधि, जिसमें पिघली हुई धातु को आमतौर पर 100 से 1000 बार तक के दबाव में सांचे में डाला जाता है, अंतिम उत्पाद में उच्च परिशुद्धता सुनिश्चित करती है।
- मुख्य विशेषताएं:
सांचे को तेजी से भरना।
उच्च मात्रा में उत्पादन के लिए आदर्श।
इसका उपयोग आमतौर पर जस्ता, एल्युमीनियम और मैग्नीशियम मिश्र धातुओं के लिए किया जाता है।
कम दबाव और उच्च दबाव ढलाई के बीच प्रमुख अंतर
1. दबाव स्तर
कम दबाव ढलाई: कम दबाव ढलाई में, पिघली हुई धातु को सांचे में कम दबाव का उपयोग करके भरा जाता है, आमतौर पर लगभग 0.5 से 1 बार।
उच्च दाब ढलाई: उच्च दाब ढलाई में, उच्च दाब (आमतौर पर 100 से 1000 बार तक) के कारण सांचा जल्दी भर जाता है।
2. मोल्ड भरने की गति
कम दबाव वाली ढलाई: कम दबाव वाली ढलाई में सांचे को धीरे-धीरे भरा जाता है, जिससे अशांति कम होती है और गैस को अंदर फंसने से रोका जा सकता है।
उच्च दाब ढलाई: उच्च दाब ढलाई में तेजी से भरने की तकनीक का उपयोग किया जाता है, जो विशेष रूप से पतली दीवारों वाले पुर्जों के निर्माण के लिए प्रभावी है जिनमें सटीकता की आवश्यकता होती है।
3. सांचे की सामग्री
कम दबाव ढलाई: कम दबाव ढलाई में, सामग्री को आकार देने के लिए रेत या स्थायी धातु के सांचे सबसे उपयुक्त विकल्प होते हैं।
उच्च दाब ढलाई: उच्च दाब ढलाई के लिए स्टील के सांचों का उपयोग किया जाता है क्योंकि वे उच्च दाब को सहन करने के लिए पर्याप्त मजबूत होते हैं।
4. भाग की जटिलता
कम दबाव वाली ढलाई: यदि आप जटिल आकृतियों या बड़े भागों के साथ काम कर रहे हैं, तो कम दबाव वाली ढलाई सबसे उपयुक्त तरीका है।
उच्च दाब ढलाई: उच्च दाब ढलाई उन छोटे से मध्यम आकार के पुर्जों के लिए सबसे उपयुक्त है जिन्हें पतली दीवारों की आवश्यकता होती है।
5. भूतल समाप्त
कम दबाव वाली ढलाई: कम दबाव वाली ढलाई में, धीमी भराई के कारण आपको चिकनी सतहें और कम दोष मिलते हैं।
उच्च दाब ढलाई: उच्च दाब ढलाई में, सतह की खामियों को दूर करने के लिए आपको कुछ अतिरिक्त परिष्करण करने की आवश्यकता हो सकती है।
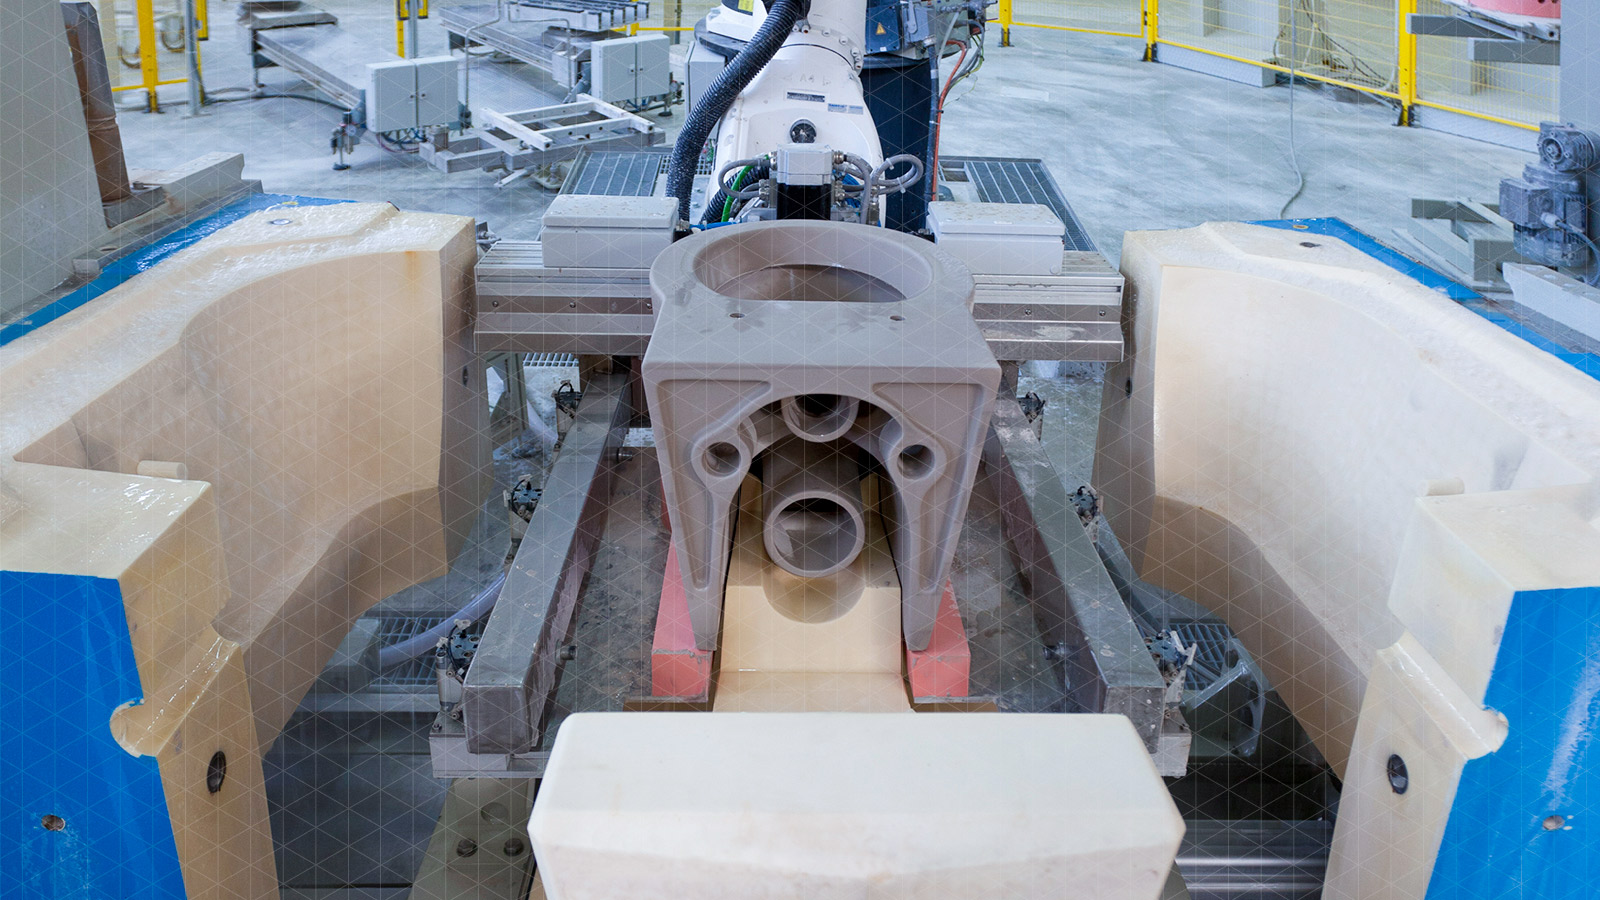
कम दबाव ढलाई बनाम उच्च दबाव ढलाई
कम दबाव और उच्च दबाव वाली ढलाई विधियों के अपने-अपने फायदे हैं, जो उन्हें अलग-अलग विनिर्माण उद्देश्यों के लिए उपयुक्त बनाते हैं। इस तुलना में, हम देखेंगे कि प्रत्येक विधि गुणवत्ता और लागत दक्षता जैसी चीजों में कैसे मदद करती है।
कम दबाव वाली ढलाई के लाभ
बेहतर सतह गुणवत्ता
चिकनी सतह: अशांति में कमी के परिणामस्वरूप एक चिकनी सतह प्राप्त होती है, जिससे खुरदरापन जैसे सामान्य दोष कम हो जाते हैं।
कम खामियां: कम दबाव गैस के फंसने और छिद्रता से बचने में मदद करता है, जिससे एक साफ, दोषरहित ढलाई सुनिश्चित होती है।
बेहतर यांत्रिक गुण
बेहतर मजबूती: भरने की प्रक्रिया को नियंत्रित करके, पुर्जे बेहतर मजबूती और संरचनात्मक अखंडता बनाए रखते हैं।
तनाव में कमी: कम दबाव वाली ढलाई से आंतरिक तनाव कम हो जाता है जो अन्यथा पुर्जे को कमजोर कर सकता है।
निम्न से मध्यम मात्रा के लिए लागत-प्रभावशीलता
औजारों की लागत कम: यह प्रक्रिया रेत या स्थायी सांचों के साथ संगत है, जिससे औजारों का खर्च कम हो जाता है।
अपशिष्ट में कमी: ढलाई के दौरान सामग्री का कुशल उपयोग अपशिष्ट को कम करता है, जिससे लागत में और बचत होती है।
उच्च दाब ढलाई के लाभ
उच्च उत्पादन गति
तेज़ चक्र समय: तेज़ चक्र समय प्राप्त करने की क्षमता उच्च दबाव ढलाई को उच्च मात्रा वाले विनिर्माण अनुप्रयोगों के लिए अत्यधिक उपयुक्त बनाती है।
पतली दीवारों वाले पुर्जे: हाई कास्टिंग 1 मिमी जितनी कम मोटाई वाले पतली दीवारों वाले पुर्जे बनाने में सक्षम है, जिससे नाजुक घटकों का कुशल उत्पादन संभव हो पाता है।
परिशुद्धता और संगति
सटीक मापन: ढलाई में उच्च दबाव वाली इंजेक्शन प्रक्रिया यह सुनिश्चित करती है कि सांचे सटीक रूप से भरे जाएं, जिससे सटीक मापन प्राप्त होता है।
पुनरावृत्ति क्षमता: उच्च दबाव ढलाई उत्कृष्ट पुनरावृत्ति क्षमता प्रदान करती है, जिससे बड़ी मात्रा में भी समान उच्च गुणवत्ता वाले परिणाम सुनिश्चित होते हैं।
उच्च मात्रा के लिए लागत-प्रभावशीलता
पैमाने की अर्थव्यवस्थाएँ: बड़ी मात्रा में उत्पादन को अनुकूलित करके, उच्च दबाव ढलाई से पैमाने की अर्थव्यवस्थाएँ प्राप्त होती हैं, जिससे प्रति इकाई लागत कम हो जाती है।
टिकाऊ सांचे: अपनी मजबूती के लिए जाने जाने वाले स्टील के सांचों का उपयोग, उपकरण बदलने की लागत को काफी कम कर देता है, जिससे प्रक्रिया अधिक लागत प्रभावी हो जाती है।
कम दबाव वाली ढलाई और उच्च दबाव वाली ढलाई की विशेषताओं का सारांश प्रस्तुत कीजिए।
| Feature | लो प्रेशर कास्टिंग | उच्च दाब ढलाई (डाई कास्टिंग) |
|---|---|---|
| दबाव की श्रेणी | निम्न (0.2 – 1.5 बार) | उच्च (100 – 1500 बार) |
| मोल्ड प्रकार | पुन: प्रयोज्य धातु के सांचे (स्थायी सांचा) | स्टील के सांचे (जटिल, उच्च परिशुद्धता वाले) |
| भरने की विधि | पिघली हुई धातु कम दबाव में सांचे में ऊपर उठती है। | पिघली हुई धातु को बलपूर्वक सांचे में डाला जाता है। |
| भाग की जटिलता | मध्यम से उच्च जटिलता | उच्च जटिलता और सूक्ष्म विवरण संभव हैं |
| भूतल समाप्त | अच्छा है, लेकिन इसे पूरा करने की आवश्यकता हो सकती है। | उत्कृष्ट सतह फ़िनिश |
| सरंध्रता | धीरे-धीरे भरने के कारण कम सरंध्रता | फंसी हुई हवा के कारण उच्च छिद्रता का खतरा |
| दीवार मोटाई | मध्यम से मोटी भागों के लिए उपयुक्त | पतली दीवार वाले घटकों के लिए उपयुक्त |
| ठंड का समय | धीमी, प्राकृतिक शीतलन | तेज़, सक्रिय शीतलन प्रणालियों के साथ |
| उपकरणन लागत | मध्यम | उच्च (जटिल डाई और उपकरणों के कारण) |
| उत्पादन मात्रा | मध्यम से उच्च | बहुत उच्च (सामूहिक उत्पादन) |
| सामग्री का उपयोग | एल्यूमीनियम, मैग्नीशियम मिश्र धातु | एल्युमीनियम, जस्ता, मैग्नीशियम, तांबा मिश्र धातु |
| मशीनी शक्ति | उच्चतर (कम सरंध्रता के कारण) | यदि वैक्यूम डाई कास्टिंग का उपयोग नहीं किया जाता है तो कीमत कम रहेगी। |
| सामान्य अनुप्रयोग | ऑटोमोटिव पहिए, सिलेंडर हेड, ब्रेक के पुर्जे | इंजन ब्लॉक, गियर हाउसिंग और इलेक्ट्रॉनिक्स केसिंग |
कम दबाव वाली ढलाई और उच्च दबाव वाली ढलाई प्रक्रिया का चुनाव कैसे करें?
| अगर आपको चाहिये… | चुनें… |
|---|---|
| बारीक विवरणों के साथ उच्च मात्रा में उत्पादन | उच्च दबाव कास्टिंग |
| कम सरंध्रता वाले संरचनात्मक रूप से सुदृढ़ भाग | लो प्रेशर कास्टिंग |
| पतली दीवारों वाले घटक और तीव्र चक्र | उच्च दबाव कास्टिंग |
| बेहतर यांत्रिक शक्ति और घनत्व | लो प्रेशर कास्टिंग |
| छोटे से मध्यम आकार के संचालन के लिए किफायती | लो प्रेशर कास्टिंग |
कम दबाव और उच्च दबाव ढलाई के अनुप्रयोग
अब हम देखेंगे कि विभिन्न उद्योगों में इन दो ढलाई विधियों का उपयोग कैसे किया जाता है, जिससे विशिष्ट आवश्यकताओं को पूरा करने में उनकी लचीलता और प्रभावशीलता प्रदर्शित होती है।
लो प्रेशर कास्टिंग
ऑटोमोटिव: इंजन ब्लॉक, सिलेंडर हेड और पहियों जैसे महत्वपूर्ण पुर्जों के उत्पादन के लिए ऑटोमोटिव उद्योग में कम दबाव वाली ढलाई विधि का उपयोग किया जाता है।
एयरोस्पेस: इस प्रक्रिया का व्यापक रूप से एयरोस्पेस में टिकाऊ संरचनात्मक घटकों और टरबाइन ब्लेड बनाने के लिए उपयोग किया जाता है।
औद्योगिक क्षेत्र: औद्योगिक अनुप्रयोगों में, लो प्रेशर कास्टिंग पंप हाउसिंग और वाल्व बॉडी बनाने में उत्कृष्ट प्रदर्शन करती है।
उच्च दबाव कास्टिंग
ऑटोमोटिव: ऑटोमोटिव उद्योग में ट्रांसमिशन केस और इंजन ब्रैकेट के लिए आमतौर पर हाई-प्रेशर कास्टिंग का उपयोग किया जाता है।
उपभोक्ता इलेक्ट्रॉनिक्स: उपभोक्ता इलेक्ट्रॉनिक्स में, इसका उपयोग आवरण और कनेक्टर बनाने के लिए किया जाता है।
घरेलू उपकरण: घरेलू उपकरण क्षेत्र में, फ्रेम और हैंडल बनाने के लिए उच्च दबाव ढलाई का उपयोग किया जाता है।
सही कास्टिंग विधि का चयन
उत्पादन क्षमता और उत्पाद की गुणवत्ता दोनों में सर्वोत्तम परिणाम प्राप्त करने के लिए सही ढलाई विधि का चयन करना आवश्यक है। कम दबाव वाली ढलाई और उच्च दबाव वाली ढलाई में से आपका चुनाव कई कारकों पर निर्भर करेगा, जैसे कि भाग कितना जटिल है, आपको कितनी इकाइयों की आवश्यकता है, उपयोग की जाने वाली सामग्री और आपका बजट।
भाग की जटिलता
कम दबाव वाली ढलाई: जटिल आकृतियों और बड़े आकार वाले पुर्जों के उत्पादन के लिए कम दबाव वाली ढलाई आदर्श है, जहां सटीकता और बारीक विवरण महत्वपूर्ण होते हैं।
उच्च दाब ढलाई: दूसरी ओर, उच्च दाब ढलाई छोटे या मध्यम आकार के पुर्जों के लिए बेहतर उपयुक्त है जिनमें पतली दीवारों और उच्च परिशुद्धता की आवश्यकता होती है।
उत्पादन मात्रा
कम दबाव वाली ढलाई: कम दबाव वाली ढलाई कम से मध्यम उत्पादन मात्रा के लिए अधिक उपयुक्त है, जहां लचीलेपन और धीमी गति की आवश्यकता होती है।
उच्च दाब ढलाई: तीव्र चक्र समय के साथ उच्च दाब ढलाई उच्च मात्रा के उत्पादन के लिए एकदम सही है जहां गति और निरंतरता महत्वपूर्ण हैं।
भौतिक विचार
कम दबाव वाली ढलाई: कम दबाव वाली ढलाई एल्यूमीनियम और मैग्नीशियम मिश्र धातुओं को संभालने के लिए आदर्श है, जो धातु के प्रवाह पर बेहतर नियंत्रण प्रदान करती है और दोषों को कम करती है।
उच्च दाब ढलाई: उच्च दाब ढलाई अधिक बहुमुखी है, जो जस्ता, एल्यूमीनियम और मैग्नीशियम मिश्र धातुओं सहित सामग्रियों की एक विस्तृत श्रृंखला को संभाल सकती है, और अंतिम उत्पाद में सटीकता सुनिश्चित करती है।
बजट और उपकरण लागत
कम दबाव वाली ढलाई: कम दबाव वाली ढलाई छोटे उत्पादन स्तरों के लिए अधिक लागत प्रभावी होती है क्योंकि इसमें प्रारंभिक उपकरण निवेश कम होता है।
उच्च दाब ढलाई: यद्यपि उच्च दाब ढलाई में प्रारंभिक उपकरण लागत अधिक होती है, लेकिन प्रति इकाई लागत कम होने के कारण बड़े पैमाने पर उत्पादन में यह अधिक किफायती हो जाती है।
निष्कर्ष
ढलाई की प्रत्येक विधि—कम दबाव और उच्च दबाव—उपयोग, पुर्जे की जटिलता और उत्पादन मात्रा जैसे कारकों के आधार पर विशिष्ट लाभ प्रदान करती है। इन अंतरों को समझने से आप ऐसे सूचित निर्णय ले सकते हैं जो आपकी उत्पादन दक्षता और पुर्जे की गुणवत्ता को अनुकूलित करते हैं।






