
विभिन्न निर्माण विधियों में, डाई कास्टिंग सबसे महत्वपूर्ण विधियों में से एक है। डाई कास्टिंग की मदद से कंपनियां मजबूत, सटीक और जटिल धातु घटकों का कुशलतापूर्वक निर्माण कर सकती हैं। ऑटोमोटिव, एयरोस्पेस, इलेक्ट्रॉनिक्स और चिकित्सा उपकरण उद्योग इन प्रक्रियाओं का व्यापक रूप से उपयोग करते हैं।
इस गाइड में हम डाई कास्टिंग की कार्यप्रणाली, आमतौर पर इस्तेमाल होने वाली सामग्रियों और उपयुक्त मिश्र धातु एवं सतह फिनिश के चयन के बारे में जानेंगे। इसके अलावा, इसमें मोल्ड उत्पादन और एक भरोसेमंद डाई कास्टिंग पार्टनर चुनने के मानदंडों पर भी चर्चा की गई है। चाहे आप विनिर्माण क्षेत्र में नए हों या बेहतर उत्पादन समाधान खोज रहे हों, यह लेख आपके निर्णयों को निर्देशित करने के लिए बहुमूल्य जानकारी प्रदान करता है।
डाई कास्टिंग क्या है?
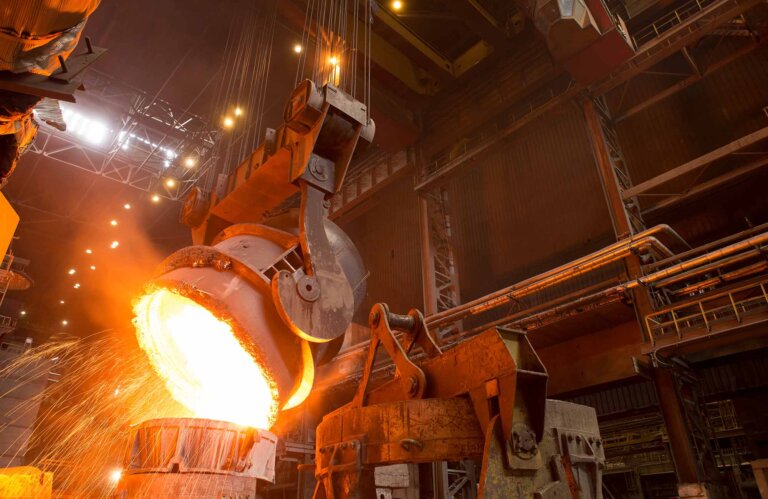
डाई कास्टिंग एक धातु ढलाई प्रक्रिया है जिसमें पिघली हुई धातु को उच्च दबाव में सांचे में डाला जाता है। सांचे का निर्माण दो कठोर स्टील की डाई का उपयोग करके किया जाता है, जिन्हें आकार में ढाला जाता है और प्रक्रिया के दौरान ये इंजेक्शन मोल्ड की तरह कार्य करती हैं।
डाई कास्टिंग के 6 प्रकार
🔩 1. हॉट चैंबर डाई कास्टिंग
✅ इसके लिए सर्वोत्तम:
-
कम गलनांक वाली धातुएँ : जस्ता, मैग्नीशियम, सीसा और तांबे की कुछ मिश्र धातुएँ
🔧 यह कैसे काम करता है:
-
इंजेक्शन तंत्र पिघली हुई धातु में डूबा हुआ है।
-
धातु को हंस की गर्दन जैसी प्रणाली के माध्यम से डाई कैविटी में डाला जाता है।
💡 फायदे:
-
तेज़ चक्र समय
-
उच्च उत्पादन क्षमता
-
डाई का जीवनकाल लंबा होता है (विशेषकर जस्ता युक्त डाई के साथ)
-
कम रखरखाव
❌ नुकसान:
-
एल्युमीनियम जैसी उच्च गलनांक वाली धातुओं के लिए उपयुक्त नहीं है (इससे गूजनेक घटकों को नुकसान हो सकता है)।
❄️ 2. कोल्ड चैंबर डाई कास्टिंग
डाई कास्टिंग के चार मुख्य प्रकार हैं, जिनमें से प्रत्येक धातु के प्रकार, भाग की जटिलता, उत्पादन मात्रा और आवश्यक सतह फिनिश के आधार पर विभिन्न अनुप्रयोगों के लिए उपयुक्त है। निम्नलिखित डाई कास्टिंग के 6 सबसे सामान्य प्रकार हैं:
✅ इसके लिए सर्वश्रेष्ठ:
-
उच्च गलनांक वाली धातुएँ : एल्युमिनियम, पीतल, तांबे की मिश्र धातुएँ
🔧 यह कैसे काम करता है:
-
पिघली हुई धातु को मैन्युअल रूप से या स्वचालित रूप से एक कोल्ड इंजेक्शन चैम्बर में डाला जाता है और फिर पिस्टन का उपयोग करके उसे डाई में धकेला जाता है।
💡 फायदे:
-
यह उन धातुओं को संभाल सकता है जो हॉट चैंबर सिस्टम के लिए बहुत संक्षारक या गर्म होती हैं।
-
अच्छा यांत्रिक गुण
-
ऑटोमोटिव और एयरोस्पेस में व्यापक रूप से उपयोग किया जाता है
❌ नुकसान:
-
गर्म कक्ष की तुलना में चक्र समय धीमा होता है
-
अधिक जटिल उपकरण और संचालन
🌀 3. वैक्यूम डाई कास्टिंग
✅ इसके लिए सर्वश्रेष्ठ:
-
उच्च प्रदर्शन वाले एल्युमीनियम और मैग्नीशियम के पुर्जे (जैसे, एयरोस्पेस, ऑटोमोटिव संरचनात्मक पुर्जे)
🔧 यह कैसे काम करता है:
-
धातु को इंजेक्ट करने से पहले मोल्ड कैविटी में वैक्यूम बनाया जाता है ताकि हवा के फंसने को कम किया जा सके ।
💡 फायदे:
-
छिद्रों को कम करता है (वेल्डिंग और हीट ट्रीटमेंट के लिए बेहतर)
-
मजबूती और संरचनात्मक अखंडता को बढ़ाता है
-
बेहतर सतह खत्म
❌ नुकसान:
-
अधिक महंगी मशीनरी
-
धीमी चक्र अवधि
🧬 4. स्क्वीज़ डाई कास्टिंग (तरल धातु फोर्जिंग)
✅ इसके लिए सर्वश्रेष्ठ:
-
उच्च शक्ति वाले एल्यूमीनियम और मैग्नीशियम घटक
🔧 यह कैसे काम करता है:
-
पिघली हुई धातु को एक खुले सांचे में डाला जाता है और उच्च दबाव में तब तक दबाया जाता है जब तक वह जम न जाए।
💡 फायदे:
-
बहुत कम सरंध्रता
-
उत्कृष्ट यांत्रिक गुण (लगभग फोर्जिंग के समान)
-
ऊष्मा उपचार की आवश्यकता वाले भागों के लिए आदर्श।
❌ नुकसान:
-
कम उत्पादन दर
-
उच्च उपकरण लागत
🧬 5. ग्रेविटी डाई कास्टिंग (जीडीसी)
✅ इसके लिए सर्वश्रेष्ठ:
-
ग्रेविटी डाई कास्टिंग उन अलौह धातुओं के लिए सबसे उपयुक्त है जिनमें अच्छी तरलता और अपेक्षाकृत कम गलनांक होते हैं।
| सामग्री | यह उपयुक्त क्यों है | अनुप्रयोगों |
|---|---|---|
| एल्यूमीनियम मिश्र धातु | हल्का, अच्छी तरलता, जंग प्रतिरोधक क्षमता | इंजन के पुर्जे, आवरण, खाना पकाने के बर्तन |
| मैग्नीशियम मिश्र धातु | बहुत हल्का, वजन के अनुपात में बढ़िया मजबूती | ऑटोमोटिव और एयरोस्पेस पार्ट्स |
| तांबे की मिश्र धातु (जैसे, पीतल, कांस्य) | अच्छी तापीय/विद्युत चालकता | प्लंबिंग फिटिंग, विद्युत घटक |
| जिंक मिश्र धातु | अच्छी तरलता, बारीक विवरणों को आसानी से ढाला जा सकता है | छोटे जटिल घटक, हार्डवेयर |
🔧 यह कैसे काम करता है:
-
गुरुत्वाकर्षण डाई कास्टिंग का सिद्धांत यह है कि पिघली हुई धातु को धातु के सांचे में केवल गुरुत्वाकर्षण का उपयोग करके भरा जाता है, बिना किसी बाहरी बल या दबाव के।
💡 फायदे:
-
एलपीडीसी की तुलना में टूलिंग और उपकरण की लागत कम होती है ।
-
कम चक्र समय , जिससे सरल पुर्जों के लिए उच्च उत्पादकता प्राप्त होती है।
-
उत्कृष्ट सतह परिष्करण और सटीक आयाम।
-
स्थायी सांचा बार-बार उपयोग करने और एकसमान पुर्जे बनाने की अनुमति देता है।
-
मध्यम से बड़े पैमाने पर उत्पादन के लिए उपयुक्त।
-
अपेक्षाकृत सरल प्रक्रिया और मशीनरी।
❌ नुकसान:
-
अनियंत्रित और अशांत भराव के कारण उच्च सरंध्रता ।
-
डिजाइन की जटिलता सीमित होती है , खासकर पतली दीवारों वाले या जटिल भागों के लिए।
-
धातु के प्रवाह पर कम नियंत्रण , जिससे ढलाई में दोष उत्पन्न हो सकते हैं।
-
आगे की प्रक्रिया (जैसे, ऊष्मा उपचार) न करने पर यांत्रिक गुणधर्म कम हो सकते हैं ।
-
हाथ से डालने पर अनियमितताएं आ सकती हैं।
🧬 6. निम्न दाब डाई कास्टिंग (एलपीडीसी)
✅ इसके लिए सर्वश्रेष्ठ:
एल्युमिनियम मिश्र धातु कम दबाव वाली डाई कास्टिंग के लिए एक आदर्श सामग्री है और इसका व्यापक रूप से ऑटोमोटिव, उपभोक्ता इलेक्ट्रॉनिक्स और चिकित्सा उद्योगों में उपयोग किया जाता है।
| सामग्री | एलपीडीसी के लिए उपयुक्त विशेषताएं | सामान्य अनुप्रयोग |
| मैग्नीशियम मिश्र | हल्का, अच्छी मजबूती, बढ़िया ढलाई क्षमता | ऑटोमोटिव घटक, इलेक्ट्रॉनिक्स आवरण |
| तांबे की मिश्र धातु | उच्च चालकता, अच्छी मजबूती, जंग प्रतिरोधक क्षमता | विद्युत पुर्जे, प्लंबिंग फिटिंग |
| पीतल | अच्छी तरलता, मशीन करने में आसान | वाल्व, सजावटी हार्डवेयर |
| एल्यूमिनियम मिश्र धातु | हल्का, अच्छी मजबूती, बढ़िया ढलाई क्षमता
अच्छी मजबूती, जंग प्रतिरोधक क्षमता, अच्छी तरलता और मशीनिंग में आसानी |
ऑटोमोटिव पहियों, इंजन घटकों और एयरोस्पेस संरचनाओं में व्यापक रूप से उपयोग किया जाता है |
🔧 यह कैसे काम करता है:
-
कम दबाव वाली डाई कास्टिंग कम दबाव वाली हवा का उपयोग करके पिघली हुई धातु को सांचे की गुहा में ऊपर की ओर धकेलने के सिद्धांत पर काम करती है, जिसके परिणामस्वरूप चिकनी, नियंत्रित भराई और उच्च गुणवत्ता वाली कास्टिंग होती है।
💡 फायदे:
-
धातु के सुचारू, परतदार प्रवाह के कारण बहुत कम सरंध्रता
-
उत्कृष्ट आयामी सटीकता और सतह की बेहतरीन फिनिश।
-
बेहतर यांत्रिक गुण , ऊष्मा उपचार के लिए उपयुक्त
-
पतली दीवारों और जटिल ज्यामितियों की अनुमति देता है
-
अत्यधिक नियंत्रणीय प्रक्रिया , जिससे अपव्यय कम होता है और दोहराव में सुधार होता है।
-
ऑटोमोटिव पहियों और चेसिस घटकों जैसे बड़े संरचनात्मक भागों के लिए उपयुक्त।
❌ नुकसान:
-
उपकरण और औजारों की लागत में वृद्धि
-
जीडीसी की तुलना में चक्र समय अधिक होता है।
-
अधिक जटिल सेटअप और प्रक्रिया नियंत्रण
-
इसके लिए दबावयुक्त प्रणालियों और अधिक परिचालन विशेषज्ञता की आवश्यकता होती है।
डाई कास्टिंग प्रक्रिया के लाभ और हानियाँ
डाई कास्टिंग एक विनिर्माण प्रक्रिया है जिसमें पिघली हुई धातु को उच्च दबाव में सांचे में डाला जाता है। इसका व्यापक रूप से उपयोग उत्कृष्ट सतह फिनिश और सटीक आयामी बनावट वाले जटिल धातु के पुर्जों के उत्पादन के लिए किया जाता है। इसके फायदे और नुकसान का विवरण नीचे दिया गया है :
✅ डाई कास्टिंग के फायदे
-
उच्च परिशुद्धता और सटीकता
-
यह सटीक सहनशीलता और सुसंगत आयामों वाले पुर्जे तैयार करता है।
-
इसमें अक्सर न्यूनतम मशीनिंग या फिनिशिंग की आवश्यकता होती है।
-
-
उत्कृष्ट सतह खत्म
-
पुर्जे चिकनी सतह के साथ निकलते हैं, जिससे पोस्ट-प्रोसेसिंग की आवश्यकता कम हो जाती है।
-
-
उच्च उत्पादन दर
-
बड़े पैमाने पर उत्पादन के लिए आदर्श—एक बार सांचा तैयार हो जाने पर, हजारों पुर्जे तेजी से बनाए जा सकते हैं।
-
-
टिकाऊ और मजबूत पुर्जे
-
अच्छे यांत्रिक गुण, विशेष रूप से एल्युमीनियम, जस्ता और मैग्नीशियम जैसी अलौह धातुओं के साथ।
-
-
डिजाइन लचीलापन
-
जटिल आकृतियाँ, पतली दीवारें और बारीक विवरण आसानी से प्राप्त किए जा सकते हैं।
-
-
सामग्री दक्षता
-
कम से कम अपशिष्ट; अतिरिक्त धातु को अक्सर पुनर्चक्रित किया जा सकता है।
-
❌ डाई कास्टिंग के नुकसान
-
उच्च प्रारंभिक लागत
-
महंगे मोल्ड (डाई) और सेटअप के कारण यह केवल उच्च मात्रा में उत्पादन के लिए ही लागत प्रभावी है।
-
-
केवल अलौह धातुओं तक सीमित
-
आमतौर पर एल्युमीनियम, जस्ता और मैग्नीशियम के साथ प्रयोग किया जाता है। स्टील या लोहे के लिए उपयुक्त नहीं है।
-
-
छिद्र्यता संबंधी मुद्दे
-
फंसी हुई गैस के कारण छिद्र बन सकते हैं, जिससे भाग कमजोर हो सकता है और सतह की फिनिश या प्लेटिंग प्रभावित हो सकती है।
-
-
आकार सीमाएँ
-
छोटे से मध्यम आकार के पुर्जों के लिए सबसे उपयुक्त; बड़े पुर्जों के लिए विशेष, महंगे उपकरणों की आवश्यकता हो सकती है।
-
-
समय सीमा
-
डाई को डिजाइन करने और बनाने में समय लगता है, जिससे शुरुआती उत्पादन में देरी हो सकती है।
-
-
सीमित उत्तर-प्रसंस्करण (जैसे, ताप उपचार)
-
कुछ डाई-कास्ट मिश्र धातुओं को आसानी से हीट-ट्रीट नहीं किया जा सकता है, जिससे उनके यांत्रिक गुणों में सुधार सीमित हो जाता है।
-
डाई कास्टिंग के फायदे और नुकसान का सारांश:
| पहलू | मेटल सांचों में ढालना |
|---|---|
| लागत (सेटअप) | हाई |
| लागत (प्रति इकाई) | कम (मात्रा में) |
| सहनशीलता/सटीकता | उत्कृष्ट |
| उत्पादन मात्रा | हाई |
| उपयुक्त धातु | केवल अलौह |
| भूतल समाप्त | बहुत अच्छा |
| पर्यावरणीय प्रभाव | मध्यम (पुनर्चक्रण सहायक होता है) |
डाई कास्टिंग की तुलना अन्य विनिर्माण प्रक्रियाओं से
यहां डाई कास्टिंग की तुलना अन्य सामान्य विनिर्माण प्रक्रियाओं से की गई है, जिसमें यह बताया गया है कि यह किन क्षेत्रों में उत्कृष्ट है और किन क्षेत्रों में वैकल्पिक प्रक्रियाएं बेहतर हो सकती हैं:
🔧 1. डाई कास्टिंग बनाम रेत ढलाई
| Feature | मेटल सांचों में ढालना | रेत ढलाई |
|---|---|---|
| भूतल समाप्त | चिकना, उच्च गुणवत्ता वाला | खुरदरी सतह |
| आयामी सटीकता | हाई | मध्यम |
| उपकरणन लागत | उच्च (महंगी डाई) | कम (सस्ते सांचे) |
| उत्पादन मात्रा | हाई | कम से मध्यम |
| सामग्री के प्रकार | अलौह (मुख्यतः) | लौह और अलौह |
| स्थापित करने का समय | डाई के डिजाइन के कारण लंबाई अधिक है। | कम |
| भाग का आकार | छोटे से मध्यम | छोटे से बहुत बड़े |
| समय चक्र | बहुत कम समय (तेज़ उत्पादन) | लंबा समय (धीमी शीतलन, मैनुअल हैंडलिंग) |
| मोल्ड की पुन: प्रयोज्यता | हजारों चक्र | एक बार उपयोग |
🔹 सारांश :
-
अधिक मात्रा में , सटीक और सौंदर्यपूर्ण धातु के पुर्जों के उत्पादन के लिए डाई कास्टिंग का उपयोग करें ।
-
बड़े आकार के , कम मात्रा वाले या लौह धातु के पुर्जों के लिए रेत ढलाई विधि का उपयोग करें ।
️ 2. डाई कास्टिंग बनाम इंजेक्शन मोल्डिंग
| Feature | मेटल सांचों में ढालना | इंजेक्शन मोल्डिंग |
|---|---|---|
| सामग्री | धातुएँ (मुख्यतः एल्युमीनियम, जस्ता, आदि) | थर्मोप्लास्टिक्स (प्लास्टिक) |
| उपकरणन लागत | हाई | हाई |
| उत्पादन मात्रा | हाई | हाई |
| भूतल समाप्त | उत्कृष्ट | उत्कृष्ट |
| उत्पादों का वजन | भारी (धातु) | लाइटर (प्लास्टिक) |
| शक्ति | उच्च (धातु) | निचला (प्लास्टिक) |
| अनुप्रयोगों | ऑटोमोटिव, इलेक्ट्रॉनिक्स, उपकरण | उपभोक्ता वस्तुएं, चिकित्सा और पैकेजिंग |
🔹 सारांश :
-
मजबूत और टिकाऊ धातु के पुर्जों के लिए डाई कास्टिंग सबसे उपयुक्त है ।
-
समान उत्पादन लाभों के साथ प्लास्टिक के पुर्जों के लिए इंजेक्शन मोल्डिंग सबसे अच्छा तरीका है ।
⚙️ 3. डाई कास्टिंग बनाम सीएनसी मशीनिंग
| Feature | मेटल सांचों में ढालना | सीएनसी मशीनिंग |
|---|---|---|
| सामग्री अपशिष्ट | कम (पुनर्चक्रण योग्य स्प्रू/रनर) | उच्च (सामग्री हटा दी गई) |
| सहिष्णुता | हाई | बहुत उच्च (सटीक) |
| डिज़ाइन की जटिलता | उच्च (जटिल आकार संभव) | उच्च, लेकिन अक्सर उपकरणों द्वारा सीमित |
| गति (प्रति भाग) | सेटअप के बाद बहुत तेज़ | और धीमा |
| लागत (प्रति भाग) | मात्रा में कम | उच्च (विशेषकर मात्रा में) |
| स्थापित करने का समय | हाई | कम से मध्यम |
🔹 सारांश :
-
जटिल आकृतियों के बड़े पैमाने पर उत्पादन के लिए डाई कास्टिंग तकनीक सबसे बेहतर है।
-
सीएनसी मशीनिंग कम मात्रा , उच्च परिशुद्धता या प्रोटोटाइप कार्यों में उत्कृष्ट है ।
🧰 4. डाई कास्टिंग बनाम फोर्जिंग
| Feature | मेटल सांचों में ढालना | फोर्जिंग |
|---|---|---|
| शक्ति | अच्छा है, लेकिन इसमें सरंध्रता हो सकती है | बहुत उच्च (अनाज संरचना में सुधार हुआ) |
| डिजाइन जटिलता | ऊँचाई (जटिल आकृतियाँ, पतली दीवारें) | कम से मध्यम |
| भूतल समाप्त | उत्कृष्ट | असभ्य |
| आयामी सटीकता | हाई | मध्यम |
| लागत | उच्च मात्रा में कम | प्रति इकाई उच्चतर |
🔹 सारांश :
-
फोर्जिंग से संरचनात्मक उपयोग के लिए बहुत मजबूत पुर्जे तैयार होते हैं ।
-
डाई कास्टिंग बेहतर डिजाइन लचीलापन और फिनिश प्रदान करती है ।
डाई कास्टिंग के लिए सामग्री का चयन
🧪 डाई कास्टिंग सामग्री का परिचय:
डाई कास्टिंग में पिघली हुई धातु को उच्च दबाव में सांचे में डाला जाता है। सामग्री का चुनाव महत्वपूर्ण होता है क्योंकि यह यांत्रिक गुणों, संक्षारण प्रतिरोध, सतह की गुणवत्ता, मशीनिंग क्षमता और लागत को प्रभावित करता है। डाई कास्टिंग में आमतौर पर अलौह धातुओं का उपयोग किया जाता है क्योंकि इनका गलनांक कम होता है और प्रवाह गुण बेहतर होते हैं।
| फ़ैक्टर | एल्युमीनियम | जस्ता | मैग्नीशियम | तांबा |
|---|---|---|---|---|
| शक्ति | मध्यम | हाई | मध्यम | हाई |
| वजन | निम्न | मध्यम | बहुत कम | हाई |
| लागत (सामग्री) | मध्यम | निम्न | हाई | बहुत ऊँचा |
| संक्षारण प्रतिरोध | हाई | मध्यम | निम्न से मध्यम | हाई |
| मशीन की | अच्छा | उत्कृष्ट | उत्कृष्ट | मध्यम |
| मरो जीवन | मध्यम | बहुत ऊँचा | हाई | निम्न |
| पिघलने बिंदु (डिग्री सेल्सियस) | ~ 660 | ~ 390 | ~ 650 | ~ 1080 |
एल्युमीनियम डाई कास्टिंग सेवा
डाई कास्टिंग में इस्तेमाल होने वाली प्राथमिक सामग्री एल्युमीनियम का उपयोग मैग्नीशियम, तांबा और सिलिकॉन युक्त मिश्र धातुओं के साथ कोल्ड-चैंबर डाई कास्टिंग में किया जाता है। एल्युमीनियम डाई कास्टिंग जटिल और बारीक विवरण वाले पुर्जों के उत्पादन के लिए आदर्श है, क्योंकि यह हल्का होता है और इसमें उत्कृष्ट आयामी स्थिरता होती है। इसके अलावा, यह उच्च तापमान प्रतिरोध, उत्कृष्ट चालकता और संक्षारण प्रतिरोध जैसे लाभ भी प्रदान करता है।
डाई-कास्टिंग में उपयोग होने वाली सामान्य एल्युमीनियम मिश्र धातुओं में निम्नलिखित शामिल हैं:
| 360 | A360 | 380 | A380 | 383 | |
| घनत्व | 2.63g / सेमी ³ | 2.63g / सेमी ³ | 2.74g / सेमी ³ | 2.71g / सेमी ³ | 2.74g / सेमी ³ |
| गलनांक सीमा (℃) | 557-596 | 557-596 | 540-595 | 540-595 | 516-582 |
| विद्युतीय
प्रवाहकत्त्व |
30% आईएसीएस | 29% आईएसीएस | 27% आईएसीएस | 23% आईएसीएस | 23% आईएसीएस |
| थर्मल
प्रवाहकत्त्व |
113 W/(m' K) | 113 W/(m' K) | 96.2 W/(m' K) | 96.2 W/(m' K) | 96.2 W/(m' K) |
| अत्यंत सहनशक्ति | 300 एमपीए | 320 एमआरए | 320 एमआरए | 320 एमआरए | 310 एमआरए |
| पैदावार की ताकत | 170 एमपीए | 170 एमपीए | 170 एमपीए | 170 एमपीए | 170 एमपीए |
| कठोरता | 75 बीएचएन | 75 बीएचएन | 75 बीएचएन | 75 बीएचएन | 75 बीएचएन |
| थकान शक्ति | 140 एमपीए | 140 एमपीए | 140 एमपीए | 140 एमपीए | 140 एमपीए |
| कतरनी ताकत | 190 एमपीए | 190 एमपीए | 190 एमपीए | 190 एमपीए | 190 एमपीए |
| बढ़ाव | 2.5% तक | 2.5% तक | 2.5% तक | 2.5% तक | 2.5% तक |
-
डाई कास्टिंग के लिए एल्युमीनियम के फायदे:
-
हल्का फिर भी मजबूत
-
उत्कृष्ट संक्षारण प्रतिरोध
-
अच्छी तापीय और विद्युत चालकता
-
रीसायकल
-
-
एल्युमिनियम डाई कास्टिंग के अनुप्रयोग: ऑटोमोटिव पार्ट्स, इलेक्ट्रॉनिक्स हाउसिंग, पावर टूल्स
जिंक डाई कास्टिंग सेवा
जिंक मिश्रधातु डाई कास्टिंग अनुप्रयोगों के लिए एक प्रमुख सामग्री है। जिंक कास्टिंग को इसकी उत्कृष्ट प्लेटिंग गुणों के साथ-साथ उच्च प्रभाव शक्ति और लचीलेपन जैसे अतिरिक्त लाभों के कारण पसंद किया जाता है। यह निर्माताओं के लिए एक लोकप्रिय विकल्प है क्योंकि इसे हॉट-चैंबर डाई कास्टिंग मशीन से आसानी से ढाला जा सकता है, और इसकी ढलाई क्षमता डाई पर घिसाव को कम करती है। जिंक को अक्सर तांबा, मैग्नीशियम और एल्यूमीनियम के साथ मिलाया जाता है, क्योंकि यह मैग्नीशियम और एल्यूमीनियम से अधिक सघन होता है।
डाई-कास्टिंग में उपयोग होने वाली सामान्य जिंक मिश्र धातुओं में निम्नलिखित शामिल हैं:
| मिश्र धातु ग्रेड | ज़ामक 2 | ज़ामक 3 | ज़ामक 5 | ज़ामक 7 | ZA-8 |
| घनत्व (जी / सेमी³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| गलनांक (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| तापीय चालकता (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| थर्मल विस्तार का गुणांक (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| विद्युत चालकता (% IACS) | 27 | 27 | 27 | 27 | 26 |
| मुख्य रासायनिक संरचना | 3.5-4.3% एल्युमिनियम 0.02-0.05% मैग्नीशियम 0.035-0.06% Cu |
3.5-4.3% एल्युमिनियम 0.03% मिलीग्राम 0.03% घन |
3.5-4.3% एल्युमिनियम 0.035% मिलीग्राम 0.035% घन |
3.5-4.3% एल्युमिनियम 0.03-0.06% मैग्नीशियम 0.03-0.06% Cu |
3.5-4.3% एल्युमिनियम 0.05-0.5% मैग्नीशियम 0.005-0.03% Cu 0.005-0.03% Ni 0.005-0.03% Fe |
| तन्य शक्ति (एमपीए) | 295 | 255 | 310 | 345 | 380 |
| उपज शक्ति (एमपीए) | 240 | 215 | 230 | 275 | 320 |
| बढ़ाव (%) | 2 | 3 | 6 | 3 | 1 |
| कठोरता (एचबी) | 82 | 70 | 90 | 95 | 100 |
| मुख्य अंतर | इसमें मैग्नीशियम और कॉपर की मात्रा कम होती है, जो इसे बड़े भागों के लिए उपयुक्त बनाता है। | इसमें मैग्नीशियम और कॉपर की मात्रा कम होती है, जो इसे बड़े भागों के लिए उपयुक्त बनाता है। | इसमें मैग्नीशियम और कॉपर की मात्रा कम होती है, जो इसे बड़े भागों के लिए उपयुक्त बनाता है। | इसमें मैग्नीशियम और कॉपर की मात्रा अधिक होती है, जो जटिल आकार वाले पुर्जों के लिए उपयुक्त है। | इसमें Mg, Cu, Ni और Fe मौजूद होते हैं, जिससे इसकी मजबूती और कठोरता अधिक होती है। |
| मुख्य ढलाई अनुप्रयोग | ऑटोमोटिव, फर्नीचर, घरेलू उपकरण और यांत्रिक पुर्जे | बिजली के औजार, हाथ के औजार, खिलौने | मशीनरी, वास्तुकला और ऑटोमोटिव | ऑटोमोटिव, इलेक्ट्रिकल, हार्डवेयर | औद्योगिक, ऑटोमोटिव, इलेक्ट्रिकल |
-
डाई कास्टिंग के लिए जस्ता के लाभ:
-
उच्च शक्ति और कठोरता
-
उत्कृष्ट आयामी सटीकता और सतह खत्म
-
कम गलनांक (ऊर्जा की बचत)
-
डाई का जीवनकाल लंबा होता है (डाई का घिसाव कम होता है)
-
-
जिंक डाई कास्टिंग के अनुप्रयोग : उपभोक्ता इलेक्ट्रॉनिक्स, ऑटोमोटिव इंटीरियर पार्ट्स, ताले, गियर
मैग्नीशियम मिश्र धातुओं की डाई कास्टिंग:
-
लोकप्रिय ग्रेड : AZ91D, AM60B
-
डाई कास्टिंग के लिए मैग्नीशियम के लाभ :
-
बहुत हल्का (सबसे हल्की संरचनात्मक धातु)
-
अच्छा शक्ति-से-वजन अनुपात
-
अच्छी मशीनीकरण
-
-
डाई कास्टिंग के लिए मैग्नीशियम के नुकसान :
-
अधिक महंगा
-
कोटिंग के बिना जंग लगने का खतरा
-
-
मैग्नीशियम डाई कास्टिंग के अनुप्रयोग : एयरोस्पेस, ऑटोमोटिव, मोबाइल उपकरण
तांबे की मिश्र धातु मेटल सांचों में ढालना:
-
उच्च दबाव वाली डाई कास्टिंग में इसका उपयोग कम होता है, लेकिन कभी-कभी इसका उपयोग विशेष निम्न दबाव या गुरुत्वाकर्षण कास्टिंग में किया जाता है ।
-
डाई कास्टिंग के लिए तांबे के फायदे:
-
उच्च शक्ति और पहनने के प्रतिरोध
-
उत्कृष्ट विद्युत और तापीय चालकता
-
-
डाई कास्टिंग के लिए तांबे के नुकसान:
-
उच्च गलनांक (डाई पर अधिक दबाव)
-
महंगा
-
-
उपयोग : विद्युत कनेक्टर, प्लंबिंग घटक
डाई कास्टिंग मिश्र धातुओं का चयन करते समय किन बातों का ध्यान रखना चाहिए
आप जिस मिश्रधातु का चयन करते हैं, उसका सीधा असर अंतिम उत्पाद के प्रदर्शन और उत्पादन लागत पर पड़ता है। सही चुनाव करने के लिए, इन पाँच बातों को ध्यान में रखें:
1. यांत्रिक गुण
अंतिम पुर्जे की मजबूती, कठोरता और टिकाऊपन संबंधी आवश्यकताओं को पूरा करने वाली मिश्र धातु का चयन करें। मिश्र धातुओं के बीच यांत्रिक प्रदर्शन भिन्न-भिन्न होगा।
2. संक्षारण प्रतिरोध
उस हिस्से को जिस वातावरण का सामना करना पड़ेगा, उसके बारे में सोचें। रसायनों, नमी या तापमान में बदलाव से मिश्र धातु प्रभावित हो सकती है। जस्ता और एल्युमीनियम में प्राकृतिक रूप से जंग प्रतिरोधक क्षमता अच्छी होती है, लेकिन कुछ मिश्र धातुओं को अतिरिक्त कोटिंग की आवश्यकता हो सकती है।
3. ऊष्मीय चालकता
यदि किसी हिस्से को ऊष्मा का प्रबंधन करने या स्थिर तापमान बनाए रखने की आवश्यकता है, तो उच्च तापीय चालकता वाले मिश्रधातु पर विचार करें। कुशल ऊष्मा स्थानांतरण महत्वपूर्ण होने पर अक्सर तांबे पर आधारित मिश्रधातुओं का उपयोग किया जाता है।
4. मशीन की
यदि सीएनसी मशीनिंग या अन्य पोस्ट-प्रोसेसिंग की आवश्यकता हो, तो सुनिश्चित करें कि मिश्र धातु को बिना किसी अधिक कठिनाई के मशीन किया जा सके। कुछ मिश्र धातुओं पर काम करना आसान होता है, जबकि अन्य के लिए विशेष उपकरणों या तकनीकों की आवश्यकता हो सकती है।
5. लागत: मूल्यांकन करें
केवल कच्चे माल की कीमत ही नहीं, बल्कि कुल लागत पर भी ध्यान दें। उत्पादन क्षमता, मशीनिंग की ज़रूरतें और अंतिम चरण भी शामिल करें। कुछ मिश्र धातुओं को संसाधित करना महंगा पड़ सकता है, भले ही कच्चे माल की लागत कम हो।
कैसे बनाते हैं एक कास्टिंग मोल्ड मरो
डाई कास्टिंग मोल्ड के दो मुख्य भाग होते हैं: कवर साइड, जो एक स्थिर प्लेट पर फिक्स होता है, और इजेक्शन साइड, जो एक चल प्लेट से जुड़ा होता है। छेद या थ्रेड जैसी विशेषताओं वाले जटिल पुर्जे बनाने के लिए, कुछ मोल्ड में स्लाइड और कोर जैसे अतिरिक्त घटक भी शामिल होते हैं।
पुर्जे के आकार के आधार पर, एक सांचे में एक ही चक्र में कई पुर्जे बनाने के लिए कई गुहाएँ हो सकती हैं। ये बहु-गुहा सांचे हो सकते हैं, जिनमें समान गुहाएँ होती हैं, या पारिवारिक सांचे हो सकते हैं, जिनमें एक साथ कई पुर्जे बनाने के लिए अलग-अलग आकार की गुहाएँ होती हैं।
डाई कास्टिंग मोल्ड मजबूत, ताप-प्रतिरोधी और घिसाव-प्रतिरोधी होने चाहिए। बार-बार उपयोग के लिए उनमें अच्छी लचीलापन भी होना चाहिए। अधिकांश मोल्ड कठोर टूल स्टील से बने होते हैं जिन्हें ताप-उपचारित किया गया होता है। ये मोल्ड प्रति घंटे हजारों कास्टिंग चक्रों को संभालने के लिए बनाए जाते हैं और अपने जीवनकाल में बीस लाख चक्रों तक चल सकते हैं। इन्हें उच्च क्लैम्पिंग बलों को भी सहन करने की क्षमता होनी चाहिए।
सांचा बनाने की प्रक्रिया कंप्यूटर-एडेड डिज़ाइन (CAD) और ढलाई-संबंधी सिमुलेशन उपकरणों से शुरू होती है। इंजेक्शन मोल्ड की तरह, डाई कास्टिंग मोल्ड को भी पिघली हुई धातु को कैविटी में निर्देशित करने के लिए गेट, रनर और वेंट की आवश्यकता होती है। पुर्जों को निकालने और ढलाई के दौरान सांचे को बंद रखने के लिए इजेक्शन पिन और लॉकिंग सिस्टम भी आवश्यक होते हैं।
डाई कास्टिंग मोल्ड बनाने में सीएनसी मशीनिंग का व्यापक रूप से उपयोग किया जाता है। इस प्रक्रिया की शुरुआत आमतौर पर मोल्ड के आकार की रफ कटिंग से होती है, उसके बाद हीट ट्रीटमेंट किया जाता है, और फिर अंतिम आयामों को प्राप्त करने के लिए फिनिशिंग की जाती है। त्वरित उत्पादन या प्रोटोटाइप मोल्ड के लिए रैपिड टूलिंग का उपयोग किया जा सकता है। इसमें सीएनसी मशीनिंग या सेलेक्टिव लेजर सिंटरिंग (एसएलएस) जैसी विधियाँ शामिल हो सकती हैं।

डाई कास्टिंग प्रक्रियाओं के अनुप्रयोग
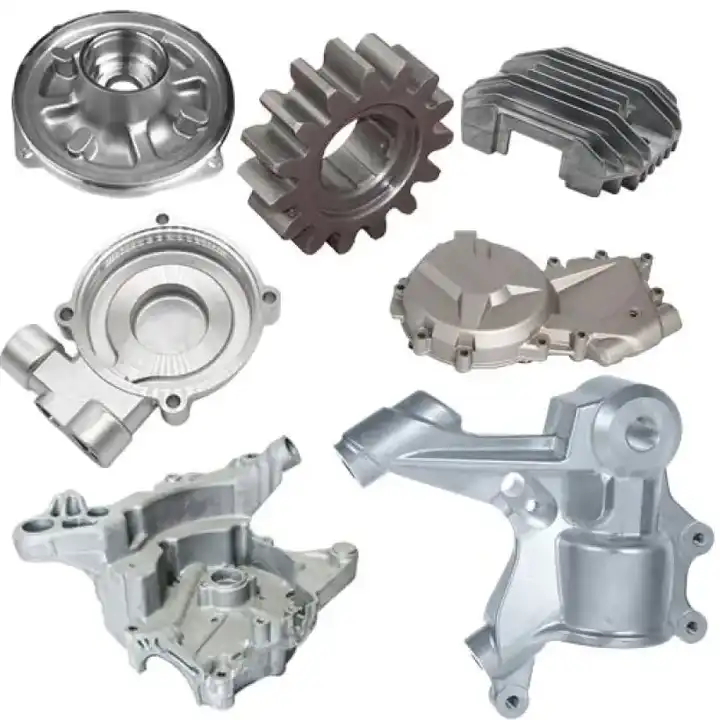
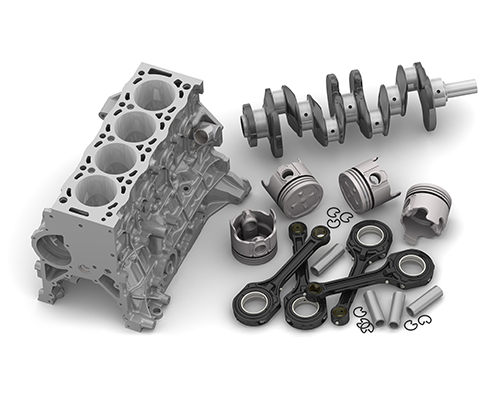
डाई कास्टिंग का उपयोग इंजन के पुर्जों और इलेक्ट्रॉनिक हाउसिंग जैसे टिकाऊ और बहुमुखी पुर्जों के उत्पादन में व्यापक रूप से किया जाता है। यह प्रक्रिया विभिन्न प्रकार की सामग्रियों का विकल्प, एक बड़ा निर्माण क्षेत्र और जटिल, सटीक और पतली दीवारों वाले पुर्जे बनाने की क्षमता प्रदान करती है।
नोबल आपके उत्पाद की फिनिशिंग को बेहतर बनाने के लिए क्या कर सकता है?
NOBLE में, हम आपके पुर्जों की गुणवत्ता बढ़ाने के लिए कई प्रकार के सतह उपचार प्रदान करते हैं। ये सतह उपचार दिखावट, कठोरता और जंग व रसायनों के प्रति प्रतिरोधकता को बढ़ाते हैं। साथ ही, ये खुरदुरे औजारों के रास्तों को चिकना बनाते हैं और CNC मशीनिंग के दौरान बने किसी भी निशान को ढक देते हैं।
यहां कुछ फिनिशिंग विकल्प दिए गए हैं जो आपके कस्टम पार्ट्स के लिए उपयुक्त हो सकते हैं।
| नाम | विवरण | सामग्री | रंग | बनावट | |
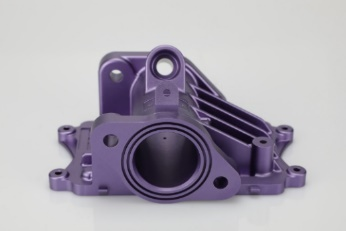 |
anodizing | एनोडाइजिंग से संक्षारण प्रतिरोध में सुधार होता है, घिसाव प्रतिरोध और कठोरता बढ़ती है, और धातु की सतह सुरक्षित रहती है। इसका व्यापक उपयोग यांत्रिक पुर्जों, विमानों, ऑटोमोबाइल पुर्जों, सटीक उपकरणों आदि में होता है। | एल्युमीनियम | साफ़, काला, भूरा, लाल, नीला, सोना। | चिकना, मैट फ़िनिश |
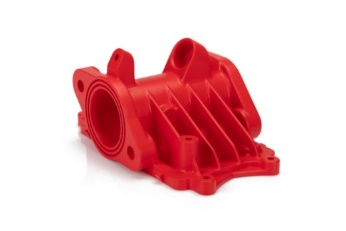 |
पाउडर कोटिंग | पाउडर कोटिंग एक प्रकार की कोटिंग है जिसे बहने वाले सूखे पाउडर के रूप में लगाया जाता है। पारंपरिक तरल पेंट के विपरीत, जिसे वाष्पीकरणशील विलायक के माध्यम से लगाया जाता है, पाउडर कोटिंग आमतौर पर इलेक्ट्रोस्टैटिक रूप से लगाई जाती है और फिर गर्मी या पराबैंगनी प्रकाश से ठीक की जाती है। | एल्यूमीनियम, स्टेनलेस स्टील, स्टील | काला, कोई आरएएल कोड या पैनटोन नंबर | ग्लॉस या सेमी-ग्लॉस |
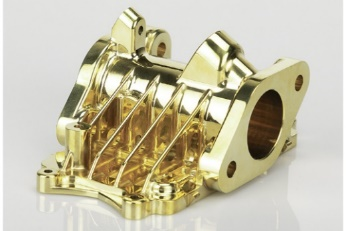 |
विद्युत | इलेक्ट्रोप्लेटिंग कार्यात्मक, सजावटी या जंग रोधी हो सकती है। कई उद्योग इस प्रक्रिया का उपयोग करते हैं, जिनमें ऑटोमोबाइल क्षेत्र भी शामिल है, जहां स्टील के ऑटोमोबाइल पुर्जों पर क्रोम प्लेटिंग करना आम बात है। | एल्युमिनियम, स्टील, स्टेनलेस स्टील | एन / ए | चिकनी, चमकदार खत्म |
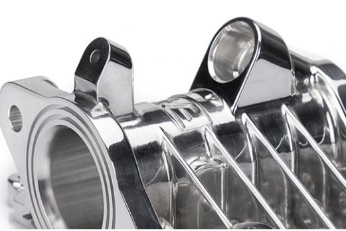 |
चमकाने | पॉलिशिंग एक ऐसी प्रक्रिया है जिसके द्वारा किसी वस्तु को भौतिक रूप से रगड़कर या रासायनिक क्रिया द्वारा चिकनी और चमकदार सतह बनाई जाती है। इस प्रक्रिया से ऐसी सतह बनती है जिसमें प्रकाशीय परावर्तन काफी अधिक होता है, लेकिन कुछ पदार्थों में यह विसरित परावर्तन को कम कर सकती है। | एल्यूमीनियम, पीतल, स्टेनलेस स्टील, स्टील | एन / ए | चमकदार |
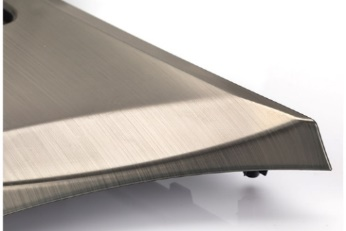 |
ब्रश करना | ब्रशिंग एक सतह उपचार प्रक्रिया है जिसमें अपघर्षक बेल्ट का उपयोग किसी सामग्री की सतह पर निशान बनाने के लिए किया जाता है, आमतौर पर सौंदर्य प्रयोजनों के लिए। | ABS, एल्यूमीनियम, पीतल, स्टेनलेस स्टील, स्टील | एन / ए | साटन |
मेटल सांचों में ढालना in ऑटोमोटिव उद्योग
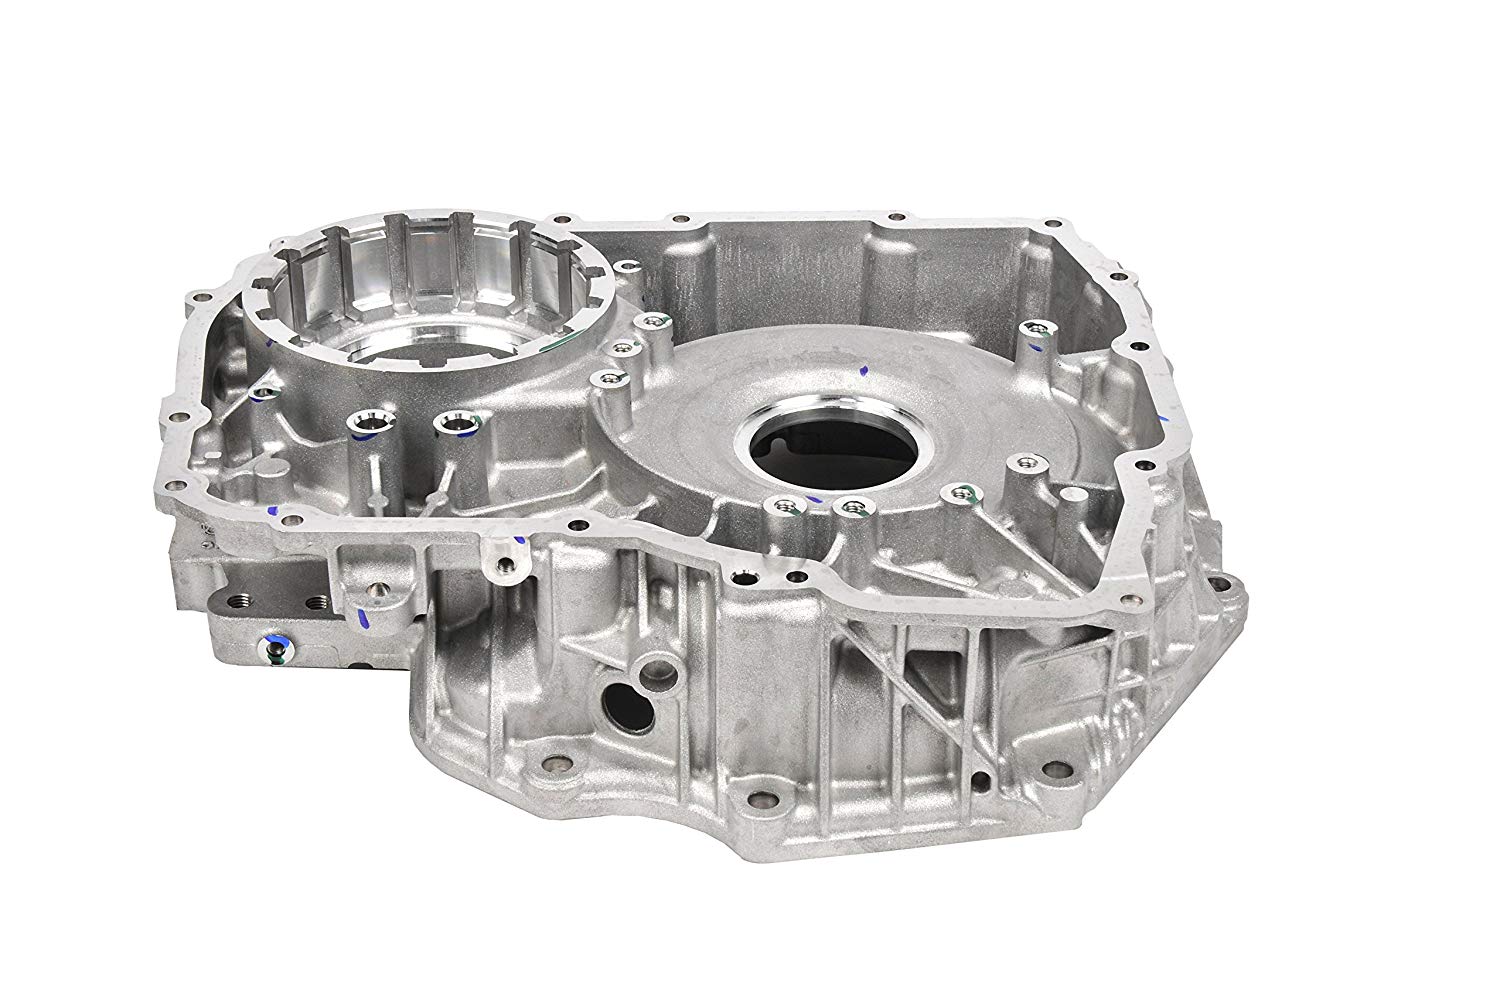
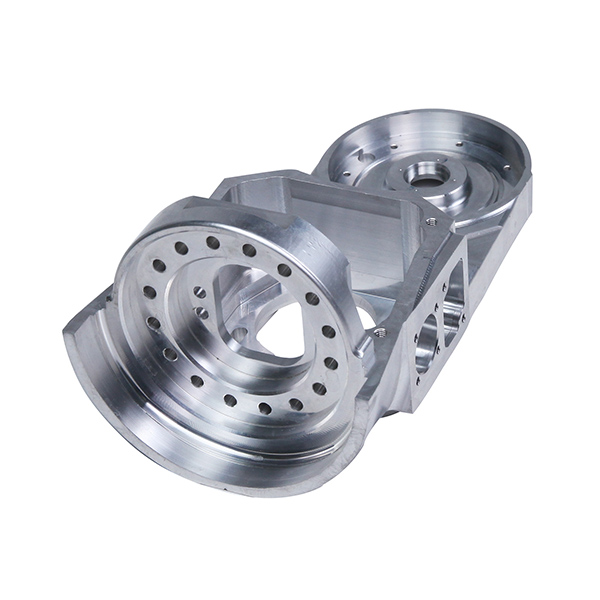
डाई कास्टिंग का प्रयोग आमतौर पर ऑटोमोटिव क्षेत्र में किया जाता है, विशेष रूप से गियरबॉक्स केस और इंजन ब्रैकेट जैसे एल्यूमीनियम भागों के लिए। मैग्नीशियम डाई कास्टिंग सीट फ्रेम और पैनल के लिए उपयुक्त है, जबकि जिंक डाई कास्टिंग ईंधन और ब्रेक भागों के लिए उपयुक्त है।
एयरोस्पेस उद्योग में डाई कास्टिंग
एयरोस्पेस उद्योग उच्च गुणवत्ता वाले, हल्के पुर्जों के उत्पादन के लिए डाई कास्टिंग पर निर्भर करता है। निर्माता इस विधि को इसकी लागत-प्रभावशीलता और उद्योग के कड़े मानकों को पूरा करने की क्षमता के कारण पसंद करते हैं।
चिकित्सा उद्योग में डाई कास्टिंग
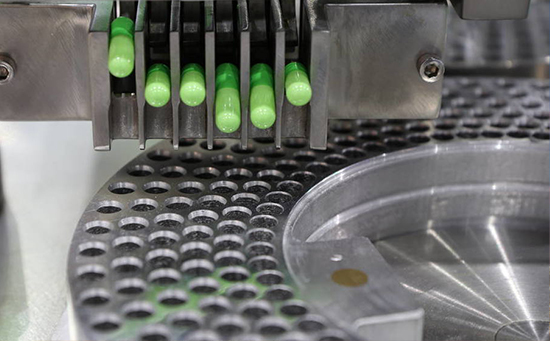
डाई कास्टिंग चिकित्सा उद्योग में महत्वपूर्ण भूमिका निभाती है। यह हल्के, उच्च गुणवत्ता वाले पुर्जों के उत्पादन को सुनिश्चित करती है जो सख्त मानकों को पूरा करते हैं, जिससे यह महत्वपूर्ण घटकों के लिए पसंदीदा विधि बन जाती है।
ऊर्जा उद्योग में डाई कास्टिंग
डाई कास्टिंग ऊर्जा उद्योग में ईंधन सेल, हीट एक्सचेंजर और नवीकरणीय ऊर्जा प्रणालियों जैसे अनुप्रयोगों के लिए टिकाऊ, उच्च परिशुद्धता वाले पुर्जे बनाने की एक प्रमुख तकनीक है। यह तकनीक इसलिए लोकप्रिय है क्योंकि यह उद्योग की दक्षता और लागत-प्रभावशीलता की आवश्यकता को पूरा करती है।
सही डाई कास्टिंग निर्माता का चुनाव कैसे करें
डाई कास्टिंग निर्माता का चयन करना केवल कीमत के बारे में नहीं है—यह आपके उत्पाद के लिए सही भागीदार खोजने के बारे में है। सही चुनाव कैसे करें, यहाँ बताया गया है:
1. जानिए आपको क्या चाहिए
सबसे पहले, अपनी परियोजना की आवश्यकताओं को स्पष्ट रूप से परिभाषित करें। इसमें पुर्जों की विशिष्टताएँ, ऑर्डर की मात्रा, गुणवत्ता मानक, सतह उपचार और डिलीवरी की समयसीमा शामिल होनी चाहिए। एक स्पष्ट योजना होने से आपको आपूर्तिकर्ताओं के साथ बेहतर संवाद स्थापित करने और यह आकलन करने में मदद मिलेगी कि वे आपकी अपेक्षाओं को पूरा कर सकते हैं या नहीं।
2. उनकी पृष्ठभूमि की जाँच करें
डाई कास्टिंग में सिद्ध अनुभव रखने वाले निर्माताओं की तलाश करें। उनके कार्य अनुभव की समीक्षा करें, विशेष रूप से आपके प्रोजेक्ट से संबंधित सामग्रियों के साथ काम करने के उनके अनुभव की। यह भी जांचना उपयोगी होगा कि उन्होंने किन उद्योगों को सेवाएं दी हैं और क्या उन्होंने पहले भी इसी तरह के जटिल पुर्जे बनाए हैं।
3. देखें कि वे क्या संभाल सकते हैं
निर्माता के उपकरण और उत्पादन क्षमता की जांच करें। इसमें मशीन का आकार, उपलब्ध उपकरण और सीएनसी मशीनिंग, सरफेस फिनिशिंग और असेंबली जैसी सहायक प्रक्रियाओं के लिए सहायता शामिल है। सुनिश्चित करें कि उनकी सुविधाएं आपके उत्पादन पैमाने और तकनीकी आवश्यकताओं के अनुरूप हों।
4. गुणवत्ता के बारे में पूछें
उनकी गुणवत्ता नियंत्रण प्रणालियों के बारे में पूछें। ऐसी कंपनियों की तलाश करें जो ISO प्रमाणन जैसे मान्यता प्राप्त मानकों का पालन करती हों। साथ ही, उनकी निरीक्षण प्रक्रियाओं, परीक्षण विधियों और हर चरण में उत्पाद की गुणवत्ता सुनिश्चित करने के तरीकों की भी जांच करें।
5. इंजीनियरिंग संबंधी सहायता प्राप्त करें
पता करें कि निर्माता डिजाइन और इंजीनियरिंग चरणों में आपकी सहायता कर सकता है या नहीं। एक कुशल भागीदार विनिर्माण क्षमता बढ़ाने, लागत कम करने और सर्वोत्तम सामग्री और प्रक्रियाओं का चयन करने के लिए सुझाव दे सकता है।
6. अक्सर बात करें
बेहतर संचार बेहद ज़रूरी है। ऐसे निर्माता का चयन करें जो तत्पर हो, सुझावों को स्वीकार करे और परियोजना के दौरान लगातार अपडेट देता रहे। सहयोगात्मक रवैया देरी और गलतफहमियों से बचने में सहायक होता है।
निष्कर्ष
टिकाऊ और बारीक कारीगरी वाले धातु के पुर्जों के बड़े पैमाने पर उत्पादन के लिए, डाई कास्टिंग एक बेहतरीन विकल्प है। सीएनसी मशीनिंग के साथ मिलकर, यह एक अत्यंत सटीक और बहुमुखी विनिर्माण समाधान बन जाता है।
सफलता के प्रमुख कारकों में स्मार्ट सामग्री चयन, कुशल मोल्ड डिज़ाइन और उचित सतह परिष्करण शामिल हैं। प्रक्रिया के प्रत्येक चरण की अच्छी समझ आपको बेहतर निर्णय लेने और लागत एवं प्रदर्शन दोनों को अनुकूलित करने में मदद करती है।
NOBLE आपके प्रोजेक्ट के अनुरूप विश्वसनीय डाई कास्टिंग समाधान प्रदान करने के लिए आवश्यक विशेषज्ञता और क्षमताएं लाता है।
क्या आप शुरू करने के लिए तैयार हैं? हमसे संपर्क करें—हम आपकी मदद के लिए यहाँ हैं!
अक्सर पूछे जाने वाले प्रश्न
1. डाई कास्टिंग, सैंड कास्टिंग से बेहतर क्यों है?
कुछ विशिष्ट अनुप्रयोगों के लिए, विशेष रूप से उच्च मात्रा में उत्पादन में, डाई कास्टिंग को अक्सर सैंड कास्टिंग से बेहतर माना जाता है, क्योंकि इसमें बेहतर सटीकता, गति और फिनिशिंग होती है।
2. ढलाई और डाई ढलाई में क्या अंतर है?
ढलाई एक सामान्य विनिर्माण प्रक्रिया है जिसमें पिघले हुए पदार्थ को सांचे में डालकर वांछित आकार में जमने दिया जाता है, जबकि डाई ढलाई एक विशिष्ट प्रकार की ढलाई है जिसमें उच्च दबाव का उपयोग करके पिघली हुई धातु को पुन: प्रयोज्य धातु के सांचे (डाई) में डाला जाता है ताकि उच्च परिशुद्धता और उच्च मात्रा वाले पुर्जे तैयार किए जा सकें।
3. क्या डाई कास्टिंग एक स्थायी सांचा है?
हां, डाई कास्टिंग में एक स्थायी सांचे का उपयोग किया जाता है , क्योंकि इसमें पिघली हुई धातु को उच्च दबाव में पुन: प्रयोज्य स्टील के सांचों (मोल्डों) में इंजेक्ट किया जाता है, जिससे जटिल और सटीक धातु के पुर्जों का लगातार और उच्च मात्रा में उत्पादन संभव हो पाता है।
4. क्या डाई कास्टिंग लागत प्रभावी है?
डाई कास्टिंग उच्च मात्रा में उत्पादन के लिए लागत प्रभावी है क्योंकि, इसकी उच्च प्रारंभिक टूलिंग लागत के बावजूद, यह कम प्रति-इकाई लागत, तेज चक्र समय, न्यूनतम सामग्री अपशिष्ट और उत्कृष्ट दोहराव क्षमता प्रदान करती है।
5. क्या डाई कास्टिंग पर्यावरण के लिए अच्छी है?
डाई कास्टिंग को उचित प्रबंधन के साथ पर्यावरण के अनुकूल बनाया जा सकता है, क्योंकि यह धातुओं के कुशल उपयोग, सामग्रियों (विशेष रूप से एल्यूमीनियम और जस्ता) की उच्च पुनर्चक्रण क्षमता और न्यूनतम अपशिष्ट की अनुमति देता है, हालांकि इसके पर्यावरणीय प्रभाव को कम करने के लिए इसमें महत्वपूर्ण ऊर्जा इनपुट और उत्सर्जन और अपशिष्ट गर्मी का उचित प्रबंधन आवश्यक है।






