
Imaginez un grand centre de données traitant des millions de requêtes par seconde. À l'intérieur de chaque commutateur, un petit module optique fonctionne silencieusement. Ce boîtier, conçu avec soin, protège les composants fragiles, dissipe la chaleur et bloque les interférences électromagnétiques.
Sans boîtier adéquat, les modules émetteurs-récepteurs optiques tombent en panne. La surchauffe endommage les lasers. Les interférences électromagnétiques perturbent les signaux. Les contraintes mécaniques rompent les connexions. Ces défaillances endommagent les systèmes de communication par fibre optique.
Un boîtier adapté garantit une connectivité haute performance. Les ingénieurs choisissent parmi les métaux, les céramiques et les alliages. Ils sélectionnent les méthodes de fabrication, comme le moulage sous pression ou l'usinage. Ils adaptent les boîtiers aux formats, du SFP au QSFP-DD.
À la fin de cet ouvrage, vous saurez comment comparer les différentes options de logement en fonction de leurs performances, de leur fiabilité et de leur coût.
Pourquoi Boîtiers de modules optiques Matière
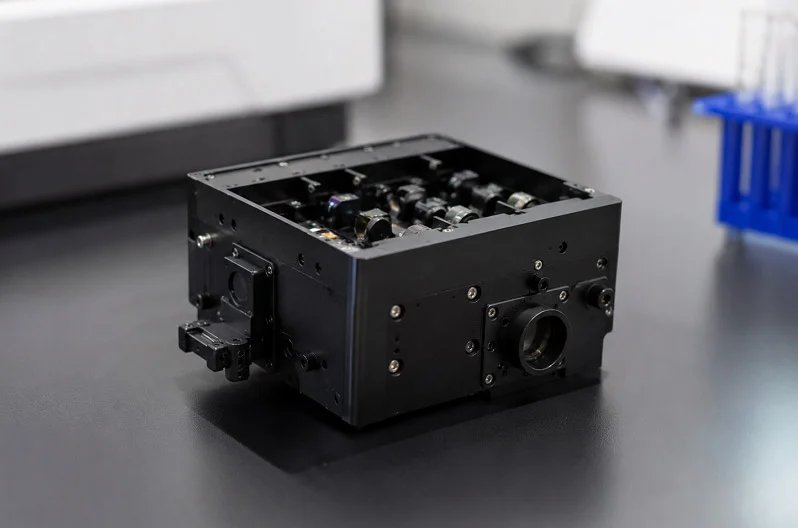
Protection des performances et de la fiabilité
Considérez le boîtier du module optique comme une première ligne de défense. Il protège les composants optiques sensibles des dommages physiques. La poussière, l'humidité et les contraintes mécaniques peuvent endommager les lasers et les photodétecteurs fragiles. Sans un boîtier robuste, ces composants tombent rapidement en panne. Le boîtier contribue également à la gestion de la chaleur. Les lasers et les processeurs de signaux numériques (DSP) produisent beaucoup de chaleur. Dans les centres de données à forte densité de population, cette chaleur s'accumule rapidement. Si le boîtier ne parvient pas à dissiper la chaleur, les performances diminuent. Le module peut même s'arrêter. Une conception de boîtier bien pensée maintient des températures stables. Elle utilise des matériaux comme l'aluminium pour évacuer la chaleur des points chauds. Cela influe directement sur la fiabilité. Des composants plus froids durent plus longtemps et fonctionnent de manière plus constante. Le boîtier n'est donc pas qu'une simple boîte ; c'est un élément clé du système de dissipation thermique.
Autoriser la transmission de données à haut débit
La transmission de données à haut débit exige bien plus que des composants électroniques rapides : elle requiert des signaux propres. Les interférences électromagnétiques (IEM) constituent un problème majeur. Sans blindage adéquat, les IEM corrompent les données et provoquent de la diaphonie entre les modules voisins, ce qui dégrade la qualité du signal. Le boîtier du module optique agit comme une cage de Faraday, confinant le rayonnement électromagnétique à l'intérieur du module et bloquant les interférences extérieures. Ceci est essentiel pour les modules optiques à haut débit. À des vitesses de 400 Gbit/s et 800 Gbit/s, même de faibles interférences peuvent engendrer des erreurs. Le boîtier doit donc être conducteur. Les alliages de zinc et d'aluminium sont parfaitement adaptés à cette fonction, créant un blindage continu autour des composants électroniques. La conception exige également un ajustement précis avec les connecteurs de la cage. Le moindre interstice dans le boîtier laisse échapper les IEM. Les tolérances de fabrication sont donc cruciales. Un boîtier de qualité garantit des signaux propres et rapides, permettant ainsi d'atteindre les débits de données nécessaires aux réseaux modernes.
Fonctions principales des boîtiers de modules optiques
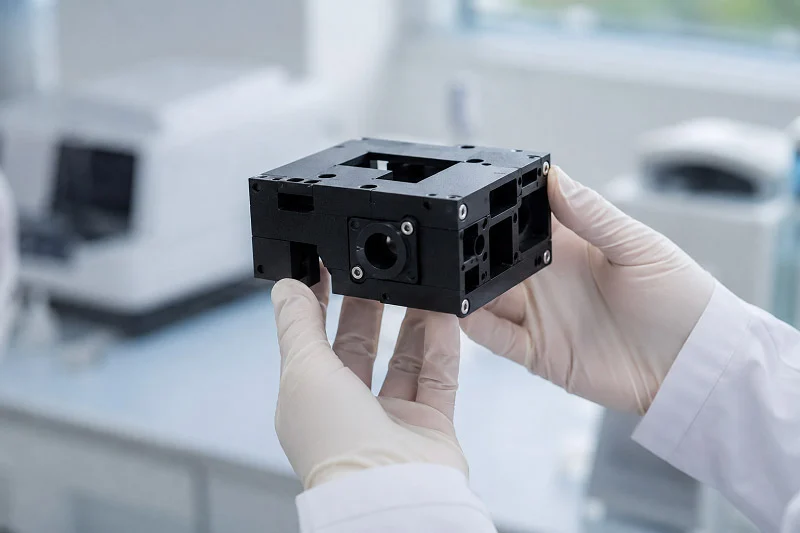
Interface mécanique et alignement
Le boîtier du module optique doit s'emboîter parfaitement avec le connecteur de la carte hôte. Imaginez une clé qui s'insère dans une serrure. Les dimensions extérieures du boîtier respectent des normes strictes, garantissant ainsi un assemblage correct à chaque fois. Lorsqu'un module est inséré dans un port du commutateur, le boîtier guide le connecteur électrique en place. Un boîtier mal aligné peut entraîner la déformation des broches ou un mauvais contact électrique, provoquant des pannes intermittentes difficiles à diagnostiquer.
Les dissipateurs thermiques nécessitent également un alignement précis. La surface supérieure du boîtier appuie contre un dissipateur thermique ou un tampon thermique. Même une légère déformation du boîtier réduit le transfert de chaleur. Le module fonctionne alors à une température supérieure à celle prévue, ce qui diminue la durée de vie des composants et peut entraîner des arrêts thermiques. Les fabricants appliquent des tolérances strictes sur les surfaces de contact et contrôlent la position du mécanisme de verrouillage. Ce dernier doit s'enclencher fermement tout en se déverrouillant en douceur. Un verrouillage trop lâche risque de déconnecter le module sous l'effet des vibrations, tandis qu'un verrouillage trop serré complique la maintenance.
Blindage EMI et intégrité du signal
Les interférences électromagnétiques constituent une menace constante pour les signaux à haut débit. Le boîtier fait office de cage de Faraday, confinant les rayonnements émis par l'électronique du module. Il empêche également les interférences externes d'atteindre les composants sensibles. Ce blindage est réalisé à partir de matériaux conducteurs tels que des alliages de zinc ou d'aluminium. L'ensemble du boîtier doit garantir la continuité électrique. Chaque joint, trou de vis et évent représente un point de fuite potentiel.
Les concepteurs accordent une attention particulière à ces interstices. Ils espacent correctement les vis pour assurer la continuité du blindage. Ils ajoutent des languettes élastiques ou des joints conducteurs à l'ouverture du connecteur. Ces éléments garantissent le contact entre le boîtier et la cage. Sans eux, les interférences électromagnétiques (IEM) s'échappent et perturbent les modules voisins. La diaphonie entre ports adjacents augmente le taux d'erreur binaire. À des vitesses de 400 Gbit/s, même de minuscules fuites entraînent des retransmissions qui ralentissent le réseau.
Le boîtier doit remplir simultanément plusieurs fonctions. Il assure la robustesse mécanique nécessaire aux branchements et débranchements répétés. Il crée un chemin thermique efficace pour l'évacuation de la chaleur. Et il confine l'énergie électromagnétique. Ces fonctions sont parfois contradictoires. Une paroi plus épaisse améliore le blindage, mais augmente le poids. Davantage d'orifices de ventilation favorisent la circulation de l'air, mais engendrent des fuites d'interférences électromagnétiques. Une conception réussie trouve le juste équilibre. Cet équilibre contribue directement à la gestion thermique tout en préservant la pureté des signaux. Les ingénieurs évaluent soigneusement chaque compromis lors de la phase de conception.
Matériaux pour boîtiers de modules optiques
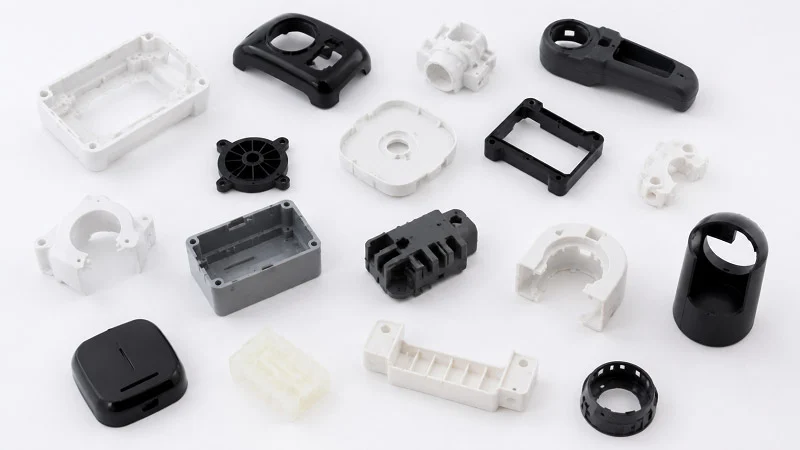
Choisir le bon matériau pour le boîtier d'un module optique implique de trouver un équilibre entre dissipation thermique, poids, coût et blindage. Chaque métal possède ses propres atouts. Ce choix influence les performances du module et son coût de fabrication. Les ingénieurs ne fondent pas leur choix sur une seule raison ; ils considèrent l'ensemble des facteurs.
Métaux : Alliages d'aluminium, de zinc et de cuivre
L'aluminium est le matériau de prédilection pour les boîtiers de modules optiques. Sa légèreté est un atout majeur dans les centres de données à forte densité où chaque gramme compte. Il dissipe efficacement la chaleur des lasers et des processeurs de signal numérique (DSP). De plus, son coût est inférieur à celui d'autres métaux haute performance. Pour la plupart des applications, il offre un excellent compromis entre performances et prix. On le retrouve dans de nombreux types de modules, du SFP au QSFP-DD.
Le zinc présente plusieurs avantages. À l'état fondu, il est très fluide, ce qui permet aux fabricants de mouler des formes complexes aux parois fines et aux détails précis. Les boîtiers en zinc sont robustes et durs, et résistent donc à de nombreux cycles de branchement sans s'user. De plus, ils sont souvent moins chers que l'aluminium. Cependant, le zinc a un inconvénient : il rouille facilement. Des traitements de surface, comme le plaquage ou le revêtement, sont nécessaires pour protéger le boîtier dans le temps. Malgré cette étape supplémentaire, le zinc reste un choix courant pour les modules nécessitant des formes complexes.
Les alliages de cuivre offrent les meilleures performances thermiques des trois. La chaleur se propage plus rapidement dans le cuivre que dans l'aluminium ou le zinc. Pour les modules haute puissance qui chauffent beaucoup, le cuivre est un atout considérable. Son principal inconvénient est son coût plus élevé. De plus, sa mise en œuvre est plus complexe, ce qui complique la réalisation de formes complexes. On trouve généralement du cuivre dans les modules spéciaux où la dissipation thermique est le principal problème.
| Source | Forces principales | Compromis |
| Aluminium | Léger, excellent transfert de chaleur | Plus difficile à mouler avec des détails fins |
| Zinc | Excellent blindage EMI, fluide pour les formes complexes, robuste, faible coût | Rouille facilement, nécessite un traitement de surface |
| Copper | Transfert de chaleur optimal | Cher, difficile à mouler avec des détails fins |
Céramiques et plastiques techniques
Les métaux sont les plus courants, mais les céramiques et les plastiques ont aussi des applications importantes. Les céramiques résistent aux températures extrêmes sans se dégrader. Elles sont également conductrices, contrairement aux métaux. Ces propriétés rendent les céramiques idéales pour des applications spécifiques exigeant une isolation thermique et électrique. Leurs inconvénients majeurs sont leur coût et leur fragilité. Les boîtiers en céramique sont plus onéreux à fabriquer et peuvent se fissurer sous contrainte. C'est pourquoi ils sont principalement utilisés dans des contextes particuliers ou critiques.
Les plastiques techniques comme le LCP (polymère à cristaux liquides) et le PPS (sulfure de polyphénylène) sont légers et économiques. Ils supportent bien les températures moyennes, ce qui est suffisant pour les modules à basse vitesse. Ils permettent également de réaliser des pièces moulées complexes en grande série. Le moulage par injection de plastique est moins coûteux que le moulage sous pression de métal, notamment pour les grandes séries. Cependant, le plastique ne peut égaler le métal en termes de transfert thermique ou de blindage électromagnétique. Pour les modules 10G ou 25G, ce compromis est souvent acceptable. En revanche, pour les modules 400G et plus, le plastique n'est généralement pas adapté.
Le choix final du matériau dépend des besoins du client. Le bilan thermique définit le minimum : quelle quantité de chaleur le boîtier doit-il dissiper ? Les limites de poids sont cruciales pour les équipements portables ou à espace restreint. Les objectifs de coût influencent chaque décision. Les conditions environnementales ajoutent une dimension supplémentaire. Le module sera-t-il exposé à l’humidité, aux vibrations ou aux variations de température ? Chaque facteur oriente le choix. Les ingénieurs les prennent tous en compte avant de sélectionner un matériau. Faire le bon choix dès le départ permet de gagner du temps et de l’argent en production.
Procédés de fabrication des boîtiers de modules optiques
La fabrication d'un boîtier implique de choisir le procédé adapté au volume et au matériau. Chaque méthode présente ses propres avantages. Ce choix influe sur le coût, la qualité et les délais de livraison. Les trois principaux procédés sont le moulage sous pression, l'usinage CNC et le moulage par injection. Chacun répond à un besoin spécifique.
Moulage sous pression : la norme industrielle
Le moulage sous pression est la méthode la plus courante pour fabriquer des boîtiers métalliques. Ce procédé consiste à injecter du métal en fusion dans un moule en acier sous haute pression. Les alliages d'aluminium et de zinc sont les plus adaptés. Le métal refroidit rapidement, formant une pièce aux dimensions précises et à la surface lisse. La pression garantit un remplissage complet du moule, assurant ainsi une grande régularité pour des milliers de pièces produites.
La précision dimensionnelle est primordiale pour ces pièces. Le boîtier doit s'ajuster parfaitement aux connecteurs et dissipateurs thermiques. Le moulage sous pression garantit une excellente tolérance. Les pièces sont d'une régularité exemplaire, de la première à la dix-millième. Cette répétabilité est difficile à égaler. Même de légères variations du boîtier peuvent engendrer des problèmes d'alignement. Le processus doit donc rester stable tout au long de la production.
L'état de surface est un autre avantage. Les pièces moulées sous pression présentent une surface extérieure lisse, ce qui facilite la dissipation de la chaleur du boîtier vers le dissipateur thermique. Une surface rugueuse crée de minuscules interstices qui emprisonnent la chaleur et réduisent les performances. La finition lisse contribue également au blindage contre les interférences électromagnétiques (EMI). Moins d'interstices signifient moins de rayonnement qui s'échappe. La qualité de la surface provient du moule en acier poli, qui transmet sa finition lisse à chaque pièce.
Le coût dépend du volume de production. Le moule représente un investissement initial de plusieurs milliers de dollars. C'est le principal obstacle. Mais une fois le moule prêt, le coût unitaire est très faible. Pour une petite pièce comme un boîtier de module optique, le seuil de rentabilité se situe entre 400 et 800 unités. Au-delà de ce volume, le moulage sous pression est systématiquement plus avantageux que l'usinage. À partir de 10 000 pièces, le coût unitaire chute considérablement. L'investissement dans l'outillage est rentable à long terme.
| Critères | Usinage CNC | Coulée sous pression |
| Coût de l'outillage (initial) | Aucun à faible | Haute |
| Coût par pièce (volume élevé) | Haute | Low |
| Plage de volume idéale | 0 à 500 pièces | 10,000+ pièces |
| Volume d'équilibre | 1 à 2,000 pièces | ~80 000 à 120 000 pièces |
Le tableau présente une vue d'ensemble pour les pièces de grande taille. Pour les petits boîtiers, le seuil de rentabilité est plus bas. La conclusion principale est simple : les volumes importants favorisent le recours au moulage sous pression. Le coût du moule est réparti sur un plus grand nombre de pièces, ce qui réduit le coût unitaire.
Precision Machining et Moulage par Injection
L'usinage CNC adopte une approche différente. Un outil à commande numérique découpe le boîtier dans un bloc de métal massif. Aucun moule n'est nécessaire, ni aucun investissement initial en outillage. C'est pourquoi le CNC est idéal pour les petites séries et les prototypes. On peut fabriquer une seule pièce ou une douzaine sans investissement important.
Le volume de production est également un facteur déterminant. Pour des volumes annuels inférieurs à 1 000 unités, l'usinage CNC est généralement plus économique. Le coût unitaire est plus élevé, mais on évite les frais de moule. La flexibilité est aussi un atout majeur : les modifications de conception sont simples. Il suffit de mettre à jour le programme et de produire une nouvelle pièce. Les ingénieurs peuvent tester différents modèles et alliages sans attendre la fabrication d'un nouveau moule, ce qui accélère les cycles de développement et réduit les risques liés à l'expérimentation de nouvelles approches.
Pour les boîtiers en plastique, le moulage par injection est le procédé privilégié. Le plastique fond et est injecté sous pression dans un moule. Ce procédé permet de créer des formes complexes aux parois fines. Le micro-moulage par injection permet d'atteindre des épaisseurs de paroi aussi faibles que 0.1 mm. Cela dépend de la fluidité du matériau et de la conception de la pièce. Les plastiques LCP et PPS s'écoulent facilement dans des moules de précision. Ils permettent de créer des boîtiers légers, robustes et résistants à des températures modérées. La finesse des parois permet d'économiser du matériau et de réduire le poids, un avantage non négligeable dans les environnements denses des centres de données.
Le choix de la combinaison optimale de matériaux et de procédés de fabrication influe directement sur le coût final et les performances. Les ingénieurs évaluent ces facteurs en fonction du volume et du budget du projet. Pour les faibles volumes, l'usinage CNC est privilégié. Pour les métaux en grande série, le moulage sous pression est recommandé. Pour les plastiques en grande série, le moulage par injection est préférable. Chaque procédé présente des avantages spécifiques. Faire le bon choix permet de gagner du temps et de l'argent.
Précision dans la fabrication des boîtiers de modules optiques
La fabrication de ces composants exige un contrôle très strict de chaque mesure. Le boîtier doit s'emboîter parfaitement dans le port du commutateur. Même une petite erreur peut engendrer de graves problèmes sur le réseau.
Tolérances dimensionnelles et état de surface
Le boîtier d'un module optique exige des tolérances extrêmement serrées, de l'ordre de la moitié de l'épaisseur d'un cheveu. Pourquoi est-ce si important ? Le boîtier doit s'aligner parfaitement avec le connecteur de la cage. Le moindre défaut d'alignement peut tordre les broches ou provoquer un mauvais contact électrique. Le dissipateur thermique doit lui aussi être parfaitement ajusté. Si la surface supérieure du boîtier est trop haute ou trop basse, l'espace pour le transfert de chaleur est réduit. La chaleur s'accumule à l'intérieur du module, les lasers et les processeurs de signal numérique (DSP) chauffent anormalement et les performances diminuent.
L'état de surface est primordial. Une surface rugueuse crée de minuscules interstices entre le boîtier et le dissipateur thermique. L'air emprisonne la chaleur et ralentit son transfert. Plus la surface est rugueuse, plus le flux thermique est faible. Le blindage contre les interférences électromagnétiques est également dégradé. Les interstices de la surface laissent s'échapper le rayonnement électromagnétique, provoquant des interférences entre les modules voisins. Les fabricants privilégient une finition lisse. Ils polissent les surfaces des moules et contrôlent rigoureusement le processus de moulage, garantissant ainsi une surface de boîtier parfaitement uniforme.
Méthodes de contrôle et d'inspection de la qualité
Il est primordial de contrôler chaque boîtier afin de détecter d'éventuels défauts. Les machines à mesurer tridimensionnelles (MMT) constituent l'outil principal. Une MMT palpe le boîtier en de nombreux points et compare chaque mesure au modèle CAO. Si un point quelconque est hors tolérance, le boîtier est considéré comme défectueux. L'inspection par MMT permet de déceler les erreurs de mesure avant qu'elles ne causent des problèmes concrets.
La profilométrie de surface mesure la rugosité. Un stylet minuscule balaie la surface, enregistrant ses reliefs et ses creux. Les résultats indiquent aux ingénieurs si la surface est suffisamment lisse pour un bon contact thermique. Pour les boîtiers étanches, le contrôle d'étanchéité est essentiel. Le boîtier est rempli d'air sous pression. Un capteur détecte toute chute de pression. Même une fuite infime laisse pénétrer de l'humidité ou de la poussière, ce qui peut endommager les composants optiques à long terme.
Ces méthodes de contrôle qualité garantissent que chaque boîtier répond aux normes requises. L'alliance de tolérances serrées, de surfaces lisses et d'une inspection rigoureuse permet d'obtenir des pièces fiables. Les procédés de fabrication doivent rester inchangés pour garantir ces résultats à grande échelle.
Types de boîtiers de modules optiques selon leur facteur de forme
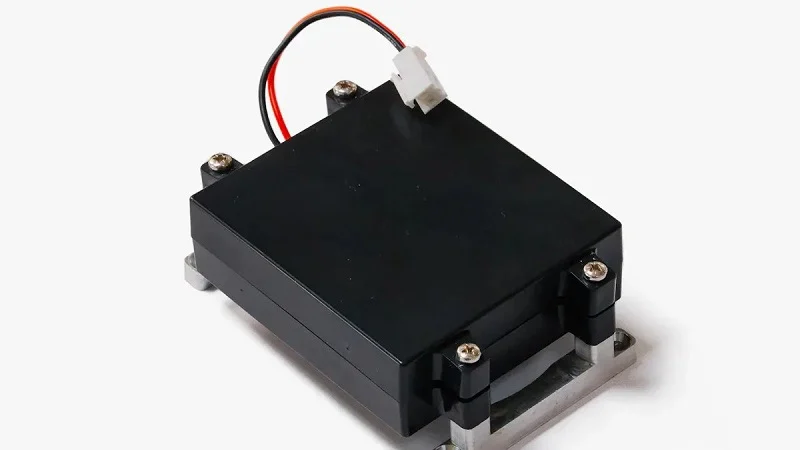
Le format des modules optiques définit leur forme et leur taille. Chaque format est conforme à un accord multi-sources (MSA) qui établit des dimensions standard. Ceci garantit la compatibilité des modules de différents fabricants avec les mêmes ports de commutateur. La conception du boîtier varie selon le format afin de répondre aux différents besoins en alimentation et en dissipation thermique.
Formats compacts : SFP, SFP+ et SFP28
La gamme SFP couvre des débits de 1 Gbit/s à 25 Gbit/s. Ces petits boîtiers enfichables à chaud s'insèrent dans les châssis des commutateurs et routeurs. Ils sont parfaitement adaptés aux liaisons courtes au sein des centres de données et aux connexions longue portée entre bâtiments.
Les boîtiers SFP sont petits et légers. La plupart sont en zinc ou en aluminium moulé sous pression. Le zinc se fond bien dans les parois fines, ce qui permet aux fabricants de créer des mécanismes de verrouillage précis. L'aluminium offre une meilleure dissipation thermique pour les modules SFP+ et SFP28 qui chauffent davantage. Le boîtier doit maintenir le connecteur électrique aligné avec le châssis. Même un léger décalage peut entraîner des problèmes de signal.
Ces modules sont fréquemment branchés et débranchés. Les techniciens les intervertissent lors des opérations de maintenance ou des mises à niveau. Le boîtier doit être doté d'un loquet robuste capable de résister à des centaines de cycles. Les rails de guidage latéraux doivent rester parfaitement lisses. La moindre bavure ou aspérité rend l'insertion difficile. La finition de surface est essentielle, tant pour le bon fonctionnement que pour le confort d'utilisation.
Formats haute densité : QSFP, QSFP-DD et OSFP
La famille QSFP gère des débits bien plus élevés. Le QSFP prend en charge les débits de 40 Gbit/s à 100 Gbit/s. Le QSFP-DD double la densité grâce à des rangées de contacts supplémentaires, atteignant ainsi 400 Gbit/s. L'OSFP cible également les cas d'utilisation à 400 Gbit/s et 800 Gbit/s. Ces boîtiers plus volumineux présentent un encombrement plus important et une architecture interne plus complexe.
À ces vitesses, la chaleur devient le principal défi. Plus de données impliquent plus de consommation d'énergie. Le boîtier doit donc bien dissiper cette chaleur. Les modules QSFP-DD consomment généralement entre 12 et 15 W. Les modules OSFP pour 800G nécessitent entre 20 et 25 W, voire plus. Cette consommation supplémentaire génère davantage de chaleur dans un même espace.
Les modules 800G consomment plus d'énergie que les modules 400G et ne doivent être utilisés que sur des plateformes 400G capables de fournir suffisamment d'énergie et d'évacuer la chaleur nécessaire aux modules 800G.
| Facteur de forme | Plage de puissance typique |
| QSFP-DD | 12 à 15 W |
| OSFP | 20–25 W+ |
Le boîtier des modules optiques de ces composants haute puissance est doté de parois plus épaisses et d'une surface plus importante. Certains modèles intègrent des ailettes sur la face supérieure pour optimiser la circulation de l'air. D'autres utilisent des inserts en cuivre aux points chauds. La norme MSA définit les dimensions extérieures, mais les fabricants disposent d'une grande liberté à l'intérieur de ces limites. Ils choisissent le matériau et la forme interne les plus adaptés pour une dissipation thermique optimale et une maîtrise des interférences électromagnétiques. Cette flexibilité permet à chaque entreprise d'adapter le boîtier à des objectifs de performance spécifiques.
Gestion thermique des boîtiers de modules optiques
La chaleur représente le principal problème des modules optiques modernes. Lasers, photodétecteurs et processeurs de signal numérique (DSP) intégrés au boîtier génèrent tous de la chaleur. Dans un centre de données à forte densité de population, cette chaleur s'accumule rapidement. Sans une gestion thermique efficace, les températures grimpent en flèche, les performances chutent et des composants peuvent tomber en panne. Le boîtier doit impérativement évacuer la chaleur de ces points chauds.
Stratégies de dissipation thermique
Le choix des matériaux influe directement sur le transfert de chaleur. L'aluminium est le plus courant : bon conducteur thermique, il permet de réduire le poids. Pour les modules plus chauds, les alliages de cuivre sont plus performants. La chaleur se propage environ deux fois plus vite dans le cuivre que dans l'aluminium, mais le coût est plus élevé. Les ingénieurs sélectionnent les matériaux en fonction de la consommation énergétique du module.
La conception du boîtier est tout aussi importante que le choix des matériaux. Certains boîtiers sont dotés d'ailettes sur leur surface supérieure. Ces ailettes augmentent la surface de contact avec l'air en mouvement. Une plus grande surface favorise la dissipation de la chaleur. Les dissipateurs thermiques internes contribuent également à cette dissipation. Ils captent la chaleur des points les plus chauds et la répartissent sur une plus grande surface, ce qui permet d'homogénéiser la température.
Le boîtier doit assurer une bonne dissipation thermique vers le dissipateur du système. Sa surface supérieure doit être en contact direct avec un pad thermique ou un dissipateur. Le moindre interstice retient la chaleur ; c'est pourquoi la surface doit être parfaitement lisse. Un réglage précis de la hauteur du boîtier est également essentiel.
Matériaux et innovations pour interfaces thermiques
Les matériaux d'interface thermique (TIM) comblent les minuscules interstices entre le boîtier et le dissipateur thermique. Sans eux, des poches d'air bloquent la circulation de la chaleur. Les pads thermiques sont les plus courants. Souples, ils épousent la rugosité de la surface. Les matériaux à changement de phase fonctionnent différemment : initialement solides, ils fondent sous l'effet de la chaleur et se répandent dans chaque interstice, assurant ainsi un meilleur contact que les pads classiques.
Pour les modules haute puissance, les solutions classiques peuvent s'avérer insuffisantes. Les chambres à vapeur et les caloducs offrent une solution. Une chambre à vapeur est un récipient plat et étanche contenant une petite quantité de liquide. La chaleur transforme ce liquide en vapeur. La vapeur se déplace vers des zones plus froides et se retransforme en liquide. Ce cycle permet un transfert de chaleur bien plus rapide qu'avec du métal solide seul.
Ces nouvelles idées permettent une stabilité thermique optimale, même à des vitesses de 800 Gbit/s. Le boîtier devient un élément actif du système de refroidissement : il ne se contente pas de contenir les composants, mais dissipe efficacement la chaleur. Une bonne gestion thermique est essentielle à mesure que les débits de données augmentent. Les modules futurs devront offrir des performances thermiques encore meilleures.
Considérations relatives à la conception du boîtier du module optique
Compromis entre coût et performance
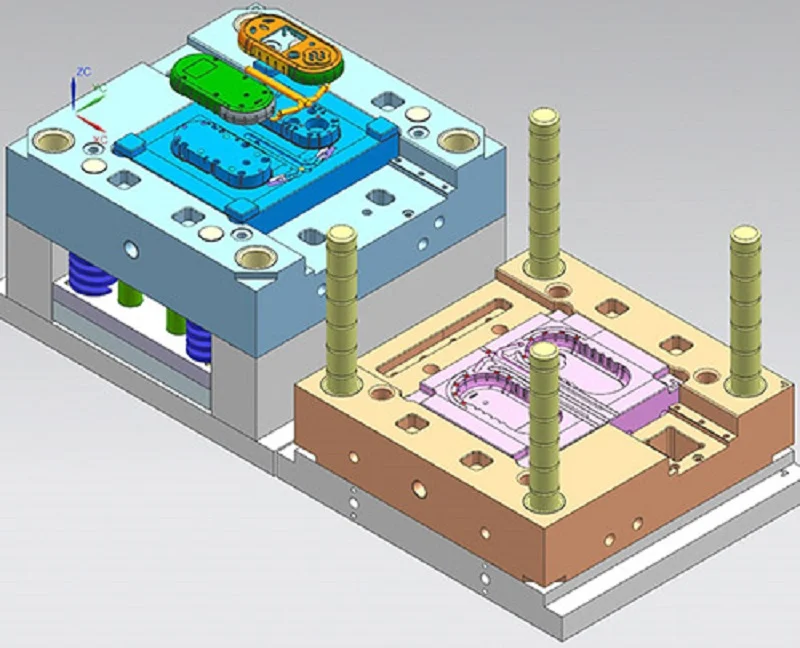
Le budget est un facteur déterminant dans le choix d'un logement. Le mode de fabrication influe sur son prix final. Le moulage sous pression nécessite un moule en acier dont le coût initial se chiffre en milliers de dollars. Cela peut paraître exorbitant. Cependant, une fois le moule prêt, le coût unitaire des pièces est très faible. L'opération est rentable lorsque l'on a besoin de nombreux logements. En effet, pour des volumes importants, le coût du moule est amorti sur des milliers de pièces, ce qui réduit considérablement le coût unitaire.
L'usinage CNC fonctionne différemment. L'absence de moule élimine les coûts d'outillage initiaux. On peut commander seulement quelques pièces sans gaspiller d'argent. Cependant, chaque pièce usinée coûte plus cher. La machine prend du temps pour découper chaque boîtier à partir d'un bloc massif. Ce temps de main-d'œuvre s'accumule. Pour les petites séries, l'usinage est avantageux. Pour la production en grande série, le moulage sous pression prend le relais.
Le choix des matériaux influe également sur l'équilibre des performances. L'aluminium offre un bon transfert thermique à un prix raisonnable. Le cuivre est plus performant, mais plus cher. Le zinc permet de réaliser des formes complexes à moindre coût, mais nécessite un traitement de surface supplémentaire. Chaque choix implique des compromis. Les ingénieurs évaluent ces compromis en fonction du budget et des objectifs de performance du projet.
Durabilité et fiabilité environnementales
Chaque boîtier de module optique est soumis à des conditions extrêmes. Les centres de données fonctionnent à des températures élevées. Les équipements extérieurs sont exposés à des nuits glaciales et à des journées humides. Les modules subissent des vibrations constantes. Le boîtier doit résister à toutes ces conditions sans se fissurer ni se déformer.
Les cycles thermiques constituent l'un des tests les plus exigeants. La norme Telcordia GR-468-CORE fait référence pour les composants optiques. Ce test soumet les boîtiers à des variations de température répétées, passant de -40 °C à 70 °C ou 85 °C. Ce cycle est répété jusqu'à 1 000 fois, simulant ainsi des années d'utilisation réelle en un laps de temps très court.
| ID de test | Exigence |
| 5.20 | Cycles de température : de -40 à 70 °C (ou 85 °C) selon la norme MIL-STD 883, méthode 1010, de 100 à 1 000 cycles |
Les tests de fiabilité ne se limitent pas à la température. Les tests de choc thermique soumettent les composants à des variations brusques de température. Les tests de vieillissement accéléré soumettent les modules à des contraintes élevées afin d'identifier les points faibles. Les tests de contrainte mécanique vérifient la résistance des boîtiers aux vibrations et aux chocs. Ces tests permettent de détecter les défauts de conception avant la livraison des produits aux clients.
Un boîtier qui réussit ces tests inspire confiance. Il reste opérationnel lorsque le réseau en dépend. Cette fiabilité est plus importante que d'économiser quelques centimes par pièce.
Normes pour les boîtiers de modules optiques
Spécifications MSA, IEEE et industrielles
Les accords multi-sources (MSA) définissent les règles d'apparence et d'intégration des modules optiques. Ces accords précisent les dimensions mécaniques exactes de chaque format. Ils spécifient également les interfaces de connexion et les exigences thermiques. Lors de la conception d'un nouveau module, une entreprise se conforme au MSA correspondant au format cible. Ceci garantit la compatibilité de son produit avec tout commutateur ou routeur respectant la même norme. Sans conformité au MSA, un module ne peut tout simplement pas être inséré dans le châssis. Le boîtier doit respecter scrupuleusement ces dimensions. Même de faibles écarts peuvent entraîner des problèmes d'alignement avec le connecteur électrique.
Les normes IEEE régissent les aspects électriques et optiques. Elles définissent les débits de signal, les niveaux de puissance et les paramètres de performance. La conception du boîtier doit répondre à ces exigences. Par exemple, le boîtier d'un module 400G doit être suffisamment blindé pour garantir la qualité des signaux à ces débits. Les normes IEEE ne précisent pas la construction du boîtier, mais les performances que le module final doit atteindre. Les ingénieurs conçoivent le boîtier à partir de ces exigences.
Certifications environnementales et de sécurité
La réglementation environnementale encadre les matériaux utilisés dans le boîtier des modules optiques. La directive RoHS limite l'utilisation de substances dangereuses comme le plomb, le mercure et le cadmium. Des exemptions existent cependant. Par exemple, la teneur en plomb dans les alliages d'aluminium est autorisée jusqu'à 0.4 % en poids, conformément à l'exemption 6(b). Ceci est important car de nombreux boîtiers sont fabriqués par moulage sous pression d'aluminium. Cette exemption reconnaît qu'il n'est pas encore techniquement possible d'éliminer totalement le plomb des alliages d'aluminium. Le règlement REACH, quant à lui, couvre un plus large éventail de produits chimiques et impose aux fabricants d'enregistrer leur utilisation.
Les certifications de sécurité protègent les utilisateurs et les équipements. La certification UL teste la résistance au feu et la sécurité électrique des boîtiers. Un boîtier certifié UL a subi des tests rigoureux. Cette certification est essentielle pour les équipements de centres de données fonctionnant 24 h/24 et 7 j/7. La norme ISO 9001 est axée sur la qualité de la fabrication. Elle garantit que l'usine dispose de systèmes de gestion de la qualité adéquats. En achetant auprès d'un fabricant certifié ISO 9001, vous avez l'assurance qu'il applique des processus uniformes. Ces certifications sont complémentaires. Elles protègent l'environnement, garantissent la sécurité des utilisateurs et assurent que chaque boîtier de module optique répond aux mêmes exigences de qualité.
Tendances futures en Boîtiers de modules optiques
Matériaux avancés et technologies de fabrication
La prochaine génération de boîtiers utilisera de nouveaux matériaux et des procédés de fabrication innovants. Les composites avancés allient résistance et légèreté. Ils dissipent bien la chaleur et sont très légers, ce qui est particulièrement utile pour les commutateurs haute densité où chaque gramme compte. La fabrication additive, ou impression 3D, ouvre de nouvelles perspectives. Elle permet de construire les pièces couche par couche, créant ainsi des canaux internes complexes impossibles à réaliser par fonderie traditionnelle. Ces canaux peuvent acheminer le liquide de refroidissement ou loger des caloducs. Le prototypage est également accéléré : les ingénieurs impriment un nouveau modèle en une nuit au lieu d'attendre des semaines pour la fabrication d'un moule. Cette rapidité réduit les délais de développement et permet aux équipes de tester davantage d'idées.
Ces nouvelles méthodes ne remplacent pas le moulage sous pression pour les grandes séries. Elles transforment cependant la façon de concevoir les designers. Ils peuvent explorer des formes audacieuses sans investissements colossaux en outillage. Les meilleures conceptions sont ensuite adaptées aux procédés traditionnels pour la production en grande série. Cette combinaison d'ancien et de nouveau permet de maîtriser les coûts tout en améliorant les performances. Le choix des matériaux reste déterminant pour le résultat final. Des matériaux de meilleure qualité garantissent une meilleure dissipation thermique et des signaux plus nets.
Optiques intégrées et facteurs de forme évolutifs
L'optique intégrée (CPO) représente une avancée majeure. Au lieu de modules enfichables, les moteurs optiques sont placés directement à côté de la puce de commutation. Cela réduit la distance et la consommation d'énergie. Le marché est encore émergent. Fortune Business Insights estimait le marché mondial de l'optique intégrée à 256.2 millions de dollars en 2025. Ce chiffre devrait croître rapidement, les centres de données étant à la recherche d'une efficacité accrue.
La technologie CPO révolutionne la conception des boîtiers. Le boîtier du module optique pour CPO doit dissiper la chaleur dans un espace beaucoup plus restreint. Le tableau ci-dessous illustre cette différence.
| Aspect | Optiques co-packagées (CPO) | Modules enfichables |
| Contrainte spatiale | La dissipation de chaleur dans un espace plus restreint nécessite des solutions de refroidissement sophistiquées qui consomment davantage d'énergie. | Des stratégies de gestion thermique indépendantes sont possibles, mais peuvent fonctionner dans des environnements thermiques moins optimaux en fonction de la conception du système hôte. |
| Couplage thermique | La proximité des circuits intégrés spécifiques (ASIC) de commutation haute puissance crée des points chauds localisés dépassant 85 °C, dégradant les performances du laser ; la diaphonie thermique entre les composants colocalisés constitue un problème majeur. | Il est difficile de maintenir des températures constantes malgré des conditions ambiantes et des courants d'air variables. |
| Approche de refroidissement | Nécessite des matériaux d'interface thermique innovants et un refroidissement par microcanaux ; souvent refroidi par liquide | Les formats standards (QSFP-DD, OSFP) imposent des limites de consommation strictes (12-15 W), nécessitant l'utilisation de dissipateurs thermiques et de pads thermiques performants. |
Une solution ingénieuse permet de maintenir le laser à l'extérieur de l'emballage.
Le laser externe (ELS) génère une lumière continue à une ou plusieurs longueurs d'onde et la distribue à plusieurs moteurs optiques via des séparateurs optiques ou des multiplexeurs de longueur d'onde. Le fait de placer le laser à l'extérieur réduit l'échauffement du boîtier ASIC et améliore la fiabilité globale du système.
Cette approche permet de répartir la chaleur et de simplifier la conception du boîtier. À mesure que les débits de données atteignent 1.6 Tbit/s, chaque composant du boîtier sera davantage sollicité. Des tolérances plus strictes et des matériaux plus performants feront la différence.
NOBLE : Fabrication de boîtiers de modules optiques de précision

Nos capacités de fabrication et nos certifications
NOBLE est un fabricant chinois de premier plan de boîtiers de précision pour modules optiques. Nous utilisons trois procédés de fabrication principaux : le moulage sous pression, l’usinage CNC et le moulage par injection. Chaque procédé répond à un besoin spécifique. Le moulage sous pression est idéal pour la production en grande série de pièces métalliques. Il garantit des résultats constants, même pour des milliers d’unités. L’usinage CNC est plus adapté aux petites séries ou aux prototypes. Il permet des délais de production rapides sans nécessiter de moule. Le moulage par injection permet la fabrication de boîtiers en plastique. Il crée des formes complexes avec des parois fines à un coût unitaire réduit.
La qualité est primordiale à chaque étape. Notre usine est certifiée pour son système de gestion de la qualité. Nous possédons également des certifications pour des normes de qualité spécifiques. La même rigueur est appliquée à chaque boîtier de module optique que nous fabriquons. Nous mesurons les dimensions à l'aide de machines à mesurer tridimensionnelles. Nous contrôlons l'état de surface avec des profilomètres. Nous vérifions l'étanchéité des boîtiers scellés. Chaque pièce répond aux mêmes exigences élevées.
De la conception à l'assemblage : des solutions complètes
Nous offrons un service exceptionnel dès la conception initiale. Nous accompagnons nos clients du prototypage rapide à la production en série. Notre équipe analyse la conception de votre boîtier et propose des modifications pour en simplifier la fabrication. De petits ajustements permettent de gagner du temps et de l'argent par la suite. Par exemple, une modification de l'épaisseur des parois peut améliorer l'écoulement du métal dans le moule. Un alliage différent peut optimiser le transfert de chaleur sans augmenter les coûts. Nous identifions ces points clés dès le début.
Le processus se poursuit par l'assemblage. Nous prenons en charge les dernières étapes qui transforment un boîtier en module fini. Cela signifie moins de fournisseurs à gérer et une meilleure communication entre la conception et la production. Une seule équipe gère l'ensemble du processus, du début à la fin, ce qui réduit les risques d'erreurs et de retards.
Nous vous accompagnons également dans le choix des matériaux. Ce choix influence les performances du boîtier. L'aluminium offre un bon transfert thermique à un prix compétitif. Le zinc se prête bien aux formes complexes. Le cuivre est idéal pour les modules les plus chauds. Nous vous aidons à choisir le matériau le plus adapté à vos besoins. Nos ingénieurs connaissent parfaitement le comportement de chaque matériau, aussi bien dans le moule que dans le produit fini. Cette expertise permet à nos clients de réaliser des économies de temps et d'argent sur chaque projet.
Le boîtier du module optique ne se contente pas de protéger les composants. Il permet d'atteindre les débits de données exigés par les réseaux modernes. Chaque choix compte. Les matériaux sélectionnés influent sur la dissipation thermique, le blindage et le coût. Le processus de fabrication, quant à lui, affecte la précision et le prix unitaire. La compréhension des facteurs de forme vous aide à choisir le boîtier adapté à votre application. La gestion thermique assure le bon fonctionnement des lasers et des DSP à une température optimale. À mesure que les débits de données atteignent 1.6 Tbit/s, l'innovation en matière de boîtiers devient essentielle au progrès. Les nouveaux matériaux et les méthodes de refroidissement innovantes feront la différence. Ne laissez pas ces décisions au hasard. Consultez des experts en fabrication comme NOBLE. Ils peuvent vous aider à optimiser le boîtier de votre module optique en termes de performance, de fiabilité et de facilité de fabrication.
FAQ sur le boîtier du module optique
Quel matériau permet de maintenir le boîtier d'un module optique à une température optimale ?
L'aluminium est le matériau de choix pour le boîtier d'un module optique. Il dissipe la chaleur des composants sans alourdir le boîtier. Le cuivre est plus adapté aux modules haute puissance, mais plus coûteux. Le zinc nécessite un placage supplémentaire pour le protéger de la corrosion. Choisissez en fonction de vos contraintes thermiques.
Quand dois-je choisir le moulage sous pression plutôt que l'usinage CNC ?
Le moulage sous pression est avantageux pour les grandes séries, par exemple 10 000 unités ou plus. Le moule métallique représente un investissement initial de plusieurs milliers d'euros, mais le coût unitaire de chaque boîtier devient très faible. L'usinage CNC, quant à lui, ne nécessite aucun outillage. Chaque pièce étant plus coûteuse, il convient aux petites séries, inférieures à 500 unités.
En quoi un boîtier QSFP-DD diffère-t-il d'un boîtier SFP standard ?
Les boîtiers des modules optiques QSFP-DD sont plus volumineux et supportent une puissance supérieure, de l'ordre de 12 à 15 watts. Ils nécessitent des parois plus épaisses et une meilleure dissipation de la chaleur. Leurs dimensions extérieures restent conformes à la norme MSA. La conception interne a été modifiée afin de gérer la chaleur supplémentaire.
Les boîtiers en plastique peuvent-ils convenir aux modules optiques à haute vitesse ?
Le plastique convient aux modules à basse vitesse où les besoins en dissipation thermique et en interférences électromagnétiques sont moindres. Pour les modules à haute vitesse, le plastique ne peut rivaliser avec le métal en termes de transfert thermique ou de blindage. Les ingénieurs choisissent le matériau en fonction de la vitesse requise.







