
Fabrikazio-metodoen artean, galdaketa nabarmentzen da garrantzitsuenetako bat bezala. Galdaketari esker, enpresek metalezko osagai sendoak, zehatzak eta konplexuak fabrikatu ditzakete modu eraginkorrean. Automobilgintza, aeroespaziala, elektronika eta gailu medikoen industriek asko erabiltzen dituzte prozesu hauek.
Gida honetan, molde-galdaketaren funtzionamendua, ohiko materialak eta aleazio eta gainazaleko akabera egokiak nola aukeratu aztertuko ditugu. Horrez gain, moldeen ekoizpena eta molde-galdaketa bazkide fidagarri bat aukeratzeko irizpideak aztertzen ditu. Fabrikazioan berria izan edo ekoizpen-irtenbide hobetuak bilatzen ari zaren ala ez, artikulu honek zure erabakiak gidatzeko informazio baliotsua eskaintzen du.
Zer da galdaketa?
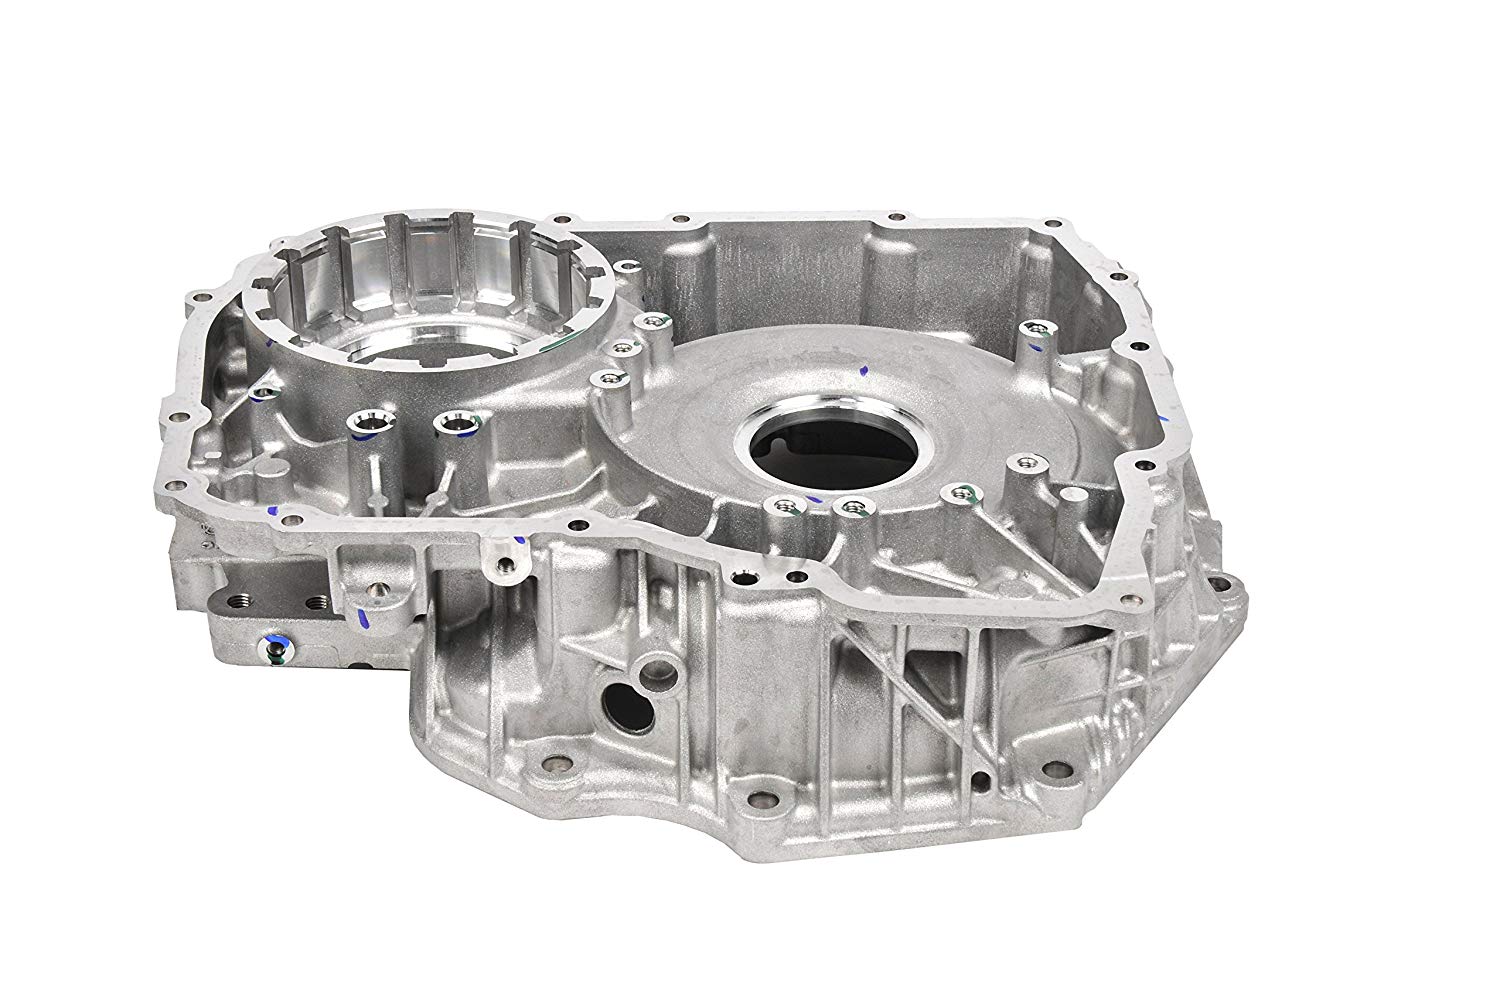
Molde-galdaketa metalezko galdaketa prozesu bat da, non metal urtua presio handipean molde-barrunbe batean sartzea dakarren. Molde-barrunbea bi altzairu gogortutako trokel erabiliz eratzen da, forma emanez mekanizatuta, prozesuan zehar injekzio-molde baten antzera funtzionatuz.
6 Molde Mota
🔩 1. Ganbera Beroko Injekziozko Moldea
✅ Onena honetarako:
-
Urtze-puntu baxuko metalak : zinka, magnesioa, beruna eta kobrezko aleazio batzuk
🔧 Nola funtzionatzen duen:
-
Injekzio -mekanismoa metal urtuan murgilduta dago .
-
Metala trokelaren barrunbera sartzen da lepo-sistema baten bidez.
💡 Abantailak:
-
Ziklo azkarreko denborak
-
Ekoizpen eraginkortasun handia
-
Moldearen bizitza luzea (batez ere zinkarekin)
-
Mantentze baxuagoa
❌ Desabantailak ditu:
-
Ez da egokia urtze-puntu altuko metaletarako, hala nola aluminioarentzat (lepoaren osagaiak kaltetuko lituzke)
❄️ 2. Ganbera Hotzeko Injekziozko Moldea
Lau molde mota nagusi daude, bakoitza aplikazio desberdinetarako egokia, metal motaren, piezaren konplexutasunaren, ekoizpen bolumenaren eta gainazalaren akaberaren arabera. Hauek dira molde mota ohikoenak diren 6 molde motak:
✅ Onena honetarako:
-
Urtze-puntu altuko metalak : aluminioa, letoia, kobrezko aleazioak
🔧 Nola funtzionatzen duen:
-
Metal urtua eskuz edo automatikoki isurtzen da injekzio-ganbera hotz batera eta ondoren pistoi bat erabiliz matrizearen barrura sartzen da.
💡 Abantailak:
-
Ganbera beroen sistemetarako korrosiboegiak edo beroegiak diren metalak maneiatu ditzake
-
Ezaugarri mekaniko onak
-
Oso erabilia automobilgintzan eta aeroespazialean
❌ Desabantailak ditu:
-
Ganbera beroa baino ziklo-denbora motelagoak
-
Ekipamendu eta manipulazio konplexuagoak
🌀 3. Hutsean galdaketa
✅ Onena honetarako:
-
Aluminiozko eta magnesiozko errendimendu handiko piezak (adibidez, industria aeroespaziala, automobilgintzako egitura-piezak)
🔧 Nola funtzionatzen duen:
-
Metala injektatu aurretik, hutsune bat sortzen da molde-barrunbean, airea harrapatzea murrizteko.
💡 Abantailak:
-
Porositatea minimizatzen du (soldadura eta tratamendu termikoetarako hobea)
-
Indarra eta egitura-osotasuna handitzen ditu
-
Gainazaleko akabera hobea
❌ Desabantailak ditu:
-
Makina garestiagoak.
-
Ziklo-denbora motelagoak
🧬 4. Estutze bidezko injekzio-galdaketa (metal likidozko forjaketa)
✅ Onena honetarako:
-
Aluminiozko eta magnesiozko erresistentzia handiko osagaiak
🔧 Nola funtzionatzen duen:
-
Metal urtua molde ireki batean isurtzen da eta presio handiz estutzen da solidotu arte.
💡 Abantailak:
-
Porositate oso baxua
-
Ezaugarri mekaniko bikainak (forjaketaren antzekoak ia)
-
Bero-tratamendua behar duten piezetarako aproposa
❌ Desabantailak ditu:
-
Ekoizpen-tasa txikiagoa
-
Ekipamenduen kostu handiagoa
🧬 5. Grabitate bidezko injekzio-galdaketa (GDC)
✅ Onena honetarako:
-
Grabitatearen bidezko galdaketa da egokiena fluidotasun ona eta urtze-puntu nahiko baxuak dituzten metal ez-ferrikoetarako .
| Material | Zergatik den egokia | aplikazioak |
|---|---|---|
| Aluminio aleazioak | Arina, jariakortasun ona, korrosioarekiko erresistentzia | Motorraren piezak, karkasak, sukaldeko tresnak |
| Magnesio aleazioak | Oso arina, pisu-indarra erlazio ona duena | Automobilgintzako eta aeroespazialeko piezak |
| Kobre aleazioak (adibidez, letoia, brontzea) | Eroankortasun termiko/elektriko ona | Iturgintzako osagarriak, osagai elektrikoak |
| Zink aleazioak | Jariakortasun ona, xehetasun finak erraz botatzeko | Osagai konplexu txikiak, hardwarea |
🔧 Nola funtzionatzen duen:
-
Grabitatearen bidezko galdaketaren printzipioa metal urtua molde metalikoan sartzea da, grabitatea soilik erabiliz, kanpoko indar edo presiorik gabe.
💡 Abantailak:
-
Tresneria eta ekipamendu kostu txikiagoa LPDCrekin alderatuta.
-
Ziklo-denbora azkarragoa , pieza sinpleen produktibitate handiagoa ekarriz.
-
Gainazaleko akabera ona eta dimentsio-zehaztasuna.
-
Molde iraunkorrak erabilera errepikatua eta piezak koherenteak izatea ahalbidetzen du.
-
Ekoizpen ertain eta handietarako egokia.
-
Prozesu eta makineria nahiko sinpleak .
❌ Desabantailak ditu:
-
Porositate handiagoa kontrolatu gabeko betetze turbulentoagatik.
-
Diseinu konplexutasun mugatua , batez ere horma meheko edo pieza korapilatsuetarako.
-
Metalaren fluxuaren gaineko kontrol gutxiago , eta horrek galdaketa-akatsak sor ditzake.
-
Ezaugarri mekanikoak baxuagoak izan daitezke gehiago prozesatzen ez badira (adibidez, bero-tratamendua jasotzen ez bada).
-
Eskuzko isurketak inkoherentziak sor ditzake.
🧬 6. Presio baxuko injekzio bidezko galdaketa (LPDC)
✅ Onena honetarako:
Aluminiozko aleazioa presio baxuko galdaketarako material aproposa da eta oso erabilia da automobilgintzan, kontsumo-elektronikako eta medikuntzako industrietan.
| Material | LPDCri egokitzen zaizkion ezaugarriak | Aplikazio arruntak |
| Magnesio aleazioak | Arina, erresistentzia ona, jaurtitzeko gaitasun duina | Automobilgintzako osagaiak, elektronikako karkasak |
| Kobre aleazioak | Eroankortasun handia, erresistentzia ona, korrosioarekiko erresistentzia | Pieza elektrikoak, iturgintza-osagarriak |
| Brass | Fluidotasun ona, mekanizagarritasun ona | Balbulak, apaingarri-osagarriak |
| Aluminio-aleazioak | Arina, erresistentzia ona, jaurtitzeko gaitasun duina
erresistentzia ona, korrosioarekiko erresistentzia, jariakortasun ona eta mekanizagarritasun ona |
Oso erabilia automobilgintzako gurpiletan, motorraren osagaietan eta aeroespazialaren egituretan |
🔧 Nola funtzionatzen duen:
-
Presio baxuko galdaketak metal urtua molde-barrunbe batera gorantz bultzatzean oinarritzen da, presio baxuko airea erabiliz, betetze leun eta kontrolatua eta kalitate handiko galdaketak lortuz.
💡 Abantailak:
-
Porositate oso baxua , metalaren fluxu leun eta laminarrari esker
-
Dimentsio-zehaztasun eta gainazal-akabera bikainak
-
Ezaugarri mekaniko hobeak , tratamendu termikorako egokiak
-
Horma meheko eta geometria konplexuak ahalbidetzen ditu
-
Prozesu oso kontrolagarria , hondakinak murriztuz eta errepikagarritasuna hobetuz
-
Ona egiturazko pieza handietarako , hala nola autoen gurpilak eta xasisaren osagaiak
❌ Desabantailak ditu:
-
Ekipamendu eta tresneria kostu handiagoak
-
Ziklo-denbora luzeagoak GDCrekin alderatuta
-
Konfigurazio eta prozesuen kontrol konplexuagoa
-
Presiopeko sistemak eta eragiketa-espezializazio handiagoa behar ditu
Moldeatze Prozesuaren Abantailak eta Desabantailak
Molde-galdaketa presio handiko metal urtua molde-barrunbe batean injektatzen den fabrikazio-prozesu bat da. Oso erabilia da gainazaleko akabera eta dimentsio-zehaztasun bikaina duten metalezko pieza konplexuak ekoizteko. Hona hemen alde on eta txarren azalpena :
✅ Moldeatzearen abantailak
-
Zehaztasun eta zehaztasun handia
-
Tolerantzia estuekin eta neurri koherenteekin piezak ekoizten ditu.
-
Askotan mekanizazio edo akabera minimoa behar da.
-
-
Azalera akabera bikaina
-
Piezak gainazal leunarekin ateratzen dira, postprozesamenduaren beharra murriztuz.
-
-
Ekoizpen-tasa handia
-
Egokia ekoizpen masiborako: moldea prest dagoenean, milaka pieza egin daitezke azkar.
-
-
Pieza iraunkorrak eta sendoak
-
Ezaugarri mekaniko onak, batez ere aluminioa, zinka eta magnesioa bezalako metal ez-ferrikoekin.
-
-
Diseinuaren malgutasuna
-
Forma konplexuak, horma meheak eta xehetasun finak erraz lor daitezke.
-
-
Materialen Eraginkortasuna
-
Hondakin minimoa; soberako metala birziklatu daiteke askotan.
-
❌ Moldeatzearen alde txarrak
-
Hasierako kostu handia
-
Molde (trokel) eta konfigurazio garestiek bolumen handiko ekoizpenerako bakarrik egiten dute kostu-eraginkorra.
-
-
Metal ez-ferrikoetara mugatuta
-
Normalean aluminioarekin, zinkarekin eta magnesioarekin erabiltzen da. Ez da egokia altzairu edo burdinarekin.
-
-
Porositate arazoak
-
Harrapatutako gasak porositatea sor dezake, eta horrek pieza ahuldu eta gainazaleko akaberan edo xaflan eragina izan dezake.
-
-
Tamaina mugak
-
Pieza txiki eta ertainetarako egokiena; pieza handiek ekipamendu espezializatu eta garestiak behar izan ditzakete.
-
-
Lead Time
-
Trokelaren diseinuak eta ekoizpenak denbora behar du, eta horrek hasierako ekoizpena atzeratu dezake.
-
-
Postprozesaketa mugatua (adibidez, tratamendu termikoa)
-
Aleazio batzuk ezin dira erraz tratatu termikoki, eta horrek propietate mekanikoen hobekuntzak mugatzen ditu.
-
Moldeatzearen alde onak eta txarrak laburbiltzea:
| Aspektu | Die Casting |
|---|---|
| Kostua (konfigurazioa) | High |
| Kostua (unitate bakoitzeko) | Baxua (bolumenez) |
| Tolerantzia/Zehaztasuna | Excellent |
| Produkzioaren bolumena | High |
| Metal egokiak | Burdinazkoak ez direnak bakarrik |
| Azalera Amaitu | oso ona |
| Ingurumenaren gaineko eragina | Moderatua (birziklatzeak laguntzen du) |
Beste fabrikazio-prozesu batzuekin alderatuta, injekzio-galdaketa
Hona hemen galdaketaren eta beste fabrikazio-prozesu arrunten arteko konparaketa bat, non nabarmentzen den eta non alternatibak egokiagoak izan daitezkeen azpimarratuz:
🔧 1. Moldeatze injekziozkoa vs. Sand Galdaketa
| Feature | Die Casting | Sand Galdaketa |
|---|---|---|
| Azalera Amaitu | Leuna, kalitate handikoa | Gainazal zakarragoa |
| Dimentsioko zehaztasuna | High | Mugatzea |
| Tresneriaren kostua | Altua (trokel garestiak) | Baxua (molde merkeak) |
| Produkzioaren bolumena | High | Baxua eta ertaina |
| Material motak | Ez-ferrikoa (batez ere) | Burdinazkoak eta ez-burdinazkoak |
| Konfigurazio ordua | Luzea (trokelaren diseinuagatik) | Short |
| Zatiaren Tamaina | Txikia eta ertaina | Txikitik oso handira |
| Zikloaren ordua | Oso laburra (ekoizpen azkarra) | Luzea (hozte motela, eskuzko manipulazioa) |
| Moldearen berrerabilgarritasuna | Milaka ziklo. | Behin-behineko erabilera |
🔹 Laburpena :
-
Erabili injekzio bidezko galdaketa bolumen handiko , zehatzak eta estetikoak diren metalezko piezak egiteko .
-
Erabili hareazko galdaketa pieza handi , bolumen txikiko edo burdin metalikoetarako.
️ 2. Moldeatze injekziozkoa vs. Injekzio moldeatzea
| Feature | Die Casting | Injekzio moldeatzea |
|---|---|---|
| Material | Metalak (batez ere aluminioa, zinka, etab.) | Termoplastikoak (plastikoak) |
| Tresneriaren kostua | High | High |
| Produkzioaren bolumena | High | High |
| Azalera Amaitu | Excellent | Excellent |
| Produktuen pisua | Astunagoa (metala) | Metxeroa (plastikozkoa) |
| Indarra | Goi (metala) | Behekoa (plastikoa) |
| aplikazioak | Automobilgintza, elektronika, tresnak | Kontsumo-ondasunak, medikuntza eta ontziak |
🔹 Laburpena :
-
Moldeatzea da onena metalezko pieza sendo eta iraunkorretarako.
-
Injekzio-moldeaketa da egokiena antzeko ekoizpen-abantailak dituzten plastikozko piezetarako .
⚙️ 3. Moldeatze injekziozkoa vs. CNC mekanizazioa
| Feature | Die Casting | CNC mekanizazioa |
|---|---|---|
| Hondakin Materialak | Baxua (birziklagarriak diren txorrotak/hodiak) | Altua (kendutako materiala) |
| Tolerantzia | High | Oso altua (zehatza) |
| Diseinuaren konplexutasuna | Altua (forma konplexuak posible dira) | Altua, baina askotan tresnek mugatua |
| Abiadura (zati bakoitzeko) | Oso azkarra (konfiguratu ondoren) | Astiroago |
| Kostua (zati bakoitzeko) | Bolumen txikikoa | Altua (batez ere bolumenean) |
| Konfigurazio ordua | High | Baxua eta ertaina |
🔹 Laburpena :
-
Moldeatzeak irabazten du forma konplexuen ekoizpen masiborako .
-
CNC mekanizazioa bolumen txikiko , zehaztasun handiko edo prototipoetako lanetan bikaina da.
🧰 4. Moldeatze injekziozkoa vs. Forja
| Feature | Die Casting | Forja |
|---|---|---|
| Indarra | Ona, baina porositatea izan dezake | Oso altua (aleen egitura hobetua) |
| Diseinuaren konplexutasuna | Altua (forma konplexuak, horma meheak) | Txikia edo moderatua |
| Azalera Amaitu | Excellent | Rough |
| Dimentsioko zehaztasuna | High | Mugatzea |
| Kostua | Bolumen handian baxuagoa | Unitateko handiagoa |
🔹 Laburpena :
-
Forjaketak egitura-erabilerarako pieza oso sendoak sortzen ditu .
-
Moldeatzeak diseinu-malgutasun eta akabera hobea eskaintzen du.
Die Casting-eko materialaren hautaketa
🧪 Molde bidezko materialen sarrera:
Molde-galdaketak metal urtua molde-barrunbe batean presio handiaren pean sartzea dakar. Materialaren aukeraketa funtsezkoa da, propietate mekanikoetan, korrosioarekiko erresistentzian, gainazalaren akaberan, mekanizagarritasunean eta kostuan eragina baitu. Molde-galdaketak normalean metal ez-ferrosoak erabiltzen ditu, urtze-puntu baxuagoak eta fluxu-ezaugarri hobeak dituztelako.
| Factor | Aluminum | zinc | Magnesio | Copper |
|---|---|---|---|---|
| Indarra | Mugatzea | High | Mugatzea | High |
| Pisua | Behe- | Mugatzea | Oso baxua | High |
| Kostua (materiala) | Mugatzea | Behe- | High | oso High |
| Korrosioarekiko erresistentzia | High | Mugatzea | Txikia eta Ertaina | High |
| mekanizagarritasun | Ona | Excellent | Excellent | Mugatzea |
| Hil Bizitza | Mugatzea | oso High | High | Behe- |
| Urtze Puntua (° C) | ~ 660 | ~ 390 | ~ 650 | ~ 1080 |
Aluminiozko galdaketa zerbitzua
Aluminioa, galdaketa-material nagusia, ganbera hotzeko galdaketan erabiltzen da, magnesioa, kobrea eta silizioa dituzten aleazioekin. Aluminiozko galdaketa aproposa da pieza korapilatsu eta xehe-xeheak ekoizteko, arina baita eta dimentsio-egonkortasun handia baitu. Tenperatura altuekiko erresistentzia, eroankortasun bikaina eta korrosioarekiko erresistentzia bezalako abantailak ere eskaintzen ditu.
Aluminiozko aleazio ohikoenen artean hauek daude:
| 360 | A360 | 380 | A380 | 383 | |
| Dentsitatea | 2.63 g/cm³ | 2.63 g/cm³ | 2.74 g/cm³ | 2.71 g/cm³ | 2.74 g/cm³ |
| Urtze-tartea (℃) | 557-596 | 557-596 | 540-595 | 540-595 | 516-582 |
| elektrikoa
eroankortasuna |
%30 IACS | %29 IACS | %27 IACS | %23 IACS | %23 IACS |
| Termikoak
eroankortasuna |
113 W/(m' K) | 113 W/(m' K) | 96.2 W/(m' K) | 96.2 W/(m' K) | 96.2 W/(m' K) |
| Tentsioaren azken indarra | 300 MPa | 320 MRa | 320 MRa | 320 MRa | 310 MRa |
| Errendimendu indarra | 170 MPa | 170 MPa | 170 MPa | 170 MPa | 170 MPa |
| Gogortasuna | 75 BHN | 75 BHN | 75 BHN | 75 BHN | 75 BHN |
| Nekearen indarra | 140 MPa | 140 MPa | 140 MPa | 140 MPa | 140 MPa |
| Zizailuaren indarra | 190 MPa | 190 MPa | 190 MPa | 190 MPa | 190 MPa |
| Luzapena | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
-
Aluminioaren abantailak moldeorako:
-
Arina baina sendoa
-
Korrosioarekiko erresistentzia bikaina
-
Eroankortasun termiko eta elektriko ona
-
birziklagarriak
-
-
Aluminiozko galdaketaren aplikazioak: automobilgintzako piezak, elektronikako karkasak, tresna elektrikoak
Zink Galdaketa Zerbitzua
Zink aleazioak funtsezko materialak dira galdaketa aplikazioetarako. Zink galdaketa bere xaflatze-ezaugarri bikainak direla eta da gogokoena, inpaktu-erresistentzia handia eta harikortasuna bezalako abantaila gehigarriekin batera. Aukera ezaguna da fabrikatzaileentzat, ganbera beroko galdaketa-makina batekin erraz galdaketa baita, eta bere galdaketa-gaitasunak trokelaren higadura minimizatzen baitu. Zinka askotan kobrearekin, magnesioarekin eta aluminioarekin nahasten da, magnesioa eta aluminioa baino trinkoagoa baita.
Zink aleazio ohikoenen artean hauek daude:
| Aleazio-maila | Zamak 2 | Zamak 3 | Zamak 5 | Zamak 7 | ZA-8 |
| Dentsitatea (g/cm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| Urtze-puntua (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| Eroankortasun termikoa (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| Hedapen termikoaren koefizientea (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| Eroankortasun elektrikoa (% IACS) | 27 | 27 | 27 | 27 | 26 |
| Konposizio Kimiko Nagusia | % 3.5-4.3 Al % 0.02-0.05 Mg % 0.035-0.06 Cu |
% 3.5-4.3 Al % 0.03 Mg %0.03 Cu |
% 3.5-4.3 Al % 0.035 Mg %0.035 Cu |
% 3.5-4.3 Al % 0.03-0.06 Mg % 0.03-0.06 Cu |
% 3.5-4.3 Al % 0.05-0.5 Mg % 0.005-0.03 Cu % 0.005-0.03 Ni % 0.005-0.03 Fe |
| Trakzio Erresistentzia (MPa) | 295 | 255 | 310 | 345 | 380 |
| Etekin-indarra (MPa) | 240 | 215 | 230 | 275 | 320 |
| Luzapena (%) | 2 | 3 | 6 | 3 | 1 |
| Gogortasuna (HB) | 82 | 70 | 90 | 95 | 100 |
| Desberdintasun nagusiak | Mg eta Cu gutxiago dauka, pieza handiagoetarako egokia | Mg eta Cu gutxiago dauka, pieza handiagoetarako egokia | Mg eta Cu gutxiago dauka, pieza handiagoetarako egokia | Mg eta Cu gehiago dauka, forma konplexuko piezetarako egokia | Mg, Cu, Ni eta Fe ditu, erresistentzia eta gogortasun handiagoarekin |
| Galdaketa aplikazio nagusiak | Automobilgintza, altzariak, etxetresna elektrikoak eta pieza mekanikoak | Elektrikoa, eskuzko tresnak, jostailuak | Makineria, arkitektura eta automobilgintza | Automobilgintza, elektrizitatea, hardwarea | Industria, automobilgintza, elektrizitatea |
-
Zinkaren abantailak moldeorako:
-
Erresistentzia eta gogortasun handia
-
Dimentsio-zehaztasun eta gainazal-akabera bikainak
-
Urtze-puntu baxuagoa (energia aurrezten du)
-
Trokelaren bizitza luzea (trokelaren higadura gutxiago)
-
-
Zink galdaketaren aplikazioak : kontsumo elektronika, automobilen barneko piezak, sarrailak, engranajeak
Magnesio Aleazioen Moldeatze Injekziozkoak:
-
Kalifikazio ezagunak : AZ91D, AM60B
-
Magnesioaren abantailak moldeorako :
-
Oso arina (egiturazko metalik arinena)
-
Indar-pisu erlazio ona
-
Mekanizazio ona
-
-
Magnesioaren desabantailak moldeatzeko :
-
Garestiagoa
-
Estaldurarik gabe korrosioarekiko sentikorra
-
-
Magnesiozko galdaketaren aplikazioak : aeroespaziala, automobilgintza, gailu mugikorrak
Kobre aleazioak Die Casting:
-
Gutxiago erabiltzen da presio handiko galdaketan, baina batzuetan presio baxuko edo grabitatezko galdaketa espezializatuan erabiltzen da.
-
Kobrearen abantailak moldeo bidezko galdaketarako:
-
Erresistentzia handia eta higadura erresistentzia
-
Eroankortasun elektriko eta termiko bikaina
-
-
Kobrearen desabantailak moldeatzeko:
-
Urtze-puntu altua (tentsio handiagoa matrizearen gainean)
-
Garestia
-
-
Aplikazioak : Konektore elektrikoak, iturgintzako osagaiak
Zer bilatu behar den molde-aleazioak aukeratzerakoan
Aukeratzen duzun aleazioak eragin zuzena du azken produktuaren errendimenduan eta ekoizpenaren kostuan. Aukera egokia egiteko, kontuan izan bost puntu hauek:
1. Propietate mekanikoak
Aukeratu azken piezaren erresistentzia, gogortasun eta iraunkortasun baldintzak betetzen dituen aleazio bat. Errendimendu mekanikoa aldatu egingo da aleazioen artean.
2. Korrosioarekiko erresistentzia
Pentsatu piezak izango duen ingurunean. Produktu kimikoen, hezetasunaren edo tenperatura aldaketen eraginpean egoteak aleazioari eragin diezaioke. Zinkak eta aluminioak korrosioarekiko erresistentzia natural ona eskaintzen dute, baina aleazio batzuek estaldura gehigarriak behar izan ditzakete.
3. Konduktibitate termikoa
Piezak beroa kudeatu edo tenperatura egonkorrak mantendu behar baditu, kontuan hartu eroankortasun termiko handiko aleazio bat. Kobrezko aleazioak askotan erabiltzen dira bero-transferentzia eraginkorra garrantzitsua denean.
4. mekanizagarritasun
CNC mekanizazioa edo bestelako postprozesamendua behar bada, ziurtatu aleazioa zailtasun handirik gabe mekanizatu daitekeela. Aleazio batzuk errazagoak dira lantzeko, eta beste batzuek, berriz, tresna edo teknika bereziak behar dituzte.
5. Kostua: Ebaluatu
Begiratu kostu osoari, ez bakarrik materialaren prezioari. Sartu ekoizpen-eraginkortasuna, mekanizazio-beharrak eta akabera-urratsak. Aleazio batzuk garestiagoak dira prozesatzeko, lehengaien kostua baxua izan arren.
Nola egin Die Casting Moldea
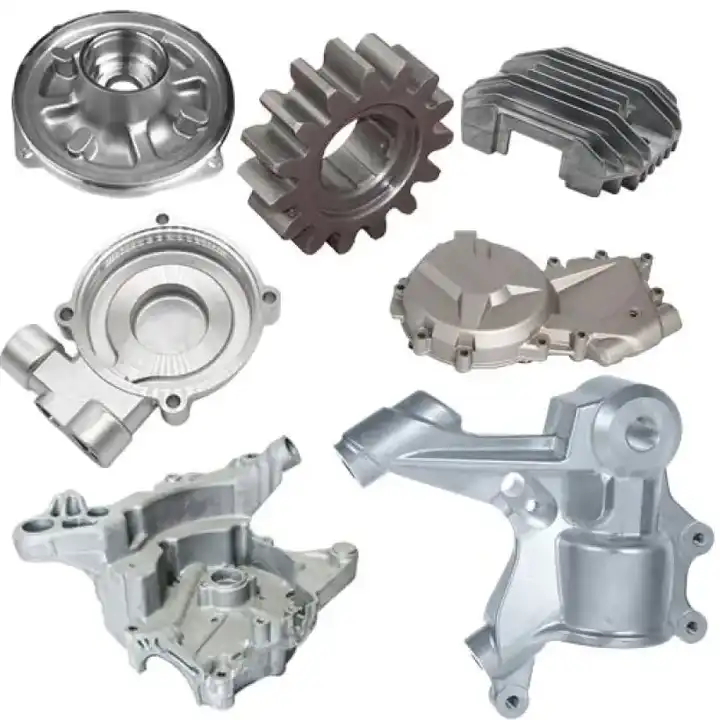
Molde batek bi zati nagusi ditu: estalki aldea, plaka finko bati lotuta, eta kanporatze aldea, plaka mugikor bati lotuta. Zuloak edo hariak bezalako ezaugarriak dituzten pieza konplexuak ekoizteko, molde batzuek osagai gehigarriak dituzte, hala nola irristagailuak eta nukleoak.
Piezaren tamainaren arabera, molde batek hainbat barrunbe izan ditzake ziklo bakarrean hainbat pieza ekoizteko. Hauek barrunbe anitzeko moldeak izan daitezke, barrunbe berdinak dituztenak, edo familiako moldeak, barrunbe forma desberdinak dituztenak hainbat pieza aldi berean egiteko.
Moldeak sendoak, beroarekiko eta higadurarekiko erresistenteak izan behar dira. Erabilera errepikatua jasateko harikortasun ona ere behar dute. Gehienak bero-tratamendua jaso duen erreminta-altzairu gogortuz eginda daude. Molde hauek orduko milaka galdaketa-ziklo jasan ditzakete eta bi milioi ziklo iraun dezakete beren bizitza-zikloan zehar. Gainera, lotura-indar handiak jasan behar dituzte.
Moldeak egiteko prozesua CAD (Ordenagailuz Lagundutako Diseinua) eta galdaketarako simulazio tresnekin hasten da. Injekzio moldeen antzera, galdaketa moldeek ateak, bideak eta aireztapenak behar dituzte metal urtua barrunbera gidatzeko. Kanporatzeko pinak eta blokeatzeko sistemak ere beharrezkoak dira piezak askatzeko eta moldea itxita mantentzeko galdaketa bitartean.
CNC mekanizazioa oso erabilia da moldeak egiteko. Prozesua normalean moldearen forma zakarrarekin hasten da, ondoren tratamendu termikoa egiten da eta azkenik azken dimentsioak lortzeko akabera ematen da. Molde azkar edo prototipoetarako, tresneria azkarra erabil daiteke. Horrek CNC mekanizazioa edo Laser Sinterizazio Selektiboa (SLS) bezalako metodoak ekar ditzake.

Moldeatze Prozesuen Aplikazioak
Moldeatze bidezko moldeaketa asko erabiltzen da iraunkorrak eta moldagarriak diren piezak ekoizteko, hala nola motorraren osagaiak eta karkasa elektronikoak. Prozesuak material aukera ugari, eraikuntza eremu zabala eta osagai korapilatsuak, zehatzak eta horma mehekoak sortzeko gaitasuna eskaintzen ditu.
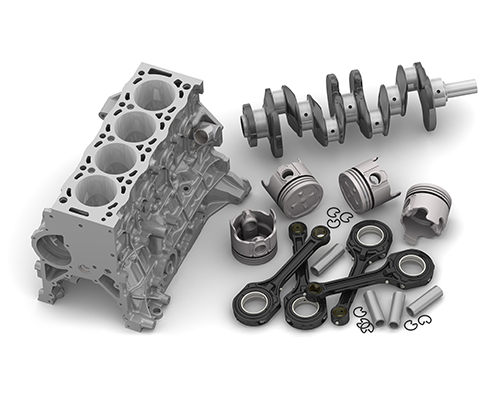
Zer egin dezake NOBLEk zure produktuaren akaberarentzat
NOBLEn, gainazaleko tratamendu ugari eskaintzen ditugu zure piezak hobetzeko. Gainazaleko akabera hauek itxura, gogortasuna eta korrosioarekiko eta produktu kimikoekiko erresistentzia hobetzen dituzte. Gainera, erreminta-ibilbide zakarrak leuntzen dituzte eta CNC mekanizazioan zehar geratzen diren markak estaltzen dituzte.
Hona hemen zure pieza pertsonalizatuetarako egokiak izan daitezkeen akabera aukera batzuk.
| izena | Deskribapena | Materialak | kolorea | Texture | |
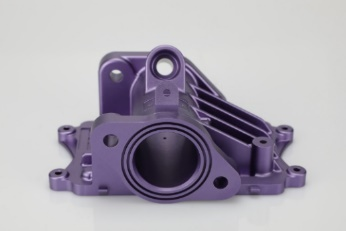 |
ANODIZING | Anodizatzeak korrosioarekiko erresistentzia hobetzen du, higaduraren erresistentzia eta gogortasuna handituz eta metalaren gainazala babestuz. Oso erabilia da pieza mekanikoetan, hegazkinetan, automobilen piezetan, doitasun-tresnetan, etab. | Aluminum | Argia, beltza, grisa, gorria, urdina, urrea. | Akabera leuna eta matea |
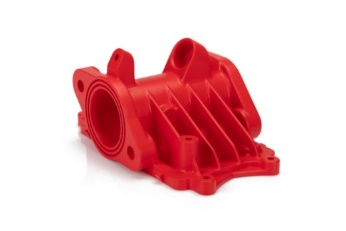 |
Powder estaldurak | Hauts-estaldura hauts lehor eta aske gisa aplikatzen den estaldura mota bat da. Lurruntzen den disolbatzaile baten bidez ematen den pintura likido konbentzionalaren aldean, hauts-estaldura normalean elektrostatikoki aplikatzen da eta gero beropean edo argi ultramorearekin sendatzen da. | Aluminioa, altzairu herdoilgaitza, altzairua | Beltza, edozein RAL kodea edo Pantone zenbakia | Distira edo erdi distira |
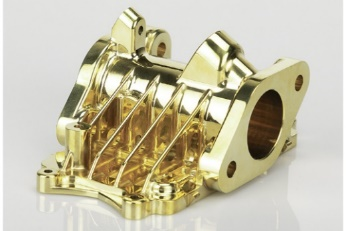 |
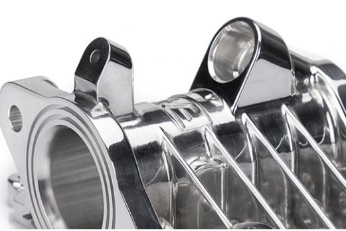
ELECTROPLATING | Galvanizazioa funtzionala, apaingarria edo korrosioarekin lotutakoa izan daiteke. Industria askok erabiltzen dute prozesua, automobilgintza sektorea barne, non altzairuzko automobil piezen kromo-plakak ohikoak diren. | Aluminioa, altzairua, altzairu herdoilgaitza | N / A | Akabera leuna eta distiratsua |
 |
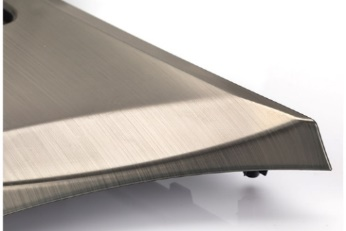
Leunketa | Leuntzea gainazal leun eta distiratsu bat sortzeko prozesua da, piezaren igurtzi fisikoaren bidez edo interferentzia kimikoaren bidez. Prozesuak islapen espekular nabarmena duen gainazal bat sortzen du, baina material batzuetan islapen lausoa murriztu dezake. | Aluminioa, letoia, altzairu herdoilgaitza, altzairua | N / A | Glossy |
 |
garbitu | Eskuila gainazaleko tratamendu prozesu bat da, non uhal urratzaileak erabiltzen diren material baten gainazalean arrastoak marrazteko, normalean helburu estetikoetarako. | ABS, aluminioa, letoia, altzairu herdoilgaitza, altzairua | N / A | Satin |
Die Casting in Automobilgintza Industria
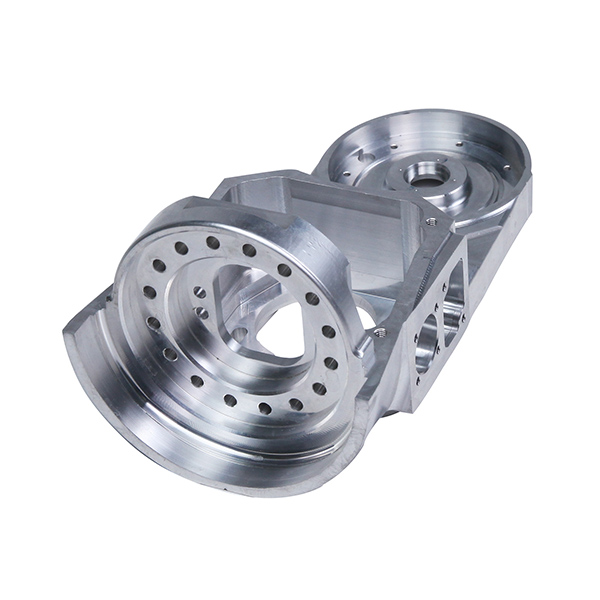
Moldeatze-prozesua ohikoa da automobilgintza sektorean, batez ere aluminiozko piezetarako, hala nola engranaje-kaxak eta motorraren euskarriak. Magnesiozko moldeatze-prozesua ondo funtzionatzen du eserlekuen marko eta paneletarako, eta zinkezko moldeatze-prozesua, berriz, erregai eta balazta piezetarako egokia da.
Galdaketa industria aeroespazialean
Aire eta espazio industriak molde bidezko moldeatzearen mende dago kalitate handiko pieza arinak ekoizteko. Fabrikatzaileek metodo hau nahiago dute kostu-eraginkortasunagatik eta industriaren estandar zorrotzak betetzeko duen gaitasunagatik.
Medikuntza Industrian Die Casting-a
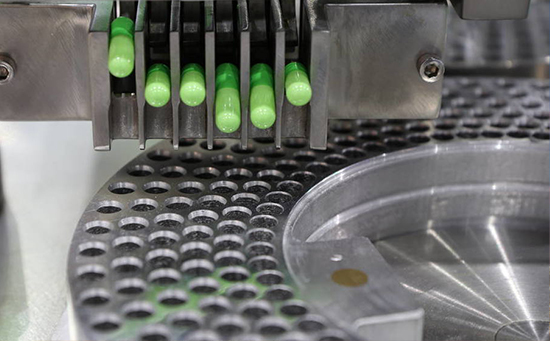
Moldeatzeak funtsezko zeregina du medikuntza-industrian. Pieza arinak eta kalitate handikoak ekoiztea bermatzen du, estandar zorrotzak betetzen dituztenak, eta horrek osagai kritikoetarako aukeratutako metodoa bihurtzen du.
Energia Industrian Injekziozko Galdaketa
Moldeatze-prozesua funtsezko teknika da energia-industrian, erregai-pilak, bero-trukagailuak eta energia berriztagarrien sistemak bezalako aplikazioetarako pieza iraunkorrak eta zehaztasun handikoak sortzeko. Ezaguna da industriaren eraginkortasun eta kostu-eraginkortasun beharrak asetzen dituelako.
Nola aukeratu molde-fabrikatzaile egokia
Molde-fabrikatzaile bat aukeratzea ez da prezio kontua bakarrik, zure produktuarentzako bazkide egokia aurkitzea baizik. Hona hemen aukera egokia egiteko modua:
1. Jakin zer behar duzun
Hasi zure proiektuaren beharrak argi eta garbi azalduz. Honek piezen zehaztapenak, eskaera kantitatea, kalitate estandarrak, gainazalaren tratamendua eta entrega-epea barne hartzen ditu. Plan argi bat izateak hornitzaileekin hobeto komunikatzen lagunduko dizu eta zure itxaropenak bete ditzaketen ebaluatzen lagunduko dizu.
2. Egiaztatu haien aurrekariak
Bilatu moldeaketa-lanetan esperientzia frogatua duten fabrikatzaileak. Berrikusi haien ibilbidea, batez ere zure proiekturako garrantzitsuak diren materialekin lan egitean. Era berean, baliagarria da egiaztatzea zein industriatan aritu diren eta antzeko pieza konplexuak ekoitzi dituzten.
3. Ikusi zer kudeatu dezaketen
Aztertu fabrikatzailearen ekipamendua eta ekoizpen-ahalmena. Honen barruan sartzen dira makinaren tamaina, eskuragarri dauden tresneria eta bigarren mailako prozesuetarako laguntza, hala nola CNC mekanizazioa, gainazalen akabera eta muntaketa. Ziurtatu haien instalazioak zure ekoizpen-eskala eta behar teknikoekin bat datozela.
4. Galdetu kalitateari buruz
Galdetu haien kalitate-kontrol sistemei buruz. Bilatu ISO ziurtagiriak bezalako estandar aitortuak jarraitzen dituzten enpresak. Era berean, egiaztatu haien ikuskapen-errutinak, proba-prozedurak eta nola bermatzen duten produktuen kalitatea etapa guztietan.
5. Lortu ingeniaritza laguntza
Ikusi fabrikatzaileak diseinu eta ingeniaritza faseetan lagun zaitzakeen. Bazkide trebe batek iradokizunak eman ditzake diseinua hobetzeko fabrikazio-gaitasunerako, kostuak murrizteko eta material eta prozesu onenak hautatzeko.
6. Hitz egin, maiz
Komunikazio ona ezinbestekoa da. Aukeratu erantzuten duen, iritziak jasotzeko prest dagoen eta proiektu osoan zehar eguneratzeak emateko prest dagoen fabrikatzaile bat. Lankidetza-jarrerak atzerapenak eta gaizki-ulertuak saihesten laguntzen du.
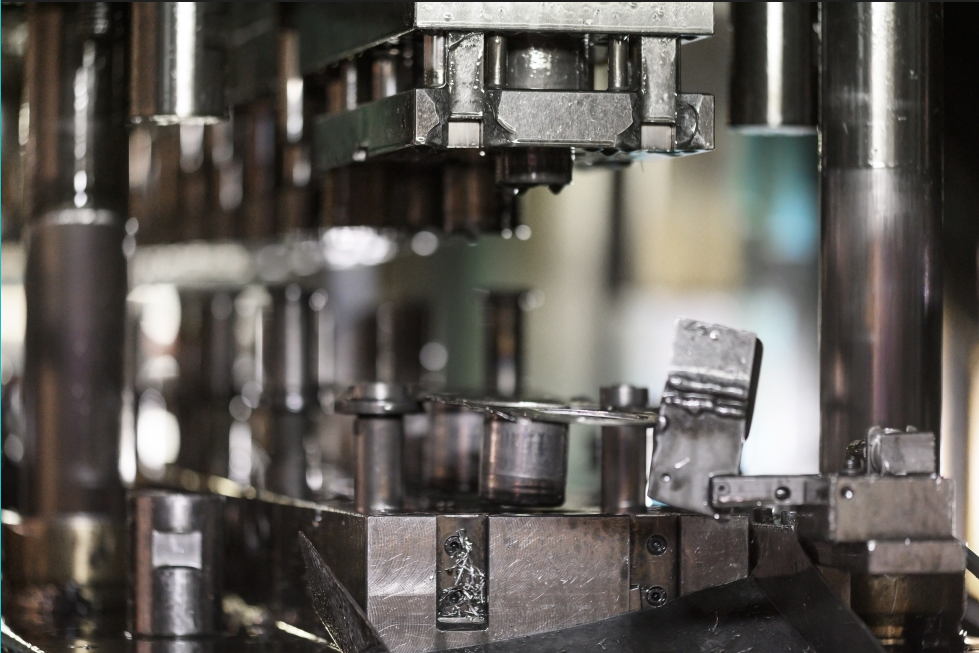
Final Pensamientos
Metalezko osagai iraunkor eta zehatzak seriean ekoizteko, injekzio bidezko galdaketa aukera adimentsua da. CNC mekanizazioarekin hobetzen denean, fabrikazio-irtenbide oso zehatz eta moldakorra bihurtzen da.
Arrakastarako faktore gakoen artean daude materialen hautaketa adimentsua, moldeen diseinu eraginkorra eta gainazalaren akabera egokia. Prozesuko urrats bakoitza ondo ulertzeak erabaki hobeak hartzen eta kostua eta errendimendua optimizatzen laguntzen dizu.
NOBLEk zure proiektura egokitutako galdaketa-irtenbide fidagarriak eskaintzeko beharrezko esperientzia eta gaitasunak eskaintzen ditu.
Hasteko prest? Jarri gurekin harremanetan, laguntzeko prest gaude!
Maiz egiten diren galderak
1. Zergatik da hobea moldeatzea hareazko moldeatzea baino?
Galdaketa hareazko galdaketa baino hobea dela uste da aplikazio batzuetarako, zehaztasun, abiadura eta akabera handiagoa duelako, batez ere bolumen handiko ekoizpenean.
2. Zein da galdaketaren eta molde bidezko galdaketaren arteko aldea?
Galdaketa fabrikazio prozesu orokorra da, non material urtua molde batean isurtzen den nahi den forma hartu arte solidotzeko, eta injekzio bidezko galdaketa, berriz, presio handia erabiltzen duen galdaketa mota espezifiko bat da, metal urtua berrerabilgarri diren metalezko molde (trokel) batera behartzeko, zehaztasun handiko eta bolumen handiko piezak ekoizteko.
3. Molde iraunkorra al da injekzio bidezko galdaketa?
Bai, galdaketak molde iraunkor bat erabiltzen du , metal urtua altzairuzko trokel (molde) berrerabilgarrietan injektatzen baitu presio handiaren pean, eta horrek metalezko pieza konplexu eta zehatzen ekoizpen koherente eta bolumen handia ahalbidetzen du.
4. Kostu-eraginkorra al da molde bidezko galdaketa?
Moldeatzea kostu-eraginkorra da bolumen handiko ekoizpenerako, hasierako tresneria-kostu handia izan arren, unitateko kostu baxuak, ziklo-denbora azkarrak, material-hondakin minimoa eta errepikagarritasun bikaina eskaintzen dituelako.
5. Injekziozko moldeaketa ona al da ingurumenerako?
Moldeatze-prozesua ingurumena errespetatzen duena izan daiteke behar bezala kudeatzen bada, metalaren erabilera eraginkorra, materialen birziklagarritasun handia (batez ere aluminioa eta zinka) eta hondakin minimoak ahalbidetzen baititu, nahiz eta energia-sarrera handia eta isurien eta hondakin-beroaren kudeaketa egokia behar dituen ingurumen-inpaktua murrizteko.






