
Sarrera
Prozesu okerra aukeratzen bada, pieza baztertu egingo da. Hau ez da nahitaez diseinu akats batengatik gertatzen, baizik eta prozesuak ezin dituelako diseinu eskakizunak bete.
Hutsean egindako inbertsio-galdaketak posizio berezia du. Zeramikan txertatutako argizari-eredu bat erabiltzen du, argizaria urtzen da eta gero metala hutsean isurtzen da. Emaitza diren piezak osotasun handia, gainazaleko akabera bikaina eta tolerantzia estuak ditu.
Artikulu honek bi gai aztertuko ditu. Lehenik, hutsean argizari galduko galdaketa beste galdaketa-metodo batzuekin alderatuko du; bigarrenik, galdaketa galdaketa ez diren beste prozesu batzuekin alderatuko du. Helburua prozesua hautatzeko esparru argi bat ematea da.
Zer da Hutsean Inbertsio Galdaketa?
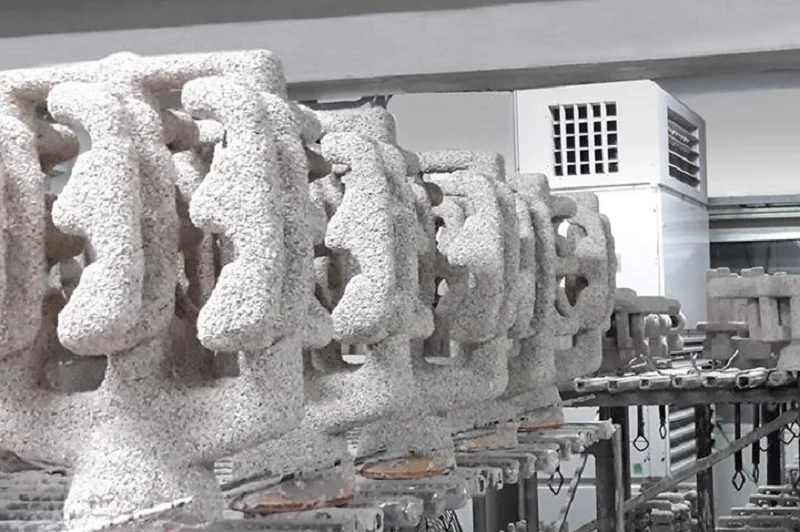
Zeramikazko geruza bat aplikatzen zaio argizarizko ereduari. Zeramika gogortu ondoren, argizaria urtu egiten da, molde-barrunbe bat utziz. Urtutako metala barrunbean isurtzen da, eta moldea solidotu ondoren, zeramikazko geruza kentzen da.
Hau argizari galduko galdaketa bezala ezagutzen da. Hutsean dagoen ganbera bat prozesuan sartzen bada, hutsean dagoen argizari galduko galdaketa deitzen zaio. Metala urtu eta hutsean edo atmosfera geldo batean isurtzen da —oxigenorik, nitrogenorik eta hezetasunik gabe—, galdaketa garbi mantentzen dela ziurtatuz.
Prozesu honek bi teknologia konbinatzen ditu. Argizari galduko galdaketak dimentsio-zehaztasuna eta gainazaleko akabera bermatzen ditu, eta hutseko inguruneak metalaren purutasun metalurgikoa bermatzen du. Material erreaktiboen kasuan, prozesua ez da osatua elementu horietako bat ere ez badago.
Nola funtzionatzen duen hutsean egindako inbertsio-galdaketak
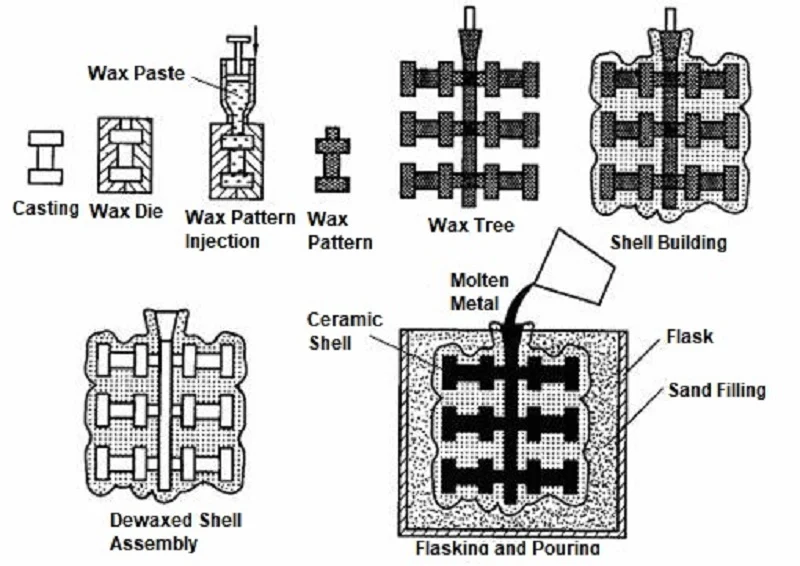
Prozesuak zortzi urrats ditu. Bakoitza behar bezala egin behar da. Hasierako urrats batean egindako akats batek azken zatia hondatzen du.
1. urratsa – Argizarizko ereduaren ekoizpena
Argizaria zehaztasun-molde batean injektatu. Mekanizatu ondoren, moldeak azken piezaren dimentsio-eskakizunak betetzen ditu. Argizarizko ereduak ezaugarri guztiak ezin hobeto errepikatzen ditu, eta hor hasten da dimentsio-zehaztasuna. Argizarizko eredua zehaztugabea bada, metalezko pieza ere zehaztugabea izango da.
2. urratsa – Argizarizko zuhaitzaren muntaketa
Molde-txertaketa ugari sistema zentral batera konektatuta daude. Korridoreek metala barrunbe bakoitzera eramaten dute. Isurketa-sistemaren diseinuak metalaren fluxua eta solidotzea kontrolatzen ditu. Argizari-arbola multzo itxurako egitura bat da, hainbat zatiz osatua, eta guztiak isurketa bakarrean bete daitezke.
3. urratsa – Zeramikazko oskolaren eraikuntza
Busti argizarizko eredua zeramikazko nahastean, eta ondoren eman hare-kare igeltsu geruza bat. Itxaron estaldura lehortu arte. Errepikatu prozesu hau etengabe, geruzaz geruza eraikiz. Zeramikazko oskolak tenperatura altuak eta kolpe termikoak jasan behar ditu. Oskolaren materialaren aukeraketa urtu beharreko aleazioaren araberakoa da.
4. urratsa – Argizaria kentzea
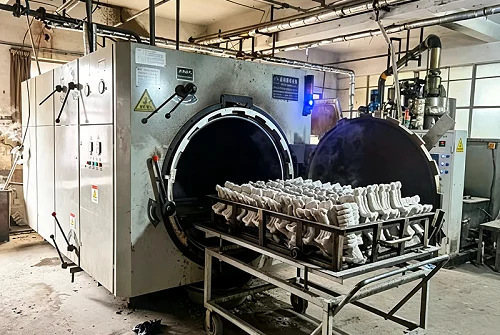
Estalitako zuhaitza lurrun-autoklabe batean sartzen da. Presio handiko lurrunak argizaria urtzen du, eta horrek isurtzea eragiten du. Zeramikazko oskola geratzen da, eta barneko barrunbea guztiz hutsik uzten da. Hau da "argizari galduaren prozesuko" urratsa. Argizaria desagertu da, eta oskola prest dago orain.
5. urratsa – Karga jaurtiketa
Gorputz berdea labean sartzen da. Tenperatura altuak gainerako argizaria eta hezetasuna erretzen ditu. Zeramika sinterizatzen da, bere erresistentzia handituz. Gorputz berdea metal urtua eusteko bezain sendo bihurtzen da.
6. urratsa – Hutsean urtzea
Aleazioa hutsean urtzen den indukzio-labe batean urtzen da. Ez dago airerik. Hutsean urtutako materialaren gasak ateratzen dira. Aleazioaren konposizioa zehatz-mehatz kontrolatzen da. Ezpurutasunak gainazalera igotzen dira, metal purua utziz. Urrats hau funtsezkoa da aleazio erreaktiboetarako eta tenperatura altuko aleazioetarako.
7. urratsa – Hutsean isurtzea
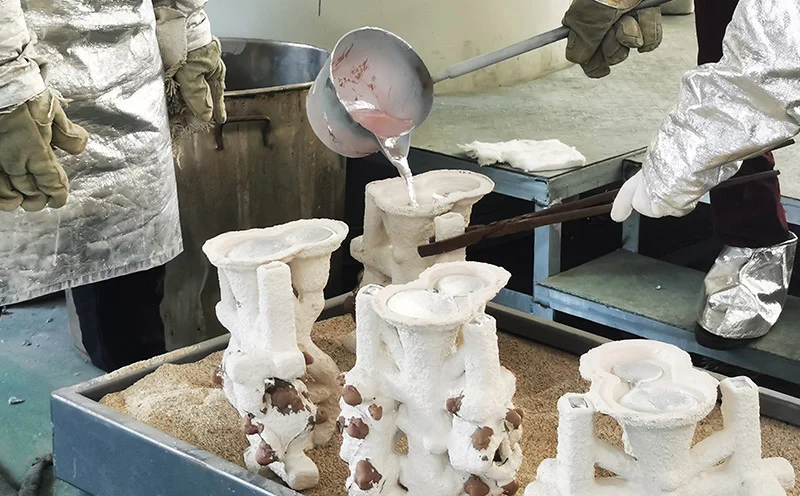
Metal urtua zeramikazko oskola batean isurtzen da. Isurketa prozesua huts-ganbera baten barruan gertatzen da. Ingurunea inerte mantentzen da, oxidazioa eta gasen sarrera saihestuz. Metala solidotzen da barrunbea bete ondoren, eta oskola osorik mantentzen da prozesu osoan zehar.
8. urratsa – Kanporatzea eta Amaitzea
Zeramikazko oskola apurtzen da. Zuhaitza mozten da. Banakako piezak bereizten dira. Tratamendu termikoa aplika daiteke propietate mekanikoak doitzeko. Gainazalaren akaberak ertz zakarrak kentzen ditu. Mekanizazioak tolerantziari neurri kritikoak gehitzen dizkio. Ikuskapenak pieza guztiak egiaztatzen ditu.
Hutsean egindako inbertsio-galdaketa kontrolatutako prozesu operatiboen serie bat da. Urrats bakoitza aurrekoaren gainean eraikitzen da. Kalitate-kontrola edozein etapatan alde batera uzteak ondorengo etapetan zuzendu ezin diren akatsak sor ditzake. Hutsean egindako prozesuaren etapak —hau da, urtzea eta isurtzea— dira, hain zuzen ere, prozesu hau inbertsio-galdaketa estandarretik bereizten dutenak. Urrats hauek dira aleazio erreaktiboen erabilera ahalbidetzen dutenak.
Hutsean egindako inbertsio-galdaketa vs. beste galdaketa-metodo batzuk
Prozesuaren aukera hainbat faktoreren araberakoa da: zehaztasuna, gainazalaren akabera, materialen bateragarritasuna, piezen konplexutasuna, ekoizpen-bolumena eta kostu-mugak. Ez dago prozesu bakar bat ere alderdi guztietan bikaina denik.
Hutsean egindako inbertsio-galdaketa vs. ohiko inbertsio-galdaketa
Desberdintasuna ingurunean datza. Hutsean egindako inbertsio-galdaketak hutsean isurtzea dakar, eta galdaketa tradizionala, berriz, airean egiten da.
Oxidazioa da bien arteko bereizketa nagusia. Molde tradizionalak aleazio erreaktiboen oxidazioa dakar, eta horrek akats-tasa handiagoa eta propietate mekanikoak kaltetzea dakar. Hutsean egindako inbertsio-galdaketak, berriz, purutasun handiagoa eta errendimendu hobea duten metalak sortzen ditu.
Aleazio egokiak: Hutsean egindako inbertsio-galdaketa titaniozko, nikel-oinarritutako superaleazioetarako eta zirkoniozko galdaketarako erabil daiteke; galdaketa tradizionala aluminiozko, altzairuzko eta kobrezko aleazioetara mugatzen da.
Aplikazio tipikoak: hutsean turbina-paletarako eta inplanteetarako erabiltzen da. Ohikoa industria-piezen eta bitxien erabilerarako.
Hutsean egindako inbertsio-galdaketa vs. hareazko galdaketa
Hondarrezko galdaketak hareazko molde lotuak erabiltzen ditu. Azkarra eta merkea da, moldeen kostu txikiekin.
Konpromisoa zehaztasunean eta gainazalaren akaberan datza. Baldintza idealetan, hareazko galdaketak ±0.5 milimetroko tolerantzia lor dezake. Gainazalaren akabera nahiko zakarra da. Hutsean egindako inbertsio-galdaketak ±0.1 milimetro edo gehiagoko tolerantzia lor dezake. Gainazalaren akabera leuna da.
Piezaren tamaina: Hondarrezko galdaketa egokia da pieza handietarako, hala nola motor-blokeetarako eta balbula-gorputzetarako. Hutsean egindako inbertsio-galdaketa, berriz, osagai txikiagoetara mugatzen da.
Ekoizpenaren malgutasuna: Hondarrezko galdaketa oso moldagarria da eta doikuntza azkarrak ahalbidetzen ditu. Hutsean egindako inbertsio-galdaketak argizarizko eredu bat sortzea eskatzen du, eta horrek entrega-epea luzeagoa dakar, baina zehaztasun handiagoa eskaintzen du.
Hutsean egindako inbertsio-galdaketa vs. injekzio-galdaketa
Moldeatze prozesua abiadura handikoa da. Metala presiopean injektatzen da. Ziklo denborak segundotan neurtzen dira.
Aleazioen mugak dira arazoa. Moldeatzeak aluminioarekin, zinkarekin eta magnesioarekin funtzionatzen du. Ezin ditu titaniozko edo nikelezko superaleazioak maneiatu. Tresneriaren inbertsioa handia da. Propietate mekanikoak txikiagoak dira porositateagatik.
Hutsean egindako inbertsio-galdaketa motelagoa da. Baina aleazio zailak maneiatzen ditu. Pieza dentsoagoak eta nekearekiko erresistentzia hobea sortzen ditu. Aukera bolumenaren eta materialaren araberakoa da.
Hutsean egindako inbertsio-galdaketa vs. molde iraunkorreko galdaketa
Molde iraunkorreko galdaketak metalezko molde berrerabilgarriak erabiltzen ditu. Errepikagarritasun bikaina, moldearen bizitza luzea eta ekoizpen-eraginkortasun handia eskaintzen ditu.
Aleazioen aukeraketa mugatua da. Metal erreaktiboek moldearen gainazala korroditu dezakete, moldea degradatuz. Hutsean egindako inbertsio-galdaketak zeramikazko maskor botatzekoak erabiltzen ditu. Aleazio erreaktiboak arazorik gabe maneiatu ditzake.
Aplikazio tipikoak: Molde iraunkorreko galdaketa egokia da gurpilen ertzetarako eta zilindro-buruetarako; hutsean egindako inbertsio-galdaketa egokia da jet motorraren osagaietarako eta inplante medikoetarako.
Hutsean egindako inbertsio-galdaketa vs. galdaketa zentrifugoa
Molde zentrifugoan, moldea biratzen da indar zentrifugoa erabiliz metala molde-barrunbean sartzeko. Emaitza diren piezek dentsitate handia eta barne-trinkotasun bikaina dute.
Aplikagarri diren geometriak ardatz-simetrikoak diren piezetara mugatzen dira, hala nola hodiak, eraztunak eta zilindroak. Hutsean galdutako argizarizko galdaketa, berriz, forma konplexu eta asimetrikoetarako egokia da.
Zentrifugazio bidezko galdaketaren aplikazio-eremu nagusia osagai luze eta hutsak dira. Hutsean galdutako argizarizko galdaketaren aplikazio-eremu nagusia zehaztasun handiko aleazio aktiboko osagaiak dira. Merkatu desberdinetan oinarritzen dira.
Hutsean egindako inbertsio-galdaketa vs. apar galduaren galdaketa
Apar galduaren galdaketak poliestirenozko modeloak erabiltzen ditu. Modelo hauek estali eta hareaz txertatzen dira. Urtutako metalak aparra lurruntzea eragiten du, moldearen barrunbea betez.
Apar galduaren galdaketarako moldearen prestaketa errazagoa da. Ez dago argizarizko eredurik egin edo zeramikazko oskola eraiki beharrik.
Konplexutasuna: Apar galduaren galdaketa egokia da konplexutasun ertaineko piezetarako. Hutsean egindako inbertsio-galdaketa egokia da konplexutasun handiagoa eta xehetasun finagoak dituzten piezetarako.
Gainazaleko akabera: Hutsean egindako inbertsio-galdaketak gainazal leunagoak sortzen ditu. Kostua: Pieza handietarako, apar galduaren galdaketa merkeagoa da. Ekoizpen-eraginkortasuna: Forma sinpleak dituzten piezen kasuan, apar galduaren galdaketa azkarragoa da. Hutsean egindako inbertsio-galdaketa motelagoa den arren, kalitate handiagoko piezak sortzen ditu. Aukera bat egiterakoan, kostuaren eta kalitatearen arteko oreka kontuan hartu behar da.
Hutsean egindako inbertsio-galdaketa vs. beste fabrikazio-prozesu batzuk
Ingeniariek forjaketa, mekanizazioa, gehigarrizko fabrikazioa eta metalezko injekziozko moldeoa ebaluatuko dituzte, galdaketarekin batera. Prozesu bakoitzak bere abantailak eta mugak ditu.
Hutsean egindako inbertsio-galdaketa vs. forjaketa
Forjaketa metalaren deformazio plastikoaren prozesua da. Alearen egitura piezaren geometriarekin lerrokatzen da. Erresistentzia mekaniko handia eta nekearekiko erresistentzia bikaina eskaintzen ditu.
Muga geometrikoak dira erronka nagusia. Forjaketak ezin ditu barne-barrunbe konplexuak edo txanfla sakonak sortu. Materialaren erabilera txikia da: metal kantitate handia kentzen da mekanizazioan.
Hutsean egindako inbertsio-galdaketak geometria konplexuko ia forma garbiko piezak ekoiz ditzake. Materialaren erabilera handia eskaintzen du. Pieza konplexuetarako, kostu-eraginkorragoa da. Forma sinple eta erresistenteetarako, forjatzea da aukera hobea; forma konplexu eta osotasun handikoetarako, hutsean egindako argizari galduko galdaketa da aukera hobea.
Hutsean egindako inbertsio-galdaketa vs. CNC mekanizazioa
Mekanizazioa pieza huts batekin hasten da. Materiala ebaketaren bidez kentzen da. Zehaztasuna CNC makinaren gaitasunen araberakoa da; ±0.005 milimetroko tolerantzia estuak ohikoak dira.
Material-hondakinak prozesu honen eragozpen bat dira. Txirbilak txatartzat hartzen dira, geometria konplexuak mekanizatzea garestia da, eta barne-ezaugarriak zailak edo ezinezkoak dira mekanizatzeko.
Hutsean egindako inbertsio-galdaketa ia forma garbiko prozesua da. Material-hondakinak minimoak dira. Geometria konplexuak galdaketa-prozesuan zehar eratzen dira, mekanizazioaren bidez lortu beharrean. Lote txikiko ekoizpenerako, mekanizazioa azkarragoa da. Forma konplexuko piezen bolumen handiko ekoizpenerako, galdaketaren eta ondoren akaberaren kostua txikiagoa da.
Hutsean egindako inbertsio-galdaketa vs. 3D inprimaketa
3D inprimaketak piezak fabrikatzen ditu geruzak banan-banan pilatuz, diseinu askatasun handia eta barne kanalak eta sare-egiturak sortzeko gaitasuna eskainiz.
Ekoizpen-abiadura nahiko motela da: pieza bakarra fabrikatzeak ordu batzuk edo egunak ere iraun ditzake. Gainazaleko akabera nahiko zakarra da. Ezaugarri mekanikoak anisotropoak dira: erresistentzia norabidearen arabera aldatzen da. Postprozesaketa beharrezkoa da. Pieza bakoitzeko kostua nahiko altua da.
Ekoizpen-bolumenak pieza gutxi batzuk baino gehiago direnean, hutsean egindako inbertsio-galdaketa azkarragoa da, gainazaleko akabera hobea eskaintzen du eta propietate mekaniko isotropoak ematen ditu. Unitate-kostuak txikiagoak dira masa-ekoizpenerako. Pieza bakarreko ekoizpenerako, 3D inprimaketak du abantaila; masa-ekoizpenerako, hutsean egindako inbertsio-galdaketak du abantaila.
Hutsean egindako inbertsio-galdaketa vs. Injekzio metalikoen moldaketa
Metalezko injekzio bidezko moldeaketak metal hauts eta aglutinatzaile gisa erabiltzen du lehengaia. Injekzio bidezko moldeatutako plastikoa da. Aglutinatzailea kentzen da. Pieza sinterizatzen da.
Osagaien tamaina txikia da — 100 gramo baino gutxiago. Zehaztasuna handia da. Ekoizpen-bolumena handia izan behar da tresneria justifikatzeko. Materialen aukerak hauts-maila jakin batzuetara mugatzen dira.
Hutsean egindako inbertsio-galdaketak pieza handiagoak maneiatzen ditu. Aleazio forjatuak erabiltzen ditu, ez hautsak. Materialaren propietateak material forjatuaren baliokideak dira. Kostua txikiagoa da pieza handiagoentzat. MIM bikaina da osagai txiki eta bolumen handikoetarako. Hutsean egindako inbertsio-galdaketa hobea da osagai handiago eta bolumen txikiagoetarako.
Nola aukeratu fabrikazio prozesu egokia
Hautaketa ez da asmatzea. Sei irizpidek gidatzen dute erabakia. Geometria. Materiala. Errendimendu-eskakizunak. Bolumena. Aurrekontua. Epea. Postprozesatzeko beharrak. Lehentasunak behar bezala eman, eta prozesuaren aukeraketa argi geratzen da.
Erabakien Gida
| Beharrezko | Gomendatutako Prozesua |
| Zehaztasun handiko galdaketa | Hutsean Inbertsio Galdaketa |
| Pieza handien kosturik baxuena | Sand Galdaketa |
| Bolumen handiko aluminio ekoizpena | Die Casting |
| Gehieneko indarra | Forja |
| Prototipo azkarra | CNC mekanizazioa |
| Barne egitura oso konplexuak | Fabrikazio Gehigarria |
Lankidetzan aritu NOBLErekin muturretik muturrerako fabrikazio-irtenbideetarako
Artikulu honek hutsean egindako inbertsio-galdaketa prozesuaren ikuspegi zehatza eskaintzen du. Hala ere, proiektu gehienak galdaketa-fasea gainditzen dute eta hainbat prozesuren konbinazioa behar dute: mekanizazioa, xafla metalikoaren fabrikazioa, muntaketa eta gainazalaren tratamendua. Gutxitan estaltzen ditu prozesu bakar batek etapa horiek guztiak.
NOBLEk produktuaren bizi-ziklo osoan zehar laguntza eskaintzen du. CNC mekanizazio zehatzak tolerantzia-eskakizun zorrotzak betetzen ditu; xafla metalikoen fabrikazioa erabiltzen da itxiturak eta euskarriak fabrikatzeko; prototipoak eta serie txikiko ekoizpena erabiltzen dira diseinuak balioztatzeko; eta ekoizpen masiboa malgutasunez egokitu daiteke ekoizpen-bolumenaren arabera. Muntaketa mekanikoak osagaiak elkartzen ditu. Bigarren mailako gainazal-tratamenduak eta ikuskapenak proiektu osoa arrakastaz amaitzen dute.
Diseinu Laguntzatik Produktu Amaituraino
Gure zerbitzua fabrikazioa hasi baino lehen hasten da. Fabrikaziorako Diseinuaren (DFM) berrikuspenek arazoak goiz identifikatzen laguntzen dute. Ingeniaritza aholkularitzak diseinua optimizatzen du. Prototipazio azkarrak diseinu kontzeptuak balioztatzen ditu. Materialen hautaketarako gidak aleazioa aplikaziorako egokia dela ziurtatzen du.
Ondoren, doitasunezko fabrikazio fasea dator. Gainazaleko tratamenduek babesten dute estetika hobetzen duten bitartean. Kalitate ikuskapenek dimentsio kritiko guztiak egiaztatzen dituzte. Muntaketak eta ontziratzeak produktua bidalketa prestatzen dute. Hornikuntza-katearen koordinazioak logistika kudeatzen du.
Kontzeptu-diseinutik azken entregara arte, bazkide bakar batek kudeatzen du prozesu osoa. Hori da gure eredua.
ohiko galderak
Zeintzuk dira hutsean egindako inbertsio-galdaketaren abantailak?
Purutasun bikaina, gainazaleko akabera bikaina eta titaniozko eta nikelezko superaleazioak bezalako aleazio erreaktiboak galdaketa egiteko gaitasuna. Porositatea minimizatzen da eta propietate mekanikoak maximizatzen dira.
Zertan da desberdina hutsean egindako inbertsio-galdaketa ohiko inbertsio-galdaketatik?
Ingurumena da aldea. Ohiko galdaketak airea isurtzen du, oxidazioa eta gasa hartzea eraginez. Hutsean egindako inbertsio-galdaketak hutsean isurtzen du, akats horiek ezabatuz eta errendimendu handiko aleazioak erabiltzea ahalbidetuz.
Zein galdaketa-metodok eskaintzen du zehaztasun dimentsiodun onena?
Hutsean egindako inbertsio-galdaketak eta inbertsio-galdaketa estandarrak tolerantzia estuak dituzte, normalean ±0.1 mm edo gehiago. Galdaketa-metodoen artean, inbertsio-galdaketa da zehatzena.
Hobea al da hutsean egindako inbertsio-galdaketa injekzio-galdaketa baino?
Aplikazioaren araberakoa da. Moldeatze bidezko galdaketa azkarragoa eta merkeagoa da bolumen handiko aluminiozko piezetarako. Hutsean egindako inbertsio-galdaketa hobea da aleazio erreaktiboetarako, geometria konplexuetarako eta porositatea onartezina den aplikazioetarako.
Noiz aukeratu beharko lukete fabrikatzaileek forjaketa galdaketaren ordez?
Erresistentzia eta nekearekiko erresistentzia maximoa behar direnean, eta geometria forjatzeko bezain sinplea denean. Forjaketak aleen egitura karga-bidearekin lerrokatzen du. Moldeatzea hobea da forma konplexuetarako.
Hutsean egindako inbertsio-galdaketak CNC mekanizazioa ordezkatu al dezake?
Ez. Moldeatzeak ia forma garbiak sortzen ditu. Mekanizazioak azken tolerantziak eta gainazal kritikoak ematen ditu. Bi prozesuak osagarriak dira, ez lehiakorrak. Moldeatutako pieza gehienek mekanizazio pixka bat behar dute moldeatu ondoren.







