
Mugimendu-etapa oinarri baten CNC fabrikazioak plangintza zaindua eskatzen du. Bost urrats hauek dira: fabrikaziorako diseinua, materialen hautaketa, CNC mekanizazio estrategia, kostuen optimizazioa eta tailer gai batekin lankidetzan aritzea. CNC mekanizazioak mikra mailako zehaztasuna ematen du. Zehaztasun hori programazio kontrolatuari, tresneria egonkorrei eta ikuskapen diziplinatuari esker dator. Ordenagailu bidezko kontrol numerikoak mekanizazio-ezaugarri konplexuak ahalbidetzen ditu, hala nola T zirrikituak eta poltsikoak argitzeko. CNC fresatzeko makinek +/- 0.004″-ko tolerantzia dute 125 mikrohazbeteko akaberarekin. Barne-izkinek 1/4 sakonerako erradioa behar dute. Mekanizazio-ikuspegi egokiak zure mugimendu-sistema fidagarritasunez funtzionatzen mantentzen du. CNC mekanizazio-sistemak ulertzeak garrantzia du kalitatearentzat. CNC mekanizazioak makinaren konfigurazioa, makina-erremintak eta mugimendu lineala behar ditu. CNC mekanizazio-diseinu onak emaitza arrakastatsuak ahalbidetzen ditu. Ikuspegi honek emaitza koherenteak bermatzen ditu lote guztietan.
CNC mugimendu-eszenatokiaren oinarri bat fabrikatzeko diseinua
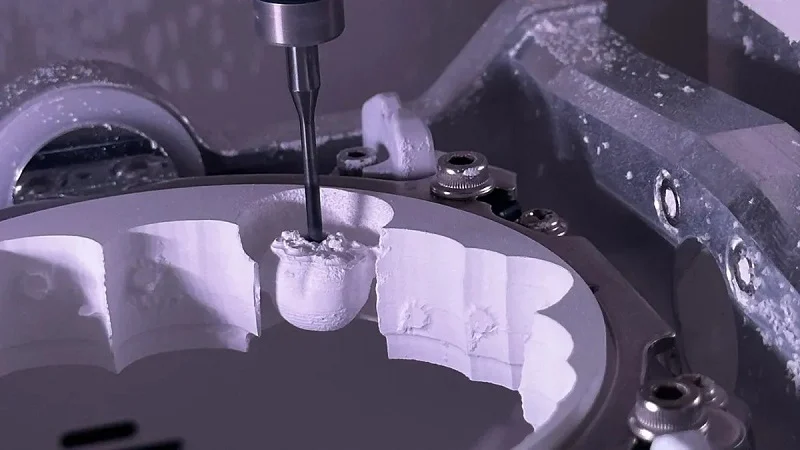
Fabrikaziorako diseinua ez da piezak errazago moztea soilik. CNC mugimendu-etapa baten oinarriarentzat, DFMk piezak mekanizatu ondoren bere funtzio-beharrak bete ditzakeela ziurtatzea du helburu. Lautasuna, paralelismoa eta dimentsio-zehaztasuna CNC prozesurako zein ondo diseinatzen duzunaren araberakoak dira. DFM onak diseinu erronka bat pieza fidagarri bihurtzen du. Aukera egokiek mekanizazio-denbora murrizten dute eta kalitatea hobetzen dute.
Mekanizagarritasunerako Diseinu Arau Kritikoak
Barne izkinak eta erradioak diseinatzea
Barneko izkinek arazoak sortzen dituzte ondo planifikatzen ez badituzu. CNC fresa batek zirkulu batean ebakitzen du. Izkin zorrotz bat diseinatzen baduzu, tresnak ezin izango du iritsi. Urrats gehigarriak edo beste tresna bat behar dituzu. Araua sinplea da. Egin zure barneko izkinaren erradio bertikala gutxienez barrunbearen sakoneraren herena. Are hobeto, erabili erremintaren erradioaren % 130eko erradioa. Adibidez, 10 mm-ko fresa batek gutxienez 6.5 mm-ko izkinaren erradioa behar du. Horrek tresna leunki mugitzen mantentzen du. Erremintaren higadura murrizten du eta gainazalaren akabera hobetzen du.
Zoruaren erradioak ere garrantzia du. Zehaztu 0.5 mm eta 1 mm arteko zoruaren erradioa. Horri esker, makinak fresa estandarrak erabil ditzake. Erradio ez-estandarrak behartzen ditu tailerra bola-muturreko fresak erabiltzera, eta horrek kostua handitzen du. Barne-izkin zorrotzek ere tentsio-kontzentrazioak sortzen dituzte. Erradio egoki batek karga banatzen du eta oinarria sendo mantentzen du.
Hona hemen erreferentzia azkar bat:
| Feature | Gomendatutako balioa | Ohiko Akatsa |
| Izkin bertikalaren erradioa | Gutxienez barrunbearen 1/3 sakonera (erremintaren erradioaren % 130) | Erradio txikiegia izateak 90°-ko bide bat behartzen du, akabera hondatuz. |
| Solairuaren erradioa | 0.5 mm-tik 1 mm-ra | Erradio ez-estandarrek mutur esferikoko fresak behar dituzte, kostua handituz. |
| Hormaren lodiera (metalak) | Gutxienez 0.8 mm | Horma meheek bibrazioa eragiten dute, zehaztasuna murriztuz |
| Hormaren lodiera (plastikoak) | Gutxienez 1.5 mm | Horma meheek beroaren eta tentsioaren ondorioz deformazioa eragiten dute |
Hormaren lodiera eta egitura-zurruntasuna kudeatzea
Hormaren lodierak zuzenean eragiten dio zurruntasunari. Metalezko oinarrietarako, mantendu hormak gutxienez 0.8 mm-ko lodierakoak. Lodiera horretatik behera, materialak bibratu egiten du ebaketa-prozesuan. Bibrazioak zehaztasuna galtzen du. Plastikozko oinarrietarako, erabili gutxienez 1.5 mm. Plastikoak biguntzen dira beroarekin.
Taulak ohiko materialen gutxieneko horma-lodiera erakusten du. 6061 aluminioak 0.8 mm-ko lodiera du. Altzairu herdoilgaitzak 0.75 mm-ko lodiera du. ABSak 1.5 mm behar ditu. Polikarbonatoak 1.0 mm-ra irits daiteke, eta PEEKak ere bai. Zenbaki hauek deformazioa saihesten dute eta oinarria zurrun mantentzen dute kargapean.
Tolerantziak zehaztea eta Gainazaleko akaberak
Dimentsio Geometrikoen eta Tolerantziaren (GD&T) Oinarriak
CNC mugimendu-eszenatokiaren oinarri batek neurri-tolerantziak baino gehiago behar ditu. Kontrol geometrikoa behar du. Lautasunak CNCari gainazal bat zein laua izan behar den esaten dio. Paralelismoak bi gainazal lerrokatuta mantentzen direla bermatzen du. Dei hauek oinarriaren errendimendua kontrolatzen dute. GD&T gabe, tailerrak neurri guztiak lor ditzake baina geometria funtzionala galdu.
Errail linealen muntaketa-gainazalak konfigurazio berean mekanizatu behar dira. Horrek bi errail-eserlekuen arteko paralelismoa bermatzen du. Bereiz mekanizatzen badituzu, aldaketa termikoek eta finkatze-erroreek lerrokatzea nahasi dezakete. Emaitza mugimendu linealaren sistema loteslea da.
Errodamendu-gainazalen gainazal-akabera egokia hautatzea
Gainazalaren zimurtasunak marruskadura eta higadura eragiten ditu. Ra balio altuagoek gainazal zimurtsuagoak esan nahi dute. Errodamenduen gainazaletan, zimurtasunak elementu errodagarrien arteko marruskadura handitzen du. Marruskadura gehiagok higadura handiagoa eta zerbitzu-bizitza laburragoa esan nahi du.
Mugitzen diren piezen arteko marruskadura dinamikoa gainazalaren akaberarekin proportzionala da. Horregatik, leuntzeko urratsak sarritan CNC mekanizazioaren ondoren datoz. CNC mugimendu-eszenatokiaren oinarrian dauden errodamendu-gainazalen helburu ona akabera leuna da, marruskadura murrizteko eta errodamenduen bizitza luzatzeko.
Ezaugarriak txertatzea Batzar eta Lerrokatzea
Zehaztasun handiko espiga-zuloak diseinatzea
Muntaketa-prozesuan zehar, espiga-pinek osagaiak lerrokatzen dituzte. Lerrokatze errepikakorra bermatzen dute beti. Zulo hauen diseinua garrantzitsua da zehaztasunerako.
| Diseinu-parametroa | Gomendatutako Praktika | Zergatik da garrantzitsua |
| Zulaketa | Erabili zulagailuaren tamaina zuzena; zulo sakonak egiteko zulagailu txikia erabili | Zuloaren tamaina zehatza bermatzen du egokitze estua lortzeko |
| Otxabuketa | Erabili akabera-errematxagailua abiadura motelean eta aurrerapen koherentean | Tolerantzia estua lortzen du lerrokatze zehatza lortzeko |
| Ertz distantzia | Mantendu pinaren diametroaren 2-3 aldiz handiagoa ertzetik | Kargapean zuloak apurtzea eragozten du |
| Pinuen arteko tartea | Pintzaren diametroaren 3-5 aldizko tartea | Karga banaketa uniformea, ahultzea saihesten du |
| Txanflarrak | Gehitu txanflak zuloen ertzei | Pintxoen sartzea errazten du, kalteak saihesten ditu |
Arau hauek oinarriaren egitura sendoa mantentzen dute. Ertz hautsi batek edo gaizki lerrokatutako pin batek muntaketa osoa hondatzen du.
T zirrikituak eta muntaketa-ereduak sortzea errail linealetarako
Errail linealek muntatzeko gainazal lauak eta garbiak behar dituzte. Ezer torlojutu aurretik, ziurtatu gainazala laua eta garbia dela. Erabili erreferentzia-errail bat eta gidatutako errail bat. Estutu torlojuak pixkanaka sekuentzia egokian. Egiaztatu paralelotasuna ibilbide osoan zehar, ez bakarrik muturretan.
Aurrekarga maila lor dezakezun muntaketa zehaztasunarekin lotu. Aurrekarga handiagoak lerrokatze akatsak okerrera egiten ditu. Diseinu on batek mugimendu linealaren sistema hasieratik ondo funtzionatzea ahalbidetzen du.
Zure mugimendu-eszenatokiaren oinarrirako materialak hautatzea CNC
Mugimendu-eszenatokiaren oinarrirako aukeratzen duzun materialak zehazten du haren errendimendua, kostua eta iraupena. Aukera bakoitzak alde onak eta txarrak ditu. Material batzuek bibrazioa ondo xurgatzen dute. Beste batzuk arinak edo mekanizatzeko errazak dira. Zure abiadurak, kargak eta inguruneak gidatu beharko lukete zure aukera.
Errendimendu handiko oinarrietarako metalak
Aluminio 6061-T6: Pisu eta kostuaren industria estandarra
6061-T6 aluminioak CNC mekanizazioa gidatzen du mugimendu-eszenatokietarako oinarrietarako. Azkar ebakitzen du, altzairuaren herena pisatzen du gutxi gorabehera eta aukera gehienek baino merkeagoa da. Aleazio honek erresistentzia ona ematen du bere pisurako eta herdoilaren aurkako erresistentzia naturala du. Laborategiko eta industria arineko eszenatoki gehienetarako, material honek errendimendua eta prezioa orekatzen ditu.
Alde txarra bero-aldaketekin agertzen da. Aluminioa 23 ppm inguru hazten da Celsius gradu bakoitzeko. Altzairuzko torloju batek 12 ppm inguru baino ez ditu hazten. Lantegia berotzen denean, oinarria torlojua baino gehiago zabaltzen da. Hutsune horrek posizio-erroreak sortzen ditu. 3 °C-ko aldaketa batek 7 mikrometro inguruko errorea eragin dezake 200 mm-ko ibilbidean. Erabilera askotarako, ondo dago hori. Mikra azpiko lanetarako, beste aukera bat behar duzu.
Burdinurtua eta altzairua, gehienezko amortiguazio eta egonkortasunerako
Burdinurtuak ertz berezia ematen die zehaztasun handiko eszenatokiei. Grafitozko egiturak bibrazio mekanikoa bero bihurtzen du. Horrela, bibrazioak azkar desagertzen dira oinarrian zehar oihartzun egin beharrean. Amortizazio honek ebaketa-erreminta edo zunda egonkor mantentzen du lanean zehar.
Burdinurtuak hainbat abantaila ere eskaintzen ditu CNC mekanizaziorako:
- Grafitozko egiturak bibrazio-murrizketa bikaina ematen dio, egonkortasunerako gakoa
- Konpresio-erresistentzia handia karga astunak tolestu gabe eusteko
- Higadura-erresistentzia bikaina, gainazalak urteetan zehar onak mantentzen dituena
- Grafito naturalaren lubrifikazioa, irristatze-piezen marruskadura murrizten duena
- Tamaina egonkorra denboran zehar, arrastatze edo tentsio-erlaxazio gutxirekin
Alde txarra pisua da. Burdinurtuzko oinarriak astunak eta mekanizatzeko motelak dira. Baina egonkortasuna abiadura baino garrantzitsuagoa denean, material honek irabazten du. Altzairuak antzeko zurruntasuna ematen du are erresistentzia handiagoarekin, nahiz eta burdinurtuaren moteltze naturala falta zaion.
Aplikazio Espezializatuetarako Plastikoak eta Konpositeak
Azetala (POM) erabiltzea marruskadura txikiko eta lan arineko eszenatokietarako
Azetala, POM ere deitua, metal gehiegi dagoen eszenatoki arinetarako egokia da. Plastiko honek erraz ebakitzen du edozein CNCtan. Irristakortasun naturala du, beraz, irristatzeko piezak leunki mugitzen dira koipe gehigarririk gabe. Azetalak hezetasunari eta disolbatzaile gehienei aurre egiten die. Prototipoetarako edo eskola-konfigurazioetarako, kostuak baxuak mantentzen ditu zehaztasun egokia emanez.
Muga zurruntasuna da. Azetala aluminioa baino gehiago tolesten da kargapean. Beroarekin ere gehiago dilatatzen da. Mantendu azetal oinarriak txikiak eta arinki kargatuta. Lan astunagoetarako, metalezkoak dira egokienak.
Karbono-zuntzez betetako polimeroak zurruntasun-pisu erlazio handietarako
Karbono-zuntzezko konpositeek pisuaren jokoa erabat aldatzen dute. Karbono-zuntzak 1.6-1.8 g/cm³ inguruko dentsitatea du, altzairuaren laurden bat gutxi gorabehera eta aluminioaren bi heren. Bere Young-en modulua 230 GPa-tik 500 GPa-ra bitartekoa da, altzairua 200 GPa inguruan berdinduz edo gaindituz. Nahasketa horrek aluminiozko aleazioek baino askoz handiagoa den zurruntasun-pisu erlazioa ematen du.
Mugitzeko gantry edo robot besoetarako, pisu aurrezpen honek garrantzi handia du. Masa gutxiagok azelerazio azkarragoa eta motorraren momentu txikiagoa esan nahi du. Materialak bibrazioak ere ondo xurgatzen ditu. Arazoa kostua eta eraikuntza konplexutasuna da. Karbono-zuntzezko piezek CNC mekanizazio material eta tresna bereziak behar dituzte. Baina aeroespazial edo abiadura handiko automatizaziorako, errendimendua prezioaren araberakoa da.
Aplikazioaren Beharren Oinarritutako Materialen Hautaketa Gida
Materialen propietateak karga eta abiadura eskakizunekin bat etortzea
Hasi zure kargarekin. Karga astunek metalak behar dituzte. Karga arinek plastikoak onartzen dituzte. Ondoren, pentsatu abiaduran. Abiadura handiko mugimenduak bibrazioa areagotzen du, beraz, moteltzea ezinbestekoa da. Burdinurtuak ondoen kudeatzen du hau. Abiadura eta karga moderatuetarako, aluminiozko 6061-T6 aukera praktikoa izaten jarraitzen du.
Ingurumen-faktoreak kontuan hartuta (adibidez, hedapen termikoa, korrosioa)
Tenperatura aldaketek material bakoitza modu ezberdinean eragiten dute. Beheko taulak erakusten du nola eragiten duen hedapen termikoak zehaztasunari:
| Materiala / Osagaia | CTE (ppm/°C) | Zehaztasunaren eragina |
| Aluminiozko eszenatokiko gorputza | 23 | Gehiago zabaltzen da, eta horrek tentsio-desadostasuna eragiten du torloju eragilearekin |
| Altzairuzko torloju | 12 | Gutxiago zabaltzen da; 3 °C-ko aldaketa → 36 ppm → ~7 µm-ko errorea 200 mm-ko ibilbide bakoitzeko |
| Kodetzaile linealaren beirazko eskala | ~ 10 | Hedapen txikiagoa; errore termikoa murrizten du kontrol itxiarekin |
| Invar (hedapen baxuko aleazioa) | Altzairua/aluminioa baino askoz txikiagoa | Akats termikoak murrizten ditu, baina garestia eta zaila da egiteko |
Metro bateko altzairuzko torloju batek 36 mikrometro hazten da 3 °C-ko aldaketa bat izanez gero. Abiadura handiko marruskadurak bero gehiago gehitzen du. 3000 bira/min-tan, marruskadura horrek 8 °C-tan igo dezake tenperatura, eta horrek 10 mikrometroko hazkundea eragiten du torlojuaren 100 mm-ko luzerako. Beirazko eskalako kodetzaile batekin egindako begizta itxiko kontrolak errore horren zati handi bat konpontzen du. Eremu heze edo korrosiboetarako, aluminioaren oxido geruza naturalak babesten du. Altzairuak estaldurak edo plakak behar ditu. Plastikoek produktu kimiko gehienei aurre egiten diete, baina biguntzen dira bero handian.
CNC Mekanizaziorako Kostuen Optimizazio Estrategiak
Mugimendu-eszenatokiko oinarrizko CNC baten prezioa hiru faktore nagusiren araberakoa da: mekanizazio-denbora, materialaren kostua eta konfigurazio-konplexutasuna. Pieza hauek elkarrekin nola funtzionatzen duten jakiteak aukera adimentsuak egiten laguntzen dizu, kalitatea galdu gabe dirua aurrezten dutenak. Ikus dezagun nora doan zure aurrekontua benetan eta nola lortu gehiago.
Diseinua sinplifikatzea mekanizazio-denbora murrizteko
Poltsiko sakonak eta 3D konturo konplexuak minimizatzea
Poltsiko sakonek arazo errealak sortzen dituzte CNC mekanizazioan. Tresna luzeek gehiago tolesten dute, materiala polikiago kentzen dute eta askotan gainazal zakarragoak uzten dituzte. Makinak ebakidura arinagoak eta pase gehigarriak behar ditu dardara kontrolatzeko. Txirbilak zulo sakonetan ere itsatsita geratzen dira, eta horrek gainazalak kaltetu eta tresnen higadura bizkortu dezake. Horrek ziklo-denbora handitzen du eta egiaztapen gehigarriak edo eskuzko garbiketa behar izan ditzake. Poltsiko baten sakonera beharrezkoa ez bada, sakonera txikiagoa egiteak edo forma aldatzeak kostua murriztu dezake kalitatea kaltetu gabe.
3D forma konplexuek antzeko konpromisoak behar dituzte. Gainazal kurbatu guztiek abiadura motelagoak eta erreminta-ibilbidearen plangintza gehiago behar dituzte. Forma sinpleak dituen gainazal lau batek denbora askoz gutxiagoan mekanizatzen du. Galdetu zeure buruari ea forma dotore horrek benetan axola duen. Askotan, diseinu sinpleago batek erresistentzia bera ematen du kostu askoz txikiagoan.
Zuloen neurriak eta hariztaien sakonera estandarizatzea
Tamaina estandarrak eskuragarri dauden erremintekin bat datoz. Erabili ohiko zulagailuen tamainak, hala nola 1/8″, 1/4″ edo 3/8″, edo milimetro osoak. Saihestu tamaina arraroak, hala nola 0.492″. Hari-tamainek ohiko estandarrak jarraitu behar dituzte, hala nola 4-40, 6-32 edo 1/4-20. Mantendu hari-zuloaren sakonera aplikaziorako egokia.
| Diseinuaren ikuspegia | Kostuen eragina | Gomendatutako ekintza |
| Ezaugarri pertsonalizatuen tamainak | Tresna bereziak, osagarri bereziak edo programazio gehigarria behar ditu | Erabili zulo-tamaina estandarrak eta hari-estandarrak |
| Ezaugarri estandarizatuak | Hornidura arriskua eta ekoizpen kostua murrizten ditu | Ahal den guztietan estandarizatzea |
Zulagailu estandar batek zulo bat egiten du segundo gutxitan. Zulo bera neurri pertsonalizatu batera fresatzea hainbat aldiz gehiago behar da. Aurrezpena azkar metatzen da zulo askotan.
Lote-tamaina eta hornitzaile egokia aukeratzea
prototyping vs. Ekoizpena: Bolumenak unitateko kostuan duen eragina
Muntaketa-kostuak berdinak dira, lote-tamaina edozein dela ere. Horrek esan nahi du mugimendu-etapa bakarreko CNC bat egiteak muntaketa-kostu handia duela pieza bakoitzeko. Ekoizpen-saioek kostu finko hori pieza askotan banatzen dute, unitateko prezioa asko jaitsiz. Beheko taulan ohiko kostuen banaketa erakusten da:
| Kostuen osagaia | Kostu osoaren ehuneko tipikoa | Funtsezko Gidariak |
| Mekanizazio denbora | aldatu egiten da | Materialaren gogortasuna, ezaugarri kopurua, konfigurazioaren konplexutasuna |
| Material | aldatu egiten da | Barra-materiala vs. plaka, material mota |
| Setup | Kantitatearen arabera aldatzen da | Kostu finko banatua multzoaren tamainan zehar |
| Amaitzen | aldatu egiten da | Anodizazioa, hauts-estaldura, plakatzea, leuntzea |
Planifikatu zure prototipoen fasea ekoizpena kontuan hartuta. Diseinatu fabrikaziorako hasieratik, geroago birdiseinu garestietan ordaindu ez dezazun.
DFM Feedback-erako Fabrikazio Bazkide baten Abantailak
Fabrikazio-bazkide on batek zure diseinua egiaztatzen du ekoizpena hasi aurretik. Arazoak goiz detektatzen dituzte. Fabrikazio-bazkide fidagarri batek bezeroei prototipoak eta ekoizpen masiboa kostu-eraginkorrak lortzen laguntzen die. Beren taldeak diseinuari buruzko fabrikazio-feedbacka ematen du, aldaketak merkeak diren bitartean arazoak aurkitzen dituena. Talde-lan honek akats garestiak saihesten ditu eta prozesu osoa leunagoa egiten du.
Materialen kostua vs. mekanizazio kostuaren arteko oreka
Noiz aukeratu behar da material garestiago eta mekanizatzeko errazagoa den bat
Batzuetan material garestiago batek dirua aurrezten du oro har. 6061-T6 aluminioak azkar eta fidagarri mekanizatzen du. Aleazio gogorrago batek kiloko merkeago balio dezake, baina mozteko denbora gehiago behar du, mekanizazio denbora handituz. Mekanizazio denborak kostu osoaren zati handi bat osatzen duenez, mozketa azkarragoak askotan material merkeagoa gainditzen du. Matematikak ardatza mugitzen mantentzen duten materialen alde egiten du.
Hondakinak murrizteko stockaren tamaina optimizatzea
Eskatu stocka zure azken piezaren tamainatik gertu. Tamaina handiko blokeek material gehiago kendu behar dute, eta horrek mekanizazio denbora gehitzen du eta hondakinak sortzen ditu. Stock tamaina estandarrek hornidura arriskua murrizten dute eta CNC mekanizazio prozesua sinplifikatzen dute. Hitz egin zure hornitzailearekin eskuragarri dauden barra eta plaka tamainei buruz diseinua amaitu aurretik. Zure piezaren tamainan aldaketa txiki batek stock estandarra erabiltzeko aukera eman diezazuke, materialaren kostua eta mekanizazio denbora murriztuz.
Zure mugimendu-etapako oinarrizko CNC proiekturako urratsez urratseko gida
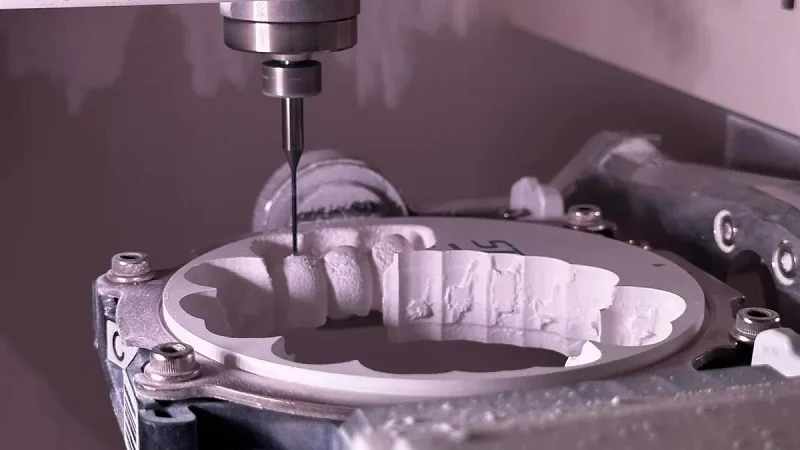
Mugimendu-faseko oinarrizko CNC proiektu bat ondo egiteak prozesu argi bat jarraitzea esan nahi du. Urrats bakoitza aurrekoaren gainean eraikitzen da. Diseinu- fasean presaka egiteak arazoak sortzen ditu. Metodologia-ikuspegi batek denbora eta dirua aurrezten ditu. Azken piezak zure zehaztasun- beharrak betetzen dituela ziurtatzen du.
1. urratsa: Motion Stage Base CNCrako zure CAD eredua amaitzea
Diseinua da zure CNC mekanizazio proiektuaren oinarria . CAD eredua mekanizazio tailer batera bidali aurretik , egiaztatu xehetasun guztiak. Eredu garbi batek atzerapenak saihesten ditu. Mekanizazio konfigurazioa ondo joaten laguntzen du . Diseinu fase hau funtsezkoa da zehaztasunerako.
Fitxategi formatu zuzena esportatzea (STEP, IGES)
Erabili STEP edo IGES bezalako fitxategi formatu neutro bat. Eredu solidoen formatu hauek geometria garbi transferitzen dute. CNC mekanizaziorako diseinu asmoa mantentzen dute. Fitxategi formatu oker batek aurrekontu prozesua geldiarazten du. Mekanizazio programa osoa atzeratzen du . Formatu desegoki bat erabiltzeak CNC proiektuan atzerapenak eragiten ditu. Hau CNC mekanizaziorako oinarrizko araua da.
| pitfall | Saihesteko estrategia |
| Tolerantzia gehiegi estuak (adibidez, ±0.005 mm) | Erabili ±0.1 mm ezaugarri orokorretarako; gorde tolerantzia estuagoak doitasun-doikuntzarako soilik, hala nola errodamenduen eserlekuetarako edo ukipen-gainazaletarako. |
| Barneko izkin zorrotzak (90°) | Gehitu erremintaren erradioaren gutxienez % 130eko erradioa duten fileteak, fresatzeko erreminta estandarrek geometria moztu ahal izateko. |
| Poltsiko sakonak | Saihestu poltsiko sakonak erremintaren desbideratzea eta bibrazioa saihesteko. |
| Horma meheak edo elementu altuak euskarririk gabe | Mantendu hormaren lodiera 0.8 mm-tik gora (aluminioa) edo 0.8 mm-tik gora (altzairua); saihestu itxura-erlazio gehiegizkoak; gehitu saihetsak edo gusset-ak indargarri gisa. |
| Tresnen sarrera/irteera bideak alde batera utzita | Sarrerako txanflak edo sarrera-eremuak eman; irteerako erliebe-eremuak gehitu bizarrak eta gainazaleko urradurak saihesteko. |
Geometria eta eskala iragazgaitzak egiaztatzea
Egiaztatu zure ereduak hutsuneak dituen. Gainazaleko hutsune batek CNC makinaren softwarea nahasten du. Eskala-erroreak beste arazo larri bat dira. Eskala okerreko diseinu batek zuzenean eragiten dio fabrikazioaren zehaztasunari . Mugimendu linealaren sistemak huts egingo du oinarriaren tamaina okerra bada. Mekanizazioa hasi aurretiko egiaztapen funtsezkoa da hau. Mekanizazio- urrats hau funtsezkoa da arrakastarako.
2. urratsa: Marrazki tekniko zehatza prestatzea
Marrazki teknikoak diseinuaren asmoa jakinarazten dio mekanizazio tailerrari. GD&T oharrak komunikazio honen funtsezko atala dira. GD&T duen marrazki batek akatsak murrizten ditu. Mekanizazio- operadoreak funtzionalitate-eskakizunak ulertzen dituela ziurtatzen du. Horrek zuzenean laguntzen du mugimendu linealaren muntaketan zehaztasunaren helburua . GD&T diseinu- estandarra ondo ulertzen dute tailer esperientziadunek.
Posizioak eta orientazioak kontrolatzen dituen GD&T ikuspegi batekin, errore metaketaren alderdi honek muntaketa arazoak sortzeko aukera gutxiago du. Aitzitik, tolerantzia multzo osoa hartzen du kontuan, modeloaren fabrikazioa errepikagarria izan dadin, ordezka daitezkeen piezekin. Diseinu-eskakizun guztiak esplizituki adieraziz, GD&T prozesu sakon batek dimentsio- eta tolerantzia-espezifikazio guztiak zehatz-mehatz betetzea bermatzen du.
Nola idatzi tolerantzia eta akabera kritikoak
Gainazaleko akabera beste ohar kritiko bat da. Errodamendu-gainazaletarako, zehaztu gainazaleko akabera leuna. Horrek mugimendu linealaren kalitatea hobetzen du. Mekanizazio- prozesuak ohar argiak izatearen onura du. Tolerantziak argiak izan behar dira. Erabili aldebiko (±0.1 mm) edo ingeniaritza-doikuntza formatuak. Mekanizazio- konfigurazioak xehetasun-maila hau eskatzen du. Diseinu- marrazki on batek asmakizunak saihesten ditu.
| Oharpen kritikoa | Estandarra/Balioa | Aplikazio orientabidea |
| Azalera Amaitu | Gainazaleko akabera estandarrak eskuragarri; akabera finagoak eskaeraren arabera | Gainazal bakar batek akabera espezifikoa behar badu, zuzenean gainazalean oharrak egin; bestela, ohar orokorrak jarri. |
| Tolerantziak | ISO 2768 araudiaren araberako tolerantzia estandarrak edo zehaztutakoak | Estandarra baino estuagoa denean bakarrik beharrezkoa; erabili aldebiko (±0.1 mm), aldebakarreko edo doikuntza teknikoko (adibidez, 6H) formatuak. |
| GD&T (Neurriak eta Tolerantzia Geometrikoak) | GD&T ikurrak behar diren moduan | Erabili funtzio-eskakizunetarako; ezaugarri ez-kritikoetan tolerantzia lasaiagoak ahalbidetzen ditu, kalitatea hobetuz eta kostua murriztuz. |
Materialen zerrenda argi baten garrantzia (BOM)
BOM argi batek nahasketak saihesten ditu muntaketa prozesuan . Materialak eta hardwarea definitzen ditu. Horrek denbora aurrezten du eta hondakinak murrizten ditu. Fabrikaziorako diseinu onak BOM argi bat barne hartzen du. Mekanizazio tailerrean CNCa modu eraginkorrean prestatzen laguntzen du . BOMa erreferentzia puntu partekatua da guztiontzat. Muntaketa prozesua leunagoa egiten du.
- Kostuen murrizketa: GD&T-k diseinuaren zehaztasuna hobetzen du, ekoizpena optimizatzen duten tolerantzia egokiak ahalbidetuz eta, horrela, fabrikazio-kostuak murriztuz.
- Funtzionalitate optimizatua: Diseinu-eskakizun guztiak berariaz adierazteak pieza baten funtzionaltasunari lotutako dimentsio- eta tolerantzia-espezifikazioak zehatz-mehatz betetzea bermatzen du, mugimendu-eszenatokiaren oinarri den CNCak bere funtzionaltasun-eskakizunak betetzen dituela ziurtatuz.
- Uniformitatea eta erosotasuna: GD&T fabrikatzaileen artean hizkuntza koherentea da, diseinuen asmakizunak eta interpretazio okerrak murrizten dituena, geometria koherenteak bermatzen eta fabrikazio-erroreak minimizatzen dituena.
- Komunikazio zehatza: Diseinu korapilatsuak pieza fisikoetan bihurtzeak komunikazio zehatza eta fidagarria eskatzen du. GD&T-k diseinatzaileei, fabrikatzaileei eta kalitate-taldeei argi komunikatzeko aukera ematen die, denbora eta dirua aurreztuz eta akatsak saihestuz.
3. urratsa: Berehalako aurrekontua eta DFM analisia lortzea
Hurrengo urratsa aurrekontua lortzea da. Bilatu mekanizazio denboraren eta materialaren banaketa . Mekanizazio denbora kostu eragile garrantzitsua da. CNC programa ere faktore bat da. Fabrikatzaile bat bezalako bazkide fidagarri batek esperientzia profesionala eskaintzen du. Oinarrietarako CNC mekanizazioaren ñabardurak ulertzen dituzte . Haien iritziak CNC mekanizazio prozesurako diseinua optimizatzen laguntzen du.
Zer bilatu behar da mugimendu-eszenatokiko oinarrizko CNC aurrekontu batean?
Bilatu xehetasun guztiak. Egiaztatu mekanizazio- denbora eta materialaren kostua. Fabrikazio- bazkideak prezio argiak eskaini beharko lituzke. Horrek aurrekontua kudeatzen laguntzen dizu. Aurrekontu on batek fabrikazio-analisirako diseinua erakusten du. Arazo potentzialak nabarmentzen ditu.
Eskalarekin lotutako akatsek fabrikazio arazo larriak sor ditzakete. Eskalatze desegokiak zuzenean eragiten dio fabrikazioaren zehaztasunari eta eraginkortasunari, hau da, eskala okerreko fitxategi batetik mekanizatutako mugimendu-eszenatokiko CNC oinarri batek ez ditu beharrezko tolerantziak beteko, eta horrek mugimendu-kontrolean arazo funtzionalak eta amaitutako piezaren balizko bazterketa eragingo ditu.
Nola interpretatu DFM txosten bat eta nola berrikusi zure diseinua
DFM txostenak poltsiko sakonak, horma meheak eta izkin zorrotzak bezalako arazoak markatuko ditu. Adibidez, saihestu poltsiko sakonak erremintaren deformazioa saihesteko. Gehitu fileteak barneko izkinetan erremintaren erradioaren gutxienez % 130eko erradioarekin. Horrela, ebaketa-prozesua egonkor mantentzen da. Txostenak diseinua berrikusten laguntzen dizu mekanizazio hobea lortzeko . Lankidetza honek mugimendu linealaren azken muntaketa hobetzen du . CNC makinak pieza zehaztasun handiz ekoiztu dezakeela ziurtatzen du . Berrikuspen hau proiektuaren bizi-zikloaren zati kritikoa da. Dirua aurrezten du eta mugimendu linealaren azken sistema hobetzen du. Mekanizazio- prozesuak onura handia ateratzen du DFM analisi sakon batetik. CNC mekanizazio ona diseinu onaren mende dago . CNC mekanizazio -tailerrak lana eraginkortasunez konfigura dezake. Lankidetza hau funtsezkoa da proiektu arrakastatsu bat lortzeko.
Zure mugimendu-eszenatokiko oinarrizko CNC beharretarako fabrikatzaile batekin lankidetzan aritzea
Zure mugimendu-eszenatokiaren oinarri CNCa diseinatu duzu, material egokia aukeratu duzu eta kostuak murriztu dituzu. Orain eraiki dezakeen bazkide bat behar duzu. Fabrikatzaile fidagarri batek behar duzun guztia leku bakarrean biltzen du. Beren taldeak prozesu osoa kudeatzen du zure lehen CAD fitxategitik hasi eta erabiltzeko prest dagoen oinarri amaitu eta probatu bateraino.
Gure zerbitzu osoko fabrikazio gaitasunak
Diseinu Laguntzatik Mekanizazio Ondorengo Muntaketara
Fabrikatzaile on batek ez du zure fitxategiak itxaroten eta ebakitzen hasten. Haien ingeniariek zure diseinua egiaztatzen dute mekanizazioa hasi aurretik. Tresnetarako sarbidearekin, hormaren lodierarekin eta tolerantzia-pilaketekin arazoak bilatzen dituzte. Diseinu-berrikuspen honek arazoak detektatzen ditu aldaketak oraindik kostu txikikoak diren bitartean. Pieza errazago egiteko errendimendua galdu gabe feedbacka jasotzen duzu.
CNC fresatzeko makinek lana amaitu ondoren ere laguntza jarraitzen du. Fabrikatzaileak mekanizazio osteko zerbitzuak eskaintzen ditu, denbora eta arazoak aurrezten dizkizutenak. Desbarbadura, gainazalaren akabera eta anodizazioa kudeatzen dituzte. Errail linealak, errodamenduak eta torlojuak bezalako piezak ere muntatzen dituzte zure oinarrian. Horrek esan nahi du zure sisteman sartzeko prest dagoen mugimendu-eszenatokiko CNC oinarri bat lortzen duzula, ez mekanizatutako piezen kaxa bat soilik.
Haien taldeak fabrikazio prozesuko urrats guztiak koordinatzen ditu. Harremanetarako pertsona bakarrarekin lan egiten duzu, saltzaile askorekin orekatu beharrean. Ikuspegi sinple honek epeak murrizten ditu eta nahasmena kentzen du. Proiektu konplexuetarako, iturri bakarreko erosotasun honek benetako aldea eragiten du.
Trebetasuna metalezko eta plastikozko mekanizazio zehatzean
Tailer askok metaletan edo plastikoetan jartzen dute arreta. Fabrikatzaile trebe batek biak trebetasun berdinarekin maneiatzen ditu. Haien mekanikariek badakite nola jokatzen duen 6061-T6 aluminioak azetal edo karbono-zuntzez betetako polimeroekin alderatuta modu ezberdinean. Aurrerapenak, abiadurak eta tresneria doitzen dituzte material bakoitzerako, gainazaleko akabera eta dimentsio-zehaztasun onena lortzeko.
Malgutasun hau garrantzitsua da zure mugimendu-eszenatokiaren oinarriaren CNCak material mistoak erabiltzen dituenean. Baliteke aluminiozko oinarri-plaka bat izatea plastikozko errodamendu-euskarriekin edo gida-blokeekin. Fabrikatzaileak pieza horiek guztiak etxean mekanizatzen ditu, beraz, ezin hobeto egokitzen dira elkarrekin. Material askorekin duten esperientziak esan nahi du alternatibak iradoki ditzaketela zure lehen aukerak mekanizazio-erronka gehigarriak sortzen baditu.
Ziurtagiriak eta Kalitate Bermea
Kalitatearen Kudeaketa Sistema Ziurtatu batekin Kalitatearen Promesa
Kalitate kudeaketa sistemaren ziurtagiria ez da horman dagoen plaka bat soilik. Lanaren atal guztiak ukitzen dituen kalitatearekiko ikuspegi argi bat erakusten du. Ziurtagiridun fabrikatzaile batek idatzizko urratsak jarraitzen ditu aurrekontutik hasi eta azken ikuskapeneraino denetarako. Kalitate zenbakiak jarraitzen dituzte eta datu horiek erabiltzen dituzte beren prozesuak hobetzen jarraitzeko.
Zuretzat, horrek emaitza egonkorrak esan nahi du lote batetik bestera. Zure prototipoan lortzen duzun zehaztasun bera ehunka edo milaka unitateko ekoizpen-serieetara ere iristen da. Haien kalitate-sistemak ziurtatzen du mugimendu-etapa bakoitzak oinarrizko CNC estandar altu berdinak betetzen dituela. Jasotzen dituzun piezetan konfiantza izan dezakezu, mekanizazioa ikusteko han ez zaudenean ere.
Medikuntzako Gailuen Kalitate Kudeaketa Sistema Ziurtatu batekin, Medikuntzako Arau Zorrotzak Betetzen
Gailu medikoek estandar are altuagoak eskatzen dituzte. Gailu medikoen kalitatearen kudeaketa sistemaren ziurtagiri batek erakusten du fabrikatzaileak behar horiek betetzen dituela. Arau honek arriskuen kudeaketan, trazabilitatean eta prozesuen egiaztapenetan jartzen du arreta. Ezinbestekoa da diagnostiko ekipamenduetan, kirurgia robotetan edo laborategiko automatizazioan sartzen den edozein piezarentzat.
Zure mugimendu-eszenatokiko oinarrizko CNCa gailu mediko baten parte izango bada, ziurtagiri honek garrantzi handia du. Horrek esan nahi du fabrikatzaileak fabrikazio-urrats bakoitzaren erregistro zehatzak gordetzen dituela. Materialak jatorrira arte jarrai ditzakete eta ikuskapen-emaitza guztiak erregistratu. Trazabilitate honek zure arauzko aurkezpenak errazten ditu eta zure piezek kalitate-arau zorrotzenak betetzen dituztela ziurtatzen dizu.
Fabrikatzaile ziurtatu batekin lan egiten duzunean, ez dituzu mekanizatutako piezak soilik erosten. Zure hornitzaileak frogatutako kalitate-sistemak jarraitzen dituela jakiteak dakarren lasaitasuna erosten ari zara.
Mugimendu-eszenatoki baten oinarria CNC bat eraikitzea hiru gauzatan laburbiltzen da. Diseinu adimendunak CNC mekanizazioa errazagoa eta merkeagoa egiten du. Material egokiak zure mugimendu-sistema egonkorra mantentzen du kargapean. Bazkide on batek benetako trebetasun eta zehaztasunarekin egiten du CNC mekanizazioa.
Hasi zure diseinuarekin. Begiratu izkin zorrotzak eta horma meheak. Hauek arazoak sortzen dituzte CNC mekanizazioan. Aukeratu zure beharretara egokitzen den material bat. Aluminioa egokia da lan gehienetarako. Altzairuak edo burdinurtuak hobeto jasaten dituzte karga astunak. Aukera honek zehaztasunari eta epe luzeko errendimenduari eragiten dio.
Bilatu mugimendu-oinarrietarako CNC mekanizazioa ezagutzen duen tailer bat. Diseinuaren feedbacka eta kalitate-egiaztapenak eskaini beharko lituzkete. Horrek denbora eta dirua aurrezten ditu muntaketa-prozesuan. Mugimendu lineal ona makinaren konfigurazio egokian oinarritzen da. Makina-operadore trebe batek aldea eragiten du. Mekanizazio-ikuspegi egokiak berriro lan garestiak saihesten ditu.
Hurrengo urratsa erraza da. Hobetu zure CAD eredua. Edo jarri harremanetan bazkide batekin, fabrikatzaile batekin adibidez, laguntza eskatzeko. CNC ona plangintza on batekin hasten da. Mekanizazio tailer egokiak emaitza koherenteak ematen ditu.
Maiz egiten diren galderak Motion Stage Base CNC-ri buruz
Zer tolerantzia espero dezaket mugimendu-eszenatokiko oinarri duen CNC batentzat?
CNC mekanizazio estandarrak ±0.004″ mantentzen ditu ezaugarri gehienetan. Errodamendu-gainazal kritikoetarako, tolerantzia estuagoak zehaztu ditzakezu. Gakoa tolerantzia estuak garrantzitsuak diren lekuetan bakarrik gordetzea da. Horrela, mekanizazio-denbora eta kostua kontrolpean mantentzen dira.
Zein material aukeratu behar dut nire lehen prototiporako?
6061-T6 aluminioa da CNC mekanizaziorako abiapuntu seguruena. Azkar mekanizatzen du, merkeagoa da eta karga gehienak ondo jasaten ditu. Zure eszenatokiak bibrazioen moteltze gehigarria behar badu, kontuan hartu burdinurtua. Aplikazio arinetarako, azetalak kostuak baxuak mantentzen ditu. Egokitu materiala zure abiadura eta karga beharretara.
Nola murriztu dezaket nire mugimendu-eszenatokiaren oinarriaren kostua?
Sinplifikatu zure diseinua. Saihestu poltsiko sakonak eta 3Dko konturo konplexuak. Erabili zulo-tamaina eta hari-sakonera estandarrak. Eskatu stocka zure azken piezaren tamainatik gertu. Aukera hauek CNC mekanizazio-denbora murrizten dute, eta horrek kostu osoaren zati handi bat eragiten du. Fabrikazio-bazkide on batek mekanizazio-lasterbideak ere antzeman ditzake.
Zer gainazaleko akabera behar dute errodamendu-gainazalek?
Helburua errodamenduen gainazaletan gainazal leun bat lortzea da. Akabera leun honek errodadura-elementuen arteko marruskadura murrizten du. Errodamenduen bizitza luzatzen du eta mugimendu linealaren koherentzia mantentzen du. Zehaztu akabera hau gainazal funtzionaletan bakarrik. Beste eremu batzuetan akabera estandarra erabil daiteke CNC mekanizazio-denbora aurrezteko.
Nola jakin dezaket nire diseinua CNC mekanizaziorako prest dagoen?
Egiaztatu barneko izkin zorrotzak, horma meheak eta poltsiko sakonak dauden. Gehitu erremintaren erradioaren % 130eko erradioa duten fileteak. Mantendu hormaren lodiera 0.8 mm-tik gorakoa aluminioarentzat. Horrek bibrazioa eragozten du mekanizazioan zehar. Esportatu zure CAD eredua STEP edo IGES gisa. Zure mekanizazio tailerreko DFM analisi batek gainerako arazoak detektatuko ditu.
Zerk bihurtzen du fabrikazio-bazkide ona mugimendu-eszenatokiko CNC proiektuetarako?
Bilatu metaletan eta plastikoetan esperientzia duen tailer bat. Diseinuari buruzko iritzia eman beharko lukete ekoizpena hasi aurretik. Ziurtagiriek kalitatearekiko konpromisoa erakusten dute. Muntaketa eta akabera kudeatzen dituen bazkide batek denbora aurrezten dizu makinaren konfigurazioan. Iturri bakarreko ikuspegi honek entrega-epeak eta nahasmena murrizten ditu.







